Steigende Verpackungskosten und das ständige Risiko einer Produktbeschädigung während des Transports stellen moderne Lagerleiter vor große Herausforderungen. Schlecht gesicherte Ladungen führen häufig zu verschobenen Paletten, zerdrückten Kartons und einer massiven Verschwendung von Verbrauchsmaterialien. Wenn Produkte beschädigt ankommen, müssen Unternehmen mit sofortigen Ersatzkosten und einem schweren langfristigen Schaden für ihren Markenruf rechnen.
Aktuelle Branchentrendanalysen verdeutlichen einen entscheidenden Wandel in der Verpackungslogistik. Da weltweit weiterhin Störungen in der Lieferkette bestehen und die Kosten für Rohharzmaterialien weiterhin unvorhersehbar schwanken, legen Lagerbetreiber verstärkt Wert auf Technologien zur Materialoptimierung. Betriebe können es sich nicht länger leisten, Plastik zu verschwenden. In diesem Zusammenhang dienen moderne automatisierte Anlagen als ultimative Lösung für diese logistischen Hürden. Das Geheimnis liegt in seinem kritischsten mechanischen Merkmal: dem Vorstreckschlitten.
Beim Vordehnen geht es nicht einfach darum, den Kunststoff fest gegen eine Palette zu ziehen. Es handelt sich um einen hochentwickelten mechanischen Prozess, der die physikalischen Eigenschaften der Verpackungsfolie grundlegend verändert. Das Verständnis, warum dieser Mechanismus existiert, ermöglicht enorme Kosteneinsparungen, maximiert den Materialverbrauch und gewährleistet eine hervorragende Ladungssicherheit bei allen Versandvorgängen. Durch die Isolierung des Spannvorgangs innerhalb der Maschine können Einrichtungen Ladungen effektiver sichern und gleichzeitig ihren ökologischen Fußabdruck reduzieren.
Wichtige Erkenntnisse
- Kostenreduzierung: Durch die Vorreckung der Folie werden die Kosten für Verbrauchskunststoff systematisch um bis zu 70 % gesenkt, indem die nutzbare Materiallänge maximiert wird.
- Erhöhte Ladungssicherheit: Die gedehnte Folie wirkt wie ein robustes Gummiband. Es erhöht die Haltekraft erheblich und hält die Paletten während des rauen Transports zusammen.
- Umweltauswirkungen: Durch die Verwendung eines hohen Dehnungsverhältnisses wird der gesamte Kunststoffabfall reduziert. Dies trägt direkt zu einem umweltfreundlicheren und nachhaltigeren Lagerbetrieb bei.
- Maschinen-ROI: Die Investition in hochwertige Ausrüstung mit angetriebener Vorstreckung amortisiert sich stetig durch dokumentierte Materialeinsparungen und drastisch reduzierte Produktschäden.
Was genau ist Vordehnung beim Umwickeln von Paletten?
Um den Wert automatisierter Verpackungsanlagen zu erfassen, muss zunächst der Kernprozess definiert werden. Vordehnen ist der spezifische mechanische Vorgang, bei dem die Stretchfolie gedehnt wird, bevor sie überhaupt auf die Palettenladung aufgebracht wird. Anstatt sich darauf zu verlassen, dass die Palette selbst die Folie festzieht, streckt die Maschine den Kunststoff intern durch einen motorisierten Schlitten.
Denken Sie an die klassische Gummiband-Analogie. Wenn Sie ein Gummiband dehnen und es um einen Gegenstand wickeln, versucht das elastische Material auf natürliche Weise, wieder in seine ursprüngliche ungedehnte Größe zurückzukehren. Dieser angeborene Wunsch, sich zusammenzuziehen, erzeugt einen festen und unnachgiebigen Griff. Vorgedehnte Folie erfüllt genau die gleiche Funktion. Durch die Dehnung des Kunststoffs vor der Anwendung versucht die Folie ständig, sich wieder zusammenzuziehen. Dadurch wird eine nach innen gerichtete Quetschkraft ausgeübt, die einzelne Kartons als eine einzige Einheit zusammenhält.
Dieser Mechanismus steht im krassen Gegensatz zum manuellen Mechanismus Palettenverpackung . Stellen Sie sich einen Lagerarbeiter vor, der durch enge Gänge rückwärts läuft und eine schwere Folienrolle um einen riesigen Stapel Kartons herumzieht. Bei manuellen Anwendungen kann der menschliche Bediener die Folie nur dehnen, indem er sie kräftig gegen die scharfen Ecken der Ladung zieht. Dieses manuelle Spannen führt unweigerlich zu starker Ermüdung des Arbeiters und einer stark inkonsistenten Wickelspannung. Menschen erreichen in der Regel eine Dehnungsrate von weniger als 20 %, wodurch der Großteil der potenziellen Haltekraft der Folie völlig ungenutzt bleibt.
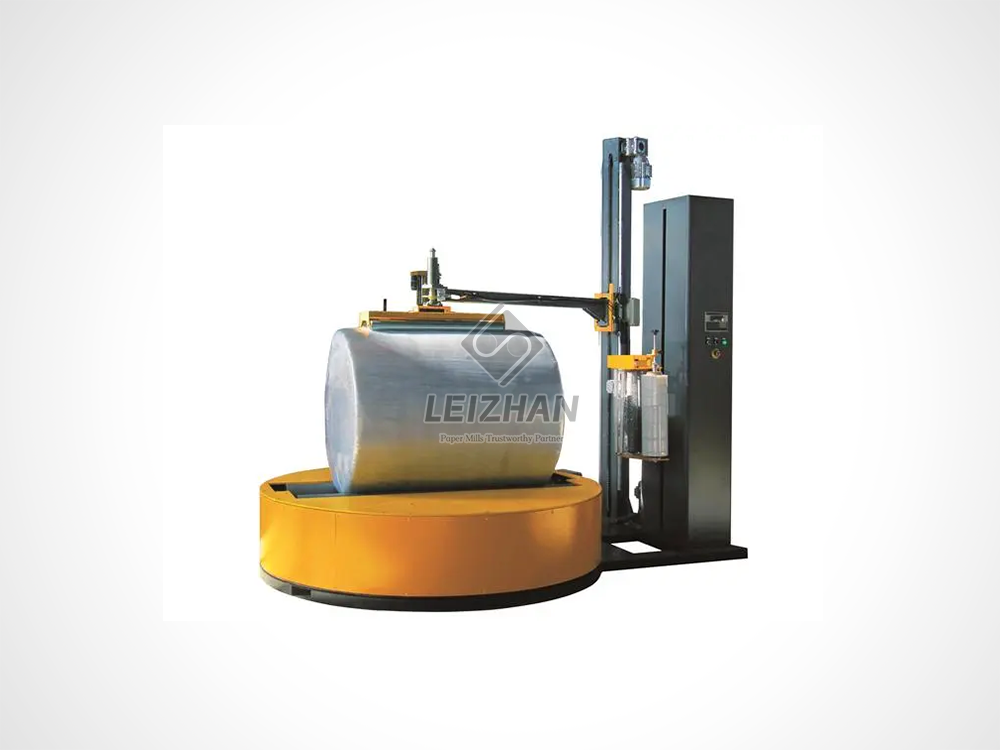
Die Mechanik: Die perfekte Verpackung entwickeln
Das technologische Herzstück moderner automatischer Verpackungen ist der angetriebene Vorreckwagen. Diese spezielle Komponente ist vollständig für die Abgabe der Folie und die Änderung ihres physikalischen Zustands verantwortlich, bevor sie mit Ihren zerbrechlichen Produkten in Kontakt kommt. Durch die Entkopplung des Spannvorgangs von der Ladung selbst stellt der Schlitten sicher, dass die Kartons auf der Palette nicht der Hauptlast der Spannkraft ausgesetzt sind.
Der Geschwindigkeitsunterschied
Der Wagen nutzt ein ausgeklügeltes Zwei-Rollen-System, das von unabhängigen Wechselstrommotoren angetrieben wird. Sobald die Rohfolie die Rolle verlässt, wird sie durch diese motorisierten gummierten Rollen geführt. Die physikalische Dehnung des Films erfolgt, weil die zweite Walze wesentlich schneller rotiert als die erste Walze.
Wenn sich beispielsweise die zweite Walze dreimal schneller dreht als die erste, wird die zwischen ihnen eingeschlossene Folie gezwungen, sich auf das Dreifache ihrer ursprünglichen Länge zu dehnen. Durch diesen präzisen Geschwindigkeitsunterschied wird die Folie im Schlitten physikalisch gedehnt. Folglich ist die Spannung völlig isoliert. Leichte Ladungen werden während des Wickelvorgangs niemals vom Drehteller gezogen.
Der molekulare Gedächtniseffekt
Aus struktureller Sicht bewirkt die Dehnung des Kunststoffs mehr als nur eine Verlängerung. Es verändert die Physik des Materials grundlegend. Standard-Stretchfolien werden mit etwas randomisierten Polymerketten hergestellt. Wenn diese Ketten durch den Geschwindigkeitsunterschied der Rollen gezwungen werden, werden sie gezwungen, sich parallel zur Richtung der Strecke auszurichten.
Diese molekulare Ausrichtung erhöht die Zugfestigkeit der Folie und aktiviert ihren Memory-Effekt. Sobald die längliche Folie um die Palette gewickelt ist, versuchen diese ausgerichteten Moleküle aktiv, in ihren ursprünglichen Zustand zurückzukehren. Dies sorgt für die gleichmäßige, kontinuierliche Haltekraft, die für einen sicheren Transport erforderlich ist.
Die wichtigsten Gründe, warum ein Stretchwickler die Folie vorstreckt
Lagerhäuser investieren nicht in angetriebene Vordehnungstechnologie, nur um eine glänzende Automatisierung hinzuzufügen. Sie tun dies für messbare betriebliche Verbesserungen, die sich direkt auf das Endergebnis auswirken.
Drastisch verbesserte Filmausbeute
Der unmittelbarste Vorteil des Vordehnens ist die exponentielle Steigerung Filmausbeute . Wenn eine Maschine mit einer Dehnungseinstellung von 250 % arbeitet, werden aus einem ein Meter langen Stück Folie dreieinhalb Meter nutzbares Verpackungsmaterial. Die Maximierung dieser Ausbeute verlängert die Lebensdauer jedes Verbrauchsmaterialkaufs. Dadurch wird die Materialmenge, die zur Aufrechterhaltung des täglichen Betriebs benötigt wird, drastisch reduziert.
Maximierung der Ladungseindämmung
Die Sicherheit der Produkte ist das oberste Ziel jedes Versandbetriebs. Vorgedehnte Folie bietet eine stärkere und gleichmäßigere Haltekraft als ungedehnte Folie. Da die Moleküle der Folie bereits ausgerichtet und gespannt sind, widersteht der Kunststoff einer weiteren Dehnung, wenn er den Verschiebungskräften eines fahrenden LKWs ausgesetzt wird. Dadurch bleibt die strukturelle Integrität der Palette erhalten. Die Ladung kippt nicht um, so dass die Produkte genau so ankommen, wie sie das Lager verlassen haben.
Erhebliche Kosteneinsparungen
Über einfache wirtschaftliche Aspekte hinaus führt die Mathematik des Vordehnens direkt zu massiven jährlichen Einsparungen. Da die Maschine jeder Rolle mehr Länge entnimmt, benötigt der Vorgang deutlich weniger Folie pro Palette. Weniger Folie pro Palette bedeutet weniger gekaufte Rollen pro Jahr. Für Distributionszentren mit hohem Volumen bedeutet die Reduzierung des Verbrauchs an Verbrauchsfolien um bis zu 70 %, dass Zehntausende von Dollar im jährlichen Betriebsbudget frei werden.
Verhindern, dass die Ladung zerquetscht wird
Ein häufiges Problem in der schnelllebigen Logistik ist das Quetschen leichter Kartons während des Verpackungsprozesses. Denken Sie an zerbrechliche Gegenstände wie leere PET-Flaschen, Seidenpapier oder empfindliche Backwaren. Da ein angetriebener Vordehnschlitten die Dehnung in der Maschine vornimmt und nicht gegen die Last zieht, wird die Folie mit kontrollierter und sanfter Spannung auf die Palette aufgebracht. Die Ladung wird durch den Memory-Effekt der Folie sicher gesichert und nicht durch aggressive Rohanwendungsspannung. Quetschecken werden gänzlich verhindert.
Vordehnungsverhältnis und reale Parameter verstehen
Um Verpackungsanlagen richtig bewerten und Verbrauchsmaterialbudgets genau vorhersagen zu können, müssen Beschaffungsmanager die in der Branche verwendeten Standardmetriken verstehen.
Definieren des Vordehnungsverhältnisses
Der „Pre-Stretch Ratio“ ist ein Branchenbegriff, der den genauen Prozentsatz angibt, um den die Folie im Wagen gedehnt wird. Übliche Industriequoten liegen zwischen 200 % und 300 %. Ein Verhältnis von 250 % bedeutet beispielsweise, dass die Folie um 250 % ihrer ursprünglichen Länge gedehnt wird. Daher werden aus einem Fuß Rohfolie auf der Rolle dreieinhalb Fuß nutzbarer Folie, die auf die Ladung aufgebracht wird.
Technische Spezifikationen in Aktion
Basierend auf leistungsstarken Geräten sind moderne Maschinen darauf ausgelegt, anspruchsvolle Durchsätze zu bewältigen und dabei exakte Streckverhältnisse beizubehalten. Intelligente Drehtischwickler, die von führenden Herstellern wie Leizhan Paper Tech entwickelt werden, verfügen häufig über programmierbare Logiksteuerungen und eine präzise Spannungsregelung. Mit diesen Systemen können Bediener das exakte Streckverhältnis einstellen, das für bestimmte Lastprofile erforderlich ist. Eine Maschine, die mit einem 250 % angetriebenen Vordehnschlitten ausgestattet ist, der mit 12 U/min arbeitet, kann bis zu 30 Paletten pro Stunde sicher verpacken und dabei den Folienverbrauch im Vergleich zur manuellen Verpackung um mehr als die Hälfte reduzieren.
Passender Film zur Maschine
Es ist wichtig zu beachten, dass Bediener nicht einfach billige, minderwertige Handfolie auf eine Maschine mit hoher Dehnung laden können. Standardfolien reißen sofort, wenn sie einer Dehnung von 250 % ausgesetzt werden. Der Kunststoff muss speziell für die starke mechanische Dehnung Ihrer spezifischen Ausrüstung ausgelegt sein. Die Verwendung der falschen Folie führt zu ständigem Reißen, frustrierenden Maschinenstillstandszeiten und verschwendeter Arbeit.
Kernvergleich: Pre-Stretch vs. Post-Stretch
Nicht alle automatischen Verpackungsmaschinen nutzen die gleiche Technologie. Bei der Prüfung von Geräten müssen Käufer zwischen älteren Nachdehnungssystemen und modernen angetriebenen Vordehnungssystemen unterscheiden, um kostspielige Kauffehler zu vermeiden.
| Mit |
Nachstreckschlitten (Reibungsbremse) |
und angetriebenem Vorstreckschlitten |
| Dehnmechanismus |
Verlässt sich auf die Rotation der Last, die gegen eine mechanische Bremse zieht. |
Zwei motorisierte Rollen spannen die Folie im Wagen. |
| Maximales Dehnungsverhältnis |
Typischerweise 10 bis 20 %. |
Durchgehend 200 % bis 300 %. |
| Gefahr durch zerbrechliche Ladungen |
Hoch. Die Spannung wird direkt auf die Kisten ausgeübt, wodurch Quetschgefahr besteht. |
Niedrig. Der Film wird sanft aufgetragen; Memory-Effekt sichert die Ladung. |
| Langfristiger ROI |
Arm. Hoher fortlaufender Folienabfall macht niedrige anfängliche Maschinenkosten zunichte. |
Exzellent. Durch Materialeinsparungen amortisiert sich die Maschine innerhalb von 12 bis 18 Monaten. |
Für jeden Großbetrieb, der mehr als 20 Paletten pro Tag verarbeitet, ist ein angetriebener Vorstretchwickler die einzig logische Wahl. Während die anfänglichen Investitionsausgaben für eine Reibungsbremsmaschine möglicherweise geringer sind, machen die überhöhten laufenden Kosten für Verbrauchsmaterialien und das hohe Risiko von Transportschäden diese Einsparungen innerhalb weniger Monate zunichte.
Wie Pre-Stretching häufige betriebliche Probleme löst
Lagerleiter haben täglich mit logistischen Problemen zu kämpfen, die direkt auf unsachgemäße Verpackungstechniken zurückzuführen sind. Fortschrittliche Wagentechnologie eliminiert systematisch diese häufigen Schwachstellen.
Eliminierung von Filmbrüchen
Es scheint völlig kontraintuitiv zu sein, aber das Vordehnen der Folie macht sie tatsächlich stärker und die Wahrscheinlichkeit, dass sie bricht, ist viel geringer. Wenn die Folie mechanisch gedehnt wird und sich die Polymere ausrichten, erhält das Material eine hohe Durchstoßfestigkeit. Ungedehnte Folie kann an den scharfen Ecken der Holzpalette leicht hängen bleiben und reißen. Umgekehrt wirkt vorgedehnte Folie eher wie ein straffes Trommelfell. Es lenkt scharfe Kanten ab und reduziert drastisch den Bedienereingriff, der durch das Abreißen des Films während des Zyklus verursacht wird.
Verhindern von Ladungsverschiebungen während des Transports
Eine Lastverschiebung entsteht, wenn die Haltekraft des Kunststoffs während des Transports nachlässt. Ungedehnter Film hat zu viel Nachgiebigkeit. Es dehnt sich weiter aus, wenn der LKW auf eine Bodenwelle stößt, sodass die Kisten rutschen und kippen können. Die kontinuierliche Haltekraft von vorgedehnt Load Containment absorbiert die dynamischen Vibrationen beim LKW-Transport deutlich besser. Da die Folie in der Maschine bereits bis an ihre Grenzen gedehnt wurde, gibt sie während des Transports nicht mehr nach. Die Ladung bleibt fest mit dem Holzsockel verbunden.
Auswahlhilfe: Auswahl der richtigen Ausrüstung für Ihre Einrichtung
Der Übergang zur automatisierten Verpackung erfordert ein klares empirisches Verständnis der damit verbundenen Finanzkennzahlen und technischen Spezifikationen.
Bewerten Sie Ihren Durchsatz
Wenn Ihre Anlage weniger als 15 Paletten pro Tag verpackt, reicht in der Regel ein halbautomatischer Drehtisch mit einem standardmäßigen 200 %-Stretchwagen aus. Betriebe, die täglich 40 bis über 100 Paletten verarbeiten, erfordern jedoch hochbelastbare automatisierte Systeme. Suchen Sie nach Maschinen mit anpassbaren Wickelzyklen, robusten 250- bis 300-%-Stretchschlitten und automatischen Folienschneidefunktionen, um Gabelstaplerfahrer auf ihren Sitzen zu halten.
Berechnen Sie Ihren Return on Investment
Um den Kauf einer neuen Ausrüstung logisch zu rechtfertigen, berechnen Sie Ihren aktuellen Filmverbrauch. Multiplizieren Sie die Anzahl der pro Tag verpackten Paletten mit den Kosten für die pro Palette verbrauchte Folie. Stellen Sie sich eine Anlage vor, in der täglich 50 Paletten verpackt werden. Wenn die manuelle Verpackung in Folie einen Dollar und fünfzig Cent pro Palette kostet, belaufen sich die jährlichen Kosten auf etwa achtzehntausend Dollar. Durch die Aufrüstung auf eine 250 %-Vorreckmaschine könnten diese Kosten auf 60 Cent pro Palette sinken. Dies führt zu einer direkten jährlichen Ersparnis von über elftausend Dollar. In den meisten Industrieszenarien decken allein die Materialeinsparungen die Kapitalkosten der Maschine schnell.
Letztendlich streckt eine moderne Verpackungsmaschine die Folie vor, um Geld zu sparen, wertvolle Produkte zu schützen und die Gesamteffizienz des Lagers zu verbessern. Der Vorreckwagen ist unbestrittener Motor der Maschine. Die Investition in diese Technologie ist kein Luxus mehr, sondern eine zwingende Notwendigkeit für eine profitable Logistik und eine einwandfreie Palettensicherheit. Wenn Sie mit hohen Verpackungskosten oder inkonsistenter Ladungsstabilität zu kämpfen haben, ist es an der Zeit, Ihren aktuellen Verpackungsprozess zu überprüfen. Entdecken Sie das Fortgeschrittene Stretchwickler- Lösungen bei Leizhan Paper Tech, um genau die technischen Fähigkeiten zu finden, die für Ihre spezifischen Lastprofile erforderlich sind, und Ihren Versandbetrieb schon heute zukunftssicher zu machen.
FAQ
Was ist ein gutes Vordehnungsverhältnis für einen Stretchwickler?
Eine branchenübliche Quote liegt im Allgemeinen zwischen 200 % und 250 %. Allerdings können Hochleistungsmaschinen gepaart mit Premium-Performance-Folien bis zu 300 % und mehr erreichen. Dies maximiert die Materialeffizienz und senkt die Verpackungskosten pro Palette erheblich.
Wird die Folie durch Vordehnen schwächer?
Nein. Durch die mechanische Vordehnung der Folie werden die internen Polymermoleküle tatsächlich ausgerichtet. Dieser Ausrichtungsprozess erhöht die Zugfestigkeit und Durchstoßfestigkeit gegenüber scharfen Kisten und rauen Ecken von Holzpaletten erheblich.
Kann ich jede beliebige Stretchfolie für eine vorgedehnte Verpackung verwenden?
Nein. Sie müssen maschinentaugliche oder leistungsstarke Stretchfolie verwenden, die speziell für hohe Vordehnungsverhältnisse entwickelt wurde. Der Versuch, Standard-Handfolie auf einer Hochgeschwindigkeitsmaschine zu verwenden, führt zu ständigem Reißen, Materialverschwendung und längeren Maschinenstillstandszeiten.
Wie verbessert Vordehnung die Lastaufnahme?
Es erzeugt einen starken Memory-Effekt im Kunststoff. Nach dem Auftragen versucht die gedehnte Folie ständig, auf ihre ursprüngliche ungedehnte Größe zurückzuschrumpfen. Dadurch wird eine enge, gleichmäßige und kontinuierliche Presskraft auf die gesamte Palette ausgeübt.
Lohnt sich der Mehrpreis für einen angetriebenen Vorstretchwickler?
Ja. Für jedes Unternehmen, das mehr als 20 Paletten pro Tag verpackt, amortisiert sich die Maschinenaufrüstung durch die drastische Reduzierung der Verbrauchsfolienkosten in der Regel innerhalb von 12 bis 18 Monaten. Dies macht es zu einer äußerst rentablen langfristigen Investition.
Wie oft sollte ein Vordehnwagen gewartet werden?
Industrielle Vorreckwagen erfordern je nach Taktvolumen alle drei bis sechs Monate eine routinemäßige Wartung. Ingenieure empfehlen, die gummierten Rollen zu reinigen, um klebrige Harzablagerungen zu entfernen, und die Antriebsriemen des Wechselstrommotors zu überprüfen, um sicherzustellen, dass die Geschwindigkeitsdifferenz korrekt bleibt.
Warum reißt die Stretchfolie im Inneren der Wagenrollen?
Das Reißen der Folie im Inneren des Wagens wird normalerweise durch drei Faktoren verursacht. Die Folienstärke ist möglicherweise zu dünn für das eingestellte Streckverhältnis der Maschine, die Gummiwalzen sind möglicherweise mit Staub und Harz verunreinigt oder die Folienrolle selbst hat durch einen Sturz auf den Lagerboden möglicherweise Kantenschäden erlitten.


