Ich habe Jahre damit verbracht, über die Böden schwerer Produktionsanlagen zu laufen, und Sie wären überrascht, wie oft mikroskopisch kleine Trümmer die industrielle Produktion völlig zum Erliegen bringen. In Papierfabriken und Druckereien sind verschmutzte Maschinenwalzen die Hauptursache für massive Ausfallzeiten und schwerwiegende Produktfehler. Genau hier kommt der unbesungene Held der industriellen Instandhaltung ins Spiel. Ein hochentwickeltes Gerät Das Doctor Blade System löst diese teuren Probleme. Es kratzt Verunreinigungen präzise von den rotierenden Zylindern ab und gewährleistet so einen kontinuierlichen, reibungslosen Hochgeschwindigkeitsbetrieb.
In diesem umfassenden technischen Leitfaden erklären wir genau, wie diese mechanische Baugruppe in der Fabrikhalle funktioniert. Sie erfahren mehr über die Kernkomponenten, die verschiedenen verfügbaren Materialoptionen und die wichtigen Wartungsmaßnahmen, die zur Maximierung der Geräteeffizienz erforderlich sind. Unabhängig davon, ob Sie Werksleiter, Wartungsingenieur oder Beschaffungsbeauftragter sind, ist es von entscheidender Bedeutung, diese betrieblichen Nuancen zu verstehen. Es verlängert die Lebensdauer der Rollen und schützt direkt Ihr Geschäftsergebnis.
Wichtige Erkenntnisse
Bei einer präzisen Schaberanordnung wird ein gleichmäßiger linearer Druck auf eine sich bewegende Walze ausgeübt, um Verunreinigungen, Wasser oder überschüssige Tinte abzuscheren, ohne die empfindliche Walzenoberfläche zu beschädigen.
Der gesamte Mechanismus basiert auf der nahtlosen Integration von drei Hauptkomponenten: der Verschleißkante, dem Klemmmechanismus und der Schwingungsstruktur.
Die Wahl des richtigen Materials ist entscheidend für das Gleichgewicht zwischen Reinigungseffizienz und Walzenschutz in verschiedenen Maschinenbereichen.
Ein hochwertiger Halter ist die Grundlage des Setups. Dies ist für die Einhaltung des exakten Kontaktwinkels und den dynamischen Ausgleich von Unebenheiten der Walzenoberfläche unbedingt erforderlich.
Die Investition in eine hochwertige, maßgeschneiderte Lösung reduziert die Ausfallzeiten der Maschine erheblich, verlängert die Lebensdauer der Rollen und verbessert die Endqualität des hergestellten Produkts erheblich.
Was ist eine Rollenreinigungseinheit?
Im Kern handelt es sich bei diesem System um eine hochspezialisierte mechanische Baugruppe, die in verschiedenen Schwerindustrien in großem Umfang eingesetzt wird. Sie finden sie überwiegend in der Papierherstellung, in Druckmaschinen und in industriellen Beschichtungsmaschinen. Ihr primärer technischer Zweck ist unkompliziert und dennoch entscheidend. Sie halten rotierende Zylinder – allgemein als Walzen bezeichnet – bei kontinuierlichem Hochgeschwindigkeitsbetrieb sauber, glatt und voll funktionsfähig. Industriewalzen sind unglaublich harten Bedingungen ausgesetzt. Ohne einen zuverlässigen Reinigungsmechanismus sammeln sich dort schnell unerwünschte Stoffe an, die den gesamten Herstellungsprozess gefährden.
Insbesondere in der Zellstoff- und Papierindustrie spielen diese Geräte eine hochspezialisierte Rolle. Während des gesamten Papierherstellungsprozesses, vom Nassteil bis zum Trockenteil, sind die Walzen ständig Wasser, klebrigem Pech, Rindenfragmenten und losen Zellulosefasern ausgesetzt. Das System ist für die Entfernung von überschüssigem Wasser in der Pressenpartie verantwortlich. Darüber hinaus löst es die empfindliche Papierbahn bei unerwarteten Blattabrissen sicher von der Rolle und entfernt kontinuierlich Klebstoffansammlungen.
Das Endergebnis ist unbestreitbar. Ohne einen funktionierenden Reinigungsmechanismus kommt es in Produktionslinien ständig zu Betriebsstörungen. Die Ansammlung von Verunreinigungen führt zu häufigen Bahnrissen, ungleichmäßigen Feuchtigkeitsprofilen im Papier und letztendlich zu katastrophalen Schäden an den Walzenbezügen. Da der Austausch oder die Erneuerung der Oberfläche einer riesigen Industriewalze einen erheblichen Kapitalaufwand erfordert, fungiert diese Abstreifeinheit als unverzichtbare Versicherungspolice für Ihre gesamte Anlage.
Die Kernanatomie des Setups
Um zu verstehen, wie dieses Gerät funktioniert, ist eine detaillierte Aufschlüsselung seiner physischen Komponenten erforderlich. Jedes Teil ist so konstruiert, dass es perfekt synchronisiert funktioniert. Dadurch wird sichergestellt, dass die Schabewirkung über die gesamte Länge der Maschine konstant bleibt.
Die Schabekante
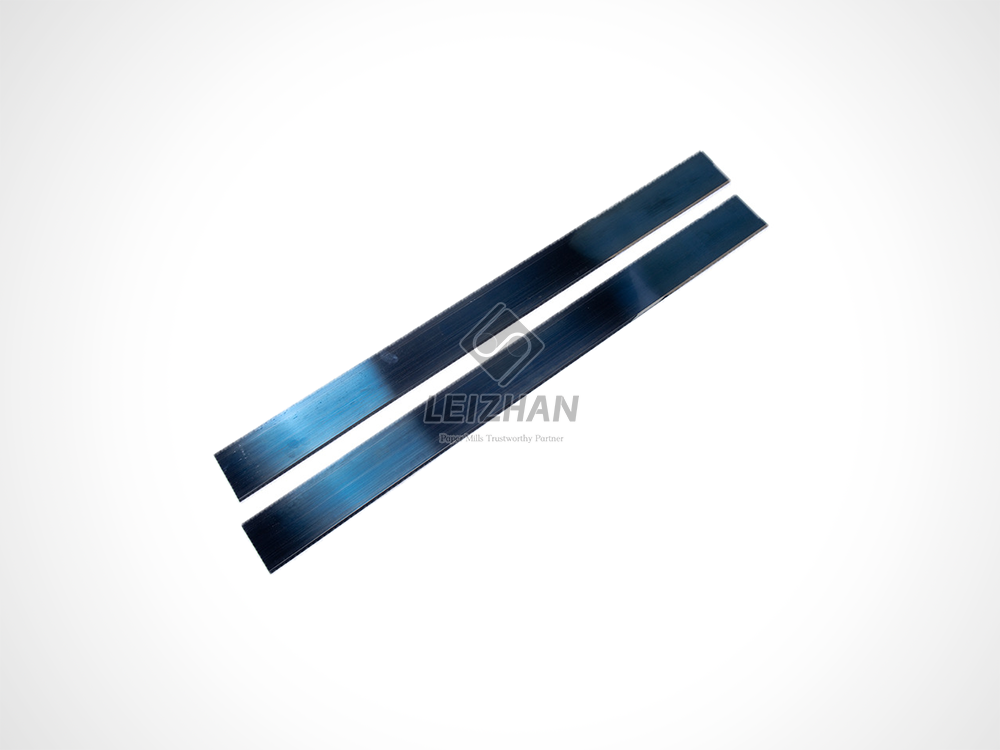
Dies ist das eigentliche Verschleißteil der Baugruppe, das direkten physischen Kontakt mit der rotierenden Walze hat. Als Hauptschaber fungiert ein hochwertiger Doctor Blade ist ein langer, dünner Materialstreifen, der sich über die gesamte Breite des Zylinders erstreckt. Da es ständiger Reibung und rauen Betriebsumgebungen ausgesetzt ist, ist es so konzipiert, dass es sich mit der Zeit abnutzt. Folglich müssen Wartungsteams es regelmäßig austauschen, um eine optimale Reinigungsleistung aufrechtzuerhalten.
Der Präzisionsspannmechanismus
Der Der Rakelhalter ist der Präzisionsmechanismus, der das Verschleißteil fest an seinem Platz hält. Seine Aufgabe geht jedoch weit über das bloße Greifen des Materials hinaus. Industrierollen können mehrere Meter breit sein und sind selten vollkommen gleichmäßig. Ein Premium-Halter ist so konstruiert, dass er den linearen Druck gleichmäßig über die gesamte Länge der Rolle verteilt. Es kompensiert aktiv geringfügige Oberflächenschwankungen und Wärmeausdehnungen, um einen gleichmäßigen, spaltfreien Kontakt zu gewährleisten.
Der Strukturbalken
Der Halter wird durch das schwere Strukturgerüst, auch Balken genannt, getragen. Diese robuste Struktur erstreckt sich über die gesamte Breite der Maschine. Die Hauptfunktion des Balkens besteht darin, absolute Steifigkeit zu gewährleisten. Jede Durchbiegung oder Biegung der Struktur würde den Kontaktwinkel verändern oder den Druck in der Mitte der Walze verringern. Darüber hinaus verhindern die schiere Masse und die strukturelle Integrität des Balkens, dass schädliche Vibrationen auf die Schabekante übertragen werden.
Belastungs- und Schwingungsmechanismen
Damit der Aufbau effektiv reinigt, muss er mit kontrollierter Kraft gegen die Walze gedrückt werden. Dies wird durch Lademechanismen erreicht, die entweder pneumatisch – über Druckluftschläuche – oder mechanisch sein können. In modernen Mühlen werden im Allgemeinen pneumatische Systeme bevorzugt, da sie in der Lage sind, einen kontinuierlichen, gleichmäßigen Druck dynamisch auszuüben.
Darüber hinaus nutzt das System einen Oszillator. Dieser Mechanismus bewegt die gesamte Baugruppe langsam horizontal leicht hin und her. Diese kontinuierliche Mikrobewegung ist entscheidend. Es verhindert, dass eingeschlossene Schleifpartikel tiefe, lokale Rillen in die teure Walzenoberfläche schneiden.
| der Komponente bei Fehlfunktion |
der Primärfunktion |
Potenzielles Risiko |
| Verschleißkante |
Direkter Kontakt und Abscheren von Schadstoffen. |
Schlechte Reinigung, Streifen oder Rollenriefen. |
| Halter |
Kante sichern und Druck gleichmäßig verteilen. |
Ungleichmäßiger Verschleiß, starke Vibrationen und ausgelassene Abschnitte. |
| Strahl |
Bietet strukturelle Steifigkeit über die gesamte Maschinenbreite. |
Durchbiegung führt zum Verlust des Mittenkontakts. |
| Oszillator |
Horizontale Bewegung zur gleichmäßigen Verteilung des Verschleißes. |
Rillenbildung und dauerhafte Beschädigung des Walzenbezugs. |
Schritt-für-Schritt: Betriebsphysik in der Fabrikhalle
Der Betrieb dieser Ausrüstung beruht auf angewandter Physik und präziser mechanischer Wirkung. Während des Betriebs laufen mehrere unterschiedliche Phasen gleichzeitig ab, um eine perfekt saubere Walzenoberfläche zu erreichen.
Präzise Positionierung und Winkeleinstellung
Bevor die Maschine überhaupt ins Rollen kommt, muss das System gründlich kalibriert werden. Der Winkel, in dem die Kante auf die Walze trifft, ist entscheidend. Industriestandards schreiben eine Einstellung dieses Winkels zwischen 25 und 30 Grad vor, abhängig von der spezifischen Anwendung und dem Rollenmaterial. Wenn der Winkel zu steil ist, wirkt die Kante wie ein Meißel und ritzt die Rolle aggressiv aus. Wenn es dagegen zu flach ist, verklemmen sich Verunreinigungen einfach darunter und heben es vollständig von der Oberfläche ab.
Gleichmäßige Druckanwendung
Sobald der geometrische Winkel eingestellt ist, wird der Lademechanismus aktiviert. Dadurch wird über den Halter ein gleichmäßiger, linearer Druck ausgeübt – oft gemessen in Pounds per Linear Inch (PLI). Das ultimative Ziel besteht darin, sicherzustellen, dass die Kante die Rolle von einem Ende zum anderen gleichmäßig berührt. Dadurch bleiben absolut keine mikroskopischen Lücken, durch die Wasser, Tinte oder Schmutz eindringen könnte. Moderne pneumatische Systeme nutzen Luftschläuche, um diesen Druck dynamisch an veränderte Bedingungen anzupassen.
Die Scherwirkung
Während sich die massive Industriewalze gegen die stationäre Kante dreht, wirken enorme hydrodynamische Kräfte. Der ausgeübte Druck in Kombination mit dem präzisen Winkel erzeugt eine kraftvolle Scherwirkung. Dadurch wird die Schicht aus Wasser, Zellstoff oder Tinte physisch von der Walzenoberfläche getrennt. Das entfernte Material wird dann sanft über die Oberseite der Baugruppe geleitet und fällt in eine dafür vorgesehene Auffangwanne, wo es sicher von der sich bewegenden Papierbahn abgelenkt wird.
Branchentrends: Der Wandel hin zu Smart Doctoring
Betrachtet man die jüngsten Entwicklungen im gesamten industriellen Fertigungssektor, so lässt sich ein klarer Trend hin zu Automatisierung und vorausschauender Wartung erkennen. Moderne Anlagen weichen zunehmend von rein mechanischen Anlagen ab und setzen auf intelligente Walzenreinigungstechnologien. Branchenanalysten weisen darauf hin, dass die Integration von IoT-Sensoren in die Träger- und Halterbaugruppen es den Betreibern ermöglicht, dynamischen Verschleiß, Vibrationsfrequenzen und Druckverteilung in Echtzeit zu überwachen.
Dieser datengesteuerte Ansatz verlagert die Wartung von einem reaktiven Durcheinander auf einen vorhersehbaren Zeitplan. Beispielsweise können Sensoren subtile Reibungsänderungen erkennen, bevor es zu einem katastrophalen Bahnriss kommt. Die Anpassung an diese fortschrittlichen Diagnosefunktionen wird schnell zu einer Wettbewerbsnotwendigkeit und nicht nur zu einem Luxus, wodurch plötzliche Ausfallzeiten drastisch minimiert und der Lebenszyklus teurer Verbrauchsmaterialien optimiert werden.
Erforschung von Materialtechnologien
Die Materialauswahl hat grundsätzlichen Einfluss auf die Leistung des Systems. Verschiedene Bereiche einer Produktionsanlage stehen vor ganz unterschiedlichen Herausforderungen. Dies erfordert spezielle Materialien, um Reinigungseffizienz und Geräteschutz in Einklang zu bringen.
Verbundlösungen
Eine Prämie Die Schaberklinge aus Kohlefaser besteht aus fortschrittlichen Verbundwerkstoffen. Typischerweise binden Hersteller Kohlenstofffasern in einer hochfesten Epoxidharzmatrix ein. Diese Einheiten sind außergewöhnlich leicht und dennoch unglaublich stark.
Sie bieten eine hohe Steifigkeit, die eine hydrodynamische Durchbiegung bei hoher Belastung verhindert. Darüber hinaus sind sie äußerst beständig gegen extreme Hitze und aggressive Industriechemikalien. Sie sind die erste Wahl für Hochgeschwindigkeitspapiermaschinen, stark beanspruchte Schabeumgebungen und Anwendungen, bei denen die Aufrechterhaltung absoluter Steifigkeit oberste Priorität hat.
Fortschrittliche Keramiktechnologien
Für stark abrasive Umgebungen wenden sich Ingenieure an a Keramikrakel . Dieser Typ verwendet entweder eine feste Keramikzusammensetzung oder eine spezielle thermische Spritzbeschichtung, die auf ein Grundmaterial aufgetragen wird. Hochwertige Keramikoptionen weisen eine Porosität von weniger als 1 Prozent und eine Mikrohärte von über HV 1200 auf.
Keramik ist extrem langlebig und bietet eine hervorragende Verschleißfestigkeit. Der Hauptvorteil dieses Materials besteht in seiner Fähigkeit, über einen längeren Zeitraum eine perfekt scharfe und präzise Dosierkante beizubehalten, ohne sich zu verschlechtern. Diese eignen sich ideal für empfindliche Rollen, bei denen die Aufrechterhaltung einer präzisen Kante für die Produktqualität entscheidend ist, beispielsweise bei speziellen Beschichtungsprozessen.
Stahl, Bronze und Polymere
Herkömmliche Materialien haben in bestimmten Betriebsszenarien immer noch einen erheblichen Wert. Stahl wird häufig für schwere Kreppanwendungen verwendet, bei denen maximale Kraft erforderlich ist. Bronze ist ein weicheres Metall und wird zum Reinigen weicherer Walzen verwendet, bei denen Stahl sofort Schaden anrichten würde. Zur schonenden Wasserentfernung auf hochempfindlichen Bezügen werden Polymere wie ultrahochmolekulares Polyethylen eingesetzt. Dadurch wird sichergestellt, dass die Reinigung ohne die Gefahr von Kratzern erfolgt.
Warum der Inhaber das Herz der Versammlung ist
Während die Kante physischen Kontakt herstellt, ist sie ohne einen ordnungsgemäß konstruierten Halter völlig nutzlos. Der Halter bestimmt, wie gut die gesamte Baugruppe ihre vorgesehene Funktion in der Fabrikhalle erfüllt.
Balance zwischen Steifigkeit und Flexibilität
Moderne Halter sind wahre Wunderwerke der Technik. Sie gleichen die Notwendigkeit struktureller Steifigkeit mit lokaler Flexibilität aus. Fortschrittliche Designs verfügen über flexible Oberplatten, die durch pneumatische Luftschläuche gesichert sind. Dieses luftgeladene Design ermöglicht eine Mikroanpassung des Halters an die exakte Kontur der Rolle. Da Industrierollen oft eine leichte Balligkeit haben – einen größeren Durchmesser in der Mitte, um Biegungen auszugleichen – muss sich der Halter präzise biegen, um einen gleichmäßigen Anpressdruck aufrechtzuerhalten.
Schnelle Änderungen an Verbrauchsmaterialien
In der industriellen Fertigung sind Maschinenstillstände unglaublich teuer. Ein ausgereifter Halter ermöglicht dem Wartungspersonal einen schnellen Austausch von Verbrauchsmaterialien. Systeme mit Ausziehmechanismen oder Schnellspannklemmen sorgen dafür, dass eine abgenutzte Kante innerhalb von Minuten statt Stunden ausgetauscht werden kann. Dies hält die Produktionslinie am Laufen und minimiert finanzielle Verluste.
Die geschäftlichen Auswirkungen und der ROI
Für Werksleiter und Beschaffungsbeauftragte geht es bei der Bewertung von Geräten im Wesentlichen um die Kapitalrendite und die Risikominderung. Ein Upgrade auf ein modernes, hochentwickeltes System bringt erhebliche und messbare Geschäftsvorteile.
Schutz riesiger Investitionsgüter
Industriewalzen sind massive, hochentwickelte Bauteile. Ihre Herstellung und Wartung ist unglaublich teuer. Denken Sie darüber nach. Das Nachschleifen einer einzigen tiefen Rille auf einer Granitwalze kostet Tausende von Dollar. Ein präzises Abstreifsystem verhindert Riefen, Rillen und chemische Schäden am Walzenbezug. Durch die Wahrung der Integrität der Walze sparen Betriebe Hunderttausende Dollar bei der vorzeitigen Walzenerneuerung oder dem kompletten Austausch.
Verbesserung der Endproduktqualität
Die Qualität des Endprodukts hängt direkt von der Sauberkeit der Maschinen ab. Eine perfekt saubere Rolle sorgt für ein makelloses Papierfinish, gleichmäßige Feuchtigkeitsprofile und eine perfekte Farbverteilung. Durch die Aufrüstung des Systems werden Blechmarkierungen und Beschichtungsfehler beseitigt. Dies führt zu höheren Produktakzeptanzraten und weniger Kundenablehnungen.
Proaktive Wartung und Fehlerbehebung
Die Umsetzung einer proaktiven Wartungsstrategie ist der effektivste Weg, um eine gleichbleibende Produktqualität sicherzustellen und katastrophale Maschinenausfälle zu verhindern. Sich ausschließlich auf reaktive Wartung zu verlassen, führt immer zu längeren, kostspieligen Betriebsausfallzeiten.
Dynamische und statische Überwachung
Routineinspektionen sollten in dynamische Beobachtungen bei laufender Maschine und statische Auswertungen bei geplanten Stillständen unterteilt werden. Bei dynamischen Inspektionen müssen Bediener die Ausrüstung sorgfältig auf Anzeichen von Vibrationen oder Rattern überwachen. Rattern entsteht, wenn die Kante schnell gegen die Walzenoberfläche prallt, anstatt einen reibungslosen Kontakt aufrechtzuerhalten. Dies ist typischerweise ein Symptom für unzureichenden Ladedruck oder verschlissene Lager.
Die kritischste Kalibrierung
Der Betriebswinkel ist wohl der kritischste Parameter im gesamten Aufbau. Wenn der Winkel zu steil ist, erhöht sich die Reibung drastisch und es besteht die Gefahr, dass die Walzenabdeckung beschädigt wird. Wartungsteams müssen bei jeder Änderung Präzisionsneigungsmesser verwenden, um Toleranzen zu überprüfen.
Sicherstellung der richtigen Sitzplätze
Der physische Halter ist ständig einer rauen Umgebung voller nasser Pulpe, klebrigem Pech und chemischen Rückständen ausgesetzt. Wenn sich im Klemmmechanismus Schmutz ansammelt, sitzt das neue Material nicht perfekt flach. Selbst eine mikroskopische Fehlausrichtung, die durch getrocknetes Fruchtfleisch verursacht wird, erzeugt einen Druckunterschied. Bei jedem Verbrauchsmaterialwechsel ist eine gründliche Reinigung des Halters unbedingt erforderlich.
| Beobachtbares Symptom |
Mögliche Ursache |
Empfohlene Korrekturmaßnahme |
| Rattern und Vibration |
Falscher Winkel, unzureichender Ladedruck oder defekte Oszillatorlager. |
Kalibrieren Sie den Winkel auf 25–30 Grad neu. Pneumatikdruck erhöhen. Verschlissene Lager ersetzen. |
| Streifen auf der Oberfläche |
Lokalisierte Schmutzansammlungen im Halter, beschädigte Kante oder unebene Rollenoberfläche. |
Reinigen Sie den Klemmmechanismus des Halters gründlich. Ersetzen Sie das beschädigte Verschleißteil. |
| Vorzeitiger Verschleiß |
Zu hoher Belastungsdruck, falsche Materialauswahl oder stark abrasive Verunreinigungen. |
Ladedruck reduzieren. Steigen Sie auf ein äußerst haltbares Keramik- oder Kohlefasermaterial um. |
Ein standardisierter Leitfaden zur Geräteauswahl
Die Auswahl der richtigen Walzenreinigungsausrüstung ist eine komplexe technische Entscheidung. Da Industriemaschinen unter sehr unterschiedlichen Bedingungen arbeiten, ist ein einheitlicher Ansatz völlig wirkungslos. Nutzen Sie diese standardisierten Kriterien als Leitfaden für Ihre Beschaffung.
Regel 1: Härteanpassung
Die Grundregel bei der Auswahl besteht darin, dass das Schabermaterial von Natur aus weicher sein muss als der zu reinigende Walzenbezug. Andernfalls wird die teure Oberfläche langsam abgetragen. Mit weichem Gummi oder synthetischen Polymeren beschichtete Walzen erfordern hochflexible, reibungsarme Abstreifmaterialien wie Polyethylen. Im krassen Gegensatz dazu können harte Walzen aus Granit oder Hartguss deutlich härteren Materialien standhalten, etwa Verbundkohlenstoff.
Regel 2: Geschwindigkeits- und Temperaturkompensation
Maschinengeschwindigkeit und Betriebstemperatur haben einen großen Einfluss auf die strukturellen Anforderungen. Hochgeschwindigkeitsanwendungen erzeugen erhebliche kinetische Energie, die dazu führt, dass herkömmlicher Kunststoff nach hinten gebogen wird. Um dem entgegenzuwirken, benötigen Hochgeschwindigkeitsmaschinen Materialien mit einem außergewöhnlich hohen Verhältnis von Festigkeit zu Gewicht. Ebenso ist die Betriebstemperatur in Trockenpartien von entscheidender Bedeutung, wo synthetische Polymere schmelzen. Dies erfordert wärmebehandelte Metalllegierungen oder spezielle Glasfasern.
Regel 3: Abschnittsspezifische Anpassung
Industrielle Fertigungslinien sind in verschiedene Betriebsabschnitte unterteilt. Daher muss die Ausrüstung individuell angefertigt werden, um der genauen Breite, dem Durchmesser und den Umgebungsbedingungen des jeweiligen Maschinenabschnitts zu entsprechen.
Der Formungsabschnitt: Beschäftigt sich hauptsächlich mit der Entfernung großer Wassermengen. Bauteile müssen absolut korrosionsbeständig sein.
Der Pressenbereich: Behandelt klebrige Verunreinigungen wie Pech. Lademechanismen müssen präzisen Druck ausüben, um hartnäckige Rückstände abzuscheren.
Der Trocknerbereich: Gekennzeichnet durch extreme Hitze und eingebrannte Verunreinigungen. Dies erfordert hochbelastbare Strukturträger, um thermische Verformungen zu verhindern.
Abschluss
Eine präzise Schabeeinrichtung ist der entscheidende Garant dafür, dass Industriewalzen perfekt sauber und voll funktionsfähig bleiben. Es beruht ausschließlich auf der feinen Synergie zwischen der Verschleißkante, dem Präzisionshalter und dem angewandten pneumatischen Druck. Hochwertige Komponenten verhindern problemlos kostspielige Maschinenschäden im täglichen Betrieb. Darüber hinaus werden durch die Aufrüstung Ihrer Materialien teure Betriebsausfälle erheblich reduziert.
Letztendlich schützen hochwertige Halter Ihre Investitionsgüter und verbessern die Produktqualität insgesamt. Bewerten Sie noch heute Ihre aktuelle Werkseinrichtung, um maximale Reinigungseffizienz sicherzustellen. Ich empfehle dringend, hocheffiziente, maßgeschneiderte Lösungen von vertrauenswürdigen Branchenführern wie Leizhan Paper Tech zu beziehen. Wenn Sie jetzt in zuverlässige Technologie investieren, schützen Sie Ihre wertvollen Industriemaschinen über Jahre hinweg.
FAQ
Wie oft sollte die Verschleißkante ausgetauscht werden?
Dies hängt vollständig von der Betriebsumgebung, der Maschinengeschwindigkeit und dem spezifischen verwendeten Material ab. Unter stark abrasiven Bedingungen halten Standardpolymeroptionen möglicherweise nur wenige Tage. Allerdings kann die Aufrüstung auf eine Premium-Option aus Kohlefaser oder Keramik die Lebensdauer erheblich verlängern und oft mehrere Monate betragen. Ein Austausch ist unbedingt erforderlich, wenn die Vorderkante sichtbar abgerundet wird, Späne auftreten oder wenn das System anfängt, Wasserstreifen auf der Walzenoberfläche zu hinterlassen.
Was passiert, wenn der Betriebswinkel falsch ist?
Der Betrieb in einem falschen Winkel führt zu schwerwiegenden mechanischen und Qualitätsproblemen. Wenn der Winkel zu flach ist, treibt die Rotationskraft der Walze Wasser und Schmutz unter die Kante, hebt sie an und macht sie unbrauchbar. Ist der Winkel zu steil, wirkt es wie ein Meißel. Diese übermäßige Steilheit führt zu starkem Rattern, beschleunigt den Verschleiß und führt zu einer hohen Wahrscheinlichkeit, dass die teure Walzenabdeckung dauerhaft beschädigt wird.
Kann ich die gleiche Konfiguration für die Pressenpartie und die Trockenpartie verwenden?
Nein, Sie können identische Systeme nicht über verschiedene Maschinenbereiche hinweg verwenden. Die Pressenpartie arbeitet in einer feuchten Umgebung, in der es mit klebrigem Pech und Feuchtigkeit zu tun hat, was korrosionsbeständige Materialien und besondere Flexibilität erfordert. Im Gegensatz dazu arbeitet die Trockenpartie bei extrem hohen Temperaturen, um festgebackene Fasern zu entfernen. Jeder Abschnitt erfordert einen individuell spezifizierten Halter, Lademechanismus und Material, um sicher und effizient zu funktionieren.
Was ist der richtige Druck zum Schaben?
Der richtige lineare Druck variiert je nach Walzenbezug und Anwendung und wird normalerweise in PLI gemessen. Für eine schonende Wasserentfernung auf weichen Gummiwalzen reicht oft ein geringer Druck von 1,0 bis 1,5 PLI aus. Für Hochleistungsanwendungen wie das Abschaben eingebrannter Verunreinigungen in einer Trockenpartie muss der Druck möglicherweise auf 3,0 PLI oder höher erhöht werden. Beachten Sie immer die Herstellerangaben, um eine Überlastung und Beschädigung der Rolle zu vermeiden.
Warum kommt es zu Rattern an der Maschine?
Rattern ist eine schnelle, zerstörerische Vibration, die durch einen Zusammenbruch der glatten Reibung zwischen der Kante und der Walze verursacht wird. Die Ursache liegt meist in einem zu steilen Kontaktwinkel, unzureichendem Ladedruck der Pneumatikschläuche oder verschlissenen Oszillatorlagern. Wenn Sie ein Rattern hören oder sehen, müssen die Bediener den Abschnitt sofort anhalten, den Winkel mit einem Neigungsmesser überprüfen und den Halter auf Ablagerungen von Schmutz untersuchen.


