In modernen Papierrecyclingbetrieben hängt der Abstand zwischen profitabler Faserrückgewinnung und übermäßiger Energieverschwendung oft von mechanischen Anpassungen im Millimeterbereich und präziser Fluiddynamik ab. Anlageningenieure und Produktionsleiter kämpfen täglich darum, die Effizienz der Zerfaserung mit dem Energieverbrauch in Einklang zu bringen. Suboptimale Betriebsparameter führen zu einem hohen spezifischen Energieverbrauch und zu hohen Ausschussraten. Sie verursachen auch einen beschleunigten Verschleiß kritischer Maschinen. Moderne Recyclingbetriebe sind mit immer höheren Verschmutzungsgraden der Rohstoffe konfrontiert. Daher ist eine präzise Gerätekalibrierung wichtiger denn je. Maximierung der Kapitalrendite von a Der hydraulische Pulper vom Typ D erfordert ein technisches Verständnis seiner beiden wichtigsten Betriebsvariablen. Diese Variablen sind die Stoffdichte und der Rotor-Sieb-Abstand. Sie können das eine nicht optimieren, ohne das andere anzupassen. In diesem Leitfaden wird erläutert, wie diese Parameter genau ausgewertet und kalibriert werden. Sie erfahren, wie Sie eine optimale hydraulische Scherung erreichen, die Faserausbeute maximieren und Betriebsausfallzeiten reduzieren.
Wichtige Erkenntnisse
Die Konsistenz bestimmt die Scherung: Der Betrieb mit der genauen Konsistenzschwelle (normalerweise 14–18 % für Modelle mit hoher Konsistenz oder 4–6 % für Modelle mit kontinuierlicher niedriger Konsistenz) maximiert die Faser-zu-Faser-Reibung und reduziert die mechanische Belastung des Pulperrotors.
Der Abstand kontrolliert die Qualität der Zerfaserung: Ein engerer Spalt am Pulperrotor erhöht die Effizienz der Zerfaserung, erhöht jedoch exponentiell die Energieaufnahme und den Verschleiß an der Extraktionsplatte.
Interdependente Variablen: Die Anpassung der Konsistenz ohne gleichzeitige Bewertung des Rotorspiels führt zu Geräteengpässen, Motorüberlastung oder ungebreitem Papierflocken, die in den nachgelagerten Prozess gelangen.
Automatisierung ist der neue Standard: Moderne Stoffaufbereitungsanlagen basieren auf verteilten Steuerungssystemen (DCS), um die Motorlast kontinuierlich zu überwachen und die Konsistenz automatisch anzupassen und so manuelle Kalibrierungsfehler zu verhindern.
Vorausschauende Wartung ist obligatorisch: Eine nachhaltige Leistung erfordert eine kontinuierliche Überwachung des Rotorspalts und der Konsistenzgeber, um den schnellen Verschleiß zu mildern, der bei der Verarbeitung von abrasivem Recyclingpapier auftritt.
Bewertung der Strömungsdynamik eines hydraulischen Pulpers vom Typ D in der Stoffaufbereitung
Das Hauptziel eines jeden Eine Recyclingpapier-Aufschlussmaschine trennt einzelne Fasern aus gepresstem Altpapier. Sie müssen diese Trennung mit minimaler Faserschädigung und minimaler elektrischer Energiezufuhr erreichen. Der Erfolg hängt von der Bewertung dreier spezifischer Leistungskennzahlen im Werk ab. Wir messen den Zerfaserungsindex, den spezifischen Energieverbrauch und den Erhalt der Faserlänge. Eine hohe Zerfaserungseffizienz bedeutet, dass weniger ungemahlene Flocken in die nachgeschaltete Siebung gelangen. Ein geringerer spezifischer Energieverbrauch verbessert direkt die Rentabilität der Anlage, indem die benötigten Kilowattstunden pro Tonne verarbeitetem Zellstoff reduziert werden.
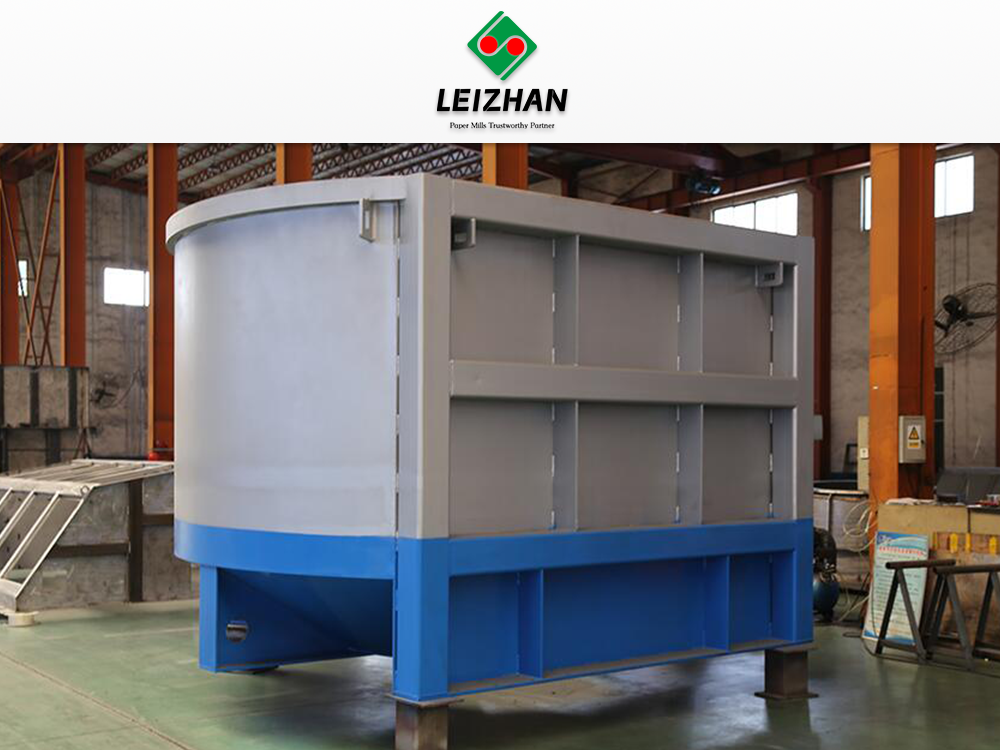
Herkömmliche Rundbecken haben während des Betriebs häufig mit starken Strömungsstauungen zu kämpfen. Sie erzeugen einen wirbelnden Teetasseneffekt, bei dem sich die Ballen endlos drehen, ohne zu zerfallen. Die asymmetrische „D“-Form löst dieses grundlegende Problem der Fluiddynamik vollständig. Die flache Seite stört physisch das kreisförmige Strömungsmuster der Aufschlämmung. Durch diese Störung entsteht eine hydraulische Bremse gegen die rotierende Masse. Dadurch werden Papierballen viel schneller direkt in den mittleren Wirbel gedrückt. Es eliminiert tote Zonen vollständig. Als direkte Folge dieser speziellen Geometrie verkürzen sich die Chargenzeiten erheblich.
Für die Optimierung ist es unbedingt erforderlich, die Grundfunktionen der Ausrüstung zu verstehen. Bevor Sie mechanische Einstellungen vornehmen, müssen Sie die Standardbetriebsparameter klar definieren. Dazu gehört die Überprüfung der volumetrischen Kapazität und die Sicherstellung der richtigen Motordimensionierung für Ihren spezifischen Einrichtungsgegenstand. Ein Standard Die Einrichtung eines Altpapier-Pulpers erfordert spezifische Durchsatzerwartungen, um eine kontinuierliche Produktion aufrechtzuerhalten. Auch die Integration des Ausschusshandlings ist für den kontinuierlichen Betrieb von großer Bedeutung. Ragger und Schrotttürme müssen perfekt zur Pulperkapazität passen.
Wenn der Zerkleinerer zu langsam zieht, sammeln sich starke Verunreinigungen im Bottich an. Diese Ansammlung zerstört schnell die Effizienz der Zerfaserung und beschädigt den Rotor. Bediener müssen die Spannung des Raggerseils und die Ausziehgeschwindigkeit ständig überwachen. Wenn sich schwerer Müll ansammelt, schrumpft das verfügbare Volumen für die Papierverarbeitung. Dies zwingt den Motor, härter zu arbeiten, um den Wirbel aufrechtzuerhalten. Sie verlieren gleichzeitig Produktionskapazität und verschwenden Energie.
Überprüfen Sie das maximale Fassungsvermögen des Beckens bei normaler Belastung.
Bestätigen Sie die Stromgrenzen des Hauptantriebsmotors und die Grundbetriebsaufnahme.
Ermitteln Sie den Basis-Zerfaserungsindex mithilfe einer Laboranalyse des akzeptierten Bestands.
Messen Sie die durchschnittliche Chargenzeit vom Ballenabwurf bis zur vollständigen Entnahme.
Berechnen Sie den spezifischen Ausgangsenergieverbrauch in Kilowattstunden pro Tonne.
Wie die Zellstoffkonsistenz die Zerfaserungseffizienz und den Energiebedarf bestimmt
Die Konsistenz des Zellstoffs bestimmt genau, wie ein Pulper elektrische Energie verbraucht. Es steuert direkt den physikalischen Mechanismus der Zerfaserungseffizienz. Wir kategorisieren Betriebslösungen basierend auf dem Gerätedesign in zwei Hauptkonsistenzbereiche. Beim kontinuierlichen Aufschluss werden typischerweise niedrige Konsistenzparameter verwendet. Dieser liegt zwischen 3 % und 6 % Feststoffgehalt. Es beruht stark auf direkter mechanischer Wirkung. Der Rotor schlägt physisch auf das Material ein, um es zu zerreißen. Es erfolgt sofort eine schnelle Extraktion durch das Siebblech.
Beim Batch-Aufschluss werden stattdessen mittlere bis hohe Konsistenzparameter verwendet. Dieser liegt zwischen 10 % und 18 % Feststoffgehalt. Es beruht eher auf intensiver Faser-zu-Faser-Reibung als auf Metallstößen. Durch die hohe Konsistenz entsteht eine Knetwirkung, die einem dicken Teig ähnelt. Durch dieses Kneten werden Tinte und Beschichtungen sanft von den Fasern abgerieben. Es trennt die Fasern, ohne sie mechanisch zu schneiden. Auch chemische Vorgänge spielen in dieser Umgebung eine große Rolle. Durch die hohe Faserkonzentration können Chemikalien effektiver wirken.
Eine höhere Konsistenz erhöht die scheinbare Viskosität der Papieraufschlämmung. Dadurch werden die internen hydraulischen Scherkräfte dramatisch verstärkt. Die hydraulische Scherung sorgt für eine viel schonendere Zerfaserung als die mechanische Schere. Dadurch bleiben die Faserlänge und die strukturelle Integrität viel besser erhalten. Erhöhte Temperaturen wirken stark auf diese hochkonsistenten Schlämme ein. Aufschlusschemikalien wie Natriumhydroxid beschleunigen den Abbauprozess. Sie lösen nassfeste Harze und hartnäckige Tinten bei hoher Konsistenz schnell auf.
Der Energieverbrauch stellt Anlageningenieure vor strenge betriebliche Kompromisse. Eine zu hohe Schubkonsistenz überlastet den Antriebsmotor schnell. Der zentrale Wirbel kommt bei übermäßiger Belastung vollständig zum Stillstand. Eine zu niedrige Laufkonsistenz verschwendet große Mengen an elektrischer Energie. Am Ende bewegen Sie überschüssiges Wasser, anstatt das Papier zu zersetzen. Der Gesamtwert hängt von mehreren konkurrierenden Einflussfaktoren ab. Bedenken Sie die hohen Kosten für die Erwärmung des Verdünnungswassers. Hinzu kommen die Kosten für den Einsatz von Chemikalien bei geringeren Konsistenzen. Vergleichen Sie dies mit den Stromkosten für das Fahren einer hochviskosen Gülle.
Bediener müssen die Verdünnungswasserventile ständig überwachen, um die Zielkonsistenz aufrechtzuerhalten. Ein plötzlicher Abfall des Wasserdrucks kann die Konsistenz unerwartet ansteigen lassen. Dies führt zu einer sofortigen Überlastung des Motors und einem möglichen Durchrutschen des Antriebsriemens. Umgekehrt verringert sich die Konsistenz bei einem undichten Verdünnungsventil mit der Zeit langsam. Dies reduziert die hydraulische Scherung und erhöht die Chargenzeit, die erforderlich ist, um den angestrebten Zerfaserungsindex zu erreichen. Für einen effizienten Betrieb ist eine strenge Kontrolle des Wasser-Faser-Verhältnisses unerlässlich.
Die Art des Rohmaterials bestimmt auch das optimale Konsistenzziel. Stark geleimtes Papier erfordert eine höhere Konsistenz, um genügend Reibung für die Zerkleinerung zu erzeugen. Leichtkörnige Materialien wie Zeitungspapierzellstoff lassen sich problemlos bei geringeren Konsistenzen verarbeiten. Sie müssen Ihre Ziele basierend auf den spezifischen Ballen anpassen, die in das System gelangen. Die fehlende Anpassung an Materialveränderungen führt zu einem unregelmäßigen Energieverbrauch und einer inkonsistenten Zellstoffqualität.
| Betriebsparameter |
Niedrige Konsistenz (3–6 %) |
Hohe Konsistenz (10–18 %) |
| Primärer Schermechanismus |
Mechanischer Rotorschlag |
Hydraulische Reibung von Faser zu Faser |
| Energieverbrauch |
Höher pro Tonne (Überschusswasser bewegen) |
Weniger pro Tonne (effiziente Zerfaserung) |
| Chemische Synergie |
Verdünnte, weniger wirksame chemische Wirkung |
Hochkonzentrierter, schneller chemischer Abbau |
| Schadstoffabbau |
Hohe Bruchgefahr bei sprödem Kunststoff |
Sanfte Trennung, bewahrt die Größe der Verunreinigungen |
| Erhaltung der Faserlänge |
Mäßiges bis hohes Schnittrisiko |
Hervorragende Erhaltung langer Fasern |
| Batch-Zeit |
Dauerbetrieb (schnell) |
Längere Chargenzyklen erforderlich |
| Motorlastprofil |
Konstante, niedrigere Spitzenstromstärke |
Hohe Spitzenstromstärke beim Erstausfall |
Kalibrieren des Pulperrotorspiels für optimale Ausbeute und Sieblebensdauer
Der mechanische Spalt bestimmt die Gesamteffizienz und den Durchsatz des Pulpers. Dies ist der kritische Abstand zwischen den unteren Rotorblättern und der Absaugsiebplatte. Normalerweise beginnen wir mit dieser Spaltmessung bei etwa 1,5 mm bis 3 mm. Das genaue Ausgangsmaß hängt stark von der jeweiligen Einrichtungsart ab. Sie müssen diesen Spalt mit speziellen Fühlerlehren oder Messleitungen messen. Messungen müssen an mehreren Punkten am Rotorumfang erfolgen. Dies gewährleistet die Der Pulperrotor sitzt perfekt parallel zur Siebplatte.
Ein enger Abstand maximiert die Schneid- und Pumpwirkung erheblich. Diese Umgebung mit hoher Scherung ist ideal für die Verarbeitung nassfester Papiere. Dies führt jedoch zu einem wesentlich höheren Stromverbrauch. Es führt auch zu einer schnelleren Verschlechterung der Rotorvorderkanten. Ein großer Spielraum reduziert den Energiebedarf und den mechanischen Verschleiß. Dieser Aufbau mit geringer Scherung ermöglicht den Durchgang größerer Papierflocken. Einige Flocken bleiben eingeschlossen und zirkulieren endlos im Bottich. Dies verringert die Gesamteffizienz der Zerfaserung drastisch. Es erhöht die mechanische Belastung der nachgeschalteten Entstipper deutlich.
Die Freigabe wirkt sich direkt auf die Effizienz der Entfernung schwerer Verunreinigungen aus. Es beeinflusst die Kehrgeschwindigkeit über die Extraktionssiebplatte. Die richtige Kehrgeschwindigkeit drückt schwere Verunreinigungen in die Müllfalle. Bei geringer Geschwindigkeit werden diese Verunreinigungen in viel kleinere Partikel zermahlen. Diese kleineren Partikel lassen sich später viel schwerer heraussieben. Sie dringen durch die Entnahmelöcher ein und verunreinigen das Gutgut. Auch hier spielt die Geometrie der Absaugplattenlöcher eine Rolle. Versenkte Löcher verhindern ein Verstopfen, erfordern jedoch präzise Kehrgeschwindigkeiten, um zu funktionieren.
Die Realität der Implementierung erfordert von den Wartungsteams eine ständige mechanische Wachsamkeit. Der Spalt vergrößert sich im Normalbetrieb mit der Zeit auf natürliche Weise. Altpapier enthält stark abrasive, versteckte Verunreinigungen. Sand, Glas und Metallklammern verschleißen das Metall kontinuierlich. Sie können die Freigabe nicht einmal festlegen und dann vergessen. Für einen nachhaltigen Betriebserfolg ist eine regelmäßige Kalibrierung zwingend erforderlich.
Beim Einstellen des Spiels muss das Wartungspersonal strenge Lockout-Tagout-Verfahren befolgen. Die enorme Rotationsträgheit des Antriebssystems birgt erhebliche Sicherheitsrisiken. Nach der Sicherung lösen die Techniker die Einstellschrauben des Lagergehäuses. Sie verwenden Hebeschrauben, um die gesamte rotierende Baugruppe anzuheben oder abzusenken. Messuhren überprüfen die exakte vertikale Bewegung. Nachdem sie die Baugruppe fixiert haben, drehen sie die Welle von Hand. Dadurch wird sichergestellt, dass keine hohen Stellen an der Siebplatte reiben. Ein einziger Kontaktpunkt zerstört die Platte innerhalb von Minuten nach dem Start.
Jede Spieleinstellung müssen Sie im Wartungsprotokoll dokumentieren. Verfolgen Sie die Lückenmessung anhand der Betriebsstunden. Mithilfe dieser Daten lässt sich vorhersagen, wann der Rotor oder die Platte ausgetauscht werden muss. Es verlagert Ihre Wartungsstrategie von reaktiv auf vorausschauend. Sie können Ersatzteile bestellen, lange bevor es zu einem katastrophalen Ausfall kommt. Dies minimiert ungeplante Ausfallzeiten und sorgt für einen reibungslosen Produktionsablauf.
Die gegenseitige Abhängigkeit von Konsistenz und Clearance in Altpapierzerkleinerern
Konsistenz und Clearance funktionieren nicht mechanisch isoliert. Sie müssen diese beiden Variablen systematisch aufeinander abstimmen. Andernfalls ist ein eventueller Systemausfall garantiert. Stellen Sie sich ein Szenario mit hoher Konsistenz und extrem engem Spiel vor. Dadurch besteht eine enorme Gefahr, dass der Motor auslöst. Wenn die Gülle dicker wird, kommt es häufig zu Verklemmungen. Die mechanische Belastung erreicht sehr schnell zerstörerische Ausmaße. Unter dem extremen hydraulischen Druck kann sich die Absaugplatte verformen.
Erwägen Sie nun, eine niedrige Konsistenz mit einem zu großen Abstand zu fahren. Dadurch besteht ein hohes Risiko einer schlechten Zerfaserungsqualität. Der Flockenanteil im akzeptierten Vorrat steigt sofort sprunghaft an. Sie verschwenden wertvolle Volumenkapazität, indem Sie schlecht aufbereitetes Wasser transportieren. Nachgeschaltete Drucksiebe verstopfen schnell. Sie können die große Menge an ungemahlenen Flocken nicht verarbeiten. In der gesamten Stoffaufbereitungslinie kommt es in der ersten Sortierstufe zu Engpässen.
Unterschiedliche Rohstoffe erfordern einrichtungsspezifische betriebliche Grundlagen. Alte Wellpappenbehälter erfordern ein sehr feines Gleichgewicht. Sie müssen der Entfernung schwerer Verunreinigungen Vorrang vor allem anderen geben. Sie können die wertvollen Langfasern in OCC nicht übermäßig raffinieren. Gemischte Büroabfälle stellen ganz andere Verarbeitungsherausforderungen dar. Oftmals sind engere Abstände erforderlich, um die harte Dimensionierung zu überwinden. Spezifische Konsistenzen helfen dabei, synthetische Tinten und Toner effektiv zu verarbeiten.
Die Etablierung eines starren Optimierungsrahmens ist unbedingt erforderlich. Sie müssen den genauen Sweet Spot für Ihr Rohmaterial finden. Orientieren Sie sich bei Ihren ersten Einstellungen an der Motorlaststromstärke. Führen Sie ständig visuelle und Laboranalysen des akzeptierten Bestands durch. Passen Sie das Gleichgewicht auf der Grundlage dieser harten empirischen Daten an. Wenn der Flockengehalt steigt, prüfen Sie zunächst den Abstand. Wenn die Stromstärke unregelmäßig ansteigt, überprüfen Sie die Konsistenzgeber.
Bei der Verarbeitung von stark kontaminiertem Material müssen Sie möglicherweise Kompromisse bei der Zerfaserungseffizienz eingehen, um die Ausrüstung zu schützen. Das Öffnen des Abstands verringert geringfügig den Verschleiß durch Sand und Glas. Dies kompensieren Sie, indem Sie die Chargenzeit verlängern oder die Konsistenz anpassen. Dieser Kompromiss bewahrt die mechanische Integrität des Pulpers. Es verhindert katastrophale Ausfälle, die die Produktion tagelang lahmlegen. Sie müssen diese Kompromisse ständig anhand der Qualität der eingehenden Ballen bewerten.
Analysieren Sie den eingehenden Stoff auf Verschmutzungsgrad und Nassfestigkeitsgehalt.
Stellen Sie den anfänglichen Rotorabstand auf der Grundlage der Herstellerangaben für das jeweilige Material ein.
Ermitteln Sie die Zielkonsistenz mithilfe automatisierter Verdünnungswasserkontrollen.
Überwachen Sie die Stromstärke des Hauptantriebsmotors während der ersten Chargen.
Ziehen Sie Stoffproben aus der Extraktionsleitung, um zu prüfen, ob Flocken nicht zerkleinert sind.
Passen Sie zunächst die Konsistenz an, wenn die Motorlast zu hoch ist.
Passen Sie das Rotorspiel nur an, wenn der Zerfaserungsindex nach der Konsistenzabstimmung weiterhin inakzeptabel bleibt.
Automatisierung und Echtzeitüberwachung in der Stoffaufbereitung
Moderne Papierfabriken sind stark auf verteilte Steuerungssysteme angewiesen. Die DCS-Integration verändert sich Betrieb von Stoffaufbereitungsanlagen vom Rätselraten zur Wissenschaft. Diese Systeme verbinden Konsistenzgeber direkt mit automatischen Verdünnungswasserventilen. Speicherprogrammierbare Steuerungen verarbeiten diese Daten in Millisekunden. Sie passen den Wasserfluss an, um die exakte Zielkonsistenz aufrechtzuerhalten. Dadurch entfallen die massiven Schwankungen, die durch manuelle Bedienereinstellungen verursacht werden.
Motorlast-Rückkopplungsschleifen verhindern katastrophale Gerätestillstände. Frequenzumrichter überwachen die Motorstromstärke während des Betriebs ständig. Bei Bedarf passen sie die Zufuhrfördergeschwindigkeiten automatisch an. Sie fügen Notverdünnungswasser hinzu, wenn der Rotor starken Belastungen ausgesetzt ist. Dieses dynamische Verhalten spart enorme Mengen an elektrischer Energie. Es verhindert, dass der Motor während eines Staus Verstärker mit blockiertem Rotor zieht.
Die Datenauswertung treibt die kontinuierliche mechanische Verbesserung im gesamten Werk voran. Sie müssen historische Betriebsdaten sorgfältig protokollieren. Verfolgen Sie täglich den spezifischen Energieverbrauch anhand der Chargenzeiten. Dies hilft dabei, den genauen Zeitpunkt zu ermitteln, an dem sich Rotorverschleiß negativ auf die Rentabilität auswirkt. Wenn der Energieverbrauch pro Tonne um 10 % steigt, ist eine Wartung erforderlich. Sie können den Plattenaustausch planen, bevor es zu katastrophalen Ausfällen kommt.
Fortschrittliche Überwachungssysteme verfolgen außerdem Vibrationssignaturen am Hauptlagergehäuse. Veränderungen der Schwingungsfrequenz weisen auf eine ungleichmäßige Abnutzung der Rotorblätter hin. Sie können auch auf eine defekte Gleitringdichtung hinweisen. Das frühzeitige Erkennen dieser Probleme verhindert massive Lagerlecks und Lagerbeschlagnahmen. Die Integration von Vibrationsdaten mit Motorlast- und Konsistenzmesswerten liefert ein vollständiges Bild des Maschinenzustands. Bediener können fundierte Entscheidungen darüber treffen, wann sie die Ausrüstung schieben und wann sie Ausfallzeiten einplanen müssen.
Die Kalibrierung dieser automatisierten Systeme erfordert strenge Disziplin. Ein DCS ist nur so gut wie die Daten, die es empfängt. Wenn ein Konsistenzgeber von der Kalibrierung abweicht, fällt der gesamte Regelkreis aus. Aufgrund falscher Messwerte fügt das System zu viel oder zu wenig Wasser hinzu. Wartungsteams müssen die Genauigkeit des Senders wöchentlich anhand physischer Laborproben überprüfen. Sie müssen die DCS-Offsets anpassen, um sie an die realen Bedingungen im Becken anzupassen.
Implementierungsrisiken und Wartungsrealitäten
Die Umsetzung birgt unvermeidbare mechanische und betriebliche Risiken. Die Verarbeitung stark verunreinigten Recyclingpapiers beschleunigt den Verschleiß exponentiell. Der Rotor und die Siebplatte verschlechtern sich unter diesen Bedingungen schnell. Dadurch verändert sich das mechanische Spiel während der Produktionsläufe unvorhersehbar. Ungleichmäßiger Verschleiß an den Rotorblättern führt zu starken Vibrationen. Diese Vibration zerstört Hauptlager und Gleitringdichtungen vorzeitig.
Sensordrift stellt eine weitere große Betriebsgefahr dar. Ungenaue Konsistenzgeber verursachen in automatisierten Systemen absolutes Chaos. Automatisierte Wasserventile werden das Wasser entweder überfluten oder verhungern lassen hydraulischer Pulper . Überschwemmungen zerstören die hydraulische Scherung und verschwenden Heizenergie. Das Aushungern des Pulpers führt zu einer sofortigen Motorüberlastung und Blockierung. Sie müssen Ihren Sensoren vertrauen, aber ihre Genauigkeit ständig überprüfen.
Schadensbegrenzungsstrategien schützen Ihre massive Kapitalinvestition. Legen Sie einen strengen Zeitplan für die manuelle Spaltmessung fest. Führen Sie diese physischen Anpassungen bei jedem geplanten Wartungsstillstand durch. Geben Sie bereits in der ersten Beschaffungsphase hochverschleißfeste Legierungen an. Die Wolframcarbid-Beschichtung verlängert die Lebensdauer der Komponenten erheblich. Integrieren Sie eine strenge Kosten-Nutzen-Analyse der Premium-Metallurgie. Vergleichen Sie die Vorabkosten mit der massiven Reduzierung der Ausfallzeiten.
Implementieren Sie routinemäßige Kalibrierungsprotokolle für alle Konsistenzregelkreise. Automatisierte Systeme müssen auf der Grundlage absolut präziser Daten agieren. Regelmäßige Kalibrierung stellt sicher, dass diese Genauigkeit über einen längeren Zeitraum erhalten bleibt. Entnehmen Sie täglich physische Stichproben aus dem Bottich. Testen Sie diese Proben im Labor, um die Messwerte des Senders zu überprüfen. Passen Sie die DCS-Offsets basierend auf diesen physikalischen Laborergebnissen an.
Überprüfen Sie die Extraktionssiebplatte bei jeder Abschaltung auf Verstopfung und Lochverschleiß. Im Laufe der Zeit werden die Kanten der Löcher häufig durch Verunreinigungen verunreinigt. Dadurch wird die offene Fläche verkleinert und der Durchfluss eingeschränkt. Techniker müssen Sacklöcher manuell reinigen und auf strukturelle Risse prüfen. Wenn die Platte Anzeichen von Verformung aufweist, ersetzen Sie sie sofort. Eine verzogene Platte macht es unmöglich, ein gleichmäßiges Rotorspiel aufrechtzuerhalten. Dies führt zu lokaler Reibung und einem schnellen, katastrophalen Ausfall.
Die Schmierung der Hauptantriebsbaugruppe erfordert die strikte Einhaltung der Herstellerpläne. Die beim Zerkleinern entstehenden enormen Schubkräfte stellen eine enorme Belastung für die Lager dar. Verwenden Sie nur das angegebene wasserbeständige Hochtemperaturfett. Eine Überfettung kann zum Platzen der Dichtungen führen, während eine Unterfettung zur schnellen Zerstörung des Lagers führt. Implementieren Sie ein Ultraschall-Schmierprogramm, um präzise Schmiermengen basierend auf der tatsächlichen Lagerreibung sicherzustellen.
Abschluss
Führen Sie eine sofortige Prüfung des aktuellen spezifischen Energieverbrauchs und der Kennzahlen zur Zerfaserungseffizienz durch.
Planen Sie ein spezielles Wartungsfenster ein, um das vorhandene Rotorspiel mit Fühlerlehren genau zu messen.
Kalibrieren Sie alle Konsistenzgeber anhand physischer Laborproben, um Sensordrift zu vermeiden.
Analysieren Sie die Ausschussraten nachgeschalteter Drucksiebe, um Ineffizienzen bei der vorgelagerten Stoffaufbereitung zu identifizieren.
Rüsten Sie Standard-Rotorblätter aus rostfreiem Stahl beim nächsten Austauschzyklus auf Alternativen mit Wolframkarbidbeschichtung um.
FAQ
F: Was ist die ideale Stoffkonsistenz für einen hydraulischen Stofflöser vom Typ D?
A: Die ideale Konsistenz hängt vollständig von Ihrem spezifischen Betriebsaufbau ab. Kontinuierliche Vorgänge mit geringer Konsistenz zielen typischerweise auf 4 bis 6 % ab. Dies beruht auf mechanischer Scherung. Batch-Vorgänge mit hoher Konsistenz zielen auf 14 % bis 18 % ab. Dadurch wird die hydraulische Reibung zwischen den Fasern maximiert. Passen Sie die Konsistenz immer an Ihren spezifischen Stofftyp und Ihre Chemikaliendosierungsstrategie an.
F: Wie oft sollte das Spiel des Pulperrotors angepasst werden?
A: Die Einstellungshäufigkeit hängt stark von der Abrasivität des Stoffes ab. Stark verunreinigtes Altpapier erfordert häufigere Kontrollen. Generell sollten Sie bei jedem größeren Wartungsstillstand physikalische Lückenmessungen durchführen. Sie müssen das Spiel auch sofort überprüfen, wenn die Motorlast unerwartet abfällt oder wenn der Flockengehalt im Nachlauf ansteigt.
F: Was passiert, wenn der Rotorabstand zu groß ist?
A: Ein großer Abstand verringert die Zerfaserungseffizienz drastisch. Sie werden einen massiven Anstieg der ungemahlenen Papierflocken feststellen. Es verringert die Kehrgeschwindigkeit, die erforderlich ist, um schwere Verunreinigungen in die Müllfalle zu befördern. Dies zwingt nachgeschaltete Sieb- und Entstippungsanlagen dazu, härter zu arbeiten, was den Gesamtenergieverbrauch der Anlage erhöht.
F: Wie unterscheidet sich ein Pulper vom Typ D von einem kreisförmigen hydraulischen Pulper?
A: Der asymmetrische D-förmige Bottich stört den kreisförmigen Fluss der Gülle physikalisch. Runde Bottiche erzeugen oft einen wirbelnden Teetasseneffekt mit toten Zonen. Die flache Seite des D-Behälters fungiert als Schallwand. Es drückt Papierballen direkt nach unten in den Rotor und sorgt so für eine schnellere und effizientere Auflösung.
F: Kann die Anpassung der Konsistenz den Energieverbrauch in einer Recyclingpapier-Aufschlussmaschine senken?
A: Ja, die Optimierung der Konsistenz reduziert den spezifischen Energieverbrauch. Durch den Betrieb mit der richtigen hohen Konsistenz wird die Faser-zu-Faser-Reibung maximiert. Dadurch kann der Betrieb die Zielzerfaserung mit weniger mechanischem Energieaufwand pro Tonne erreichen. Wenn Sie zu niedrig laufen, wird Energie verschwendet, indem überschüssiges Wasser bewegt wird, anstatt Fasern zu verarbeiten.
F: Wie wirkt sich die Temperatur auf die Konsistenz und Leistung des Pulpers aus?
A: Höhere Temperaturen verringern die physikalische Viskosität des Wassers. Dadurch verändert sich die hydraulische Scherdynamik innerhalb des Beckens. Erhöhte Temperaturen beschleunigen auch den chemischen Abbau nassfester Papiere und Tinten. Diese Synergie ist besonders effektiv, wenn bei hohen Konsistenzen mit Natriumhydroxidzusätzen gearbeitet wird.


