Modern kağıt geri dönüşüm operasyonlarında, karlı elyaf geri kazanımı ile aşırı enerji israfı arasındaki fark genellikle milimetrik düzeyde mekanik ayarlara ve hassas akışkan dinamiğine indirgenir. Tesis mühendisleri ve üretim yöneticileri, elyaf giderme verimliliğini enerji tüketimiyle dengelemek için her gün çabalıyor. Optimumun altındaki operasyonel parametreler, yüksek spesifik enerji tüketimine ve aşırı ıskarta oranlarına yol açar. Ayrıca kritik makinelerde daha hızlı aşınmaya neden olurlar. Modern geri dönüşüm fabrikaları, hammaddelerde giderek daha yüksek düzeyde kirlilikle karşı karşıya kalmaktadır. Bu, hassas ekipman kalibrasyonunu her zamankinden daha önemli hale getiriyor. Bir işletmenin yatırım getirisini en üst düzeye çıkarmak D Tipi Hidrolik Pulper, en kritik iki operasyonel değişkenin teknik olarak anlaşılmasını gerektirir. Bu değişkenler hamur kıvamı ve rotor-elek mesafesidir. Birini ayarlamadan diğerini optimize edemezsiniz. Bu kılavuz, bu parametrelerin nasıl doğru bir şekilde değerlendirilip kalibre edileceğini açıklamaktadır. Optimum hidrolik kesmeyi nasıl elde edeceğinizi, elyaf verimini nasıl maksimuma çıkaracağınızı ve operasyonel aksama süresini nasıl azaltacağınızı öğreneceksiniz.
Temel Çıkarımlar
Tutarlılık Kesmeyi Belirler: Kesin tutarlılık eşiğinde çalışmak (yüksek tutarlılık modelleri için genellikle %14-18 veya sürekli düşük tutarlılık modelleri için %4-6), lifler arası sürtünmeyi en üst düzeye çıkararak hamurlaştırıcı rotoru üzerindeki mekanik yükü azaltır.
Açıklık, Elyaf Giderme Kalitesini Kontrol Eder: Daha sıkı bir hamurlaştırıcı rotor açıklığı, elyaf giderme verimliliğini artırır ancak ekstraksiyon plakasındaki enerji çekişini ve aşınmayı katlanarak artırır.
Birbirine Bağlı Değişkenler: Eş zamanlı olarak rotor boşluğunu değerlendirmeden tutarlılığın ayarlanması, ekipmanın darboğazına, motorun aşırı yüklenmesine veya kağıt hamuru olmayan kağıt parçacıklarının aşağı akış sürecine girmesine yol açar.
Otomasyon Yeni Standarttır: Modern stok hazırlama ekipmanı, motor yükünü sürekli olarak izlemek ve tutarlılığı otomatik olarak ayarlamak için Dağıtılmış Kontrol Sistemlerine (DCS) güvenir ve manuel kalibrasyon hatalarını önler.
Kestirimci Bakım Zorunludur: Sürdürülebilir performans, aşındırıcı geri dönüştürülmüş kağıdın işlenmesinden kaynaklanan hızlı aşınmayı azaltmak için rotor boşluğunun ve tutarlılık vericilerinin sürekli izlenmesini gerektirir.
Stok Hazırlamada D Tipi Hidrolik Pulper Akış Dinamiklerinin Değerlendirilmesi
Herhangi bir şeyin birincil hedefi geri dönüştürülmüş kağıt hamurlaştırma makinesi, tek tek lifleri balyalanmış atık kağıttan ayırıyor. Bu ayrımı minimum fiber hasarı ve minimum elektrik enerjisi girişi ile sağlamanız gerekir. Başarı, fabrikada üç spesifik performans ölçütünün değerlendirilmesine dayanır. Elyaf giderme indeksini, spesifik enerji tüketimini ve elyaf uzunluğunun korunmasını ölçüyoruz. Yüksek lif giderme verimliliği, daha az sayıda hamursuz pulun sonraki eleme aşamasına geçmesi anlamına gelir. Spesifik enerji tüketiminin daha düşük olması, işlenmiş kağıt hamurunun tonu başına gereken kilovat saati azaltarak tesisin karlılığını doğrudan artırır.
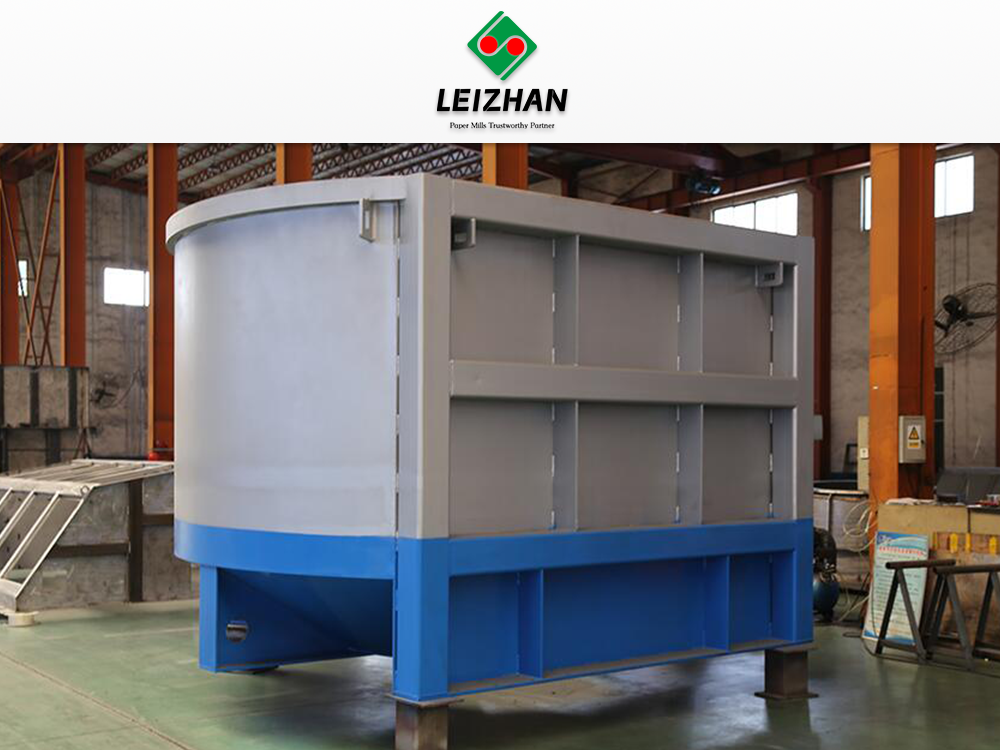
Geleneksel dairesel tekneler genellikle çalışma sırasında şiddetli akış durgunluğuyla boğuşur. Balyaların bozulmadan sonsuza kadar döndüğü, dönen bir çay fincanı etkisi yaratırlar. Asimetrik 'D' şekli bu temel akışkanlar dinamiği problemini tamamen çözmektedir. Düz taraf, bulamacın dairesel akış düzenini fiziksel olarak bozar. Bu kesinti, dönen kütleye karşı hidrolik bir fren oluşturur. Kağıt balyalarını doğrudan merkez girdaba çok daha hızlı iter. Ölü bölgeleri tamamen ortadan kaldırır. Bu özel geometrinin doğrudan bir sonucu olarak parti süreleri önemli ölçüde düşer.
Optimizasyon için temel ekipman yeteneklerini anlamak kesinlikle gereklidir. Herhangi bir mekanik ayar yapmadan önce standart çalışma parametrelerini net bir şekilde tanımlamanız gerekir. Bu, hacimsel kapasitenin doğrulanmasını ve özel donanımınız için uygun motor boyutunun sağlanmasını içerir. Bir standart atık kağıt hamurlaştırıcı kurulumu, sürekli üretimi sürdürmek için özel üretim beklentileri gerektirir. Reddetme yönetimi entegrasyonu da sürekli çalışma açısından büyük önem taşıyor. Paçavralar ve hurda kuleleri, hamurlaştırıcı kapasitesine mükemmel şekilde uymalıdır.
Paçavra çok yavaş çekilirse, kazanda ağır kirletici maddeler birikir. Bu birikim elyaf giderme verimliliğini hızla yok eder ve rotora zarar verir. Operatörler, halat gerginliğini ve çıkarma hızını sürekli izlemelidir. Ağır çöp biriktiğinde, kağıt işleme için mevcut hacim küçülür. Bu, girdabı korumak için motoru daha fazla çalışmaya zorlar. Üretim kapasitesini kaybedersiniz ve aynı anda enerji israfına neden olursunuz.
Normal yük altında kazanın maksimum hacimsel kapasitesini doğrulayın.
Ana tahrik motoru amper limitlerini ve temel çalışma çekişini doğrulayın.
Kabul edilen stokun laboratuvar analizini kullanarak temel lif giderme endeksini oluşturun.
Balyanın düşmesinden ekstraksiyonun tamamlanmasına kadar geçen ortalama parti süresini ölçün.
Temel spesifik enerji tüketimini ton başına kilovat saat cinsinden hesaplayın.
Kağıt Hamuru Tutarlılığı, Elyaf Giderme Verimliliğini ve Enerji Çekimini Nasıl Belirler?
Kağıt hamurunun tutarlılığı, hamurlaştırıcının elektrik enerjisini tam olarak nasıl tükettiğini belirler. Elyaf giderme verimliliğinin fiziksel mekanizmasını doğrudan kontrol eder. Operasyonel çözümleri, ekipman tasarımına dayalı olarak iki ana tutarlılık aralığında sınıflandırıyoruz. Sürekli hamurlaştırmada genellikle düşük tutarlılık parametreleri kullanılır. Bu, %3 ila %6 katı içeriği arasında değişir. Büyük ölçüde doğrudan mekanik harekete dayanır. Rotor malzemeyi parçalamak için fiziksel olarak vurur. Bunu hemen elek plakasından hızlı ekstraksiyon takip eder.
Toplu hamurlaştırma bunun yerine orta ila yüksek tutarlılık parametrelerini kullanır. Bu, %10 ila %18 katı içeriği arasında değişir. Metal darbelerinden ziyade yoğun fiberden fibere sürtünmeye dayanır. Yüksek kıvam, kalın hamura benzer bir yoğurma hareketi yaratır. Bu yoğurma mürekkebi ovalar ve lifleri nazikçe kaplar. Lifleri mekanik olarak kesmeden ayırır. Kimyasal etki de bu ortamda önemli bir rol oynar. Yüksek lif konsantrasyonu kimyasalların daha etkili çalışmasını sağlar.
Daha yüksek kıvam, kağıt bulamacının görünen viskozitesini artırır. Bu, iç hidrolik kesme kuvvetlerini önemli ölçüde artırır. Hidrolik kesme, mekanik kesmeye göre çok daha yumuşak lif giderme sağlar. Lif uzunluğunu ve yapısal bütünlüğünü çok daha iyi korur. Yüksek sıcaklıklar bu yüksek kıvamlı bulamaçlarla güçlü bir şekilde etkileşime girer. Sodyum hidroksit gibi kağıt hamuru kimyasalları parçalanma sürecini hızlandırır. Islak mukavemetli reçineleri ve inatçı mürekkepleri yüksek kıvamda hızla çözerler.
Enerji tüketimi, tesis mühendisleri için sıkı operasyonel ödünleşimler sunar. Tutarlılığın çok yükseğe itilmesi, tahrik motorunun hızlı bir şekilde aşırı yüklenmesine neden olur. Merkezi girdap aşırı yük altında tamamen duracaktır. Tutarlılığın çok düşük çalıştırılması büyük miktarda elektrik enerjisi israfına neden olur. Kağıdı parçalamak yerine fazla suyu hareket ettirirsiniz. Genel değer, çeşitli rakip etkileyici faktörlere bağlıdır. Seyreltme suyunu ısıtmanın yüksek maliyetini göz önünde bulundurun. Daha düşük kıvamlarda kimyasal tüketmenin masrafını da ekleyin. Bunu, yüksek viskoziteli bir bulamacı sürmenin elektrik maliyetiyle karşılaştırın.
Hedef tutarlılığı korumak için operatörlerin seyreltme suyu vanalarını sürekli izlemesi gerekir. Su basıncındaki ani bir düşüş, kıvamın beklenmedik şekilde artmasına neden olabilir. Bu, motorun anında aşırı yüklenmesine ve potansiyel tahrik kayışı kaymasına neden olur. Tersine, sızıntı yapan bir seyreltme valfi zamanla tutarlılığı yavaşça azaltır. Bu, hidrolik kesmeyi azaltır ve hedef lif giderme indeksine ulaşmak için gereken parti süresini artırır. Verimli çalışma için su/lif oranı üzerinde sıkı kontrolün sürdürülmesi tartışılamaz.
Hammadde türü aynı zamanda optimum tutarlılık hedefini de belirler. Büyük boyutlu kağıtlar, parçalanmaya yetecek sürtünmeyi oluşturmak için daha yüksek tutarlılık gerektirir. Gazete kağıdı hamuru gibi hafif boyutlu malzemeleri daha düşük kıvamlarda kolayca işleyebilirsiniz. Hedeflerinizi sisteme giren spesifik balyalara göre ayarlamanız gerekir. Malzeme değişikliklerine uyum sağlayamamak, düzensiz enerji tüketimine ve tutarsız kağıt hamuru kalitesine yol açar.
| Operasyonel Parametre |
Düşük Tutarlılık (%3-6) |
Yüksek Tutarlılık (%10-18) |
| Birincil Kesme Mekanizması |
Mekanik rotor etkisi |
Fiberden fibere hidrolik sürtünme |
| Enerji Tüketimi |
Ton başına daha yüksek (fazla suyun taşınması) |
Ton başına daha düşük (etkili elyaf giderme) |
| Kimyasal Sinerji |
Seyreltilmiş, daha az etkili kimyasal etki |
Yüksek konsantrasyonlu, hızlı kimyasal bozunma |
| Kirletici Bozulması |
Kırılgan plastiklerin parçalanma riski yüksek |
Nazik ayırma, kirletici boyutunu korur |
| Elyaf Uzunluğunun Korunması |
Orta ila yüksek kesme riski |
Uzun liflerin mükemmel korunması |
| Toplu Zaman |
Sürekli çalışma (hızlı) |
Daha uzun parti döngüleri gerekli |
| Motor Yük Profili |
Sabit, daha düşük tepe amperajı |
İlk arıza sırasında yüksek tepe amperajı |
Optimum Verim ve Elek Ömrü için Pulper Rotor Açıklığının Kalibre Edilmesi
Mekanik boşluk genel hamurlaştırıcı verimliliğini ve verimini tanımlar. Bu, alt rotor kanatları ile ekstraksiyon elek plakası arasındaki kritik mesafedir. Bu boşluk ölçümüne genellikle 1,5 mm ila 3 mm civarında başlarız. Kesin başlangıç ölçümü büyük ölçüde spesifik donanım tipine bağlıdır. Bu boşluğu özel mastarlar veya kurşun tel kullanarak ölçmelisiniz. Ölçümler rotor çevresi etrafında birden fazla noktada yapılmalıdır. Bu şunları sağlar: hamurlaştırıcı rotoru elek plakasına mükemmel şekilde paralel oturur.
Dar açıklık, kesme ve pompalama işlemini önemli ölçüde maksimuma çıkarır. Bu yüksek kesme ortamı, ıslak mukavemetli kağıtların işlenmesi için idealdir. Ancak bu, önemli ölçüde daha yüksek güç tüketimine neden olur. Ayrıca rotor ön kenarlarının daha hızlı bozulmasına neden olur. Geniş boşluk enerji tüketimini ve mekanik aşınmayı azaltır. Bu düşük kesme düzeni, daha büyük kağıt pullarının geçmesine olanak tanır. Bazı pullar, fıçıda sonsuza kadar dolaşarak sıkışıp kalır. Bu, genel elyaf giderme verimliliğini önemli ölçüde azaltır. Aşağı yönde pul ayırıcılar üzerindeki mekanik yükü önemli ölçüde artırır.
Temizleme, ağır kirletici madde giderme verimliliğini doğrudan etkiler. Ekstraksiyon elek plakası boyunca süpürme hızını etkiler. Uygun süpürme hızı, ağır kirleticileri çöp tuzağına iter. Düşük hız, bu kirletici maddeleri çok daha küçük parçacıklara öğütür. Bu küçük parçacıkların daha sonra elenmesi çok daha zor hale gelir. Çıkarma deliklerinden geçerek kabul edilen stoğu kirletirler. Çıkarma plakası deliklerinin geometrisi de burada önemlidir. Havşalı delikler tıkanmayı önler ancak çalışması için hassas süpürme hızları gerekir.
Uygulama gerçekleri, bakım ekiplerinin sürekli mekanik ihtiyatlı olmasını gerektirir. Açıklık normal çalışma sırasında zamanla doğal olarak genişler. Atık kağıt, oldukça aşındırıcı, gizli kirletici maddeler içerir. Kum, cam ve metal zımbalar metali sürekli olarak aşındırır. Açıklığı bir kez ayarlayıp unutamazsınız. Sürdürülebilir operasyonel başarı için düzenli kalibrasyon zorunludur.
Açıklığı ayarlarken bakım personelinin sıkı kilitleme-etiketleme prosedürlerine uyması gerekir. Tahrik sisteminin devasa dönme ataleti ciddi güvenlik riskleri oluşturur. Teknisyenler sabitlendikten sonra rulman yatağı ayar cıvatalarını gevşetir. Dönen düzeneğin tamamını kaldırmak veya indirmek için kriko vidaları kullanırlar. İbreli göstergeler tam dikey hareketi doğrular. Düzeneği yerine kilitledikten sonra mili elle döndürüyorlar. Bu, yüksek noktaların elek plakasına sürtünmemesini sağlar. Tek bir temas noktası, başlatmanın ardından birkaç dakika içinde plakayı yok edecektir.
Her açıklık ayarını bakım günlüğünde belgelemelisiniz. Boşluk ölçümünü çalışma saatlerine göre takip edin. Bu veriler, rotorun veya plakanın ne zaman değiştirilmesi gerekeceğinin tahmin edilmesine yardımcı olur. Bakım stratejinizi reaktiften tahmine dayalı hale getirir. Büyük bir arıza meydana gelmeden önce yedek parçaları sipariş edebilirsiniz. Bu, planlanmamış aksama sürelerini en aza indirir ve üretimin sorunsuz çalışmasını sağlar.
Atık Kağıt Hamurhanelerinde Tutarlılık ve Açıklığın Birbirine Bağlılığı
Tutarlılık ve açıklık, mekanik izolasyonda çalışmaz. Bu iki değişkeni sistematik olarak birlikte ayarlamanız gerekir. Bunu yapmamak, nihai sistem arızasını garanti eder. Tutarlılığı yüksek ve açıklığı son derece dar olan bir senaryo düşünün. Bu, büyük bir motor tetikleme riski yaratır. Bulamaç kalınlaştıkça sık sık sıkışma meydana gelir. Mekanik stres çok hızlı bir şekilde yıkıcı seviyelere ulaşır. Ekstraksiyon plakası aşırı hidrolik basınç altında eğilebilir.
Şimdi aşırı geniş bir açıklıkla düşük tutarlılıkta çalıştırmayı düşünün. Bu, lif giderme kalitesinin düşük olması riskini artırır. Kabul edilen stoktaki pul içeriği anında hızla artıyor. Kötü arıtılmış suyu taşıyarak değerli hacimsel kapasiteyi boşa harcarsınız. Aşağı yöndeki basınç perdeleri hızla körleşecektir. Yüksek hacimli hamursuz pullarla baş edemezler. Stok hazırlama hattının tamamı birincil eleme aşamasında darboğazlarla karşılaşıyor.
Farklı hammaddeler, donanıma özel operasyonel temeller gerektirir. Eski Oluklu Konteynerler çok hassas bir denge gerektirir. Her şeyden önce ağır kirleticilerin giderilmesine öncelik vermelisiniz. OCC'de bulunan değerli uzun lifleri aşırı derecede rafine edemezsiniz. Karma Ofis Atıkları tamamen farklı işleme zorlukları sunar. Sert boyutlandırmayı kırmak için genellikle daha dar açıklıklar gerekir. Özel kıvamlar sentetik mürekkeplerin ve tonerlerin etkili bir şekilde kullanılmasına yardımcı olur.
Katı bir optimizasyon çerçevesi oluşturmak kesinlikle gereklidir. Hammaddeniz için tam olarak en uygun noktayı bulmalısınız. İlk ayarlarınızı yönlendirmek için motor yükü amperajını kullanın. Kabul edilen stoğun sürekli görsel ve laboratuvar analizlerini yapmak. Bu kesin ampirik verilere dayanarak dengeye ince ayar yapın. Pul içeriği artarsa, önce boşluğu kontrol edin. Amperaj düzensiz şekilde yükselirse vericilerin tutarlılığını doğrulayın.
Çok kirli malzemeleri işlerken, ekipmanı korumak için elyaf giderme verimliliğinden ödün vermeniz gerekebilir. Açıklığın açılması kum ve camdan kaynaklanan aşınmayı bir miktar azaltır. Toplu iş süresini artırarak veya tutarlılığı ayarlayarak bunu telafi edersiniz. Bu değiş tokuş, hamurlaştırıcının mekanik bütünlüğünü korur. Üretimin günlerce durmasına neden olacak yıkıcı arızaları önler. Gelen balya kalitesine göre bu ödünleşimleri sürekli olarak değerlendirmelisiniz.
Kirlenme seviyeleri ve ıslak mukavemet içeriği açısından gelen malzemeyi analiz edin.
Söz konusu donanım için üreticinin spesifikasyonlarına göre başlangıç rotor açıklığını ayarlayın.
Otomatik seyreltme suyu kontrollerini kullanarak hedef tutarlılığı oluşturun.
İlk birkaç parti sırasında ana tahrik motorunun amperajını izleyin.
Kağıt hamuru olmayan pulları kontrol etmek için stok numunelerini ekstraksiyon hattından çekin.
Motor yükü çok yüksekse önce kıvamı ayarlayın.
Rotor açıklığını yalnızca elyaf giderme indeksi tutarlılık ayarından sonra kabul edilemez durumda kalırsa ayarlayın.
Stok Hazırlamada Otomasyon ve Gerçek Zamanlı İzleme
Modern kağıt fabrikaları büyük ölçüde Dağıtılmış Kontrol Sistemlerine güvenmektedir. DCS entegrasyonu dönüşümleri stok hazırlama ekipmanı operasyonu. Tahminden bilime Bu sistemler tutarlılık vericilerini doğrudan otomatik seyreltme suyu vanalarına bağlar. Programlanabilir Lojik Denetleyiciler bu verileri milisaniyeler içinde işler. Tam hedef tutarlılığı korumak için su akışını ayarlarlar. Bu, manuel operatör ayarlamalarının neden olduğu büyük salınımları ortadan kaldırır.
Motor yükü geri besleme döngüleri, ekipmanın felaketle sonuçlanabilecek durmalarını önler. Değişken frekanslı sürücüler, çalışma sırasında sürekli olarak motor amperini izler. Gerektiğinde yem konveyör hızlarını otomatik olarak ayarlarlar. Rotor ağır yüklerle karşılaştığında acil seyreltme suyu eklerler. Bu dinamik tepki, büyük miktarda elektrik enerjisinden tasarruf sağlar. Bir sıkışma sırasında motorun kilitli rotor amplifikatörlerini çekmesini önler.
Veri değerlendirmesi, tesis genelinde sürekli mekanik iyileştirmeyi teşvik eder. Geçmiş operasyonel verileri titizlikle kaydetmelisiniz. Belirli enerji tüketimini günlük parti sürelerine göre takip edin. Bu, rotor aşınmasının karlılığı olumsuz etkilediği anın tam olarak belirlenmesine yardımcı olur. Ton başına enerji tüketimi %10 arttığında bakım yapılması gerekir. Büyük arızalar meydana gelmeden önce plaka değişimlerini planlayabilirsiniz.
Gelişmiş izleme sistemleri ayrıca ana yatak yuvasındaki titreşim izlerini de izler. Titreşim frekansındaki değişiklikler, rotor kanatlarında eşit olmayan aşınma olduğunu gösterir. Ayrıca arızalı bir mekanik contanın sinyalini de verebilirler. Bu sorunları erkenden tespit etmek, büyük stok sızıntılarını ve rulman tutukluklarını önler. Titreşim verilerinin motor yükü ve tutarlılık okumalarıyla entegre edilmesi, makine sağlığının eksiksiz bir resmini sağlar. Operatörler, ekipmanı ne zaman itecekleri ve ne zaman arıza süresini planlayacakları konusunda bilinçli kararlar alabilirler.
Bu otomatik sistemlerin kalibrasyonu sıkı bir disiplin gerektirir. Bir DCS yalnızca aldığı veriler kadar iyidir. Tutarlılık vericisi kalibrasyonun dışına çıkarsa tüm kontrol döngüsü başarısız olur. Sistem yanlış okumalara bağlı olarak çok fazla veya çok az su ekleyecektir. Bakım ekipleri haftalık olarak fiziksel laboratuvar örnekleriyle vericinin doğruluğunu doğrulamalıdır. Kazandaki gerçek dünya koşullarına uyacak şekilde DCS uzaklıklarını ayarlamaları gerekir.
Uygulama Riskleri ve Bakım Gerçekleri
Uygulama kaçınılmaz mekanik ve operasyonel riskler taşır. Yüksek oranda kirlenmiş geri dönüştürülmüş kağıdın işlenmesi, aşınmayı katlanarak hızlandırır. Rotor ve elek plakası bu koşullar altında hızla bozulur. Bu, üretim çalışmaları sırasında mekanik açıklığı tahmin edilemeyecek şekilde değiştirir. Rotor kanatlarının eşit olmayan aşınması ciddi titreşime neden olur. Bu titreşim ana yatakları ve mekanik contaları zamanından önce tahrip eder.
Sensör kayması başka bir önemli operasyonel tehlike oluşturur. Hatalı tutarlılık vericileri otomatik sistemlerde mutlak kaosa neden olur. Otomatik su vanaları ya su basacak ya da aç bırakacak hidrolik hamurlaştırıcı . Su baskını hidrolik kesmeyi yok eder ve ısıtma enerjisini boşa harcar. Pulperin aç bırakılması motorun anında aşırı yüklenmesine ve sıkışmasına neden olur. Sensörlerinize güvenmeli ancak doğruluklarını sürekli kontrol etmelisiniz.
Azaltma stratejileri büyük sermaye yatırımınızı korur. Manuel boşluk ölçümü için sıkı bir program oluşturun. Bu fiziksel ayarlamaları her planlı bakım kapatması sırasında gerçekleştirin. İlk tedarik aşamasında aşınmaya karşı yüksek dirençli alaşımları belirtin. Tungsten karbür kaplama parça ömrünü önemli ölçüde uzatır. Birinci sınıf metalurjinin titiz bir maliyet-fayda analizini ekleyin. Ön maliyeti, kesinti süresindeki büyük azalmayla karşılaştırın.
Tüm tutarlılık kontrol döngüleri için rutin kalibrasyon protokollerini uygulayın. Otomatik sistemler tamamen doğru verilere göre hareket etmelidir. Düzenli kalibrasyon, bu doğruluğun zaman içinde bozulmadan kalmasını sağlar. Her gün tekneden fiziksel numuneler alın. Verici okumalarını doğrulamak için bu örnekleri laboratuvarda test edin. DCS uzaklıklarını bu fiziksel laboratuvar sonuçlarına göre ayarlayın.
Her kapatma sırasında çıkarma süzgeci plakasını körleşme ve delik aşınması açısından inceleyin. Kirletici maddeler genellikle zamanla deliklerin kenarlarını aşındırır. Bu açık alanı azaltır ve akışı kısıtlar. Teknisyenler kör delikleri manuel olarak temizlemeli ve yapısal çatlakları kontrol etmelidir. Plakada eğrilme belirtileri görülüyorsa hemen değiştirin. Çarpık bir plaka, düzgün bir rotor açıklığının korunmasını imkansız hale getirir. Bu, lokal sürtünmeye ve hızlı felaketle sonuçlanan arızaya yol açar.
Ana tahrik tertibatının yağlanması, üretici programlarına sıkı sıkıya bağlı kalmayı gerektirir. Kağıt hamuru çıkarma sırasında oluşan devasa itme yükleri, rulmanlar üzerinde çok büyük bir baskı oluşturur. Yalnızca belirtilen yüksek sıcaklığa dayanıklı, suya dayanıklı gresi kullanın. Aşırı gresleme contaların patlamasına neden olurken, az gresleme rulmanların hızla tahrip olmasına yol açar. Gerçek yatak sürtünmesine dayalı olarak hassas yağlama hacimleri sağlamak için ultrasonik bir gresleme programı uygulayın.
Çözüm
Mevcut spesifik enerji tüketiminin ve fiber giderici verimlilik ölçümlerinin derhal denetimini gerçekleştirin.
Mevcut rotor boşluğunu sentillerle doğru bir şekilde ölçmek için özel bir bakım penceresi planlayın.
Sensör sapmasını ortadan kaldırmak için tüm tutarlılık vericilerini fiziksel laboratuvar örneklerine göre kalibre edin.
Yukarı yöndeki kağıt hamuru üretim verimsizliklerini belirlemek için aşağı yöndeki basınç elek ret oranlarını analiz edin.
Bir sonraki değiştirme döngüsünde standart paslanmaz çelik rotor kanatlarını tungsten karbür kaplı alternatiflere yükseltin.
SSS
S: D Tipi Hidrolik Pulper için ideal hamur kıvamı nedir?
C: İdeal tutarlılık tamamen sizin özel operasyonel kurulumunuza bağlıdır. Sürekli düşük tutarlılık işlemleri genellikle %4 ila %6'yı hedefler. Bu mekanik kesmeye dayanır. Toplu yüksek tutarlılık işlemleri %14 ila %18'i hedefler. Bu, fiberden fibere hidrolik sürtünmeyi maksimuma çıkarır. Tutarlılığı her zaman özel malzeme tipinize ve kimyasal dozaj stratejinize göre eşleştirin.
S: Pulper rotor açıklığı ne sıklıkla ayarlanmalıdır?
C: Ayarlama sıklığı büyük oranda malzemenin aşındırıcılığına bağlıdır. Yüksek derecede kirlenmiş atık kağıtlar daha sık kontrol gerektirir. Genel olarak her büyük bakım kapatması sırasında fiziksel boşluk ölçümleri yapmalısınız. Motor yükünün beklenmedik bir şekilde düşmesi veya aşağı yöndeki pul içeriğinin artması durumunda da boşluğu derhal kontrol etmelisiniz.
S: Rotor açıklığı çok genişse ne olur?
C: Geniş bir boşluk, elyaf giderme verimliliğini büyük ölçüde azaltır. Kağıt hamuru olmayan kağıt pullarında büyük bir artış göreceksiniz. Ağır kirleticileri çöp tuzağına itmek için gereken süpürme hızını azaltır. Bu durum, aşağı yöndeki eleme ve pul giderme ekipmanlarını daha fazla çalışmaya zorlayarak tesisin genel enerji tüketimini artırır.
S: D Tipi hamurlaştırıcının dairesel hidrolik hamurlaştırıcıdan farkı nedir?
C: Asimetrik D şeklindeki tekne, bulamacın dairesel akışını fiziksel olarak bozar. Dairesel tekneler genellikle ölü bölgeleri olan dönen bir çay fincanı etkisi yaratır. D-küpün düz tarafı bir bölme görevi görür. Kağıt balyalarını doğrudan rotorun içine doğru iterek daha hızlı ve daha verimli kağıt hamuru elde edilmesini sağlar.
S: Tutarlılığın ayarlanması, geri dönüştürülmüş kağıt hamuru makinesinde enerji tüketimini azaltabilir mi?
C: Evet, tutarlılığın optimize edilmesi spesifik enerji tüketimini azaltır. Doğru yüksek tutarlılıkta çalışmak, elyaftan elyafa sürtünmeyi en üst düzeye çıkarır. Bu, operasyonun ton başına daha az mekanik enerji girişi ile hedef lif giderme işlemini gerçekleştirmesine olanak tanır. Çok düşük çalıştırma, elyafı işlemek yerine fazla suyu hareket ettirerek enerji israfına neden olur.
S: Sıcaklık, hamurlaştırıcının tutarlılığını ve performansını nasıl etkiler?
C: Daha yüksek sıcaklıklar suyun fiziksel viskozitesini azaltır. Bu, kazan içindeki hidrolik kesme dinamiklerini değiştirir. Yüksek sıcaklıklar aynı zamanda ıslak mukavemetli kağıt ve mürekkeplerin kimyasal parçalanmasını da hızlandırır. Bu sinerji özellikle sodyum hidroksit ilavesi ile yüksek kıvamlarda çalışırken etkilidir.


