V moderních operacích recyklace papíru se hranice mezi ziskovým získáváním vláken a nadměrným plýtváním energie často snižuje na milimetrové mechanické úpravy a přesnou dynamiku tekutin. Inženýři závodu a výrobní manažeři se každý den potýkají s tím, aby vyvážili účinnost rozvláknění a spotřebu energie. Neoptimální provozní parametry vedou k vysoké měrné spotřebě energie a nadměrnému zmetkovitosti. Způsobují také zrychlené opotřebení kritických strojů. Moderní recyklační závody čelí stále vyšším úrovním kontaminace surovin. Díky tomu je přesná kalibrace zařízení důležitější než kdy jindy. Maximalizace návratnosti investice a Hydraulický rozvlákňovač typu D vyžaduje technické pochopení dvou nejkritičtějších provozních proměnných. Těmito proměnnými jsou konzistence buničiny a vůle mezi rotorem a sítem. Nemůžete optimalizovat jeden bez úpravy druhého. Tato příručka popisuje, jak přesně vyhodnocovat a kalibrovat tyto parametry. Dozvíte se, jak dosáhnout optimálního hydraulického střihu, maximalizovat výtěžnost vláken a zkrátit provozní prostoje.
Klíčové věci
Konzistence diktuje smyk: Provoz při přesném prahu konzistence (typicky 14-18 % pro modely s vysokou konzistencí nebo 4-6 % pro kontinuální modely s nízkou konzistencí) maximalizuje tření mezi vlákny a snižuje mechanické zatížení rotoru rozvlákňovače.
Kontrola vůle Kvalita rozvlákňování: Užší vůle rotoru rozvlákňovače zvyšuje účinnost rozvlákňování, ale exponenciálně zvyšuje spotřebu energie a opotřebení extrakční desky.
Vzájemně závislé proměnné: Úprava konzistence bez současného vyhodnocování vůle rotoru vede k zúžení zařízení, přetížení motoru nebo k rozvláknění vloček papíru vstupujících do následného procesu.
Automatizace je nový standard: Moderní zařízení pro přípravu látky se spoléhají na distribuované řídicí systémy (DCS), které nepřetržitě monitorují zatížení motoru a automaticky upravují konzistenci, čímž předcházejí chybám ruční kalibrace.
Prediktivní údržba je povinná: Trvalý výkon vyžaduje nepřetržité sledování mezery rotoru a vysílačů konzistence, aby se zmírnilo rychlé opotřebení, které je vlastní zpracování abrazivního recyklovaného papíru.
Vyhodnocení dynamiky toku hydraulického rozvlákňovače typu D v přípravě zásob
Primárním cílem každého stroj na rozvlákňování recyklovaného papíru odděluje jednotlivá vlákna z baleného sběrového papíru. Tohoto oddělení musíte dosáhnout s minimálním poškozením vláken a minimálním příkonem elektrické energie. Úspěch závisí na vyhodnocení tří specifických výkonnostních metrik na dně mlýna. Měříme index rozvláknění, měrnou spotřebu energie a zachování délky vlákna. Vysoká účinnost rozvlákňování znamená, že méně nerozvlákněných vloček postupuje k následnému třídění. Nižší měrná spotřeba energie přímo zlepšuje ziskovost závodu snížením kilowatthodin potřebných na tunu zpracované buničiny.
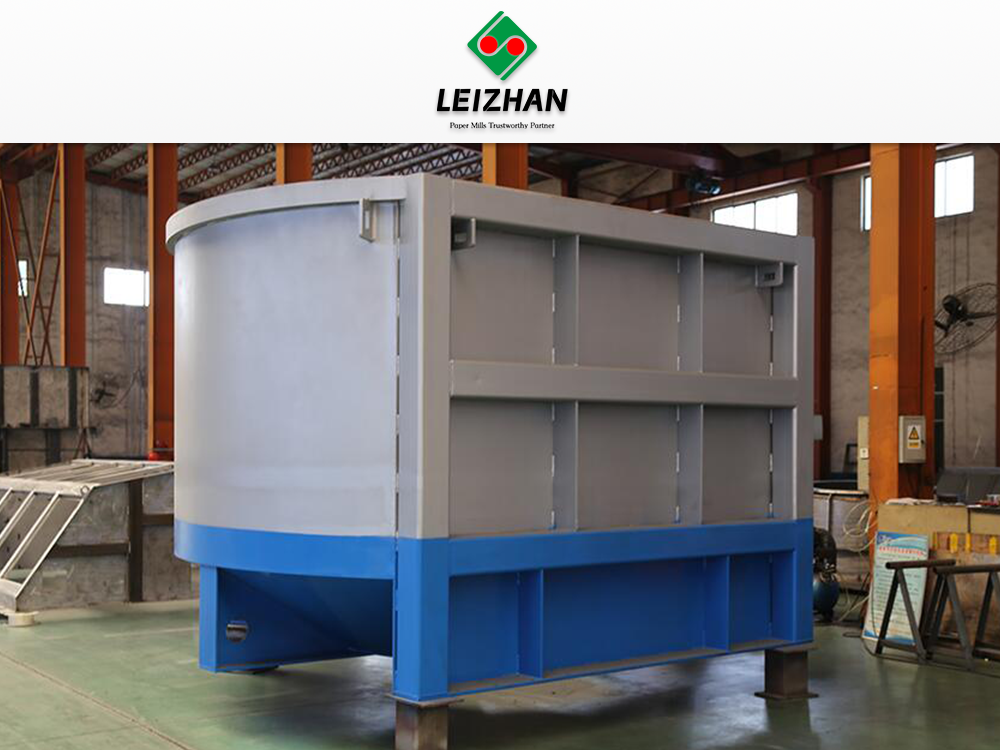
Tradiční kruhové kádě se často potýkají se silnou stagnací průtoku během provozu. Vytvářejí efekt vířivého šálku, kde se balíky nekonečně točí, aniž by se rozpadaly. Asymetrický tvar 'D' zcela řeší tento základní problém dynamiky tekutin. Plochá strana fyzicky narušuje kruhový vzor proudění kaše. Toto narušení vytváří hydraulickou brzdu proti rotující hmotě. Mnohem rychleji tlačí balíky papíru přímo do středového víru. Zcela odstraňuje mrtvé zóny. Časy dávek výrazně klesají jako přímý důsledek této specifické geometrie.
Pro optimalizaci je naprosto nezbytné porozumět základním možnostem vybavení. Před provedením jakýchkoli mechanických úprav musíte jasně definovat standardní provozní parametry. To zahrnuje ověření objemové kapacity a zajištění správné velikosti motoru pro váš konkrétní nábytek. Standard Nastavení rozvlákňovače sběrového papíru vyžaduje specifická očekávání ohledně výkonu, aby byla zachována nepřetržitá výroba. Integrace manipulace s odmítnutím má také velký význam pro nepřetržitý provoz. Raggers a junk towers musí dokonale odpovídat kapacitě rozvlákňovače.
Pokud hadřík táhne příliš pomalu, v kádi se hromadí těžké nečistoty. Toto nahromadění rychle ničí účinnost rozvlákňování a poškozuje rotor. Obsluha musí neustále sledovat napětí lana a rychlost vytahování. Když se hromadí velké množství odpadu, dostupný objem pro zpracování papíru se zmenšuje. To nutí motor pracovat tvrději, aby udržel vír. Ztrácíte výrobní kapacitu a plýtváte energií současně.
Ověřte maximální objemovou kapacitu vany při normálním zatížení.
Potvrďte limity proudu hlavního hnacího motoru a základní provozní odběr.
Stanovte základní index rozvlákňování pomocí laboratorní analýzy přijatých zásob.
Změřte průměrnou dobu dávky od pádu balíku do úplného vytažení.
Vypočítejte základní měrnou spotřebu energie v kilowatthodinách na tunu.
Jak konzistence buničiny určuje účinnost rozvlákňování a čerpání energie
Konzistence buničiny přesně určuje, jak rozvlákňovač spotřebovává elektrickou energii. Přímo řídí fyzikální mechanismus účinnosti rozvlákňování. Provozní řešení kategorizujeme do dvou hlavních konzistentních rozsahů na základě konstrukce zařízení. Kontinuální rozvlákňování typicky používá parametry nízké konzistence. To se pohybuje od 3 % do 6 % obsahu pevných látek. Hodně se spoléhá na přímé mechanické působení. Rotor fyzicky narazí na materiál, aby jej roztrhl. Okamžitě následuje rychlá extrakce přes sítovou desku.
Dávkové rozvlákňování místo toho využívá parametry střední až vysoké konzistence. To se pohybuje od 10 % do 18 % obsahu pevných látek. Spoléhá se spíše na intenzivní tření mezi vlákny než na kovy. Vysoká konzistence vytváří hnětací akci podobnou hustému těstu. Toto hnětení jemně stírá inkoust a obaluje vlákna. Odděluje vlákna, aniž by je mechanicky řezal. Chemické působení hraje v tomto prostředí také velkou roli. Vysoká koncentrace vláken umožňuje chemikáliím pracovat efektivněji.
Vyšší konzistence zvyšuje zdánlivou viskozitu papírové kaše. To dramaticky zesílí vnitřní hydraulické smykové síly. Hydraulické nůžky poskytují mnohem jemnější rozvlákňování než mechanické nůžky. Mnohem lépe zachovává délku vlákna a strukturální integritu. Zvýšené teploty silně interagují s těmito vysoce konzistentními kašemi. Chemikálie na výrobu buničiny, jako je hydroxid sodný, urychlují proces rozkladu. Rychle rozpouštějí pryskyřice pevné za mokra a odolné inkousty při vysokých konzistencích.
Spotřeba energie představuje pro inženýry závodu přísné provozní kompromisy. Příliš vysoká konzistence tlačení rychle přetěžuje hnací motor. Centrální vír se při nadměrné zátěži zcela zastaví. Příliš nízká konzistence chodu plýtvá obrovským množstvím elektrické energie. Skončíte tím, že přebytečnou vodu přesunete místo rozbití papíru. Celková hodnota závisí na několika konkurenčních ovlivňujících faktorech. Zvažte vysoké náklady na ohřev ředicí vody. Přidejte náklady na spotřebu chemikálií při nižších konzistencích. Porovnejte to s elektrickými náklady na pohon vysoce viskózní kaše.
Operátoři musí neustále sledovat ventily ředicí vody, aby udrželi cílovou konzistenci. Náhlý pokles tlaku vody může nečekaně nakopnout konzistenci. To způsobuje okamžité přetížení motoru a potenciální prokluzování hnacího řemenu. Naopak netěsný ředicí ventil v průběhu času pomalu snižuje konzistenci. To snižuje hydraulický smyk a prodlužuje dobu vsázky potřebnou k dosažení cílového indexu rozvlákňování. Udržování přísné kontroly poměru vody k vláknu je pro efektivní provoz nesmlouvavé.
Typ suroviny také určuje optimální cíl konzistence. Papíry větších rozměrů vyžadují vyšší konzistenci, aby se vytvořilo dostatečné tření pro rozpad. Lehce klížené materiály, jako je buničina z novinového papíru, snadno při nižších konzistencích. Musíte upravit své cíle na základě konkrétních balíků vstupujících do systému. Nepřizpůsobení se změnám materiálu vede k nepravidelné spotřebě energie a nestálé kvalitě buničiny.
| Operační parametr |
Nízká konzistence (3–6 %) |
Vysoká konzistence (10–18 %) |
| Primární smykový mechanismus |
Mechanický náraz rotoru |
Hydraulické tření vlákna na vlákno |
| Spotřeba energie |
Vyšší na tunu (pohybující se přebytečná voda) |
Nižší na tunu (účinné rozvláknění) |
| Chemická synergie |
Zředěné, méně účinné chemické působení |
Vysoce koncentrovaný, rychlý chemický rozklad |
| Degradace kontaminantů |
Vysoké riziko rozbití křehkých plastů |
Jemná separace, zachovává velikost nečistot |
| Zachování délky vlákna |
Střední až vysoké riziko řezání |
Výborná ochrana dlouhých vláken |
| Čas dávky |
Nepřetržitý provoz (rychlý) |
Vyžadují se delší dávkové cykly |
| Profil zatížení motoru |
Stabilní, nižší špičkový proud |
Vysoký špičkový proud během počátečního výpadku |
Kalibrace vůle rotoru rozvlákňovače pro optimální výtěžnost a životnost síta
Mechanická mezera definuje celkovou účinnost a průchodnost rozvlákňovače. Toto je kritická vzdálenost mezi spodními lopatkami rotoru a deskou extrakčního síta. Toto měření mezery obvykle začínáme kolem 1,5 mm až 3 mm. Přesné počáteční měření silně závisí na konkrétním typu materiálu. Tuto mezeru musíte změřit pomocí speciálních spárových měrek nebo vodiče. Měření musí probíhat ve více bodech po obvodu rotoru. Tím je zajištěno rotor rozvlákňovače sedí dokonale rovnoběžně se sítovou deskou.
Těsná vůle výrazně maximalizuje činnost řezání a čerpání. Toto prostředí s vysokým střihem je ideální pro zpracování papírů s pevností za mokra. Výsledkem je však podstatně vyšší spotřeba energie. Způsobuje také rychlejší degradaci náběžných hran rotoru. Široká vůle snižuje spotřebu energie a mechanické opotřebení. Toto nastavení s nízkým střihem umožňuje průchod větších vloček papíru. Některé vločky zůstávají zachyceny a nekonečně cirkulují v kádi. To dramaticky snižuje celkovou účinnost rozvlákňování. Výrazně zvyšuje mechanickou zátěž navazujících deflakerů.
Světlost přímo ovlivňuje účinnost odstraňování těžkých nečistot. Ovlivňuje rychlost zametání přes extrakční sítovou desku. Správná rychlost zametání vytlačí těžké nečistoty do lapače odpadu. Špatná rychlost drtí tyto nečistoty na mnohem menší částice. Tyto menší částice se později mnohem hůře vylučují. Procházejí odsávacími otvory a kontaminují přijatou zásobu. Důležitá je zde také geometrie otvorů extrakční desky. Zapuštěné otvory zabraňují ucpávání, ale ke své funkci vyžadují přesné rychlosti zametání.
Realita implementace vyžaduje neustálou mechanickou ostražitost od týmů údržby. Vůle se při běžném provozu postupem času přirozeně rozšiřuje. Sběrový papír obsahuje vysoce abrazivní skryté nečistoty. Písek, sklo a kovové sponky neustále opotřebovávají kov. Nemůžete nastavit vůli jednou a zapomenout na to. Pro trvalý provozní úspěch je nezbytná pravidelná kalibrace.
Při nastavování vůle musí personál údržby dodržovat přísné postupy blokování a označení. Velká rotační setrvačnost hnacího systému představuje vážná bezpečnostní rizika. Po zajištění technici povolí seřizovací šrouby ložiskového pouzdra. Používají zvedací šrouby ke zvedání nebo spouštění celé rotující sestavy. Číselníkové indikátory ověřují přesný vertikální pohyb. Po zajištění sestavy na místě otáčejí hřídelí ručně. Tím je zajištěno, že se o desku obrazovky neodírají žádná vysoká místa. Jediný bod kontaktu zničí desku během několika minut po spuštění.
Každé nastavení vůle musíte zaznamenat do protokolu údržby. Sledujte měření mezery podle provozních hodin. Tato data pomáhají předpovědět, kdy bude rotor nebo deska vyžadovat výměnu. Posouvá vaši strategii údržby z reaktivní na prediktivní. Náhradní díly si můžete objednat dříve, než dojde ke katastrofické poruše. To minimalizuje neplánované prostoje a zajišťuje hladký chod výroby.
Vzájemná závislost konzistence a clearance v rozvlákňovačích odpadového papíru
Konzistence a vůle nefungují v mechanické izolaci. Tyto dvě proměnné musíte systematicky ladit dohromady. Pokud tak neučiníte, zaručíte případné selhání systému. Zvažte scénář s vysokou konzistencí a extrémně těsnou vůlí. To vytváří obrovské riziko vypnutí motoru. Když kaše houstne, často dochází k zaseknutí. Mechanické namáhání dosahuje velmi rychle destruktivní úrovně. Extrakční deska se může pod extrémním hydraulickým tlakem zdeformovat.
Nyní zvažte nízkou konzistenci s příliš širokou vůlí. To vytváří vysoké riziko špatné kvality rozvlákňování. Obsah vloček v přijaté zásobě okamžitě raketově stoupá. Plýtváte cennou objemovou kapacitou pohybem špatně upravené vody. Tlaková síta po proudu se rychle oslepí. Nedokážou zvládnout vysoký objem nerozvlákněných vloček. Celá linka přípravy látky je ve fázi primárního třídění úzká.
Různé suroviny vyžadují provozní základní linie specifické pro vybavení. Staré vlnité nádoby vyžadují velmi jemnou rovnováhu. Musíte upřednostnit odstranění těžkých nečistot nade vše. Cenná dlouhá vlákna, která se nacházejí v OCC, nemůžete přečistit. Smíšený kancelářský odpad představuje zcela jiné problémy při zpracování. Často vyžaduje těsnější vůle, aby se rozložilo tvrdé dimenzování. Specifické konzistence pomáhají efektivně zpracovat syntetické inkousty a tonery.
Vytvoření pevného optimalizačního rámce je naprosto nezbytné. Musíte najít přesnou sladkou tečku pro vaši surovinu. Pro počáteční nastavení použijte proud zátěže motoru. Neustále provádějte vizuální a laboratorní analýzu přijatých zásob. Na základě těchto tvrdých empirických dat dolaďte rovnováhu. Pokud se obsah vloček zvýší, zkontrolujte nejprve vůli. Pokud proudové špičky kolísají nepravidelně, ověřte vysílače konzistence.
Při zpracovávání silně kontaminovaného materiálu možná budete muset slevit z účinnosti rozvlákňování, abyste zařízení ochránili. Otevření vůle mírně snižuje opotřebení pískem a sklem. Kompenzujete to zvýšením doby dávky nebo úpravou konzistence. Tento kompromis zachovává mechanickou integritu rozvlákňovače. Zabraňuje katastrofickým poruchám, které zastaví výrobu na několik dní. Tyto kompromisy musíte neustále vyhodnocovat na základě kvality vstupního balíku.
Analyzujte vstupní materiál na úroveň znečištění a obsah pevnosti za mokra.
Nastavte počáteční vůli rotoru na základě specifikací výrobce pro danou konkrétní náplň.
Stanovte cílovou konzistenci pomocí automatických kontrol ředicí vody.
Během prvních několika dávek sledujte proud motoru hlavního pohonu.
Vytáhněte vzorky zásob z extrakční linky a zkontrolujte, zda nejsou rozvlákněné vločky.
Pokud je zatížení motoru příliš vysoké, nejprve upravte konzistenci.
Vůli rotoru upravujte pouze v případě, že index rozvlákňování zůstává po ladění konzistence nepřijatelný.
Automatizace a sledování v reálném čase při přípravě skladu
Moderní papírny hodně spoléhají na distribuované řídicí systémy. DCS integrační transformace operace zařízení pro přípravu zásob od hádání po vědu. Tyto systémy propojují vysílače konzistence přímo s automatickými ventily ředicí vody. Programovatelné logické automaty zpracují tato data v milisekundách. Upravují průtok vody pro udržení přesné cílové konzistence. To eliminuje masivní výkyvy způsobené ručním nastavením operátora.
Zpětnovazební smyčky zatížení motoru zabraňují katastrofálnímu zastavení zařízení. Frekvenční měniče během provozu neustále monitorují proud motoru. V případě potřeby automaticky upravují rychlost podávacího dopravníku. Přidávají nouzovou ředicí vodu, když rotor narazí na velké zatížení. Tato dynamická odezva šetří obrovské množství elektrické energie. Zabraňuje tomu, aby motor při zasekávání stahoval ampéry se zablokovaným rotorem.
Vyhodnocování dat vede k neustálému mechanickému zlepšování v celém závodě. Historická provozní data musíte pečlivě zaznamenávat. Denně sledujte specifickou spotřebu energie oproti dávkovým časům. To pomáhá identifikovat přesný okamžik, kdy opotřebení rotoru negativně ovlivňuje ziskovost. Když spotřeba energie na tunu stoupne o 10 %, je nutná údržba. Výměny destiček můžete naplánovat dříve, než dojde ke katastrofickým poruchám.
Pokročilé monitorovací systémy také sledují vibrace na pouzdru hlavního ložiska. Změny frekvence vibrací ukazují na nerovnoměrné opotřebení lopatek rotoru. Mohou také signalizovat vadnou mechanickou ucpávku. Včasné zachycení těchto problémů zabrání masivním únikům zásob a zadření ložisek. Integrace údajů o vibracích se zatížením motoru a naměřenými hodnotami konzistence poskytuje úplný obraz o stavu stroje. Operátoři mohou činit informovaná rozhodnutí o tom, kdy posouvat zařízení a kdy naplánovat odstávku.
Kalibrace těchto automatizovaných systémů vyžaduje přísnou disciplínu. DCS je jen tak dobrý, jak dobrá jsou data, která přijímá. Pokud vysílač konzistence vybočí z kalibrace, celá regulační smyčka selže. Systém přidá příliš mnoho nebo příliš málo vody na základě falešných hodnot. Týmy údržby musí každý týden ověřovat přesnost vysílače s fyzickými laboratorními vzorky. Musí upravit offsety DCS tak, aby odpovídaly skutečným podmínkám v nádrži.
Rizika implementace a realita údržby
Implementace s sebou nese nevyhnutelná mechanická a provozní rizika. Zpracování vysoce kontaminovaného recyklovaného papíru exponenciálně urychluje opotřebení. Rotor a deska síta za těchto podmínek rychle degradují. To během výroby nepředvídatelně mění mechanickou vůli. Nerovnoměrné opotřebení lopatek rotoru způsobuje silné vibrace. Tyto vibrace předčasně ničí hlavní ložiska a mechanické těsnění.
Posun snímače představuje další velké provozní nebezpečí. Nepřesné vysílače konzistence způsobují v automatizovaných systémech absolutní chaos. Automatické vodní ventily buď zaplaví, nebo vyhladoví hydraulický rozvlákňovač . Zaplavení ničí hydraulické smyky a plýtvá energií na vytápění. Hladovění rozvlákňovače způsobí okamžité přetížení motoru a zablokování. Svým senzorům musíte důvěřovat, ale neustále ověřovat jejich přesnost.
Strategie zmírnění chrání vaše masivní kapitálové investice. Stanovte si přísný plán pro ruční měření mezer. Tyto fyzické úpravy provádějte při každé plánované odstávce údržby. Během počáteční fáze nákupu specifikujte slitiny vysoce odolné proti opotřebení. Povlak z karbidu wolframu výrazně prodlužuje životnost součástí. Zahrňte přísnou analýzu nákladů a přínosů prémiové metalurgie. Porovnejte počáteční náklady s masivním snížením prostojů.
Implementujte rutinní kalibrační protokoly pro všechny smyčky kontroly konzistence. Automatizované systémy musí pracovat na dokonale přesných datech. Pravidelná kalibrace zajišťuje, že tato přesnost zůstane v průběhu času nedotčena. Denně vytahujte vzorky fyzického odběru z vany. Otestujte tyto vzorky v laboratoři, abyste ověřili hodnoty vysílače. Upravte offsety DCS na základě těchto fyzických laboratorních výsledků.
Při každém vypnutí zkontrolujte desku extrakčního síta, zda není zaslepená a opotřebovaná. Nečistoty často časem pronikají do okrajů otvorů. To zmenšuje otevřenou plochu a omezuje průtok. Technici musí zaslepené otvory vyčistit ručně a zkontrolovat strukturální trhliny. Pokud deska vykazuje známky deformace, okamžitě ji vyměňte. Zkroucená deska znemožňuje udržení rovnoměrné vůle rotoru. To vede k lokalizovanému tření a rychlému katastrofickému selhání.
Mazání sestavy hlavního pohonu vyžaduje přísné dodržování plánů výrobce. Masivní tahové zatížení generované během rozvlákňování klade na ložiska nesmírnou zátěž. Používejte pouze předepsané mazivo odolné vůči vysokým teplotám a vodě. Nadměrné mazání může vyhodit těsnění, zatímco nedostatečné mazání vede k rychlé destrukci ložisek. Implementujte program ultrazvukového mazání, abyste zajistili přesné objemy mazání založené na skutečném tření ložisek.
Závěr
Okamžitě proveďte audit aktuální specifické spotřeby energie a metriky účinnosti rozkládání.
Naplánujte si vyhrazené okno údržby pro přesné měření stávající vůle rotoru pomocí spároměrů.
Kalibrujte všechny převodníky konzistence podle fyzikálních laboratorních vzorků, abyste eliminovali drift senzoru.
Analyzujte četnost zmetkovitosti tlakového síta po proudu, abyste identifikovali neefektivitu rozvlákňování proti proudu.
Během příštího cyklu výměny upgradujte standardní lopatky rotoru z nerezové oceli na alternativy potažené karbidem wolframu.
FAQ
Otázka: Jaká je ideální konzistence buničiny pro hydraulický rozvlákňovač typu D?
Odpověď: Ideální konzistence závisí zcela na vašem konkrétním provozním nastavení. Nepřetržité operace s nízkou konzistencí se obvykle zaměřují na 4 až 6 %. To závisí na mechanickém střihu. Dávkové vysoce konzistentní operace mají za cíl 14 % až 18 %. Tím se maximalizuje hydraulické tření mezi vlákny. Vždy přizpůsobte konzistenci vašemu specifickému typu materiálu a strategii dávkování chemikálií.
Otázka: Jak často by se měla nastavovat vůle rotoru rozvlákňovače?
Odpověď: Frekvence úprav silně závisí na abrazivitě materiálu. Vysoce kontaminovaný sběrový papír vyžaduje častější kontroly. Obecně byste měli provádět měření fyzické mezery během každé hlavní odstávky v rámci údržby. Musíte také okamžitě zkontrolovat vůli, pokud zatížení motoru neočekávaně poklesne nebo pokud se zvýší obsah vloček po proudu.
Otázka: Co se stane, když je vůle rotoru příliš široká?
Odpověď: Velká vůle drasticky snižuje účinnost rozvlákňování. Uvidíte masivní nárůst nerozvlákněných papírových vloček. Snižuje rychlost zametání potřebnou k vytlačení těžkých nečistot do lapače odpadu. To nutí následné prosévací a odvlákňovací zařízení pracovat tvrději, což zvyšuje celkovou spotřebu energie závodu.
Otázka: Jak se liší rozvlákňovač typu D od kruhového hydraulického rozvlákňovače?
A: Asymetrická káď ve tvaru D fyzicky narušuje kruhový tok kejdy. Kruhové kádě často vytvářejí efekt vířivého šálku s mrtvými zónami. Plochá strana vany D funguje jako přepážka. Tlačí balíky papíru přímo dolů do rotoru, což zajišťuje rychlejší a efektivnější rozvlákňování.
Otázka: Může úprava konzistence snížit spotřebu energie u stroje na rozvlákňování recyklovaného papíru?
Odpověď: Ano, optimalizace konzistence snižuje specifickou spotřebu energie. Běh při správné vysoké konzistenci maximalizuje tření mezi vlákny. To umožňuje operaci dosáhnout cílového rozvláknění s menším vstupem mechanické energie na tunu. Spuštění příliš nízko plýtvá energií přesunem přebytečné vody místo zpracování vlákniny.
Otázka: Jak teplota ovlivňuje konzistenci a výkon rozvlákňovače?
Odpověď: Vyšší teploty snižují fyzikální viskozitu vody. To mění dynamiku hydraulického smyku uvnitř vany. Zvýšené teploty také urychlují chemický rozklad papírů a inkoustů odolných za mokra. Tato synergie je zvláště účinná při provozu při vysokých konzistencích s přísadami hydroxidu sodného.


