У сучасних операціях з вторинної переробки паперу різниця між прибутковим відновленням волокон і надмірними втратами енергії часто зводиться до механічних налаштувань на міліметровому рівні та точної динаміки рідини. Інженери заводу та керівники виробництва щодня борються за те, щоб збалансувати ефективність волокна та споживання енергії. Неоптимальні робочі параметри призводять до високого питомого споживання енергії та надмірної кількості браку. Вони також викликають прискорений знос критично важливих машин. Сучасні переробні заводи стикаються зі зростаючим рівнем забруднення сировини. Це робить точне калібрування обладнання більш важливим, ніж будь-коли. Максимізація прибутку від інвестицій a Гідравлічний пульпер типу D вимагає технічного розуміння двох найважливіших робочих змінних. Такими змінними є консистенція пульпи та зазор між ротором і ситом. Ви не можете оптимізувати один без коригування іншого. У цьому посібнику пояснюється, як точно оцінити та відкалібрувати ці параметри. Ви дізнаєтесь, як досягти оптимального гідравлічного зсуву, максимізувати вихід волокна та скоротити час простою.
Ключові висновки
Консистенція диктує зсув: робота на точному порозі консистенції (зазвичай 14-18% для моделей з високою консистенцією або 4-6% для безперервних моделей з низькою консистенцією) максимізує тертя між волокнами, зменшуючи механічне навантаження на ротор пульпера.
Зазор контролює якість видалення волокон: більш вузький зазор ротора пульпера підвищує ефективність видалення волокон, але експоненціально збільшує споживання енергії та знос екстракційної пластини.
Взаємозалежні змінні: Регулювання узгодженості без одночасної оцінки зазору ротора призводить до вузьких місць обладнання, перевантаження двигуна або потрапляння необроблених пластівців паперу в подальший процес.
Автоматизація є новим стандартом: сучасне обладнання для приготування маси покладається на розподілені системи керування (DCS) для постійного моніторингу навантаження двигуна та автоматичного регулювання консистенції, запобігаючи помилкам ручного калібрування.
Прогнозне технічне обслуговування є обов’язковим: для стабільної продуктивності необхідний постійний моніторинг зазору ротора та датчиків консистенції, щоб пом’якшити швидкий знос, властивий обробці абразивного вторинного паперу.
Оцінка динаміки потоку гідравлічного пульпера типу D при підготовці сировини
Основна мета будь-якої Машина для виробництва целюлозної маси вторинного паперу відокремлює окремі волокна від тюкованої макулатури. Ви повинні досягти цього розділення з мінімальним пошкодженням волокна та мінімальним споживанням електроенергії. Успіх залежить від оцінки трьох конкретних показників ефективності на заводі. Ми вимірюємо індекс розволокнення, питоме споживання енергії та збереження довжини волокна. Висока ефективність видалення волокон означає, що менше пластівців, що не подрібнені, потрапляє на подальше просіювання. Нижче питоме споживання енергії безпосередньо покращує рентабельність заводу за рахунок зменшення кіловат-годин, необхідних на тонну переробленої целюлози.
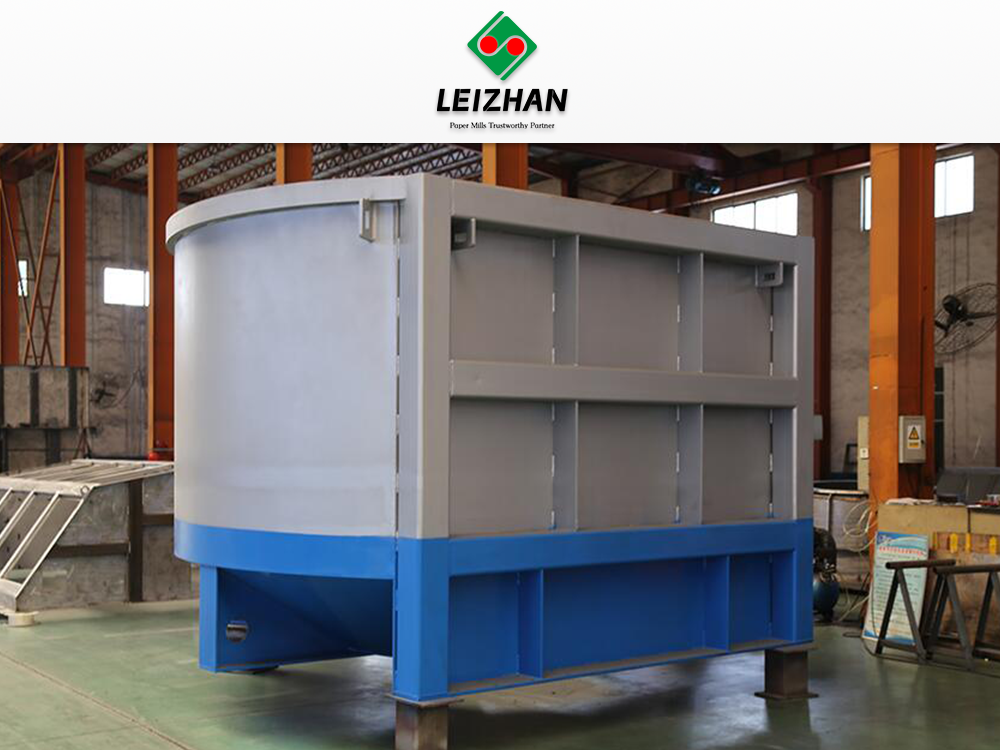
Традиційні круглі чани часто борються з сильним застоєм потоку під час роботи. Вони створюють ефект закрученої чайної чашки, коли тюки обертаються нескінченно, не руйнуючись. Асиметрична форма «D» повністю вирішує цю фундаментальну проблему гідродинаміки. Плоска сторона фізично порушує схему кругового потоку суспензії. Це зрив створює гідравлічне гальмо проти обертової маси. Він значно швидше заштовхує тюки паперу безпосередньо в центральний вир. Повністю усуває мертві зони. Час партії значно скорочується як прямий результат цієї специфічної геометрії.
Розуміння базових можливостей обладнання є абсолютно необхідним для оптимізації. Ви повинні чітко визначити стандартні робочі параметри перед виконанням будь-яких механічних налаштувань. Це включає перевірку об’ємної ємності та забезпечення відповідного розміру двигуна для конкретного оздоблення. Стандарт . Для встановлення безперервного виробництва необхідно мати певну пропускну здатність Інтеграція обробки відмов також має велике значення для безперервної роботи. Подрібнювачі та башти для сміття повинні ідеально відповідати потужності пульпера.
Якщо лопатка тягне надто повільно, у ємності накопичуються сильні забруднення. Це накопичення швидко руйнує ефективність дефібрування та пошкоджує ротор. Оператори повинні постійно контролювати натяг мотузки та швидкість витягування. Коли накопичується багато сміття, доступний обсяг для обробки паперу зменшується. Це змушує двигун працювати інтенсивніше, щоб підтримувати вихор. Ви втрачаєте виробничу потужність і одночасно витрачаєте енергію.
Перевірте максимальну об’ємну місткість чану за нормального навантаження.
Перевірте обмеження сили струму двигуна головного приводу та базову робочу витрату.
Встановіть базовий індекс розволокнення за допомогою лабораторного аналізу прийнятого запасу.
Виміряйте середній час партії від падіння тюка до повного вилучення.
Обчисліть базове питоме споживання енергії в кіловат-годинах на тонну.
Як консистенція целюлози визначає ефективність дефібрування та споживання енергії
Консистенція целюлози визначає, як саме пульпер споживає електричну енергію. Він безпосередньо контролює фізичний механізм ефективності дефібрування. Ми класифікуємо операційні рішення за двома основними діапазонами узгодженості на основі конструкції обладнання. Безперервне варіння целюлози зазвичай використовує низькі параметри консистенції. Це коливається від 3% до 6% вмісту твердої речовини. Він значною мірою залежить від прямої механічної дії. Ротор фізично вдаряє матеріал, щоб розірвати його на частини. Швидка екстракція через сітку слідує негайно.
Натомість у періоді варіння целюлози використовуються параметри середньої та високої консистенції. Це коливається від 10% до 18% вмісту твердої речовини. Він заснований на інтенсивному терті між волокнами, а не на ударах металу. Висока консистенція забезпечує замішування, схоже на густе тісто. Це розминання м’яко стирає чорнило та покриття з волокон. Він розділяє волокна, не розрізаючи їх механічно. Хімічна дія також відіграє велику роль у цьому середовищі. Висока концентрація волокон дозволяє хімікатам працювати ефективніше.
Вища консистенція збільшує видиму в'язкість паперової суміші. Це значно посилює внутрішні гідравлічні сили зсуву. Гідравлічні ножиці забезпечують набагато більш м’яке видалення волокон, ніж механічні ножиці. Це набагато краще зберігає довжину волокон і структурну цілісність. Підвищені температури потужно взаємодіють із цими висококонсистенційними суспензіями. Хімічні речовини, такі як гідроксид натрію, прискорюють процес руйнування. Вони швидко розчиняють вологостійкі смоли та стійкі чорнило при високій консистенції.
Енергоспоживання створює жорсткі компроміси для інженерів заводу. Занадто висока консистенція швидко перевантажує приводний двигун. Центральний вихор повністю заглохне при надмірному навантаженні. Занадто низька стабільність роботи призводить до втрати величезної кількості електроенергії. Замість того, щоб ламати папір, ви переміщуєте зайву воду. Загальна вартість залежить від кількох конкуруючих факторів впливу. Зверніть увагу на високу вартість нагрівання води для розведення. Додайте витрати на споживання хімікатів при меншій консистенції. Порівняйте це з витратами на електроенергію, пов’язану з приводом високов’язкого шламу.
Оператори повинні постійно контролювати клапани розріджувальної води, щоб підтримувати цільову консистенцію. Раптове зниження тиску води може несподівано збільшити консистенцію. Це викликає миттєве перевантаження двигуна та можливе прослизання приводного ременя. І навпаки, негерметичний розріджувальний клапан з часом повільно знижує консистенцію. Це зменшує гідравлічний зсув і збільшує час партії, необхідний для досягнення цільового індексу волокнистості. Суворий контроль за співвідношенням води та клітковини не є предметом обговорення для ефективної роботи.
Тип сировини також визначає оптимальну консистенцію. Папір великого розміру потребує вищої консистенції для створення достатнього тертя для руйнування. Невеликі матеріали, наприклад газетний папір, легко переробляються при меншій консистенції. Ви повинні налаштувати свої цілі на основі конкретних тюків, які надходять у систему. Нездатність пристосуватися до змін складу призводить до нерівномірного споживання енергії та нестабільної якості целюлози.
| Робочий параметр |
Низька консистенція (3-6%) |
Висока консистенція (10-18%) |
| Первинний механізм зсуву |
Механічний удар ротора |
Гідравлічне тертя волокно до волокна |
| Енергоспоживання |
Вище за тонну (переміщення надлишкової води) |
Менше за тонну (ефективне розволокнення) |
| Хімічна синергія |
Розбавлена, менш ефективна хімічна дія |
Висококонцентрований, швидкий хімічний розпад |
| Деградація забруднюючих речовин |
Високий ризик пошкодження крихкого пластику |
Ніжне відділення, зберігає розмір забруднень |
| Збереження довжини волокна |
Ризик порізів від середнього до високого |
Відмінне збереження довгих волокон |
| Час партії |
Безперервна робота (швидка) |
Потрібні більш тривалі цикли партії |
| Профіль навантаження двигуна |
Постійна, менша пікова сила струму |
Висока пікова сила струму під час початкового пробою |
Калібрування зазору ротора пульпера для оптимальної продуктивності та терміну служби сита
Механічний зазор визначає загальну ефективність і пропускну здатність пульпера. Це критична відстань між нижніми лопатями ротора та пластиною екрану екстракції. Зазвичай ми починаємо це вимірювання зазору приблизно з 1,5 мм до 3 мм. Точне початкове вимірювання значною мірою залежить від конкретного типу оздоблення. Ви повинні виміряти цей зазор за допомогою спеціальних щупів або свинцевого дроту. Вимірювання необхідно проводити в кількох точках по колу ротора. Це забезпечує ротор пульпера ідеально розташовується паралельно ситній плиті.
Невеликий зазор суттєво збільшує дію різання та накачування. Це середовище з високим зсувом ідеально підходить для обробки вологостійкого паперу. Однак це призводить до значно більшого споживання електроенергії. Це також спричиняє швидшу деградацію передніх кромок ротора. Широкий зазор зменшує споживання енергії та механічний знос. Ця установка з низьким зсувом дозволяє проходити більші шматочки паперу. Деякі пластівці залишаються в пастці, нескінченно циркулюючи в чані. Це різко знижує загальну ефективність видалення волокон. Це значно збільшує механічне навантаження на наступні дефлакери.
Очищення безпосередньо впливає на ефективність видалення сильних забруднень. Це впливає на швидкість розгортання вздовж екрану екстракції. Правильна швидкість підмітання виштовхує важкі забруднення в пастку для сміття. Низька швидкість подрібнює ці забруднення на набагато менші частинки. Пізніше ці менші частинки стає набагато важче відсіювати. Вони проходять через екстракційні отвори і забруднюють прийнятий матеріал. Тут також має значення геометрія отворів екстракційної пластини. Потайні отвори запобігають забиванню, але для роботи потрібні точні швидкості підмітання.
Реалії впровадження вимагають від команд технічного обслуговування постійної механічної пильності. Зазор природно розширюється з часом під час нормальної роботи. Макулатура містить високоабразивні приховані забруднення. Пісок, скло та металеві скоби постійно зношують метал. Не можна один раз поставити зазор і забути про нього. Регулярне калібрування є обов’язковим для стабільного успішного функціонування.
Під час регулювання зазору обслуговуючий персонал повинен дотримуватися суворих процедур блокування та маркування. Велика інерція обертання системи приводу створює серйозні ризики для безпеки. Після закріплення технічний персонал послаблює болти регулювання корпусу підшипника. Вони використовують гвинти для підняття або опускання всього обертового вузла. Циферблатні індикатори перевіряють точне вертикальне переміщення. Після фіксації вузла на місці вони повертають вал вручну. Це гарантує, що високі точки не будуть тертися об екранну пластину. Одна точка контакту зруйнує пластину протягом декількох хвилин після запуску.
Ви повинні документувати кожне коригування зазору в журналі технічного обслуговування. Відстежуйте вимірювання зазору щодо робочих годин. Ці дані допомагають передбачити, коли ротор або пластина потребуватимуть заміни. Це змінює вашу стратегію обслуговування з реактивної на прогнозну. Ви можете замовити запасні частини задовго до того, як станеться катастрофічна несправність. Це мінімізує незаплановані простої та забезпечує безперебійну роботу виробництва.
Взаємозалежність консистенції та просвіту в машинах для змивання макулатури
Послідовність і прозорість не діють у механічній ізоляції. Ви повинні систематично налаштовувати ці дві змінні разом. Невиконання цього гарантує можливий збій системи. Розглянемо сценарій із високою послідовністю та надзвичайно жорстким кліренсом. Це створює величезний ризик замикання двигуна. Заклинювання відбувається часто, коли суспензія густіє. Механічний вплив дуже швидко досягає руйнівного рівня. Витяжна пластина може деформуватися під дією надзвичайного гідравлічного тиску.
Тепер подумайте про роботу низької консистенції з надмірно широким кліренсом. Це створює високий ризик низької якості дефібрування. Вміст пластівців у прийнятих запасах миттєво зростає. Ви витрачаєте цінну об’ємну ємність, переміщуючи погано очищену воду. Екрани тиску внизу швидко засліпнуть. Вони не можуть впоратися з великим об’ємом нерозтертих пластівців. На етапі первинного сортування вузькими є вся лінія підготовки сировини.
Різні види сировини вимагають операційних базових ліній, що стосуються конкретної композиції. Старі гофровані контейнери вимагають дуже делікатного балансу. Ви повинні надати пріоритет видаленню сильних забруднень понад усе. Ви не можете надмірно очищати цінні довгі волокна, які містяться в OCC. Змішані офісні відходи викликають зовсім інші проблеми обробки. Часто потрібні більш жорсткі зазори, щоб зламати жорсткі розміри. Спеціальна консистенція допомагає ефективно працювати з синтетичними чорнилом і тонерами.
Встановлення жорсткої основи оптимізації абсолютно необхідно. Ви повинні знайти точне найкраще місце для вашої сировини. Використовуйте силу струму навантаження двигуна для початкових налаштувань. Постійно проводити візуальний і лабораторний аналіз прийнятого запасу. Тонко налаштуйте баланс на основі цих жорстких емпіричних даних. Якщо вміст пластівців збільшується, спочатку перевірте зазор. Якщо сила струму різко зростає, перевірте передавачі узгодженості.
Під час обробки сильно забрудненого оздоблення вам може знадобитися компроміс щодо ефективності видалення волокон, щоб захистити обладнання. Відкриття зазору трохи зменшує знос від піску та скла. Ви компенсуєте це збільшенням часу партії або регулюванням консистенції. Цей компроміс зберігає механічну цілісність пульпера. Це запобігає катастрофічним збоям, які зупиняють виробництво на кілька днів. Ви повинні постійно оцінювати ці компроміси на основі якості вхідного тюка.
Проаналізуйте вхідну обробку на рівні забруднення та вміст міцності у вологому стані.
Встановіть початковий зазор ротора на основі специфікацій виробника для цієї конкретної обробки.
Встановіть цільову консистенцію за допомогою автоматизованого контролю води для розведення.
Контролюйте силу струму двигуна головного приводу протягом перших кількох партій.
Візьміть вихідні зразки з екстракційної лінії, щоб перевірити наявність нерозтертих пластівців.
Якщо навантаження двигуна занадто велике, спочатку відрегулюйте консистенцію.
Відрегулюйте зазор ротора, лише якщо індекс розпушування волокон залишається неприйнятним після налаштування консистенції.
Автоматизація та моніторинг у режимі реального часу при підготовці запасів
Сучасні паперові фабрики значною мірою покладаються на розподілені системи керування. Перетворення інтеграції DCS експлуатація обладнання для підготовки запасів від здогадок до науки. Ці системи з’єднують датчики консистенції безпосередньо з автоматичними клапанами для розведення води. Програмовані логічні контролери обробляють ці дані за мілісекунди. Вони регулюють потік води для підтримки точної цільової консистенції. Це усуває значні коливання, викликані ручними настройками оператора.
Петлі зворотного зв'язку навантаження двигуна запобігають катастрофічним зупинкам обладнання. Приводи змінної частоти постійно контролюють силу струму двигуна під час роботи. За потреби вони автоматично регулюють швидкість конвеєра подачі. Вони додають екстрену воду для розведення, коли ротор відчуває великі навантаження. Ця динамічна відповідь економить величезну кількість електроенергії. Це запобігає двигуну від підсилювачів із заблокованим ротором під час застою.
Оцінка даних сприяє безперервному механічному вдосконаленню всієї установки. Ви повинні ретельно реєструвати історичні оперативні дані. Щодня відстежуйте питоме споживання енергії порівняно з часом партії. Це допомагає визначити точний момент, коли знос ротора негативно впливає на прибутковість. Коли споживання енергії на тонну зростає на 10%, потрібне технічне обслуговування. Ви можете запланувати заміну пластин до того, як виникнуть катастрофічні збої.
Удосконалені системи моніторингу також відстежують сліди вібрації на корпусі корінного підшипника. Зміни частоти вібрації вказують на нерівномірний знос лопатей ротора. Вони також можуть сигналізувати про несправність механічного ущільнення. Своєчасне виявлення цих проблем запобігає масовим витокам із запасів і заїданню підшипників. Інтеграція даних про вібрацію з показниками навантаження двигуна та консистенції дає повну картину працездатності машини. Оператори можуть приймати зважені рішення про те, коли завантажувати обладнання та коли планувати простої.
Калібрування цих автоматизованих систем вимагає суворої дисципліни. DCS настільки якісний, наскільки якісні дані, які він отримує. Якщо датчик консистенції відхиляється від калібрування, весь контур керування виходить з ладу. Система додасть занадто багато або занадто мало води на основі помилкових показань. Групи технічного обслуговування повинні щотижня перевіряти точність передавача на основі фізичних лабораторних зразків. Вони повинні налаштувати зміщення DCS відповідно до реальних умов у ємності.
Ризики впровадження та реалії технічного обслуговування
Впровадження несе неминучі механічні та операційні ризики. Обробка сильно забрудненого переробленого паперу експоненціально прискорює знос. За цих умов ротор і екранна пластина швидко руйнуються. Це непередбачувано змінює механічний зазор під час виробництва. Нерівномірний знос лопатей ротора викликає сильну вібрацію. Ця вібрація передчасно руйнує корінні підшипники та механічні ущільнення.
Зміщення датчика становить ще одну серйозну небезпеку при роботі. Неточні передавачі узгодженості викликають абсолютний хаос в автоматизованих системах. Автоматизовані водяні клапани або затоплять, або знищать гідравлічний пульпер . Затоплення руйнує гідравлічні ножиці та витрачає теплову енергію. Вимкнення пульпера спричиняє негайне перевантаження двигуна та заклинювання. Ви повинні довіряти своїм датчикам, але постійно перевіряти їх точність.
Стратегії пом'якшення наслідків захищають ваші великі капіталовкладення. Встановіть суворий графік вимірювання зазору вручну. Виконуйте ці фізичні налаштування під час кожного планового відключення на технічне обслуговування. Укажіть високозносостійкі сплави на початковому етапі закупівлі. Покриття з карбіду вольфраму значно подовжує термін служби компонентів. Включіть ретельний аналіз витрат і вигод від преміальної металургії. Порівняйте початкові витрати з значним скороченням часу простою.
Впроваджуйте стандартні протоколи калібрування для всіх контурів контролю узгодженості. Автоматизовані системи повинні працювати на абсолютно точних даних. Регулярне калібрування гарантує, що ця точність залишається незмінною протягом тривалого часу. Щодня відбирайте фізичні зразки з чана. Перевірте ці зразки в лабораторії, щоб перевірити показання передавача. Налаштуйте зміщення DCS на основі цих фізичних лабораторних результатів.
Під час кожного вимкнення перевіряйте сітчасту пластину для відведення на предмет засліплення та зносу отворів. Забруднювачі часто відшарують краї отворів з часом. Це зменшує відкриту площу та обмежує потік. Техніки повинні вручну очистити засліплені отвори та перевірити наявність структурних тріщин. Якщо пластина має ознаки деформації, негайно замініть її. Деформована пластина не дає можливості підтримувати рівномірний зазор ротора. Це призводить до локального натирання та швидкого катастрофічного виходу з ладу.
Змащування вузла головного приводу вимагає суворого дотримання графіків виробника. Величезне навантаження, що створюється під час варіння целюлози, створює величезне навантаження на підшипники. Використовуйте тільки вказане високотемпературне, водостійке мастило. Надмірне змащення може призвести до вибуху ущільнень, а недостатнє змащення призводить до швидкого руйнування підшипника. Застосуйте програму ультразвукового змащування, щоб забезпечити точні обсяги мастила на основі фактичного тертя підшипників.
Висновок
Проведіть негайний аудит поточного питомого енергоспоживання та показників ефективності дефібрування.
Заплануйте спеціальний період технічного обслуговування, щоб точно виміряти існуючий зазор ротора за допомогою щупів.
Відкалібруйте всі датчики консистенції за фізичними лабораторними зразками, щоб усунути дрейф датчика.
Проаналізуйте відсотки відбраковування сітки під тиском, щоб виявити неефективність виробництва целюлози на вході.
Оновіть стандартні лопаті ротора з нержавіючої сталі на альтернативні з покриттям з карбіду вольфраму під час наступного циклу заміни.
FAQ
З: Яка ідеальна консистенція пульпи для гідравлічного пульпера типу D?
A: Ідеальна консистенція повністю залежить від ваших конкретних операційних налаштувань. Безперервні операції з низькою узгодженістю зазвичай націлені на 4–6%. Це залежить від механічного зсуву. Пакетні операції з високою узгодженістю мають від 14% до 18%. Це максимізує гідравлічне тертя між волокнами. Завжди підбирайте консистенцію відповідно до конкретного типу композиції та стратегії дозування хімікатів.
З: Як часто слід регулювати зазор ротора пульпера?
Відповідь: Частота регулювання значною мірою залежить від абразивності матеріалу. Сильно забруднена макулатура вимагає більш частих перевірок. Як правило, ви повинні проводити фізичні вимірювання зазору під час кожного серйозного відключення. Ви також повинні негайно перевірити зазор, якщо навантаження двигуна несподівано впаде або якщо вміст пластівців у нижньому потокі збільшиться.
З: Що станеться, якщо зазор ротора занадто широкий?
A: Широкий зазор різко знижує ефективність видалення волокон. Ви побачите значне збільшення паперових пластівців, що не розтерті. Це зменшує швидкість підмітання, необхідну для виштовхування важких забруднень у пастку для сміття. Це змушує наступне обладнання для сортування та видалення лусочок працювати інтенсивніше, збільшуючи загальне енергоспоживання підприємства.
З: Чим пульпер типу D відрізняється від циркулярного гідравлічного пульпера?
A: Асиметричний D-подібний бак фізично порушує круговий потік рідини. Круглі чани часто створюють ефект закрученої чайної чашки з мертвими зонами. Плоска сторона D-vat діє як перегородка. Він проштовхує тюки паперу прямо в ротор, забезпечуючи швидше й ефективніше варіння целюлози.
Питання: Чи може регулювання консистенції зменшити енергоспоживання в машині для виробництва целюлози з переробленого паперу?
A: Так, оптимізація узгодженості зменшує питоме споживання енергії. Біг із правильною високою консистенцією максимізує тертя між волокнами. Це дозволяє досягти цільового розділення волокна з меншою витратою механічної енергії на тонну. Занадто низький біг витрачає енергію на переміщення надлишку води замість переробки клітковини.
З: Як температура впливає на консистенцію та продуктивність пульпера?
A: Вищі температури знижують фізичну в'язкість води. Це змінює динаміку гідравлічного зсуву всередині чану. Підвищені температури також прискорюють хімічне руйнування вологостійкого паперу та чорнила. Ця синергія особливо ефективна при роботі з високою консистенцією з додаванням гідроксиду натрію.


