Залишки клеїв, термоплавів, синтетичних клеїв і видимих домішок створюють постійні вузькі місця у виробництві переробленого паперу. Ці забруднювачі спричиняють простой машини, розриви полотна та серйозні дефекти паперу. Первинне просіювання та сепаратори шлаку ефективно видаляють макрозабруднювачі. Однак мікроклейкі легко обходять ці ранні стадії. Ці мікроскопічні забруднення рухаються вниз за течією та агломерують під час процесу виготовлення паперу. Це призводить до серйозних проблем із працездатністю та погіршення якості. Остаточне рішення з дном воронки базується на термомеханічному підході. Інтеграція a Дискова теплорозсіююча система служить галузевим стандартом для нейтралізації мікроналипань. Він використовує контрольоване нагрівання та сильний механічний вплив для руйнування видимого бруду та липких матеріалів. Цей процес гарантує, що перероблена целюлоза відповідає суворим вимогам якості для виробництва високоякісного паперу.
Механізм дії: дискові теплорозсіювальні системи використовують комбінацію нагрівання парою (для пом’якшення) та механічної дії з високим зсувом (для руйнування), щоб зменшити липкі та видимі забруднення до маловидимих, нелипких частинок.
Критичні змінні: Ефективність дисперсії значною мірою залежить від трьох контрольованих параметрів: підвищеної температури, вузького просвіту диска та високої консистенції пульпи.
Системна інтеграція: максимальне видалення липкості вимагає цілісного підходу, поєднуючи термічну дисперсію з розведенням після дисперсії, процесами флотації або цільовою ферментативною обробкою.
Рентабельність інвестицій і компроміси: незважаючи на високу ефективність у покращенні якості паперу, оптичних властивостей і працездатності машини, ці системи вимагають ретельної оцінки споживання енергії (пара та електроенергії) у порівнянні з підвищенням продуктивності.
Технічна проблема липких відкладень у виробництві макулатури
Макро та мікро наліпки в потоці переробки
Перероблений папір містить складну суміш забруднень. Оператори млинів класифікують ці забруднювачі на основі розміру та поведінки під час процесу виробництва целюлози. Макроклейки зазвичай мають розмір від 0,10 мм до 0,15 мм. Вони походять із транспортних етикеток, клеїв для конвертів, книжкових палітурок і пакувальних стрічок. Через їхні великі фізичні розміри макролипкі відкладення відносно легко ізолювати на ранніх стадіях процесу виготовлення целюлози за допомогою грубих сит і очищувачів високої щільності. Оператори можуть фізично видалити їх, перш ніж вони вийдуть з ладу.
Мікроклейки є набагато складнішим завданням на підлозі машини. Ці частинки падають нижче порогу 0,10 мм. Вони складаються з чутливих до тиску адгезивів (PSA), термоклеїв, воску та синтетичних чорнил, таких як стирол-бутадієновий каучук (SBR) або етиленвінілацетат (EVA). Під час початкового варіння целюлози механічне перемішування гідрапульпера розбиває більші клейкі плівки на ці мікроскопічні фрагменти. Після диспергування у водяному контурі вони залишаються стабільними, доки раптові зміни рН, температури або сили зсуву не спричинять їх повторну агломерацію. Коли вони агломерують на формувальних тканинах, пресових роликах або сушильних циліндрах, вони утворюють липкі відкладення, які відривають волокна від аркуша, викликаючи отвори, смуги покриття та розриваючи паперове полотно.
Обмеження стандартної перевірки та очищення
Традиційна підготовка маси значною мірою залежить від відцентрових очищувачів і сит з дрібними щілинами. Відцентрові очисники відокремлюють матеріали залежно від питомої ваги. Очищувачі для прямого очищення видаляють важке сміття, як-от пісок і скло, тоді як очищувачі для зворотного очищення спрямовані на легкий пластик. На жаль, більшість мікроклейких волокон мають питому вагу, майже ідентичну воді та целюлозним волокнам, зазвичай коливаючись від 0,95 до 1,15. Відцентрова сила не може відрізнити корисне волокно від забруднення. Ця фізична реальність дозволяє клейкам залишатися в приймальному потоці та рухатися вперед до папероробної машини.
Тонкі екрани стикаються з іншими механічними обмеженнями. Кошики сітки використовують вузькі прорізи, часто до 0,15 мм або 0,10 мм, щоб блокувати великі частинки. Однак клейкі речовини дуже гнучкі та деформуються за стандартних робочих температур. Різниця тиску на ситовому кошику, створювана фольгою ротора, змушує ці м’які клеї видавлюватися безпосередньо через прорізи. Вони протискуються через вузькі отвори і формуються з іншого боку. Це встановлює необхідність спеціальної фази лікування з високою консистенцією. Термомеханічний процес справляється з гнучкими, нейтральними до щільності забруднювачами, які за своєю суттю пропускають сита та сепаратори шлаку.
Основна механіка дискової системи розсіювання тепла
Термомеханічна обробка високої консистенції пояснюється
Термічна дисперсія працює за чітко послідовним процесом: зневоднення, нагрівання та механічне диспергування. Система повинна спочатку перевести м’якоть з низької або середньої консистенції на високу. На лініях підготовки сировини зазвичай використовуються похилі згущувачі або гравітаційні декери, а потім потужні шнекові преси або преси з подвійним дротом. Прес з подвійним дротом застосовує зростаючий тиск затискача для вилучення води, доки м’якоть не досягне консистенції від 25% до 30%.
Висока консистенція не підлягає обговоренню для цієї операції. Він створює щільну волокнисту матрицю, необхідну для сильного механічного тертя. Після загустіння шнековий живильник проштовхує щільну пульпу в нагрівальний шнек або трубку. Гвинт пробки стискає пульпу, утворюючи щільне, непроникне ущільнення. Це ущільнення запобігає виходу пари під тиском назад у згущувальне обладнання. Усередині нагрівальної камери целюлозна маса проходить точну термічну обробку, безперервно змішуючи з введеною парою перед тим, як опуститися в диспергатор для остаточного зсуву.
Роль парового нагріву в розм'якшенні домішок
Нагрівання парою змінює агрегатний стан синтетичних клеїв. Нагрівальний шнек впорскує прямий пар, зазвичай під тиском від 3 до 5 бар, у масу целюлози високої консистенції. Робочі температури зазвичай коливаються від 85°C до 120°C. Точна мета залежить від того, чи працює система в умовах атмосфери чи тиску, а також від конкретного складу оздоблення.
Ця теплопередача спрямована на температуру склування та температуру плавлення синтетичних клеїв. Коли температура целюлози підвищується, липкі домішки розріджуються і втрачають свою структурну цілісність. Віск плавиться, розплави розм’якшуються, а чутливі до тиску клеї стають дуже пластичними. Ця термічна фаза не руйнує забруднення. Замість цього він готує їх до механічного руйнування. Без цього попереднього розм’якшення механічний зсув просто переміщав би тверді забруднення, не зменшуючи їх фізичний розмір. Пара також допомагає розслабити целюлозні волокна, роблячи їх більш гнучкими та менш схильними до розрізання під час наступної фази високого зсуву.
Механічний зсув і посилена турбулентність
Фактична дисперсія відбувається між двома важкими металевими дисками. Один диск залишається статичним, прикріпленим до корпусу, а інший обертається на високих швидкостях, як правило, приводячись у рух масивним електродвигуном потужністю від 500 кВт до 2000 кВт. Обидва диски мають з’єднані концентричні ряди зубів високої точності. Зубці різняться, зазвичай мають грубі зуби в центрі для початкового руйнування та дрібні зуби на периферії для остаточного розподілу. Коли нагріта висококонсистенційна пульпа потрапляє в центр диспергатора, відцентрова сила виганяє її назовні через вузький зазор між дисками.
Цей прохід створює посилену турбулентність і екстремальні сили зсуву високого тертя. Механічна дія відриває розм'якшені клейки від целюлозних волокон. Він подрібнює розріджені клеї, зменшуючи їх до мікроскопічних розмірів значно менше 0,05 мм. При цьому розмірі частинки втрачають свою липкість і не злипаються на папероробній машині.
Цей інтенсивний зсув забезпечує велику вторинну перевагу. Він агресивно розщеплює видимі забруднення, як-от необроблені пластівці, залишки воску та стійкі плями чорнила. Рівномірно розподіляючи ці темні частинки по волоконній матриці, система значно покращує оптичні властивості та загальну яскравість кінцевого листа.
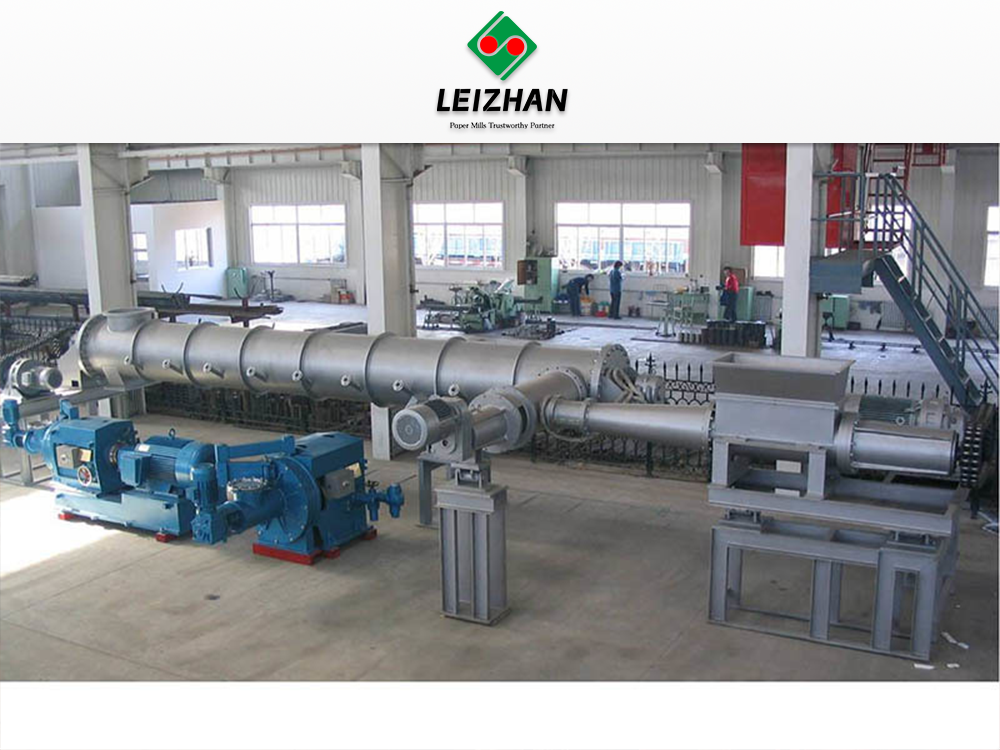
Ключові операційні змінні для оптимальної дисперсії
Вимоги до консистенції м’якоті
Ефективне зрізання вимагає високої консистенції пульпи. Оператори повинні підтримувати консистенцію корму від 25% до 30% або вище. При низькій консистенції надлишок води діє як мастило. Волокна просто ковзають одне повз одне, а диски не створюють необхідного тертя для розсіювання забруднень. Висока консистенція сприяє тертю волокна до волокна та волокна до металу. Це щільне середовище забезпечує передачу сил зсуву безпосередньо на розм’якшені липкі частинки, ефективно розриваючи їх. Підтримання цієї консистенції потребує постійного моніторингу крутного моменту гвинтового преса переднього за течією та швидкості дренажу.
Контроль температури та час витримки
Установки температури повинні відповідати конкретному липкому складу сировини. Вищі температури необхідні для деяких гарячих розплавів з високою температурою плавлення. Надмірне тепло витрачає пару та може пошкодити волокно. Оператори повинні збалансувати температуру з часом перебування в нагрівальному шнеку за допомогою автоматичних парових змішувальних клапанів і датчиків температури.
Час витримки визначає, як довго целюлоза залишається під дією пари перед тим, як потрапити в диспергатор. Нагрівальна труба повинна забезпечувати достатньо часу для рівномірного розподілу тепла по всій масі целюлози. Час утримання зазвичай становить від двох до п'яти хвилин. Якщо час витримки занадто малий, серцевина шматочків м’якоті залишається холодною, а клейкі всередині не розм’якшуються. Правильне калібрування забезпечує повне проникнення тепла без погіршення внутрішньої міцності волокна.
Регулювання зазору диска
Зазор між статичним і обертовим дисками контролює інтенсивність механічного зсуву. Оператори точно калібрують цей зазор диска за допомогою гідравлічних або електромеханічних механізмів регулювання зазору, зазвичай встановлюючи його між 0,1 мм і 0,5 мм. Коригування цього розриву передбачає пряму обернену залежність.
Зменшення зазору диска значно покращує дисперсію липких частинок і плям чорнила. Більш вузький зазор призводить до більшого тертя та меншого зменшення частинок. Вузький зазор також збільшує споживання електроенергії на двигуні головного приводу. Занадто великий проміжок збільшує ризик розрізання целюлозних волокон, що погіршує міцність на розрив і розрив кінцевого паперу. Інженери млинів повинні постійно контролювати навантаження двигуна в амперах і регулювати зазор, щоб знайти оптимальний баланс між руйнуванням забруднення та збереженням волокна.
Оцінка диспергатора макулатури: особливості та результати
Диспергатор проти систем місильної машини (критерії прийняття рішення)
Під час модернізації ліній підготовки маси млини повинні вибирати між дисковими диспергаторами та системами змішування. Обидва обробляють целюлозу високої консистенції, але їхні механічні підходи принципово відрізняються. А Диспергатор макулатури використовує високошвидкісні обертові диски з вузьким зазором для забезпечення агресивного зсуву. У місильних машинах використовуються вали, що повільно обертаються, із зчепленнями, щоб створити м’яке тертя між волокнами.
Порівняння роботи: дискові диспергатори та місильні системи
| з функціями |
дискового диспергатора |
. |
| Швидкість роботи |
Висока швидкість (зазвичай від 1000 до 1500 об/хв) |
Низька швидкість (зазвичай менше 200 об/хв) |
| Зазор зазору |
Вузький і регульований (від 0,1 до 0,5 мм) |
Широкий і фіксований |
| Первинний механізм |
Механічний розрив із високим зсувом |
Ніжне розтирання волокна до волокна |
| Збереження клітковини |
Помірний ризик розрізання волокна |
Чудове збереження довжини волокна |
| Розпад забруднюючих речовин |
Агресивне зменшення мікроналипань |
Помірне зменшення, краще для великих пластівців |
| Поліпшення яскравості |
Високий (чудова дисперсія чорнила) |
Помірний |
Команди із закупівель повинні ґрунтуватися на вимогах до кінцевого продукту. Диспергатори кращі для агресивного руйнування мікролипких частинок і чорнила, що робить їх ідеальними для покращення яскравості тонкого паперу або високоякісної упаковки. Змішувачі вибираються, коли збереження максимальної довжини волокна має пріоритет над абсолютним зменшенням забруднення, наприклад, у базових шарах testliner.
Компроміс між енергоспоживанням і дисперсійною ефективністю
Термічне диспергування є енергоємним процесом. Це вимагає значної кількості пари для фази нагріву та величезної електроенергії для головного двигуна диспергатора. Питоме споживання електроенергії часто коливається від 40 до 80 кВт-год на тонну целюлози, залежно від налаштування зазору та типу композиції. Керівники заводів повинні оцінити ці експлуатаційні витрати порівняно з фінансовими вигодами від скорочення часу простою машини та меншої кількості дефектів паперу.
Сучасні системи включають функції рекуперації енергії для покращення цього балансу. Вдосконалені нагрівальні шнеки використовують рекуперацію пари із замкнутим контуром для захоплення та повторного використання пари, що швидко виходить. Оцінюючи обладнання, віддавайте пріоритет конструкціям, які забезпечують точне керування навантаженням двигуна та ефективні змішувальні клапани пари. Мета полягає в тому, щоб максимізувати ефективність дисперсії на кіловат-годину без надмірної обробки целюлози.
Інтеграція з розведенням, післяфлотаційною та ферментативною обробкою
Термічна дисперсія не випаровує липкі речовини; це змінює їх фізичний розмір і стан. Максимальне видалення липкості вимагає цілісної системної інтеграції. Одразу після диспергатора висококонсистенційна пульпа падає в камеру затримки для критичної фази розведення після дисперсії. Білу воду вводять при сильному перемішуванні, щоб зменшити консистенцію до 4% або 5% для подальшої обробки.
Термічна дисперсія змінює хімічний склад поверхні клеїв. Інтенсивне тепло та зсув роблять ці частинки більш гідрофобними та чутливими до видалення після флотації. Багато сучасних заводів направляють дисперсну пульпу безпосередньо у камеру вторинної флотації для фізичного видалення мікрочастинок. Послідовне додавання чистих ферментів після розведення допомагає заспокоїти залишкові липкі частинки. Ферменти естерази діють на хімічні зв’язки клеїв, запобігаючи їх повторній агломерації під час охолодження целюлози.
Довговічність обладнання та металургія
Внутрішні компоненти диспергатора сильно зношуються. Сильне тертя в поєднанні із залишковими абразивними забрудненнями, такими як пісок, скло та металеві фрагменти, швидко руйнує стандартні метали. Металургія диспергаторних дисків безпосередньо впливає на графіки технічного обслуговування та термін експлуатації.
Оцініть обладнання за твердістю та складом сплавів дисків. Шукайте загартовану нержавіючу сталь, чавун із високим вмістом хрому або спеціальні зносостійкі сплави. Настійно рекомендуються конструкції зі змінними сегментами. Замість того, щоб замінювати цілий масивний диск, бригади технічного обслуговування можуть замінити окремі зношені сегменти зубів. Цей модульний підхід мінімізує час простою на технічне обслуговування та значно знижує витрати на заміну деталей.
Ризики впровадження та стратегії пом'якшення
Управління деградацією волокна та оптичними властивостями
Висока температура та інтенсивний механічний зсув створюють ризик деградації волокна. Занадто гаряча система або занадто вузький проміжок спричиняє вкорочення волокон, що послаблює кінцевий лист і спричиняє зниження канадського стандарту вільності (CSF). Піддавання деяких механічних целюлоз високим температурам спричиняє пожовтіння, що призводить до зниження яскравості ISO.
Пом'якшення вимагає точного контролю та хімічного втручання. Оператори повинні суворо стежити за температурою, щоб уникнути перевищення необхідної точки розм'якшення цільових клейких речовин. Щоб протидіяти тепловому пожовтінню, фабрики додають відбілювачі безпосередньо у фазу нагрівання. Впорскування перекису водню разом із силікатом натрію, каустичною содою та хелатуючими агентами, такими як DTPA, у нагрівальний шнек використовує високу температуру для прискорення реакції відбілювання. Це зберігає або покращує оптичні властивості пульпи під час диспергування.
Зменшення високих витрат на пару та електроенергію
Фінансовий ризик експлуатації високоенергетичної системи є значним. Неефективна експлуатація швидко знижує рентабельність використання дешевшої макулатури. Нагрівання надлишку води замість волокна є найпоширенішим джерелом втраченої енергії.
Пом'якшення починається на етапі згущення. Оптимізація шнекових пресів гарантує, що м’якоть досягне цільової цільової консистенції 30%, тобто пара нагріває волокна, а не надлишок води. Впровадження приводів із змінною частотою (VFD) на головному двигуні дисперсора дозволяє операторам регулювати споживання електроенергії на основі умов подачі в реальному часі. Якщо певна партія макулатури містить менше липких речовин, VFD може зменшити швидкість двигуна, заощаджуючи електроенергію, зберігаючи адекватне розсіювання.
Складність системного сліду та модернізації
Додавання системи термічної дисперсії до існуючої лінії підготовки маси створює значні просторові проблеми. Обладнання вимагає великої площі. Ви повинні розмістити похилий згущувач, потужний шнековий прес, шнековий живильник, довгу нагрівальну трубу, сам диспергатор і спеціальний центр керування двигуном (MCC).
Модернізація потребує ретельного 3D просторового планування та структурної інженерії. Підлога повинна витримувати надзвичайну вагу та динамічні вібраційні навантаження високошвидкісного диспергатора. Млинам часто потрібно будувати підняті платформи, щоб гравітація сприяла потоку густої маси між обладнанням для згущення та нагрівальним шнеком. Правильне планування компонування запобігає вузьким місцям і забезпечує групам технічного обслуговування безпечний доступ для заміни важких диспергуючих дисків за допомогою мостових кранів.
Проведіть всебічний аудит целюлози, щоб визначити конкретні типи мікроприлипань і видимих домішок у поточній сировині.
Запитуйте пілотні тести на дисперсію у виробників обладнання, використовуючи зразки вашої конкретної макулатури.
Оцініть поточну потужність котла та пару, щоб переконатися, що вони можуть витримувати вимоги до високих температур на етапі термомеханічної обробки.
Перевірте конструкцію металургії та сегментів запропонованих диспергуючих дисків, щоб гарантувати тривалу зносостійкість проти абразивних забруднень.
FAQ
З: Яка ідеальна температура для дискової системи розподілу тепла?
A: Ідеальна температура зазвичай коливається від 85°C до 120°C. Точне налаштування залежить від типу системи, атмосферної чи під тиском, і конкретної точки плавлення цільових забруднень. Вищі температури потрібні для деяких синтетичних гарячих розплавів, тоді як нижчих температур достатньо для основних восків.
З: Чим диспергатор макулатури відрізняється від тістомісильної машини?
A: Диспергатори використовують високошвидкісні обертові диски з вузьким регульованим зазором для створення високого зсуву, ефективного подрібнення мікролипких частинок і чорнила. Змішувачі працюють на низьких швидкостях, використовуючи з’єднані вали для створення м’якого тертя волокна до волокна, що зберігає довжину волокна, але забезпечує менш агресивне руйнування забруднень.
З: Чи може термічна дисперсія повністю усунути липкість?
A: Ні, термічна дисперсія не випаровує і не видаляє липкі речовини з целюлозної маси. Він розсіює їх до мікроскопічного розміру менше 0,05 мм, що запобігає їх агломерації на папероробній машині. Фактичне видалення вимагає подальшого розведення та вторинної флотації.
З: Яка оптимальна консистенція целюлози для диспергування тепла?
A: Оптимальна консистенція м’якоті становить від 25% до 30%. Висока консистенція є обов’язковою для створення щільної волокнистої матриці, необхідної для інтенсивного механічного тертя. Нижча консистенція спричиняє ковзання волокон, різко зменшуючи силу зсуву, необхідну для розщеплення клейкості.
З: Як зазор диска впливає на якість кінцевого паперу?
A: Вужчий просвіт диска збільшує тертя зсуву, що покращує розщеплення липких речовин і чорнила, що призводить до чистішого та яскравішого аркуша. Однак, якщо зазор занадто великий, існує ризик розрізання целюлозних волокон, що зменшує міцність паперу на розрив і розрив.
З: Чому млини додають відбілювачі під час термічного диспергування?
A: Високі температури під час термічного диспергування можуть спричинити пожовтіння від тепла, що знижує яскравість целюлози за ISO. Додавання відбілюючих речовин, таких як перекис водню, безпосередньо у фазу нагрівання використовує високу температуру для прискорення реакції відбілювання, протидії ефекту пожовтіння та покращення оптичних властивостей.


