Resterende klæbemidler, hot melts, syntetisk lim og synlige urenheder skaber vedvarende operationelle flaskehalse i genbrugspapirfremstilling. Disse forurenende stoffer forårsager maskinens nedetid, banebrud og alvorlige papirfejl. Primær screening og slaggeseparatorer fjerner effektivt makro-forurenende stoffer. Mikro-stickies omgår dog nemt disse tidlige stadier. Disse mikroskopiske kontaminanter bevæger sig nedstrøms og agglomererer under papirfremstillingsprocessen. Dette fører til alvorlige kørselsproblemer og kvalitetsforringelser. Den endelige bund-af-tragt-løsning er afhængig af en termomekanisk tilgang. Integrering af en Disc Heat Dispersing System fungerer som industristandarden til neutralisering af mikro-stickies. Den anvender kontrolleret varme og høj-forskydningskraft til at nedbryde synligt snavs og klæbrige materialer. Denne proces sikrer, at genanvendt papirmasse opfylder de strenge kvalitetskrav til højkvalitets papirproduktion.
Virkningsmekanisme: Dispergerende systemer til skiver anvender en kombination af dampopvarmning (for at blødgøre) og mekanisk virkning med høj forskydning (for at nedbryde) for at reducere klæbrige og synlige urenheder til undersynlige, ikke-klæbrige partikler.
Kritiske variabler: Spredningseffektiviteten afhænger i høj grad af tre kontrollerbare parametre: forhøjet temperatur, snæver diskafstand og høj pulpkonsistens.
Systemintegration: Maksimal klæbrig fjernelse kræver en holistisk tilgang, parring af termisk dispersion med post-dispersion fortynding, flotationsprocesser eller målrettede enzymatiske behandlinger.
ROI og afvejninger: Selvom de er yderst effektive til at forbedre papirkvaliteten, optiske egenskaber og maskinkørbarhed, kræver disse systemer en omhyggelig evaluering af energiforbrug (damp og elektrisk strøm) kontra udbytteforbedringer.
Den tekniske udfordring ved stickies i papirmassefremstilling
Makro vs. Micro Stickies i genbrugsstrømmen
Genbrugspapir indeholder en kompleks blanding af forurenende stoffer. Mølleoperatører kategoriserer disse forurenende stoffer baseret på størrelse og adfærd under pulpprocessen. Macro-stickies måler typisk større end 0,10 mm til 0,15 mm. De stammer fra forsendelsesetiketter, konvolutklæbemidler, bogbindinger og emballagetape. På grund af deres større fysiske dimensioner er makro-stickies relativt nemme at isolere tidligt i pulpprocessen ved hjælp af grovsigter og højdensitetsrensere. Operatører kan fysisk fjerne dem, før de bryder yderligere sammen.
Micro-stickies udgør en meget hårdere udfordring på maskingulvet. Disse partikler falder under tærsklen på 0,10 mm. De består af trykfølsomme klæbemidler (PSA), hot melts, voks og syntetisk blæk som styren-butadiengummi (SBR) eller ethylenvinylacetat (EVA). Under den indledende pulpdannelse bryder den mekaniske omrøring af hydrapulperen større klæbende film ind i disse mikroskopiske fragmenter. Når de først er spredt i vandsløjfen, forbliver de stabile, indtil pludselige ændringer i pH, temperatur eller forskydningskraft får dem til at agglomerere igen. Når de agglomererer på formende stoffer, presseruller eller tørrecylindre, danner de klæbrige aflejringer, der plukker fibre fra arket, hvilket forårsager huller, belægningsstriber og river papirbanen i stykker.
Begrænsningerne ved standard screening og rengøring
Traditionel lagerforberedelse er stærkt afhængig af centrifugalrens og finslidsede sigter. Centrifugalrensere adskiller materialer baseret på vægtfylde. Fremadgående rengøringsmidler fjerner tungt snavs som sand og glas, mens omvendte rengøringsmidler er rettet mod letvægtsplastik. Desværre har de fleste mikro-stickies en vægtfylde næsten identisk med vand og cellulosefibre, typisk fra 0,95 til 1,15. Centrifugalkraften kan ikke skelne mellem den anvendelige fiber og forureningen. Denne fysiske virkelighed tillader stickies at forblive i accept-strømmen og rejse frem til papirmaskinen.
Fine skærme står over for en anden mekanisk begrænsning. Skærmkurve bruger smalle slidser, ofte ned til 0,15 mm eller 0,10 mm, til at blokere for store partikler. Stickies er dog meget bøjelige og deformerbare ved standard driftstemperaturer. Trykforskellen over skærmkurven, genereret af rotorfolierne, tvinger disse bløde klæbemidler til at ekstrudere direkte gennem slidserne. De klemmer sig gennem de smalle åbninger og reformerer på den anden side. Dette fastslår nødvendigheden af en dedikeret behandlingsfase med høj konsistens. En termomekanisk proces håndterer de bøjelige, tæthedsneutrale forureninger, som skærme og slaggeudskillere i sagens natur savner.
Kernemekanik i et diskvarmespredende system
Termo-mekanisk højkonsistensbehandling forklaret
Termisk dispersion fungerer på en streng sekventiel proces: afvanding, opvarmning og mekanisk dispergering. Systemet skal først omstille pulpen fra lav eller medium konsistens til høj konsistens. Lagerforberedelseslinjer bruger typisk skrå fortykningsmidler eller gravitationsdekkere efterfulgt af kraftige skruepresser eller twin-wire presser. Twin-wire pressen anvender stigende nip-tryk for at ekstrahere vand, indtil pulpen når en konsistens på 25% til 30%.
Høj konsistens er ikke til forhandling for denne operation. Det skaber den tætte fibermatrix, der kræves til kraftig mekanisk friktion. Når den er fortykket, skubber en propskrueføder den tætte pulp ind i en varmeskrue eller et rør. Propskruen komprimerer pulpen for at danne en tæt, uigennemtrængelig forsegling. Denne tætning forhindrer tryksat damp i at undslippe baglæns ind i fortykningsudstyret. Inde i varmekammeret gennemgår pulpmassen en præcis termisk behandling, idet den blandes kontinuerligt med indsprøjtet damp, før den falder ned i dispergeringsenheden til endelig forskydningsvirkning.
Dampopvarmningens rolle i at blødgøre urenheder
Dampopvarmning ændrer den fysiske tilstand af syntetiske klæbemidler. Varmeskruen injicerer direkte damp, sædvanligvis ved et tryk på 3 til 5 bar, i den højkonsistente pulpmasse. Driftstemperaturer ligger normalt mellem 85°C og 120°C. Det nøjagtige mål afhænger af, om systemet fungerer under atmosfæriske eller tryksatte forhold, samt den specifikke møbelsammensætning.
Denne varmeoverførsel er rettet mod glasovergangstemperaturen og smeltepunktet for syntetiske klæbemidler. Når pulptemperaturen stiger, bliver klæbrige urenheder flydende og mister deres strukturelle integritet. Voks smelter, hot melts blødgøres, og trykfølsomme klæbemidler bliver meget bøjelige. Denne termiske fase ødelægger ikke forureningen. I stedet forbereder det dem på mekanisk nedbrud. Uden denne foreløbige blødgøring ville mekanisk forskydning simpelthen flytte de hårde forurenende stoffer rundt uden at reducere deres fysiske størrelse. Dampen hjælper også med at slappe af cellulosefibrene, hvilket gør dem mere fleksible og mindre tilbøjelige til at skære i den efterfølgende fase med høj forskydning.
Mekanisk forskydning og intensiveret turbulens
Selve spredningen sker mellem to kraftige metalskiver. Den ene skive forbliver statisk, boltet til huset, mens den anden roterer ved høje hastigheder, typisk drevet af en massiv elektrisk motor, der spænder fra 500 kW til 2000 kW. Begge skiver har sammenlåsende koncentriske rækker af præcisionskonstruerede tænder. Tandmønstrene varierer, normalt med grove tænder i midten til indledende nedbrydning og fine tænder i periferien til endelig dispergering. Når den opvarmede, højkonsistente pulp kommer ind i midten af dispergeringsmaskinen, driver centrifugalkraften den udad gennem det smalle mellemrum mellem skiverne.
Denne passage genererer intensiveret turbulens og ekstreme højfriktionsforskydningskræfter. Den mekaniske handling river de blødgjorte stickies væk fra cellulosefibrene. Det river de flydende klæbemidler i stykker og reducerer dem til mikroskopiske størrelser et godt stykke under 0,05 mm. Ved denne størrelse mister partiklerne deres klæbrighed og vil ikke agglomerere på papirmaskinen.
Denne intense forskydning giver en stor sekundær fordel. Det nedbryder aggressivt synlige urenheder som upulperede flager, resterende voks og genstridige blækpletter. Ved at sprede disse mørke partikler jævnt gennem fibermatrixen forbedrer systemet markant de optiske egenskaber og den samlede lysstyrke af det endelige ark.
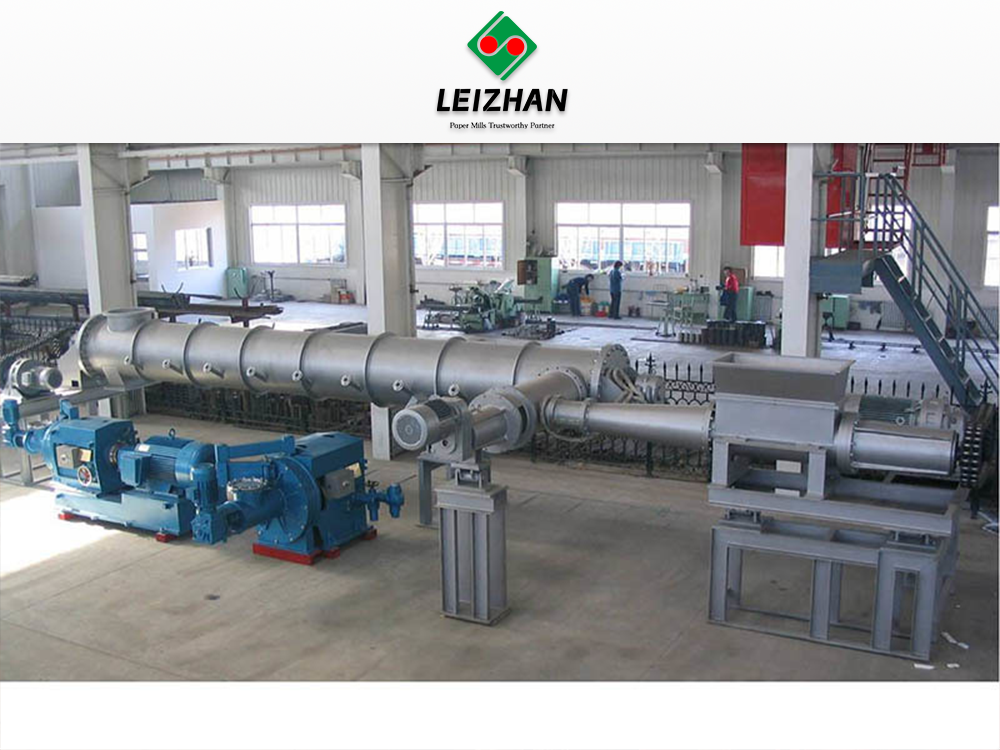
Nøgle operationelle variabler for optimal spredning
Krav til massekonsistens
Effektiv forskydning kræver høj pulpkonsistens. Operatører skal holde foderet på 25 % til 30 % konsistens eller højere. Ved lave konsistenser virker overskydende vand som et smøremiddel. Fibrene glider simpelthen forbi hinanden, og skiverne formår ikke at skabe den nødvendige friktion til at sprede forurenende stoffer. Høj konsistens tvinger fiber-til-fiber og fiber-til-metal friktion. Dette tætte miljø sikrer, at forskydningskræfterne overføres direkte til de blødgjorte klæbrige partikler og river dem fra hinanden effektivt. Opretholdelse af denne konsistens kræver konstant overvågning af opstrøms skruepressemoment og dræningshastigheder.
Temperaturkontrol og opholdstid
Temperaturindstillinger skal stemme overens med den specifikke klæbrige sammensætning af råmaterialet. Højere temperaturer er nødvendige for visse hot melts med højt smeltepunkt. Overdreven varme spilder damp og risikerer at beskadige fiberen. Operatører skal afbalancere temperatur med opholdstid i varmeskruen ved hjælp af automatiske dampblandeventiler og temperaturfølere.
Dvæletiden dikterer, hvor længe papirmassen forbliver udsat for damp, før den kommer ind i dispergeringsbeholderen. Varmerøret skal give tilstrækkelig tid til ensartet varmefordeling over hele pulpmassen. Retentionstiderne varierer typisk fra to til fem minutter. Hvis opholdstiden er for kort, forbliver kernen af pulpklumperne kold, og klæbrerne indeni bliver ikke bløde. Korrekt kalibrering sikrer fuldstændig termisk gennemtrængning uden at forringe den iboende fiberstyrke.
Justering af diskafstand
Mellemrummet mellem de statiske og roterende skiver styrer intensiteten af den mekaniske forskydning. Operatører kalibrerer denne skiveafstand præcist ved hjælp af hydrauliske eller elektromekaniske spaltejusteringsmekanismer, og indstiller den typisk mellem 0,1 mm og 0,5 mm. Justering af dette hul involverer et direkte omvendt forhold.
Reduktion af diskens spillerum forbedrer markant spredningen af klæbrige partikler og blækpletter. Et mindre mellemrum fremtvinger højere friktion og mindre partikelreduktion. Et smalt mellemrum øger også det elektriske strømforbrug på hoveddrivmotoren. Hvis mellemrummet køres for tæt, øges risikoen for at skære cellulosefibrene, hvilket forringer rive- og trækstyrken af det endelige papir. Mølleingeniører skal konstant overvåge motorbelastningen i ampere og justere afstanden for at finde den optimale balance mellem nedbrydning af forurenende stoffer og fiberbevarelse.
Evaluering af en affaldspapirmassespreder: Funktioner til resultater
Disc Disperser vs. æltesystemer (beslutningskriterier)
Ved opgradering af lagerforberedelseslinjer skal møllerne vælge mellem skivespredere og æltesystemer. Begge håndterer pulp med høj konsistens, men deres mekaniske tilgange er fundamentalt forskellige. EN Affaldspapirmassedisperser anvender roterende højhastighedsskiver med et smalt mellemrum til at levere aggressiv forskydning. Æltere bruger langsomt roterende aksler med indbyrdes låsende bevægelser for at skabe blid fiber-til-fiber-friktion.
Driftssammenligning: Diskdispersere vs. æltesystemer
| Feature |
Disc Disperser |
-æltesystem |
| Driftshastighed |
Høj hastighed (typisk 1000 til 1500 RPM) |
Lav hastighed (typisk under 200 RPM) |
| Gap Clearance |
Smal og justerbar (0,1 til 0,5 mm) |
Bred og fast |
| Primær mekanisme |
Mekanisk rivning med høj forskydning |
Skånsom fiber-til-fiber gnidning |
| Fiberkonservering |
Moderat risiko for fiberskæring |
Fremragende bevaring af fiberlængde |
| Nedbrydning af forurenende stoffer |
Aggressiv reduktion af mikro-stickies |
Moderat reduktion, bedre til store flager |
| Forbedring af lysstyrke |
Høj (fremragende blækspredning) |
Moderat |
Indkøbsteams skal basere deres beslutning på slutproduktkrav. Dispergeringsmaskiner er overlegne til aggressiv nedbrydning af mikro-stickies og blæk, hvilket gør dem ideelle til at forbedre lysstyrken i fint papir eller højkvalitetsemballage. Æltere vælges, når bevarelse af maksimal fiberlængde prioriteres frem for absolut forureningsreduktion, såsom i testliner-basislag.
Afvejninger mellem energiforbrug og spredningseffektivitet
Termisk spredning er en energikrævende proces. Det kræver betydelig damp til opvarmningsfasen og massiv elektrisk kraft til hovedspredningsmotoren. Specifikt strømforbrug varierer ofte fra 40 til 80 kWh pr. ton papirmasse, afhængigt af spalteindstillingen og møbeltypen. Mølleledere skal vurdere disse driftsomkostninger i forhold til de økonomiske gevinster ved reduceret maskinnedetid og færre papirfejl.
Moderne systemer inkorporerer energigenvindingsfunktioner for at forbedre denne balance. Avancerede varmeskruer udnytter dampgenvinding i lukket kredsløb til at opfange og genbruge flashdamp. Når du evaluerer udstyr, skal du prioritere design, der tilbyder præcis motorbelastningskontrol og effektive dampblandingsventiler. Målet er at maksimere spredningseffektiviteten pr. kilowatt-time uden at overbehandle pulpen.
Integration med fortynding, post-flotation og enzymbehandlinger
Termisk dispersion fordamper ikke klæbrige; det ændrer deres fysiske størrelse og tilstand. Maksimal klæbrig fjernelse kræver en holistisk systemintegration. Umiddelbart efter dispergeringsmidlet falder pulpen med høj konsistens ned i en latency kiste til en kritisk post-dispersion fortyndingsfase. Hvidvand injiceres under kraftig omrøring for at sænke konsistensen tilbage til 4 % eller 5 % til nedstrømsbehandling.
Termisk dispersion ændrer overfladekemien af stickies. Den intense varme og forskydning gør disse partikler mere hydrofobe og reagerer på post-flotation fjernelse. Mange moderne møller dirigerer den dispergerede pulp direkte ind i en sekundær flotationscelle for fysisk at fjerne mikropartiklerne. Sekventiel tilsætning af rene enzymer efter fortynding hjælper med at pacificere resterende klæbrige partikler. Esterase-enzymer målretter mod de kemiske bindinger af klæbemidlerne, hvilket forhindrer dem i at agglomerere igen, når pulpen afkøles.
Udstyrs holdbarhed og metallurgi
De indvendige komponenter i en disperger er udsat for ekstremt slid. Højkonsistensfriktion kombineret med resterende slibende forurenende stoffer som sand, glas og metalfragmenter nedbryder hurtigt standardmetaller. Metallurgien af dispergeringsskiverne har direkte indflydelse på vedligeholdelsesplaner og driftslevetid.
Vurder udstyr ud fra hårdheden og sammensætningen af skivelegeringerne. Se efter hærdet rustfrit stål, højkromstøbejern eller specialiserede slidbestandige legeringer. Udskiftelige segmentdesigns anbefales stærkt. I stedet for at udskifte en hel massiv skive, kan vedligeholdelsesteams udskifte individuelle slidte tandsegmenter. Denne modulære tilgang minimerer vedligeholdelsesnedetid og reducerer omkostningerne til udskiftning af reservedele betydeligt.
Implementeringsrisici og afbødningsstrategier
Håndtering af fibernedbrydning og optiske egenskaber
Høj varme og intens mekanisk forskydning introducerer risikoen for fibernedbrydning. At køre systemet for varmt eller med et for tæt mellemrum forårsager fiberforkortning, hvilket svækker det endelige ark og forårsager et fald i Canadian Standard Freeness (CSF). Udsættelse af visse mekaniske papirmasser for høje temperaturer forårsager varmegulning, hvilket resulterer i et fald i ISO-lysstyrken.
Afhjælpning kræver præcis kontrol og kemisk indgriben. Operatører skal nøje overvåge temperaturen for at undgå at overskride det nødvendige blødgøringspunkt for målstickies. For at modvirke varmegulning integrerer møllerne blegemidler direkte i opvarmningsfasen. Injektion af hydrogenperoxid sammen med natriumsilicat, kaustisk soda og chelateringsmidler som DTPA i varmeskruen udnytter den høje temperatur til at fremskynde blegningsreaktionen. Dette bevarer eller forbedrer de optiske egenskaber af pulpen under dispergering.
Afhjælpning af høje damp- og strømomkostninger
Den økonomiske risiko ved at drive et højenergisystem er betydelig. Ineffektiv drift udhuler hurtigt rentabiliteten ved at bruge billigere affaldspapir. Opvarmning af overskydende vand i stedet for fiber er den mest almindelige kilde til spildt energi.
Afbødning starter ved fortykningsstadiet. Optimering af skruepresserne sikrer, at papirmassen når det strenge mål på 30 % konsistens, hvilket betyder, at dampen opvarmer fiber, ikke overskydende vand. Implementering af frekvensomformere (VFD'er) på hovedspredningsmotoren gør det muligt for operatører at justere strømforbruget baseret på real-time møbleringsforhold. Hvis et bestemt parti affaldspapir indeholder færre stickies, kan VFD reducere motorhastigheden, hvilket sparer elektricitet, samtidig med at der opretholdes tilstrækkelig spredning.
Udfordringer til systemaftryk og eftermontering
Tilføjelse af et termisk dispersionssystem til en eksisterende lagerforberedelseslinje giver betydelige rumlige udfordringer. Udstyret kræver et stort fodaftryk. Du skal have plads til den skrå fortykningsmiddel, den kraftige skruepresse, skrueføderen, det lange varmerør, selve dispergeringsenheden og et dedikeret motorkontrolcenter (MCC).
Eftermontering kræver omhyggelig 3D rumlig planlægning og konstruktionsteknik. Gulvet skal understøtte højhastighedssprederens ekstreme vægt og dynamiske vibrationsbelastninger. Møller skal ofte bygge forhøjede platforme for at tillade tyngdekraften at hjælpe strømmen af tykt materiale mellem fortykkelsesudstyret og varmeskruen. Korrekt layoutplanlægning forhindrer flaskehalse og sikrer, at vedligeholdelsesteams har sikker adgang til at skifte de tunge dispergeringsskiver ved hjælp af traverskraner.
Udfør en omfattende pulpaudit for at identificere de specifikke typer af mikroklister og synlige urenheder i dit nuværende råmateriale.
Anmod om spredningstest i pilotskala fra udstyrsproducenter ved hjælp af prøver af dit specifikke papiraffald.
Evaluer din nuværende kedel- og dampkapacitet for at sikre, at den kan understøtte højtemperaturkravene i en termomekanisk behandlingsfase.
Inspicer metallurgien og segmentdesignet af foreslåede dispergeringsskiver for at garantere langvarig slidstyrke mod slibende forurenende stoffer.
FAQ
Spørgsmål: Hvad er den ideelle temperatur for et diskvarmespredningssystem?
A: Den ideelle temperatur varierer typisk fra 85°C til 120°C. Den nøjagtige indstilling afhænger af systemtypen, uanset om den er atmosfærisk eller under tryk, og det specifikke smeltepunkt for målforureningen. Højere temperaturer er nødvendige for visse syntetiske hot melts, mens lavere temperaturer er tilstrækkelige for basisvoks.
Spørgsmål: Hvordan adskiller en affaldspapirmassespreder sig fra en æltemaskine?
A: Dispergeringsmaskiner bruger højhastigheds roterende skiver med et smalt, justerbart mellemrum for at generere høj forskydning, der effektivt makulerer mikro-stickies og blæk. Æltere arbejder ved lave hastigheder ved hjælp af sammenlåsende aksler for at skabe blid fiber-til-fiber-friktion, som bevarer fiberlængden, men tilbyder mindre aggressiv nedbrydning af forurenende stoffer.
Spørgsmål: Kan termisk dispersion fuldstændigt eliminere klæbrer?
A: Nej, termisk dispersion fordamper eller fjerner ikke klæbrer fra pulpmassen. Det spreder dem til en mikroskopisk størrelse under 0,05 mm, der forhindrer dem i at agglomerere på papirmaskinen. Faktisk fjernelse kræver nedstrøms fortynding og sekundær flotation.
Q: Hvad er den optimale pulpkonsistens til varmespredning?
A: Den optimale pulpkonsistens er mellem 25% og 30%. Høj konsistens er obligatorisk for at skabe den tætte fibermatrix, der er nødvendig for intens mekanisk friktion. Lavere konsistens får fibre til at glide, hvilket drastisk reducerer den forskydningskraft, der kræves for at nedbryde klæbrige stoffer.
Sp.: Hvordan påvirker diskrydning den endelige papirkvalitet?
A: En snævrere skiveafstand øger forskydningsfriktionen, hvilket forbedrer nedbrydningen af stickies og blæk, hvilket fører til et renere, lysere ark. Men hvis mellemrummet er for tæt, risikerer det at skære i cellulosefibrene, hvilket reducerer papirets rive- og trækstyrke.
Q: Hvorfor tilføjer møllerne blegemidler under termisk dispergering?
A: Høje temperaturer under termisk spredning kan forårsage varmegulning, hvilket sænker papirmassens ISO-lysstyrke. Tilsætning af blegemidler som brintoverilte direkte i opvarmningsfasen udnytter den høje varme til at fremskynde blegningsreaktionen, modvirker gulningseffekten og forbedrer de optiske egenskaber.


