ກາວທີ່ຕົກຄ້າງ, ການລະລາຍຮ້ອນ, ກາວສັງເຄາະ, ແລະສິ່ງສົກກະປົກທີ່ເບິ່ງເຫັນຈະເຮັດໃຫ້ເກີດການຂັດຂວາງການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງໃນການຜະລິດກະດາດທີ່ນໍາມາໃຊ້ໃຫມ່. ສິ່ງປົນເປື້ອນເຫຼົ່ານີ້ເຮັດໃຫ້ເຄື່ອງຢຸດເຮັດວຽກ, ການຢຸດເວັບ, ແລະຂໍ້ບົກພ່ອງຂອງເຈ້ຍຮ້າຍແຮງ. ການກວດກາຂັ້ນຕົ້ນ ແລະເຄື່ອງແຍກ slag ກໍາຈັດສິ່ງປົນເປື້ອນມະຫາພາກຢ່າງມີປະສິດທິຜົນ. ຢ່າງໃດກໍຕາມ, ຈຸນລະພາກ stickies ໄດ້ຢ່າງງ່າຍດາຍຜ່ານໄລຍະຕົ້ນເຫຼົ່ານີ້. ສິ່ງປົນເປື້ອນກ້ອງຈຸລະທັດເຫຼົ່ານີ້ເຄື່ອນທີ່ລົງລຸ່ມ ແລະ ໂຮມຕົວໃນລະຫວ່າງຂະບວນການຜະລິດເຈ້ຍ. ອັນນີ້ນຳໄປສູ່ບັນຫາການແລ່ນຢ່າງຮ້າຍແຮງ ແລະຫຼຸດລະດັບຄຸນນະພາບ. ການແກ້ໄຂທາງລຸ່ມທີ່ຊັດເຈນແມ່ນອີງໃສ່ວິທີການກົນຈັກອຸນຫະພູມ. ການປະສົມປະສານ ກ ລະບົບການກະຈາຍຄວາມຮ້ອນຂອງແຜ່ນ ເປັນມາດຕະຖານອຸດສາຫະກໍາສໍາລັບການເຮັດໃຫ້ເປັນກາງຂອງຫນຽວຈຸນລະພາກ. ມັນໃຊ້ຄວາມຮ້ອນທີ່ຄວບຄຸມແລະການປະຕິບັດກົນຈັກທີ່ມີການຕັດສູງເພື່ອທໍາລາຍສິ່ງເສດເຫຼືອທີ່ສັງເກດເຫັນແລະວັດສະດຸທີ່ເຄັ່ງຄັດ. ຂະບວນການນີ້ຮັບປະກັນວ່າເນື້ອເຍື່ອທີ່ຖືກລີໄຊເຄີນຕອບສະຫນອງຄວາມຕ້ອງການດ້ານຄຸນນະພາບທີ່ເຂັ້ມງວດສໍາລັບການຜະລິດເຈ້ຍຊັ້ນສູງ.
ກົນໄກການປະຕິບັດ: ລະບົບກະຈາຍຄວາມຮ້ອນຂອງແຜ່ນໃຊ້ການປະສົມປະສານຂອງຄວາມຮ້ອນຂອງໄອນ້ໍາ (ເພື່ອເຮັດໃຫ້ຄວາມອ່ອນລົງ) ແລະການປະຕິບັດກົນຈັກສູງ shear (ເພື່ອທໍາລາຍລົງ) ເພື່ອຫຼຸດຜ່ອນການຫນຽວແລະ impurities ເບິ່ງເຫັນກັບອະນຸພາກທີ່ເບິ່ງເຫັນ, ທີ່ບໍ່ແມ່ນ tacky.
ຕົວແປທີ່ສໍາຄັນ: ປະສິດທິພາບການກະຈາຍແມ່ນຂຶ້ນກັບສາມຕົວກໍານົດການທີ່ສາມາດຄວບຄຸມໄດ້: ອຸນຫະພູມສູງ, ການເກັບກູ້ແຜ່ນແຄບ, ແລະຄວາມສອດຄ່ອງຂອງເນື້ອເຍື່ອສູງ.
ການເຊື່ອມໂຍງລະບົບ: ການກໍາຈັດຄວາມຫນຽວສູງສຸດຮຽກຮ້ອງໃຫ້ມີວິທີການລວມ, ການຈັບຄູ່ການກະຈາຍຄວາມຮ້ອນກັບການເຈືອຈາງຫລັງການກະຈາຍ, ຂະບວນການ flotation, ຫຼືການປິ່ນປົວ enzymatic ເປົ້າຫມາຍ.
ROI ແລະ Trade-offs: ໃນຂະນະທີ່ມີປະສິດທິພາບສູງໃນການປັບປຸງຄຸນນະພາບກະດາດ, ຄຸນສົມບັດ optical, ແລະການແລ່ນຂອງເຄື່ອງຈັກ, ລະບົບເຫຼົ່ານີ້ຮຽກຮ້ອງໃຫ້ມີການປະເມີນການບໍລິໂພກພະລັງງານຢ່າງລະມັດລະວັງ (ອາຍນ້ໍາແລະພະລັງງານໄຟຟ້າ) ທຽບກັບການປັບປຸງຜົນຜະລິດ.
ສິ່ງທ້າທາຍທາງດ້ານເຕັກນິກຂອງ Stickies ໃນຂີ້ເຫຍື້ອເຈ້ຍ Pulping
Macro ທຽບກັບ Micro Stickies ໃນກະແສການລີໄຊເຄີນ
ເຄື່ອງເຟີນີເຈີເຈ້ຍທີ່ນຳມາໃຊ້ໃໝ່ມີສ່ວນປະສົມຂອງສານປົນເປື້ອນທີ່ຊັບຊ້ອນ. ຜູ້ປະກອບການໂຮງງານຈັດປະເພດສິ່ງປົນເປື້ອນເຫຼົ່ານີ້ໂດຍອີງຕາມຂະໜາດ ແລະພຶດຕິກຳໃນລະຫວ່າງຂະບວນການຕັດເນື້ອເຍື່ອ. Macro-stickies ໂດຍປົກກະຕິຈະວັດແທກໄດ້ຫຼາຍກວ່າ 0.10 ມມ ຫາ 0.15 ມມ. ພວກມັນມີຕົ້ນກຳເນີດມາຈາກປ້າຍກຳກັບການຂົນສົ່ງ, ກາວໃນຊອງຈົດໝາຍ, ການຜູກມັດປຶ້ມ, ແລະເທບຫຸ້ມຫໍ່. ເນື່ອງຈາກຂະຫນາດທາງກາຍະພາບທີ່ໃຫຍ່ກວ່າຂອງພວກມັນ, ແຜ່ນຕິດມະຫາພາກແມ່ນຂ້ອນຂ້າງງ່າຍທີ່ຈະແຍກອອກໃນຕອນຕົ້ນຂອງຂະບວນການປອກເປືອກໂດຍໃຊ້ຫນ້າຈໍຫຍາບແລະເຄື່ອງເຮັດຄວາມສະອາດທີ່ມີຄວາມຫນາແຫນ້ນສູງ. ຜູ້ປະຕິບັດງານສາມາດເອົາພວກມັນອອກໄດ້ກ່ອນທີ່ມັນຈະທໍາລາຍຕື່ມອີກ.
ໄມໂຄສະຕິກມີສິ່ງທ້າທາຍທີ່ເຄັ່ງຄັດກວ່າຢູ່ພື້ນເຄື່ອງ. ອະນຸພາກເຫຼົ່ານີ້ຕົກຕໍ່າກວ່າເກນ 0.10 ມມ. ພວກມັນປະກອບດ້ວຍກາວທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມກົດດັນ (PSAs), ການລະລາຍຮ້ອນ, ຂີ້ເຜີ້ງ, ແລະຫມຶກສັງເຄາະເຊັ່ນ: ຢາງ styrene-butadiene (SBR) ຫຼື ethylene vinyl acetate (EVA). ໃນລະຫວ່າງການ pulping ໃນເບື້ອງຕົ້ນ, ການກະຕຸ້ນກົນຈັກຂອງ hydrapulper ທໍາລາຍຮູບເງົາກາວຂະຫນາດໃຫຍ່ເຂົ້າໄປໃນຊິ້ນກ້ອງຈຸລະທັດເຫຼົ່ານີ້. ເມື່ອກະແຈກກະຈາຍຢູ່ໃນສາຍນ້ໍາ, ພວກມັນຄົງທີ່ຈົນກ່ວາການປ່ຽນແປງຢ່າງກະທັນຫັນຂອງ pH, ອຸນຫະພູມ, ຫຼືຜົນບັງຄັບໃຊ້ຂອງ shear ເຮັດໃຫ້ພວກມັນລວບລວມຄືນໃຫມ່. ເມື່ອພວກມັນລວບລວມຢູ່ໃນຜ້າກອບເປັນຈໍານວນ, ມ້ວນກົດ, ຫຼືກະບອກອົບແຫ້ງ, ພວກມັນສ້າງເງິນຝາກຫນຽວທີ່ເອົາເສັ້ນໃຍຈາກແຜ່ນ, ເຮັດໃຫ້ເກີດຮູ, ເສັ້ນດ່າງເຄືອບ, ແລະເຮັດໃຫ້ຫນ້າເວັບຂອງກະດາດຂາດ.
ຂໍ້ຈໍາກັດຂອງການກວດສອບມາດຕະຖານແລະການທໍາຄວາມສະອາດ
ການກະກຽມຫຼັກຊັບແບບດັ້ງເດີມແມ່ນອີງໃສ່ຫຼາຍຂອງເຄື່ອງເຮັດຄວາມສະອາດສູນກາງແລະຫນ້າຈໍ slotted ດີ. ເຄື່ອງເຮັດຄວາມສະອາດ centrifugal ແຍກວັດສະດຸໂດຍອີງໃສ່ແຮງໂນ້ມຖ່ວງສະເພາະ. ຜູ້ເຮັດຄວາມສະອາດສົ່ງຕໍ່ເອົາສິ່ງເສດເຫຼືອທີ່ຫນັກແຫນ້ນເຊັ່ນດິນຊາຍແລະແກ້ວ, ໃນຂະນະທີ່ຜູ້ເຮັດຄວາມສະອາດດ້ານຂ້າງແມ່ນເປົ້າຫມາຍຂອງພາດສະຕິກທີ່ມີນ້ໍາຫນັກເບົາ. ແຕ່ຫນ້າເສຍດາຍ, ໄມ້ຈຸນລະພາກສ່ວນໃຫຍ່ມີແຮງໂນ້ມຖ່ວງສະເພາະທີ່ຄ້າຍຄືກັບນ້ໍາແລະເສັ້ນໄຍ cellulose, ໂດຍປົກກະຕິແມ່ນຕັ້ງແຕ່ 0.95 ຫາ 1.15. ແຮງສູນກາງບໍ່ສາມາດແຍກແຍະລະຫວ່າງເສັ້ນໄຍທີ່ໃຊ້ໄດ້ກັບສິ່ງປົນເປື້ອນ. ຄວາມເປັນຈິງທາງກາຍະພາບນີ້ອະນຸຍາດໃຫ້ stickies ຍັງຄົງຢູ່ໃນກະແສທີ່ຍອມຮັບແລະເດີນທາງຕໍ່ໄປຫາເຄື່ອງເຈ້ຍ.
ຫນ້າຈໍທີ່ດີປະເຊີນກັບຂໍ້ຈໍາກັດກົນຈັກທີ່ແຕກຕ່າງກັນ. ກະຕ່າໜ້າຈໍໃຊ້ຊ່ອງແຄບ, ມັກຈະຫຼຸດລົງເຖິງ 0.15 ມມ ຫຼື 0.10 ມມ, ເພື່ອສະກັດກັ້ນອະນຸພາກຂະໜາດໃຫຍ່. ຢ່າງໃດກໍຕາມ, stickies ແມ່ນ pliable ສູງແລະ deformable ໃນອຸນຫະພູມປະຕິບັດການມາດຕະຖານ. ຄວາມແຕກຕ່າງຂອງຄວາມກົດດັນໃນທົ່ວກະຕ່າຂອງຫນ້າຈໍ, ຜະລິດໂດຍ foils rotor, ບັງຄັບໃຫ້ກາວອ່ອນເຫຼົ່ານີ້ extrude ໂດຍກົງຜ່ານຊ່ອງສຽບໄດ້. ພວກເຂົາເຈົ້າບີບຜ່ານຊ່ອງແຄບແລະປະຕິຮູບໃນອີກດ້ານຫນຶ່ງ. ນີ້ກໍານົດຄວາມຈໍາເປັນສໍາລັບໄລຍະການປິ່ນປົວທີ່ມີຄວາມສອດຄ່ອງສູງທີ່ອຸທິດຕົນ. ຂະບວນການກົນຈັກອຸນຫະພູມຈະຈັດການກັບສິ່ງປົນເປື້ອນທີ່ມີຄວາມໜາແໜ້ນ, ເປັນກາງທີ່ວາງໄວ້ໄດ້ທີ່ໜ້າຈໍ ແລະ ຕົວແຍກສະເກັດທີ່ຂາດຫາຍໄປ.
ກົນໄກຫຼັກຂອງລະບົບການກະຈາຍຄວາມຮ້ອນຂອງແຜ່ນ
Thermo-Mechanical High Consistency Treatment ອະທິບາຍ
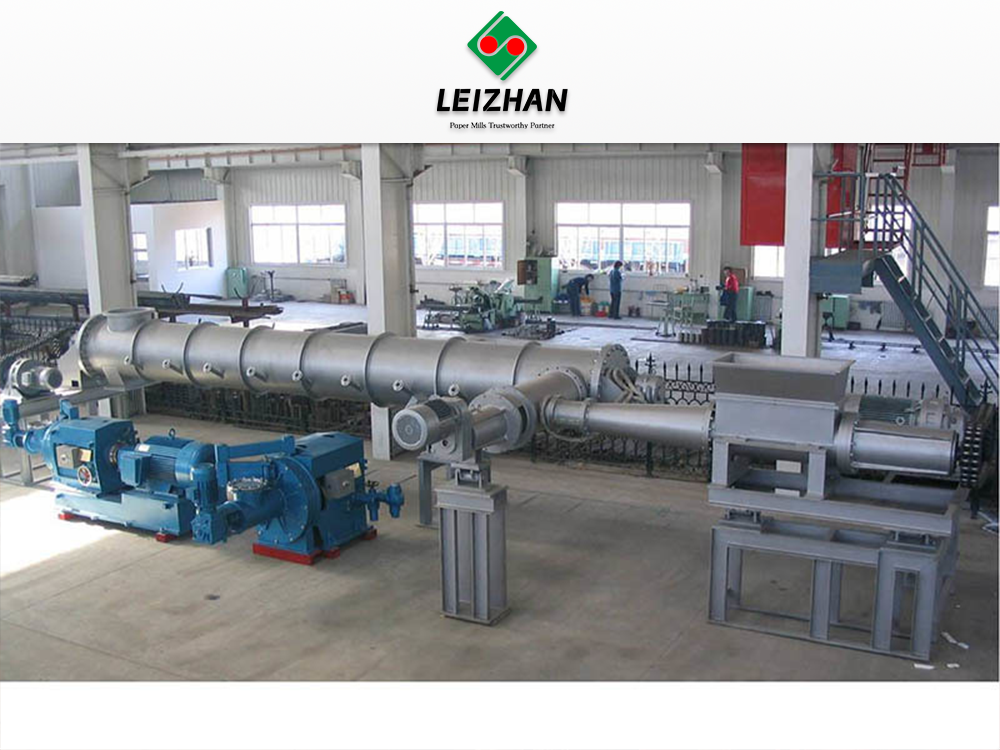
ການກະຈາຍຄວາມຮ້ອນດໍາເນີນໄປຕາມຂະບວນການຕາມລໍາດັບທີ່ເຄັ່ງຄັດ: ການລະບາຍນ້ໍາ, ການໃຫ້ຄວາມຮ້ອນ, ແລະການກະແຈກກະຈາຍຂອງກົນຈັກ. ທໍາອິດລະບົບຕ້ອງປ່ຽນເນື້ອເຍື່ອຈາກຄວາມສອດຄ່ອງຕ່ໍາຫຼືຂະຫນາດກາງໄປສູ່ຄວາມສອດຄ່ອງສູງ. ປົກກະຕິແລ້ວສາຍການກະກຽມຫຼັກຊັບຈະໃຊ້ເຄື່ອງເຮັດຄວາມຫນາ inclined ຫຼື deckers ແຮງໂນ້ມຖ່ວງປະຕິບັດຕາມໂດຍການກົດ screw ຫນ້າທີ່ຫນັກຫນ່ວງຫຼືການກົດດັນສອງສາຍ. ເຄື່ອງກົດສາຍບິດໃຊ້ຄວາມກົດດັນທີ່ເພີ່ມຂຶ້ນເພື່ອສະກັດນ້ໍາຈົນກ່ວາເນື້ອເຍື່ອບັນລຸຄວາມສອດຄ່ອງຂອງ 25% ຫາ 30%.
ຄວາມສອດຄ່ອງສູງແມ່ນບໍ່ສາມາດຕໍ່ລອງໄດ້ສໍາລັບການປະຕິບັດງານນີ້. ມັນສ້າງມາຕຣິກເບື້ອງເສັ້ນໄຍທີ່ຫນາແຫນ້ນທີ່ຈໍາເປັນສໍາລັບການ friction ກົນຈັກຫນັກ. ເມື່ອຫນາແຫນ້ນ, ຕົວປ້ອນສະກູສຽບຈະຍູ້ເນື້ອເຍື່ອຫນາແຫນ້ນເຂົ້າໄປໃນສະກູຄວາມຮ້ອນຫຼືທໍ່. ສະກູສຽບບີບອັດເນື້ອເຍື່ອໃຫ້ແຫນ້ນແຫນ້ນ, ຜະນຶກເຂົ້າກັນບໍ່ໄດ້. ປະທັບຕານີ້ປ້ອງກັນບໍ່ໃຫ້ໄອນ້ໍາຄວາມກົດດັນຈາກການຫລົບຫນີກັບຄືນໄປບ່ອນເຂົ້າໄປໃນອຸປະກອນຫນາ. ພາຍໃນຫ້ອງເຮັດຄວາມຮ້ອນ, ມະຫາຊົນເນື້ອເຍື່ອໄດ້ຮັບການປິ່ນປົວດ້ວຍຄວາມຮ້ອນທີ່ຊັດເຈນ, ປະສົມຢ່າງຕໍ່ເນື່ອງກັບໄອນ້ໍາທີ່ຖືກສີດກ່ອນທີ່ຈະລຸດລົງໃນຫນ່ວຍກະແຈກກະຈາຍເພື່ອການປະຕິບັດການຕັດຂັ້ນສຸດທ້າຍ.
ບົດບາດຂອງການໃຫ້ຄວາມຮ້ອນດ້ວຍອາຍນໍ້າໃນການເຮັດໃຫ້ຄວາມບໍ່ສະອາດອ່ອນລົງ
ການໃຫ້ຄວາມຮ້ອນດ້ວຍອາຍນໍ້າປ່ຽນແປງສະຖານະທາງກາຍະພາບຂອງກາວສັງເຄາະ. ສະກູຄວາມຮ້ອນຈະສັກໄອນ້ໍາໂດຍກົງ, ໂດຍປົກກະຕິແລ້ວຢູ່ທີ່ຄວາມກົດດັນ 3 ຫາ 5 ບາ, ເຂົ້າໄປໃນມະຫາຊົນເນື້ອເຍື່ອທີ່ມີຄວາມສອດຄ່ອງສູງ. ອຸນຫະພູມການເຮັດວຽກປົກກະຕິແລ້ວຢູ່ລະຫວ່າງ 85 ° C ແລະ 120 ° C. ເປົ້າຫມາຍທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບວ່າລະບົບເຮັດວຽກພາຍໃຕ້ບັນຍາກາດຫຼືຄວາມກົດດັນ, ເຊັ່ນດຽວກັນກັບອົງປະກອບ furnish ສະເພາະ.
ການຖ່າຍທອດຄວາມຮ້ອນນີ້ແນໃສ່ອຸນຫະພູມການປ່ຽນແປງຂອງແກ້ວ ແລະຈຸດລະລາຍຂອງກາວສັງເຄາະ. ເມື່ອອຸນຫະພູມຂອງເນື້ອເຍື່ອເພີ່ມຂຶ້ນ, ສິ່ງເສດເຫຼືອທີ່ບໍ່ສະອາດຈະແຫຼວແລະສູນເສຍຄວາມສົມບູນຂອງໂຄງສ້າງ. ຂີ້ເຜີ້ງລະລາຍ, ຮ້ອນລະລາຍອ່ອນລົງ, ແລະກາວທີ່ອ່ອນໄຫວຕໍ່ຄວາມກົດດັນກາຍເປັນຄວາມຍືດຫຍຸ່ນສູງ. ໄລຍະຄວາມຮ້ອນນີ້ບໍ່ໄດ້ທໍາລາຍສິ່ງປົນເປື້ອນ. ແທນທີ່ຈະ, ມັນກະກຽມໃຫ້ເຂົາເຈົ້າສໍາລັບການທໍາລາຍກົນຈັກ. ໂດຍບໍ່ມີການເຮັດໃຫ້ອ່ອນລົງເບື້ອງຕົ້ນນີ້, ການຕັດກົນຈັກພຽງແຕ່ຈະຍ້າຍສິ່ງປົນເປື້ອນແຂງໄປອ້ອມຮອບໂດຍບໍ່ມີການຫຼຸດລົງຂະຫນາດທາງດ້ານຮ່າງກາຍ. ໄອນ້ໍາຍັງຊ່ວຍຜ່ອນຄາຍເສັ້ນໃຍ cellulose, ເຮັດໃຫ້ພວກມັນມີຄວາມຍືດຫຍຸ່ນຫຼາຍແລະມີຄວາມສ່ຽງຫນ້ອຍທີ່ຈະຕັດໃນໄລຍະທີ່ມີການຕັດສູງຕໍ່ມາ.
Shear ກົນຈັກແລະ turbulence intensified
ການກະແຈກກະຈາຍຕົວຈິງເກີດຂຶ້ນລະຫວ່າງສອງແຜ່ນໂລຫະຫນັກ. ແຜ່ນຫນຶ່ງຍັງຄົງສະຖິດ, bolted ກັບທີ່ຢູ່ອາໄສ, ໃນຂະນະທີ່ອີກແຜ່ນຫນຶ່ງ rotates ດ້ວຍຄວາມໄວສູງ, ໂດຍປົກກະຕິຂັບເຄື່ອນໂດຍມໍເຕີໄຟຟ້າຂະຫນາດໃຫຍ່ຕັ້ງແຕ່ 500 kW ຫາ 2000 kW. ແຜ່ນທັງສອງມີຈຸດເຊື່ອມຕໍ່ກັນຂອງແຂ້ວທີ່ມີຄວາມແມ່ນຍໍາ-ວິສະວະກໍາ. ຮູບແບບຂອງແຂ້ວແຕກຕ່າງກັນ, ປົກກະຕິແລ້ວມີແຂ້ວຫຍາບຢູ່ສູນກາງສໍາລັບການທໍາລາຍເບື້ອງຕົ້ນແລະແຂ້ວທີ່ດີຢູ່ຂ້າງນອກສໍາລັບການກະຈາຍສຸດທ້າຍ. ເມື່ອເນື້ອເຍື່ອທີ່ມີຄວາມຮ້ອນ, ຄວາມສອດຄ່ອງສູງເຂົ້າໄປໃນສູນກາງຂອງກະແຈກກະຈາຍ, ຜົນບັງຄັບໃຊ້ centrifugal ເຮັດໃຫ້ມັນອອກໄປຂ້າງນອກໂດຍຜ່ານຊ່ອງຫວ່າງແຄບລະຫວ່າງແຜ່ນ.
ເສັ້ນທາງນີ້ສ້າງຄວາມວຸ້ນວາຍທີ່ຮຸນແຮງຂຶ້ນ ແລະກຳລັງແຮງສຽດສີສູງທີ່ຮຸນແຮງ. ການປະຕິບັດກົນຈັກເຮັດໃຫ້ຫນຽວທີ່ອ່ອນລົງອອກຈາກເສັ້ນໃຍ cellulose. ມັນຂັດກາວທີ່ຫຼໍ່ລື່ນອອກ, ຫຼຸດພວກມັນໃຫ້ເປັນຂະໜາດກ້ອງຈຸລະທັດຕ່ຳກວ່າ 0.05 ມມ. ໃນຂະຫນາດນີ້, particles ສູນເສຍ tackiness ຂອງເຂົາເຈົ້າແລະຈະບໍ່ agglomerate ໃນເຄື່ອງເຈ້ຍ.
shear ສຸມ ນີ້ ໃຫ້ ຜົນ ປະ ໂຫຍດ ຮອງ ທີ່ ສໍາ ຄັນ. ມັນຮຸກຮານທໍາລາຍສິ່ງສົກກະປົກທີ່ເບິ່ງເຫັນໄດ້ເຊັ່ນ: flakes unpulated, waxes ຕົກຄ້າງ, ແລະ specks ຫມຶກແຂງ. ໂດຍການກະແຈກກະຈາຍຂອງອະນຸພາກຊ້ໍາເຫຼົ່ານີ້ຢ່າງເທົ່າທຽມກັນໃນທົ່ວເສັ້ນໃຍມາຕຣິກເບື້ອງ, ລະບົບປັບປຸງຄຸນສົມບັດ optical ແລະຄວາມສະຫວ່າງໂດຍລວມຂອງແຜ່ນສຸດທ້າຍ.
ຕົວແປການດໍາເນີນງານທີ່ສໍາຄັນສໍາລັບການກະຈາຍທີ່ດີທີ່ສຸດ
ຄວາມຕ້ອງການຄວາມສອດຄ່ອງຂອງເນື້ອເຍື່ອ
ການຕັດທີ່ມີປະສິດຕິຜົນຕ້ອງການຄວາມສອດຄ່ອງຂອງເນື້ອເຍື່ອສູງ. ຜູ້ປະກອບການຕ້ອງຮັກສາຄວາມສອດຄ່ອງຂອງ 25% ຫາ 30% ຫຼືສູງກວ່າ. ຢູ່ທີ່ຄວາມສອດຄ່ອງຕ່ໍາ, ນ້ໍາສ່ວນເກີນເຮັດຫນ້າທີ່ເປັນເຄື່ອງຫລໍ່ລື່ນ. ເສັ້ນໄຍພຽງແຕ່ເລື່ອນຜ່ານເຊິ່ງກັນແລະກັນ, ແລະແຜ່ນດິດບໍ່ສາມາດສ້າງຄວາມຂັດແຍ້ງທີ່ຈໍາເປັນເພື່ອກະຈາຍສິ່ງປົນເປື້ອນ. ຄວາມສອດຄ່ອງສູງບັງຄັບໃຫ້ເສັ້ນໄຍກັບເສັ້ນໄຍ ແລະ friction ເສັ້ນໄຍກັບໂລຫະ. ສະພາບແວດລ້ອມທີ່ຫນາແຫນ້ນນີ້ຮັບປະກັນວ່າກໍາລັງ shear ໂອນໂດຍກົງເຂົ້າໄປໃນອະນຸພາກຫນຽວທີ່ອ່ອນລົງ, ທໍາລາຍພວກມັນອອກຈາກກັນຢ່າງມີປະສິດທິພາບ. ການຮັກສາຄວາມສອດຄ່ອງນີ້ຮຽກຮ້ອງໃຫ້ມີການຕິດຕາມຄົງທີ່ຂອງແຮງບິດກົດດັນສະກູເທິງນ້ໍາແລະອັດຕາການລະບາຍນ້ໍາ.
ການຄວບຄຸມອຸນຫະພູມແລະເວລາທີ່ຢູ່ອາໃສ
ການຕັ້ງຄ່າອຸນຫະພູມຕ້ອງສອດຄ່ອງກັບອົງປະກອບຫນຽວສະເພາະຂອງວັດຖຸດິບ. ອຸນຫະພູມທີ່ສູງຂຶ້ນແມ່ນມີຄວາມຈໍາເປັນສໍາລັບການລະລາຍຮ້ອນທີ່ມີຈຸດລະລາຍສູງ. ຄວາມຮ້ອນເກີນໄປເຮັດໃຫ້ອາຍອາຍເສຍແລະຄວາມສ່ຽງຕໍ່ການທໍາລາຍເສັ້ນໄຍ. ຜູ້ປະຕິບັດການຕ້ອງດຸ່ນດ່ຽງອຸນຫະພູມກັບເວລາທີ່ຢູ່ອາໃສຢູ່ໃນສະກູຄວາມຮ້ອນໂດຍໃຊ້ປ່ຽງປະສົມໄອນ້ໍາອັດຕະໂນມັດແລະເຊັນເຊີອຸນຫະພູມ.
ເວລາທີ່ຢູ່ອາໃສຈະກໍານົດໄລຍະເວລາທີ່ເນື້ອເຍື່ອຍັງຖືກອາຍກ່ອນທີ່ຈະເຂົ້າໄປໃນກະແຈກກະຈາຍ. ທໍ່ຄວາມຮ້ອນຕ້ອງໃຫ້ເວລາພຽງພໍສໍາລັບການແຜ່ກະຈາຍຄວາມຮ້ອນທີ່ເປັນເອກະພາບໃນທົ່ວມະຫາຊົນເນື້ອເຍື່ອທັງຫມົດ. ເວລາເກັບຮັກສາໂດຍປົກກະຕິແມ່ນຕັ້ງແຕ່ສອງຫາຫ້ານາທີ. ຖ້າເວລາທີ່ຢູ່ອາໃສສັ້ນເກີນໄປ, ແກນຂອງກ້ອນເນື້ອເຍື່ອຍັງຄົງເຢັນ, ແລະຫນຽວພາຍໃນຈະບໍ່ອ່ອນລົງ. ການປັບທຽບທີ່ຖືກຕ້ອງເຮັດໃຫ້ແນ່ໃຈວ່າການເຈາະຄວາມຮ້ອນທີ່ສົມບູນໂດຍບໍ່ມີການຊຸດໂຊມຄວາມເຂັ້ມແຂງເສັ້ນໄຍປະກົດຂຶ້ນ.
ປັບການລ້າງແຜ່ນ
ຊ່ອງຫວ່າງລະຫວ່າງແຜ່ນ static ແລະ rotating ຄວບຄຸມຄວາມເຂັ້ມຂອງ shear ກົນຈັກ. ຜູ້ປະຕິບັດການກໍານົດການເກັບກູ້ແຜ່ນນີ້ຢ່າງແນ່ນອນໂດຍໃຊ້ກົນໄກການປັບຊ່ອງຫວ່າງຂອງໄຮໂດຼລິກຫຼືໄຟຟ້າ, ໂດຍປົກກະຕິກໍານົດມັນລະຫວ່າງ 0.1 ມມແລະ 0.5 ມມ. ການປັບຊ່ອງຫວ່າງນີ້ກ່ຽວຂ້ອງກັບຄວາມສໍາພັນທາງກົງກັນຂ້າມໂດຍກົງ.
ການຫຼຸດຜ່ອນການລ້າງແຜ່ນຢ່າງຫຼວງຫຼາຍປັບປຸງການກະຈາຍຂອງອະນຸພາກຫນຽວແລະ specks ຫມຶກ. ຊ່ອງຫວ່າງທີ່ເຄັ່ງຄັດຂຶ້ນບັງຄັບໃຫ້ແຮງສຽດສີສູງຂຶ້ນ ແລະຫຼຸດອະນຸພາກໜ້ອຍລົງ. ຊ່ອງຫວ່າງແຄບຍັງເພີ່ມການໃຊ້ພະລັງງານໄຟຟ້າໃນມໍເຕີຂັບຕົ້ນຕໍ. ການແລ່ນຊ່ອງຫວ່າງທີ່ເຄັ່ງຄັດເກີນໄປຈະເພີ່ມຄວາມສ່ຽງຕໍ່ການຕັດເສັ້ນໃຍ cellulose, ເຊິ່ງເຮັດໃຫ້ການທໍາລາຍຄວາມທົນທານຂອງ tear ແລະ tensile ຂອງເຈ້ຍສຸດທ້າຍ. ວິສະວະກອນໂຮງງານຕ້ອງໄດ້ຕິດຕາມກວດກາການໂຫຼດມໍເຕີຢ່າງຕໍ່ເນື່ອງແລະປັບການເກັບກູ້ເພື່ອຊອກຫາຄວາມສົມດຸນທີ່ດີທີ່ສຸດລະຫວ່າງການທໍາລາຍການປົນເປື້ອນແລະການເກັບຮັກສາເສັ້ນໄຍ.
ການປະເມີນເຄື່ອງກະແຈກກະຈາຍຂອງກະດາດຂີ້ເຫຍື້ອ: ຄຸນລັກສະນະຂອງຜົນໄດ້ຮັບ
Disc Disperser vs. Kneader Systems (ເກນການຕັດສິນໃຈ)
ເມື່ອປັບປຸງສາຍການກະກຽມຫຼັກຊັບ, ໂຮງສີຕ້ອງເລືອກລະຫວ່າງເຄື່ອງກະຈາຍແຜ່ນແລະລະບົບ kneader. ທັງສອງຈັດການເນື້ອເຍື່ອທີ່ມີຄວາມສອດຄ່ອງສູງ, ແຕ່ວິທີການກົນຈັກຂອງພວກມັນແຕກຕ່າງກັນໂດຍພື້ນຖານ. ກ ເຄື່ອງກະແຈກກະຈາຍຂອງເຈ້ຍຂີ້ເຫຍື້ອ ໃຊ້ແຜ່ນຫມຸນຄວາມໄວສູງທີ່ມີຊ່ອງຫວ່າງແຄບເພື່ອສະຫນອງການຂັດຮຸກຮານ. Kneaders ໃຊ້ shafts ຊ້າ rotating ກັບການບິນ interlocking ເພື່ອສ້າງ friction ອ່ອນຂອງເສັ້ນໄຍກັບເສັ້ນໄຍ.
ການປຽບທຽບການໃຊ້ງານ: Disc Dispersers vs. Kneader Systems
| Features |
Disc Disperser |
Kneader System |
| ຄວາມໄວປະຕິບັດງານ |
ຄວາມໄວສູງ (ປົກກະຕິ 1000 ຫາ 1500 RPM) |
ຄວາມໄວຕໍ່າ (ປົກກະຕິພາຍໃຕ້ 200 RPM) |
| ການອະນາໄມຊ່ອງຫວ່າງ |
ແຄບ ແລະປັບໄດ້ (0.1 ຫາ 0.5 ມມ) |
ກວ້າງແລະຄົງທີ່ |
| ກົນໄກປະຖົມ |
ການຈີກຂາດກົນຈັກສູງ |
ການຖູດ້ວຍເສັ້ນໃຍອ່ອນໆ |
| ການເກັບຮັກສາເສັ້ນໄຍ |
ຄວາມສ່ຽງປານກາງຂອງການຕັດເສັ້ນໄຍ |
ການຮັກສາຄວາມຍາວຂອງເສັ້ນໄຍທີ່ດີເລີດ |
| ການແຍກສານປົນເປື້ອນ |
ການຫຼຸດຜ່ອນການຮຸກຮານຂອງຈຸນລະພາກ |
ການຫຼຸດຜ່ອນປານກາງ, ດີກວ່າສໍາລັບ flakes ຂະຫນາດໃຫຍ່ |
| ການປັບປຸງຄວາມສະຫວ່າງ |
ສູງ (ການກະຈາຍຂອງຫມຶກທີ່ດີເລີດ) |
ປານກາງ |
ທີມງານຈັດຊື້ຕ້ອງອີງໃສ່ການຕັດສິນໃຈຂອງເຂົາເຈົ້າກ່ຽວກັບຄວາມຕ້ອງການຜະລິດຕະພັນສິ້ນສຸດ. ເຄື່ອງກະຈາຍແຜ່ນແມ່ນດີເລີດສໍາລັບການທໍາລາຍການຮຸກຮານຂອງຈຸນລະພາກແລະຫມຶກ, ເຮັດໃຫ້ມັນເຫມາະສົມສໍາລັບການປັບປຸງຄວາມສະຫວ່າງໃນກະດາດດີຫຼືການຫຸ້ມຫໍ່ຊັ້ນສູງ. Kneaders ໄດ້ຖືກເລືອກໃນເວລາທີ່ການຮັກສາຄວາມຍາວຂອງເສັ້ນໄຍສູງສຸດແມ່ນຈັດລໍາດັບຄວາມສໍາຄັນໃນໄລຍະການຫຼຸດຜ່ອນການປົນເປື້ອນຢ່າງແທ້ຈິງ, ເຊັ່ນ: ໃນແຜ່ນຮອງຂອງ testliner.
ການບໍລິໂພກພະລັງງານທຽບກັບປະສິດທິພາບການກະຈາຍການຄ້າ
ການກະຈາຍຄວາມຮ້ອນແມ່ນຂະບວນການທີ່ໃຊ້ພະລັງງານຫຼາຍ. ມັນຮຽກຮ້ອງໃຫ້ມີໄອນ້ໍາທີ່ສໍາຄັນສໍາລັບໄລຍະການໃຫ້ຄວາມຮ້ອນແລະພະລັງງານໄຟຟ້າຂະຫນາດໃຫຍ່ສໍາລັບມໍເຕີ disperser ຕົ້ນຕໍ. ການບໍລິໂພກພະລັງງານສະເພາະມັກຈະຢູ່ລະຫວ່າງ 40 ຫາ 80 ກິໂລວັດໂມງຕໍ່ໂຕນຂອງເນື້ອເຍື່ອ, ຂຶ້ນກັບການຕັ້ງຄ່າຊ່ອງຫວ່າງແລະປະເພດເຄື່ອງເຟີນີເຈີ. ຜູ້ຈັດການໂຮງງານຕ້ອງໄດ້ປະເມີນຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານນີ້ຕໍ່ກັບຜົນປະໂຫຍດທາງດ້ານການເງິນຂອງການຫຼຸດຜ່ອນເວລາເຄື່ອງແລະຂໍ້ບົກພ່ອງຂອງເຈ້ຍຫນ້ອຍລົງ.
ລະບົບທີ່ທັນສະໄຫມລວມເອົາຄຸນສົມບັດການຟື້ນຕົວຂອງພະລັງງານເພື່ອປັບປຸງຄວາມສົມດຸນນີ້. ສະກູເຮັດຄວາມຮ້ອນແບບພິເສດໃຊ້ການຟື້ນຕົວຂອງໄອນ້ໍາແບບວົງປິດເພື່ອຈັບແລະໃຊ້ອາຍແຟລດຄືນໃຫມ່. ໃນເວລາທີ່ການປະເມີນອຸປະກອນ, ບູລິມະສິດການອອກແບບທີ່ສະຫນອງການຄວບຄຸມການໂຫຼດມໍເຕີທີ່ຊັດເຈນແລະປ່ຽງປະສົມອາຍນ້ໍາທີ່ມີປະສິດທິພາບ. ເປົ້າຫມາຍແມ່ນເພື່ອເພີ່ມປະສິດທິພາບການກະແຈກກະຈາຍສູງສຸດຕໍ່ກິໂລວັດຊົ່ວໂມງໂດຍບໍ່ມີການປິ່ນປົວເນື້ອເຍື່ອຫຼາຍເກີນໄປ.
ການປະສົມປະສານກັບການເຈືອຈາງ, Post-flotation, ແລະການປິ່ນປົວດ້ວຍເອນໄຊ
ການກະຈາຍຄວາມຮ້ອນບໍ່ vaporize stickies; ມັນມີການປ່ຽນແປງຂະຫນາດທາງດ້ານຮ່າງກາຍແລະລັດຂອງເຂົາເຈົ້າ. ການກໍາຈັດຫນຽວສູງສຸດຮຽກຮ້ອງໃຫ້ມີການເຊື່ອມໂຍງລະບົບລວມ. ທັນທີຫຼັງຈາກການກະແຈກກະຈາຍ, ເນື້ອເຍື່ອທີ່ມີຄວາມສອດຄ່ອງສູງຫຼຸດລົງເຂົ້າໄປໃນຫນ້າເອິກ latency ສໍາລັບໄລຍະການເຈືອຈາງຫລັງການກະຈາຍທີ່ສໍາຄັນ. ນ້ໍາສີຂາວຖືກສີດພາຍໃຕ້ການກະຕຸ້ນຢ່າງຫນັກເພື່ອຫຼຸດລົງຄວາມສອດຄ່ອງກັບຄືນໄປບ່ອນ 4% ຫຼື 5% ສໍາລັບການປຸງແຕ່ງລົງລຸ່ມ.
ການກະຈາຍຄວາມຮ້ອນປ່ຽນແປງທາງເຄມີຂອງແຜ່ນຕິດ. ຄວາມຮ້ອນແລະການຂັດທີ່ເຂັ້ມຂຸ້ນເຮັດໃຫ້ອະນຸພາກເຫຼົ່ານີ້ມີນ້ຳລາຍຫຼາຍຂຶ້ນແລະຕອບສະໜອງຕໍ່ການກຳຈັດຫຼັງການລອຍ. ໂຮງສີທີ່ທັນສະໄຫມຫຼາຍແຫ່ງນໍາທາງເນື້ອເຍື່ອທີ່ກະແຈກກະຈາຍໂດຍກົງເຂົ້າໄປໃນຈຸລັງເລື່ອນຂັ້ນສອງເພື່ອກໍາຈັດອະນຸພາກຈຸນລະພາກ. ການເພີ່ມເປັນລໍາດັບຂອງ enzymes ສະອາດຫລັງການເຈືອຈາງຈະຊ່ວຍໃຫ້ pacify particles ຫນຽວທີ່ຕົກຄ້າງ. ເອນໄຊ Esterase ແນເປົ້າໃສ່ພັນທະບັດທາງເຄມີຂອງກາວ, ປ້ອງກັນບໍ່ໃຫ້ພວກມັນມີການລວບລວມຄືນໃຫມ່ເມື່ອເນື້ອເຍື່ອເຢັນ.
ຄວາມທົນທານຂອງອຸປະກອນ ແລະໂລຫະ
ອົງປະກອບພາຍໃນຂອງ disperser ປະເຊີນກັບການສວມໃສ່ແລະ tear ທີ່ສຸດ. friction ຄວາມສອດຄ່ອງສູງລວມກັບສານປົນເປື້ອນທີ່ຕົກຄ້າງເຊັ່ນ: ດິນຊາຍ, ແກ້ວ, ແລະຊິ້ນໂລຫະທີ່ທໍາລາຍໂລຫະມາດຕະຖານຢ່າງໄວວາ. ໂລຫະຂອງແຜ່ນ disperser ມີຜົນກະທົບໂດຍກົງຕໍ່ຕາຕະລາງການບໍາລຸງຮັກສາແລະອາຍຸການດໍາເນີນງານ.
ປະເມີນອຸປະກອນໂດຍອີງໃສ່ຄວາມແຂງແລະອົງປະກອບຂອງໂລຫະປະສົມແຜ່ນ. ຊອກຫາເຫຼັກສະແຕນເລດແຂງ, ທາດເຫຼັກສຽງໂຫວດທັງຫມົດໂຄມຽມສູງ, ຫຼືໂລຫະປະສົມທີ່ທົນທານຕໍ່ການສວມໃສ່ພິເສດ. ການອອກແບບສ່ວນທີ່ສາມາດທົດແທນໄດ້ແມ່ນແນະນໍາໃຫ້ສູງ. ແທນທີ່ຈະປ່ຽນແຜ່ນໃຫຍ່ທັງໝົດ, ທີມບຳລຸງຮັກສາສາມາດປ່ຽນສ່ວນແຂ້ວທີ່ສວມໃສ່ອອກໄດ້. ວິທີການແບບໂມດູນນີ້ຊ່ວຍຫຼຸດເວລາການສ້ອມແປງໃຫ້ໜ້ອຍທີ່ສຸດ ແລະຫຼຸດຄ່າໃຊ້ຈ່າຍໃນສ່ວນການທົດແທນໄດ້ຢ່າງຫຼວງຫຼາຍ.
ການປະຕິບັດຄວາມສ່ຽງແລະຍຸດທະສາດການຫຼຸດຜ່ອນ
ການຄຸ້ມຄອງການເຊື່ອມໂຊມຂອງເສັ້ນໄຍ ແລະຄຸນສົມບັດທາງແສງ
ຄວາມຮ້ອນສູງແລະການຕັດກົນຈັກທີ່ເຂັ້ມແຂງແນະນໍາໃຫ້ມີຄວາມສ່ຽງຂອງການເຊື່ອມໂຊມຂອງເສັ້ນໄຍ. ການເຮັດວຽກຂອງລະບົບຮ້ອນເກີນໄປຫຼືມີຊ່ອງຫວ່າງທີ່ແຫນ້ນເກີນໄປເຮັດໃຫ້ເສັ້ນໄຍສັ້ນລົງ, ເຊິ່ງເຮັດໃຫ້ແຜ່ນສຸດທ້າຍອ່ອນລົງແລະເຮັດໃຫ້ເກີດການຫຼຸດລົງຂອງຄວາມເສລີພາບມາດຕະຖານການາດາ (CSF). ການເປີດເຜີຍເນື້ອເຍື່ອກົນຈັກບາງຢ່າງກັບອຸນຫະພູມສູງເຮັດໃຫ້ເກີດຄວາມຮ້ອນສີເຫຼືອງ, ສົ່ງຜົນໃຫ້ຄວາມສະຫວ່າງ ISO ຫຼຸດລົງ.
ການຫຼຸດຜ່ອນຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມທີ່ຊັດເຈນແລະການແຊກແຊງທາງເຄມີ. ຜູ້ປະຕິບັດການຕ້ອງຕິດຕາມກວດກາອຸນຫະພູມຢ່າງເຂັ້ມງວດເພື່ອຫຼີກເວັ້ນການເກີນຈຸດອ່ອນທີ່ຈໍາເປັນຂອງຫນຽວເປົ້າຫມາຍ. ເພື່ອຕ້ານການເປັນສີເຫຼືອງຂອງຄວາມຮ້ອນ, ໂຮງງານປະກອບສານຟອກຟອກໂດຍກົງເຂົ້າໄປໃນໄລຍະການໃຫ້ຄວາມຮ້ອນ. ການສັກຢາ hydrogen peroxide, ພ້ອມກັບ sodium silicate, ໂຊດາ caustic, ແລະທາດເຄມີເຊັ່ນ DTPA, ເຂົ້າໄປໃນ screw ຄວາມຮ້ອນໄດ້ນໍາໃຊ້ອຸນຫະພູມສູງເພື່ອເລັ່ງປະຕິກິລິຍາການຟອກ. ນີ້ຮັກສາຫຼືເສີມຂະຫຍາຍຄຸນສົມບັດ optical ຂອງເນື້ອເຍື່ອໃນລະຫວ່າງການກະຈາຍ.
ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໄອນ້ໍາແລະພະລັງງານສູງ
ຄວາມສ່ຽງທາງດ້ານການເງິນຂອງການດໍາເນີນງານລະບົບພະລັງງານສູງແມ່ນຢ່າງຫຼວງຫຼາຍ. ການປະຕິບັດງານທີ່ບໍ່ມີປະສິດທິພາບເຮັດໃຫ້ຜົນກໍາໄລຂອງການໃຊ້ເຟີນີເຈີເຈ້ຍຂີ້ເຫຍື້ອລາຄາຖືກກວ່າ. ການໃຫ້ຄວາມຮ້ອນນ້ໍາເກີນແທນທີ່ຈະເປັນເສັ້ນໄຍແມ່ນແຫຼ່ງພະລັງງານທີ່ສູນເສຍຫຼາຍທີ່ສຸດ.
ການຫຼຸດຜ່ອນການເລີ່ມຕົ້ນຢູ່ໃນຂັ້ນຕອນຂອງການຫນາ. ການເພີ່ມປະສິດທິພາບຂອງເຄື່ອງກົດ screw ໃຫ້ແນ່ໃຈວ່າເນື້ອເຍື່ອບັນລຸເປົ້າຫມາຍຄວາມສອດຄ່ອງທີ່ເຂັ້ມງວດ 30%, ຊຶ່ງຫມາຍຄວາມວ່າໄອນ້ໍາໃຫ້ຄວາມຮ້ອນເສັ້ນໄຍ, ບໍ່ແມ່ນນ້ໍາເກີນ. ການປະຕິບັດການຂັບຄວາມຖີ່ຂອງຕົວແປ (VFDs) ໃນມໍເຕີ disperser ຕົ້ນຕໍອະນຸຍາດໃຫ້ຜູ້ປະກອບການສາມາດປັບການດຶງພະລັງງານໂດຍອີງໃສ່ເງື່ອນໄຂ furnish ໃນເວລາທີ່ແທ້ຈິງ. ຖ້າກະດາດຂີ້ເຫຍື້ອສະເພາະມີຫນຽວຫນ້ອຍ, VFD ສາມາດຫຼຸດຜ່ອນຄວາມໄວຂອງມໍເຕີ, ປະຫຍັດໄຟຟ້າໃນຂະນະທີ່ຮັກສາການກະຈາຍທີ່ພຽງພໍ.
ຮ່ອງຮອຍຂອງລະບົບ ແລະສິ່ງທ້າທາຍການປັບຕົວຄືນໃໝ່
ການເພີ່ມລະບົບການກະຈາຍຄວາມຮ້ອນໃຫ້ກັບສາຍການກະກຽມຫຼັກຊັບທີ່ມີຢູ່ແລ້ວສະເຫນີສິ່ງທ້າທາຍທາງດ້ານພື້ນທີ່ທີ່ສໍາຄັນ. ອຸປະກອນຕ້ອງການຮອຍຕີນຂະຫນາດໃຫຍ່. ທ່ານຕ້ອງຮອງຮັບເຄື່ອງເຮັດຄວາມໜາທີ່ມີຄວາມໜາ, ເຄື່ອງກົດໝວກທີ່ໜັກໜ່ວງ, ເຄື່ອງປ້ອນສະກູສຽບ, ທໍ່ຄວາມຮ້ອນຍາວ, ໜ່ວຍກະຈາຍຕົວມັນເອງ, ແລະສູນຄວບຄຸມມໍເຕີສະເພາະ (MCC).
Retrofitting ຮຽກຮ້ອງໃຫ້ມີການວາງແຜນທາງກວ້າງຂອງ 3D ລະມັດລະວັງແລະວິສະວະກໍາໂຄງສ້າງ. ພື້ນເຮືອນຕ້ອງສະຫນັບສະຫນູນນ້ໍາຫນັກທີ່ຮຸນແຮງແລະການໂຫຼດສັ່ນສະເທືອນແບບເຄື່ອນໄຫວຂອງເຄື່ອງກະຈາຍຄວາມໄວສູງ. ໂຮງສີມັກຈະຕ້ອງສ້າງເວທີທີ່ມີຄວາມສູງເພື່ອໃຫ້ແຮງໂນ້ມຖ່ວງເພື່ອຊ່ວຍການໄຫຼເຂົ້າຂອງຫຼັກຊັບຫນາລະຫວ່າງອຸປະກອນຫນາແລະສະກູຄວາມຮ້ອນ. ການວາງແຜນການຈັດວາງທີ່ເໝາະສົມປ້ອງກັນການເປັນຂວດ ແລະ ຮັບປະກັນວ່າທີມງານບຳລຸງຮັກສາມີການເຂົ້າເຖິງຢ່າງປອດໄພເພື່ອປ່ຽນແຜ່ນກະແຈກກະຈາຍໜັກໂດຍໃຊ້ເຄນຢູ່ເທິງຫົວ.
ດໍາເນີນການກວດສອບເນື້ອເຍື່ອທີ່ສົມບູນແບບເພື່ອກໍານົດປະເພດສະເພາະຂອງຫນຽວຈຸນລະພາກແລະ impurities ສັງເກດເຫັນໃນວັດຖຸດິບໃນປະຈຸບັນຂອງທ່ານ.
ຮ້ອງຂໍການທົດສອບການກະຈາຍຕົວແບບທົດລອງຈາກຜູ້ຜະລິດອຸປະກອນໂດຍໃຊ້ຕົວຢ່າງຂອງເຄື່ອງເຟີນີເຈີເຈ້ຍເສດເຫຼືອຂອງທ່ານ.
ປະເມີນຄວາມອາດສາມາດຂອງຫມໍ້ຫຸງຕົ້ມແລະໄອນ້ໍາໃນປະຈຸບັນຂອງທ່ານເພື່ອໃຫ້ແນ່ໃຈວ່າມັນສາມາດສະຫນັບສະຫນູນຄວາມຕ້ອງການທີ່ມີອຸນຫະພູມສູງຂອງໄລຍະການປິ່ນປົວແບບກົນຈັກ.
ກວດກາການອອກແບບການເຊື່ອມຕໍ່ຂອງໂລຫະແລະສ່ວນຂອງແຜ່ນກະຈາຍທີ່ສະເຫນີເພື່ອຮັບປະກັນຄວາມທົນທານຕໍ່ການສວມໃສ່ໃນໄລຍະຍາວຕໍ່ຕ້ານການປົນເປື້ອນ abrasive.
FAQ
Q: ອຸນຫະພູມທີ່ເຫມາະສົມສໍາລັບລະບົບການກະຈາຍຄວາມຮ້ອນຂອງແຜ່ນດິດແມ່ນຫຍັງ?
A: ອຸນຫະພູມທີ່ເຫມາະສົມໂດຍທົ່ວໄປແມ່ນຕັ້ງແຕ່ 85 ° C ຫາ 120 ° C. ການຕັ້ງຄ່າທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບປະເພດຂອງລະບົບ, ບໍ່ວ່າຈະເປັນບັນຍາກາດຫຼືຄວາມກົດດັນ, ແລະຈຸດລະລາຍສະເພາະຂອງສິ່ງປົນເປື້ອນເປົ້າຫມາຍ. ອຸນຫະພູມທີ່ສູງຂຶ້ນແມ່ນຕ້ອງການສໍາລັບການ melts ຮ້ອນສັງເຄາະທີ່ແນ່ນອນ, ໃນຂະນະທີ່ອຸນຫະພູມຕ່ໍາພຽງພໍສໍາລັບຂີ້ເຜີ້ງພື້ນຖານ.
ຖາມ: ເຄື່ອງກະແຈກກະຈາຍຂອງເຈ້ຍຂີ້ເຫຍື້ອແຕກຕ່າງຈາກ kneader ແນວໃດ?
A: Dispersers ໃຊ້ແຜ່ນ rotating ຄວາມໄວສູງທີ່ມີຊ່ອງຫວ່າງແຄບ, ປັບໄດ້ເພື່ອສ້າງ shear ສູງ, shredding micro-stickies ແລະຫມຶກປະສິດທິພາບ. Kneaders ເຮັດວຽກຢູ່ໃນຄວາມໄວຕ່ໍາໂດຍໃຊ້ shafts interlocking ເພື່ອສ້າງ friction ອ່ອນຂອງເສັ້ນໄຍກັບເສັ້ນໄຍ, ເຊິ່ງຮັກສາຄວາມຍາວຂອງເສັ້ນໄຍແຕ່ສະຫນອງການທໍາລາຍການປົນເປື້ອນທີ່ຮຸກຮານຫນ້ອຍ.
ຖາມ: ການກະຈາຍຄວາມຮ້ອນສາມາດກໍາຈັດຫນຽວໄດ້ຫມົດບໍ?
A: ບໍ່, ການກະຈາຍຄວາມຮ້ອນບໍ່ເຮັດໃຫ້ເປັນໄອ ຫຼືເອົາໜຽວອອກຈາກເນື້ອເຍື່ອ. ມັນກະແຈກກະຈາຍພວກມັນໄປສູ່ຂະຫນາດກ້ອງຈຸລະທັດພາຍໃຕ້ 0.05 ມມ, ທີ່ປ້ອງກັນບໍ່ໃຫ້ພວກມັນລວບລວມຢູ່ໃນເຄື່ອງເຈ້ຍ. ການໂຍກຍ້າຍຕົວຈິງຮຽກຮ້ອງໃຫ້ມີການເຈືອຈາງລົງລຸ່ມແລະການເລື່ອນຂັ້ນສອງ.
Q: ຄວາມສອດຄ່ອງຂອງເນື້ອເຍື່ອທີ່ດີທີ່ສຸດສໍາລັບການກະຈາຍຄວາມຮ້ອນແມ່ນຫຍັງ?
A: ຄວາມສອດຄ່ອງຂອງເນື້ອເຍື່ອທີ່ດີທີ່ສຸດແມ່ນຢູ່ລະຫວ່າງ 25% ແລະ 30%. ຄວາມສອດຄ່ອງສູງແມ່ນບັງຄັບເພື່ອສ້າງມາຕຣິກເບື້ອງເສັ້ນໄຍທີ່ຫນາແຫນ້ນທີ່ຈໍາເປັນສໍາລັບການ friction ກົນຈັກຢ່າງຮຸນແຮງ. ຄວາມສອດຄ່ອງທີ່ຕໍ່າເຮັດໃຫ້ເສັ້ນໄຍເລື່ອນລົງ, ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຂອງແຮງຂັດທີ່ຕ້ອງການເພື່ອທໍາລາຍຫນຽວ.
ຖາມ: ການລ້າງແຜ່ນມີຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງເຈ້ຍສຸດທ້າຍແນວໃດ?
A: ການລ້າງແຜ່ນທີ່ແຄບກວ່າຈະເພີ່ມຄວາມສຽດສີຂອງແຜ່ນ, ເຊິ່ງຊ່ວຍປັບປຸງການລະລາຍຂອງຫນຽວ ແລະ ຫມຶກ, ເຮັດໃຫ້ແຜ່ນທີ່ສະອາດ, ສະຫວ່າງກວ່າ. ຢ່າງໃດກໍຕາມ, ຖ້າຊ່ອງຫວ່າງແຫນ້ນເກີນໄປ, ມັນມີຄວາມສ່ຽງຕໍ່ການຕັດເສັ້ນໃຍ cellulose, ເຊິ່ງເຮັດໃຫ້ການຂາດການ້ໍາຕາແລະຄວາມເຂັ້ມແຂງ tensile ຂອງເຈ້ຍ.
ຖາມ: ເປັນຫຍັງໂຮງງານຈຶ່ງເພີ່ມສານຟອກຂາວໃນລະຫວ່າງການກະຈາຍຄວາມຮ້ອນ?
A: ອຸນຫະພູມສູງໃນລະຫວ່າງການກະຈາຍຄວາມຮ້ອນສາມາດເຮັດໃຫ້ເກີດຄວາມຮ້ອນສີເຫຼືອງ, ເຊິ່ງເຮັດໃຫ້ຄວາມສະຫວ່າງ ISO ຂອງເນື້ອເຍື່ອຫຼຸດລົງ. ການເພີ່ມສານຟອກຂາວເຊັ່ນ hydrogen peroxide ໂດຍກົງເຂົ້າໄປໃນໄລຍະການໃຫ້ຄວາມຮ້ອນໃຊ້ຄວາມຮ້ອນສູງເພື່ອເລັ່ງປະຕິກິລິຢາຟອກຂາວ, ຕ້ານການເປັນສີເຫຼືອງແລະປັບປຸງຄຸນສົມບັດ optical.


