अवशिष्ट चिपकने वाले पदार्थ, गर्म पिघल, सिंथेटिक गोंद और दृश्य अशुद्धियाँ पुनर्नवीनीकरण कागज निर्माण में लगातार परिचालन संबंधी बाधाएँ पैदा करती हैं। ये संदूषक मशीन डाउनटाइम, वेब ब्रेक और गंभीर कागज दोष का कारण बनते हैं। प्राथमिक स्क्रीनिंग और स्लैग विभाजक मैक्रो-प्रदूषकों को प्रभावी ढंग से हटाते हैं। हालाँकि, माइक्रो-स्टिकियाँ इन प्रारंभिक चरणों को आसानी से बायपास कर देती हैं। कागज बनाने की प्रक्रिया के दौरान ये सूक्ष्म संदूषक नीचे की ओर प्रवाहित होते हैं और एकत्रित हो जाते हैं। इससे संचालन संबंधी गंभीर समस्याएं और गुणवत्ता में गिरावट आती है। निश्चित बॉटम-ऑफ़-फ़नल समाधान थर्मो-मैकेनिकल दृष्टिकोण पर निर्भर करता है। एकीकृत करना ए डिस्क हीट डिस्पर्सिंग सिस्टम सूक्ष्म-चिपचिपाइयों को निष्क्रिय करने के लिए उद्योग मानक के रूप में कार्य करता है। यह दृश्यमान गंदगी और चिपचिपी सामग्री को तोड़ने के लिए नियंत्रित गर्मी और उच्च-कतरनी यांत्रिक क्रिया का उपयोग करता है। यह प्रक्रिया सुनिश्चित करती है कि पुनर्नवीनीकृत लुगदी उच्च श्रेणी के कागज उत्पादन के लिए कठोर गुणवत्ता आवश्यकताओं को पूरा करती है।
क्रिया का तंत्र: डिस्क ताप फैलाने वाली प्रणालियाँ उप-दृश्य, गैर-चिपचिपा कणों में चिपचिपाहट और दृश्य अशुद्धियों को कम करने के लिए भाप हीटिंग (नरम करने के लिए) और उच्च-कतरनी यांत्रिक क्रिया (टूटने के लिए) के संयोजन का उपयोग करती हैं।
महत्वपूर्ण चर: फैलाव दक्षता तीन नियंत्रणीय मापदंडों पर बहुत अधिक निर्भर करती है: ऊंचा तापमान, संकीर्ण डिस्क निकासी, और उच्च लुगदी स्थिरता।
सिस्टम एकीकरण: अधिकतम चिपचिपापन हटाने के लिए एक समग्र दृष्टिकोण की आवश्यकता होती है, जिसमें थर्मल फैलाव को फैलाव के बाद के कमजोर पड़ने, प्लवनशीलता प्रक्रियाओं या लक्षित एंजाइमेटिक उपचारों के साथ जोड़ा जाता है।
आरओआई और ट्रेड-ऑफ: कागज की गुणवत्ता, ऑप्टिकल गुणों और मशीन चलाने की क्षमता में सुधार करने में अत्यधिक प्रभावी होने के बावजूद, इन प्रणालियों को उपज में सुधार की तुलना में ऊर्जा खपत (भाप और विद्युत शक्ति) के सावधानीपूर्वक मूल्यांकन की आवश्यकता होती है।
वेस्ट पेपर पल्पिंग में स्टिकीज़ की तकनीकी चुनौती
रीसाइक्लिंग स्ट्रीम में मैक्रो बनाम माइक्रो स्टिकीज़
पुनर्चक्रित कागज़ के सामान में संदूषकों का एक जटिल मिश्रण होता है। मिल संचालक पल्पिंग प्रक्रिया के दौरान आकार और व्यवहार के आधार पर इन संदूषकों को वर्गीकृत करते हैं। मैक्रो-स्टिकी आमतौर पर 0.10 मिमी से 0.15 मिमी से अधिक मापते हैं। वे शिपिंग लेबल, लिफाफा चिपकने वाले, बुक बाइंडिंग और पैकेजिंग टेप से उत्पन्न होते हैं। उनके बड़े भौतिक आयामों के कारण, मोटे स्क्रीन और उच्च-घनत्व क्लीनर का उपयोग करके पल्पिंग प्रक्रिया के आरंभ में मैक्रो-स्टिकियों को अलग करना अपेक्षाकृत आसान होता है। इससे पहले कि वे और अधिक खराब हो जाएं, ऑपरेटर उन्हें भौतिक रूप से हटा सकते हैं।
माइक्रो-स्टिकियाँ मशीन के फर्श पर बहुत कठिन चुनौती पेश करती हैं। ये कण 0.10 मिमी सीमा से नीचे आते हैं। इनमें दबाव-संवेदनशील चिपकने वाले (पीएसए), गर्म पिघल, मोम और स्टाइरीन-ब्यूटाडीन रबर (एसबीआर) या एथिलीन विनाइल एसीटेट (ईवीए) जैसी सिंथेटिक स्याही शामिल हैं। प्रारंभिक पल्पिंग के दौरान, हाइड्रोपुलपर का यांत्रिक आंदोलन बड़ी चिपकने वाली फिल्मों को इन सूक्ष्म टुकड़ों में तोड़ देता है। एक बार पानी के चक्र में बिखर जाने के बाद, वे तब तक स्थिर रहते हैं जब तक कि पीएच, तापमान या कतरनी बल में अचानक बदलाव के कारण वे फिर से एकत्रित न हो जाएं। जब वे कपड़े बनाने, प्रेस रोल, या ड्रायर सिलेंडर पर एकत्रित होते हैं, तो वे चिपचिपा जमाव बनाते हैं जो शीट से फाइबर उठाते हैं, जिससे छेद होते हैं, कोटिंग की धारियां बनती हैं और कागज के जाल को फाड़ देते हैं।
मानक स्क्रीनिंग और सफाई की सीमाएँ
पारंपरिक स्टॉक की तैयारी केन्द्रापसारक क्लीनर और बारीक स्लॉटेड स्क्रीन पर बहुत अधिक निर्भर करती है। केन्द्रापसारक क्लीनर विशिष्ट गुरुत्व के आधार पर सामग्रियों को अलग करते हैं। फॉरवर्ड क्लीनर रेत और कांच जैसे भारी मलबे को हटाते हैं, जबकि रिवर्स क्लीनर हल्के प्लास्टिक को लक्षित करते हैं। दुर्भाग्य से, अधिकांश माइक्रो-चिपचिपाइयों का विशिष्ट गुरुत्व लगभग पानी और सेल्युलोज फाइबर के समान होता है, जो आमतौर पर 0.95 से 1.15 तक होता है। केन्द्रापसारक बल प्रयोग करने योग्य फाइबर और प्रदूषक के बीच अंतर नहीं कर सकता है। यह भौतिक वास्तविकता चिपचिपे को स्वीकार धारा में रहने और पेपर मशीन तक आगे बढ़ने की अनुमति देती है।
बढ़िया स्क्रीन को एक अलग यांत्रिक सीमा का सामना करना पड़ता है। बड़े आकार के कणों को रोकने के लिए स्क्रीन बास्केट संकीर्ण स्लॉट का उपयोग करते हैं, जो अक्सर 0.15 मिमी या 0.10 मिमी तक होते हैं। हालाँकि, चिपचिपी मानक ऑपरेटिंग तापमान पर अत्यधिक लचीली और विकृत होती हैं। रोटर फ़ॉइल द्वारा उत्पन्न स्क्रीन बास्केट में दबाव का अंतर, इन नरम चिपकने को स्लॉट के माध्यम से सीधे बाहर निकलने के लिए मजबूर करता है। वे संकीर्ण छिद्रों से निकल जाते हैं और दूसरी ओर सुधार करते हैं। यह एक समर्पित उच्च-स्थिरता उपचार चरण की आवश्यकता स्थापित करता है। एक थर्मो-मैकेनिकल प्रक्रिया लचीले, घनत्व-तटस्थ संदूषकों को संभालती है जो स्क्रीन और स्लैग विभाजक स्वाभाविक रूप से चूक जाते हैं।
डिस्क हीट डिस्पर्सिंग सिस्टम के मुख्य यांत्रिकी
थर्मो-मैकेनिकल उच्च संगति उपचार समझाया गया
थर्मल फैलाव एक सख्त अनुक्रमिक प्रक्रिया पर काम करता है: डीवाटरिंग, हीटिंग और यांत्रिक फैलाव। सिस्टम को पहले गूदे को निम्न या मध्यम स्थिरता से उच्च स्थिरता में परिवर्तित करना होगा। स्टॉक तैयारी लाइनें आमतौर पर झुके हुए थिकनर या ग्रेविटी डेकर का उपयोग करती हैं, इसके बाद हेवी-ड्यूटी स्क्रू प्रेस या ट्विन वायर प्रेस का उपयोग किया जाता है। ट्विन वायर प्रेस पानी निकालने के लिए निप दबाव बढ़ाता है जब तक कि गूदा 25% से 30% की स्थिरता तक नहीं पहुंच जाता।
इस ऑपरेशन के लिए उच्च स्थिरता पर समझौता नहीं किया जा सकता है। यह भारी यांत्रिक घर्षण के लिए आवश्यक सघन फाइबर मैट्रिक्स बनाता है। एक बार गाढ़ा हो जाने पर, एक प्लग स्क्रू फीडर घने गूदे को हीटिंग स्क्रू या ट्यूब में धकेल देता है। प्लग स्क्रू एक तंग, अभेद्य सील बनाने के लिए लुगदी को संपीड़ित करता है। यह सील दबावयुक्त भाप को गाढ़ा करने वाले उपकरण में पीछे की ओर जाने से रोकती है। हीटिंग चैंबर के अंदर, लुगदी द्रव्यमान सटीक थर्मल उपचार से गुजरता है, अंतिम कतरनी कार्रवाई के लिए फैलाने वाली इकाई में छोड़ने से पहले इंजेक्शन वाली भाप के साथ लगातार मिलाया जाता है।
अशुद्धियों को नरम करने में स्टीम हीटिंग की भूमिका
भाप को गर्म करने से सिंथेटिक चिपकने वाले पदार्थों की भौतिक स्थिति बदल जाती है। हीटिंग स्क्रू सीधे भाप को, आमतौर पर 3 से 5 बार दबाव पर, उच्च-स्थिरता वाले लुगदी द्रव्यमान में इंजेक्ट करता है। ऑपरेटिंग तापमान आमतौर पर 85°C और 120°C के बीच होता है। सटीक लक्ष्य इस बात पर निर्भर करता है कि सिस्टम वायुमंडलीय या दबाव वाली स्थितियों के साथ-साथ विशिष्ट फर्निश संरचना के तहत संचालित होता है या नहीं।
यह ऊष्मा स्थानांतरण ग्लास संक्रमण तापमान और सिंथेटिक चिपकने वाले पिघलने बिंदु को लक्षित करता है। जैसे-जैसे लुगदी का तापमान बढ़ता है, चिपचिपी अशुद्धियाँ द्रवीभूत हो जाती हैं और अपनी संरचनात्मक अखंडता खो देती हैं। मोम पिघल जाता है, गर्म पिघल जाता है और नरम हो जाता है, और दबाव-संवेदनशील चिपकने वाले अत्यधिक लचीले हो जाते हैं। यह तापीय चरण प्रदूषकों को नष्ट नहीं करता है। इसके बजाय, यह उन्हें यांत्रिक खराबी के लिए तैयार करता है। इस प्रारंभिक नरमी के बिना, यांत्रिक कतरनी कठोर संदूषकों को उनके भौतिक आकार को कम किए बिना आसानी से इधर-उधर कर देगी। भाप सेलूलोज़ फाइबर को आराम देने में भी मदद करती है, जिससे वे अधिक लचीले हो जाते हैं और बाद के उच्च-कतरनी चरण के दौरान कटने की संभावना कम हो जाती है।
यांत्रिक कतरनी और तीव्र अशांति
वास्तविक फैलाव दो हेवी-ड्यूटी धातु डिस्क के बीच होता है। एक डिस्क आवास से जुड़ी हुई स्थिर रहती है, जबकि दूसरी उच्च गति पर घूमती है, जो आमतौर पर 500 किलोवाट से 2000 किलोवाट तक की विशाल इलेक्ट्रिक मोटर द्वारा संचालित होती है। दोनों डिस्क में सटीक-इंजीनियर्ड दांतों की इंटरलॉकिंग संकेंद्रित पंक्तियाँ हैं। दांतों के पैटर्न अलग-अलग होते हैं, आमतौर पर शुरुआती टूटने के लिए केंद्र में मोटे दांत होते हैं और अंतिम फैलाव के लिए परिधि पर बारीक दांत होते हैं। जैसे ही गर्म, उच्च-स्थिरता वाला गूदा डिस्पेंसर के केंद्र में प्रवेश करता है, केन्द्रापसारक बल इसे डिस्क के बीच संकीर्ण अंतर के माध्यम से बाहर की ओर ले जाता है।
यह मार्ग तीव्र अशांति और अत्यधिक उच्च घर्षण कतरनी बल उत्पन्न करता है। यांत्रिक क्रिया सेलूलोज़ फाइबर से नरम चिपचिप को फाड़ देती है। यह तरलीकृत चिपकने वाले पदार्थों को टुकड़े-टुकड़े कर देता है, जिससे वे 0.05 मिमी से भी कम सूक्ष्म आकार में आ जाते हैं। इस आकार में, कण अपना चिपचिपापन खो देते हैं और पेपर मशीन पर एकत्रित नहीं होंगे।
यह गहन कतरनी एक प्रमुख माध्यमिक लाभ प्रदान करती है। यह आक्रामक रूप से दिखाई देने वाली अशुद्धियों जैसे बिना गूदे हुए गुच्छे, अवशिष्ट मोम और जिद्दी स्याही के धब्बों को तोड़ता है। इन काले कणों को पूरे फाइबर मैट्रिक्स में समान रूप से फैलाकर, सिस्टम अंतिम शीट के ऑप्टिकल गुणों और समग्र चमक में काफी सुधार करता है।
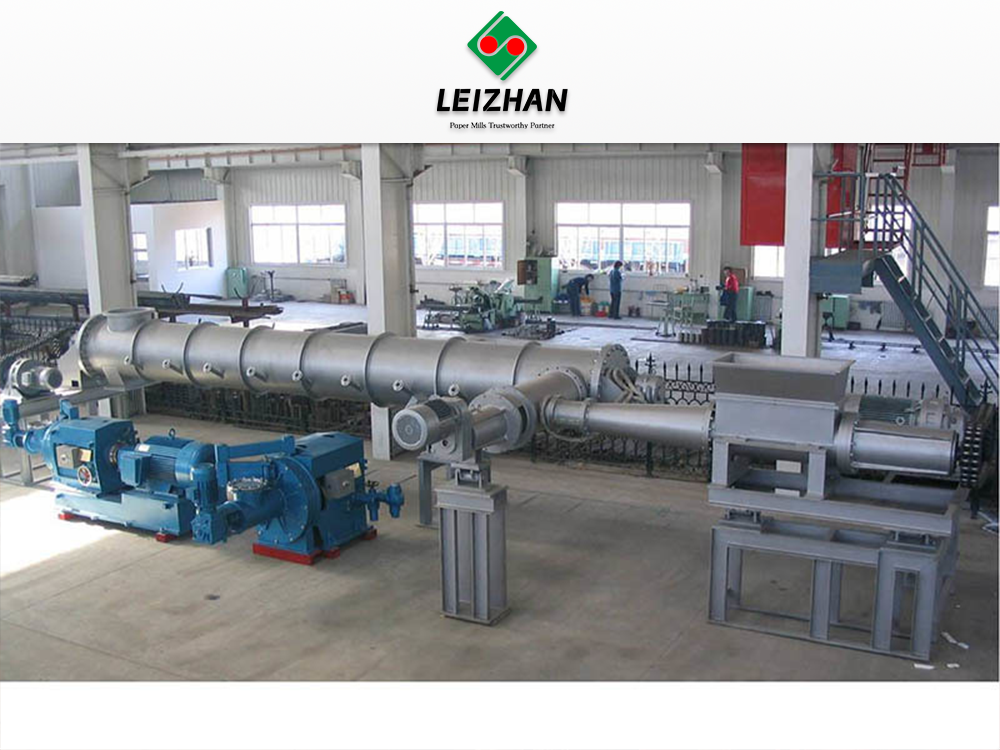
इष्टतम फैलाव के लिए मुख्य परिचालन चर
पल्प संगति आवश्यकताएँ
प्रभावी कतरनी उच्च लुगदी स्थिरता की मांग करती है। ऑपरेटरों को फ़ीड को 25% से 30% या अधिक स्थिरता पर बनाए रखना होगा। कम स्थिरता पर, अतिरिक्त पानी स्नेहक के रूप में कार्य करता है। फ़ाइबर बस एक-दूसरे से फिसलते हैं, और डिस्क दूषित पदार्थों को फैलाने के लिए आवश्यक घर्षण उत्पन्न करने में विफल रहती है। उच्च स्थिरता फाइबर से फाइबर और फाइबर से धातु घर्षण को मजबूर करती है। यह घना वातावरण सुनिश्चित करता है कि कतरनी बल सीधे नरम चिपचिपे कणों में स्थानांतरित हो जाते हैं, और उन्हें कुशलता से अलग कर देते हैं। इस स्थिरता को बनाए रखने के लिए अपस्ट्रीम स्क्रू प्रेस टॉर्क और ड्रेनेज दरों की निरंतर निगरानी की आवश्यकता होती है।
तापमान नियंत्रण और रहने का समय
तापमान सेटिंग्स को कच्चे माल की विशिष्ट चिपचिपी संरचना के अनुरूप होना चाहिए। कुछ उच्च गलनांक वाले गर्म पिघलने के लिए उच्च तापमान आवश्यक है। अत्यधिक गर्मी भाप को बर्बाद करती है और फाइबर को नुकसान पहुंचाने का जोखिम उठाती है। ऑपरेटरों को स्वचालित भाप मिश्रण वाल्व और तापमान सेंसर का उपयोग करके हीटिंग स्क्रू में रहने के समय के साथ तापमान को संतुलित करना होगा।
रुकने का समय यह निर्धारित करता है कि डिस्पेंसर में प्रवेश करने से पहले गूदा कितनी देर तक भाप के संपर्क में रहता है। हीटिंग ट्यूब को पूरे लुगदी द्रव्यमान में समान गर्मी वितरण के लिए पर्याप्त समय प्रदान करना चाहिए। अवधारण समय आम तौर पर दो से पांच मिनट तक होता है। यदि रुकने का समय बहुत कम है, तो गूदे की गांठों का कोर ठंडा रहता है, और अंदर की चिपचिपी नरम नहीं होगी। उचित अंशांकन अंतर्निहित फाइबर ताकत को कम किए बिना पूर्ण थर्मल प्रवेश सुनिश्चित करता है।
डिस्क क्लीयरेंस का समायोजन
स्थैतिक और घूर्णन डिस्क के बीच का अंतर यांत्रिक कतरनी की तीव्रता को नियंत्रित करता है। ऑपरेटर हाइड्रोलिक या इलेक्ट्रोमैकेनिकल गैप समायोजन तंत्र का उपयोग करके इस डिस्क क्लीयरेंस को सटीक रूप से कैलिब्रेट करते हैं, आमतौर पर इसे 0.1 मिमी और 0.5 मिमी के बीच सेट करते हैं। इस अंतर को समायोजित करने में सीधा उलटा संबंध शामिल है।
डिस्क क्लीयरेंस को कम करने से चिपचिपे कणों और स्याही के धब्बों के फैलाव में काफी सुधार होता है। एक सख्त अंतराल उच्च घर्षण और छोटे कण कटौती को मजबूर करता है। एक संकीर्ण अंतर मुख्य ड्राइव मोटर पर विद्युत ऊर्जा की खपत को भी बढ़ाता है। गैप को बहुत कसकर चलाने से सेल्युलोज फाइबर के कटने का खतरा बढ़ जाता है, जिससे अंतिम पेपर की टूटन और तन्य शक्ति कम हो जाती है। मिल इंजीनियरों को लगातार एम्प्स में मोटर लोड की निगरानी करनी चाहिए और दूषित टूटने और फाइबर संरक्षण के बीच इष्टतम संतुलन खोजने के लिए क्लीयरेंस को समायोजित करना चाहिए।
वेस्ट पेपर पल्प डिस्पर्सर का मूल्यांकन: परिणामों की विशेषताएं
डिस्क डिस्पर्सर बनाम नीडर सिस्टम (निर्णय मानदंड)
स्टॉक तैयारी लाइनों को अपग्रेड करते समय, मिलों को डिस्क डिस्पर्सर और नीडर सिस्टम के बीच चयन करना होगा। दोनों उच्च-स्थिरता वाले गूदे को संभालते हैं, लेकिन उनके यांत्रिक दृष्टिकोण मौलिक रूप से भिन्न होते हैं। ए वेस्ट पेपर पल्प डिस्पर्सर आक्रामक कतरनी प्रदान करने के लिए एक संकीर्ण अंतराल के साथ उच्च गति वाली घूर्णन डिस्क का उपयोग करता है। नीडर फाइबर-टू-फाइबर घर्षण पैदा करने के लिए इंटरलॉकिंग उड़ानों के साथ धीमी गति से घूमने वाले शाफ्ट का उपयोग करते हैं।
परिचालनात्मक तुलना: डिस्क डिस्पर्सर बनाम निडर सिस्टम
| फ़ीचर |
डिस्क डिस्पर्सर |
निडर सिस्टम |
| परिचालन गति |
उच्च गति (आमतौर पर 1000 से 1500 RPM) |
कम गति (आमतौर पर 200 RPM से कम) |
| गैप क्लीयरेंस |
संकीर्ण और समायोज्य (0.1 से 0.5 मिमी) |
चौड़ा और स्थिर |
| प्राथमिक तंत्र |
उच्च-कतरनी यांत्रिक फाड़ना |
कोमल फ़ाइबर-टू-फ़ाइबर रगड़ना |
| फाइबर संरक्षण |
फाइबर कटने का मध्यम जोखिम |
फाइबर की लंबाई का उत्कृष्ट संरक्षण |
| प्रदूषक टूटना |
सूक्ष्म-चिपचिपाइयों की आक्रामक कमी |
मध्यम कमी, बड़े गुच्छे के लिए बेहतर |
| चमक में सुधार |
उच्च (उत्कृष्ट स्याही फैलाव) |
मध्यम |
खरीद टीमों को अपना निर्णय अंतिम उत्पाद आवश्यकताओं पर आधारित करना चाहिए। डिस्क डिस्पर्सर माइक्रो-चिपचिपाहट और स्याही के आक्रामक विघटन के लिए बेहतर हैं, जो उन्हें अच्छे कागज या उच्च-ग्रेड पैकेजिंग में चमक में सुधार करने के लिए आदर्श बनाते हैं। निडर का चयन तब किया जाता है जब अधिकतम फाइबर लंबाई को संरक्षित करने को पूर्ण संदूषक कटौती से अधिक प्राथमिकता दी जाती है, जैसे कि टेस्टलाइनर बेस प्लाई में।
ऊर्जा उपभोग बनाम फैलाव दक्षता व्यापार-बंद
थर्मल फैलाव एक ऊर्जा-गहन प्रक्रिया है। इसमें हीटिंग चरण के लिए महत्वपूर्ण भाप और मुख्य डिस्पेंसर मोटर के लिए बड़े पैमाने पर विद्युत शक्ति की आवश्यकता होती है। विशिष्ट बिजली की खपत अक्सर गैप सेटिंग और फर्निश प्रकार के आधार पर प्रति टन लुगदी 40 से 80 किलोवाट तक होती है। मिल प्रबंधकों को कम मशीन डाउनटाइम और कम पेपर दोषों के वित्तीय लाभ के मुकाबले इस परिचालन लागत का मूल्यांकन करना चाहिए।
आधुनिक प्रणालियाँ इस संतुलन को बेहतर बनाने के लिए ऊर्जा-पुनर्प्राप्ति सुविधाओं को शामिल करती हैं। उन्नत हीटिंग स्क्रू फ्लैश स्टीम को पकड़ने और पुन: उपयोग करने के लिए बंद-लूप स्टीम रिकवरी का उपयोग करते हैं। उपकरण का मूल्यांकन करते समय, उन डिज़ाइनों को प्राथमिकता दें जो सटीक मोटर लोड नियंत्रण और कुशल भाप मिश्रण वाल्व प्रदान करते हैं। लक्ष्य लुगदी को अत्यधिक उपचारित किए बिना प्रति किलोवाट-घंटा फैलाव दक्षता को अधिकतम करना है।
तनुकरण, पोस्ट-फ्लोटेशन और एंजाइम उपचार के साथ एकीकरण
थर्मल फैलाव चिपचिपाहट को वाष्पीकृत नहीं करता है; यह उनके भौतिक आकार और स्थिति को बदल देता है। अधिकतम चिपचिपाहट हटाने के लिए समग्र प्रणाली एकीकरण की आवश्यकता होती है। डिस्पेंसर के तुरंत बाद, उच्च-स्थिरता वाला गूदा एक महत्वपूर्ण पोस्ट-फैलाव कमजोर पड़ने वाले चरण के लिए विलंबित छाती में गिर जाता है। डाउनस्ट्रीम प्रसंस्करण के लिए स्थिरता को 4% या 5% पर वापस लाने के लिए भारी हलचल के तहत सफेद पानी इंजेक्ट किया जाता है।
थर्मल फैलाव चिपचिपाहट की सतह रसायन विज्ञान को बदल देता है। तीव्र गर्मी और कतरनी इन कणों को अधिक हाइड्रोफोबिक और तैरने के बाद हटाने के प्रति उत्तरदायी बनाती है। कई आधुनिक मिलें सूक्ष्म कणों को भौतिक रूप से हटाने के लिए बिखरे हुए गूदे को सीधे द्वितीयक प्लवनशीलता कोशिका में भेजती हैं। तनुकरण के बाद स्वच्छ एंजाइमों को क्रमिक रूप से जोड़ने से बचे हुए चिपचिपे कणों को शांत करने में मदद मिलती है। एस्टरेज़ एंजाइम चिपकने वाले पदार्थों के रासायनिक बंधनों को लक्षित करते हैं, जिससे गूदा ठंडा होने पर उन्हें पुनः एकत्रित होने से रोका जा सकता है।
उपकरण स्थायित्व और धातुकर्म
एक डिस्पेंसर के आंतरिक घटकों को अत्यधिक टूट-फूट का सामना करना पड़ता है। रेत, कांच और धातु के टुकड़ों जैसे अवशिष्ट अपघर्षक संदूषकों के साथ मिलकर उच्च-स्थिरता वाला घर्षण मानक धातुओं को तेजी से नष्ट कर देता है। डिस्पेंसर डिस्क की धातुकर्म सीधे रखरखाव कार्यक्रम और परिचालन जीवनकाल को प्रभावित करती है।
डिस्क मिश्र धातुओं की कठोरता और संरचना के आधार पर उपकरण का मूल्यांकन करें। कठोर स्टेनलेस स्टील, उच्च-क्रोम कच्चा लोहा, या विशेष पहनने-प्रतिरोधी मिश्र धातुओं की तलाश करें। बदली जाने योग्य खंड डिज़ाइनों की अत्यधिक अनुशंसा की जाती है। संपूर्ण विशाल डिस्क को बदलने के बजाय, रखरखाव टीमें अलग-अलग घिसे हुए दांत खंडों को बदल सकती हैं। यह मॉड्यूलर दृष्टिकोण रखरखाव डाउनटाइम को कम करता है और प्रतिस्थापन भाग की लागत को काफी कम करता है।
कार्यान्वयन जोखिम और शमन रणनीतियाँ
फाइबर क्षरण और ऑप्टिकल गुणों का प्रबंधन
उच्च ताप और तीव्र यांत्रिक कतरनी से फाइबर के क्षरण का खतरा होता है। सिस्टम को बहुत अधिक गर्म या बहुत कम गैप के साथ चलाने से फाइबर छोटा हो जाता है, जिससे अंतिम शीट कमजोर हो जाती है और कैनेडियन स्टैंडर्ड फ़्रीनेस (सीएसएफ) में गिरावट आती है। कुछ यांत्रिक लुगदी को उच्च तापमान के संपर्क में लाने से गर्मी के कारण पीलापन आ जाता है, जिसके परिणामस्वरूप आईएसओ चमक में गिरावट आती है।
शमन के लिए सटीक नियंत्रण और रासायनिक हस्तक्षेप की आवश्यकता होती है। लक्ष्य चिपचिपाहट के आवश्यक नरमी बिंदु से अधिक होने से बचने के लिए ऑपरेटरों को तापमान की सख्ती से निगरानी करनी चाहिए। गर्मी के पीलेपन का प्रतिकार करने के लिए, मिलें ब्लीचिंग एजेंटों को सीधे हीटिंग चरण में एकीकृत करती हैं। सोडियम सिलिकेट, कास्टिक सोडा और डीटीपीए जैसे चेलेटिंग एजेंटों के साथ हाइड्रोजन पेरोक्साइड को हीटिंग स्क्रू में इंजेक्ट करने से ब्लीचिंग प्रतिक्रिया को तेज करने के लिए उच्च तापमान का उपयोग किया जाता है। यह फैलाव के दौरान लुगदी के ऑप्टिकल गुणों को संरक्षित या बढ़ाता है।
उच्च भाप और बिजली की लागत को कम करना
उच्च-ऊर्जा प्रणाली के संचालन का वित्तीय जोखिम पर्याप्त है। अकुशल संचालन सस्ते बेकार कागज के सामान का उपयोग करने की लाभप्रदता को जल्दी ही नष्ट कर देता है। फ़ाइबर के बजाय अतिरिक्त पानी गर्म करना बर्बाद ऊर्जा का सबसे आम स्रोत है।
गाढ़ापन अवस्था में शमन शुरू हो जाता है। स्क्रू प्रेस को अनुकूलित करने से यह सुनिश्चित होता है कि गूदा सख्त 30% स्थिरता लक्ष्य तक पहुंचता है, जिसका अर्थ है कि भाप फाइबर को गर्म करती है, अतिरिक्त पानी को नहीं। मुख्य डिस्पेंसर मोटर पर वेरिएबल फ्रीक्वेंसी ड्राइव (वीएफडी) को लागू करने से ऑपरेटरों को वास्तविक समय की फर्निश स्थितियों के आधार पर पावर ड्रॉ को समायोजित करने की अनुमति मिलती है। यदि बेकार कागज के एक विशिष्ट बैच में कम चिपचिपाहट होती है, तो वीएफडी मोटर की गति को कम कर सकता है, पर्याप्त फैलाव बनाए रखते हुए बिजली की बचत कर सकता है।
सिस्टम फ़ुटप्रिंट और रेट्रोफ़िटिंग चुनौतियाँ
मौजूदा स्टॉक तैयारी लाइन में थर्मल फैलाव प्रणाली जोड़ना महत्वपूर्ण स्थानिक चुनौतियाँ प्रस्तुत करता है। उपकरण के लिए बड़े पदचिह्न की आवश्यकता होती है। आपको झुके हुए थिकनर, हेवी-ड्यूटी स्क्रू प्रेस, प्लग स्क्रू फीडर, लंबी हीटिंग ट्यूब, डिस्पेंसर यूनिट और एक समर्पित मोटर नियंत्रण केंद्र (एमसीसी) को समायोजित करना होगा।
रेट्रोफिटिंग के लिए सावधानीपूर्वक 3डी स्थानिक योजना और संरचनात्मक इंजीनियरिंग की आवश्यकता होती है। फर्श को हाई-स्पीड डिस्पेंसर के अत्यधिक वजन और गतिशील कंपन भार का समर्थन करना चाहिए। मोटाई उपकरण और हीटिंग स्क्रू के बीच मोटे स्टॉक के प्रवाह में सहायता करने के लिए गुरुत्वाकर्षण को अनुमति देने के लिए मिलों को अक्सर ऊंचा प्लेटफॉर्म बनाने की आवश्यकता होती है। उचित लेआउट योजना बाधाओं को रोकती है और यह सुनिश्चित करती है कि रखरखाव टीमों के पास ओवरहेड क्रेन का उपयोग करके भारी डिस्पेंसर डिस्क को बदलने के लिए सुरक्षित पहुंच हो।
अपने वर्तमान कच्चे माल में विशिष्ट प्रकार की सूक्ष्म-चिपचिपाहट और दृश्यमान अशुद्धियों की पहचान करने के लिए एक व्यापक लुगदी ऑडिट करें।
अपने विशिष्ट अपशिष्ट कागज के नमूनों का उपयोग करके उपकरण निर्माताओं से पायलट-स्केल फैलाव परीक्षण का अनुरोध करें।
यह सुनिश्चित करने के लिए अपने वर्तमान बॉयलर और भाप क्षमता का मूल्यांकन करें कि यह थर्मो-मैकेनिकल उपचार चरण की उच्च तापमान मांगों का समर्थन कर सकता है।
अपघर्षक संदूषकों के खिलाफ दीर्घकालिक पहनने के प्रतिरोध की गारंटी के लिए प्रस्तावित डिस्पेंसर डिस्क के धातु विज्ञान और खंड डिजाइन का निरीक्षण करें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: डिस्क ताप फैलाव प्रणाली के लिए आदर्श तापमान क्या है?
उत्तर: आदर्श तापमान आमतौर पर 85°C से 120°C के बीच होता है। सटीक सेटिंग सिस्टम प्रकार पर निर्भर करती है, चाहे वह वायुमंडलीय हो या दबावयुक्त, और लक्ष्य संदूषकों के विशिष्ट गलनांक पर। कुछ सिंथेटिक हॉट मेल्ट के लिए उच्च तापमान की आवश्यकता होती है, जबकि बुनियादी मोम के लिए कम तापमान पर्याप्त होता है।
प्रश्न: बेकार कागज का गूदा फैलाने वाला यंत्र, नीडर से किस प्रकार भिन्न है?
ए: डिस्पर्सर उच्च कतरनी उत्पन्न करने के लिए एक संकीर्ण, समायोज्य अंतर के साथ उच्च गति वाली घूर्णन डिस्क का उपयोग करते हैं, प्रभावी ढंग से सूक्ष्म-चिपचिपाहट और स्याही को काटते हैं। नीडर्स कोमल फाइबर-टू-फाइबर घर्षण पैदा करने के लिए इंटरलॉकिंग शाफ्ट का उपयोग करके कम गति पर काम करते हैं, जो फाइबर की लंबाई को संरक्षित करता है लेकिन कम आक्रामक प्रदूषक टूटना प्रदान करता है।
प्रश्न: क्या थर्मल फैलाव पूरी तरह से चिपचिपाहट को खत्म कर सकता है?
उत्तर: नहीं, थर्मल फैलाव वाष्पीकरण नहीं करता है या लुगदी द्रव्यमान से चिपचिपाहट नहीं हटाता है। यह उन्हें 0.05 मिमी से कम के सूक्ष्म आकार में फैला देता है जो उन्हें पेपर मशीन पर एकत्रित होने से रोकता है। वास्तविक निष्कासन के लिए डाउनस्ट्रीम कमजोर पड़ने और द्वितीयक प्लवनशीलता की आवश्यकता होती है।
प्रश्न: ताप फैलाव के लिए इष्टतम गूदे की स्थिरता क्या है?
ए: इष्टतम गूदे की स्थिरता 25% और 30% के बीच है। तीव्र यांत्रिक घर्षण के लिए आवश्यक घने फाइबर मैट्रिक्स बनाने के लिए उच्च स्थिरता अनिवार्य है। कम स्थिरता के कारण रेशे फिसल जाते हैं, जिससे चिपचिपे को तोड़ने के लिए आवश्यक कतरनी बल काफी कम हो जाता है।
प्रश्न: डिस्क क्लीयरेंस अंतिम पेपर गुणवत्ता को कैसे प्रभावित करता है?
ए: एक संकीर्ण डिस्क क्लीयरेंस कतरनी घर्षण को बढ़ाता है, जो चिपचिपाहट और स्याही के टूटने में सुधार करता है, जिससे एक साफ, चमकदार शीट बनती है। हालाँकि, यदि गैप बहुत तंग है, तो इससे सेल्युलोज फाइबर के कटने का जोखिम होता है, जिससे कागज की टूटन और तन्य शक्ति कम हो जाती है।
प्रश्न: थर्मल फैलाव के दौरान मिलें ब्लीचिंग एजेंट क्यों जोड़ते हैं?
उ: थर्मल फैलाव के दौरान उच्च तापमान गर्मी के कारण पीलापन पैदा कर सकता है, जिससे गूदे की आईएसओ चमक कम हो जाती है। हाइड्रोजन पेरोक्साइड जैसे ब्लीचिंग एजेंटों को सीधे हीटिंग चरण में जोड़ने से ब्लीचिंग प्रतिक्रिया में तेजी लाने, पीलेपन के प्रभाव का प्रतिकार करने और ऑप्टिकल गुणों में सुधार करने के लिए उच्च गर्मी का उपयोग किया जाता है।


