Adesivos residuais, hot melts, colas sintéticas e impurezas visíveis criam gargalos operacionais persistentes na fabricação de papel reciclado. Esses contaminantes causam paralisação da máquina, quebras da folha e graves defeitos no papel. A triagem primária e os separadores de escória removem efetivamente os macrocontaminantes. No entanto, os micro-stickies contornam facilmente esses estágios iniciais. Esses contaminantes microscópicos viajam a jusante e se aglomeram durante o processo de fabricação do papel. Isso leva a graves problemas de operabilidade e rebaixamentos de qualidade. A solução definitiva do fundo do funil depende de uma abordagem termomecânica. Integrando um O sistema de dispersão de calor por disco serve como padrão da indústria para neutralizar micro-adesivos. Ele utiliza calor controlado e ação mecânica de alto cisalhamento para quebrar a sujeira visível e materiais pegajosos. Este processo garante que a celulose reciclada atenda aos rigorosos requisitos de qualidade para a produção de papel de alta qualidade.
Mecanismo de ação: Os sistemas de dispersão de calor de disco utilizam uma combinação de aquecimento a vapor (para amolecer) e ação mecânica de alto cisalhamento (para quebrar) para reduzir as impurezas pegajosas e visíveis a partículas subvisíveis e não pegajosas.
Variáveis Críticas: A eficiência da dispersão depende fortemente de três parâmetros controláveis: temperatura elevada, folga estreita do disco e alta consistência da polpa.
Integração do sistema: A remoção máxima de pegajosidade requer uma abordagem holística, combinando dispersão térmica com diluição pós-dispersão, processos de flotação ou tratamentos enzimáticos direcionados.
ROI e compensações: Embora sejam altamente eficazes na melhoria da qualidade do papel, das propriedades ópticas e da capacidade de operação da máquina, esses sistemas exigem uma avaliação cuidadosa do consumo de energia (vapor e energia elétrica) versus melhorias no rendimento.
O desafio técnico dos adesivos na polpação de resíduos de papel
Macro vs. Micro Stickies no fluxo de reciclagem
Os fornecimentos de papel reciclado contêm uma mistura complexa de contaminantes. Os operadores das fábricas categorizam esses contaminantes com base no tamanho e no comportamento durante o processo de polpação. Os macro-stickies normalmente medem mais de 0,10 mm a 0,15 mm. Eles se originam de etiquetas de remessa, adesivos para envelopes, encadernações de livros e fitas de embalagem. Devido às suas maiores dimensões físicas, os macro-stickies são relativamente fáceis de isolar no início do processo de polpação usando peneiras grossas e limpadores de alta densidade. Os operadores podem removê-los fisicamente antes que quebrem ainda mais.
Micro-stickies apresentam um desafio muito maior no chão da máquina. Estas partículas caem abaixo do limite de 0,10 mm. Eles consistem em adesivos sensíveis à pressão (PSAs), hot melts, ceras e tintas sintéticas como borracha de estireno-butadieno (SBR) ou etileno vinil acetato (EVA). Durante a polpação inicial, a agitação mecânica do hidrapulper quebra filmes adesivos maiores nesses fragmentos microscópicos. Uma vez dispersos no circuito de água, eles permanecem estáveis até que mudanças bruscas de pH, temperatura ou força de cisalhamento façam com que se reaglomerem. Quando se aglomeram em tecidos formadores, rolos de prensa ou cilindros de secagem, eles criam depósitos pegajosos que retiram fibras da folha, causando buracos, manchas de revestimento e rasgando a folha de papel.
As limitações da triagem e limpeza padrão
A preparação tradicional de massa depende muito de limpadores centrífugos e telas com fendas finas. Os limpadores centrífugos separam os materiais com base na gravidade específica. Os limpadores diretos removem detritos pesados, como areia e vidro, enquanto os limpadores reversos visam plásticos leves. Infelizmente, a maioria dos micro-stickies possuem uma gravidade específica quase idêntica à da água e das fibras de celulose, normalmente variando de 0,95 a 1,15. A força centrífuga não consegue diferenciar entre a fibra utilizável e o contaminante. Essa realidade física permite que os stickies permaneçam no fluxo de aceitação e sigam em direção à máquina de papel.
Telas finas enfrentam uma limitação mecânica diferente. As cestas de peneira usam ranhuras estreitas, geralmente de até 0,15 mm ou 0,10 mm, para bloquear partículas superdimensionadas. No entanto, os stickies são altamente flexíveis e deformáveis em temperaturas operacionais padrão. O diferencial de pressão através da cesta da peneira, gerado pelas folhas do rotor, força esses adesivos macios a serem extrudados diretamente através das ranhuras. Eles se espremem pelas aberturas estreitas e se reformam do outro lado. Isto estabelece a necessidade de uma fase de tratamento dedicada de alta consistência. Um processo termomecânico lida com os contaminantes flexíveis e de densidade neutra que as telas e os separadores de escória inerentemente perdem.
Mecânica central de um sistema de dispersão de calor de disco
Tratamento Termomecânico de Alta Consistência Explicado
A dispersão térmica opera em um processo sequencial estrito: desidratação, aquecimento e dispersão mecânica. O sistema deve primeiro fazer a transição da polpa de consistência baixa ou média para consistência alta. As linhas de preparação de massa normalmente usam espessadores inclinados ou deckers por gravidade, seguidos por prensas de parafuso para serviço pesado ou prensas de fio duplo. A prensa de fio duplo aplica pressão crescente para extrair água até que a polpa atinja uma consistência de 25% a 30%.
Alta consistência não é negociável para esta operação. Ele cria a matriz de fibra densa necessária para atrito mecânico pesado. Uma vez espessada, um alimentador de parafuso empurra a polpa densa para um parafuso ou tubo de aquecimento. O parafuso bujão comprime a polpa para formar uma vedação hermética e impermeável. Esta vedação evita que o vapor pressurizado escape para trás, para dentro do equipamento de espessamento. Dentro da câmara de aquecimento, a massa de celulose passa por tratamento térmico preciso, misturando-se continuamente com o vapor injetado antes de cair na unidade dispersora para ação de cisalhamento final.
O papel do aquecimento a vapor no amolecimento de impurezas
O aquecimento a vapor altera o estado físico dos adesivos sintéticos. A rosca de aquecimento injeta vapor direto, geralmente com pressão de 3 a 5 bar, na massa de polpa de alta consistência. As temperaturas operacionais geralmente variam entre 85°C e 120°C. O alvo exato depende se o sistema opera sob condições atmosféricas ou pressurizadas, bem como da composição específica do fornecimento.
Esta transferência de calor tem como alvo a temperatura de transição vítrea e o ponto de fusão dos adesivos sintéticos. À medida que a temperatura da polpa aumenta, as impurezas pegajosas liquefazem-se e perdem a sua integridade estrutural. As ceras derretem, os hot melts amolecem e os adesivos sensíveis à pressão tornam-se altamente flexíveis. Esta fase térmica não destrói os contaminantes. Em vez disso, prepara-os para uma avaria mecânica. Sem este amolecimento preliminar, o cisalhamento mecânico simplesmente moveria os contaminantes duros sem reduzir o seu tamanho físico. O vapor também ajuda a relaxar as fibras de celulose, tornando-as mais flexíveis e menos propensas a cortes durante a fase subsequente de alto cisalhamento.
Cisalhamento Mecânico e Turbulência Intensificada
A dispersão real ocorre entre dois discos de metal para serviços pesados. Um disco permanece estático, aparafusado à carcaça, enquanto o outro gira em altas velocidades, normalmente acionado por um enorme motor elétrico que varia de 500 kW a 2.000 kW. Ambos os discos apresentam fileiras concêntricas interligadas de dentes projetados com precisão. Os padrões dos dentes variam, geralmente apresentando dentes grossos no centro para a ruptura inicial e dentes finos na periferia para a dispersão final. À medida que a polpa aquecida e de alta consistência entra no centro do dispersor, a força centrífuga a impulsiona para fora através do estreito espaço entre os discos.
Esta passagem gera turbulência intensificada e forças de cisalhamento extremas de alto atrito. A ação mecânica separa os adesivos amolecidos das fibras de celulose. Ele tritura os adesivos liquefeitos, reduzindo-os a tamanhos microscópicos bem abaixo de 0,05 mm. Neste tamanho, as partículas perdem a pegajosidade e não se aglomeram na máquina de papel.
Este cisalhamento intenso proporciona um importante benefício secundário. Ele decompõe agressivamente as impurezas visíveis, como flocos não despolpados, ceras residuais e manchas de tinta teimosas. Ao dispersar essas partículas escuras uniformemente por toda a matriz da fibra, o sistema melhora significativamente as propriedades ópticas e o brilho geral da folha final.
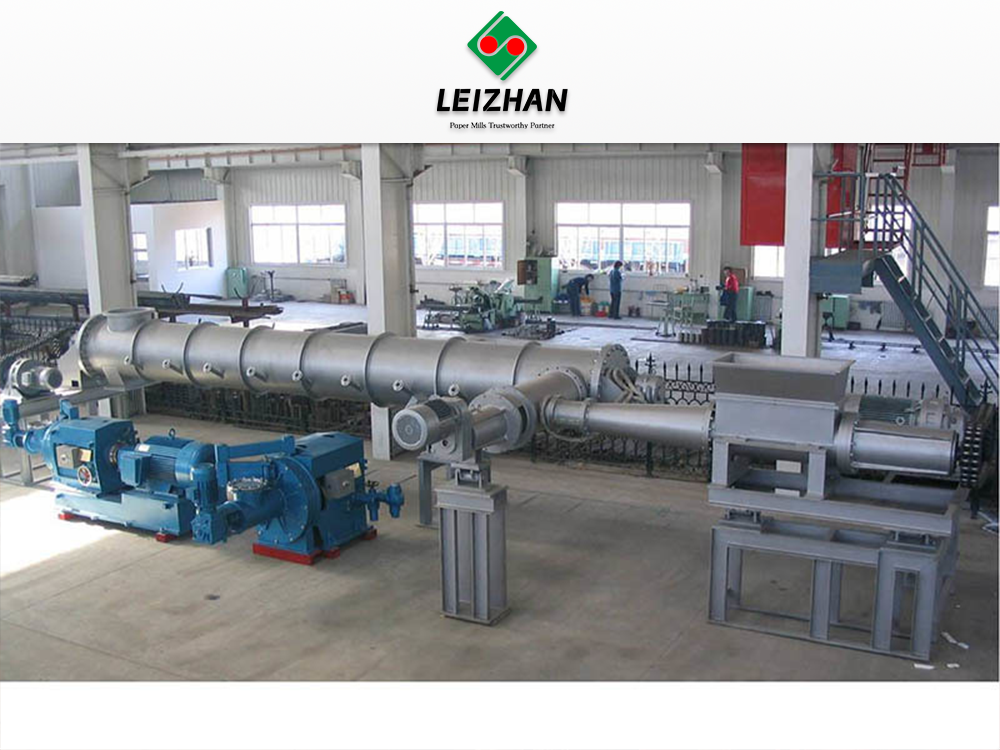
Variáveis Operacionais Chave para Dispersão Ideal
Requisitos de consistência de polpa
O cisalhamento eficaz exige alta consistência de polpa. Os operadores devem manter a alimentação com consistência de 25% a 30% ou superior. Em baixas consistências, o excesso de água atua como lubrificante. As fibras simplesmente deslizam umas sobre as outras e os discos não conseguem gerar o atrito necessário para dispersar os contaminantes. A alta consistência força o atrito fibra com fibra e fibra com metal. Este ambiente denso garante que as forças de cisalhamento sejam transferidas diretamente para as partículas pegajosas amolecidas, separando-as de forma eficiente. Manter essa consistência requer monitoramento constante do torque da prensa de parafuso a montante e das taxas de drenagem.
Controle de temperatura e tempo de permanência
As configurações de temperatura devem estar alinhadas com a composição pegajosa específica da matéria-prima. Temperaturas mais altas são necessárias para certos hot melts de alto ponto de fusão. O calor excessivo desperdiça vapor e corre o risco de danificar a fibra. Os operadores devem equilibrar a temperatura com o tempo de permanência no parafuso de aquecimento usando válvulas misturadoras de vapor automatizadas e sensores de temperatura.
O tempo de permanência determina quanto tempo a polpa permanece exposta ao vapor antes de entrar no dispersor. O tubo de aquecimento deve fornecer tempo suficiente para distribuição uniforme de calor por toda a massa de polpa. Os tempos de retenção normalmente variam de dois a cinco minutos. Se o tempo de permanência for muito curto, o núcleo dos pedaços de polpa permanecerá frio e os pedaços pegajosos de seu interior não amolecerão. A calibração adequada garante penetração térmica completa sem degradar a resistência inerente da fibra.
Ajustando a folga do disco
A lacuna entre os discos estáticos e rotativos controla a intensidade do cisalhamento mecânico. Os operadores calibram com precisão esta folga do disco usando mecanismos de ajuste de folga hidráulicos ou eletromecânicos, normalmente ajustando-a entre 0,1 mm e 0,5 mm. Ajustar esta lacuna envolve uma relação inversa direta.
A redução da folga do disco melhora significativamente a dispersão de partículas pegajosas e manchas de tinta. Uma folga mais estreita força maior atrito e menor redução de partículas. Uma folga estreita também aumenta o consumo de energia elétrica no motor de acionamento principal. Deixar a folga muito apertada aumenta o risco de corte das fibras de celulose, o que degrada a resistência ao rasgo e à tração do papel final. Os engenheiros da fábrica devem monitorar constantemente a carga do motor em amperes e ajustar a folga para encontrar o equilíbrio ideal entre a quebra de contaminantes e a preservação da fibra.
Avaliando um Dispersor de Celulose de Resíduos de Papel: Características para Resultados
Dispersor de disco vs. sistemas amassadores (critérios de decisão)
Ao atualizar as linhas de preparação de massa, os moinhos devem escolher entre dispersores de disco e sistemas amassadores. Ambos lidam com polpa de alta consistência, mas suas abordagens mecânicas diferem fundamentalmente. UM O Dispersor de Celulose de Resíduos de Papel utiliza discos giratórios de alta velocidade com uma folga estreita para fornecer cisalhamento agressivo. Os amassadores usam eixos de rotação lenta com voos interligados para criar um atrito suave de fibra com fibra.
Comparação operacional: dispersores de disco vs. sistemas amassadores
| apresentam |
de disco |
sistema amassador dispersor |
| Velocidade operacional |
Alta velocidade (normalmente 1000 a 1500 RPM) |
Baixa velocidade (normalmente abaixo de 200 RPM) |
| Liberação de lacuna |
Estreito e ajustável (0,1 a 0,5 mm) |
Amplo e fixo |
| Mecanismo Primário |
Rasgo mecânico de alto cisalhamento |
Fricção suave de fibra com fibra |
| Preservação de Fibra |
Risco moderado de corte de fibra |
Excelente preservação do comprimento da fibra |
| Análise de contaminantes |
Redução agressiva de micro-stickies |
Redução moderada, melhor para flocos grandes |
| Melhoria de brilho |
Alto (excelente dispersão de tinta) |
Moderado |
As equipes de compras devem basear suas decisões nos requisitos do produto final. Os dispersores de disco são superiores para a degradação agressiva de microadesivos e tinta, tornando-os ideais para melhorar o brilho em papéis finos ou embalagens de alta qualidade. Os amassadores são escolhidos quando a preservação do comprimento máximo da fibra é priorizada em detrimento da redução absoluta de contaminantes, como nas camadas de base do testliner.
Compensações entre consumo de energia e eficiência de dispersão
A dispersão térmica é um processo que consome muita energia. Requer vapor significativo para a fase de aquecimento e enorme energia elétrica para o motor dispersor principal. O consumo específico de energia geralmente varia de 40 a 80 kWh por tonelada de celulose, dependendo da configuração da lacuna e do tipo de fornecimento. Os gerentes das fábricas devem avaliar esse custo operacional em relação aos ganhos financeiros decorrentes da redução do tempo de inatividade das máquinas e de menos defeitos de papel.
Os sistemas modernos incorporam recursos de recuperação de energia para melhorar esse equilíbrio. Os parafusos de aquecimento avançados utilizam recuperação de vapor em circuito fechado para capturar e reutilizar vapor flash. Ao avaliar equipamentos, priorize projetos que ofereçam controle preciso da carga do motor e válvulas misturadoras de vapor eficientes. O objetivo é maximizar a eficiência de dispersão por quilowatt-hora sem tratar excessivamente a polpa.
Integração com tratamentos de diluição, pós-flotação e enzimas
A dispersão térmica não vaporiza os adesivos; muda seu tamanho físico e estado. A remoção máxima de pegajosos requer uma integração holística do sistema. Imediatamente após o dispersor, a polpa de alta consistência cai em uma caixa de latência para uma fase crítica de diluição pós-dispersão. A água branca é injetada sob forte agitação para reduzir a consistência para 4% ou 5% para processamento posterior.
A dispersão térmica altera a química da superfície dos adesivos. O intenso calor e cisalhamento tornam essas partículas mais hidrofóbicas e responsivas à remoção pós-flotação. Muitos moinhos modernos direcionam a polpa dispersa diretamente para uma célula de flotação secundária para remover fisicamente as micropartículas. A adição sequencial de enzimas limpas após a diluição ajuda a pacificar partículas pegajosas residuais. As enzimas esterase têm como alvo as ligações químicas dos adesivos, evitando que se reaglomerem à medida que a polpa esfria.
Durabilidade de Equipamentos e Metalurgia
Os componentes internos de um dispersor enfrentam desgaste extremo. O atrito de alta consistência combinado com contaminantes abrasivos residuais como areia, vidro e fragmentos de metal degrada rapidamente os metais padrão. A metalurgia dos discos dispersores impacta diretamente nos cronogramas de manutenção e na vida útil operacional.
Avalie os equipamentos com base na dureza e composição das ligas do disco. Procure aço inoxidável endurecido, ferro fundido com alto teor de cromo ou ligas especializadas resistentes ao desgaste. Projetos de segmentos substituíveis são altamente recomendados. Em vez de substituir um disco maciço inteiro, as equipes de manutenção podem trocar segmentos individuais de dentes desgastados. Esta abordagem modular minimiza o tempo de inatividade para manutenção e reduz significativamente os custos de peças de reposição.
Riscos de implementação e estratégias de mitigação
Gerenciando a degradação da fibra e as propriedades ópticas
O alto calor e o cisalhamento mecânico intenso apresentam o risco de degradação da fibra. Operar o sistema muito quente ou com uma folga muito estreita causa o encurtamento da fibra, o que enfraquece a folha final e causa uma queda no Canadian Standard Freeness (CSF). A exposição de certas pastas mecânicas a altas temperaturas causa amarelecimento devido ao calor, resultando em uma queda no brilho ISO.
A mitigação requer controle preciso e intervenção química. Os operadores devem monitorar rigorosamente a temperatura para evitar exceder o ponto de amolecimento necessário dos stickies alvo. Para neutralizar o amarelecimento causado pelo calor, as fábricas integram agentes branqueadores diretamente na fase de aquecimento. A injeção de peróxido de hidrogênio, juntamente com silicato de sódio, soda cáustica e agentes quelantes como DTPA, no parafuso de aquecimento utiliza a alta temperatura para acelerar a reação de branqueamento. Isto preserva ou melhora as propriedades ópticas da polpa durante a dispersão.
Mitigando Altos Custos de Vapor e Energia
O risco financeiro de operar um sistema de alta energia é substancial. A operação ineficiente corrói rapidamente a lucratividade do uso de resíduos de papel mais baratos. Aquecer o excesso de água em vez de fibra é a fonte mais comum de desperdício de energia.
A mitigação começa na fase de espessamento. A otimização das prensas de parafuso garante que a polpa atinja a meta estrita de consistência de 30%, o que significa que o vapor aquece a fibra, e não o excesso de água. A implementação de inversores de frequência variável (VFDs) no motor do dispersor principal permite que os operadores ajustem o consumo de energia com base nas condições de fornecimento em tempo real. Se um lote específico de resíduos de papel contiver menos adesivos, o VFD poderá reduzir a velocidade do motor, economizando eletricidade e mantendo a dispersão adequada.
Pegada do sistema e desafios de modernização
Adicionar um sistema de dispersão térmica a uma linha de preparação de massa existente apresenta desafios espaciais significativos. O equipamento requer uma grande área ocupada. Você deve acomodar o espessador inclinado, a prensa de rosca para serviço pesado, o alimentador de rosca, o tubo de aquecimento longo, a própria unidade dispersora e um centro de controle de motor (MCC) dedicado.
A modernização requer um planejamento espacial 3D cuidadoso e engenharia estrutural. O piso deve suportar o peso extremo e as cargas de vibração dinâmica do dispersor de alta velocidade. As fábricas muitas vezes precisam construir plataformas elevadas para permitir que a gravidade auxilie o fluxo do material espesso entre o equipamento de espessamento e a rosca de aquecimento. O planejamento adequado do layout evita gargalos e garante que as equipes de manutenção tenham acesso seguro para trocar os discos dispersores pesados usando pontes rolantes.
Realize uma auditoria abrangente de celulose para identificar os tipos específicos de microadesivos e impurezas visíveis em sua matéria-prima atual.
Solicite testes de dispersão em escala piloto de fabricantes de equipamentos usando amostras de seu fornecimento específico de resíduos de papel.
Avalie sua caldeira atual e a capacidade de vapor para garantir que ela possa suportar as demandas de alta temperatura de uma fase de tratamento termomecânico.
Inspecione a metalurgia e o design do segmento dos discos dispersores propostos para garantir resistência ao desgaste a longo prazo contra contaminantes abrasivos.
Perguntas frequentes
P: Qual é a temperatura ideal para um sistema de dispersão de calor de disco?
R: A temperatura ideal normalmente varia de 85°C a 120°C. A configuração exata depende do tipo de sistema, seja atmosférico ou pressurizado, e do ponto de fusão específico dos contaminantes alvo. Temperaturas mais altas são necessárias para certos hot melts sintéticos, enquanto temperaturas mais baixas são suficientes para ceras básicas.
P: Como um dispersor de celulose de resíduos de papel difere de um amassador?
R: Os dispersores usam discos giratórios de alta velocidade com uma folga estreita e ajustável para gerar alto cisalhamento, triturando eficazmente micro-stickies e tinta. Os amassadores operam em baixas velocidades usando eixos interligados para criar um atrito suave entre fibras, o que preserva o comprimento da fibra, mas oferece uma quebra menos agressiva de contaminantes.
P: A dispersão térmica pode eliminar completamente os adesivos?
R: Não, a dispersão térmica não vaporiza nem remove substâncias pegajosas da massa de polpa. Ele os dispersa em um tamanho microscópico inferior a 0,05 mm que evita que se aglomerem na máquina de papel. A remoção real requer diluição a jusante e flotação secundária.
P: Qual é a consistência ideal da polpa para dispersão de calor?
R: A consistência ideal da polpa está entre 25% e 30%. Alta consistência é obrigatória para criar a matriz de fibra densa necessária para intenso atrito mecânico. Consistências mais baixas fazem com que as fibras escorreguem, reduzindo drasticamente a força de cisalhamento necessária para quebrar os adesivos.
P: Como a folga do disco afeta a qualidade final do papel?
R: Uma folga mais estreita do disco aumenta o atrito de cisalhamento, o que melhora a quebra de adesivos e tinta, resultando em uma folha mais limpa e brilhante. Porém, se a folga for muito estreita, corre-se o risco de cortar as fibras de celulose, o que reduz a resistência ao rasgo e à tração do papel.
P: Por que as fábricas adicionam agentes branqueadores durante a dispersão térmica?
R: Altas temperaturas durante a dispersão térmica podem causar amarelecimento por calor, o que diminui o brilho ISO da polpa. A adição de agentes de branqueamento como o peróxido de hidrogênio diretamente na fase de aquecimento utiliza o calor elevado para acelerar a reação de branqueamento, neutralizando o efeito de amarelecimento e melhorando as propriedades ópticas.


