O processo de secagem do papel consome mais energia térmica em qualquer fábrica. Os estágios de formação e prensagem a montante removem mecanicamente cerca de 98% da água da folha. O fio normalmente processa 92%, enquanto a prensa extrai outros 6%. A fração final da água requer evaporação, exigindo uma entrada massiva de vapor. Quando a qualidade do vapor cai ou o condensado se comporta mal, barreiras térmicas se formam dentro do cilindro. Essas barreiras arruínam os perfis de umidade, causam ondulação da folha e destroem a capacidade de operação. Você acaba desperdiçando energia ao produzir papel fora das especificações.
Otimizando um secador aquecido a vapor significa dominar a dinâmica da pressão do vapor e o comportamento do condensado em alta velocidade. Você precisa de sistemas mecânicos que evacuem a água sem soprar o excesso de vapor. Este guia detalha as realidades de engenharia da atualização desses sistemas para estabilizar sua máquina, melhorar os perfis de umidade nas direções cruzadas e reduzir o desperdício de energia.
O condensado é um isolante térmico: mesmo um milímetro de condensado residual cria uma barreira que reduz drasticamente o coeficiente de transferência de calor da carcaça do cilindro.
O vapor úmido degrada o equipamento: Operar com vapor úmido não apenas reduz o calor latente disponível, mas também acelera a erosão e incrustações internas do tubo.
A otimização a montante é crítica: como o secador remove menos de 1% da água total, uma redução de 1% na umidade da folha que entra na seção do secador produz reduções exponenciais no vapor necessário do secador.
Sinergia do sistema: A atualização de um sistema de remoção de condensado deve ser combinada com controle preciso da pressão do vapor, flexibilidade da faixa operacional e equilíbrio do ar da coifa para obter o ROI real.
A mecânica da transferência de calor em um cilindro secador de máquina de papel
A transferência de calor dentro de um cilindro de secagem depende inteiramente da mudança de fase. O vapor saturado entra no cilindro através de uma junta rotativa e entra em contato com a superfície interna mais fria da carcaça. À medida que o vapor se condensa em água líquida, ele libera calor latente. Essa energia térmica é conduzida através do invólucro metálico e transferida para a teia de papel úmido enrolada na parte externa. A relação entre a pressão do vapor saturado e a temperatura da superfície é direta e previsível. Uma pressão de vapor mais alta produz uma temperatura interna mais alta. A eficiência desta transferência depende fortemente de manter o revestimento interno livre de camadas isolantes de água.
Dinâmica de Calor Latente e Condensação
O processo de mudança de fase conduz toda a operação de secagem. O vapor transporta calor sensível e calor latente. O calor latente fornece a enorme liberação de energia necessária para a evaporação. Quando o vapor atinge a parede interna de um Cilindro Secador de Máquina de Papel , ele se transforma em condensado líquido. Essa rápida redução de volume cria uma queda de pressão localizada, puxando mais vapor do coletor para dentro do cilindro.
Se o condensado resultante não for imediatamente evacuado, formará uma barreira física. A água tem uma condutividade térmica terrível em comparação com o ferro fundido. Uma espessa camada de água força o vapor a aquecer a piscina de condensado antes que a energia possa atingir a casca. Isto reduz o coeficiente geral de transferência de calor, forçando os operadores a aumentar a pressão do vapor apenas para manter a mesma taxa de secagem.
Material do cilindro e condutividade térmica
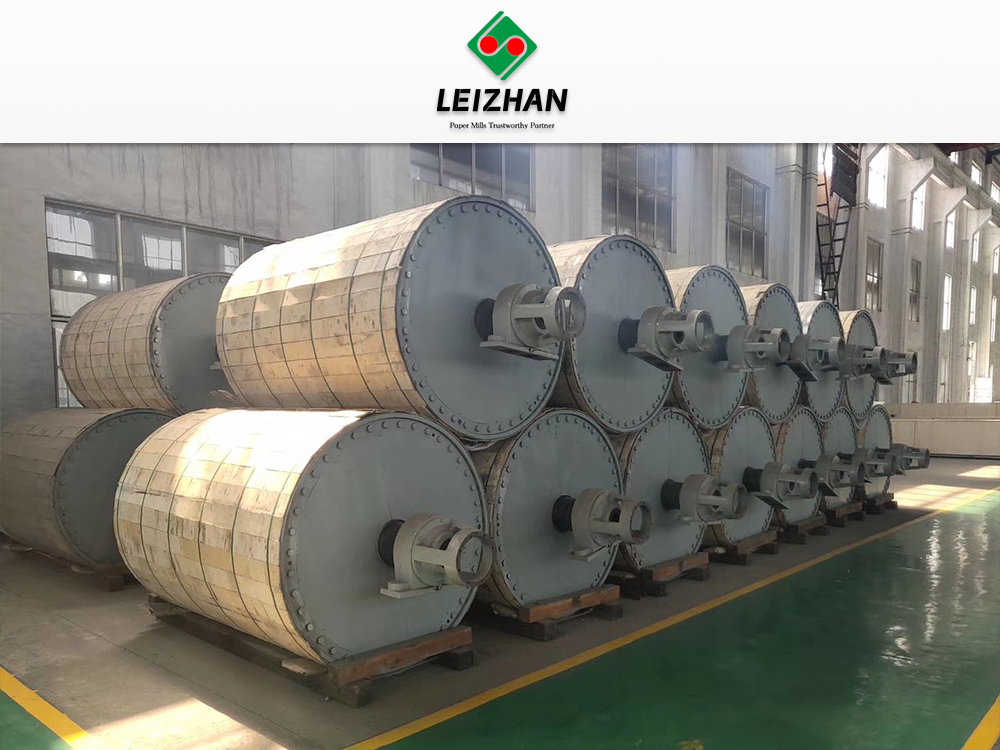
Os cilindros padrão contam com propriedades metalúrgicas específicas para equilibrar a transferência de calor com a integridade estrutural. Um padrão cilindro secador de ferro fundido oferece excelente condutividade térmica e amortecimento de vibrações. O ferro fundido fornece uma base estável para embalagens padrão, impressão e escrita. A espessura da carcaça determina a pressão máxima de trabalho permitida. Paredes mais espessas suportam pressões de vapor mais elevadas, mas aumentam a resistência térmica. Ao longo de décadas de operação, a fadiga do material e a corrosão interna podem forçar os moinhos a reduzir a pressão máxima, limitando as velocidades de produção.
A produção de tecidos requer uma abordagem completamente diferente. UM O cilindro secador Yankee atende a demandas extremas de alta pressão e alta evaporação. Esses cilindros são enormes, muitas vezes operando com pressões internas muito mais altas do que as unidades padrão de ferro fundido. Os cilindros Yankee apresentam ranhuras internas para aumentar a área de superfície interna e reduzir a espessura efetiva do casco. Esse design maximiza as taxas de transferência de calor para tecidos leves que secam em frações de segundo.
| Característica |
cilindro de ferro fundido padrão |
Cilindro Yankee de |
| Aplicação Primária |
Embalagem, papel fino, papel jornal |
Lenços, toalhas, papéis vitrificados à máquina |
| Superfície Interna |
Ferro fundido liso e usinado |
Ranhuras profundas para aumentar a área de superfície |
| Pressão Operacional |
Normalmente de 3 a 10 bar |
Muitas vezes excede 10 bar, até 15 bar |
| Taxa de evaporação |
Moderado, distribuído por mais de 40 cilindros |
Extremo, concentrado em um único cilindro enorme |
| Integração do capô |
Capuz padrão fechado ou aberto |
Capa de impacto de alta velocidade e alta temperatura |
Como a pressão do vapor determina o desempenho da secagem
A pressão do vapor serve como alavanca de controle principal para as taxas de secagem. Os operadores ajustam a pressão para atender às demandas específicas de evaporação de diferentes gramaturas e velocidades da máquina. As máquinas modernas utilizam sistemas de vapor em cascata para maximizar a eficiência térmica em vários grupos de secadores, garantindo que nenhum vapor seja desperdiçado.
Faixas de pressão de equilíbrio para temperatura de superfície ideal
Um sistema de vapor em cascata divide a seção de secagem em grupos de pressão distintos. O vapor de alta pressão alimenta os principais grupos de secagem onde a demanda de evaporação é maior. O vapor soprado e o vapor vaporizado desses cilindros de alta pressão retornam para alimentar grupos de baixa pressão próximos à extremidade úmida. Esta configuração evita choque térmico na folha molhada enquanto extrai o máximo de trabalho do vapor.
Pressão mais alta aumenta a temperatura da superfície e acelera a secagem. Isso permite velocidades de produção mais altas. Aplicar calor excessivo a um lençol muito úmido faz com que a água dentro das fibras se transforme em vapor muito rapidamente. Esta rápida expansão leva à delaminação da folha, à separação da superfície e à formação de fiapos na superfície do cilindro. Os operadores devem equilibrar as curvas de pressão para aquecer a chapa gradualmente nos primeiros cilindros.
A flexibilidade da faixa operacional determina quão bem uma máquina lida com mudanças de nivelamento. Um sistema de vapor rígido força os operadores a desacelerar a máquina durante as transições. Sistemas avançados de controle de pressão fornecem um amplo envelope operacional. Eles utilizam termocompressores para aumentar o vapor de baixa pressão, permitindo que a máquina mantenha pressões diferenciais estáveis em uma ampla faixa de pesos básicos sem desestabilizar a cascata.
Os custos ocultos do vapor úmido
A qualidade do vapor impacta diretamente a vida útil do equipamento e a eficiência térmica. O vapor úmido contém gotículas de água não evaporadas. Essa umidade entra seção de secagem de papel devido ao mau controle da caldeira, retenção inadequada de vapor nos coletores principais ou falta de separadores de umidade.
As consequências mecânicas do vapor úmido são graves. Gotículas de água em alta velocidade agem como abrasivos. Eles corroem a tubulação interna, as juntas rotativas de vapor e as sapatas do sifão. Essa erosão leva a falhas mecânicas prematuras e paradas inesperadas. As consequências térmicas são igualmente prejudiciais. O vapor úmido transporta menos calor latente por quilograma. O transporte da caldeira geralmente inclui impurezas químicas. Quando o vapor úmido evapora dentro do cilindro, essas impurezas assam na parede interna do cilindro. Esta incrustação degrada permanentemente a eficiência da transferência de calor.
Para eliminar problemas de vapor úmido, os moinhos devem implementar verificações mecânicas rigorosas:
Instale separadores centrífugos de umidade de alta eficiência à frente das válvulas principais de controle de vapor.
Audite e substitua purgadores de vapor com defeito nos coletores de distribuição principais para evitar que o condensado seja arrastado para dentro dos cilindros.
Monitore a química da água de alimentação da caldeira para evitar formação de espuma e contaminação durante períodos de alta demanda.
Isole todas as linhas externas de vapor para evitar condensação prematura antes que o vapor chegue à máquina.
O papel crítico do sistema de remoção de condensado
Evacuar água de um cilindro giratório é um desafio complexo de dinâmica de fluidos. O O sistema de remoção de condensado deve superar a força centrífuga, a gravidade e os diferenciais de pressão interna para manter a carcaça limpa. Não fazer isso destrói a eficiência da máquina e estraga o papel.
Compreendendo o efeito da barreira de condensado
O comportamento do condensado muda drasticamente à medida que a velocidade da máquina aumenta. Em velocidades lentas, a água forma uma poça no fundo do cilindro. À medida que a velocidade aumenta, a poça começa a subir a parede, caindo em cascata em um movimento caótico. Esta fase em cascata consome grandes quantidades de energia de acionamento e causa vibrações mecânicas severas. Em altas velocidades, a força centrífuga supera a gravidade. A água forma uma camada contínua e uniforme em torno de toda a circunferência interna. Isso é conhecido como rimming.
Uma camada de condensado rebordo atua como um isolante térmico perfeito. Mesmo uma camada de água de 2 mm pode reduzir a taxa de transferência de calor em mais de 30%. O vapor deve conduzir o calor através desta camada de água estagnada antes de atingir o ferro fundido. Se o sistema de evacuação não conseguir manter esta camada extremamente fina, a eficiência térmica cai drasticamente.
A remoção inadequada de condensado destrói diretamente a qualidade do produto. Se a água se acumular de forma desigual ou os sifões não conseguirem passar pelas bordas, o cilindro desenvolverá temperaturas de superfície não uniformes. As faixas frias no cilindro são transferidas diretamente para a folha de papel. Isso cria listras úmidas, perfis de umidade inconsistentes em direções cruzadas e ondulações severas na folha. Os operadores muitas vezes secam demais a folha inteira apenas para eliminar uma única mancha molhada, desperdiçando enormes quantidades de energia e degradando a resistência da fibra.
Avaliando tecnologias de evacuação
A seleção do hardware interno correto depende inteiramente da velocidade da máquina e da pressão operacional. O objetivo é posicionar o ponto de evacuação o mais próximo possível do invólucro interno, mecanicamente, sem causar contato físico.
| de tecnologia |
do mecanismo |
de melhores aplicativos |
Considerações sobre manutenção |
| Sifões Rotativos |
Gira com o cilindro, retirando o condensado da carcaça. |
Máquinas de baixa a média velocidade operando em fases de poça ou cascata. |
Propenso a desgaste mecânico na junta rotativa; exige verificações regulares de liberação para evitar ataques de granadas. |
| Sifões Estacionários |
Fixado no lugar enquanto o cilindro gira em torno dele, utilizando uma sapata altamente projetada. |
Máquinas de alta velocidade operando estritamente na fase de rimming. |
Requer instalação precisa para manter uma folga de 1,5 mm; altamente sensível a quedas de pressão diferencial. |
| Barras de spoiler |
Barras de metal presas à concha interna para romper a camada de água da borda. |
Máquinas de alta velocidade que exigem máxima uniformidade e capacidade de transferência de calor. |
Instalação trabalhosa que exige entrada em espaços confinados; zero peças móveis uma vez instaladas. |
Sifões estacionários oferecem desempenho superior em altas velocidades. Como eles não giram, eles podem ser ajustados com folgas extremamente estreitas em relação ao casco. Isto minimiza a espessura da camada de condensado do rebordo. As barras de spoiler levam isso um passo adiante. Ao introduzir turbulência física na camada de borda, as barras turbuladoras quebram a barreira da água estagnada. Esta turbulência mistura o condensado, melhorando drasticamente a uniformidade da transferência de calor e a capacidade geral de secagem.
Vapor de sopro e pressão diferencial
Os sifões não bombeiam água para fora do cilindro. Eles dependem inteiramente da pressão diferencial. A pressão dentro do cilindro deve ser superior à pressão no coletor de retorno de condensado. Essa diferença de pressão força a água a subir pelo tubo sifão e sair pela junta rotativa.
Para levantar a água de forma eficaz, algum vapor deve sair do sifão junto com o condensado. Isso é chamado de vapor soprado. Reduz a densidade da coluna de fluido dentro do tubo sifão, facilitando seu levantamento. Se a pressão diferencial cair muito, o sifão não poderá superar a força centrífuga. O cilindro irá inundar. Se a pressão diferencial for definida muito alta, o sistema desperdiça grandes quantidades de vapor soprado, sobrecarregando os separadores e termocompressores a jusante. Manter a pressão diferencial ideal é o parâmetro operacional mais crítico na seção de secagem.
Avaliando atualizações para a seção de secagem de papel
A atualização de uma seção de secagem requer uma abordagem sistemática. Atirar dinheiro a novos sifões não resolverá os problemas subjacentes de controlo. Você deve definir critérios de sucesso claros e avaliar todo o circuito termodinâmico desde a caldeira até a exaustão do exaustor.
Enquadramento do problema e critérios de sucesso
Antes de especificar o hardware, defina resultados mensuráveis. Uma atualização bem-sucedida deverá produzir uma redução mensurável no consumo específico de vapor. Deve melhorar o perfil de umidade transversal e permitir maiores velocidades da máquina. Você precisa de dados concretos para justificar as despesas de capital.
Você também deve levar em consideração a eficiência upstream. A seção de prensa determina a carga de trabalho básica do secador. Se o conceito de projeto da prensa estiver desatualizado ou as pressões de nip estiverem mal otimizadas, a folha entra no secador muito úmida. Uma redução de 1% na umidade da folha que sai da prensa produz uma redução exponencial no vapor de secagem necessário. Avalie o desempenho da seção de prensa antes de dimensionar novos componentes do secador. Dimensionar um novo sistema de vapor para uma prensa ineficiente garante equipamentos superdimensionados e ineficientes.
Categorias e abordagens de soluções
As atualizações se enquadram em três níveis distintos com base no investimento de capital e no retorno esperado do investimento. A gestão da fábrica deve alinhar a solução técnica com a estratégia de produção de longo prazo.
Camada 1: Retrofits de Componentes. Isto envolve a substituição de juntas de vapor desgastadas, a atualização de sifões rotativos para estacionários ou a instalação de barras de spoiler em cilindros existentes. Essa abordagem tem como alvo cilindros gargalos específicos, em vez de toda a máquina.
Camada 2: Atualizações do sistema de controle. Isso se concentra no circuito de entrega e extração de vapor. A implementação de termocompressores avançados e controles automatizados de pressão diferencial amplia a faixa operacional. Isso permite que a máquina lide com diversas classes sem ajustes manuais da válvula.
Nível 3: Revisões Completas. Isto requer a substituição de todo o sistema de vapor e condensado. Em aplicações de tissue, isso pode significar a instalação de um cilindro Yankee completamente novo e de uma cobertura de ar de alta velocidade. Este nível é reservado para máquinas que passam por grandes aumentos de velocidade ou conversões de classificação.
Dimensões de Avaliação
Ao avaliar as soluções propostas, olhe além da folha de especificações. A escalabilidade é crítica. O sistema proposto pode lidar com futuros aumentos de velocidade da máquina? Um sistema projetado estritamente para a taxa de produção atual se tornará um gargalo em dois anos. Avalie a taxa de rejeição. O sistema deve fornecer a flexibilidade necessária para diversos tipos de papel, funcionando de forma eficiente em cargas de evaporação altas e baixas.
A acessibilidade à manutenção determina o sucesso a longo prazo. As juntas rotativas requerem substituições frequentes de vedações. Os sifões exigem verificações periódicas de folga. As inspeções internas exigem entrada em espaços confinados. Selecione sistemas que minimizem as peças móveis internas e apresentem indicadores de desgaste externos nas juntas rotativas. Se a manutenção for difícil, o pessoal da usina irá adiá-la, causando cilindros inundados e sifões quebrados.
Realidades de implementação e mitigação de riscos
A execução de uma atualização da seção de secagem envolve desafios logísticos significativos. O ambiente físico é hostil e o tempo de inatividade é caro. O planejamento adequado mitiga os riscos associados a modificações mecânicas pesadas dentro da estrutura da máquina.
Tempo de inatividade e restrições de instalação
As modificações internas do cilindro requerem entrada em espaços confinados. Instalar barras de spoiler ou substituir a tubulação interna do sifão é um trabalho lento e cansativo. O calor ambiente e as condições restritas limitam o tempo que os técnicos podem trabalhar dentro da carcaça. Esta realidade prolonga o tempo de inatividade necessário para a instalação.
A estratégia de mitigação padrão envolve instalações faseadas. Não tente atualizar toda a seção de secagem durante uma única interrupção. Programe o trabalho em várias interrupções anuais. Comece com os grupos de secadores mais críticos – normalmente a seção principal de evaporação onde o vapor de maior pressão é aplicado. Esta abordagem faseada limita o tempo de inatividade e proporciona melhorias imediatas e mensuráveis à capacidade de secagem.
Ajuste do sistema e equilíbrio de ar do capô
Uma nova configuração de remoção de condensado não produzirá resultados se os sistemas adjacentes forem ignorados. A atualização dos sifões aumenta a taxa de transferência de calor. Isto significa que mais água evapora da folha em menos tempo. Os sistemas de exaustão e ar complementar da coifa devem ser capazes de lidar com esse aumento de carga de umidade.
Se o equilíbrio do ar do exaustor não for ajustado simultaneamente, o ar dentro do exaustor atinge a saturação. A água evaporada não tem para onde ir e a secagem é interrompida independentemente da temperatura dos cilindros. Você deve avaliar a capacidade do exaustor, o aquecimento do ar complementar e os sistemas de recuperação de calor para garantir que correspondam à nova taxa de evaporação. A subotimização do sistema de ar anula as atualizações mecânicas dentro dos cilindros.
Monitoramento e Verificação
A verificação pós-instalação garante que o equipamento funcione conforme projetado. Implemente o monitoramento contínuo da secura do vapor nos coletores principais para evitar que o vapor úmido danifique o novo hardware. Você não pode gerenciar o que não mede.
Use varredura termográfica das superfícies do cilindro enquanto a máquina estiver funcionando. As câmeras térmicas revelam instantaneamente faixas frias, indicando falha no sifão ou folgas inadequadas. Estabeleça um mapa térmico de referência imediatamente após a instalação. Compare digitalizações futuras com esta linha de base para detectar problemas mecânicos internos antes que eles causem quebras de chapa ou defeitos de qualidade. O monitoramento contínuo das tendências de pressão diferencial e das taxas de vapor soprado fornece aviso antecipado de inundação do sistema.
Conclusão
Inicie uma auditoria térmica de base da seção de secagem atual, concentrando-se nas tendências de pressão diferencial, nas taxas de vapor de passagem e nas variações de temperatura da superfície em todos os cilindros.
Inspecione todas as juntas rotativas e meça as folgas internas do sifão durante a próxima interrupção programada para identificar gargalos mecânicos imediatos.
Recalibre os sistemas de exaustão do capô e de reposição de ar para garantir que eles possam lidar com taxas de evaporação aumentadas antes de instalar novas peças de cilindro interno.
Atualize as válvulas manuais de pressão diferencial para circuitos de controle automatizados para evitar inundação dos cilindros durante mudanças rápidas de nível.
Perguntas frequentes
P: O que causa a inundação do cilindro do secador de uma máquina de papel?
R: A inundação ocorre quando a pressão diferencial é muito baixa para superar a força centrífuga e elevar o condensado através do sifão. Também pode acontecer por falha mecânica do próprio sifão, como cano quebrado ou sapato gasto que perde sucção.
P: Como um sistema de remoção de condensação afeta a qualidade do papel?
R: A remoção eficiente evita temperaturas irregulares da superfície do cilindro. Temperaturas consistentes eliminam diretamente listras úmidas, curvaturas da folha e perfis de umidade inconsistentes em direções cruzadas na folha final, garantindo resistência e capacidade de impressão uniformes.
P: Por que um cilindro secador Yankee opera de maneira diferente de um cilindro secador de ferro fundido padrão?
R: Os cilindros Yankee são significativamente maiores, operam em pressões internas mais altas e utilizam exaustores de ar de alta velocidade para atingir taxas de evaporação massivas para tecidos leves. Eles exigem sistemas internos especializados de canais e coletores para lidar com cargas térmicas extremas.
P: Como o vapor úmido afeta uma secadora aquecida a vapor?
R: O vapor úmido introduz água em excesso que deve ser evacuada, reduzindo o calor latente disponível para secagem. Também causa erosão física dentro das juntas de vapor e leva à formação de incrustações na carcaça do cilindro, degradando permanentemente a eficiência da transferência de calor.
P: Qual é o estágio de “rimming” em uma seção de secagem de papel?
R: O rimming ocorre em velocidades mais altas da máquina quando a força centrífuga faz com que o condensado forme uma camada uniforme e contínua ao redor da circunferência interna do cilindro. Este estado requer projetos de sifões estacionários específicos e pressões diferenciais precisas para evacuar a água.
P: A atualização dos sifões pode reduzir o consumo geral de energia?
R: Sim. A atualização para sifões estacionários modernos com folgas mais estreitas reduz a espessura da barreira de condensado. Isto melhora a transferência de calor, permitindo que a máquina atinja a mesma taxa de secagem com uma pressão de vapor mais baixa, economizando assim energia.


