Impurezas pesadas que entram no processo de polpação a jusante criam custos operacionais crescentes. Metal residual, cacos de vidro, areia, sujeira e plásticos densos aceleram o desgaste nas placas do refinador e nas cestas da peneira. Isso leva a paradas frequentes para manutenção e equipamentos danificados. O processamento de matéria-prima reciclada ou polpa virgem altamente contaminada em consistências entre 2% e 6% apresenta um desafio físico distinto. Você precisa separar contaminantes densos sem causar perda excessiva de fibra, obstruir o sistema ou exigir grandes volumes de água de diluição que perturbem o equilíbrio hídrico da fábrica.
O principal mecanismo de defesa no circuito de triagem grosseira é o Centricleaner de alta consistência . Frequentemente referido como Limpador de Alta Densidade ou Limpador HD, este equipamento depende da mecânica centrífuga para proteger os ativos a jusante. Ao interceptar detritos grandes e pesados imediatamente após o despolpador, evita danos catastróficos em máquinas rotativas sensíveis. Descreveremos a dinâmica dos fluidos, os recursos de engenharia e os critérios de avaliação necessários para especificar a unidade certa para tipos de fornecimento e capacidades de produção específicos.
Mecânica de separação centrífuga: Os centricleaners de alta consistência utilizam entrada de material tangencial para criar um fluxo rotacional de alta velocidade, separando materiais com base na gravidade específica e não no tamanho físico.
Proteção de ativos a jusante: A remoção eficaz de escória pesada, areia e metal no estágio de alta consistência estende diretamente o ciclo de vida de desflakers, refinadores e peneiras finas a jusante.
Métricas críticas de avaliação: As equipes de aquisição e engenharia devem avaliar a eficiência do limpador com base nos requisitos de queda de pressão, nos mecanismos de descarga de rejeitos (intermitente versus contínuo) e na resistência ao desgaste dos materiais do cone (por exemplo, cerâmica de alumina).
Compensações operacionais: Equilibrar a remoção máxima de impurezas com a rejeição mínima de fibras requer controle preciso dos diferenciais de pressão e, em alguns projetos, a aplicação de água de elutriação.
A mecânica: como funciona um centricleaner de alta consistência
Entrada tangencial e dinâmica de fluidos
O processo de separação começa no momento em que a suspensão de celulose entra no equipamento. O material entra na seção cilíndrica superior tangencialmente sob pressão significativa da bomba de alimentação, normalmente variando de 150 a 250 kPa, dependendo do projeto específico da unidade. Esta geometria de entrada específica força o fluido contra a parede interna, convertendo instantaneamente a velocidade linear em intensa velocidade rotacional. O fluido estabelece um vórtice descendente primário que espirala ao longo da circunferência interna do cilindro e do cone. Esta rotação em alta velocidade gera as forças centrífugas necessárias para empurrar as partículas mais pesadas para fora, separando-as da suspensão principal de fibras. O design em voluta na entrada minimiza a turbulência, garantindo uma transição suave para o padrão de fluxo rotacional.
Força Centrífuga vs. Gravidade Específica
A limpeza centrífuga depende inteiramente do princípio da gravidade específica e não das dimensões físicas. A força centrífuga atua desproporcionalmente sobre impurezas pesadas porque esses contaminantes possuem uma gravidade específica maior que as fibras de celulose e a água. A água tem uma gravidade específica de 1,0 e as fibras saturadas de celulose oscilam em torno de 1,5. Em contraste, a areia de sílica fica em 2,6 e os fragmentos de aço excedem 7,8. À medida que a suspensão gira, a energia rotacional empurra essas partículas densas para fora, contra a parede mais limpa. Enquanto isso, as fibras de celulose mais leves permanecem suspensas perto do centro da coluna fluida rotativa. Essa separação baseada em densidade isola partículas pequenas e pesadas que, de outra forma, passariam pelas barreiras físicas das telas de pressão a jusante.
O papel do corpo em forma de cone
A geometria do limpador determina sua eficiência de separação. O equipamento transita de um cilindro superior largo para um cone inferior estreito. À medida que o fluido desce para as seções mais estreitas do cone, a velocidade rotacional do fluido acelera rapidamente devido à conservação do momento angular. Esta aceleração intensifica dramaticamente a força centrífuga aplicada à suspensão. A força intensificada garante que mesmo partículas ligeiramente mais pesadas sejam conduzidas para a parede externa antes que o fluido atinja a zona de rejeição no ápice inferior. O ângulo preciso deste cone determina o equilíbrio entre a eficiência de separação e a queda de pressão. Cones mais íngremes geralmente proporcionam maior eficiência de separação, mas requerem pressões de alimentação mais altas para manter o vórtice.
O vórtice ascendente secundário
A dinâmica dos fluidos muda dramaticamente no ápice do cone inferior. Como o equipamento opera sob um diferencial de pressão contínuo, o fluido não pode simplesmente sair pelo fundo. A polpa limpa, conhecida como aceita, possui menor gravidade específica e se acumula próximo ao eixo central. Na parte inferior do cone, este isqueiro aceita o estoque inverte a direção para formar um vórtice interno de baixa pressão. Este vórtice secundário viaja rapidamente para cima através do centro exato do limpador, passando pelo localizador de vórtice e saindo pela saída de aceitação na parte superior da unidade. Um núcleo de ar se forma naturalmente no centro absoluto deste vórtice ascendente, estabilizando o fluxo e evitando a remistura de contaminantes separados.
Tipos de impurezas visadas por um limpador de celulose de alta consistência
Categorizando Contaminantes Pesados
O O limpador de celulose de alta consistência tem como alvo materiais residuais específicos que entram na fábrica através de fardos de matéria-prima. Os detritos comuns incluem grampos pesados, arames, clipes de papel, cascalho, areia, cacos de vidro e sujeira densa. Nas fábricas de papel reciclado que processam contêineres de papelão ondulado antigos (OCC), o sistema também encontra plásticos pesados e fragmentos metálicos de paletes de transporte. O limpador remove com sucesso grumos não despolpados e nódulos de fibras densas que exigem descamação adicional, evitando que obstruam as telas finas a jusante. Os operadores devem compreender a gravidade específica destes contaminantes para otimizar os parâmetros operacionais do limpador.
Gravidade Específica de Contaminantes Comuns do Moinho
| Tipo de Contaminante |
Média de Remoção por Gravidade Específica |
Dificuldade |
| Tramp Metal (Aço/Ferro) |
7,5 - 8,0 |
Baixo |
| Cacos de vidro |
2,4 - 2,8 |
Baixo |
| Areia Sílica / Cascalho |
2,6 - 2,7 |
Baixo |
| Plásticos Densos (PET/PVC) |
1,3 - 1,5 |
Alto |
| Fibra de Celulose (Referência) |
1,5 (saturado) |
N / D |
Separação de tamanho vs. densidade
Os engenheiros da fábrica entendem que a limpeza centrífuga é obrigatória juntamente com a triagem de barreira tradicional. As peneiras grossas e finas separam os materiais com base estritamente no tamanho físico, utilizando ranhuras fresadas com precisão ou furos perfurados. Um pequeno pedaço de arame denso ou um grão de areia de sílica pode facilmente orientar-se para passar através de uma ranhura de tela de 0,15 mm. Os Centricleaners abordam essa vulnerabilidade removendo partículas pequenas e altamente densas que contornam as barreiras físicas. A combinação da separação por densidade com a separação por tamanho fornece um mecanismo de defesa abrangente para a linha de preparação de massa. Você não pode confiar apenas em telas com fenda para capturar detritos pesados e estreitos.
Impacto da escória não removida
A falha na remoção da escória pesada no estágio de alta consistência causa graves danos mecânicos em todo o moinho. O metal residual que desvia do limpador cortará as placas do refinador instantaneamente, destruindo a metalurgia cara e interrompendo a produção. O vidro pontiagudo e o cascalho perfuram facilmente os cestos de tela fina, levando à contaminação maciça das fibras e exigindo a substituição imediata do cesto. A areia suspensa introduz desgaste abrasivo severo na infraestrutura da tubulação, nos impulsores da bomba e nas sedes das válvulas. Esta erosão reduz drasticamente a vida útil operacional de todos os equipamentos de manuseio de fluidos a jusante, forçando reconstruções prematuras de bombas centrífugas caras.
Recursos de engenharia para avaliar em um centricleaner de alta consistência
Resistência ao desgaste e seleção de materiais
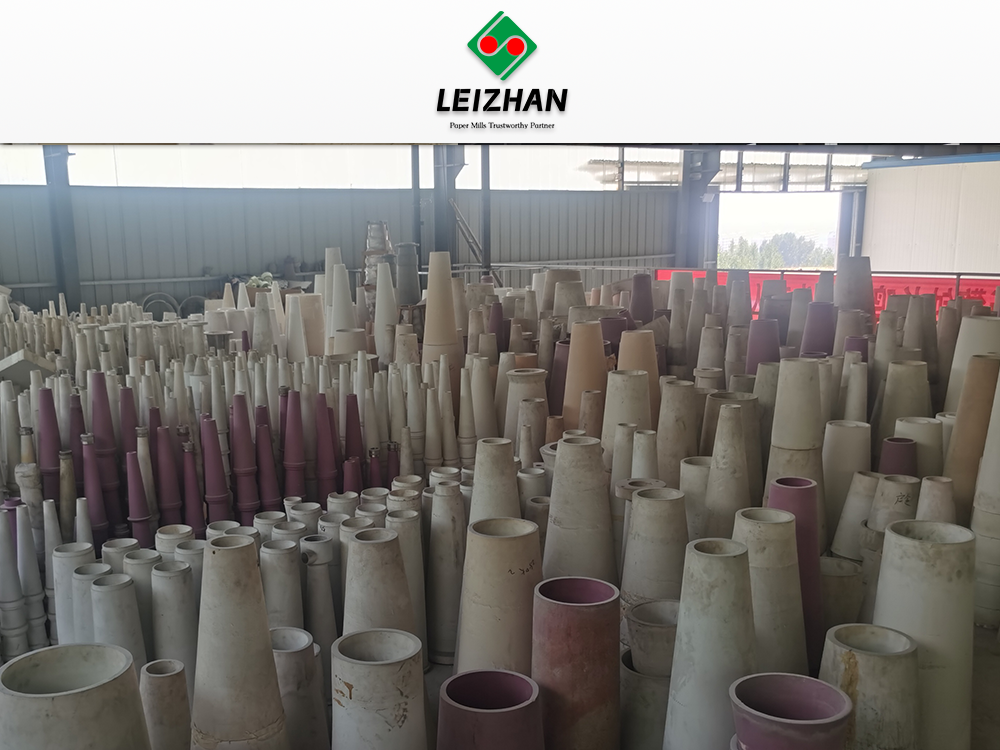
A vida útil operacional depende muito dos materiais utilizados para construir o cone inferior, onde as forças centrífugas e o desgaste abrasivo são mais intensos. Os cones de poliuretano oferecem flexibilidade e resistência ao impacto, mas degradam-se rapidamente sob cargas pesadas de areia. O ferro fundido oferece excelente resistência estrutural, mas sofre corrosão e erosão gradual. A cerâmica de alta alumina oferece resistência excepcional a areia altamente abrasiva e metal que viaja em altas velocidades. Os componentes cerâmicos evitam paradas frequentes de manutenção e mantêm a geometria interna necessária para a formação ideal de vórtices. Ao inspecionar o cone durante paradas, as equipes de manutenção devem seguir um protocolo de avaliação rigoroso.
Isole a bomba de alimentação e bloqueie a fonte de alimentação principal.
Feche as válvulas de isolamento manuais nas linhas de alimentação e aceitação.
Alivie a pressão interna usando a válvula de sangria designada.
Remova a seção cônica inferior através da conexão flangeada.
Inspecione o revestimento interno de cerâmica ou poliuretano quanto a ranhuras, corrosão ou padrões de desgaste irregulares.
Meça o diâmetro interno do ápice rejeitado e compare-o com as especificações do OEM.
Projeto de Câmara de Rejeição e Mecanismos de Descarga
Os engenheiros devem avaliar como o equipamento lida com o material rejeitado. Os sistemas de descarga intermitente utilizam uma câmara de rejeição equipada com válvulas duplas pneumáticas. A válvula superior abre para permitir que detritos pesados caiam na câmara e, em seguida, fecha antes que a válvula inferior se abra para despejar os detritos, evitando perda de pressão. Os sistemas de sangria contínua mantêm um fluxo pequeno e constante de rejeitos, o que é mais simples, mas requer processamento secundário. A maioria das unidades modernas possui um visor resistente. Esta seção transparente permite que os operadores monitorem visualmente a câmara de rejeição, garantindo que ela não encha demais e interrompa o vórtice interno.
Comparação do mecanismo de descarga
| Tipo de sistema |
Mecanismo operacional Perda de fibra |
potencial |
Requisito de manutenção |
| Intermitente (Válvula Dupla) |
Abertura/fechamento sequencial de duas válvulas pneumáticas |
Muito baixo |
Alto (vedações de válvulas, atuadores) |
| Sangramento Contínuo |
Orifício aberto constante no ápice |
Alto (requer estágio secundário) |
Baixo (sem peças móveis) |
Injeção de água de elutriação
Para maximizar o rendimento da fibra, muitos limpadores avançados apresentam injeção de água de elutriação na ponta de rejeição. A elutriação, ou água de diluição, é injetada tangencialmente próximo à base do cone. Este fluxo de água limpa neutraliza o movimento descendente das boas fibras de celulose que são arrastadas junto com os detritos pesados. A água injetada lava essas fibras mais leves de volta ao fluxo de aceitação. A implementação da elutriação minimiza significativamente a perda de fibra, ao mesmo tempo que permite que a escória pesada caia livremente na câmara de rejeição. A pressão da água de elutriação deve ser mantida 20 a 50 kPa acima da pressão interna no ponto de injeção para evitar que o estoque retorne para as linhas de água.
Métricas de Queda de Pressão e Consumo de Energia
A manutenção do vórtice interno requer um diferencial de pressão específico entre a entrada de alimentação e a saída de aceitação. Os engenheiros devem avaliar a eficiência energética da bomba de alimentação em relação à eficiência de separação do limpador. Uma queda de pressão mais elevada geralmente aumenta a eficiência da limpeza, girando o fluido mais rapidamente, mas exige significativamente mais energia elétrica da bomba de alimentação. Uma queda de pressão padrão (Delta P) varia de 100 a 150 kPa. Os operadores devem encontrar o ponto de ajuste de pressão ideal que remova a quantidade necessária de detritos pesados sem desperdiçar energia da bomba ou causar desgaste excessivo nas paredes internas do cone.
Compensações operacionais: limpeza de alta consistência versus limpeza de média/baixa consistência
Intervalos de consistência e posicionamento do sistema
Os limpadores de celulose são categorizados pela consistência do material que processam. Unidades de alta consistência operam entre 2% e 6% de sólidos. Os sistemas de consistência média funcionam entre 1,5% e 2%, enquanto os sistemas de baixa consistência lidam com estoques fortemente diluídos abaixo de 1,5%. Os moinhos posicionam unidades de alta consistência imediatamente após o despolpador ou tanque de sopro. Nesta fase, o estoque é espesso e os detritos são grandes e destrutivos. Colocar essas unidades robustas na frente da linha atua como a primeira linha de defesa, protegendo todos os estágios subsequentes de desbaste e peneiramento contra danos mecânicos catastróficos.
Direcionamento de impurezas pesadas vs. leves
Unidades de alta consistência são estritamente projetadas para atingir detritos pesados com alta gravidade específica. Eles são excelentes na remoção de metal, vidro e pedras. Eles são ineficazes na remoção de contaminantes leves. Os produtos de limpeza de média e baixa consistência a jusante são necessários para eliminar impurezas leves. Esses limpadores diretos e reversos lidam com plásticos, isopor, adesivos, raspas e sujeira fina. Um sistema completo de preparação de massa requer remoção pesada de alta consistência e remoção leve de baixa consistência para alcançar a qualidade final do papel. Você não pode forçar um único tipo de limpador a lidar com ambas as extremidades do espectro de gravidade específica.
Taxas de recuperação de fibra versus remoção de contaminantes
A limpeza centrífuga envolve uma compensação operacional inerente entre limpeza e rendimento. Forças centrífugas mais altas e aberturas de rejeição mais amplas aumentam as taxas de remoção de impurezas, garantindo um fluxo de aceitação mais limpo. Essas configurações agressivas correm o risco de maior rejeição de fibras boas, enviando celulose valiosa para aterros sanitários. Os operadores devem equilibrar essas métricas com base na qualidade específica do fornecimento e nos requisitos do produto final. A utilização da água de elutriação e a otimização do sincronismo automatizado da válvula ajudam a mitigar essa compensação, maximizando a recuperação sem sacrificar a limpeza. O ajuste do tempo de permanência da válvula de rejeição superior impacta diretamente o volume de fibra perdido durante cada ciclo de descarga.
Capacidade versus pegada
Ao projetar um layout de moinho, a área ocupada é uma consideração importante. Unidades únicas, de grande diâmetro e alta consistência processam grande produtividade volumétrica. Muitas vezes, uma única unidade pode lidar com todo o fluxo de produção proveniente do despolpador, processando de 1.000 a 5.000 litros por minuto. A limpeza fina de baixa consistência requer extensos bancos multiciclones contendo centenas de cones de pequeno diâmetro para processar a mesma quantidade de fibra, devido aos enormes volumes de água de diluição necessários. As grandes unidades individuais economizam espaço valioso ao mesmo tempo em que fornecem proteção crítica para material grosso.
Riscos de implementação e estratégias de mitigação
Risco: Conectar a tomada de rejeição
A falha operacional mais comum é o entupimento na saída de rejeição. Isso ocorre devido ao acúmulo excessivo de sólidos pesados, à introdução de metal residual superdimensionado que preenche a abertura ou a uma falha na sequência da válvula de descarga automatizada. Quando a saída é conectada, detritos pesados voltam para o cone, interrompendo o vórtice e enviando areia e metal diretamente para o fluxo de aceitação. A mitigação requer a implementação de ciclos de purga automatizados controlados pelo DCS da fábrica. A utilização de válvulas de guilhotina pneumáticas para serviços pesados evita emperramento. Garantir uma pré-triagem adequada com coletores de lixo e trapos no despolpador reduz o volume de detritos superdimensionados que chegam ao limpador.
Risco: Degradação acelerada do rotor e do cone
O processamento de materiais reciclados altamente abrasivos, como OCC altamente contaminados com areia de rua, causa desgaste prematuro na seção inferior do cone. À medida que a parede do cone sofre erosão, a geometria interna muda, destruindo a dinâmica dos fluidos necessária para uma separação eficiente. Para mitigar este risco, os engenheiros devem especificar projetos de cones modulares. A construção modular permite que as equipes de manutenção substituam apenas o ápice inferior de alto desgaste, em vez de toda a unidade. A atualização das seções inferiores para cerâmica com alto teor de alumina estende drasticamente os intervalos de manutenção em comparação com poliuretano ou aço padrão.
Risco: Diferenciais de pressão abaixo do ideal
A separação centrífuga falha se o vórtice interno entrar em colapso. O colapso do vórtice é normalmente causado por flutuações na pressão da bomba de alimentação, mudanças repentinas na consistência do estoque ou entrada de ar no sistema. Quando o diferencial de pressão cai, a separação é totalmente interrompida. A mitigação envolve a instalação de transmissores de pressão de precisão nas linhas de alimentação e aceitação. Esses sensores devem ser integrados diretamente ao Sistema de Controle Distribuído da fábrica para monitoramento em tempo real. O DCS pode então ajustar automaticamente o acionamento de frequência variável (VFD) da bomba de alimentação para manter a queda de pressão exata necessária para uma operação contínua e estável.
Conclusão
Realize uma auditoria abrangente de fornecimento para determinar a gravidade específica e o volume exatos dos contaminantes que entram no seu processo de polpação.
Instale transmissores de pressão de precisão nas linhas de alimentação e aceitação, integrando-os ao DCS para controle automatizado do VFD.
Atualize as seções cônicas inferiores das unidades existentes para cerâmica com alto teor de alumina se estiver processando OCC altamente abrasivo ou material fortemente lixado.
Implemente ciclos de purga automatizados nas válvulas de descarga de rejeitos para evitar pontes e colapso de vórtices.
Solicite modelos de dinâmica de fluidos computacional (CFD) aos fabricantes de equipamentos para verificar os requisitos de queda de pressão antes de finalizar novas instalações.
Perguntas frequentes
P: Qual é a faixa de consistência ideal para um centricleaner de alta consistência?
R: A consistência operacional ideal normalmente varia de 2% a 6%. Operar dentro desta faixa específica permite que o equipamento separe efetivamente detritos pesados sem exigir grandes volumes de água de diluição, mantendo assim a eficiência e o equilíbrio hídrico do circuito de peneiramento grosso.
P: Um limpador de alta densidade (HD) é o mesmo que um Centricleaner de alta consistência?
R: Sim. Na indústria de celulose e papel, esses termos são usados indistintamente. Ambos se referem ao equipamento de separação centrífuga posicionado no início da linha de preparação de massa para remover contaminantes pesados como metal, vidro e areia de suspensões espessas de polpa.
P: Como um centricleaner difere de uma peneira de pressão no processamento de celulose?
R: Um centricleaner separa contaminantes com base na gravidade específica usando força centrífuga, empurrando itens pesados para fora. Uma tela de pressão separa os materiais com base no tamanho físico usando uma barreira física com ranhuras ou dimensões de furo específicas. Ambos são necessários para a purificação completa da polpa.
P: O que causa o entupimento de um limpador de polpa de alta consistência e como isso pode ser evitado?
R: O entupimento geralmente resulta do acúmulo excessivo de sólidos pesados, metal residual superdimensionado preenchendo a lacuna ou uma falha na sequência de descarga automatizada. A prevenção requer a implementação de ciclos de purga automatizados, o uso de válvulas pneumáticas de serviço pesado e a garantia de pré-peneiramento adequado no despolpador.
P: Por que a água de elutriação é usada na câmara de rejeição de um centricleaner?
R: A água de elutriação é injetada na base do limpador para neutralizar o fluxo descendente de boas fibras de celulose. Ele lava essas fibras mais leves de volta ao fluxo de aceitação, minimizando significativamente a perda de fibras e permitindo que a escória pesada seja descarregada normalmente.
P: Com que frequência os cones de cerâmica de um centricleaner precisam ser substituídos?
R: A frequência de substituição depende inteiramente da abrasividade do material e das horas de operação. Fornecimento reciclado altamente abrasivo como OCC com alto teor de areia desgastará os cones mais rapidamente. Os projetos modulares permitem que as fresas substituam apenas o ápice inferior desgastado, economizando tempo e recursos.
P: Qual é a queda de pressão padrão necessária para uma limpeza centrífuga eficiente?
R: A queda de pressão necessária varia de acordo com o projeto específico do equipamento e o tipo de fornecimento. Manter um diferencial de pressão preciso e constante entre as linhas de alimentação e aceitação, normalmente entre 100 e 150 kPa, é fundamental para sustentar o vórtice interno e garantir a separação ideal.


