Тешке нечистоће које улазе у низводни процес пулпе стварају додатне оперативне трошкове. Метални метал, комадићи стакла, песак, прљавштина и густа пластика убрзавају хабање плоча за рафинирање и корпа за сито. То доводи до честих прекида рада на одржавању и уништења опреме. Прерада рециклираног намештаја или јако контаминиране девичанске пулпе у конзистенцији између 2% и 6% представља посебан физички изазов. Морате да одвојите густе загађиваче без изазивања превеликог губитка влакана, зачепљења система или захтевања великих количина воде за разблаживање које нарушавају равнотежу воде у млину.
Примарни одбрамбени механизам у петљи грубог скрининга је Центрицлеанер високе конзистенције . Често се назива чистач велике густине или ХД чистач, а ова опрема се ослања на центрифугалну механику за заштиту средстава низводно. Пресретање великих и тешких остатака одмах након пулпера, спречава катастрофална оштећења осетљивих ротирајућих машина. Разложићемо динамику флуида, инжењерске карактеристике и критеријуме процене неопходне за одређивање праве јединице за специфичне врсте намештаја и производне капацитете.
Механика центрифугалног одвајања: Центрицлеанерс високе конзистенције користе тангенцијални улаз залиха да би створили ротациони проток велике брзине, одвајајући материјале на основу специфичне тежине, а не физичке величине.
Заштита средстава на нижем току: Ефикасно уклањање тешке шљаке, песка и метала у фази високе конзистенције директно продужава животни век низводних уређаја за распршивање, рафинерија и финих сита.
Критичне метрике процене: Тимови за набавку и инжењеринг морају да процене ефикасност чистача на основу захтева за пад притиска, механизама за одбацивање пражњења (повремено наспрам континуираног) и отпорности материјала конуса (нпр. алуминијумске керамике) на хабање.
Оперативни компромиси: Балансирање максималног уклањања нечистоћа са минималним одбацивањем влакана захтева прецизну контролу разлика притиска и, у неким дизајнима, примену воде за испирање.
Механика: Како функционише Центрицлеанер високе конзистенције
Тангенцијални улазак и динамика флуида
Процес одвајања почиње оног тренутка када суспензија пулпе уђе у опрему. Залиха улази у горњи цилиндрични пресек тангенцијално под значајним притиском напојне пумпе, обично у распону од 150 до 250 кПа у зависности од специфичног дизајна јединице. Ова специфична улазна геометрија притиска течност на унутрашњи зид, тренутно претварајући линеарну брзину у интензивну брзину ротације. Течност успоставља примарни вртлог надоле који спирално кружи дуж унутрашњег обима цилиндра и конуса. Ова ротација велике брзине генерише центрифугалне силе неопходне за потискивање тежих честица ка споља, одвајајући их од главне суспензије влакана. Завојни дизајн на улазу минимизира турбуленцију, обезбеђујући гладак прелаз у ротациони образац струјања.
Центрифугална сила у односу на специфичну гравитацију
Центрифугално чишћење се у потпуности ослања на принцип специфичне тежине, а не на физичке димензије. Центрифугална сила делује непропорционално на тешке нечистоће јер ови загађивачи имају већу специфичну тежину од целулозних влакана и воде. Вода има специфичну тежину од 1,0, а засићена целулозна влакна се крећу око 1,5. Насупрот томе, силицијум песак има 2,6, а челични фрагменти прелазе 7,8. Како се суспензија окреће, енергија ротације покреће ове густе честице ка споља на чистији зид. У међувремену, лакша целулозна влакна остају суспендована ближе центру ротирајуће колоне течности. Ово раздвајање засновано на густини изолује мале, тешке честице које би иначе клизиле кроз физичке баријере низводних сита под притиском.
Улога тела у облику конуса
Геометрија чистача диктира његову ефикасност одвајања. Опрема прелази са широког горњег цилиндра на доњи конус који се сужава. Како течност путује наниже у уже делове конуса, брзина ротације флуида се брзо убрзава због очувања угаоног момента. Ово убрзање драматично појачава центрифугалну силу примењену на суспензију. Појачана сила осигурава да се чак и незнатно теже честице потискују на спољашњи зид пре него што течност достигне зону одбијања на доњем врху. Прецизан угао овог конуса одређује равнотежу између ефикасности одвајања и пада притиска. Стрмији конуси генерално обезбеђују већу ефикасност одвајања, али захтевају веће притиске напајања за одржавање вртлога.
Секундарни узлазни вртлог
Динамика течности се драматично помера на врху доњег конуса. Пошто опрема ради под константном разликом притиска, течност не може једноставно изаћи са дна. Чиста пулпа, позната као прихватљива, има нижу специфичну тежину и скупља се близу централне осе. На дну конуса, овај упаљач прихвата залихе мења смер да би се формирао унутрашњи вртлог ниског притиска. Овај секундарни вртлог брзо путује нагоре кроз тачан центар чистача, пролазећи кроз проналазач вртлога и излази кроз излазни отвор на врху јединице. Ваздушно језгро се природно формира у апсолутном центру овог узлазног вртлога, стабилизујући проток и спречавајући поновно мешање одвојених загађивача.
Врсте нечистоћа на које циља средство за чишћење пулпе високе конзистенције
Категоризација тешких загађивача
Тхе Средство за чишћење пулпе високе конзистенције циља на специфичне трамп материјале који улазе у млин кроз бале сировина. Уобичајени остаци укључују тешке спајалице, жицу за везивање, спајалице, шљунак, песак, комадиће стакла и густу прљавштину. У фабрикама рециклираног папира које обрађују старе валовите контејнере (ОЦЦ), систем такође наилази на тешку пластику и металне делове са палета за транспорт. Средство за чишћење успешно уклања грудвице које нису пулзиране и густе нодуле влакана које захтевају даље отпуштање, спречавајући их да запуше низводно фина сита. Оператери морају да разумеју специфичну тежину ових загађивача да би оптимизовали радне параметре чистача.
Специфична тежина уобичајених загађивача у млину
| Тип загађивача |
Просечна специфична |
тежина Тешкоћа уклањања |
| Трамп метал (челик/гвожђе) |
7,5 - 8,0 |
Ниско |
| Гласс Схардс |
2.4 - 2.8 |
Ниско |
| Силика песак / шљунак |
2.6 - 2.7 |
Ниско |
| Густа пластика (ПЕТ/ПВЦ) |
1.3 - 1.5 |
Високо |
| Целулозна влакна (референца) |
1,5 (засићено) |
Н/А |
Величина у односу на раздвајање густине
Инжењери млина разумеју да је центрифугално чишћење обавезно уз традиционалне баријере. Груба и фина сита раздвајају материјале стриктно на основу физичке величине, користећи прецизно глодане прорезе или избушене рупе. Мали комад густе жице или зрно силицијум песка може се лако оријентисати да прође кроз прорез на екрану од 0,15 мм. Центрицлеанерс решавају ову рањивост уклањањем малих, веома густих честица које заобилазе физичке баријере. Комбиновање раздвајања по густини са одвајањем по величини обезбеђује свеобухватан одбрамбени механизам за линију припреме залиха. Не можете се ослонити само на екране са прорезима да бисте ухватили тешке, уске крхотине.
Утицај неуклоњене шљаке
Неуспех уклањања тешке шљаке у фази високе конзистенције изазива озбиљна механичка оштећења у целом млину. Метал који заобилази чистач одмах ће срезати плоче рафинерије, уништавајући скупу металургију и заустављајући производњу. Оштро стакло и шљунак лако пробијају фино сито корпе, што доводи до велике контаминације влакнима и захтева хитну замену корпе. Суспендовани песак доводи до јаког абразивног хабања у инфраструктуру цевовода, импелера пумпе и седишта вентила. Ова ерозија драстично скраћује радни век све опреме за руковање течностима низводно, приморавајући прерану реконструкцију скупих центрифугалних пумпи.
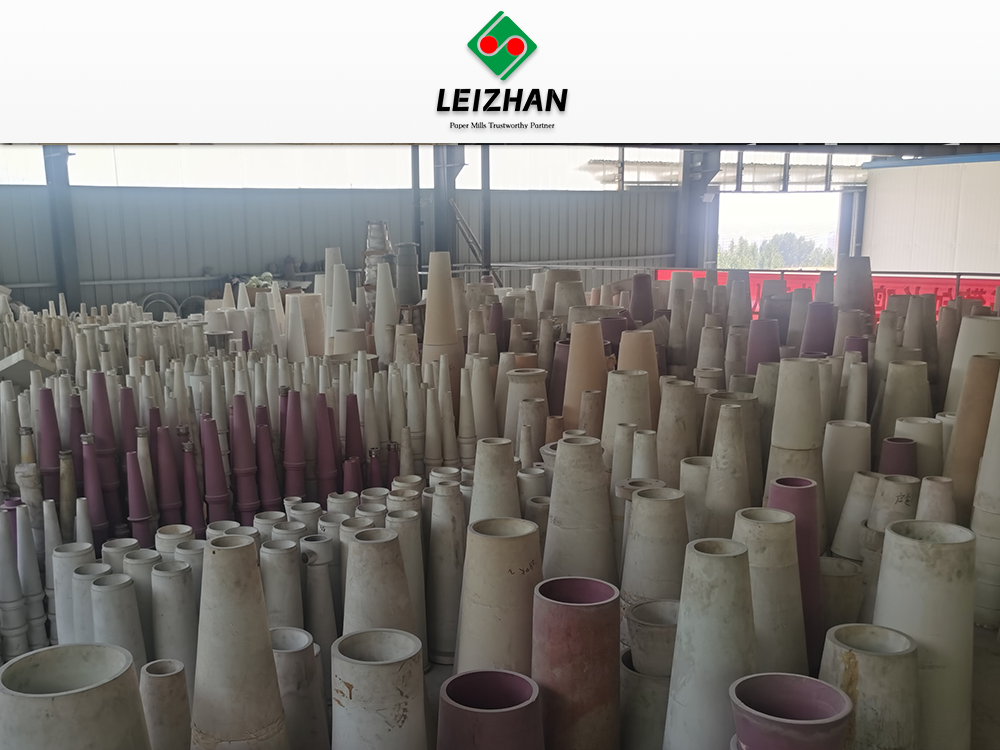
Инжењерске карактеристике за процену у Центрицлеанер-у високе конзистенције
Отпорност на хабање и избор материјала
Радни век у великој мери зависи од материјала који се користе за конструисање доњег конуса, где су центрифугалне силе и абразивно хабање најинтензивнији. Полиуретански конуси нуде флексибилност и отпорност на удар, али се брзо деградирају под великим оптерећењима песком. Ливено гвожђе пружа одличну структурну чврстоћу, али пати од корозије и постепене ерозије. Керамика са високим садржајем глинице пружа изузетну отпорност на високо абразивни песак и метал који путују великим брзинама. Керамичке компоненте спречавају честе прекиде одржавања и одржавају унутрашњу геометрију потребну за оптимално формирање вртлога. Приликом прегледа конуса током искључивања, тимови за одржавање треба да поштују строги протокол евалуације.
Искључите пумпу за напајање и искључите главни извор напајања.
Затворите ручне изолационе вентиле на доводним и пријемним водовима.
Отпустите унутрашњи притисак помоћу предвиђеног вентила за одзрачивање.
Скините доњи конусни део преко прирубничке везе.
Прегледајте унутрашњу керамичку или полиуретанску облогу да ли има жлебова, удубљења или неравномерног хабања.
Измерите унутрашњи пречник врха за одбацивање и упоредите га са ОЕМ спецификацијама.
Дизајн коморе за одбацивање и механизми пражњења
Инжењери морају проценити како опрема поступа са одбијеним материјалом. Системи повременог пражњења користе комору за одбацивање опремљену пнеуматским двоструким вентилима. Горњи вентил се отвара како би се омогућило да тешки остаци падну у комору, а затим се затвара пре него што се доњи вентил отвори како би избацио остатке, спречавајући губитак притиска. Системи за континуирано одзрачивање одржавају константан, мали проток отпада, што је једноставније, али захтева секундарну обраду. Већина модерних јединица има видно стакло за тешке услове рада. Овај провидни део омогућава оператерима да визуелно надгледају комору за одбацивање, обезбеђујући да се она не препуни и не омета унутрашњи вртлог.
Поређење механизма пражњења
| Тип система |
Оперативни механизам |
Потенцијални губитак влакана |
Захтев за одржавањем |
| Интермитент (двоструки вентил) |
Узастопно отварање/затварање два пнеуматска вентила |
Веома ниска |
Висока (заптивке вентила, актуатори) |
| Континуирано крварење |
Константно отворен отвор на врху |
Висока (захтева секундарни степен) |
Ниско (без покретних делова) |
Елутриатион Ватер Ињецтион
Да би се максимизирао принос влакана, многа напредна средства за чишћење имају убризгавање воде за испирање на врху за одбацивање. Елутриација, или вода за разблаживање, убризгава се тангенцијално близу основе конуса. Овај ток чисте воде спречава кретање надоле добрих целулозних влакана која се вуку заједно са тешким остацима. Убризгана вода испира ова лакша влакна назад у прихватљив ток. Примена елутриације значајно минимизира губитак влакана, а истовремено омогућава да тешка шљака неометано пада у комору за одбацивање. Притисак воде за испирање се мора одржавати на 20 до 50 кПа вишим од унутрашњег притиска на месту убризгавања како би се спречило да се залиха врати у водове за воду.
Пад притиска и метрика потрошње енергије
Одржавање унутрашњег вртлога захтева специфичну разлику притиска између улаза за довод и излаза за прихватање. Инжењери морају проценити енергетску ефикасност напојне пумпе у односу на ефикасност одвајања чистача. Већи пад притиска генерално повећава ефикасност чишћења тако што брже окреће течност, али захтева знатно више електричне енергије од пумпе за напајање. Стандардни пад притиска (Делта П) креће се од 100 до 150 кПа. Оператери морају да пронађу оптималну подешену тачку притиска која уклања потребну количину тешког отпада без трошења енергије пумпе или изазивања прекомерног хабања унутрашњих зидова конуса.
Оперативни компромиси: висока конзистенција у односу на чишћење средње/ниске конзистенције
Опсези конзистенције и постављање система
Средства за чишћење пулпе се категоришу према конзистентности сировине коју обрађују. Јединице високе конзистенције раде између 2% и 6% чврстих материја. Системи средње конзистенције раде на 1,5% до 2%, док системи ниске конзистенције раде са јако разблаженим залихама испод 1,5%. Млинови постављају јединице високе конзистенције одмах након пулпера или резервоара за дување. У овој фази, залиха је дебела, а остаци су велики и деструктивни. Постављање ових робусних јединица на предњи део линије делује као прва линија одбране, штитећи све наредне фазе проређивања и скрининга од катастрофалних механичких оштећења.
Циљање тешких наспрам лаких нечистоћа
Јединице високе конзистенције су стриктно дизајниране да циљају тешке крхотине са великом специфичном тежином. Одлични су у уклањању метала, стакла и камења. Они су неефикасни у уклањању лаких загађивача. Низводна средства за чишћење средње и ниске конзистенције су потребна за циљање лаких нечистоћа. Ови чистачи за напред и назад рукују пластиком, стиропором, лепљивим материјалима, трепавицама и фином прљавштином. Комплетан систем припреме залиха захтева и уклањање тешких материјала високе конзистенције и лагано уклањање ниске конзистенције да би се постигао коначни квалитет папира. Не можете натерати један тип чистача да рукује оба краја спектра специфичне тежине.
Стопе обнављања влакана у односу на уклањање загађивача
Центрифугално чишћење укључује инхерентни оперативни компромис између чистоће и приноса. Веће центрифугалне силе и шири отвори за одбацивање повећавају брзину уклањања нечистоћа, обезбеђујући чистији прихватни ток. Ова агресивна подешавања ризикују веће одбацивање добрих влакана, шаљући вредну целулозу на депонију. Оператери морају да уравнотеже ове метрике на основу специфичног квалитета намештаја и захтева финалног производа. Коришћење воде за испирање и оптимизација аутоматизованог времена вентила помаже да се ублажи овај компромис, максимизирајући опоравак без жртвовања чистоће. Подешавање времена задржавања горњег вентила за одбацивање директно утиче на количину изгубљених влакана током сваког циклуса испуштања.
Капацитет наспрам отиска
Приликом дизајнирања распореда млина, отисак је главна ствар. Појединачне јединице велике конзистенције великог пречника обрађују велику запреминску пропусност. Једна јединица често може да поднесе цео производни ток који долази из пулпера, прерађујући од 1.000 до 5.000 литара у минути. Фино чишћење ниске конзистенције захтева обимне мултициклонске банке које садрже стотине чуњева малог пречника за обраду исте количине влакана, због огромне количине потребне воде за разблаживање. Велике појединачне јединице штеде драгоцени подни простор истовремено обезбеђујући критичну заштиту од грубих залиха.
Ризици имплементације и стратегије ублажавања
Ризик: Прикључивање утичнице за одбацивање
Најчешћи квар у раду је утикач на излазу за отпад. Ово се дешава услед прекомерне акумулације тешких чврстих материја, увођења превеликог метала који премошћује отвор или квара у секвенци аутоматизованог испусног вентила. Када се излаз зачепи, тешки остаци се враћају у конус, ометајући вртлог и шаљући песак и метал директно у прихватни ток. Ублажавање захтева имплементацију аутоматизованих циклуса прочишћавања које контролише ДЦС фабрике. Коришћењем пнеуматских засуна за тешке услове рада спречава се заглављивање. Обезбеђивање одговарајућег претходног прочишћавања са замкама за смеће и хватаљкама у пулперу смањује количину превеликих остатака који доспевају до чистача.
Ризик: Убрзана деградација ротора и конуса
Обрада високо абразивног рециклираног намештаја, као што је ОЦЦ који је јако контаминиран уличним песком, узрокује превремено хабање доњег дела конуса. Како конусни зид еродира, унутрашња геометрија се мења, уништавајући динамику флуида потребну за ефикасно одвајање. Да би ублажили овај ризик, инжењери би требало да специфицирају дизајн модуларних конуса. Модуларна конструкција омогућава тимовима за одржавање да замене само доњи врх који се често хаба, а не целу јединицу. Надоградња доњих делова на керамику са високим садржајем глинице драстично продужава интервале одржавања у поређењу са стандардним полиуретаном или челиком.
Ризик: Субоптималне разлике притиска
Центрифугално одвајање не успева ако се унутрашњи вртлог сруши. Колапс вртлога је обично узрокован флуктуацијама притиска пумпе за напајање, изненадним променама конзистенције залиха или увученим ваздухом у систем. Када разлика притиска опадне, раздвајање се потпуно зауставља. Ублажавање укључује инсталирање прецизних трансмитера притиска и на доводним и на пријемним водовима. Ови сензори морају да се интегришу директно у дистрибуирани контролни систем млина за праћење у реалном времену. ДЦС тада може аутоматски подесити погон променљиве фреквенције (ВФД) пумпе за напајање да би одржао тачан пад притиска потребан за континуиран, стабилан рад.
Закључак
Спроведите свеобухватну ревизију опреме да бисте утврдили тачну специфичну тежину и запремину загађивача који улазе у ваш процес пулпе.
Инсталирајте прецизне трансмитере притиска на доводне и прихватите водове, интегришући их у ДЦС за аутоматизовану ВФД контролу.
Надоградите доње конусне секције постојећих јединица на керамику са високим садржајем глинице ако обрађујете високоабразивни ОЦЦ или јако брушени материјал.
Имплементирајте аутоматизоване циклусе прочишћавања на вентилима за одбацивање да бисте спречили премошћавање и колапс вртлога.
Затражите моделе рачунарске динамике флуида (ЦФД) од произвођача опреме да бисте проверили захтеве за пад притиска пре финализације нових инсталација.
ФАК
П: Који је оптимални опсег конзистенције за центрицлеанер високе конзистенције?
О: Оптимална радна конзистенција се обично креће од 2% до 6%. Рад унутар овог специфичног опсега омогућава опреми да ефикасно одваја тешке остатке без потребе за великим количинама воде за разблаживање, чиме се одржава ефикасност и равнотежа воде у петљи за грубо просејавање.
П: Да ли је чистач високе густине (ХД) исто што и Центрицлеанер високе конзистенције?
О: Да. У индустрији целулозе и папира, ови термини се користе наизменично. Оба се односе на опрему за центрифугалну сепарацију која је постављена на почетку линије за припрему залиха за уклањање тешких загађивача као што су метал, стакло и песак из густих суспензија пулпе.
П: Како се центрицлеанер разликује од сита под притиском у преради пулпе?
О: Центрицлеанер одваја загађиваче на основу специфичне тежине помоћу центрифугалне силе, гурајући тешке предмете напоље. Сито под притиском раздваја материјале на основу физичке величине користећи физичку баријеру са специфичним димензијама прореза или рупе. Оба су неопходна за потпуно пречишћавање пулпе.
П: Шта узрокује да се чистач пулпе високе конзистенције зачепи и како се то може спречити?
О: Зачепљење обично настаје услед прекомерне акумулације тешких чврстих материја, превеликог метала који премошћује празнину или квара у аутоматизованој секвенци пражњења. Превенција захтева имплементацију аутоматизованих циклуса прочишћавања, коришћење пнеуматских вентила за тешке услове рада и обезбеђивање одговарајућег претходног прегледа на пулперу.
П: Зашто се вода за испирање користи у комори за одбацивање центрицлеанер-а?
О: Вода за испирање се убризгава у подножје чистача како би се супротставило силазном току добрих целулозних влакана. Он испире ова лакша влакна назад у прихватљив ток, значајно минимизирајући губитак влакана док омогућава нормално пражњење тешке шљаке.
П: Колико често је потребно заменити керамичке чуњеве у машини за чишћење?
О: Учесталост замене у потпуности зависи од абразивности намештаја и радних сати. Веома абразивни рециклирани намештај, као што је ОЦЦ са високим садржајем песка, брже ће истрошити чуњеве. Модуларни дизајн омогућава млиновима да замене само истрошени доњи врх, штедећи време и ресурсе.
П: Који је стандардни пад притиска потребан за ефикасно центрифугално чишћење?
О: Потребан пад притиска зависи од специфичног дизајна опреме и врсте опреме. Одржавање прецизне, константне разлике притиска између доводних и пријемних водова, обично између 100 и 150 кПа, је кључно за одржавање унутрашњег вртлога и обезбеђивање оптималног одвајања.


