Фабрике папира и картона суочавају се са континуираном компресијом маргина. Енергетски интензивна природа припреме залиха директно је у супротности са захтевом за већом чврстоћом листова, оптималном запремином и ефикасним одводњавањем на машини за папир. Постизање циљних индекса затезања и пуцања захтева механичку обраду влакана. Међутим, агресивно или лоше оптимизовано рафинирање доводи до прекомерне специфичне потрошње енергије (СЕЦ) и штетног сечења влакана, а не до корисног развоја површине. Решавање овог компромиса захтева високо техничку процену ваше тренутне линије припреме залиха. Оптимизацијом металургије плоча, геометријског дизајна и оперативних параметара унутар а Двоструки диск Рафинер , млинови могу максимизирати развој снаге по киловат-сату без жртвовања протока или покретања машине. Испитаћемо тачне механичке полуге које оператери могу да повуку да би стабилизовали овај процес, смањили изгубљено оптерећење мотора и доследно погодили циљеве слободе.
Кеи Такеаваис
Специфично оптерећење на ивици (СЕЛ) диктира резултате: Нижи интензитет рафинирања генерално даје супериорну фибрилацију влакана и већу чврстоћу плоче, док високи интензитет доводи до сечења влакана и расипања енергије.
Геометрија плоче је примарна полуга: Угао шипке, ширина и дубина жлеба на рафинерској плочи одређују да ли се механичка енергија ефикасно преноси на влакно или губи као топлота.
Уски прозор за максималну ефикасност: Рафинерије ниске конзистенције (ЛЦ) раде у веома уском опсегу специфичне енергије како би постигли савршену равнотежу између повећања индекса затезања и задржавања дужине влакана.
Механика компромиса: фибрилација влакана наспрам потрошње енергије
Уоквиривање проблема: дефинисање критеријума успеха
Успех прераде зависи од балансирања повећања индекса затезања у односу на специфичну потрошњу енергије (СЕЦ) мерену у кВх/т. Оператери морају стриктно да одржавају циљне количине листова и дренаже. Одводњавање се обично мери преко канадске стандардне слободе (ЦСФ) или Сцхоппер-Риеглер-а (СР) на поду млина. Превисоко гурање СЕЦ-а доводи до наглог пада слободе. Ово успорава жичани део машине за папир и присиљава део за сушење да троши више паре како би уклонио вишак воде. Циљ је максимизирање повећања снаге уз коришћење апсолутне минималне нето снаге. Сваки примењени киловат мора директно да допринесе модификацији зида влакана уместо да загрева воду или сече влакно.
Да би успоставили основну линију, млинови морају израчунати снагу без оптерећења своје опреме. Ово је снага потребна за ротацију осовине и пумпање кундака кроз кућиште са повученим плочама тако да се не врши механички рад на влакнима. Одузимање снаге без оптерећења од укупног оптерећења мотора даје нето снагу. Ефикасност је дефинисана колико се ефективно ова нето снага претвара у мерљиве добитке снаге.
Разумевање фибрилације влакана
Ефикасно механичко дејство љушти примарни зид и С1 слој влакана. Ово открива слој С2 богат целулозом. Излагање овог слоја повећава површину доступну за водоничну везу током формирања плоче. Овај процес је познат као фибрилација влакана . Унутрашња фибрилација лабави структуру влакана, чинећи је флексибилном и прилагодљивом. Спољашња фибрилација ствара микроскопске длачице на површини влакана. Обе акције повећавају вредност задржавања воде (ВРВ) пулпе, што је кључни показатељ успеха прераде.
Упоредите ово са резањем влакана. Сечење скраћује просечну дужину влакана. Смањује снагу кидања и смањује запремину лима. Резање такође троши примењену механичку енергију. Енергија која се троши на пресецање влакана обезбеђује нулто побољшање затезне чврстоће. Када оператери пребрзо примењују превише снаге, влакнаста подлога се руши, а металне шипке шишају влакна уместо да их котрљају и фибрилирају.
Улога пречишћавања двоструког диска
Архитектура зона са двоструком рафинацијом рафинера са двоструким диском обезбеђује већи капацитет и уједначенији третман у поређењу са алтернативама са једним диском или конусом. Стоцк улази у машину и дели се у два паралелна тока. Ови токови пролазе између централног ротирајућег диска и два стационарна статора. Овај дизајн удвостручује доступну површину за прераду. Омогућава машини да ради са нижим специфичним оптерећењем на ивици док рукује огромним запреминским протоком.
Нижи интензитет на већој површини чини ову опрему примарном контролном тачком за управљање енергијом у млину. Правилна контрола зазора између ротора и статора диктира тачну природу механичког третмана. Савремене јединице користе хидрауличке системе за пуњење како би одржали зазоре до стотих делова милиметра, аутоматски компензујући мање флуктуације притиска у цевоводима за приступ залихама.
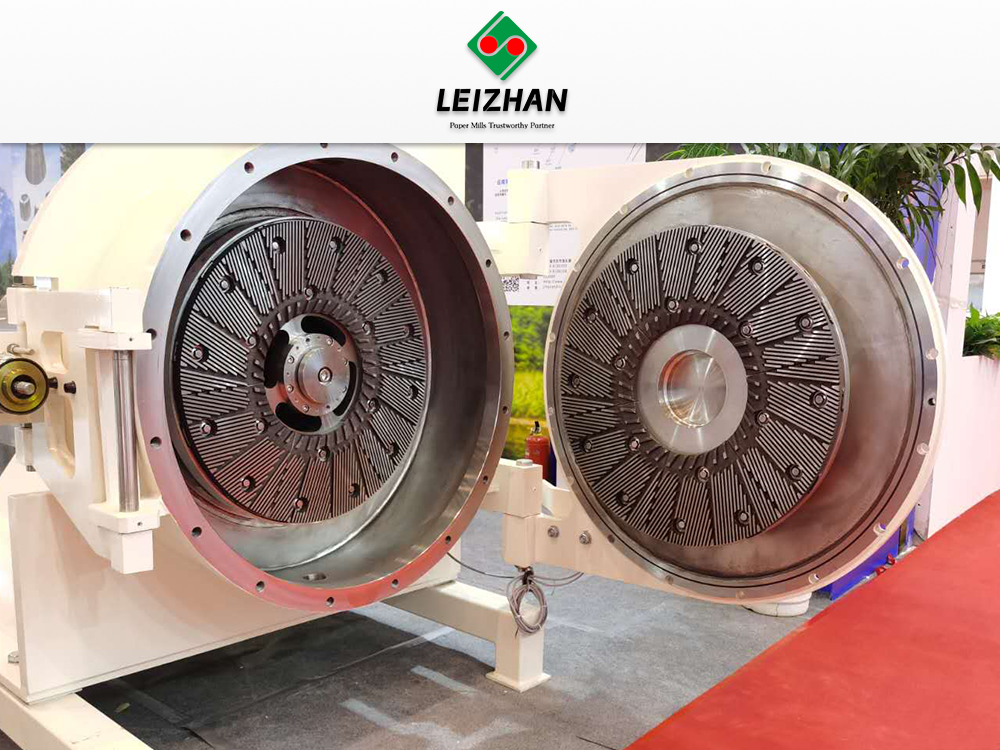
Процена дизајна и геометрије рафинерске плоче
Категорије решења и конфигурације плоча
Структурне компоненте а рафинер плоча диктирају како механичка енергија реагује са различитим намештајем од пулпе. Влакна тврдог дрвета су кратка и захтевају третман ниског интензитета како би се спречило озбиљно сечење. Влакна меког дрвета су дуга и робусна, захтевају већи унос енергије да би се покренула фибрилација. Дизајни заменљивих плоча високих перформанси користе сегментиране дискове. Сегментиране плоче омогућавају тимовима за одржавање да брзо замене истрошене делове.
Правилна уградња ових сегмената је критична за енергетску ефикасност. Неуједначен обртни момент на завртњима за монтажу узрокује отицање плоче, што доводи до неравномерног хабања и локализованог сечења влакана. Тимови за одржавање морају да поштују строге протоколе када мењају плоче како би осигурали да ротор остане савршено паралелан са статорима.
Углови и ширине шипки
Изометријске равне шипке имају различите карактеристике рафинирања у поређењу са дизајном под великим углом. Угао пресека између шипки ротора и шипки статора диктира озбиљност механичког дејства. Мањи угао укрштања производи акцију сечења налик маказама. Већи угао укрштања промовише нежније трење котрљања које фаворизује фибрилацију.
Уске шипке повећавају укупну дужину резне ивице (ЦЕЛ), што смањује специфично оптерећење ивице за дато оптерећење мотора.
Уске шипке и фини узорци промовишу фибрилацију за коначни развој чврстоће у избељеним слојевима.
Шире шипке подносе већу пропусност и одолијевају механичким оштећењима од напуштеног метала или тешких загађивача.
Шире шипке смањују ЦЕЛ, ризикујући већа специфична оптерећења на ивицама и потенцијално оштећење влакана ако се напајањем не управља пажљиво.
Подповршинске бране се могу уградити у жлебове како би се нагомилале залихе преко шипки, спречавајући необрађена влакна да заобиђу зону рафинирања.
Избор узорка: Средњи вс. Фини
Избор исправног узорка плоче захтева анализу улазних параметара слободне и циљне чврстоће. Средњи узорци обезбеђују уравнотежено рафинирање и олакшавају почетни пад слободе. Фини узорци максимизирају површину и развој затезне чврстоће у завршним фазама припреме залиха. Коришћење финог узорка на сировом, нерафинисаном меком дрвету ће брзо зачепити жлебове и изазвати искључење мотора. Насупрот томе, употреба грубог узорка на тврдом дрвету кратких влакана уништиће дужину влакана.
| Тип узорка |
Ширина шипке (мм) |
Дубина жлеба (мм) |
Циљна површина |
Примарни ефекат |
СЕЦ Удар |
| Грубо / Широко |
5,0 - 8,0 |
8,0 - 12,0 |
Небељени крафт, ОЦЦ |
Одстрањивање, мање сечење |
Велики губитак енергије ако се злоупотреби |
| Средње |
3,0 - 5,0 |
5,0 - 8,0 |
Меко дрво, мешани отпад |
Уравнотежена фибрилација и пад слободе |
Умерен, веома ефикасан за почетне фазе |
| У реду |
1,5 - 3,0 |
3,0 - 5,0 |
Тврдо дрво, бељени крафт |
Максимални развој површине |
Низак СЕЦ по добијеној јединици затезне чврстоће |
| Ултра-Фино |
1,0 - 1,5 |
2,0 - 3,0 |
Специјални разреди, микрофибрилирана целулоза |
Екстремна спољна фибрилација |
Веома низак СЕЛ, захтева веома стабилан проток |
Металургија и топлотна обрада
Напредне легуре и специјализовани процеси топлотне обраде спречавају прерано заокруживање ивица. Уобичајени материјали укључују мартензитни нерђајући челик, Ни-Хард и високо хромирано ливено гвожђе. Оштре ивице шипки се не могу преговарати за одржавање енергетске ефикасности. Када се ивице заокруже, рафинер почиње да компримује влакнасту подлогу уместо да је сече. Тупе ивице захтевају знатно више снаге да би се постигао исти пад слободе.
Ова изгубљена енергија се директно претвара у топлоту, подижући температуру залиха без побољшања чврстоће плоче. Оператери могу да прате делта Т (повећање температуре) преко рафинерије. Нагло повећање делта Т без одговарајућег пада слободе је примарни показатељ јако истрошених плоча. Континуирани рад са истрошеним плочама озбиљно деградира однос енергије и снаге и повећава топлотно оптерећење система воде у млину.
Оперативне варијабле које утичу на ефикасност прераде
Параметри процеса и димензије евалуације
Оператери морају да контролишу динамичке варијабле да би одржали равнотежу снаге и енергије. Процес рафинације ради у уском оптималном опсегу СЕЦ. Одступање од овог опсега или не развија снагу или уништава мрежу влакана. Кључни параметри укључују зазор, примењену снагу, проток залиха и улазни притисак. Савремени системи управљања користе константне специфичне петље за контролу енергије. Ове петље аутоматски прилагођавају размак плоче да би се одржала циљна апликација енергије без обзира на мање флуктуације протока.
Када брзина протока неочекивано падне, контролна петља мора одмах да повуче плоче. Ако плоче остану оптерећене током догађаја са малим протоком, влакнаста подлога се урушава, што доводи до озбиљног сукоба метала са металом. Ово уништава шаблон плоче и уводи металне струготине у систем приступа залихама.
Конзистенција пулпе и просечна дужина влакана
Рафинирање ниске конзистенције (ЛЦ) обично ради између 3% и 5% конзистенције. Овај опсег обезбеђује оптимално формирање јастучића између шипки рафинера. Контрола конзистенције је основа стабилности рафинирања. Конзистентност љуљања ће проузроковати да се оптерећење мотора нередовито креће, чинећи немогућим одржавање стабилног специфичног оптерећења на ивици.
Ако конзистенција падне испод 3%, јастучић од влакана постаје претанак. Долази до контакта метала са металом, оштећења плоча и сечења влакана.
Ако конзистенција порасте изнад 5%, материјал постаје прегуст да равномерно тече кроз жлебове плоче. Ово узрокује зачепљење, каналисање и нестабилну потрошњу енергије.
Вентили воде за разблаживање морају бити подешени да брзо реагују на сигнале трансмитера конзистенције пре него што залиха стигне до пумпе за напајање рафинерије.
Варијације у улазној просечној дужини влакана диктирају потребан размак и примењену снагу. Дужа влакна формирају дебљи јастучић, који захтева нешто шири размак. Краћа влакна захтевају чвршћи зазор да би се обезбедио адекватан механички третман. Оператери морају да подесе основне поставке снаге кад год се мешавина намештаја промени.
Интензитет пречишћавања: низак у односу на висок
Рафинација ниског интензитета максимизира енергетску ефикасност и задржавање дужине влакана. Он примењује малу количину енергије на милионе појединачних удара влакана. Овај нежни третман гради затезну чврстоћу без уништавања снаге кидања. Рафинирање високог интензитета примењује огромну енергију на мање влакана, одмах их шишајући.
Постоји строги праг где повећање снаге више не доводи до повећања снаге. Даље од ове тачке, трошкови енергије расту експоненцијално. Одводњавање на жици машине за папир постаје озбиљно угрожено. Лист постаје густ, губи драгоцену масу. Идентификовање и рад одмах испод овог прага је обележје оптимизоване линије за припрему залиха. Оператери би требало да спроводе редовне тестове одзива на корак, повећавајући снагу у малим корацима и мерећи резултујући пад слободе да би прецизно мапирали овај праг.
Дефлинг вс. Рафининг
Разлика између отпуштања и рафинирања је критична за управљање енергијом. Одстрањивање разбија снопове влакана и љуспице без промене индивидуалне морфологије влакана. Спречава скупе ломове листова и побољшава рад машине за папир. Рафинирање механички модификује зидове влакана да би развили снагу.
Дефлексери треба да се користе у раној фази припреме, посебно када се обрађује поломљени или рециклирани намештај. Осигурајте диск рафинер је искључиво посвећен фибрилацији. Присиљавање рафинерије да разбије неприпремљене залихе троши огромне количине енергије и убрзава хабање плоча. Зазор у дефлакеру је фиксиран или ручно подешен на широк, док рафинер активно управља чврстим, динамичким зазором под великим оптерећењем.
Оквир за надоградњу или накнадну уградњу опреме за млевење пулпе
Фактори који утичу на укупну вредност
Изградња пословног случаја за надоградњу постојећег машина за прераду пулпе захтева анализу емпиријских података о перформансама. Прелазак на напредне, заменљиве дизајне плоча нуди тренутне оперативне предности. Примарни покретачи вредности су пројектована смањења СЕЦ-а и продужени животни век плоче. Боља механичка фибрилација повећава природно везивање влакана на влакно. Ово омогућава млиновима да смање своје ослањање на скупе адитиве хемијске чврстоће, као што су катјонски скроб или смоле влажне чврстоће, на влажном крају. Надоградња старе опреме уклања механичка уска грла и стабилизује цео систем приступа залихама.
Процена дугорочне ефикасности
Израчунајте оперативни поврат на основу строгих енергетских метрика. Упоредите основну снагу постојеће опреме без оптерећења са савременим алтернативама. Модерна Опрема за ударање пулпе често има оптимизовану динамику ротора и побољшане склопове лежаја који смањују паразитске губитке енергије. Фактор смањеног времена застоја постигнутог кроз дизајн сегментираних плоча. Дужи век трајања плоча значи мање прекида рада на одржавању. Кумулативне уштеде од смањене потрошње киловат-сати и мање употребе хемикалија обично оправдавају накнадну уградњу у кратком оперативном периоду. Унапређени системи заптивне воде такође смањују потрошњу свеже воде и запремину испуштања ефлуента.
Ризици имплементације
Интеграција нових технологија рафинерије са застарелим дистрибуираним контролним системима (ДЦС) представља различите изазове. Старијим контролним петљама можда недостаје брзина обраде која је потребна за управљање савременим хидрауличним механизмима за контролу отвора. Ово заостајање може довести до сукоба плоча током прекида протока. Такође постоји велики потенцијал за нестабилност процеса током прелазног периода. Оператери морају да се прилагоде новој геометрији плоча и повећаној осетљивости контроле зазора. Мишићно памћење због рада старије, мање ефикасне опреме може довести до случајног пречишћавања.
Стратегије ублажавања
Извршите имплементацију у фазама како бисте минимизирали оперативне ризике. Спроведите свеобухватну основну СЕЦ ревизију пре уклањања старе опреме. Документујте тачан пад слободе, повећање затезања и потрошњу енергије за све типове намештаја. Користите ОЕМ инжењере за апликације током фазе пуштања у рад. Ови стручњаци се баве почетном калибрацијом јаза и балансирањем тока залиха. Они могу да подесе ДЦС ПИД петље како би осигурали да хидраулично оптерећење тренутно реагује на промене притиска. Обавезна је опсежна обука руковаоца о новим специфичним параметрима оптерећења на ивици. Имплементирајте системе за праћење вибрација да бисте открили ране знаке сукоба плоча или квара лежаја током фазе покретања.
Закључак
Балансирање снаге влакана и потрошње енергије је процес који се може веома контролисати диктиран специфичним оптерећењем ивица, геометријом плоче и управљањем конзистентношћу. Оптимизација ових варијабли трансформише линију за припрему залиха из понора енергије у прецизну операцију изградње снаге. Технички купци морају дати приоритет добављачима опреме и плоча који пружају транспарентне, емпиријске податке о смањењу СЕЦ. Изаберите партнере који нуде прилагодљиве, заменљиве шаблоне плоча прилагођене одређеним врстама намештаја.
Да бисте ухватили ове ефикасности, предузмите следеће радње:
Спроведите основни енергетски преглед ваше тренутне опреме да бисте идентификовали изгубљену снагу без оптерећења и израчунали своју стварну специфичну потрошњу енергије.
Анализирајте постојеће обрасце хабања плоча да бисте утврдили да ли заокруживање ивица повећава оптерећење вашег мотора без побољшања слободе.
Консултујте се са специјалистом за рафинирање да бисте моделирали потенцијалну уштеду енергије користећи модерну изометријску или фину геометрију плоча прилагођену вашем намештају.
Успоставите строге петље контроле конзистентности пре пумпе за напајање рафинером да бисте обезбедили стабилно формирање влакнастих јастука и елиминисали промене оптерећења мотора.
Имплементирајте стандардизовани протокол тестирања корак-одзив за оператере да мапирају тачан праг где повећање снаге престаје да даје добитке затезне чврстоће.
ФАК
П: Која је оптимална специфична потрошња енергије за рафинеру са двоструким диском?
О: Оптимални СЕЦ у великој мери варира у зависности од намештања и слободе циља. За меко дрво је обично потребно 100-150 кВх/т, док је за тврдо дрво потребно 50-80 кВх/т. Млинови морају успоставити прилагођену основну линију. Рад у уском, оптимизованом опсегу СЕЦ обезбеђује максималну енергетску ефикасност и спречава деградацију влакана.
П: Како рафинација ниске конзистенције (ЛЦ) утиче на снагу влакана?
О: ЛЦ рафинација при 3-5% конзистенције промовише стабилну, уједначену влакнасту подлогу између плоча. Ово омогућава механичку обраду ниског интензитета. Максимизира спољну фибрилацију и развој затезне чврстоће док минимизира штетно сечење влакана и чува снагу на цепање.
П: Како пречишћавање утиче на масу плоча и одводњавање?
О: Постоји инверзна веза. Како се фибрилација повећава да би се повећала затезна чврстоћа, залиха опада. Претерано рафинирање успорава одводњавање на делу жице и ствара гушћу плочу, значајно смањујући коначну масу лима и повећавајући трошкове сушења.
П: Која је разлика између диск рафинера и дефлакера?
О: Дефлакери одвајају снопове влакана и љуспице како би спречили ломљење листова без промене морфологије влакана. Диск рафинери примењују механичко смицање да модификују зидове влакана, гуле слојеве да би развили водоничну везу и изградили структурну чврстоћу у папиру.
П: Колико често треба мењати рафинерске плоче да би се одржала енергетска ефикасност?
О: Замена зависи од металургије, абразивности намештаја и континуираног праћења снаге, а не од строгих временских интервала. Када дође до заокруживања ивица, потражња за енергијом расте. Заменљиви сегментирани дизајни омогућавају брзу замену када СЕЦ подаци указују на губитак врхунске ефикасности.
П: Може ли надоградња моје машине за рафинирање пулпе смањити потребу за адитивима хемијске чврстоће?
О: Да. Оптимизована механичка фибрилација повећава природну површину за водоничну везу између влакана. Овај побољшани структурни интегритет може безбедно да надокнади значајан део скупих адитива хемијске чврстоће на влажном крају, смањујући укупне трошкове производње.
П: Како угао шипке на плочи за рафинирање утиче на процес рафинирања?
О: Угао пресека шипки ротора и статора одређује механичко дејство. Мањи углови стварају агресивно сечење налик маказама. Већи углови који се секу фаворизују нежно трење котрљања које промовише фибрилацију и чува дужину влакана.


