Fabricile de hârtie și carton se confruntă cu comprimarea continuă a marjelor. Natura consumatoare de energie a pregătirii stocului intră în conflict direct cu cererea de rezistență mai mare a foii, volum optim și deshidratare eficientă pe mașina de hârtie. Atingerea indicilor ținți de tracțiune și rupere necesită tratarea mecanică a fibrelor. Cu toate acestea, rafinarea agresivă sau slab optimizată duce la un consum specific de energie (SEC) excesiv și la tăierea dăunătoare a fibrei, mai degrabă decât la dezvoltarea benefică a suprafeței. Rezolvarea acestui compromis necesită o evaluare foarte tehnică a liniei dvs. actuale de pregătire a stocurilor. Prin optimizarea metalurgiei plăcilor, a designului geometric și a parametrilor operaționali în a Rafinarea cu disc dublu , mori poate maximiza dezvoltarea rezistenței pe kilowatt-oră fără a sacrifica randamentul sau funcționarea mașinii. Vom examina exact pârghiile mecanice pe care operatorii le pot trage pentru a stabiliza acest proces, a reduce sarcina irosită a motorului și a atinge constant țintele de libertate.
Recomandări cheie
Sarcina specifică pe margine (SEL) dictează rezultate: Intensitatea mai mică de rafinare produce, în general, o fibrilație superioară a fibrei și o rezistență mai mare a foii, în timp ce intensitatea ridicată duce la tăierea fibrelor și risipa de energie.
Geometria plăcii este pârghia principală: unghiul barei, lățimea și adâncimea canelurii de pe placa de rafinare determină dacă energia mecanică este transferată eficient către fibră sau se pierde sub formă de căldură.
O fereastră îngustă pentru o eficiență maximă: Rafinăriile cu consistență scăzută (LC) funcționează într-un interval foarte îngust de energie specifică pentru a obține echilibrul perfect între creșterea indicelui de tracțiune și reținerea lungimii fibrei.
Mecanica compromisului: fibrilația fibrelor vs. consumul de energie
Încadrarea problemelor: definirea criteriilor de succes
Succesul rafinării depinde de echilibrarea creșterii indicelui de tracțiune față de consumul specific de energie (SEC) măsurat în kWh/t. Operatorii trebuie să mențină cu strictețe volumul țintă a foii și ratele de scurgere. Drenajul este de obicei măsurat prin Canadian Standard Freeness (CSF) sau Schopper-Riegler (SR) pe podeaua morii. Împingerea SEC prea mare face ca libertatea să scadă brusc. Acest lucru încetinește secțiunea de sârmă a mașinii de hârtie și forțează secțiunea uscătorului să consume mai mult abur pentru a elimina excesul de apă. Scopul este maximizarea câștigurilor de forță utilizând în același timp puterea netă minimă absolută. Fiecare kilowatt aplicat trebuie să contribuie direct la modificarea peretelui fibrei, mai degrabă decât la încălzirea apei sau la forfecarea fibrei.
Pentru a stabili o linie de referință, morile trebuie să calculeze puterea fără sarcină a echipamentului lor. Aceasta este puterea necesară pentru a roti arborele și a pompa materialul prin carcasă cu plăcile în spate, astfel încât să nu se efectueze nicio lucrare mecanică asupra fibrelor. Scăderea puterii fără sarcină din sarcina totală a motorului dă puterea netă. Eficiența este definită de cât de eficient se traduce această putere netă în câștiguri măsurabile de forță.
Înțelegerea fibrilației fibrelor
Acțiunea mecanică eficientă dezlipește peretele primar și stratul S1 al fibrei. Aceasta expune stratul S2 bogat în celuloză. Expunerea acestui strat crește suprafața disponibilă pentru legăturile de hidrogen în timpul formării foii. Acest proces este cunoscut ca fibrilația fibrelor . Fibrilația internă slăbește structura fibrei, făcând-o flexibilă și conformabilă. Fibrilația externă creează fire de păr microscopice pe suprafața fibrei. Ambele acțiuni cresc valoarea de retenție a apei (WRV) a pastei, un indicator cheie al succesului rafinării.
Comparați acest lucru cu tăierea fibrelor. Tăierea scurtează lungimea medie a fibrei. Degradează rezistența la rupere și reduce volumul foii. Tăierea irosește și energia mecanică aplicată. Energia consumată tăierea fibrelor oferă o îmbunătățire zero a rezistenței la tracțiune. Când operatorii aplică prea multă putere prea repede, suportul de fibre se prăbușește, iar barele metalice forfează fibrele în loc să le ruleze și să le fibrileze.
Rolul rafinatorului dublu disc
Arhitectura cu zone de rafinare dublă a unui rafinator cu două discuri oferă o capacitate mai mare și un tratament mai uniform în comparație cu alternativele cu un singur disc sau conice. Stocul intră în mașină și se împarte în două fluxuri paralele. Aceste fluxuri trec între un disc central rotativ și doi statori staționari. Acest design dublează zona de rafinare disponibilă. Acesta permite mașinii să funcționeze la o sarcină specifică de margine mai mică, în timp ce gestionează un debit volumetric masiv.
Intensitatea mai mică pe o suprafață mai mare face ca acest echipament să fie punctul de control principal pentru managementul energiei în moară. Controlul corect al intervalului dintre rotor și statori dictează natura exactă a tratamentului mecanic. Unitățile moderne folosesc sisteme de încărcare hidraulice pentru a menține distanțe de până la sutimi de milimetru, compensând automat fluctuațiile minore de presiune în conductele de apropiere de stoc.
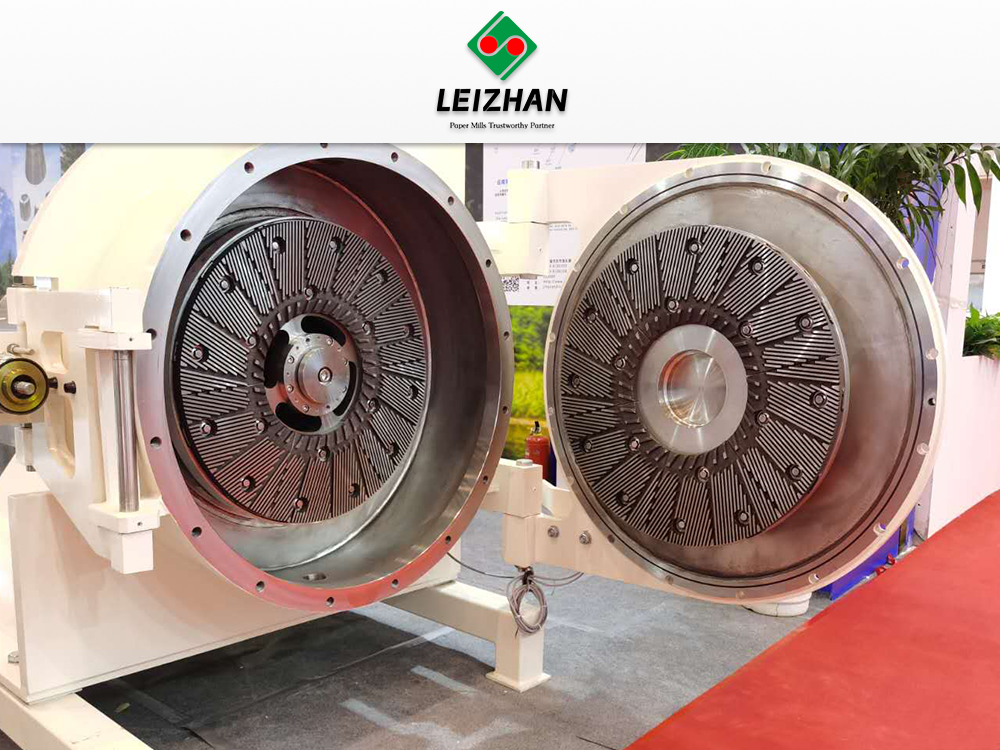
Evaluarea designului și geometriei plăcilor de rafinare
Categorii de soluții și configurații de plăci
Componentele structurale ale a placa de rafinare dictează modul în care energia mecanică interacționează cu diferite produse de pastă. Fibrele din lemn de esență tare sunt scurte și necesită un tratament de intensitate scăzută pentru a preveni tăierea severă. Fibrele de rasinoase sunt lungi si robuste, necesitand un aport de energie mai mare pentru a initia fibrilatia. Modelele de plăci înlocuibile de înaltă performanță utilizează discuri segmentate. Plăcile segmentate permit echipelor de întreținere să schimbe rapid secțiunile uzate.
Instalarea corectă a acestor segmente este esențială pentru eficiența energetică. Cuplul neuniform pe șuruburile de montare cauzează deformarea plăcii, ceea ce duce la uzură neuniformă și tăierea localizată a fibrei. Echipele de întreținere trebuie să respecte protocoale stricte la schimbarea plăcilor pentru a se asigura că rotorul rămâne perfect paralel cu statoarele.
Unghiurile și lățimile barelor
Plăcile de bare drepte izometrice prezintă caracteristici de rafinare diferite în comparație cu modelele cu unghiuri puternice. Unghiul de intersectare dintre barele rotorului și barele statorice dictează severitatea acțiunii mecanice. Un unghi de intersectare mai mic produce o acțiune de tăiere asemănătoare unei foarfece. Un unghi de intersectare mai mare promovează o frecare mai blândă, de rulare, care favorizează fibrilația.
Barele înguste măresc lungimea totală a muchiei de tăiere (CEL), ceea ce scade sarcina specifică a muchiei pentru o anumită sarcină a motorului.
Barele înguste și modelele fine promovează fibrilația pentru dezvoltarea rezistenței finale la gradele albite.
Barele mai late se ocupă de un debit mai mare și rezistă la deteriorări mecanice cauzate de metalul vagabond sau contaminanții grei.
Barele mai late reduc CEL, riscând încărcări specifice de margine mai mari și potenţiale daune ale fibrei dacă puterea nu este gestionată cu grijă.
Barajele subterane pot fi proiectate în caneluri pentru a forța stocul peste bare, împiedicând fibrele netratate să ocolească zona de rafinare.
Selecția modelului: mediu vs. fin
Selectarea modelului corect al plăcii necesită analizarea liberității de intrare și a parametrilor de rezistență țintă. Modelele medii oferă o rafinare echilibrată și facilitează căderea inițială a libertății. Modelele fine maximizează suprafața și dezvoltarea rezistenței la tracțiune în etapele finale ale pregătirii stocului. Folosirea unui model fin pe lemn de moale brut, nerafinat va astupa rapid canelurile și va face ca motorul să se declanșeze offline. În schimb, utilizarea unui model grosier pe lemn de esență tare cu fibre scurte va distruge lungimea fibrei.
| Tip model |
Lățimea barei (mm) |
Adâncimea canelurii (mm) |
Țintă Furnizare |
Efect primar |
SEC Impact |
| Grosier / Lat |
5,0 - 8,0 |
8,0 - 12,0 |
Kraft nealbit, OCC |
Decojirea, tăierea minoră |
Deșeuri mari de energie dacă sunt utilizate greșit |
| Mediu |
3,0 - 5,0 |
5,0 - 8,0 |
Lemn de rasinoase, deseuri mixte |
Fibrilația echilibrată și scăderea libertății |
Moderat, foarte eficient pentru etapele inițiale |
| Amenda |
1,5 - 3,0 |
3,0 - 5,0 |
Lemn tare, Kraft albit |
Dezvoltarea maximă a suprafeței |
SEC scăzut pe unitatea de rezistență la tracțiune câștigată |
| Ultra-Fine |
1,0 - 1,5 |
2,0 - 3,0 |
Grade de specialitate, celuloză microfibrilata |
Fibrilație externă extremă |
SEL foarte scăzut, necesită un debit foarte stabil |
Metalurgie și tratament termic
Aliajele avansate și procesele specializate de tratament termic previn rotunjirea prematură a marginilor. Materialele comune includ oțel inoxidabil martensitic, Ni-Hard și fontă cu conținut ridicat de crom. Marginile ascuțite ale barelor nu sunt negociabile pentru menținerea eficienței energetice. Când marginile se rotunjesc, rafinatorul începe să comprime placa de fibre în loc să o forfeze. Marginile terne necesită mult mai multă putere pentru a obține aceeași scădere a libertății.
Această energie pierdută se transformă direct în căldură, ridicând temperatura materialului fără a îmbunătăți rezistența foii. Operatorii pot monitoriza delta T (creșterea temperaturii) în rafinare. O creștere bruscă a deltei T fără o scădere corespunzătoare a libertății este un indicator principal al plăcilor uzate sever. Funcționarea continuă cu plăci uzate degradează grav raportul energie-rezistență și crește sarcina termică asupra sistemului de apă al morii.
Variabile operaționale care influențează eficiența rafinării
Parametrii procesului și dimensiunile de evaluare
Operatorii trebuie să controleze variabilele dinamice pentru a menține echilibrul putere-energie. Procesul de rafinare funcționează într-un interval SEC optim îngust. Abaterea de la acest interval fie nu reușește să dezvolte rezistență, fie distruge rețeaua de fibră. Parametrii cheie includ spațiul liber, puterea aplicată, debitul stocului și presiunea de admisie. Sistemele moderne de control utilizează bucle constante de control al energiei specifice. Aceste bucle ajustează automat distanța dintre plăci pentru a menține o aplicație de energie țintă, indiferent de fluctuațiile minore ale debitului.
Când debitele scad în mod neașteptat, bucla de control trebuie să se îndepărteze imediat de plăci. Dacă plăcile rămân încărcate în timpul unui eveniment cu debit scăzut, placa de fibră se prăbușește, ducând la ciocniri puternice metal-metal. Acest lucru distruge modelul plăcii și introduce așchii de metal în sistemul de abordare a stocului.
Consistența pulpei și lungimea medie a fibrei
Rafinarea cu consistență scăzută (LC) operează de obicei între 3% și 5% consistență. Această gamă asigură formarea optimă a tamponului între barele de rafinare. Controlul consistenței este fundamentul stabilității rafinării. O consistență oscilantă va face ca sarcina motorului să vâneze neregulat, făcând imposibilă menținerea unei sarcini specifice de margine constantă.
Dacă consistența scade sub 3%, stratul de fibre devine prea subțire. Are loc contactul metal-metal, deteriorarea plăcilor și tăierea fibrelor.
Dacă consistența crește peste 5%, materialul devine prea gros pentru a curge uniform prin canelurile plăcii. Acest lucru cauzează conectarea, canalizarea și consumul de energie instabil.
Supapele de apă de diluare trebuie reglate pentru a răspunde rapid la semnalele transmițătorului de consistență înainte ca stocul să ajungă la pompa de alimentare a rafinatorului.
Variațiile în lungimea medie a fibrei de intrare dictează spațiul necesar și puterea aplicată. Fibrele mai lungi formează un tampon mai gros, necesitând un spațiu puțin mai larg. Fibrele mai scurte necesită un spațiu mai strâns pentru a asigura un tratament mecanic adecvat. Operatorii trebuie să ajusteze setările de putere de bază ori de câte ori amestecul de furnizare se modifică.
Intensitate de rafinare: scăzută vs. ridicată
Rafinarea de intensitate scăzută maximizează eficiența energetică și reținerea lungimii fibrelor. Acesta aplică o cantitate mică de energie în milioane de impacturi individuale ale fibrei. Acest tratament blând crește rezistența la tracțiune fără a distruge rezistența la rupere. Rafinarea de mare intensitate aplică energie masivă la mai puține fibre, forfecându-le instantaneu.
Există un prag strict în care creșterea puterii nu mai aduce câștiguri de putere. Dincolo de acest punct, costurile cu energia cresc exponențial. Deshidratarea firului mașinii de hârtie devine grav compromisă. Foaia devine densă, pierzând volumul valoros. Identificarea și operarea chiar sub acest prag este semnul distinctiv al unei linii optimizate de pregătire a stocurilor. Operatorii ar trebui să efectueze teste regulate de răspuns la pas, crescând puterea în trepte mici și măsurând scăderea liberității rezultată pentru a mapa acest prag cu precizie.
Decojirea vs. Rafinare
Distincția dintre decojire și rafinare este critică pentru managementul energiei. Decojirea desface fasciculele și fulgii de fibre fără a modifica morfologia fibrei individuale. Previne ruperea costisitoare a colilor și îmbunătățește funcționarea mașinii de hârtie. Rafinarea modifică mecanic pereții fibrelor pentru a dezvolta rezistență.
Deflakers ar trebui să fie utilizați la începutul liniei de preparare, în special atunci când se prelucrează materiale rupte sau reciclate. Asigurați rafinatorul de discuri este dedicat strict fibrilației. Forțarea unui rafinător să spargă stocurile nepregătite risipește cantități masive de energie și accelerează uzura plăcilor. Spațiul dintr-un deflaker este fixat sau setat manual larg, în timp ce un rafinător gestionează în mod activ un spațiu strâns și dinamic sub sarcină grea.
Cadru pentru modernizarea sau modernizarea echipamentelor de batere a celulozei
Factori care influențează valoarea generală
Construirea unui caz de afaceri pentru modernizarea unui existent mașina de rafinare a celulozei necesită analizarea datelor empirice de performanță. Trecerea la modele avansate de plăci înlocuibile oferă beneficii operaționale imediate. Principalii factori de valoare sunt reducerea SEC proiectată și durata de viață crescută a plăcilor. O fibrilație mecanică mai bună crește legătura naturală dintre fibre și fibre. Acest lucru permite morilor să-și reducă dependența de aditivi chimici scumpi, cum ar fi amidonul cationic sau rășinile rezistente la umezeală, la capătul umed. Actualizarea echipamentelor vechi elimină blocajele mecanice și stabilizează întregul sistem de abordare a stocurilor.
Evaluarea eficienței pe termen lung
Calculați rentabilitatea operațională pe baza unor metrici energetice stricte. Comparați puterea de bază fără sarcină a echipamentului existent cu alternativele moderne. Modern Echipamentul de batere a pulpei prezintă adesea o dinamică optimizată a rotorului și ansambluri de rulmenți îmbunătățite care reduc pierderile de energie parazită. Luați în considerare reducerea timpului de nefuncționare obținut prin proiectarea plăcilor segmentate. Durata de viață mai mare a plăcilor înseamnă mai puține opriri de întreținere. Economiile cumulate din consumul redus de kilowați-oră și consumul mai scăzut de substanțe chimice justifică de obicei modernizarea într-o fereastră operațională scurtă. Sistemele de apă de etanșare îmbunătățite reduc, de asemenea, consumul de apă dulce și volumele de evacuare a efluenților.
Riscuri de implementare
Integrarea noilor tehnologii de rafinare cu sistemele de control distribuit (DCS) vechi prezintă provocări distincte. Buclele de control mai vechi pot să nu aibă viteza de procesare necesară pentru a gestiona mecanismele moderne de control al golului hidraulic. Acest întârziere poate provoca ciocnirea plăcilor în timpul întreruperilor de curgere. Există, de asemenea, un potențial ridicat de instabilitate a procesului în perioada de tranziție. Operatorii trebuie să se adapteze la noile geometrii ale plăcilor și la sensibilități sporite de control al golului. Memoria musculară din utilizarea echipamentelor mai vechi și mai puțin eficiente poate duce la o rafinare excesivă accidentală.
Strategii de atenuare
Efectuați o implementare în etape pentru a minimiza riscurile operaționale. Efectuați un audit SEC de referință cuprinzător înainte de a îndepărta echipamentul vechi. Documentați căderea exactă a libertății, câștigurile de tracțiune și consumul de energie pentru toate tipurile de mobilier. Utilizați ingineri de aplicații OEM în timpul fazei de punere în funcțiune. Acești specialiști se ocupă de calibrarea decalajului inițial și de echilibrarea fluxului de stoc. Ele pot regla buclele DCS PID pentru a se asigura că încărcarea hidraulică răspunde instantaneu la schimbările de presiune. Este obligatorie o pregătire extinsă a operatorului cu privire la noii parametri specifici de încărcare a muchiei. Implementați sisteme de monitorizare a vibrațiilor pentru a detecta semnele timpurii de ciocnire a plăcilor sau defecțiuni la rulmenți în timpul fazei de pornire.
Concluzie
Echilibrarea rezistenței fibrelor și a consumului de energie este un proces extrem de controlabil, dictat de sarcina specifică a muchiei, geometria plăcii și managementul consistenței. Optimizarea acestor variabile transformă linia de pregătire a stocurilor dintr-un absorbant de energie într-o operație de precizie de consolidare a rezistenței. Cumpărătorii tehnici trebuie să acorde prioritate furnizorilor de echipamente și plăci care oferă date empirice transparente despre reducerile SEC. Selectați parteneri care oferă modele de plăci personalizabile, înlocuibile, adaptate pentru anumite tipuri de mobilier.
Pentru a captura aceste eficiențe, luați următoarele acțiuni:
Efectuați un audit energetic de referință al echipamentului dvs. actual pentru a identifica energia risipită fără sarcină și pentru a calcula consumul dvs. specific de energie real.
Analizați modelele existente de uzură a plăcilor pentru a determina dacă rotunjirea marginilor crește sarcina motorului fără a îmbunătăți libertatea.
Consultați-vă cu un specialist în rafinare pentru a modela potențialele economii de energie folosind geometrii moderne de plăci izometrice sau cu bare fine, adaptate pentru mobilierul dvs.
Stabiliți bucle stricte de control al consistenței înainte de pompa de alimentare a rafinatorului pentru a asigura formarea stabilă a plăcuțelor de fibre și pentru a elimina variațiile de sarcină a motorului.
Implementați un protocol standardizat de testare a răspunsului în etape pentru ca operatorii să cartografieze pragul exact în care crește puterea nu mai produce câștiguri de rezistență la tracțiune.
FAQ
Î: Care este consumul optim de energie specific pentru un rafinator cu două discuri?
R: SEC optimă variază foarte mult în funcție de disponibilitatea furnizării și a țintei. Lemnul de rasinoase necesita de obicei 100-150 kWh/t, in timp ce lemnul de esență tare are nevoie de 50-80 kWh/t. Mills trebuie să stabilească o linie de bază personalizată. Funcționarea într-un interval SEC îngust și optimizat asigură o eficiență energetică maximă și previne degradarea fibrelor.
Î: Cum afectează rafinarea cu consistență scăzută (LC) rezistența fibrei?
R: Rafinarea LC la o consistență de 3-5% promovează un tampon de fibre stabil și uniform între plăci. Acest lucru permite un tratament mecanic de intensitate scăzută. Maximizează fibrilația externă și dezvoltarea rezistenței la tracțiune, minimizând în același timp tăierea dăunătoare a fibrelor și păstrând rezistența la rupere.
Î: Cum afectează rafinarea volumul foii și deshidratarea?
R: Există o relație inversă. Pe măsură ce fibrilația crește pentru a crește rezistența la tracțiune, liberitatea stocului scade. Suprarafinarea încetinește deshidratarea secțiunii de sârmă și creează o foaie mai densă, reducând semnificativ volumul final al foii și crescând costurile de uscare.
Î: Care este diferența dintre un rafinator de discuri și un deflaker?
R: Deflakers separă mănunchiurile și fulgii de fibre pentru a preveni ruperea foii fără a modifica morfologia fibrei. Rafinătorii de discuri aplică forfecare mecanică pentru a modifica pereții fibrelor, decojind straturile pentru a dezvolta legături de hidrogen și pentru a construi rezistența structurală în hârtie.
Î: Cât de des ar trebui înlocuite plăcile de rafinare pentru a menține eficiența energetică?
R: Înlocuirea depinde de metalurgie, de abrazivitatea furnizării și de monitorizarea continuă a puterii, mai degrabă decât de intervale de timp stricte. Odată ce are loc rotunjirea marginilor, cererea de energie crește. Modelele segmentate înlocuibile permit schimburi rapide atunci când datele SEC indică o pierdere a eficienței de vârf.
Î: Îmbunătățirea mașinii mele de rafinare a celulozei poate reduce nevoia de aditivi de rezistență chimică?
A: Da. Fibrilația mecanică optimizată mărește suprafața naturală pentru legăturile de hidrogen dintre fibră și fibră. Această integritate structurală îmbunătățită poate compensa în siguranță o parte semnificativă a aditivilor scumpi de rezistență chimică, reducând costurile totale de producție.
Î: Cum afectează unghiul barei de pe o placă de rafinare procesul de rafinare?
R: Unghiul de intersectare al barelor rotorului și statorului determină acțiunea mecanică. Unghiurile mai mici creează o tăiere agresivă, ca o foarfecă. Unghiurile de intersectare mai mari favorizează frecarea ușoară de rulare care promovează fibrilația și păstrează lungimea fibrei.


