A papír- és kartongyárak folyamatos margótömörítéssel szembesülnek. Az alapanyag-előkészítés energiaigényes jellege közvetlenül ütközik a nagyobb lapszilárdság, az optimális ömlesztés és a hatékony víztelenítés követelményeivel a papírgépen. A megcélzott szakítószilárdsági és repedési indexek elérése a szálak mechanikai kezelését igényli. Az agresszív vagy rosszul optimalizált finomítás azonban túlzott fajlagos energiafogyasztáshoz (SEC) és káros szálvágáshoz vezet, nem pedig előnyös felületfejlődéshez. Ennek a kompromisszumnak a megoldása a jelenlegi készlet-előkészítési vonal magas szintű műszaki értékelését igényli. A lemezkohászat, a geometriai tervezés és az üzemi paraméterek optimalizálásával a A duplatárcsás finomító , a malmok maximalizálhatják kilowattóránkénti szilárdságfejlesztést anélkül, hogy feláldoznák az áteresztőképességet vagy a gép futtathatóságát. Megvizsgáljuk, hogy a kezelők pontosan milyen mechanikus karokat húzhatnak meg ennek a folyamatnak a stabilizálása, a veszteséges motorterhelés csökkentése, valamint a kimerültségi célok következetes elérése érdekében.
Kulcs elvitelek
A fajlagos élterhelés (SEL) határozza meg az eredményeket: Az alacsonyabb finomítási intenzitás általában jobb szálfibrillációt és nagyobb lemezszilárdságot eredményez, míg a nagy intenzitás szálvágáshoz és energiapazarláshoz vezet.
A lemezgeometria az elsődleges kar: a rúd szöge, szélessége és a finomítólemezen lévő horonymélység határozza meg, hogy a mechanikai energia hatékonyan kerül-e át a szálba, vagy hőként veszít el.
Szűk ablak a maximális hatékonyság érdekében: Az alacsony konzisztenciájú (LC) finomítók a fajlagos energia nagyon szűk tartományában működnek, hogy tökéletes egyensúlyt érjenek el a szakítóindex növekedése és a szálhossz-tartás között.
A kompromisszum mechanikája: szálfibrilláció vs. energiafogyasztás
Problémakeretezés: Sikerkritériumok meghatározása
A finomítás sikere a szakítószilárdsági index növekedésének a kWh/t-ban mért fajlagos energiafogyasztással (SEC) való egyensúlyozásán múlik. Az üzemeltetőknek szigorúan be kell tartaniuk a céllemez ömlesztési és vízelvezetési arányokat. A vízelvezetést általában a Canadian Standard Freeness (CSF) vagy a Schopper-Riegler (SR) módszerrel mérik a malom padlóján. Ha túl magasra nyomja a SEC-et, a freeness rohamosan csökken. Ez lelassítja a papírgép huzalrészét, és arra kényszeríti a szárítórészt, hogy több gőzt használjon fel a felesleges víz eltávolítására. A cél az erőnövekedés maximalizálása az abszolút minimális nettó teljesítmény kihasználása mellett. Minden alkalmazott kilowattnak közvetlenül hozzá kell járulnia a szálfal módosításához, nem pedig a víz melegítéséhez vagy a szál nyírásához.
Az alapvonal megállapításához a malmoknak ki kell számítaniuk berendezéseik terhelés nélküli teljesítményét. Ez az a teljesítmény, amely szükséges a tengely elforgatásához és az anyagnak a házon keresztül történő szivattyúzásához úgy, hogy a lemezek hátra vannak, így nem kell mechanikai munkát végezni a szálakon. Az üresjárati teljesítményt a motor teljes terheléséből levonva megkapjuk a hasznos teljesítményt. A hatékonyságot az határozza meg, hogy ez a nettó teljesítmény mennyire hatékonyan válik mérhető erőnövekedéssé.
A szálfibrilláció megértése
A hatékony mechanikai hatás lehámozza a szál elsődleges falát és S1 rétegét. Ez feltárja a cellulózban gazdag S2 réteget. Ennek a rétegnek a feltárása megnöveli a lemezképzés során a hidrogénkötéshez rendelkezésre álló felületet. Ez a folyamat az úgynevezett rostfibrilláció . A belső fibrilláció fellazítja a szálszerkezetet, rugalmassá és rugalmassá teszi azt. A külső fibrilláció mikroszkopikus szőrszálakat hoz létre a rost felületén. Mindkét intézkedés növeli a cellulóz vízvisszatartási értékét (WRV), ami a finomítási siker kulcsfontosságú mutatója.
Hasonlítsa ezt össze a szálvágással. A vágás lerövidíti az átlagos szálhosszt. Csökkenti a szakítószilárdságot és csökkenti a lemezek tömegét. A vágás az alkalmazott mechanikai energiát is pazarolja. Az elhasznált energia a szálak levágásához nulla szakítószilárdság javulást biztosít. Ha a kezelő túl gyorsan alkalmazza az erőt, a szálpárna összeesik, és a fémrudak nyírják a szálakat, ahelyett, hogy gördülnék és fibrillálnák őket.
A kettős lemezfinomító szerepe
A kettős tárcsás finomító kettős finomítási zónás architektúrája nagyobb kapacitást és egyenletesebb kezelést biztosít az egytárcsás vagy kúpos alternatívákhoz képest. A készlet belép a gépbe, és két párhuzamos folyamra oszlik. Ezek az áramok egy központi forgótárcsa és két állórész között haladnak át. Ez a kialakítás megduplázza a rendelkezésre álló finomítási területet. Lehetővé teszi, hogy a gép alacsonyabb fajlagos élterhelés mellett működjön, miközben hatalmas térfogatáramot kezel.
A nagyobb felületen kisebb intenzitás miatt ez a berendezés a malom energiagazdálkodásának elsődleges vezérlőpontja. A forgórész és az állórészek közötti megfelelő hézagszabályozás határozza meg a mechanikai kezelés pontos jellegét. A modern egységek hidraulikus rakodási rendszereket használnak a hézagok századmilliméteres tartományban való megtartására, automatikusan kompenzálva az állománymegközelítő csővezetékek kisebb nyomásingadozásait.
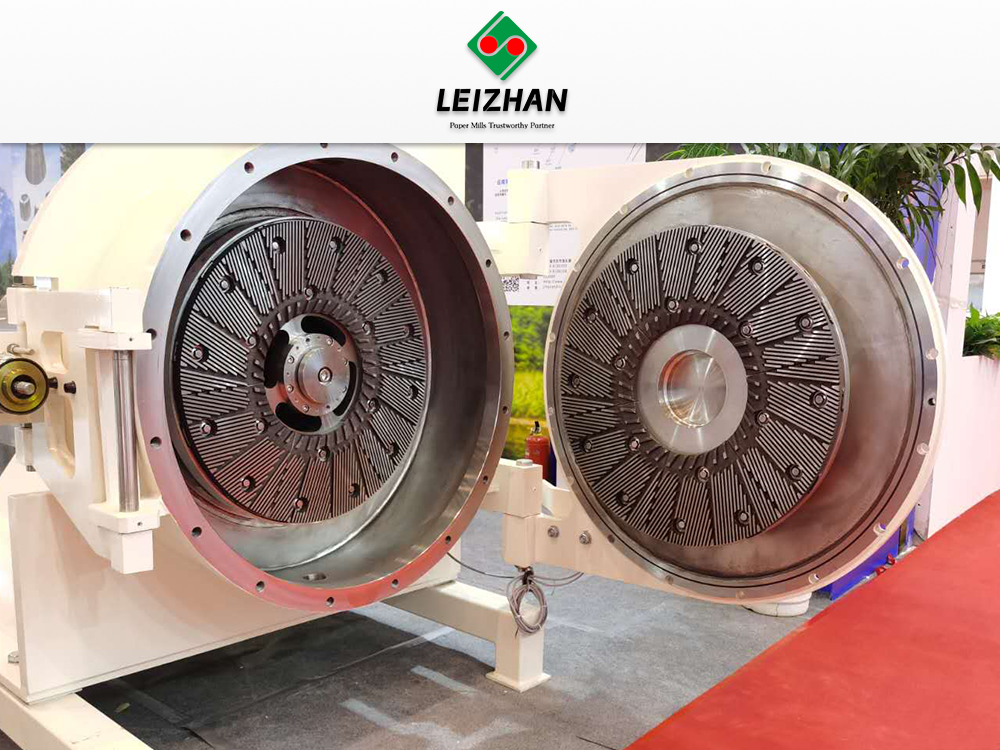
Finomítólemez tervezésének és geometriájának értékelése
Megoldáskategóriák és lemezkonfigurációk
A szerkezeti összetevők a A finomítólemez meghatározza, hogy a mechanikai energia hogyan lép kölcsönhatásba a különböző pépekkel. A keményfa rostok rövidek, és alacsony intenzitású kezelést igényelnek a súlyos vágás elkerülése érdekében. A puhafa rostok hosszúak és robusztusak, nagyobb energiabevitelt igényelnek a fibrilláció elindításához. A nagy teljesítményű cserélhető lemezek szegmentált lemezeket használnak. A szegmentált lemezek lehetővé teszik a karbantartó csapatok számára, hogy gyorsan cseréljék a kopott részeket.
E szegmensek megfelelő felszerelése kritikus az energiahatékonyság szempontjából. A rögzítőcsavarok egyenetlen nyomatéka a lemez kifutását okozza, ami egyenetlen kopáshoz és helyi szálvágáshoz vezet. A karbantartó csapatoknak szigorú protokollokat kell követniük a lemezek cseréjekor, hogy a rotor tökéletesen párhuzamos maradjon az állórészekkel.
Rúdszögek és -szélességek
Az izometrikus egyenes rúdlemezek eltérő finomítási jellemzőket mutatnak az erősen szögletes kivitelekhez képest. A forgórész rudak és az állórész rudak közötti metszésszög határozza meg a mechanikai hatás súlyosságát. A kisebb metszésszög ollószerű vágási műveletet eredményez. A nagyobb metszésszög enyhébb, gördülő súrlódást tesz lehetővé, ami elősegíti a fibrillációt.
A keskeny rudak növelik a teljes vágóél hosszt (CEL), ami csökkenti az adott motorterheléshez tartozó fajlagos élterhelést.
A keskeny rudak és a finom minták elősegítik a fibrillációt a végső szilárdság kifejlődése érdekében a fehérített minőségeknél.
A szélesebb rudak nagyobb áteresztőképességgel bírnak, és ellenállnak a fém vagy a súlyos szennyeződések okozta mechanikai sérüléseknek.
A szélesebb rudak csökkentik a CEL-t, nagyobb fajlagos élterhelést és potenciális szálkárosodást kockáztatva, ha az áramellátást nem gondosan kezelik.
A felszín alatti gátakat be lehet építeni a hornyokba, hogy a készletet a rudak fölé kényszerítsék, megakadályozva, hogy a kezeletlen szálak megkerüljék a finomítási zónát.
Mintaválasztás: Közepes vs. Finom
A megfelelő lemezmintázat kiválasztásához a bejövő freeness és a célszilárdsági paraméterek elemzése szükséges. A közepes minták kiegyensúlyozott finomítást biztosítanak, és megkönnyítik a kezdeti freeness-csökkenést. A finom minták maximalizálják a felületet és a szakítószilárdság fejlődését az alapanyag-előkészítés utolsó szakaszában. Finom mintázat nyers, finomítatlan puhafán gyorsan eltömíti a hornyokat, és a motor offline leállását okozza. Ezzel szemben a durva mintázat rövidszálú keményfán tönkreteszi a szál hosszát.
| Minta Típus |
Rúd szélesség (mm) |
Horony mélység (mm) |
Cél lakkozás |
Elsődleges hatás |
SEC ütés |
| Durva / Széles |
5,0 - 8,0 |
8,0 - 12,0 |
Fehérítetlen Kraft, OCC |
Hámlás, kisebb vágás |
Magas energiapazarlás helytelen használat esetén |
| Közepes |
3,0 - 5,0 |
5,0 - 8,0 |
Puhafa, Vegyes Hulladék |
Kiegyensúlyozott fibrilláció és freeness esés |
Mérsékelt, nagyon hatékony a kezdeti szakaszokban |
| Finom |
1,5 - 3,0 |
3,0 - 5,0 |
Keményfa, fehérített Kraft |
Maximális felületfejlesztés |
Alacsony SEC per egységnyi nyert szakítószilárdság |
| Ultra-finom |
1,0 - 1,5 |
2,0 - 3,0 |
Speciális minőségű, mikrofibrillált cellulóz |
Extrém külső fibrilláció |
Nagyon alacsony SEL, nagyon stabil áramlást igényel |
Kohászat és hőkezelés
A fejlett ötvözetek és a speciális hőkezelési eljárások megakadályozzák az élek idő előtti lekerekítését. A gyakori anyagok közé tartozik a martenzites rozsdamentes acél, a Ni-Hard és a magas krómtartalmú öntöttvas. Az éles rúdélek nem alkuképesek az energiahatékonyság fenntartása érdekében. Amikor az élek lekerekednek, a finomító elkezdi összenyomni a rostpárnát, nem pedig nyírni. A tompa élek lényegesen nagyobb teljesítményt igényelnek, hogy ugyanazt a freeness-csökkenést elérjék.
Ez az elveszett energia közvetlenül hővé alakul, megemelve az alapanyag hőmérsékletét anélkül, hogy a lemez szilárdsága javulna. A kezelők figyelemmel kísérhetik a delta T (hőmérséklet-emelkedés) értéket a finomítóban. A delta T hirtelen növekedése a freeness megfelelő csökkenése nélkül az erősen kopott lemezek elsődleges jelzője. A kopott lemezekkel való folyamatos üzemelés erősen rontja az energia/szilárdság arányt és növeli a malom vízrendszerének hőterhelését.
A finomítási hatékonyságot befolyásoló műveleti változók
Folyamatparaméterek és kiértékelési dimenziók
A kezelőknek a dinamikus változókat kell szabályozniuk, hogy fenntartsák az erő-energia egyensúlyt. A finomítási folyamat egy szűk optimális SEC tartományon belül működik. Ettől a tartománytól való eltérés vagy nem fejleszt szilárdságot, vagy tönkreteszi az üvegszálas hálózatot. A legfontosabb paraméterek közé tartozik a hézag, az alkalmazott teljesítmény, a készlet áramlási sebessége és a bemeneti nyomás. A modern szabályozási rendszerek állandó specifikus energiaszabályozási köröket használnak. Ezek a hurkok automatikusan beállítják a lemezhézagot, hogy fenntartsák a célenergia-felhasználást, függetlenül a kisebb áramlási ingadozásoktól.
Ha az áramlási sebesség váratlanul csökken, a szabályozókörnek azonnal vissza kell húznia a lemezeket. Ha a lemezek terhelve maradnak alacsony áramlású esemény során, a szálpárna összeesik, ami súlyos fém-fém ütközést eredményez. Ez tönkreteszi a lemezmintázatot, és fémforgácsot visz be a raktári megközelítési rendszerbe.
Pép konzisztencia és átlagos szálhossz
Az alacsony konzisztenciájú (LC) finomítás általában 3% és 5% között működik. Ez a tartomány biztosítja az optimális párnaképzést a finomító rudak között. A konzisztencia ellenőrzése a finomítási stabilitás alapja. A lengő konzisztencia miatt a motor terhelése szabálytalanul vadászik, ami lehetetlenné teszi az állandó fajlagos élterhelés fenntartását.
Ha a konzisztencia 3% alá esik, a rostpárna túl vékony lesz. Fém-fém érintkezés lép fel, ami károsítja a lemezeket és elvágja a szálakat.
Ha a konzisztencia 5% fölé emelkedik, az alapanyag túl sűrűvé válik ahhoz, hogy egyenletesen folyjon át a lemezhornyokon. Ez dugulást, csatornázást és instabil energiafogyasztást okoz.
A hígítóvíz szelepeket úgy kell beállítani, hogy gyorsan reagáljanak a konzisztencia-távadó jeleire, mielőtt a készlet elérné a finomító adagolószivattyúját.
A bejövő átlagos szálhossz változásai meghatározzák a szükséges hézagot és az alkalmazott teljesítményt. A hosszabb szálak vastagabb párnát képeznek, amihez kissé szélesebb résre van szükség. A rövidebb szálaknál szűkebb résre van szükség a megfelelő mechanikai kezelés érdekében. A kezelőknek minden alkalommal módosítaniuk kell az alapbeállításokat, amikor az alapanyag-keverék megváltozik.
Finomítási intenzitás: Alacsony vs. Magas
Az alacsony intenzitású finomítás maximalizálja az energiahatékonyságot és a szálhossz megtartását. Kis mennyiségű energiát alkalmaz milliónyi egyedi szálütésre. Ez a gyengéd kezelés növeli a szakítószilárdságot anélkül, hogy tönkretenné a szakítószilárdságot. A nagy intenzitású finomítás hatalmas energiát alkalmaz kevesebb szálra, azonnal elnyírja azokat.
Van egy szigorú küszöb, ahol a teljesítmény növelése már nem hoz erőnövekedést. Ezen a ponton túl az energiaköltségek exponenciálisan nőnek. A papírgép huzalának víztelenítése súlyosan megsérül. A lap sűrűvé válik, elveszítve értékes tömegét. Az optimalizált állomány-előkészítő sor jellemzője, hogy pontosan ez alatt a küszöbérték alatt azonosítják és működnek. Az üzemeltetőknek rendszeres lépés-választeszteket kell végezniük, kis lépésekben növelve a teljesítményt, és meg kell mérniük az ebből eredő freeness-esést, hogy pontosan feltérképezzék ezt a küszöböt.
Pehelymentesítés vs. finomítás
A hámlás és a finomítás közötti különbségtétel kritikus az energiagazdálkodás szempontjából. A hámlás felbontja a szálkötegeket és pelyheket anélkül, hogy megváltoztatná az egyes rostok morfológiáját. Megakadályozza a költséges laptöréseket és javítja a papírgép futhatóságát. A finomítás mechanikusan módosítja a rostfalakat, hogy szilárdságot fejlesszen ki.
A pelyhesítőket az előkészítés korai szakaszában fel kell használni, különösen törmelék vagy újrahasznosított alapanyag feldolgozásakor. Biztosítsa a A lemezfinomítót szigorúan a fibrillációnak szentelték. Ha egy finomítót arra kényszerítenek, hogy felbontsa az előkészítetlen alapanyagot, hatalmas mennyiségű energia pazarol el, és felgyorsítja a lemezek kopását. A deflakerben a rés rögzített vagy manuálisan szélesre van állítva, míg a finomító aktívan kezeli a szűk, dinamikus rést nagy terhelés mellett.
Keret a cellulózverő berendezések korszerűsítéséhez vagy utólagos felszereléséhez
Átfogó értékbefolyásoló tényezők
Üzleti alap felépítése egy meglévő fejlesztéséhez cellulóz-finomító géphez empirikus teljesítményadatok elemzése szükséges. A fejlett, cserélhető lemezkialakításra való átállás azonnali működési előnyöket kínál. Az elsődleges értékhajtók a várható SEC-csökkentések és a lemezek élettartamának növekedése. A jobb mechanikai fibrilláció növeli a természetes szál-szál kötést. Ez lehetővé teszi a malmok számára, hogy csökkentsék a drága kémiai szilárdsági adalékanyagoktól való függésüket, mint például a kationos keményítő vagy a nedvesszilárdságú gyanták. A régebbi berendezések korszerűsítése megszünteti a mechanikai szűk keresztmetszeteket, és stabilizálja a teljes raktári megközelítési rendszert.
A hosszú távú hatékonyság értékelése
Számítsa ki az üzemi megtérülést szigorú energiamérők alapján. Hasonlítsa össze a meglévő berendezések alapszintű üresjárati teljesítményét a modern alternatívákkal. Modern A cellulózverő berendezések gyakran optimalizált rotordinamikai tulajdonságokkal és továbbfejlesztett csapágyakkal rendelkeznek, amelyek csökkentik a parazita energiaveszteséget. Tényező a szegmentált lemezkialakítás révén elért rövidebb állásidőben. A hosszabb lemezek élettartama kevesebb karbantartási leállást jelent. A csökkent kilowattóra-fogyasztásból és az alacsonyabb vegyszerhasználatból származó halmozott megtakarítások általában indokolják a rövid üzemidőn belüli utólagos felszerelést. A korszerűsített tömítővízrendszerek csökkentik az édesvízfogyasztást és a kibocsátott szennyvíz mennyiségét is.
Megvalósítási kockázatok
Az új finomítói technológiák integrálása a régi elosztott vezérlőrendszerekkel (DCS) külön kihívásokat jelent. Előfordulhat, hogy a régebbi vezérlőhurkokból hiányzik a modern hidraulikus hézagszabályozó mechanizmusok kezeléséhez szükséges feldolgozási sebesség. Ez a késés a lemezek ütközését okozhatja áramlási zavarok során. Az átmeneti időszakban nagy a folyamatok instabilitásának lehetősége is. A kezelőknek alkalmazkodniuk kell az új lemezgeometriákhoz és a megnövelt hézagszabályozási érzékenységekhez. A régebbi, kevésbé hatékony berendezések üzemeltetéséből származó izommemória véletlen túlfinomuláshoz vezethet.
Mérséklési stratégiák
Fokozatosan hajtson végre végrehajtást a működési kockázatok minimalizálása érdekében. A régi berendezés eltávolítása előtt végezzen átfogó alapszintű SEC auditot. Dokumentálja a pontos szabaddá válást, a szakítószilárdságot és az energiafogyasztást az összes lakktípusnál. Használja az OEM alkalmazásmérnököket az üzembe helyezési szakaszban. Ezek a szakemberek végzik a kezdeti hézagkalibrálást és a készletáramlás kiegyensúlyozását. Hangolhatják a DCS PID hurkokat, hogy a hidraulikus terhelés azonnal reagáljon a nyomásváltozásokra. Az új speciális élterhelési paraméterekkel kapcsolatos kiterjedt kezelői képzés kötelező. Alkalmazzon rezgésfigyelő rendszereket a lemezek ütközésének vagy csapágyhibáinak korai jeleinek észlelésére az indítási szakaszban.
Következtetés
A szálszilárdság és az energiafogyasztás kiegyensúlyozása egy rendkívül szabályozható folyamat, amelyet a fajlagos élterhelés, a lemezgeometria és a konzisztencia-kezelés diktál. Ezeknek a változóknak az optimalizálása az alapanyag-előkészítő sort egy energiaelnyelőből precíziós szilárdságnövelő műveletté alakítja. A műszaki vásárlóknak előnyben kell részesíteniük azokat a berendezéseket és lemezszállítókat, akik átlátható, empirikus adatokat szolgáltatnak a SEC-csökkentésekről. Válassza ki azokat a partnereket, akik testreszabható, cserélhető lemezmintákat kínálnak az adott bútortípushoz szabva.
A hatékonyság eléréséhez tegye a következőket:
Végezze el jelenlegi berendezésének alapszintű energiaauditját, hogy azonosítsa az üresjáratban elpazarolt energiát, és kiszámítsa valódi fajlagos energiafogyasztását.
Elemezze a meglévő lemezkopási mintázatokat, hogy megállapítsa, hogy az élek lekerekítése növeli-e a motor terhelését anélkül, hogy javítaná a szabadságot.
Konzultáljon egy finomító szakemberrel, hogy modellezze a lehetséges energiamegtakarításokat modern izometrikus vagy finomrúdlemez-geometriákkal, amelyek az Ön berendezéséhez vannak szabva.
A finomító betápláló szivattyúja előtt szigorú konzisztencia-szabályozó hurkokat kell létrehozni, hogy biztosítsák a stabil rostpárna kialakulását és kiküszöböljék a motor terhelési ingadozásait.
Valósítson meg egy szabványos lépés-válasz tesztelési protokollt a kezelők számára, hogy feltérképezze azt a pontos küszöböt, ahol a teljesítménynövekedés már nem eredményez szakítószilárdság-növekedést.
GYIK
K: Mi az optimális fajlagos energiafogyasztás egy duplatárcsás finomítónál?
V: Az optimális SEC nagymértékben változik a berendezés és a célmentesség függvényében. A puhafa jellemzően 100-150 kWh/t, míg a keményfa 50-80 kWh/t. A Mills-nek személyre szabott alapvonalat kell létrehoznia. A szűk, optimalizált SEC tartományon belüli működés biztosítja a maximális energiahatékonyságot és megakadályozza a szálak leromlását.
K: Hogyan befolyásolja az alacsony konzisztenciájú (LC) finomítás a szál szilárdságát?
V: A 3-5%-os konzisztenciájú LC-finomítás elősegíti a stabil, egyenletes rostpárnát a lemezek között. Ez lehetővé teszi az alacsony intenzitású mechanikai kezelést. Maximalizálja a külső fibrillációt és a szakítószilárdság fejlődését, miközben minimálisra csökkenti a káros szálvágást és megőrzi a szakítószilárdságot.
K: Hogyan hat a finomítás a lemezek tömegére és a víztelenítésre?
V: Van egy fordított kapcsolat. Ahogy a fibrilláció növekszik a szakítószilárdság növelése érdekében, az anyagmentesség csökken. A túlfinomítás lelassítja a víztelenítést a huzalszakaszon, és sűrűbb lemezt hoz létre, ami jelentősen csökkenti a végső lap tömegét és növeli a szárítási költségeket.
K: Mi a különbség a lemezfinomító és a deflaker között?
V: A deflakerek szétválasztják a szálkötegeket és -pelyheket, hogy megakadályozzák a lapok elszakadását a szálak morfológiájának megváltoztatása nélkül. A tárcsás finomítók mechanikai nyírást alkalmaznak a szálfalak módosítására, a rétegek lefejtésére a hidrogénkötés kialakítása és a papír szerkezeti szilárdságának növelése érdekében.
K: Milyen gyakran kell a finomító lemezeket cserélni az energiahatékonyság fenntartása érdekében?
V: A csere a kohászattól, a koptatóanyag koptatóképességétől és a folyamatos teljesítményfigyeléstől függ, nem pedig a szigorú időintervallumoktól. Az élek lekerekítése után az energiaigény megugrik. A cserélhető szegmentált kialakítás lehetővé teszi a gyors cserét, ha a SEC adatok az élvonalbeli hatékonyság csökkenését jelzik.
K: A cellulóz-finomító gépem korszerűsítése csökkentheti a kémiai szilárdságú adalékok szükségességét?
V: Igen. Az optimalizált mechanikus fibrilláció növeli a szál-szál hidrogénkötéshez szükséges természetes felületet. Ez a megnövelt szerkezeti integritás biztonságosan ellensúlyozhatja a drága nedves végű kémiai szilárdsági adalékok jelentős részét, csökkentve ezzel az általános gyártási költségeket.
K: Hogyan befolyásolja a finomító lemez rúdszöge a finomítási folyamatot?
V: A forgórész és az állórész rudak metszésszöge határozza meg a mechanikai hatást. A kisebb szögek agresszív, ollószerű vágást eredményeznek. A nagyobb metszőszögek kedveznek a gyengéd gördülési súrlódásnak, amely elősegíti a fibrillációt és megőrzi a szál hosszát.


