A papírszárítási folyamat fogyasztja a legtöbb hőenergiát bármely malomban. A felfelé irányuló alakítási és préselési szakaszok a víz körülbelül 98%-át mechanikusan távolítják el a lemezről. A huzal jellemzően 92%-ot kezel, míg a prés további 6%-ot von ki. A víz végső frakciója elpárologtatást igényel, ami hatalmas gőzbevitelt igényel. Ha a gőz minősége romlik, vagy a kondenzvíz nem működik megfelelően, a henger belsejében hőszigetelő gát képződik. Ezek az akadályok tönkreteszik a nedvességprofilokat, a lapok felgöndörödését okozzák, és rontják a futhatóságot. A végén gőzt pazarol, miközben nem megfelelő papírt állít elő.
Optimalizálás a A gőzzel fűtött szárító a gőznyomás dinamikájának és a nagy sebességű kondenzátum viselkedésének uralását jelenti. Olyan mechanikus rendszerekre van szüksége, amelyek elszívják a vizet anélkül, hogy a felesleges gőzt átfújnák. Ez az útmutató lebontja a mérnöki realitásokat e rendszerek korszerűsítésével kapcsolatban a gép stabilizálása, a keresztirányú nedvességprofilok javítása és az energiapazarlás csökkentése érdekében.
A kondenzátum hőszigetelő: Már egy milliméternyi maradék kondenzátum is gátat képez, amely drasztikusan csökkenti a hengerhéj hőátbocsátási tényezőjét.
A nedves gőz lerontja a berendezéseket: A nedves gőzzel való működés nemcsak csökkenti a rendelkezésre álló látens hőt, hanem felgyorsítja a belső csőeróziót és a vízkőképződést is.
Az upstream optimalizálás kritikus: Mivel a szárító a teljes víz kevesebb mint 1%-át távolítja el, a szárítórészbe jutó lapnedvesség 1%-os csökkenése exponenciálisan csökkenti a szükséges szárítógőzt.
Rendszer szinergia: A kondenzátum-eltávolító rendszer korszerűsítését precíz gőznyomás-szabályozással, a működési tartomány rugalmasságával és a páraelszívó levegő egyensúlyával kell párosítani a tényleges ROI eléréséhez.
A hőátadás mechanikája egy papírgép szárítóhengerében
A szárítóhengeren belüli hőátadás teljes mértékben a fázisváltástól függ. A telített gőz egy forgó csuklón keresztül jut be a hengerbe, és érintkezik a héj hidegebb belső felületével. Ahogy a gőz folyékony vízzé kondenzálódik, látens hőt bocsát ki. Ez a hőenergia áthalad a fémhéjon, és átkerül a külseje köré tekert nedves papírszalagra. A telített gőz nyomása és a felületi hőmérséklet közötti kapcsolat közvetlen és megjósolható. A nagyobb gőznyomás magasabb belső hőmérsékletet eredményez. Ennek az átvitelnek a hatékonysága nagymértékben függ attól, hogy a belső héj szigetelő vízrétegektől mentesen maradjon.
Látens hő- és kondenzációs dinamika
A fázisváltási folyamat a teljes szárítási műveletet hajtja végre. A gőz érzékelhető hőt és látens hőt egyaránt hordoz. A látens hő biztosítja a párolgáshoz szükséges hatalmas energiafelszabadulást. Amikor gőz éri a belső falat a Papírgép szárító henger , folyékony kondenzátummá omlik össze. Ez a gyors térfogatcsökkentés helyi nyomásesést hoz létre, több gőzt húzva a hengerbe a vágófejből.
Ha a keletkező kondenzátumot nem távolítják el azonnal, az fizikai akadályt képez. A víznek szörnyű hővezető képessége van az öntöttvashoz képest. Egy vastag vízréteg arra kényszeríti a gőzt, hogy felmelegítse a kondenzvízmedencét, mielőtt az energia elérné a héjat. Ez csökkenti az általános hőátbocsátási tényezőt, és arra kényszeríti a kezelőket, hogy növeljék a gőznyomást, hogy fenntartsák ugyanazt a szárítási sebességet.
A henger anyaga és hővezető képessége
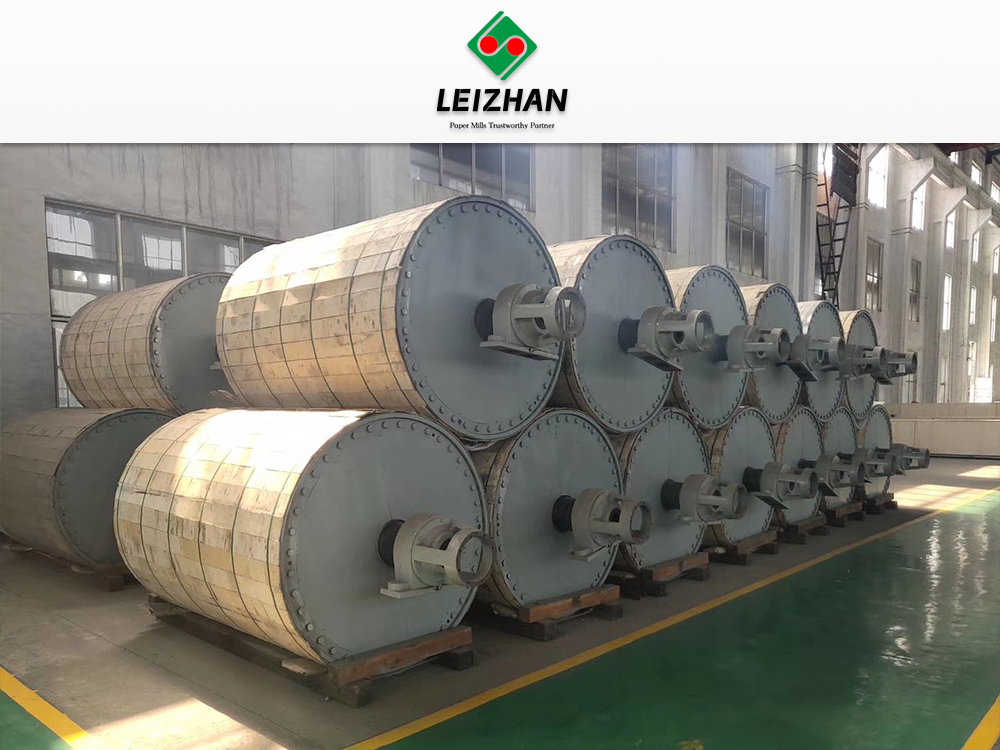
A szabványos hengerek speciális kohászati tulajdonságokra támaszkodnak, hogy egyensúlyba hozzák a hőátadást a szerkezeti integritással. Egy szabvány Az öntöttvas szárítóhenger kiváló hővezető képességgel és rezgéscsillapítással rendelkezik. Az öntöttvas stabil alapvonalat biztosít a szabványos csomagolási, nyomtatási és írási minőségekhez. A héj vastagsága határozza meg a megengedett legnagyobb üzemi nyomást. A vastagabb falak ellenállnak a nagyobb gőznyomásnak, de növelik a hőállóságot. A több évtizedes működés során az anyagfáradtság és a belső korrózió arra kényszerítheti a malmokat, hogy csökkentsék a maximális nyomást, ami korlátozza a gyártási sebességet.
A szövettermelés egészen más megközelítést igényel. A A Yankee szárítóhenger megbirkózik az extrém nagy nyomású és magas párolgási igényekkel. Ezek a hengerek masszívak, gyakran sokkal nagyobb belső nyomáson működnek, mint a hagyományos öntöttvas egységek. A Yankee hengerek belső hornyokkal rendelkeznek, amelyek növelik a belső felületet és csökkentik a tényleges héjvastagságot. Ez a kialakítás maximalizálja a könnyű szövetminőségek hőátadási sebességét, amelyek a másodperc töredéke alatt száradnak meg.
| Funkció |
Standard öntöttvas henger |
Yankee henger |
| Elsődleges alkalmazás |
Csomagolás, finom papír, újságpapír |
Selyemkendő, törülköző, gépi mázas papírok |
| Belső felület |
Sima, megmunkált öntöttvas |
Mélyen hornyolt a felület növelése érdekében |
| Üzemi nyomás |
Általában 3-10 bar |
Gyakran meghaladja a 10 bar-t, legfeljebb 15 bar-t |
| Párolgási sebesség |
Mérsékelt, több mint 40 hengeren elosztva |
Extrém, egyetlen masszív hengerre koncentrálva |
| Motorháztető integráció |
Szabványos zárt vagy nyitott tetőtető |
Nagy sebességű, magas hőmérsékletű páraelszívó |
Hogyan határozza meg a gőznyomás a szárítási teljesítményt
A gőznyomás a szárítási sebesség elsődleges vezérlőkarja. A kezelők úgy állítják be a nyomást, hogy megfeleljenek a különböző alaptömegek és gépfordulatszámok specifikus párologtatási igényeinek. A modern gépek lépcsőzetes gőzrendszereket használnak a több szárítócsoport termikus hatékonyságának maximalizálására, biztosítva, hogy a gőz ne menjen kárba.
Nyomástartományok kiegyensúlyozása az optimális felületi hőmérséklet érdekében
A lépcsőzetes gőzrendszer a szárítószakaszt külön nyomáscsoportokra osztja. A nagynyomású gőz táplálja azokat a fő szárítócsoportokat, ahol a legnagyobb a párolgási igény. Az ezekből a nagynyomású hengerekből származó átfúvatott gőz és a kifújt gőz visszavezeti az alacsonyabb nyomású csoportokat a nedves vég közelében. Ez a beállítás megakadályozza a nedves lap hősokkját, miközben a gőzből a lehető legtöbb munkát vonja ki.
A nagyobb nyomás nyomása növeli a felület hőmérsékletét és felgyorsítja a száradást. Ez nagyobb gyártási sebességet tesz lehetővé. Ha túlzott hőt alkalmazunk egy nagyon nedves lapra, akkor a szálak belsejében lévő víz túl gyorsan gőzzé válik. Ez a gyors tágulás a lemezek leválásához, felületi kiszedéshez és a henger felületén szöszölődéshez vezet. A kezelőknek ki kell egyensúlyozniuk a nyomásgörbéket, hogy a lemezt fokozatosan melegítsék az első néhány hengeren keresztül.
A működési tartomány rugalmassága határozza meg, hogy a gép mennyire tudja kezelni a fokozatváltásokat. A merev gőzrendszer arra kényszeríti a kezelőket, hogy lassítsák a gépet az átmenetek során. A fejlett nyomásszabályozó rendszerek széles működési tartományt biztosítanak. Hőkompresszorokat használnak az alacsony nyomású gőz fokozására, lehetővé téve a gép számára, hogy stabil nyomáskülönbséget tartson fenn a négyzetmétertömegek széles tartományában anélkül, hogy destabilizálná a kaszkádot.
A nedves gőz rejtett költségei
A gőz minősége közvetlenül befolyásolja a berendezés élettartamát és hőhatékonyságát. A nedves gőz el nem párologtatott vízcseppeket tartalmaz. Ez a nedvesség bejut a papírszárító szakasz a rossz kazánszabályozás, a nem megfelelő gőzlekötés a fő gyűjtőkben vagy a nedvességleválasztó hiánya miatt.
A nedves gőz mechanikai következményei súlyosak. A nagy sebességű vízcseppek csiszolóanyagként hatnak. Erodálják a belső csöveket, a forgó gőzcsatlakozásokat és a szifon sarukat. Ez az erózió idő előtti mechanikai meghibásodáshoz és váratlan állásidőhöz vezet. A termikus következmények ugyanolyan károsak. A nedves gőz kevesebb látens hőt hordoz kilogrammonként. A kazán átvitele gyakran tartalmaz kémiai szennyeződéseket. Amikor a nedves gőz elpárolog a hengerben, ezek a szennyeződések ráégnek a henger belső falára. Ez a lerakódás tartósan rontja a hőátadás hatékonyságát.
A nedves gőzzel kapcsolatos problémák kiküszöbölése érdekében a malmoknak szigorú mechanikai ellenőrzéseket kell végrehajtaniuk:
Szereljen fel nagy hatékonyságú centrifugális nedvességleválasztókat a fő gőzszabályozó szelepek elé.
Vizsgálja meg és cserélje ki a meghibásodott gőzleválasztókat a fő elosztófejeken, hogy megakadályozza a kondenzvíz bejutását a hengerekbe.
Figyelje a kazán tápvíz kémiáját, hogy megakadályozza a habképződést és a túlhordást a nagy igénybevételű időszakokban.
Szigetelje le az összes külső gőzvezetéket, hogy megelőzze az idő előtti páralecsapódást, mielőtt a gőz elérné a gépet.
A kondenzvíz-eltávolító rendszer kritikus szerepe
A víz kiürítése egy forgó hengerből összetett folyadékdinamikai kihívás. A A kondenzvíz-eltávolító rendszernek le kell győznie a centrifugális erőt, a gravitációt és a belső nyomáskülönbségeket, hogy a héj tiszta maradjon. Ennek elmulasztása tönkreteszi a gép hatékonyságát és tönkreteszi a papírt.
A kondenzátum gát hatásának megértése
A kondenzvíz viselkedése drasztikusan megváltozik a gép sebességének növekedésével. Lassú sebességnél a víz tócsát képez a henger alján. Ahogy a sebesség növekszik, a tócsa elkezd felmászni a falra, és kaotikusan zuhanó mozdulattal zuhan vissza. Ez a lépcsőzetes fázis hatalmas mennyiségű hajtási teljesítményt fogyaszt, és erős mechanikai vibrációt okoz. Nagy sebességnél a centrifugális erő legyőzi a gravitációt. A víz összefüggő, egyenletes réteget képez a teljes belső kerület mentén. Ezt peremelésnek nevezik.
A peremezett kondenzátumréteg tökéletes hőszigetelőként működik. Már egy 2 mm-es vízréteg is több mint 30%-kal csökkentheti a hőátadási sebességet. A gőznek át kell vezetnie a hőt ezen a pangó vízrétegen, mielőtt elérné az öntöttvasat. Ha az evakuációs rendszer nem tartja rendkívül vékonyan ezt a réteget, a hőhatékonyság zuhan.
A nem megfelelő kondenzátum eltávolítás közvetlenül rontja a termék minőségét. Ha a víz egyenetlenül csapódik le, vagy a szifonok nem tudják kitisztítani a széleket, a henger felületi hőmérséklete nem egyenletes. A hengeren lévő hideg szalagok közvetlenül a papírszalagra jutnak át. Ez nedves csíkokat, inkonzisztens keresztirányú nedvességprofilokat és erős lapfelhajlást hoz létre. A kezelők gyakran túlszárítják az egész lapot, csak hogy egyetlen nedves csíkot is kiküszöböljenek, ami hatalmas mennyiségű energiapazarlást és rontja a szálszilárdságot.
Evakuációs technológiák értékelése
A megfelelő belső hardver kiválasztása teljes mértékben a gép sebességétől és üzemi nyomásától függ. A cél az, hogy a kiürítési pontot a lehető legközelebb helyezzék el a belső héjhoz, fizikai érintkezés nélkül.
| Technológiai |
mechanizmus |
A legjobb alkalmazáskarbantartási |
szempontok |
| Rotary szifonok |
A hengerrel együtt forog, kiszívja a kondenzvizet a héjból. |
Alacsony és közepes sebességű gépek, amelyek tócsás vagy lépcsőzetes fázisban működnek. |
Hajlamos a forgócsukló mechanikai kopására; rendszeres hézagellenőrzést igényel a kagylócsapások elkerülése érdekében. |
| Helyhez kötött szifonok |
Rögzítve, miközben a henger forog körülötte, egy jól megtervezett saru segítségével. |
Nagy sebességű gépek, amelyek szigorúan a peremezési fázisban működnek. |
Pontos telepítést igényel az 1,5 mm-es hézag fenntartásához; nagyon érzékeny a nyomáskülönbség csökkenésére. |
| Spoiler bárok |
Fémrudak rögzítve a belső héjhoz, hogy megzavarják a peremes vízréteget. |
Nagy sebességű gépek, amelyek maximális hőátadási egyenletességet és kapacitást igényelnek. |
Munkaigényes beépítés, amely zárt térbe való belépést igényel; beszerelés után nincs mozgó alkatrész. |
Az álló szifonok kiváló teljesítményt nyújtanak nagy sebességnél. Mivel nem forognak, rendkívül szűk hézagokkal rögzíthetők a héjhoz. Ez minimálisra csökkenti a peremező kondenzátum réteg vastagságát. A légterelő rudak ezt egy lépéssel tovább viszik. Azáltal, hogy fizikai turbulenciát vezetnek be a peremrétegbe, a turbulátorrudak áttörik az állóvíz gátat. Ez a turbulencia összekeveri a kondenzátumot, drasztikusan javítva a hőátadás egyenletességét és az általános szárítási kapacitást.
Átfúvó gőz és nyomáskülönbség
A szifonok nem szivattyúzzák ki a vizet a hengerből. Teljes mértékben a nyomáskülönbségre támaszkodnak. A palackon belüli nyomásnak nagyobbnak kell lennie, mint a kondenzátum visszatérő csőben. Ez a nyomáskülönbség felfelé kényszeríti a vizet a szifoncsövön, és a forgócsuklón keresztül kivezeti.
A víz hatékony felemeléséhez a kondenzvízzel együtt néhány gőznek is ki kell hagynia a szifont. Ezt hívják átfúvatott gőznek. Csökkenti a folyadékoszlop sűrűségét a szifoncső belsejében, megkönnyítve az emelést. Ha a nyomáskülönbség túl alacsonyra esik, a szifon nem tudja legyőzni a centrifugális erőt. A henger eláraszt. Ha a nyomáskülönbség túl magasra van állítva, a rendszer hatalmas mennyiségű átfúvatott gőzt pazarol el, ami túlterheli az alsó szeparátorokat és hőkompresszorokat. Az optimális nyomáskülönbség fenntartása a legkritikusabb működési paraméter a szárítószakaszban.
A papírszárító részleg fejlesztéseinek értékelése
A szárítórész korszerűsítése szisztematikus megközelítést igényel. Ha pénzt dobunk új szifonokra, az nem oldja meg a mögöttes ellenőrzési problémákat. Egyértelmű sikerkritériumokat kell meghatároznia, és ki kell értékelnie a teljes termodinamikai kört a kazántól a páraelszívóig.
Problémameghatározás és sikerkritériumok
A hardver meghatározása előtt határozza meg a mérhető eredményeket. A sikeres frissítésnek a fajlagos gőzfogyasztás mérhető csökkenését kell eredményeznie. Javítania kell a keresztirányú nedvességprofilt, és lehetővé kell tennie a gép sebességének növelését. A tőkeráfordítás igazolásához kemény adatokra van szükség.
Az upstream hatékonyságot is figyelembe kell vennie. A présszakasz határozza meg a szárító alapmunkaterhelését. Ha a prés tervezési koncepciója elavult, vagy a résnyomások rosszul vannak optimalizálva, a lap túl nedvesen kerül a szárítóba. A présből kilépő lapnedvesség 1%-os csökkenése exponenciálisan csökkenti a szükséges szárítógőzt. Az új szárítóalkatrészek méretezése előtt értékelje a présszakasz teljesítményét. Az új gőzrendszer méretezése a nem hatékony présgéphez garantálja a túlméretezett, nem hatékony berendezéseket.
Megoldási kategóriák és megközelítések
A frissítések három különböző szintre oszlanak a tőkebefektetés és a beruházás várható megtérülése alapján. A malomvezetésnek össze kell hangolnia a műszaki megoldást a hosszú távú termelési stratégiával.
1. szint: Alkatrészek utólagos felszerelése. Ez magában foglalja az elhasználódott gőzcsuklók cseréjét, a forgó szifonokról az állószifonokra való korszerűsítést, vagy a légterelő rudak felszerelését a meglévő hengerekbe. Ez a megközelítés bizonyos szűk keresztmetszetű hengereket céloz meg, nem pedig az egész gépet.
2. szint: Vezérlőrendszer-frissítések. Ez a gőzszállítási és elszívási körre összpontosít. A fejlett hőkompresszorok és az automatizált nyomáskülönbség-szabályozások kiszélesítik a működési tartományt. Ez lehetővé teszi a gép számára, hogy kézi szelepbeállítás nélkül kezelje a különféle minőségeket.
3. szint: Teljes körű felújítás. Ehhez a teljes gőz- és kondenzvíz-rendszert ki kell cserélni. Papírszövet-alkalmazások esetén ez egy teljesen új Yankee henger és nagy sebességű levegős burkolat felszerelését jelentheti. Ez a szint azoknak a gépeknek van fenntartva, amelyek jelentős sebességnövekedésen vagy fokozatváltáson mennek keresztül.
Értékelési dimenziók
A javasolt megoldások értékelésekor nézzen túl a specifikációs lapon. A méretezhetőség kritikus. A javasolt rendszer képes-e kezelni a jövőbeni gépsebesség-növekedést? A szigorúan a mai termelési ütemhez tervezett rendszer két éven belül szűk keresztmetszet lesz. Értékelje a lemondási arányt. A rendszernek biztosítania kell a különféle papírfajtákhoz szükséges rugalmasságot, amely hatékonyan működik magas és alacsony párolgási terhelés mellett is.
A karbantartási hozzáférhetőség hosszú távú sikert diktál. A forgócsuklók gyakori tömítéscserét igényelnek. A szifonok rendszeres hézagellenőrzést igényelnek. A belső ellenőrzések zárt térbe való belépést igényelnek. Válasszon olyan rendszereket, amelyek minimálisra csökkentik a belső mozgó alkatrészeket, és külső kopásjelzőkkel rendelkeznek a forgó csuklókon. Ha a karbantartás nehézkes, a malom személyzete elhalasztja, ami elárasztott palackokhoz és szifonok töréséhez vezet.
Megvalósítási valóság és kockázatcsökkentés
A szárítószakasz korszerűsítésének végrehajtása jelentős logisztikai kihívásokkal jár. A fizikai környezet ellenséges, az állásidő drága. A megfelelő tervezés csökkenti a gépvázon belüli súlyos mechanikai módosításokkal járó kockázatokat.
Leállások és telepítési korlátok
A belső hengerek módosításai szűk térbe való bejutást igényelnek. A légterelő rudak felszerelése vagy a belső szifoncsövek cseréje lassú, fárasztó munka. A környezeti hőség és a szűkös körülmények korlátozzák, mennyi ideig dolgozhatnak a technikusok a héjon belül. Ez a valóság meghosszabbítja a telepítéshez szükséges állásidőt.
A standard mérséklési stratégia szakaszos telepítést foglal magában. Ne kísérelje meg a teljes szárítószakasz korszerűsítését egyetlen kiesés alatt. Ütemezze a munkát több éves leállásra. Kezdje a legkritikusabb szárítócsoportokkal – jellemzően azzal a fő elpárologtató részleggel, ahol a legnagyobb nyomású gőzt alkalmazzák. Ez a szakaszos megközelítés korlátozza az állásidőt, miközben azonnali, mérhető javulást biztosít a szárítási kapacitásban.
Rendszerhangolás és páraelszívó légkiegyenlítés
Egy új kondenzvíz-eltávolító beállítás nem hoz eredményt, ha figyelmen kívül hagyja a környező rendszereket. A szifonok korszerűsítése növeli a hőátadási sebességet. Ez azt jelenti, hogy több víz párolog el a lapról rövidebb idő alatt. A páraelszívó és a pótlevegő rendszernek képesnek kell lennie a megnövekedett nedvességterhelés kezelésére.
Ha a páraelszívó levegőegyensúlyát nem állítja be egyidejűleg, a páraelszívó belsejében lévő levegő telített lesz. Az elpárolgott víznek nincs hova mennie, és a száradás leáll, függetlenül attól, hogy milyen melegek a hengerek. Értékelnie kell a kipufogóventilátor kapacitását, a pótlevegő fűtését és a hővisszanyerő rendszereket, hogy megbizonyosodjon arról, hogy megfelelnek az új párolgási sebességnek. A levegőrendszer részoptimalizálása kizárja a hengereken belüli mechanikai fejlesztéseket.
Monitoring és ellenőrzés
A telepítés utáni ellenőrzés biztosítja, hogy a berendezés a tervezettnek megfelelően működik. Folyamatos gőzszárazság-felügyeletet kell végrehajtani a fő fejléceknél, hogy a nedves gőz ne károsítsa az új hardvert. Nem tudod kezelni azt, amit nem mérsz.
Használja a hengerfelületek termográfiai szkennelését a gép működése közben. A hőkamerák azonnal felfedik a hideg sávokat, jelezve a szifon meghibásodását vagy a nem megfelelő hézagokat. A telepítés után azonnal készítsen alaphőtérképet. Hasonlítsa össze a jövőbeli szkenneléseket ezzel az alapvonallal, hogy felfedezze a belső mechanikai problémákat, mielőtt azok laptörést vagy minőségi hibát okoznának. A nyomáskülönbség alakulásának és az átfúvó gőz sebességének folyamatos figyelése korai figyelmeztetést biztosít a rendszer elárasztására.
Következtetés
Indítsa el az aktuális szárítási szakasz alaphőmérséklet-ellenőrzését, összpontosítva a nyomáskülönbség-trendekre, az átfúvó gőz sebességére és az összes henger felületi hőmérsékletének változásaira.
Vizsgálja meg az összes forgócsuklót, és mérje meg a belső szifon hézagát a következő ütemezett leállás során, hogy azonosítsa az azonnali mechanikai szűk keresztmetszeteket.
Kalibrálja újra a páraelszívó és a pótlevegő rendszereket, hogy megbizonyosodjon arról, hogy képesek kezelni a megnövekedett párolgási sebességet, mielőtt új belső henger hardvereket telepítene.
Frissítse a kézi nyomáskülönbség-szelepeket automatizált vezérlőhurokra, hogy megakadályozza a palackok elöntését a gyors fokozatváltások során.
GYIK
K: Mi okozza a papírgép szárító hengerének elöntését?
V: Az elárasztás akkor fordul elő, ha a nyomáskülönbség túl alacsony ahhoz, hogy leküzdje a centrifugális erőt és a kondenzátumot átemelje a szifonon. Előfordulhat magának a szifonnak a mechanikai meghibásodása is, például csőtörés vagy kopott cipő, amely elveszti a szívóképességét.
K: Hogyan befolyásolja a kondenzvíz-eltávolító rendszer a papír minőségét?
V: A hatékony eltávolítás megakadályozza az egyenetlen felületi hőmérsékletet a hengeren. Az állandó hőmérséklet közvetlenül kiküszöböli a nedves csíkokat, a lapok felgöndörödését és az inkonzisztens keresztirányú nedvességprofilokat a végső lapon, így biztosítva az egyenletes szilárdságot és nyomtathatóságot.
K: Miért működik másképp a Yankee szárítóhenger, mint a hagyományos öntöttvas szárítóhenger?
V: A Yankee hengerek lényegesen nagyobbak, nagyobb belső nyomáson működnek, és nagy sebességű levegős burkolatokat használnak a könnyű szövetek masszív párolgási sebességének eléréséhez. Speciális belső hornyolási és vágórendszereket igényelnek az extrém hőterhelések kezelésére.
K: Hogyan hat a nedves gőz a gőzzel fűtött szárítóra?
V: A nedves gőz felesleges vizet vezet be, amelyet el kell távolítani, csökkentve a szárításhoz rendelkezésre álló látens hőt. Ezenkívül fizikai eróziót okoz a gőzcsatlakozásokon belül, és vízkőképződéshez vezet a hengerhéjon, ami tartósan rontja a hőátadási hatékonyságot.
K: Mi a 'peremezés' szakasz a papírszárító szakaszban?
V: A peremezés nagyobb gépsebességnél történik, amikor a centrifugális erő hatására a kondenzátum egyenletes, folytonos réteget képez a henger belső kerülete körül. Ez az állapot speciális álló szifon kialakítást és pontos nyomáskülönbséget igényel a víz kiürítéséhez.
K: A szifonok korszerűsítése csökkentheti a teljes energiafogyasztást?
V: Igen. A szűkebb hézagú, modern, helyhez kötött szifonokra való frissítés csökkenti a kondenzvízzáró réteg vastagságát. Ez javítja a hőátadást, lehetővé téve, hogy a gép ugyanazt a szárítási sebességet érje el alacsonyabb gőznyomás mellett, ezáltal energiát takarít meg.


