Papperstorkningsprocessen förbrukar mest värmeenergi i varje bruk. Uppströms formnings- och pressningssteg tar bort cirka 98 % av vattnet från plåten mekaniskt. Tråden klarar vanligtvis 92%, medan pressen extraherar ytterligare 6%. Den sista fraktionen av vatten kräver avdunstning, vilket kräver massiv ånga. När ångkvaliteten sjunker eller kondensatet inte beter sig, bildas termiska barriärer inuti cylindern. Dessa barriärer förstör fuktprofiler, orsakar att arket krullas och förstör körbarheten. Det slutar med att du slösar ånga samtidigt som du producerar papper som inte är specifikation.
Optimera a ånguppvärmd torktumlare innebär att behärska ångtrycksdynamik och höghastighetskondensatbeteende. Du behöver mekaniska system som evakuerar vatten utan att blåsa genom överflödig ånga. Denna guide bryter ner den tekniska verkligheten för att uppgradera dessa system för att stabilisera din maskin, förbättra tvärriktade fuktprofiler och minska energislöseriet.
Kondensat är en termisk isolator: Även en millimeter kvarvarande kondensat skapar en barriär som drastiskt minskar värmeöverföringskoefficienten för cylinderhöljet.
Våt ånga försämrar utrustning: Att arbeta med våt ånga minskar inte bara tillgänglig latent värme utan påskyndar också inre rörerosion och skalning.
Uppströmsoptimering är avgörande: Eftersom torktumlaren tar bort mindre än 1 % av det totala vattnet, ger en 1 % minskning av arkfuktigheten som kommer in i torksektionen exponentiella minskningar av erforderlig torkånga.
Systemsynergi: Uppgradering av ett system för borttagning av kondensat måste matchas med exakt ångtryckskontroll, flexibilitet i arbetsområdet och luftbalans i huven för att realisera faktisk ROI.
Mekaniken för värmeöverföring i en torkcylinder för pappersmaskin
Värmeöverföring inuti en torkcylinder är helt beroende av fasändring. Mättad ånga kommer in i cylindern genom en roterande led och kommer i kontakt med den kallare inre ytan av skalet. När ångan kondenserar till flytande vatten frigör den latent värme. Denna värmeenergi leder genom metallskalet och överförs till den våta pappersbanan som är lindad runt utsidan. Sambandet mellan mättat ångtryck och yttemperatur är direkt och förutsägbart. Högre ångtryck ger en högre inre temperatur. Effektiviteten av denna överföring beror i hög grad på att hålla det inre skalet fritt från isolerande vattenlager.
Latent värme- och kondensdynamik
Fasbytesprocessen driver hela torkningen. Ånga bär både kännbar värme och latent värme. Latent värme ger den massiva energifrisättning som krävs för avdunstning. När ånga träffar innerväggen i en Torkcylinder för pappersmaskin , den kollapsar till flytande kondensat. Denna snabba volymminskning skapar ett lokalt tryckfall som drar mer ånga in i cylindern från samlingsröret.
Om det resulterande kondensatet inte omedelbart evakueras, bildar det en fysisk barriär. Vatten har fruktansvärd värmeledningsförmåga jämfört med gjutjärn. Ett tjockt lager vatten tvingar ångan att värma upp kondensatpoolen innan den energin når skalet. Detta sänker den totala värmeöverföringskoefficienten, vilket tvingar operatörerna att öka ångtrycket bara för att behålla samma torkningshastighet.
Cylindermaterial och värmeledningsförmåga
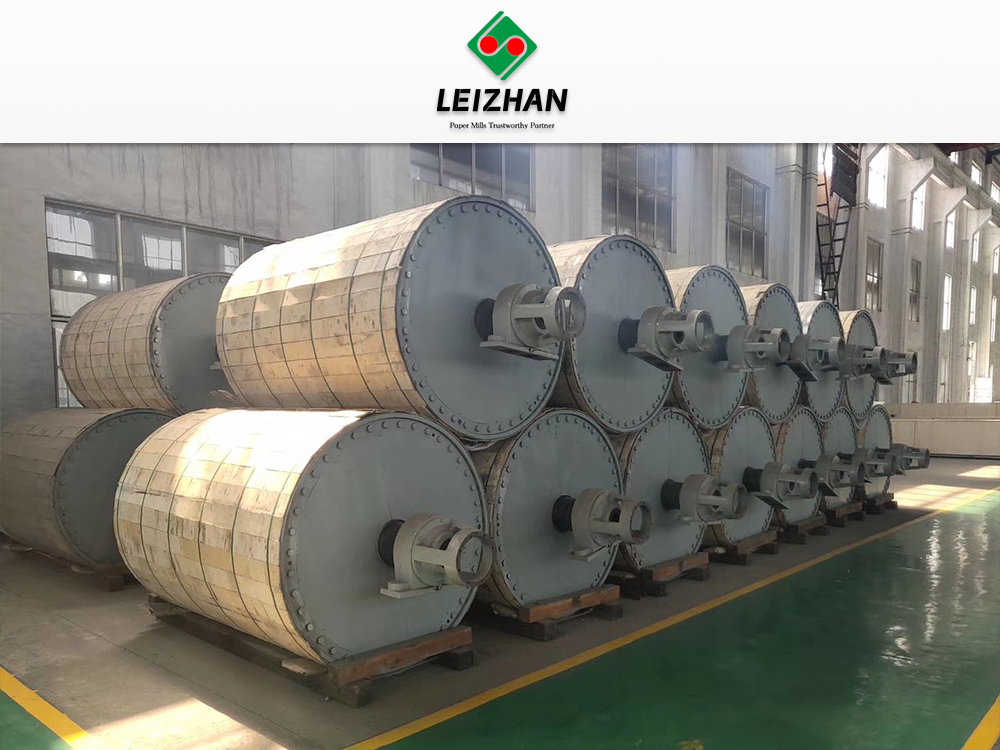
Standardcylindrar förlitar sig på specifika metallurgiska egenskaper för att balansera värmeöverföring med strukturell integritet. En standard gjutjärnstorkcylinder erbjuder utmärkt värmeledningsförmåga och vibrationsdämpning. Gjutjärn ger en stabil baslinje för standardförpacknings-, tryck- och skrivkvaliteter. Tjockleken på skalet dikterar det maximala tillåtna arbetstrycket. Tjockare väggar tål högre ångtryck men ökar termiskt motstånd. Under årtionden av drift kan materialutmattning och inre korrosion tvinga kvarnar att minska det maximala trycket, vilket begränsar produktionshastigheterna.
Vävnadsproduktion kräver ett helt annat tillvägagångssätt. A Yankee-torkcylinder klarar extrema krav på högt tryck och höga avdunstning. Dessa cylindrar är massiva och arbetar ofta vid mycket högre inre tryck än vanliga gjutjärnsenheter. Yankee-cylindrar har invändiga spår för att öka den inre ytan och minska den effektiva skaltjockleken. Denna design maximerar värmeöverföringshastigheterna för lättviktsvävnadskvaliteter som torkar på bråkdelar av en sekund.
| Funktion |
Standard gjutjärnscylinder |
Yankee-cylinder |
| Primär tillämpning |
Förpackningar, finpapper, tidningspapper |
Mjukpapper, handduk, maskinglaserade papper |
| Inre yta |
Slät, bearbetat gjutjärn |
Djupt räfflade för att öka ytan |
| Driftstryck |
Vanligtvis 3 till 10 bar |
Överstiger ofta 10 bar, upp till 15 bar |
| Avdunstningshastighet |
Måttlig, spridd över 40+ cylindrar |
Extrem, koncentrerad på en enda massiv cylinder |
| Integration med huva |
Standard stängd eller öppen huva |
Höghastighetshuv med hög temperatur |
Hur ångtrycket dikterar torkprestanda
Ångtrycket fungerar som den primära kontrollspaken för torkhastigheter. Operatörer justerar trycket för att möta de specifika förångningskraven för olika ytvikter och maskinhastigheter. Moderna maskiner använder kaskadångsystem för att maximera termisk effektivitet över flera torkgrupper, vilket säkerställer att ingen ånga går till spillo.
Balanserande tryckområden för optimal yttemperatur
Ett kaskadångsystem delar upp torkningssektionen i distinkta tryckgrupper. Högtrycksånga matar de viktigaste torkgrupperna där förångningsbehovet är störst. Genomblåsningsångan och ångan från dessa högtryckscylindrar leder tillbaka för att mata grupper med lägre tryck nära den våta änden. Denna inställning förhindrar termisk chock till det våta arket samtidigt som det drar ut maximalt arbete från ångan.
Att trycka på högre tryck ökar yttemperaturen och påskyndar torkningen. Detta möjliggör högre produktionshastigheter. Att applicera överdriven värme på ett mycket vått ark gör att vattnet inuti fibrerna exploderar till ånga för snabbt. Denna snabba expansion leder till arkdelaminering, ytplockning och ludd på cylinderytan. Operatörer måste balansera tryckkurvor för att värma plåten gradvis över de första cylindrarna.
Räckviddsflexibiliteten avgör hur väl en maskin hanterar gradändringar. Ett styvt ångsystem tvingar förare att sakta ner maskinen under övergångar. Avancerade tryckregleringssystem ger ett brett arbetsområde. De använder termokompressorer för att öka lågtrycksångan, vilket gör att maskinen kan bibehålla stabila differenstryck över ett brett spektrum av ytvikter utan att destabilisera kaskaden.
De dolda kostnaderna för våt ånga
Ångkvaliteten påverkar direkt utrustningens livslängd och termisk effektivitet. Våt ånga innehåller oförångade vattendroppar. Denna fukt kommer in i papperstorkningssektionen på grund av dålig pannkontroll, otillräcklig ångupptagning i huvudsamlingarna eller saknade fuktavskiljare.
De mekaniska konsekvenserna av våt ånga är allvarliga. Vattendroppar med hög hastighet fungerar som slipmedel. De eroderar inre rör, roterande ångfogar och sifonskor. Denna erosion leder till förtida mekaniska fel och oväntade stillestånd. De termiska konsekvenserna är lika skadliga. Våt ånga bär mindre latent värme per kilogram. Pannöverföring innehåller ofta kemiska föroreningar. När våt ånga avdunstar inuti cylindern, bakas dessa föroreningar på den inre cylinderväggen. Denna skalning försämrar värmeöverföringseffektiviteten permanent.
För att eliminera problem med våt ånga måste bruken genomföra strikta mekaniska kontroller:
Installera högeffektiva centrifugala fuktavskiljare framför huvudventilerna för ånga.
Granska och byt ut misslyckade ångfällor på huvuddistributionsrören för att förhindra att kondensat dras in i cylindrarna.
Övervaka pannans matarvattenkemi för att förhindra skumbildning och överföring under perioder med hög efterfrågan.
Isolera alla yttre ångledningar för att förhindra för tidig kondens innan ångan når maskinen.
Den kritiska rollen för systemet för borttagning av kondensat
Att evakuera vatten från en roterande cylinder är en komplex vätskedynamikutmaning. De kondensatavlägsnande system måste övervinna centrifugalkraft, gravitation och inre tryckskillnader för att hålla skalet rent. Underlåtenhet att göra det förstör maskinens effektivitet och förstör papperet.
Förstå kondensatbarriäreffekten
Kondensbeteendet förändras drastiskt när maskinhastigheten ökar. Vid låga hastigheter bildar vatten en pöl i botten av cylindern. När hastigheten ökar börjar pölen klättra uppför väggen och faller tillbaka ner i en kaotisk tumlande rörelse. Denna kaskadfas förbrukar enorma mängder drivkraft och orsakar kraftiga mekaniska vibrationer. Vid höga hastigheter övervinner centrifugalkraften gravitationen. Vattnet bildar ett sammanhängande, enhetligt lager runt hela den inre omkretsen. Detta är känt som rimning.
Ett kantskikt av kondensat fungerar som en perfekt värmeisolator. Även ett 2 mm lager vatten kan minska värmeöverföringshastigheten med över 30 %. Ångan måste leda värme genom detta stillastående vattenskikt innan den når gjutjärnet. Om evakueringssystemet inte lyckas hålla detta lager extremt tunt, sjunker termisk effektivitet.
Otillräckligt avlägsnande av kondensat förstör direkt produktkvaliteten. Om vatten pooler ojämnt eller sifoner misslyckas med att rensa kanterna, utvecklar cylindern ojämna yttemperaturer. Kalla band på cylindern överförs direkt till pappersbanan. Detta skapar våta ränder, inkonsekventa fuktprofiler i tvärriktningen och kraftiga arkböjningar. Operatörer övertorkar ofta hela arket bara för att eliminera en enda våt strimma, vilket slösar enorma mängder energi och försämrar fiberstyrkan.
Utvärdera evakueringsteknik
Att välja rätt intern hårdvara beror helt på maskinens hastighet och arbetstryck. Målet är att placera evakueringspunkten så nära det inre skalet som mekaniskt möjligt utan att orsaka fysisk kontakt.
| Teknikmekanism |
|
Bästa |
applikationsunderhållsöverväganden |
| Roterande sifoner |
Roterar med cylindern och öser upp kondensat från skalet. |
Låg- till medelhastighetsmaskiner som arbetar i pöl- eller kaskadfaser. |
Benägen för mekaniskt slitage vid rotationsleden; kräver regelbundna kontroller för att förhindra granatslag. |
| Stationära sifoner |
Fixeras på plats medan cylindern roterar runt den, med hjälp av en högkonstruerad sko. |
Höghastighetsmaskiner arbetar strikt i rimningsfasen. |
Kräver exakt installation för att upprätthålla ett 1,5 mm spelrum; mycket känslig för differenstryckfall. |
| Spoiler Bars |
Metallstänger klämda fast i det inre skalet för att störa det kantande vattenlagret. |
Höghastighetsmaskiner som kräver maximal värmeöverföringslikformighet och kapacitet. |
Arbetsintensiv installation som kräver inträde i begränsat utrymme; noll rörliga delar när de väl har installerats. |
Stationära sifoner erbjuder överlägsen prestanda vid höga hastigheter. Eftersom de inte roterar kan de ställas in med extremt snäva spelrum till skalet. Detta minimerar tjockleken på det kantande kondensatskiktet. Spoilerbars tar detta ett steg längre. Genom att introducera fysisk turbulens i kantskiktet bryter turbulatorstänger den stillastående vattenbarriären. Denna turbulens blandar kondensatet, vilket drastiskt förbättrar värmeöverföringslikformigheten och den totala torkkapaciteten.
Genomblåsningsånga och differenstryck
Sifoner pumpar inte ut vatten ur cylindern. De förlitar sig helt på differentialtryck. Trycket inuti cylindern måste vara högre än trycket i kondensatretursamlingsröret. Denna tryckskillnad tvingar vattnet upp genom sifonröret och ut genom rotationsleden.
För att lyfta vattnet effektivt måste en del ånga lämna sifonen tillsammans med kondensatet. Detta kallas genomblåsningsånga. Det minskar tätheten av vätskepelaren inuti sifonröret, vilket gör det lättare att lyfta. Om differenstrycket sjunker för lågt kan sifonen inte övervinna centrifugalkraften. Cylindern kommer att svämma över. Om differenstrycket ställs in för högt slösar systemet ut enorma mängder genomblåsningsånga, vilket överväldigar nedströmsseparatorerna och termokompressorerna. Att upprätthålla optimalt differenstryck är den mest kritiska driftsparametern i torksektionen.
Utvärdera uppgraderingar för papperstorkningssektionen
Att uppgradera en torksektion kräver ett systematiskt tillvägagångssätt. Att kasta pengar på nya sifoner kommer inte att lösa underliggande kontrollproblem. Du måste definiera tydliga framgångskriterier och utvärdera hela den termodynamiska slingan från pannan till huvens utblås.
Probleminramning och framgångskriterier
Innan du anger hårdvara, definiera mätbara resultat. En framgångsrik uppgradering bör ge en mätbar minskning av specifik ångförbrukning. Den måste förbättra fuktprofilen i tvärriktningen och möjliggöra ökade maskinhastigheter. Du behöver hårda data för att motivera investeringarna.
Du måste också ta hänsyn till effektivitet uppströms. Presssektionen dikterar baslinjens arbetsbelastning för torktumlaren. Om pressdesignkonceptet är föråldrat eller nyptrycken är dåligt optimerade, kommer arket in i torken för vått. En minskning på 1 % av arkfuktigheten som lämnar pressen ger en exponentiell minskning av erforderlig torkånga. Utvärdera presssektionens prestanda innan du dimensionerar nya torkkomponenter. Att dimensionera ett nytt ångsystem för en ineffektiv press garanterar överdimensionerad, ineffektiv utrustning.
Lösningskategorier och tillvägagångssätt
Uppgraderingar delas in i tre olika nivåer baserat på kapitalinvesteringar och förväntad avkastning på investeringen. Bruksledningen måste anpassa den tekniska lösningen till den långsiktiga produktionsstrategin.
Nivå 1: Komponentretrofits. Detta innebär att byta ut slitna ångfogar, uppgradera från roterande till stationära sifoner eller installera spoilerstänger i befintliga cylindrar. Detta tillvägagångssätt riktar sig mot specifika flaskhalscylindrar snarare än hela maskinen.
Nivå 2: Uppgraderingar av kontrollsystem. Detta fokuserar på ångleveransen och extraktionsslingan. Genom att implementera avancerade termokompressorer och automatiserade differenstryckskontroller vidgas driftområdet. Detta gör att maskinen kan hantera olika kvaliteter utan manuella ventiljusteringar.
Nivå 3: Fullständig översyn. Detta kräver att hela ång- och kondensatsystemet byts ut. I mjukpappersapplikationer kan detta innebära installation av en helt ny Yankee-cylinder och höghastighetsluftkåpa. Denna nivå är reserverad för maskiner som genomgår massiva hastighetsökningar eller gradkonverteringar.
Utvärderingsmått
När du utvärderar föreslagna lösningar, se bortom specifikationsbladet. Skalbarhet är avgörande. Kan det föreslagna systemet hantera framtida maskinhastighetsökningar? Ett system utformat strikt för dagens produktionstakt kommer att bli en flaskhals om två år. Utvärdera turndown-förhållandet. Systemet måste ge den flexibilitet som behövs för olika papperskvaliteter och fungera effektivt vid både höga och låga förångningsbelastningar.
Tillgänglighet för underhåll dikterar långsiktig framgång. Roterande leder kräver täta byten. Sifoner kräver regelbundna kontroller. Interna inspektioner kräver inträde i begränsat utrymme. Välj system som minimerar interna rörliga delar och har externa slitageindikatorer på roterande leder. Om underhållet är svårt kommer personalen att skjuta upp det, vilket leder till översvämmade cylindrar och trasiga sifoner.
Implementeringsverklighet och riskreducering
Att genomföra en uppgradering av torksektionen innebär betydande logistiska utmaningar. Den fysiska miljön är fientlig och stilleståndstiden är dyr. Korrekt planering minskar riskerna förknippade med tunga mekaniska modifieringar inuti maskinramen.
Driftstopp och installationsbegränsningar
Modifieringar av inre cylinder kräver inträde i begränsat utrymme. Att installera spoilerstänger eller byta ut inre sifonrör är långsamt, ansträngande arbete. Den omgivande värmen och de trånga förhållandena begränsar hur länge tekniker kan arbeta inuti skalet. Denna verklighet förlänger den nödvändiga stilleståndstiden för installationen.
Den vanliga begränsningsstrategin innefattar stegvisa installationer. Försök inte att uppgradera hela torkdelen under ett enda avbrott. Schemalägg arbetet över flera årliga avbrott. Börja med de mest kritiska torkgrupperna - vanligtvis huvudavdunstningssektionen där ånga med högsta tryck appliceras. Detta stegvisa tillvägagångssätt begränsar stilleståndstiden samtidigt som det ger omedelbara, mätbara förbättringar av torkkapaciteten.
Systeminställning och huvens luftbalans
En ny inställning för borttagning av kondensat kommer inte att ge resultat om de omgivande systemen ignoreras. Uppgradering av sifoner ökar värmeöverföringshastigheten. Detta innebär att mer vatten avdunstar från arket på kortare tid. Huvens frånlufts- och makeup-luftsystem måste kunna hantera denna ökade fuktbelastning.
Om huvens luftbalans inte ställs in samtidigt, blir luften inuti huven mättad. Det förångade vattnet har ingenstans att ta vägen och torkningen avbryts oavsett hur varma cylindrarna är. Du måste utvärdera frånluftsfläktens kapacitet, tillsatsluftvärme och värmeåtervinningssystem för att säkerställa att de matchar den nya förångningshastigheten. Suboptimering av luftsystemet förnekar de mekaniska uppgraderingarna inuti cylindrarna.
Övervakning och verifiering
Verifiering efter installation säkerställer att utrustningen fungerar som den är designad. Implementera kontinuerlig övervakning av ångtorrhet vid huvudrören för att förhindra att våt ånga skadar den nya hårdvaran. Du kan inte hantera det du inte mäter.
Använd termografisk skanning av cylinderytor medan maskinen är igång. Värmekameror avslöjar omedelbart kalla band, vilket indikerar sifonfel eller felaktiga spelrum. Upprätta en termisk baslinjekarta omedelbart efter installationen. Jämför framtida skanningar mot denna baslinje för att upptäcka interna mekaniska problem innan de orsakar arkbrott eller kvalitetsdefekter. Kontinuerlig övervakning av differenstrycktrender och genomblåsningsånghastigheter ger tidig varning om systemöversvämning.
Slutsats
Initiera en baslinje termisk granskning av den aktuella torksektionen, med fokus på differentialtrycktrender, genomblåsningsånghastigheter och yttemperaturvariationer över alla cylindrar.
Inspektera alla roterande leder och mät interna sifonspel under nästa schemalagda avbrott för att identifiera omedelbara mekaniska flaskhalsar.
Kalibrera om huvens avgas- och makeup-luftsystem för att säkerställa att de kan hantera ökade förångningshastigheter innan du installerar ny inre cylinderhårdvara.
Uppgradera manuella differentialtrycksventiler till automatiserade reglerslingor för att förhindra översvämning av cylindern under snabba gradbyten.
FAQ
F: Vad får en torkcylinder för pappersmaskin att svämma över?
S: Översvämning inträffar när differenstrycket är för lågt för att övervinna centrifugalkraften och lyfta kondensatet genom sifonen. Det kan också hända på grund av mekaniska fel på själva sifonen, till exempel ett trasigt rör eller en sliten sko som tappar sug.
F: Hur påverkar ett system för borttagning av kondensat papperskvaliteten?
S: Effektiv borttagning förhindrar ojämna yttemperaturer på cylindern. Konsekventa temperaturer eliminerar direkt våta ränder, arkböjning och inkonsekventa fuktprofiler i tvärriktningen i det slutliga arket, vilket säkerställer enhetlig styrka och tryckbarhet.
F: Varför fungerar en Yankee-torkcylinder annorlunda än en vanlig gjutjärnstorkcylinder?
S: Yankee-cylindrar är betydligt större, arbetar vid högre inre tryck och använder höghastighetsluftkåpor för att uppnå massiva avdunstning för lätt vävnad. De kräver specialiserade invändiga spår- och skärbordssystem för att hantera de extrema termiska belastningarna.
F: Hur påverkar våt ånga en ånguppvärmd torktumlare?
S: Våt ånga introducerar överskottsvatten som måste evakueras, vilket minskar den tillgängliga latenta värmen för torkning. Det orsakar också fysisk erosion inuti ångfogarna och leder till avlagringar på cylinderhöljet, vilket permanent försämrar värmeöverföringseffektiviteten.
F: Vad är 'kantningen' i en papperstorkningssektion?
S: Rimming sker vid högre maskinhastigheter när centrifugalkraften gör att kondensatet bildar ett enhetligt, kontinuerligt skikt runt cylinderns inre omkrets. Detta tillstånd kräver specifika stationära sifonkonstruktioner och exakta differentialtryck för att evakuera vattnet.
F: Kan uppgradering av sifoner minska den totala energiförbrukningen?
A: Ja. Uppgradering till moderna stationära sifoner med snävare spelrum minskar tjockleken på kondensatbarriären. Detta förbättrar värmeöverföringen, vilket gör att maskinen kan uppnå samma torkhastighet vid ett lägre ångtryck, vilket sparar energi.


