Il processo di asciugatura della carta consuma la maggior quantità di energia termica in qualsiasi cartiera. Le fasi a monte di formatura e pressatura rimuovono meccanicamente circa il 98% dell'acqua dalla lastra. Il filo tipicamente ne gestisce il 92%, mentre la pressa ne estrae un altro 6%. La frazione finale dell'acqua richiede l'evaporazione, richiedendo un massiccio apporto di vapore. Quando la qualità del vapore diminuisce o la condensa si comporta in modo anomalo, all'interno del cilindro si formano barriere termiche. Queste barriere rovinano i profili di umidità, causano arricciamenti dei fogli e compromettono la macchinabilità. Si finisce per sprecare vapore producendo carta non conforme alle specifiche.
Ottimizzazione a un essiccatore riscaldato a vapore significa padroneggiare la dinamica della pressione del vapore e il comportamento della condensa ad alta velocità. Sono necessari sistemi meccanici che evacuino l'acqua senza soffiare il vapore in eccesso. Questa guida analizza le realtà ingegneristiche dell'aggiornamento di questi sistemi per stabilizzare la macchina, migliorare i profili di umidità nelle direzioni incrociate e ridurre gli sprechi energetici.
La condensa è un isolante termico: anche un millimetro di condensa residua crea una barriera che riduce drasticamente il coefficiente di scambio termico del mantello del cilindro.
Il vapore umido degrada le apparecchiature: il funzionamento con vapore umido non solo riduce il calore latente disponibile, ma accelera anche l'erosione interna dei tubi e le incrostazioni.
L'ottimizzazione a monte è fondamentale: poiché l'essiccatore rimuove meno dell'1% dell'acqua totale, una riduzione dell'1% dell'umidità dei fogli in ingresso nella sezione dell'essiccatore produce riduzioni esponenziali del vapore richiesto dall'essiccatore.
Sinergia del sistema: l'aggiornamento di un sistema di rimozione della condensa deve essere abbinato a un controllo preciso della pressione del vapore, alla flessibilità del campo operativo e al bilanciamento dell'aria della cappa per ottenere un ROI effettivo.
La meccanica del trasferimento di calore in un cilindro essiccatore di una macchina per la carta
Il trasferimento di calore all'interno di un cilindro di essiccazione si basa interamente sul cambiamento di fase. Il vapore saturo entra nel cilindro attraverso un giunto rotante e entra in contatto con la superficie interna più fredda del guscio. Quando il vapore si condensa in acqua liquida, rilascia calore latente. Questa energia termica conduce attraverso il guscio metallico e si trasferisce al nastro di carta bagnata avvolto attorno all'esterno. La relazione tra la pressione del vapore saturo e la temperatura superficiale è diretta e prevedibile. Una maggiore pressione del vapore produce una temperatura interna più elevata. L'efficienza di questo trasferimento dipende in larga misura dal mantenimento del guscio interno libero da strati d'acqua isolanti.
Dinamica del calore latente e della condensazione
Il processo di cambiamento di fase guida l'intera operazione di essiccazione. Il vapore trasporta sia calore sensibile che calore latente. Il calore latente fornisce il massiccio rilascio di energia necessario per l’evaporazione. Quando il vapore colpisce la parete interna di a Cilindro dell'asciugatrice della macchina per la carta , collassa in condensa liquida. Questa rapida riduzione del volume crea una caduta di pressione localizzata, attirando più vapore nel cilindro dal collettore.
Se la condensa risultante non viene immediatamente evacuata forma una barriera fisica. L'acqua ha una conduttività termica terribile rispetto alla ghisa. Uno spesso strato d'acqua costringe il vapore a riscaldare la vasca di condensa prima che l'energia possa raggiungere il guscio. Ciò riduce il coefficiente complessivo di trasferimento del calore, costringendo gli operatori ad aumentare la pressione del vapore solo per mantenere la stessa velocità di asciugatura.
Materiale del cilindro e conducibilità termica
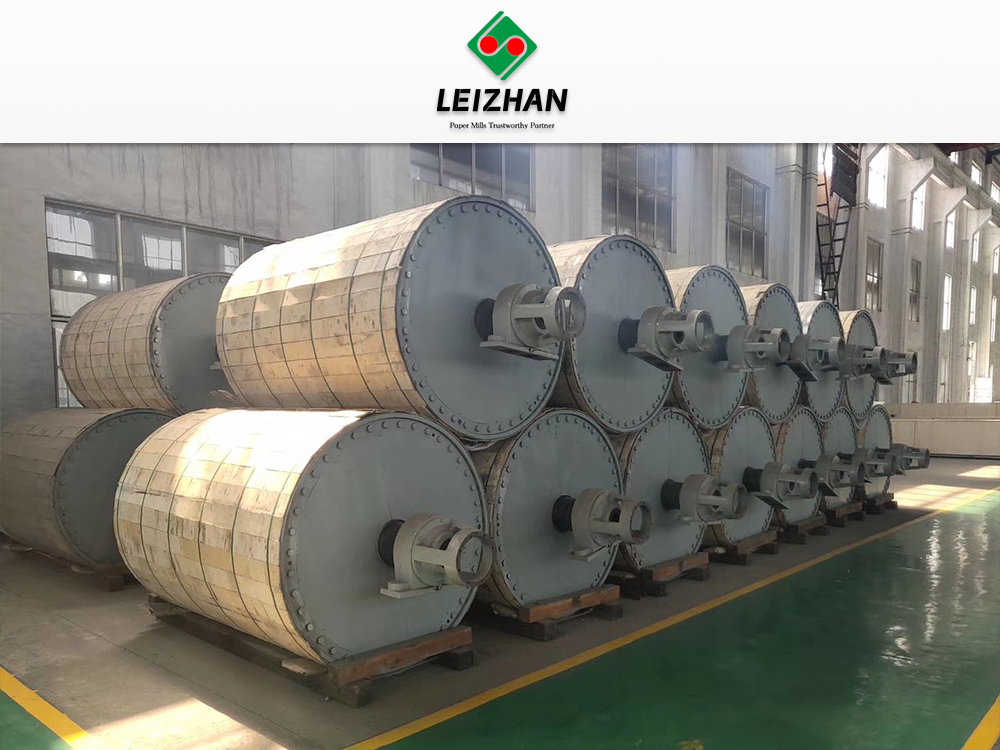
I cilindri standard si basano su proprietà metallurgiche specifiche per bilanciare il trasferimento di calore con l'integrità strutturale. Una norma Il cilindro dell'essiccatore in ghisa offre un'eccellente conduttività termica e smorzamento delle vibrazioni. La ghisa fornisce una base stabile per le qualità standard di imballaggio, stampa e scrittura. Lo spessore del guscio determina la pressione di esercizio massima consentita. Le pareti più spesse resistono a pressioni di vapore più elevate ma aumentano la resistenza termica. Nel corso di decenni di attività, l’affaticamento dei materiali e la corrosione interna possono costringere gli stabilimenti a ridurre la pressione massima, limitando la velocità di produzione.
La produzione di tessuti richiede un approccio completamente diverso. UN Il cilindro dell'essiccatore Yankee gestisce esigenze estreme di alta pressione e alta evaporazione. Questi cilindri sono massicci e spesso funzionano a pressioni interne molto più elevate rispetto alle unità in ghisa standard. I cilindri Yankee sono dotati di scanalatura interna per aumentare la superficie interna e ridurre lo spessore effettivo del mantello. Questo design massimizza la velocità di trasferimento del calore per i tipi di carta igienica leggeri che si asciugano in frazioni di secondo.
| Caratteristica |
cilindro in ghisa standard |
Cilindro Yankee con |
| Applicazione primaria |
Imballaggi, carta pregiata, carta da giornale |
Carta velina, asciugamano, carta patinata |
| Superficie interna |
Ghisa liscia e lavorata |
Profondamente scanalato per aumentare la superficie |
| Pressione operativa |
Tipicamente da 3 a 10 bar |
Spesso supera i 10 bar, fino a 15 bar |
| Tasso di evaporazione |
Moderato, distribuito su oltre 40 cilindri |
Estremo, concentrato su un unico massiccio cilindro |
| Integrazione cappa |
Cappa standard a baldacchino chiusa o aperta |
Cappa ad urto ad alta velocità e ad alta temperatura |
In che modo la pressione del vapore determina le prestazioni di asciugatura
La pressione del vapore funge da leva di controllo primaria per la velocità di asciugatura. Gli operatori regolano la pressione per soddisfare le specifiche esigenze di evaporazione di diverse grammature e velocità della macchina. Le macchine moderne utilizzano sistemi di vapore a cascata per massimizzare l'efficienza termica su più gruppi di essiccatori, garantendo che il vapore non vada sprecato.
Bilanciamento degli intervalli di pressione per una temperatura superficiale ottimale
Un sistema di vapore a cascata divide la sezione di essiccazione in distinti gruppi di pressione. Il vapore ad alta pressione alimenta i principali gruppi di essiccazione dove la richiesta di evaporazione è maggiore. Il vapore soffiato e il vapore evaporato provenienti da questi cilindri ad alta pressione ritornano per alimentare i gruppi a bassa pressione vicino all'estremità umida. Questa configurazione previene lo shock termico sul foglio bagnato estraendo al contempo il massimo lavoro dal vapore.
Aumentando la pressione si aumenta la temperatura superficiale e si accelera l'asciugatura. Ciò consente velocità di produzione più elevate. L'applicazione di calore eccessivo a un lenzuolo molto bagnato fa sì che l'acqua all'interno delle fibre si trasformi in vapore troppo rapidamente. Questa rapida espansione porta alla delaminazione del foglio, al distacco della superficie e alla formazione di pelucchi sulla superficie del cilindro. Gli operatori devono bilanciare le curve di pressione per riscaldare gradualmente la lamiera attraverso i primi cilindri.
La flessibilità del campo operativo determina la capacità della macchina di gestire i cambiamenti di pendenza. Un sistema di vapore rigido costringe gli operatori a rallentare la macchina durante le transizioni. I sistemi avanzati di controllo della pressione forniscono un ampio campo operativo. Utilizzano termocompressori per aumentare il vapore a bassa pressione, consentendo alla macchina di mantenere pressioni differenziali stabili su un'ampia gamma di grammature senza destabilizzare la cascata.
I costi nascosti del vapore umido
La qualità del vapore influisce direttamente sulla durata di vita delle apparecchiature e sull'efficienza termica. Il vapore umido contiene goccioline d'acqua non evaporata. Questa umidità entra nel sezione di asciugatura della carta a causa di uno scarso controllo della caldaia, di un inadeguato sistema di intrappolamento del vapore nelle testate principali o della mancanza di separatori di umidità.
Le conseguenze meccaniche del vapore umido sono gravi. Le gocce d'acqua ad alta velocità agiscono come abrasivi. Erodono le tubazioni interne, i giunti rotanti del vapore e le scarpe del sifone. Questa erosione porta a guasti meccanici prematuri e tempi di inattività imprevisti. Le conseguenze termiche sono altrettanto dannose. Il vapore umido trasporta meno calore latente per chilogrammo. I residui della caldaia spesso includono impurità chimiche. Quando il vapore umido evapora all'interno del cilindro, queste impurità si depositano sulla parete interna del cilindro. Questo ridimensionamento degrada permanentemente l’efficienza del trasferimento di calore.
Per eliminare i problemi del vapore umido, gli stabilimenti devono implementare severi controlli meccanici:
Installare separatori centrifughi di umidità ad alta efficienza a monte delle principali valvole di controllo del vapore.
Controllare e sostituire gli scaricatori di condensa guasti sui collettori di distribuzione principali per evitare che la condensa venga trascinata nei cilindri.
Monitorare la chimica dell'acqua di alimentazione della caldaia per prevenire la formazione di schiuma e residui durante i periodi di richiesta elevata.
Isolare tutte le linee del vapore esterne per evitare la formazione di condensa prematura prima che il vapore raggiunga la macchina.
Il ruolo critico del sistema di rimozione della condensa
L'evacuazione dell'acqua da un cilindro rotante è una complessa sfida fluidodinamica. IL Il sistema di rimozione della condensa deve superare la forza centrifuga, la gravità e i differenziali di pressione interna per mantenere pulito il guscio. In caso contrario, si distrugge l’efficienza della macchina e si rovina la carta.
Comprendere l'effetto barriera della condensa
Il comportamento della condensa cambia drasticamente all'aumentare della velocità della macchina. A velocità basse, l'acqua forma una pozzanghera sul fondo del cilindro. All'aumentare della velocità, la pozzanghera inizia a scalare il muro, ricadendo con un movimento caotico. Questa fase a cascata consuma enormi quantità di potenza motrice e provoca forti vibrazioni meccaniche. Alle alte velocità, la forza centrifuga supera la gravità. L'acqua forma uno strato continuo ed uniforme su tutta la circonferenza interna. Questo è noto come rimming.
Uno strato di condensa perimetrale funge da perfetto isolante termico. Anche uno strato d'acqua di 2 mm può ridurre la velocità di trasferimento del calore di oltre il 30%. Il vapore deve condurre il calore attraverso questo strato di acqua stagnante prima di raggiungere la ghisa. Se il sistema di evacuazione non riesce a mantenere questo strato estremamente sottile, l’efficienza termica crolla.
Una rimozione inadeguata della condensa distrugge direttamente la qualità del prodotto. Se l'acqua si accumula in modo non uniforme o i sifoni non riescono a liberare i bordi, il cilindro sviluppa temperature superficiali non uniformi. Le fasce fredde sul cilindro si trasferiscono direttamente sul nastro di carta. Ciò crea strisce umide, profili di umidità incoerenti nelle direzioni trasversali e forti arricciature del foglio. Gli operatori spesso asciugano eccessivamente l'intera lastra solo per eliminare una singola striscia bagnata, sprecando enormi quantità di energia e degradando la resistenza delle fibre.
Valutazione delle tecnologie di evacuazione
La scelta dell'hardware interno corretto dipende interamente dalla velocità della macchina e dalla pressione operativa. L'obiettivo è posizionare il punto di evacuazione il più vicino possibile meccanicamente al guscio interno senza causare contatto fisico.
| tecnologico |
Meccanismo |
Migliori |
considerazioni sulla manutenzione delle applicazioni |
| Sifoni rotanti |
Ruota con il cilindro, raccogliendo la condensa dal guscio. |
Macchine a velocità medio-bassa che operano in fasi di pozzanghera o a cascata. |
Incline all'usura meccanica del giunto rotante; richiede controlli regolari per evitare colpi di proiettile. |
| Sifoni stazionari |
Fissato in posizione mentre il cilindro ruota attorno ad esso, utilizzando una scarpa altamente ingegnerizzata. |
Macchine ad alta velocità operanti rigorosamente in fase di bordatura. |
Richiede un'installazione precisa per mantenere uno spazio libero di 1,5 mm; altamente sensibile alle perdite di carico differenziali. |
| Barre spoiler |
Barre metalliche fissate al guscio interno per interrompere lo strato d'acqua bordato. |
Macchine ad alta velocità che richiedono la massima uniformità e capacità di trasferimento del calore. |
Installazione ad alta intensità di manodopera che richiede l'ingresso in spazi ristretti; zero parti mobili una volta installato. |
I sifoni fissi offrono prestazioni superiori alle alte velocità. Poiché non ruotano, possono essere impostati con distanze estremamente ridotte rispetto al guscio. Ciò riduce al minimo lo spessore dello strato di condensa di bordatura. Le barre spoiler fanno un ulteriore passo avanti. Introducendo turbolenza fisica nello strato di bordatura, le barre turbolatrici rompono la barriera dell'acqua stagnante. Questa turbolenza mescola la condensa, migliorando drasticamente l'uniformità del trasferimento di calore e la capacità di essiccazione complessiva.
Vapore soffiato e pressione differenziale
I sifoni non pompano l'acqua fuori dal cilindro. Si basano interamente sulla pressione differenziale. La pressione all'interno del cilindro deve essere superiore alla pressione nel collettore di ritorno della condensa. Questa differenza di pressione spinge l'acqua lungo il tubo del sifone e fuoriesce attraverso il giunto rotante.
Per sollevare efficacemente l'acqua, è necessario che dal sifone esca una parte di vapore insieme alla condensa. Questo si chiama vapore soffiato. Riduce la densità della colonna di fluido all'interno del tubo del sifone, facilitandone il sollevamento. Se la pressione differenziale scende troppo, il sifone non riesce a superare la forza centrifuga. Il cilindro si allagherà. Se la pressione differenziale è impostata su un valore troppo elevato, il sistema spreca enormi quantità di vapore soffiato, sovraccaricando i separatori e i termocompressori a valle. Il mantenimento della pressione differenziale ottimale è il parametro operativo più critico nella sezione di essiccazione.
Valutazione degli aggiornamenti per la sezione di asciugatura della carta
Il miglioramento di una sezione di essiccazione richiede un approccio sistematico. Investire denaro in nuovi sifoni non risolverà i problemi di controllo di fondo. È necessario definire chiari criteri di successo e valutare l'intero circuito termodinamico dalla caldaia allo scarico della cappa.
Inquadramento del problema e criteri di successo
Prima di specificare l'hardware, definire risultati misurabili. Un aggiornamento riuscito dovrebbe produrre una riduzione misurabile del consumo specifico di vapore. Deve migliorare il profilo di umidità in direzione trasversale e consentire una maggiore velocità della macchina. Sono necessari dati concreti per giustificare la spesa in conto capitale.
È inoltre necessario tenere conto dell'efficienza a monte. La sezione pressa determina il carico di lavoro di base per l'essiccatore. Se il concetto di progettazione della macchina da stampa è obsoleto o le pressioni di contatto non sono ottimizzate in modo adeguato, il foglio entra nell'essiccatore troppo bagnato. Una riduzione dell’1% dell’umidità dei fogli in uscita dalla macchina da stampa produce una riduzione esponenziale del vapore dell’essiccatore richiesto. Valutare le prestazioni della sezione pressa prima di dimensionare i nuovi componenti dell'essiccatore. Il dimensionamento di un nuovo sistema a vapore per una pressa inefficiente garantisce apparecchiature sovradimensionate e inefficienti.
Categorie e approcci della soluzione
Gli aggiornamenti rientrano in tre livelli distinti in base all'investimento di capitale e al ritorno sull'investimento previsto. La direzione dello stabilimento deve allineare la soluzione tecnica con la strategia di produzione a lungo termine.
Livello 1: retrofit dei componenti. Ciò comporta la sostituzione dei giunti del vapore usurati, il passaggio da sifoni rotanti a fissi o l'installazione di barre spoiler nei cilindri esistenti. Questo approccio si rivolge a specifici cilindri con collo di bottiglia piuttosto che all’intera macchina.
Livello 2: aggiornamenti del sistema di controllo. Questo si concentra sul circuito di erogazione ed estrazione del vapore. L'implementazione di termocompressori avanzati e controlli automatizzati della pressione differenziale amplia il campo operativo. Ciò consente alla macchina di gestire diverse qualità senza regolazioni manuali delle valvole.
Livello 3: revisioni complete. Ciò richiede la sostituzione dell'intero sistema di vapore e condensa. Nelle applicazioni su tessuti, ciò potrebbe significare l'installazione di un cilindro Yankee completamente nuovo e di una cappa d'aria ad alta velocità. Questo livello è riservato alle macchine sottoposte a massicci aumenti di velocità o conversioni di grado.
Dimensioni di valutazione
Quando valuti le soluzioni proposte, guarda oltre la scheda tecnica. La scalabilità è fondamentale. Il sistema proposto è in grado di gestire futuri aumenti di velocità della macchina? Un sistema progettato esclusivamente per il ritmo di produzione odierno diventerà un collo di bottiglia tra due anni. Valutare il rapporto di turndown. Il sistema deve fornire la flessibilità necessaria per diversi tipi di carta, funzionando in modo efficiente sia con carichi di evaporazione elevati che bassi.
L’accessibilità alla manutenzione determina il successo a lungo termine. I giunti rotanti richiedono frequenti sostituzioni delle guarnizioni. I sifoni necessitano di controlli periodici di ingombro. Le ispezioni interne richiedono l'ingresso in spazi confinati. Seleziona sistemi che riducono al minimo le parti mobili interne e dispongono di indicatori di usura esterni sui giunti rotanti. Se la manutenzione è difficile, il personale della cartiera la posticiperà, provocando l'allagamento dei cilindri e la rottura dei sifoni.
Realtà di implementazione e mitigazione del rischio
L'esecuzione dell'aggiornamento della sezione dell'essiccatore comporta notevoli sfide logistiche. L'ambiente fisico è ostile e i tempi di inattività sono costosi. Una corretta pianificazione mitiga i rischi associati a pesanti modifiche meccaniche all'interno del telaio della macchina.
Tempi di inattività e vincoli di installazione
Le modifiche al cilindro interno richiedono l'ingresso in spazi ristretti. L'installazione delle barre dello spoiler o la sostituzione delle tubazioni interne del sifone è un lavoro lento ed estenuante. Il calore ambientale e le condizioni anguste limitano il tempo in cui i tecnici possono lavorare all'interno del guscio. Questa realtà prolunga i tempi di inattività necessari per l'installazione.
La strategia di mitigazione standard prevede installazioni graduali. Non tentare di aggiornare l'intera sezione di asciugatura durante una singola interruzione. Pianifica il lavoro su più interruzioni annuali. Inizia con i gruppi di essiccazione più critici, in genere la sezione di evaporazione principale dove viene applicato il vapore a pressione più elevata. Questo approccio graduale limita i tempi di inattività garantendo miglioramenti immediati e misurabili alla capacità di essiccazione.
Regolazione del sistema e bilanciamento dell'aria della cappa
Una nuova configurazione di rimozione della condensa non fornirà risultati se i sistemi circostanti vengono ignorati. L'aggiornamento dei sifoni aumenta la velocità di trasferimento del calore. Ciò significa che più acqua evapora dalla lastra in meno tempo. I sistemi di scarico della cappa e di ricambio dell'aria devono essere in grado di gestire questo aumento del carico di umidità.
Se non si regola contemporaneamente il bilanciamento dell'aria della cappa, l'aria all'interno della cappa raggiunge la saturazione. L'acqua evaporata non può andare da nessuna parte e l'asciugatura si interrompe indipendentemente dalla temperatura dei cilindri. È necessario valutare la capacità della ventola di scarico, del riscaldamento dell'aria di reintegro e dei sistemi di recupero del calore per garantire che corrispondano al nuovo tasso di evaporazione. La sub-ottimizzazione del sistema d'aria annulla gli aggiornamenti meccanici all'interno dei cilindri.
Monitoraggio e verifica
La verifica post-installazione garantisce che l'apparecchiatura funzioni come previsto. Implementare il monitoraggio continuo della secchezza del vapore sui collettori principali per evitare che il vapore umido danneggi il nuovo hardware. Non puoi gestire ciò che non misuri.
Utilizzare la scansione termografica delle superfici dei cilindri mentre la macchina è in funzione. Le termocamere rivelano istantaneamente le bande fredde, indicando guasti al sifone o distanze inadeguate. Stabilire una mappa termica di base immediatamente dopo l'installazione. Confronta le scansioni future con questa linea di base per rilevare problemi meccanici interni prima che causino rotture del foglio o difetti di qualità. Il monitoraggio continuo degli andamenti della pressione differenziale e delle portate del vapore soffiato fornisce un allarme tempestivo in caso di allagamento del sistema.
Conclusione
Avviare un audit termico di base dell'attuale sezione di asciugatura, concentrandosi sulle tendenze della pressione differenziale, sulla velocità del vapore soffiato e sulle variazioni della temperatura superficiale su tutti i cilindri.
Ispezionare tutti i giunti rotanti e misurare le distanze interne del sifone durante la successiva interruzione programmata per identificare immediati colli di bottiglia meccanici.
Ricalibrare i sistemi di scarico della cappa e dell'aria di reintegro per garantire che possano gestire tassi di evaporazione maggiori prima di installare il nuovo hardware del cilindro interno.
Aggiorna le valvole manuali di pressione differenziale ai circuiti di controllo automatizzati per prevenire l'allagamento dei cilindri durante i rapidi cambi di pendenza.
Domande frequenti
D: Cosa causa l'allagamento del cilindro dell'asciugatrice della macchina continua?
R: L'allagamento si verifica quando la pressione differenziale è troppo bassa per superare la forza centrifuga e sollevare la condensa attraverso il sifone. Può verificarsi anche a causa di un guasto meccanico del sifone stesso, come ad esempio un tubo rotto o una scarpa usurata che perde aspirazione.
D: In che modo un sistema di rimozione della condensa influisce sulla qualità della carta?
R: Una rimozione efficiente previene temperature superficiali irregolari sul cilindro. Temperature costanti eliminano direttamente le striature bagnate, le arricciature del foglio e i profili di umidità incoerenti nelle direzioni trasversali nel foglio finale, garantendo resistenza e stampabilità uniformi.
D: Perché il cilindro dell'essiccatore Yankee funziona in modo diverso rispetto a un cilindro dell'essiccatore in ghisa standard?
R: I cilindri Yankee sono significativamente più grandi, funzionano a pressioni interne più elevate e utilizzano cappe d'aria ad alta velocità per ottenere tassi di evaporazione massicci per il tessuto leggero. Richiedono sistemi di scanalatura interna e testate specializzati per gestire carichi termici estremi.
D: In che modo il vapore umido influisce su un'asciugatrice riscaldata a vapore?
R: Il vapore umido introduce acqua in eccesso che deve essere evacuata, riducendo il calore latente disponibile per l'asciugatura. Provoca inoltre l'erosione fisica all'interno dei giunti del vapore e porta alla formazione di incrostazioni sull'involucro del cilindro, degradando permanentemente l'efficienza del trasferimento di calore.
D: Qual è la fase di 'rimming' in una sezione di asciugatura della carta?
R: La bordatura avviene a velocità più elevate della macchina quando la forza centrifuga fa sì che la condensa formi uno strato uniforme e continuo attorno alla circonferenza interna del cilindro. Questo stato richiede specifiche progettazioni di sifoni stazionari e precise pressioni differenziali per evacuare l'acqua.
D: L'aggiornamento dei sifoni può ridurre il consumo energetico complessivo?
R: Sì. Il passaggio ai moderni sifoni fissi con spazi più stretti riduce lo spessore della barriera di condensa. Ciò migliora il trasferimento di calore, consentendo alla macchina di raggiungere la stessa velocità di asciugatura con una pressione del vapore inferiore, risparmiando così energia.


