Der Papiertrocknungsprozess verbraucht in jeder Papierfabrik die meiste Wärmeenergie. Vorgeschaltete Umform- und Pressstufen entfernen mechanisch etwa 98 % des Wassers aus dem Blech. Der Draht verarbeitet normalerweise 92 %, während die Presse weitere 6 % extrahiert. Die letzte Wasserfraktion muss verdampft werden, was einen massiven Dampfeintrag erfordert. Wenn die Dampfqualität sinkt oder sich das Kondensat schlecht verhält, bilden sich im Zylinder thermische Barrieren. Diese Barrieren beeinträchtigen das Feuchtigkeitsprofil, verursachen Wellungen der Bahnen und beeinträchtigen die Lauffähigkeit. Am Ende verschwenden Sie Dampf, wenn Sie Papier produzieren, das nicht den Spezifikationen entspricht.
Optimierung eines Dampfbeheizter Trockner bedeutet, die Dampfdruckdynamik und das Kondensatverhalten bei hoher Geschwindigkeit zu beherrschen. Sie benötigen mechanische Systeme, die das Wasser ableiten, ohne überschüssigen Dampf durchzulassen. In diesem Leitfaden werden die technischen Gegebenheiten bei der Aufrüstung dieser Systeme aufgeschlüsselt, um Ihre Maschine zu stabilisieren, Feuchtigkeitsprofile in Querrichtung zu verbessern und Energieverschwendung zu reduzieren.
Kondensat ist ein Wärmeisolator: Schon ein Millimeter Restkondensat bildet eine Barriere, die den Wärmeübergangskoeffizienten des Zylindermantels drastisch reduziert.
Nassdampf beeinträchtigt die Ausrüstung: Der Betrieb mit Nassdampf reduziert nicht nur die verfügbare latente Wärme, sondern beschleunigt auch die Erosion und Ablagerungen im Rohrinneren.
Die vorgeschaltete Optimierung ist von entscheidender Bedeutung: Da der Trockner weniger als 1 % des gesamten Wassers entfernt, führt eine Reduzierung der Blattfeuchtigkeit beim Eintritt in die Trockenpartie um 1 % zu einer exponentiellen Reduzierung des erforderlichen Trocknerdampfes.
Systemsynergie: Die Modernisierung eines Kondensatentfernungssystems muss mit einer präzisen Dampfdrucksteuerung, Flexibilität im Betriebsbereich und Luftausgleich in der Haube einhergehen, um einen tatsächlichen ROI zu erzielen.
Die Mechanik der Wärmeübertragung in einem Papiermaschinen-Trocknerzylinder
Die Wärmeübertragung innerhalb eines Trockenzylinders beruht vollständig auf der Phasenänderung. Sattdampf gelangt über ein Drehgelenk in den Zylinder und berührt die kühlere Innenfläche des Gehäuses. Wenn der Dampf zu flüssigem Wasser kondensiert, gibt er latente Wärme ab. Diese Wärmeenergie wird durch die Metallhülle geleitet und auf die um die Außenseite gewickelte nasse Papierbahn übertragen. Der Zusammenhang zwischen Sattdampfdruck und Oberflächentemperatur ist direkt und vorhersehbar. Ein höherer Dampfdruck führt zu einer höheren Innentemperatur. Die Effizienz dieser Übertragung hängt stark davon ab, dass die Innenhülle frei von isolierenden Wasserschichten bleibt.
Latente Wärme- und Kondensationsdynamik
Der Phasenwechselprozess treibt den gesamten Trocknungsvorgang an. Dampf transportiert sowohl fühlbare Wärme als auch latente Wärme. Latente Wärme sorgt für die enorme Energiefreisetzung, die für die Verdunstung erforderlich ist. Wenn Dampf auf die Innenwand eines a trifft Der Zylinder des Papiermaschinentrockners kollabiert zu flüssigem Kondensat. Diese schnelle Volumenreduzierung führt zu einem lokalen Druckabfall, der mehr Dampf aus dem Kopf in den Zylinder zieht.
Wird das entstehende Kondensat nicht sofort abgeführt, bildet es eine physikalische Barriere. Wasser hat im Vergleich zu Gusseisen eine schreckliche Wärmeleitfähigkeit. Eine dicke Wasserschicht zwingt den Dampf, das Kondensatbecken zu erhitzen, bevor diese Energie die Hülle erreichen kann. Dadurch sinkt der Gesamtwärmeübertragungskoeffizient, was den Bediener dazu zwingt, den Dampfdruck zu erhöhen, um die gleiche Trocknungsgeschwindigkeit aufrechtzuerhalten.
Zylindermaterial und Wärmeleitfähigkeit
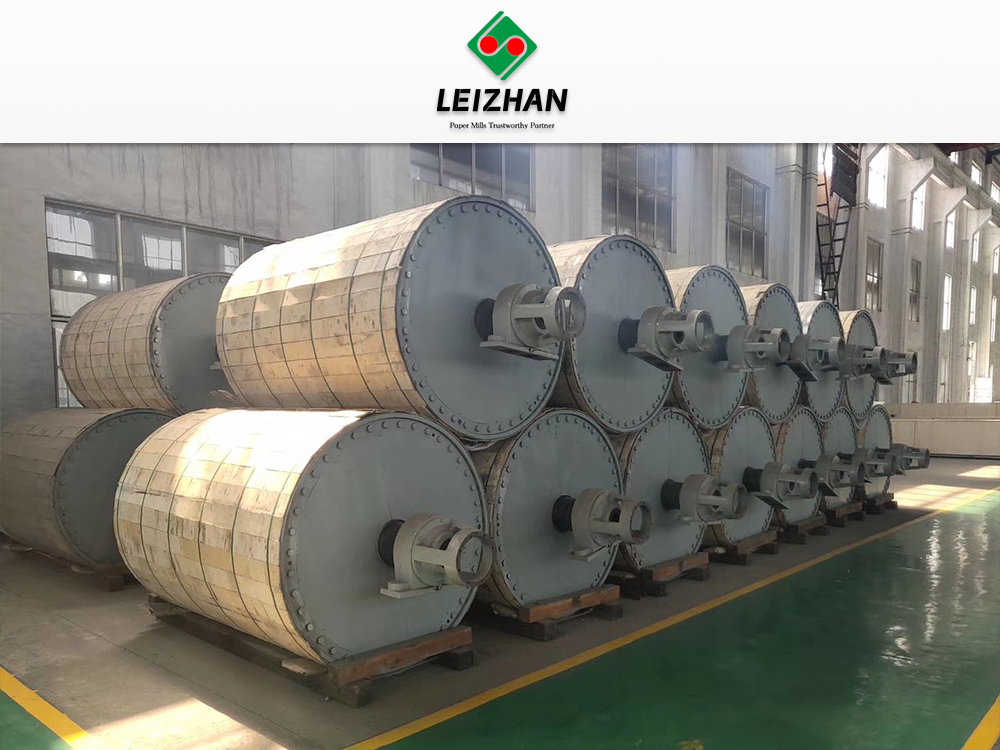
Standardzylinder basieren auf spezifischen metallurgischen Eigenschaften, um die Wärmeübertragung mit der strukturellen Integrität in Einklang zu bringen. Ein Standard Der Trocknerzylinder aus Gusseisen bietet eine hervorragende Wärmeleitfähigkeit und Vibrationsdämpfung. Gusseisen bietet eine stabile Basis für Standardverpackungs-, Druck- und Schreibqualitäten. Die Dicke der Schale bestimmt den maximal zulässigen Arbeitsdruck. Dickere Wände halten höheren Dampfdrücken stand, erhöhen jedoch den thermischen Widerstand. Im jahrzehntelangen Betrieb können Materialermüdung und innere Korrosion dazu führen, dass Mühlen den Maximaldruck reduzieren und so die Produktionsgeschwindigkeit einschränken.
Die Gewebeproduktion erfordert einen völlig anderen Ansatz. A Der Yankee-Trocknerzylinder bewältigt extreme Hochdruck- und Verdampfungsanforderungen. Diese Zylinder sind massiv und arbeiten oft mit viel höheren Innendrücken als Standardeinheiten aus Gusseisen. Yankee-Zylinder verfügen über Innenrillen, um die Innenoberfläche zu vergrößern und die effektive Manteldicke zu verringern. Dieses Design maximiert die Wärmeübertragungsraten für leichte Tissue-Qualitäten, die in Sekundenbruchteilen trocknen.
| Mit Standard- |
aus Gusseisen |
Yankee-Zylinder |
| Primäre Anwendung |
Verpackungen, Feinpapier, Zeitungspapier |
Taschentücher, Handtücher, maschinenglänzende Papiere |
| Innenfläche |
Glattes, bearbeitetes Gusseisen |
Tief gerillt, um die Oberfläche zu vergrößern |
| Betriebsdruck |
Typischerweise 3 bis 10 bar |
Übersteigt oft 10 bar, bis zu 15 bar |
| Verdunstungsrate |
Mäßig, verteilt auf mehr als 40 Zylinder |
Extrem, konzentriert auf einen einzigen massiven Zylinder |
| Haubenintegration |
Standardmäßig geschlossene oder offene Haube |
Hochgeschwindigkeits- und Hochtemperatur-Aufprallhaube |
Wie der Dampfdruck die Trocknungsleistung bestimmt
Der Dampfdruck dient als primärer Steuerhebel für die Trocknungsgeschwindigkeit. Bediener passen den Druck an, um den spezifischen Verdampfungsanforderungen unterschiedlicher Flächengewichte und Maschinengeschwindigkeiten gerecht zu werden. Moderne Maschinen nutzen kaskadierende Dampfsysteme, um die thermische Effizienz über mehrere Trocknergruppen hinweg zu maximieren und sicherzustellen, dass kein Dampf verschwendet wird.
Ausgleichsdruckbereiche für optimale Oberflächentemperatur
Ein kaskadierendes Dampfsystem unterteilt den Trocknungsbereich in verschiedene Druckgruppen. Hochdruckdampf versorgt die Haupttrocknungsgruppen dort, wo der Verdampfungsbedarf am höchsten ist. Der Durchblasdampf und der Flash-Dampf aus diesen Hochdruckzylindern leiten zurück, um Gruppen mit niedrigerem Druck in der Nähe des Nassteils zu versorgen. Dieser Aufbau verhindert einen Thermoschock am nassen Blech und entzieht dem Dampf gleichzeitig maximale Arbeit.
Höherer Druck erhöht die Oberflächentemperatur und beschleunigt das Trocknen. Dies ermöglicht höhere Produktionsgeschwindigkeiten. Wenn einem sehr nassen Laken übermäßige Hitze ausgesetzt wird, verdampft das Wasser in den Fasern zu schnell. Diese schnelle Ausdehnung führt zur Delaminierung der Folie, zu Oberflächenrissen und zur Bildung von Flusen auf der Zylinderoberfläche. Die Bediener müssen die Druckkurven ausgleichen, um das Blech in den ersten Zylindern allmählich zu erwärmen.
Die Flexibilität des Betriebsbereichs bestimmt, wie gut eine Maschine mit Steigungsänderungen umgeht. Ein starres Dampfsystem zwingt den Bediener dazu, die Maschine bei Übergängen zu verlangsamen. Fortschrittliche Druckkontrollsysteme bieten einen großen Betriebsbereich. Sie nutzen Thermokompressoren, um Niederdruckdampf zu verstärken, sodass die Maschine stabile Differenzdrücke über einen weiten Bereich von Flächengewichten aufrechterhalten kann, ohne die Kaskade zu destabilisieren.
Die versteckten Kosten von Nassdampf
Die Dampfqualität wirkt sich direkt auf die Lebensdauer der Geräte und die thermische Effizienz aus. Nassdampf enthält unverdampfte Wassertröpfchen. Diese Feuchtigkeit gelangt in die Papiertrocknungsabschnitt aufgrund schlechter Kesselsteuerung, unzureichender Dampfabscheidung in den Hauptverteilern oder fehlender Feuchtigkeitsabscheider.
Die mechanischen Folgen von Nassdampf sind schwerwiegend. Wassertropfen mit hoher Geschwindigkeit wirken wie Schleifmittel. Sie erodieren interne Rohrleitungen, Dampfdrehverbindungen und Siphonschuhe. Diese Erosion führt zu vorzeitigem mechanischem Versagen und unerwarteten Ausfallzeiten. Ebenso schädlich sind die thermischen Folgen. Nassdampf transportiert pro Kilogramm weniger latente Wärme. Bei der Kesselverschleppung sind häufig chemische Verunreinigungen enthalten. Wenn nasser Dampf im Inneren des Zylinders verdampft, backen diese Verunreinigungen an der Innenwand des Zylinders fest. Durch diese Ablagerungen wird die Effizienz der Wärmeübertragung dauerhaft beeinträchtigt.
Um Nassdampfprobleme zu vermeiden, müssen Mühlen strenge mechanische Kontrollen durchführen:
Installieren Sie hocheffiziente Zentrifugal-Feuchtigkeitsabscheider vor den Frischdampf-Regelventilen.
Überprüfen und ersetzen Sie defekte Kondensatableiter an den Hauptverteilern, um zu verhindern, dass Kondensat in die Zylinder geschleppt wird.
Überwachen Sie die Chemie des Kesselspeisewassers, um Schaumbildung und Verschleppung in Zeiten hoher Nachfrage zu verhindern.
Isolieren Sie alle äußeren Dampfleitungen, um vorzeitige Kondensation zu verhindern, bevor der Dampf die Maschine erreicht.
Die entscheidende Rolle des Kondensatentfernungssystems
Das Evakuieren von Wasser aus einem rotierenden Zylinder ist eine komplexe Herausforderung der Fluiddynamik. Der Das Kondensatentfernungssystem muss Zentrifugalkraft, Schwerkraft und interne Druckunterschiede überwinden, um das Gehäuse sauber zu halten. Andernfalls wird die Effizienz der Maschine beeinträchtigt und das Papier ruiniert.
Den Kondensatbarriereeffekt verstehen
Mit zunehmender Maschinengeschwindigkeit ändert sich das Kondensatverhalten drastisch. Bei langsamer Geschwindigkeit bildet das Wasser eine Pfütze am Boden des Zylinders. Mit zunehmender Geschwindigkeit steigt die Pfütze die Wand hinauf und stürzt in einer chaotischen Taumelbewegung wieder nach unten. Diese Kaskadenphase verbraucht enorme Mengen an Antriebsleistung und verursacht starke mechanische Vibrationen. Bei hohen Geschwindigkeiten überwindet die Zentrifugalkraft die Schwerkraft. Das Wasser bildet eine durchgehende, gleichmäßige Schicht um den gesamten Innenumfang. Dies wird als Rimming bezeichnet.
Eine umlaufende Kondensatschicht fungiert als perfekter Wärmeisolator. Selbst eine 2 mm dicke Wasserschicht kann die Wärmeübertragungsrate um über 30 % reduzieren. Der Dampf muss die Wärme durch diese stehende Wasserschicht leiten, bevor er das Gusseisen erreicht. Wenn es dem Evakuierungssystem nicht gelingt, diese Schicht extrem dünn zu halten, sinkt die thermische Effizienz.
Eine unzureichende Kondensatableitung beeinträchtigt direkt die Produktqualität. Wenn sich das Wasser ungleichmäßig ansammelt oder die Siphons die Ränder nicht reinigen, entwickelt der Zylinder ungleichmäßige Oberflächentemperaturen. Kalte Bänder am Zylinder übertragen sich direkt auf die Papierbahn. Dies führt zu nassen Streifen, inkonsistenten Feuchtigkeitsprofilen in Querrichtung und starker Wellung des Blattes. Oftmals übertrocknen die Bediener die gesamte Bahn, nur um einen einzigen nassen Streifen zu beseitigen, wodurch enorme Energiemengen verschwendet werden und die Faserfestigkeit abnimmt.
Bewertung von Evakuierungstechnologien
Die Auswahl der richtigen internen Hardware hängt vollständig von der Maschinengeschwindigkeit und dem Betriebsdruck ab. Das Ziel besteht darin, den Evakuierungspunkt mechanisch so nah wie möglich an der Innenhülle zu positionieren, ohne dass es zu physischem Kontakt kommt.
| Technologiemechanismus: |
Beste |
Überlegungen |
zur Anwendungswartung |
| Rotationssiphons |
Rotiert mit dem Zylinder und schöpft Kondensat aus dem Gehäuse. |
Maschinen mit niedriger bis mittlerer Geschwindigkeit, die in Pfützen- oder Kaskadenphasen arbeiten. |
Anfällig für mechanischen Verschleiß am Drehgelenk; erfordert regelmäßige Freigabekontrollen, um Granateneinschläge zu verhindern. |
| Stationäre Siphons |
Wird mithilfe eines hochentwickelten Schuhs fixiert, während sich der Zylinder um ihn dreht. |
Hochgeschwindigkeitsmaschinen, die ausschließlich in der Rimming-Phase arbeiten. |
Erfordert eine präzise Installation, um einen Abstand von 1,5 mm einzuhalten; sehr empfindlich gegenüber Differenzdruckabfällen. |
| Spoilerleisten |
Metallstangen, die an der Innenschale festgeklemmt sind, um die Randwasserschicht aufzubrechen. |
Hochgeschwindigkeitsmaschinen, die eine maximale Gleichmäßigkeit und Kapazität der Wärmeübertragung erfordern. |
Arbeitsintensive Installation, die den Zugang zu engen Räumen erfordert; Keine beweglichen Teile nach der Installation. |
Stationäre Siphons bieten eine überlegene Leistung bei hohen Geschwindigkeiten. Da sie sich nicht drehen, können sie mit extrem geringem Abstand zum Gehäuse eingestellt werden. Dadurch wird die Dicke der umlaufenden Kondensatschicht minimiert. Spoilerleisten gehen noch einen Schritt weiter. Durch die Einführung physikalischer Turbulenzen in der Randschicht durchbrechen Turbulatorstäbe die stehende Wasserbarriere. Diese Turbulenzen vermischen das Kondensat und verbessern so die Gleichmäßigkeit der Wärmeübertragung und die Gesamttrocknungsleistung erheblich.
Durchblasdampf und Differenzdruck
Siphons pumpen kein Wasser aus dem Zylinder. Sie basieren ausschließlich auf dem Differenzdruck. Der Druck im Zylinder muss höher sein als der Druck im Kondensatrücklaufsammler. Dieser Druckunterschied drückt das Wasser durch das Siphonrohr nach oben und durch das Drehgelenk nach außen.
Um das Wasser effektiv anzuheben, muss zusammen mit dem Kondensat etwas Dampf aus dem Siphon austreten. Dies nennt man Durchblasdampf. Es verringert die Dichte der Flüssigkeitssäule im Siphonrohr und erleichtert so das Anheben. Sinkt der Differenzdruck zu stark ab, kann der Siphon die Zentrifugalkraft nicht überwinden. Der Zylinder wird überflutet. Wenn der Differenzdruck zu hoch eingestellt ist, verschwendet das System große Mengen an Durchblasdampf und überlastet die nachgeschalteten Abscheider und Thermokompressoren. Die Aufrechterhaltung eines optimalen Differenzdrucks ist der kritischste Betriebsparameter in der Trocknungspartie.
Evaluierung von Upgrades für den Papiertrocknungsabschnitt
Die Modernisierung einer Trocknungspartie erfordert einen systematischen Ansatz. Geld in neue Siphons zu werfen, wird die zugrunde liegenden Kontrollprobleme nicht lösen. Sie müssen klare Erfolgskriterien definieren und den gesamten thermodynamischen Kreislauf vom Kessel bis zur Haubenabluft bewerten.
Problemstellung und Erfolgskriterien
Definieren Sie messbare Ergebnisse, bevor Sie Hardware spezifizieren. Ein erfolgreiches Upgrade sollte zu einer messbaren Reduzierung des spezifischen Dampfverbrauchs führen. Es muss das Feuchtigkeitsprofil in Querrichtung verbessern und höhere Maschinengeschwindigkeiten ermöglichen. Sie benötigen konkrete Daten, um die Investitionsausgaben zu rechtfertigen.
Sie müssen auch die vorgelagerte Effizienz berücksichtigen. Die Pressenpartie bestimmt die Grundauslastung des Trockners. Wenn das Designkonzept der Druckmaschine veraltet ist oder der Druck im Walzenspalt schlecht optimiert ist, gelangt der Bogen zu nass in den Trockner. Eine Reduzierung der Blattfeuchtigkeit, die die Druckmaschine verlässt, um 1 % führt zu einer exponentiellen Reduzierung des erforderlichen Trocknerdampfes. Bewerten Sie die Leistung der Pressenpartie, bevor Sie neue Trocknerkomponenten dimensionieren. Die Dimensionierung eines neuen Dampfsystems für eine ineffiziente Presse führt zu überdimensionierten und ineffizienten Geräten.
Lösungskategorien und -ansätze
Upgrades lassen sich je nach Kapitalinvestition und erwarteter Kapitalrendite in drei verschiedene Stufen einteilen. Das Werksmanagement muss die technische Lösung mit der langfristigen Produktionsstrategie in Einklang bringen.
Stufe 1: Komponentennachrüstungen. Dazu gehört der Austausch verschlissener Dampfverbindungen, die Umrüstung von rotierenden auf stationäre Siphons oder der Einbau von Spoilerstangen in bestehende Zylinder. Dieser Ansatz zielt eher auf bestimmte Engpasszylinder als auf die gesamte Maschine ab.
Stufe 2: Upgrades des Steuerungssystems. Dabei liegt der Schwerpunkt auf dem Dampfliefer- und -absaugkreislauf. Durch den Einsatz fortschrittlicher Thermokompressoren und automatisierter Differenzdruckregelungen wird der Betriebsbereich erweitert. Dadurch kann die Maschine verschiedene Qualitäten verarbeiten, ohne dass manuelle Ventileinstellungen erforderlich sind.
Stufe 3: Komplette Überholungen. Dies erfordert den Austausch des gesamten Dampf- und Kondensatsystems. Bei Tissue-Anwendungen könnte dies die Installation eines komplett neuen Yankee-Zylinders und einer Hochgeschwindigkeits-Lufthaube bedeuten. Diese Stufe ist Maschinen vorbehalten, die massive Geschwindigkeitssteigerungen oder Steigungsumstellungen erfahren.
Bewertungsdimensionen
Schauen Sie bei der Bewertung vorgeschlagener Lösungen über das Datenblatt hinaus. Skalierbarkeit ist entscheidend. Kann das vorgeschlagene System zukünftige Steigerungen der Maschinengeschwindigkeit bewältigen? Ein System, das streng auf die heutige Produktionsrate ausgelegt ist, wird in zwei Jahren zum Engpass werden. Bewerten Sie das Turndown-Verhältnis. Das System muss die erforderliche Flexibilität für verschiedene Papiersorten bieten und sowohl bei hohen als auch bei niedrigen Verdunstungslasten effizient arbeiten.
Die Wartungszugänglichkeit entscheidet über den langfristigen Erfolg. Drehgelenke erfordern einen häufigen Austausch der Dichtungen. Siphons erfordern regelmäßige Freigabeprüfungen. Interne Inspektionen erfordern den Zutritt zu engen Räumen. Wählen Sie Systeme, die interne bewegliche Teile minimieren und über externe Verschleißindikatoren an Drehgelenken verfügen. Wenn die Wartung schwierig ist, verzögert das Mühlenpersonal die Wartung, was zu überfluteten Zylindern und kaputten Siphons führt.
Umsetzungsrealität und Risikominderung
Die Durchführung einer Modernisierung der Trockenpartie ist mit erheblichen logistischen Herausforderungen verbunden. Die physische Umgebung ist feindselig und Ausfallzeiten sind teuer. Durch eine ordnungsgemäße Planung werden die Risiken gemindert, die mit umfangreichen mechanischen Änderungen am Maschinenrahmen einhergehen.
Ausfallzeiten und Installationseinschränkungen
Interne Zylindermodifikationen erfordern den Zugang zu engen Räumen. Der Einbau von Spoilerstangen oder der Austausch interner Siphonleitungen ist eine langsame und anstrengende Arbeit. Die Umgebungswärme und die beengten Verhältnisse begrenzen die Zeit, die Techniker in der Hülle arbeiten können. Diese Tatsache verlängert die erforderliche Ausfallzeit für die Installation.
Die Standardstrategie zur Risikominderung umfasst schrittweise Installationen. Versuchen Sie nicht, den gesamten Trocknungsbereich während eines einzigen Ausfalls zu aktualisieren. Planen Sie die Arbeiten über mehrere jährliche Ausfälle hinweg. Beginnen Sie mit den kritischsten Trocknergruppen – typischerweise dem Hauptverdampfungsabschnitt, wo der Dampf mit dem höchsten Druck angewendet wird. Dieser schrittweise Ansatz begrenzt Ausfallzeiten und sorgt gleichzeitig für sofortige, messbare Verbesserungen der Trocknungskapazität.
Systemabstimmung und Luftbalance auf der Motorhaube
Eine neue Einrichtung zur Kondensatableitung wird keine Ergebnisse liefern, wenn die umliegenden Systeme ignoriert werden. Durch die Modernisierung von Siphons wird die Wärmeübertragungsrate erhöht. Das bedeutet, dass in kürzerer Zeit mehr Wasser aus der Folie verdunstet. Die Abluft- und Frischluftsysteme der Haube müssen dieser erhöhten Feuchtigkeitsbelastung standhalten können.
Wenn der Lufthaushalt der Haube nicht gleichzeitig angepasst wird, erreicht die Luft im Inneren der Haube eine Sättigung. Das verdunstete Wasser kann nirgendwo hingehen und die Trocknung hört auf, unabhängig davon, wie heiß die Zylinder sind. Sie müssen die Kapazität des Abluftventilators, die Zuluftheizung und die Wärmerückgewinnungssysteme bewerten, um sicherzustellen, dass sie der neuen Verdunstungsrate entsprechen. Eine Suboptimierung des Luftsystems macht die mechanischen Verbesserungen innerhalb der Zylinder zunichte.
Überwachung und Verifizierung
Durch die Überprüfung nach der Installation wird sichergestellt, dass die Ausrüstung wie vorgesehen funktioniert. Implementieren Sie eine kontinuierliche Überwachung der Dampftrockenheit an den Hauptverteilern, um zu verhindern, dass nasser Dampf die neue Hardware beschädigt. Sie können nicht verwalten, was Sie nicht messen.
Verwenden Sie bei laufender Maschine eine thermografische Abtastung der Zylinderoberflächen. Wärmebildkameras erkennen sofort Kältebänder, die auf einen Siphonfehler oder falsche Abstände hinweisen. Erstellen Sie unmittelbar nach der Installation eine Basis-Wärmekarte. Vergleichen Sie zukünftige Scans mit dieser Basislinie, um interne mechanische Probleme zu erkennen, bevor sie zu Blattbrüchen oder Qualitätsmängeln führen. Die kontinuierliche Überwachung der Differenzdrucktrends und der Durchblasdampfraten ermöglicht eine frühzeitige Warnung vor Systemüberschwemmungen.
Abschluss
Führen Sie eine grundlegende thermische Prüfung des aktuellen Trocknungsbereichs durch und konzentrieren Sie sich dabei auf Differenzdrucktrends, Durchblasdampfraten und Oberflächentemperaturschwankungen über alle Zylinder hinweg.
Überprüfen Sie alle Drehverbindungen und messen Sie die internen Siphonabstände beim nächsten geplanten Ausfall, um unmittelbare mechanische Engpässe zu identifizieren.
Kalibrieren Sie die Abluft- und Frischluftsysteme der Haube neu, um sicherzustellen, dass sie erhöhte Verdunstungsraten bewältigen können, bevor Sie neue interne Zylinderhardware installieren.
Rüsten Sie manuelle Differenzdruckventile auf automatisierte Regelkreise um, um eine Überflutung der Zylinder bei schnellen Gefälleänderungen zu verhindern.
FAQ
F: Was führt dazu, dass der Trocknerzylinder einer Papiermaschine überflutet wird?
A: Überschwemmung tritt auf, wenn der Differenzdruck zu niedrig ist, um die Zentrifugalkraft zu überwinden und das Kondensat durch den Siphon zu heben. Dies kann auch durch ein mechanisches Versagen des Siphons selbst verursacht werden, beispielsweise durch ein gebrochenes Rohr oder einen abgenutzten Schuh, der die Saugkraft verliert.
F: Wie wirkt sich ein Kondensatentfernungssystem auf die Papierqualität aus?
A: Eine effiziente Entfernung verhindert ungleichmäßige Oberflächentemperaturen am Zylinder. Gleichbleibende Temperaturen beseitigen direkt nasse Streifen, Wellungen des Bogens und inkonsistente Feuchtigkeitsprofile in Querrichtung im endgültigen Bogen und sorgen so für eine gleichmäßige Festigkeit und Bedruckbarkeit.
F: Warum wird ein Yankee-Trocknerzylinder anders betrieben als ein Standard-Trocknungszylinder aus Gusseisen?
A: Yankee-Zylinder sind deutlich größer, arbeiten mit höheren Innendrücken und nutzen Hochgeschwindigkeits-Lufthauben, um enorme Verdampfungsraten für leichtes Gewebe zu erreichen. Sie erfordern spezielle Innennut- und Kopfsysteme, um den extremen thermischen Belastungen standzuhalten.
F: Wie wirkt sich Nassdampf auf einen dampfbeheizten Trockner aus?
A: Nassdampf führt überschüssiges Wasser ein, das abgesaugt werden muss, wodurch die verfügbare latente Wärme zum Trocknen verringert wird. Außerdem kommt es zu physikalischer Erosion innerhalb der Dampfverbindungen und zu Ablagerungen am Zylindermantel, wodurch die Effizienz der Wärmeübertragung dauerhaft beeinträchtigt wird.
F: Was ist die „Rimming“-Phase in einer Papiertrocknungspartie?
A: Randbildung tritt bei höheren Maschinengeschwindigkeiten auf, wenn die Zentrifugalkraft dazu führt, dass das Kondensat eine gleichmäßige, kontinuierliche Schicht um den Innenumfang des Zylinders bildet. Dieser Zustand erfordert spezielle stationäre Siphonkonstruktionen und präzise Differenzdrücke, um das Wasser zu evakuieren.
F: Kann die Modernisierung von Siphons den Gesamtenergieverbrauch senken?
A: Ja. Durch die Umrüstung auf moderne stationäre Siphons mit engeren Abständen verringert sich die Dicke der Kondensatsperre. Dadurch wird die Wärmeübertragung verbessert, sodass die Maschine die gleiche Trocknungsgeschwindigkeit bei geringerem Dampfdruck erreichen und so Energie sparen kann.


