Betreiber von Papierfabriken treiben die Ausrüstung ständig voran, um die Produktionskapazität und Maschinengeschwindigkeit zu maximieren. Sie benötigen eine höhere Leistung, ohne dass sich die Blattbildung, die Bahnstabilität oder die Produktionsränder verschlechtern. Wenn Sie die Produktion steigern, werden veraltete Wet-End-Geräte schnell zum Hauptengpass. Ältere Konstruktionen sind nicht in der Lage, höhere Volumenströme zu bewältigen. Dieser Fehler führt zu starken Schwankungen des Flächengewichts, unkontrollierten Druckpulsationen und einer schlechten Faserentflockung bei erhöhten Geschwindigkeiten. Werksleiter und Verfahrenstechniker stehen vor einer strengen technischen Entscheidung. Sie müssen beurteilen, ob Ihr bestehendes Setup eine Optimierung bewältigen kann oder ob eine vollständige Kapitalaufstockung erforderlich ist. Upgrade auf a Ein hydraulischer Stoffauflauf ist oft der einzig praktikable Weg zur Unterstützung eines Hochgeschwindigkeits-Papiermaschinenumgebung . Dieses Upgrade bestimmt direkt die endgültigen Papiereigenschaften und bestimmt den langfristigen Betriebserfolg.
Geschwindigkeitsgrenzen: Luftkissen-Stoffaufläufe erreichen im Allgemeinen ihre Betriebsobergrenze bei etwa 800–900 m/min, wohingegen hydraulische Stoffauflaufkästen so konstruiert sind, dass sie Hochgeschwindigkeits-Papiermaschinen mit Geschwindigkeiten von 1.200 m/min bis 2.200 m/min unterstützen.
Qualitäts- und Eigenschaftsmetriken: Hydrauliksysteme bieten eine hervorragende Kontrolle des Flächengewichts und Entflockung bei hohen Geschwindigkeiten und bestimmen direkt kritische Papiereigenschaften (wie Zugfestigkeit und Formation) durch fortschrittliche Stoffstrahlgeometrie und Mikroturbulenzerzeugung.
Systemvoraussetzungen: Die Aufrüstung auf ein hydraulisches System erfordert eine strenge Prüfung des Anströmsystems, da es nicht über die passive Luftpolsterdämpfung älterer Modelle verfügt und auf externe Pulsationsdämpfer angewiesen ist.
Rentabilität: Der hydraulische Stoffauflauf ist zwar kapitalintensiv, bietet aber langfristig niedrigere Kosten pro Tonne bei Hochgeschwindigkeitsanwendungen durch weniger Bahnrisse, Profilkorrektur in Echtzeit und eine verbesserte Ausbeute.
Die Rolle des Papiermaschinenstoffauflaufs bei der Produktionsskalierung
Die Skalierung der Papierproduktion erfordert eine absolute Kontrolle über die Fluiddynamik. Der Der Stoffauflauf der Papiermaschine nimmt einen zylindrischen Stoffstrom aus der Zulaufleitung auf und wandelt ihn in einen breiten, gleichmäßigen, rechteckigen Strahl um. Dieser Strahl trifft direkt auf das Formiergewebe. Bevor Sie eine Modernisierung planen, müssen Sie strenge Grundanforderungen festlegen, um sicherzustellen, dass die Nasspartie höhere Volumenströme bewältigen kann, ohne die Plattenintegrität zu beeinträchtigen.
Erzielen Sie eine gleichmäßige Stoffverteilung über die gesamte Maschinenbreite ohne Kanteneffekte oder Querströmungen.
Halten Sie ein präzises Düsen-zu-Sieb-Geschwindigkeitsverhältnis ein, um die Faserausrichtung und die anfängliche Entwässerungsrate zu steuern.
Sorgen Sie für stabile Profile in Querrichtung (CD) und Maschinenrichtung (MD) bei wechselnden Strömungsbedingungen und Konsistenzänderungen.
Verhindern Sie eine Faserausflockung unmittelbar vor der Schnittöffnung, um eine gleichmäßige Blattbildung zu gewährleisten.
Mit steigender Maschinengeschwindigkeit verstärken sich hydraulische Instabilitäten. Mit zunehmender Stoffgeschwindigkeit führt die kinetische Energie innerhalb der Strömung zu geringfügigen Druckschwankungen, die zu massiven Profilstörungen führen. Hohe Geschwindigkeiten führen zu chaotischen Turbulenzen. Wenn diese Turbulenzen nicht bewältigt werden, zerstören sie die Fasermatrix, bevor sich überhaupt eine Schicht auf dem Sieb bildet. Wirksam Die Steuerung des Zellstoffflusses ist die kritischste Variable bei der Hochgeschwindigkeitspapierherstellung. Sie müssen diesen Fluss steuern, um hydraulische Sprünge zu verhindern, Nachlaufeffekte zu eliminieren und eine gleichmäßige Faserverteilung über den gesamten Formungsabschnitt sicherzustellen.
Die hydraulische Leistung Ihrer Nasspartie-Ausrüstung wirkt sich direkt auf die Rentabilität der Mühle aus. Es bestimmt die endgültigen Papiereigenschaften. Eine schlechte Formation führt zu Schwachstellen im Blech. Diese Schwachstellen verursachen Bahnrisse in der Pressen- oder Trockenpartie. Bahnrisse beeinträchtigen die Maschineneffizienz, verschwenden Energie und erhöhen die Ausschussquote. Überlegene hydraulische Stabilität sorgt für gleichbleibende Zugfestigkeit, gleichmäßige Opazität und glatte Oberflächeneigenschaften. Durch die Optimierung dieser spezifischen Phase werden ungeplante Ausfallzeiten reduziert, die Faserausbeute maximiert und die Gesamtrentabilität gesteigert, da Sie mit maximaler Designgeschwindigkeit arbeiten können.
Luftkissen-Stoffauflauf: Möglichkeiten und Grenzen
Der Der Luftkissen-Stoffauflaufkasten verwendet ein unter Druck stehendes Luftpolster, das sich oberhalb des Stoffniveaus befindet. Dieses Luftpolster fungiert als passiver Stoßdämpfer. Es dämpft niederfrequente Druckpulsationen, die von der Lüfterpumpe, den Drucksieben und den Zulaufleitungen ausgehen. Der interne Teich enthält rotierende Gleichrichterwalzen, die üblicherweise als Lochwalzen bezeichnet werden. Diese perforierten Zylinder drehen sich und erzeugen Makroturbulenzen. Diese Turbulenz hält die Fasern in der Schwebe und verteilt die Strömung gleichmäßig über die Scheibenbreite. Bediener steuern den Flüssigkeitsstand und den Luftdruck, um die Gesamtdruckhöhe zu steuern, die die endgültige Strahlgeschwindigkeit bestimmt.
Dieses Design behält seine Relevanz für bestimmte Anwendungen bei. Es funktioniert gut auf langsameren Maschinen mit einer Geschwindigkeit zwischen 400 und 900 m/min. Mühlen, die schwere Anwendungen herstellen, verlassen sich häufig auf diese Technologie. Kraftpapiere, schwere Kartonsorten und Spezialzellstoffe profitieren von der sanften Turbulenz, die durch Gleichrichterwalzen erzeugt wird. Das große Innenvolumen sorgt für eine hervorragende Dämpfung der niederfrequenten Pulsationen, die in älteren, weniger optimierten Anströmsystemen üblich sind. Bediener können die Turbulenzen im Teich durch Schaugläser visuell überwachen und das Luftkompressorsystem manuell einstellen, um die Stabilität aufrechtzuerhalten.
Die Physik schreibt für diese Ausrüstung einen strikten Hochgeschwindigkeitsengpass vor. Wenn die Durchflussraten auf Unterstützungsgeschwindigkeiten über 900 m/min ansteigen, wird das Luftkissen äußerst instabil. Hohe Geschwindigkeiten erzeugen übermäßige Turbulenzen im Teich. Dadurch schwankt der Lagerbestand stark. Diese Resonanz beeinträchtigt die Dämpfungsfähigkeit des Luftpolsters vollständig. Schwankungen des Flüssigkeitsspiegels führen direkt zu Druckschwankungen an der Lippe der Scheibe. Diese Schwankungen führen zu einer schlechten Strahlstabilität, ungleichmäßigen Auftreffwinkeln und beeinträchtigten Flächengewichtsprofilen. Auch die mechanischen Gleichrichterwalzen stoßen an ihre Rotationsgrenzen. Bei hohen Durchsätzen gelingt es ihnen nicht, eine ausreichende Entflockung zu gewährleisten, was zu starkem Faserspinnen, Fadenziehen und schlechter Formation führt.
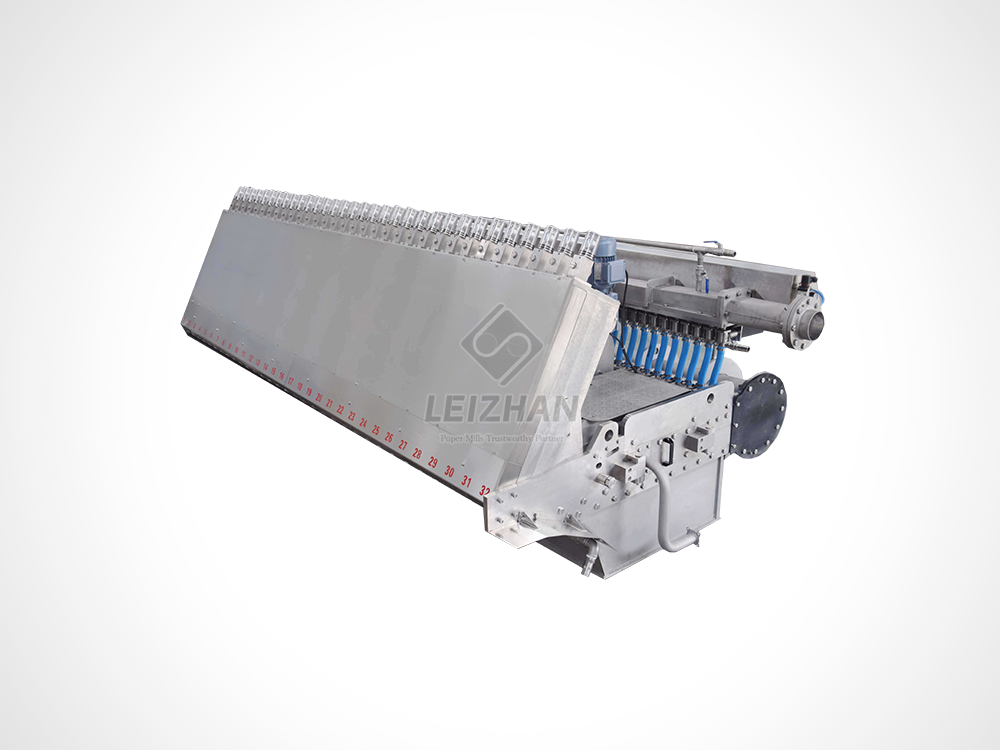
Hydraulischer Stoffauflauf: Engineering für die Hochgeschwindigkeitspapiermaschine
Die moderne Hochgeschwindigkeitsproduktion erfordert einen anderen Ansatz. Die Ingenieure verzichteten vollständig auf das Luftkissen, um ein vollständig mit Flüssigkeit gefülltes Hochdrucksystem zu schaffen. Diese Architektur basiert auf einem präzise konstruierten konischen Sammler und einem Stufendiffusor-Rohrblock. Das konische Schneidwerk verteilt das Material gleichmäßig über die Maschinenbreite. Der Druck und die Geschwindigkeit bleiben von der Antriebsseite bis zur Bedienungsseite konstant. Eine Rezirkulationsleitung am Ende des Vorsatzes verhindert Materialstagnation und gleicht den Druck quer zur Maschine aus. Das Material fließt dann durch eine Reihe von Rohren, die die Beschleunigung und Verzögerung der Flüssigkeit steuern sollen.
Geschwindigkeits- und Turbulenzmanagement prägen diese Technologie. Das System erzeugt kontrollierte Mikroturbulenzen, um eine optimale Entflockung zu erreichen. Beim Durchgang des Stoffs durch die Stufendiffusorrohre kommt es zu plötzlichen Erweiterungen des Rohrdurchmessers. Diese physikalischen Schritte erzeugen intensive, lokalisierte Scherkräfte. Diese durch Reibung verursachten Mikroturbulenzen brechen Faserflocken sofort auf. Es sorgt für eine äußerst gleichmäßige Fasersuspension, kurz bevor der Stoff die Scheibe erreicht. Dieser Mechanismus funktioniert auch bei extremen Geschwindigkeiten einwandfrei. Es verhindert die erneute Ausflockung, die bei älteren Konstruktionen bei der Verarbeitung hochkonsistenter Materialien auftritt.
Um einen präzisen Stoffstrom mit geringer Konsistenz zum Fourdrinier-Sieb zu liefern, ist eine exakte Stoffstrahlgeometrie erforderlich. Sie müssen diese Geometrie kontinuierlich überwachen und anpassen, um die Strahlstabilität bei Geschwindigkeiten über 1.200 m/min aufrechtzuerhalten. Der Auftreffwinkel bestimmt die anfängliche Entwässerung und Faserorientierung. Fortschrittliche Sensoren überwachen die Scheibenöffnung und den Kopfdruck in Echtzeit. Durch diese kontinuierliche Überwachung wird sichergestellt, dass die Strahlgeschwindigkeit perfekt mit der Siebgeschwindigkeit übereinstimmt. Sie optimieren das Strahl-Sieb-Verhältnis für eine hervorragende Blattbildung und maximale Retention. Darüber hinaus werden Randflusskontrollventile eingesetzt, um Faserausrichtungsproblemen an den äußersten Kanten der Bahn vorzubeugen und so eine gleichmäßige Qualität über die gesamte Rolle hinweg sicherzustellen.
Technische Direktbewertung: Hydraulik vs. Luftkissen
Kontrolle des Zellstoffflusses und Entflockung
Luftkissenkonstruktionen nutzen rotierende Gleichrichterwalzen, um die Faserverteilung zu steuern. Diese perforierten Zylinder erzeugen Makroturbulenzen. Während Gleichrichterwalzen bei niedrigeren Geschwindigkeiten wirksam sind, verursachen sie bei höheren Geschwindigkeiten Fadenziehen und Faserspinnen. Bei Anwendungen mit hoher Konsistenz fällt es ihnen schwer, feste Flocken aufzubrechen. Durch die mechanische Rotation entsteht eine Variable, die die empfindliche Strömungsdynamik in der Nähe der Scheibe stört. Hinter den Walzen sieht man häufig Nachlaufeffekte, die als sichtbare Streifen im fertigen Blatt sichtbar sind.
Hydraulische Konstruktionen nutzen Haftreibung und Stufendiffusorelemente. Sie enthalten keine beweglichen Teile innerhalb des Strömungswegs. Durch die plötzliche Ausdehnung in den Diffusorrohren entstehen hochfrequente Mikroturbulenzen. Diese Methode sorgt für eine hervorragende Faserverteilung. Es verhindert die Ausflockung bei unterschiedlichen Konsistenzen und zeichnet sich durch hervorragende Leistung bei hohen Geschwindigkeiten aus. Die statische Beschaffenheit der Diffusoren gewährleistet eine absolute Gleichmäßigkeit bei der Turbulenzerzeugung. Sie erhalten jedes Mal eine perfekt homogene Stoffsuspension, die an die Schneidlippe abgegeben wird, wodurch die mechanischen Variablen, die zur Streifenbildung führen, eliminiert werden.
Flächengewichtskontrolle und Profilkorrektur
Ältere Systeme verlassen sich in hohem Maße auf mechanische Anpassungen der Schneidlippen, um das CD-Flächengewichtsprofil zu steuern. Bediener oder motorisierte Aktuatoren biegen die Scheibenlippe, um den Fluss lokal zu beschränken oder zu öffnen. Dieses mechanische Biegen unterliegt starken Einschränkungen. Die Anpassung einer Zone wirkt sich häufig auf benachbarte Zonen aus. Dadurch entsteht ein kaskadierendes Korrekturproblem über die gesamte Breite der Maschine. Es fehlt die für moderne Qualitätsstandards erforderliche Präzision und führt im Laufe der Zeit häufig zu einer bleibenden Verformung der Scheibenlippe, die einen teuren Austausch erforderlich macht.
Hydrauliksysteme lassen sich nahtlos in moderne automatisierte Verdünnungsprofilierungssysteme integrieren. Diese Integration erreicht eine engere Kontrolle des Flächengewichts . Anstatt die Schneidlippe zu verbiegen, injiziert die Verdünnungssteuerung mithilfe von Drehkegelventilen präzise Mengen an Siebwasser in bestimmte Zonen des Sammelrohrs. Dies verändert die lokale Konsistenz, ohne die Schichtgeometrie oder die lokale Geschwindigkeit zu ändern. Es ermöglicht eine schnelle Korrektur von CD- und MD-Profilabweichungen in Echtzeit. Sie erreichen ein deutlich flacheres Flächengewichtsprofil. Dies reduziert den Faserverlust und verbessert die Qualität des Rollenaufbaus am Wickler erheblich.
Pulsationsdämpfungsmechanismen
Das interne, passive Luftpolster des Luftkissendesigns absorbiert auf natürliche Weise niederfrequente Druckwellen. Die komprimierbare Luft wirkt als Feder. Es glättet den Fluss, bevor er die Scheibe erreicht. Dadurch verträgt das System Druckschwankungen vor der Pumpe, die durch ältere Lüfterpumpen, schlecht konstruierte Siebsysteme oder vibrierende Zulaufleitungen verursacht werden, relativ gut. Es kann erhebliche Mängel in der Anströmung des Nassteils überdecken.
Hydrauliksystemen fehlt dieses interne komprimierbare Volumen. Sie fungieren als starre Flüssigkeitskanäle. Jegliche Druckpulsation, die in den Kopf gelangt, wird direkt auf die Lippe der Scheibe übertragen. Dies führt zu unmittelbaren Schwankungen des MD-Flächengewichts. Daher erfordern hydraulische Anlagen die Installation externer, aktiver Pulsationsdämpfer in der Zulaufleitung. Diese Dämpfer müssen genau abgestimmt sein, um bestimmte hochfrequente Anströmpulsationen zu absorbieren. Wenn die externe Dämpfung unzureichend dimensioniert oder schlecht abgestimmt ist, wird das Hydrauliksystem sehr anfällig für stromaufwärtige Instabilität. Sie müssen auch Entlüftungssysteme wie Dekulatoren verwenden, um eingeschlossene Luft zu entfernen, da hydraulische Einheiten die Luft nicht intern entlüften können.
Operative Kompromisse und Rentabilität der Mühle
Die Modernisierung Ihrer Nasspartie bringt erhebliche betriebliche Veränderungen mit sich. Der Energie- und Pumpbedarf ändert sich drastisch. Hydrauliksysteme arbeiten mit viel höheren Druckverlusten über den Stufendiffusoren, um die notwendigen Mikroturbulenzen zu erzeugen. Dies erfordert größere und leistungsstärkere Lüfterpumpen. Sie werden einen Anstieg des Grundenergieverbrauchs für das Anströmsystem feststellen. Sie müssen diese Energiekosten gegen die enorme Steigerung der Produktionsgeschwindigkeit, die Reduzierung der Pausen und die Gesamteffizienz der Maschine abwägen.
Auch Wartungs- und Reinigungsprotokolle ändern sich. Hydraulikeinheiten machen bewegliche Teile wie Gleichrichterwalzen und die dazugehörigen Antriebe, Lager und Dichtungen überflüssig. Dadurch wird der mechanische Verschleiß drastisch reduziert. Bei jährlichen Ausfällen verbringen Sie weniger Zeit mit dem Austausch von Lagern. Allerdings erfordern die Stufendiffusorrohre eine strenge innere Sauberkeit. Jegliche Kalkablagerungen, biologisches Wachstum oder Schmutz, der sich in den Diffusoren verfängt, führt zu Fadenbildung und ruiniert das Blechprofil. Sie müssen strenge chemische Auskochverfahren durchführen. Sie benötigen Hochgeschwindigkeits-Laugenwäschen, um hochpolierte Innenflächen zu erhalten und jegliche Ansammlung in den Reibungszonen zu verhindern.
Der physische Platzbedarf begünstigt das hydraulische Design erheblich. Diese Einheiten sind deutlich kompakter, da sie kein großes Teichinnenvolumen oder eine riesige Luftpolsterkammer benötigen. Dies bietet erhebliche räumliche Vorteile bei Umbauten. Sie können eine Hydraulikeinheit problemlos in den vorhandenen Raum einer älteren Fourdrinier-Sektion einbauen. Dadurch bleibt häufig Platz für den Einbau von Obersiebformern, die Aufrüstung der Entwässerungselemente oder die Installation zusätzlicher Vakuumkästen, um die erhöhte Wasserbelastung durch höhere Maschinengeschwindigkeiten zu bewältigen.
Bewerten Sie die anfänglichen Investitionsausgaben im Hinblick auf die langfristige Rentabilität. Die Vorabkosten einer Hydraulikeinheit sind in Kombination mit Änderungen der Anströmströmung erheblich. Dennoch stellt sich der Return on Investment schnell ein. Minimierter Papierausschuss, weniger Bahnrisse und eine optimierte Faserverteilung senken die Kosten pro Tonne. Sie erreichen eine höhere Gesamtanlageneffektivität (OEE) und produzieren Premiumqualitäten, die bessere Marktpreise erzielen.
| Betriebsparameter: |
Luftkissen-Stoffauflauf, |
hydraulischer Stoffauflauf |
| Optimaler Geschwindigkeitsbereich |
400 - 900 m/min |
1.200 - 2.200+ m/min |
| Entflockungsmethode |
Mechanisch (Gleichrichterwalzen) |
Statisch (Stufendiffusorrohre) |
| Pulsationsdämpfung |
Intern (passives Luftpolster) |
Extern (aktive Dämpfungsglieder) |
| Profilkontrollmechanismus |
Slice-Lippenbiegen |
Automatische Verdünnungskontrolle |
| Physischer Fußabdruck |
Groß / Sperrig |
Kompakt/stromlinienförmig |
| Primärer Wartungsschwerpunkt |
Mechanischer Verschleiß (Rollen/Lager) |
Innere Sauberkeit (Diffusoren) |
| Energieverbrauch |
Niedriger (geringerer Druckabfall) |
Höher (hoher Druckabfall) |
Implementierungsrisiken und Minderungsstrategien
Die Installation neuer Geräte ohne Vorbereitung der umgebenden Infrastruktur führt zu sofortigen Betriebsausfällen. Die Bereitschaft des Anflugflusssystems ist Ihr Hauptrisikofaktor. Eine starre Hydraulikeinheit kann nicht an eine stark pulsierende Anströmung angeschraubt werden. Sie müssen ein umfassendes Pulsationsaudit im Nassteil durchführen. Messen Sie die Druckimpulse am Auslass der Lüfterpumpe, am Sieb und am Einlass des Sammlers. Rüsten Sie Ihre Zulaufleitungen auf, um tote Rohre, scharfe Bögen und nicht unterstützte Rohrverläufe, die Vibrationen verursachen, zu vermeiden. Sie müssen wahrscheinlich eine Lüfterpumpe mit geringer Pulsation und einem gestaffelten Flügelrad installieren. Sie müssen Ihre Drucksiebe auch mit speziellen Niederimpulsrotoren aufrüsten, um Grunddruckschwankungen zu minimieren.
Eine weitere Hürde stellt die Integration des Steuerungssystems dar. Die hydraulische Verdünnungskontrolle erfordert schnelle Reaktionszeiten. Ältere verteilte Steuerungssysteme (DCS) und Qualitätskontrollsysteme (QCS) verfügen häufig nicht über die Verarbeitungsgeschwindigkeit, um die erforderlichen hochauflösenden Daten und schnellen Aktoranpassungen zu verarbeiten. Sie müssen Ihre QCS-Scanner aktualisieren, um hochauflösende CD-Profildaten bereitzustellen. Stellen Sie sicher, dass Ihr DCS diese Daten verarbeiten und Ventileinstellungen in Echtzeit durchführen kann. Wenn Ihre Ventile zu langsam reagieren, verfolgt die Verdünnungsprofilierung die Fehler, anstatt sie zu korrigieren, was zu instabilen Flächengewichtsprofilen führt.
Die Akzeptanz durch den Betreiber erfordert gezielte Aufmerksamkeit. Der Übergang von der visuellen, manuellen Lagerbestandsverwaltung zur vollständig geschlossenen, sensorgesteuerten Verwaltung verändert den täglichen Arbeitsablauf. Bediener können nicht mehr durch ein Schauglas schauen, um die Turbulenzen im Teich zu messen. Sie müssen lernen, digitale Druckanzeigen, Strahlgeometriemetriken und automatisierte Verdünnungsprofile zu interpretieren. Investieren Sie stark in Simulatorschulungen und OEM-geführte Workshops. Stellen Sie sicher, dass Ihr Team die Fluiddynamik im beiliegenden Header versteht. Sie müssen wissen, wie sich die Einstellungen des Rückführungsventils auf die Randströmungen und das Gesamtgleichgewicht im Sammler auswirken.
Abschluss
Führen Sie ein umfassendes Pulsationsaudit am Nassteil mit Hochfrequenz-Druckwandlern durch, um die Stabilität des aktuellen Annäherungsflusses abzubilden.
Bewerten Sie das Design Ihres vorhandenen Lüfterpumpenlaufrads und Ihrer Drucksiebrotoren, um Quellen für die Erzeugung hochfrequenter Pulsationen zu identifizieren.
Bewerten Sie Ihre aktuelle QCS-Scannerauflösung und DCS-Verarbeitungsgeschwindigkeit, um festzustellen, ob sie eine automatische Verdünnungskontrolle in Echtzeit unterstützen.
Initiieren Sie Konsultationen mit OEM-Anwendungsingenieuren, um den physischen Platzbedarf und die Rohrleitungsänderungen zu modellieren, die für einen Umbau des Nassteils erforderlich sind.
FAQ
F: Wie hoch ist die Höchstgeschwindigkeit eines Luftkissen-Stoffauflaufs?
A: Luftkissen-Stoffaufläufe erreichen typischerweise ihre Betriebsgrenze bei etwa 800 bis 900 m/min. Oberhalb dieser Schwelle verursachen hohe Volumenströme starke Turbulenzen im Innenbecken. Diese Turbulenzen destabilisieren das Luftkissen und verursachen Resonanzen und Schwankungen des Flüssigkeitsspiegels, die die Strahlstabilität und die Blattbildung zerstören.
F: Wie kontrolliert ein hydraulischer Stoffauflauf die Pulsation ohne Luftkissen?
A: Da es kein internes komprimierbares Luftvolumen gibt, ist es vollständig auf externe Pulsationsdämpfer angewiesen. Diese aktiven Schalldämpfer werden direkt in die Zulaufleitung kurz vor dem Sammelrohr eingebaut. Sie sind präzise darauf abgestimmt, hochfrequente Druckwellen zu absorbieren, die von der Lüfterpumpe und den Drucksieben erzeugt werden.
F: Kann eine bestehende Papiermaschine auf einen hydraulischen Stoffauflauf aufgerüstet werden?
A: Ja. Hydraulikeinheiten sind äußerst kompakt und eignen sich daher ideal für den Umbau von Nasspartien. Sie passen problemlos in die Stellfläche älterer Geräte. Für die Aufrüstung sind jedoch strenge Voraussetzungen erforderlich, darunter ein Anströmsystem mit geringer Pulsation, verbesserte Lüfterpumpen und moderne automatisierte Steuerungssysteme zur Bewältigung der starren Fluiddynamik.
F: Welcher Stoffauflaufkastentyp bietet eine bessere Kontrolle des Flächengewichts?
A: Hydrauliksysteme bieten eine weitaus bessere Kontrolle. Sie lassen sich nahtlos in die automatische Verdünnungsprofilerstellung integrieren. Durch die Injektion von Siebwasser in bestimmte Zonen des Vorsatzes wird die lokale Konsistenz angepasst, ohne die Scheibengeometrie zu verändern. Dies ermöglicht eine schnelle Korrektur von Profilabweichungen in Quer- und Maschinenrichtung in Echtzeit.
F: Wie wirkt sich der Stoffauflauf auf die endgültigen Papiereigenschaften aus?
A: Es bestimmt die anfängliche Faserorientierung und -verteilung auf dem Formgewebe. Ein gleichmäßiger Hydraulikfluss und eine präzise Stoffstrahlgeometrie sorgen für eine gleichmäßige Faserverteilung. Dadurch werden kritische Kennzahlen wie Zugfestigkeit, Opazität, Oberflächenglätte und Gesamtblattbildung direkt bestimmt, wodurch Schwachstellen und Bahnrisse reduziert werden.
F: Was sind die Wartungsunterschiede zwischen hydraulischen und Luftkissen-Stoffaufläufen?
A: Luftkisseneinheiten erfordern eine mechanische Wartung der rotierenden Gleichrichterwalzen, Lager und Antriebe. Hydraulikeinheiten haben keine beweglichen Teile, wodurch mechanischer Verschleiß vermieden wird. Allerdings erfordern hydraulische Einheiten strenge chemische Auskochvorgänge und strenge Reinigungsprotokolle, um zu verhindern, dass Ablagerungen oder Schmutz die internen Stufendiffusorrohre verstopfen.
F: Benötigt ein hydraulischer Stoffauflauf ein anderes Anströmsystem?
A: Ja. Es fungiert als starre Leitung und überträgt stromaufwärts gerichtete Druckschwankungen direkt auf die Lippe der Scheibe. Sie müssen den Zufluss optimieren, indem Sie Lüfterpumpen mit geringer Pulsation, spezielle Siebrotoren und externe Dämpfungsglieder installieren, um eine absolute Grunddruckstabilität sicherzustellen, bevor das Material in den Sammler gelangt.


