اپراتورهای کارخانه کاغذ به طور مداوم تجهیزات را برای به حداکثر رساندن ظرفیت تولید و سرعت ماشین فشار می دهند. شما به خروجی بالاتری نیاز دارید بدون اینکه تشکیل ورق، پایداری وب یا حاشیه آسیاب تخریب شود. وقتی تولید را افزایش می دهید، تجهیزات قدیمی تر به سرعت به گلوگاه اصلی تبدیل می شوند. طرح های قدیمی تر نمی توانند نرخ جریان حجمی بالاتر را مدیریت کنند. این شکست باعث تغییرات شدید وزن پایه، ضربانهای فشار کنترلنشده، و فلوکولاسیون ضعیف فیبر در سرعتهای بالا میشود. مدیران کارخانه و مهندسان فرآیند با یک تصمیم مهندسی سختگیرانه روبرو هستند. باید ارزیابی کنید که آیا راهاندازی موجود شما میتواند بهینهسازی را انجام دهد یا اینکه ارتقاء سرمایه کامل اجباری است. ارتقاء به a هدباکس هیدرولیک اغلب تنها راه قابل اجرا برای پشتیبانی از یک است محیط دستگاه کاغذ پر سرعت . این ارتقاء مستقیماً خواص نهایی کاغذ را دیکته می کند و موفقیت عملیاتی بلند مدت را تعیین می کند.
آستانههای سرعت: هدباکسهای بالشتک هوا معمولاً به سقف عملیاتی خود در حدود 800-900 متر در دقیقه میرسند، در حالی که هدباکسهای هیدرولیک برای پشتیبانی از ماشینهای کاغذ پرسرعت طراحی شدهاند که از 1200 متر در دقیقه تا 2200 متر در دقیقه کار میکنند.
معیارهای کیفیت و ویژگی: سیستمهای هیدرولیک کنترل وزن پایه و فلوکولاسیون برتر را در سرعتهای بالا ارائه میکنند، که مستقیماً ویژگیهای مهم کاغذ (مانند استحکام کششی و شکلگیری) را از طریق هندسه جت پیشرفته و تولید میکرو آشفتگی تعیین میکنند.
پیش نیازهای سیستم: ارتقاء به یک سیستم هیدرولیک مستلزم ممیزی دقیق سیستم جریان نزدیک است، زیرا فاقد میرایی پد هوای غیرفعال مدل های قدیمی است و به تضعیف کننده های ضربان خارجی متکی است.
سودآوری: در حالی که هدباکس هیدرولیک هزینه بر است، هزینه طولانی مدت کمتری به ازای هر تن در برنامه های پرسرعت را از طریق کاهش شکست وب، تصحیح نمایه در زمان واقعی و بهبود عملکرد ارائه می دهد.
نقش هدباکس ماشین کاغذ در مقیاس بندی تولید
تولید کاغذ پوسته پوسته شدن نیاز به کنترل مطلق بر دینامیک سیال دارد. را هدباکس ماشین کاغذ یک جریان استوانه ای از انبار را از لوله های نزدیک می گیرد و آن را به یک جت مستطیل شکل گسترده، یکنواخت تبدیل می کند. این جت مستقیماً به پارچه شکلدهنده برخورد میکند. شما باید قبل از برنامهریزی هرگونه ارتقاء، الزامات خط پایه را تعیین کنید تا مطمئن شوید که انتهای مرطوب میتواند جریانهای حجمی افزایش یافته را بدون به خطر انداختن یکپارچگی ورق کنترل کند.
به توزیع یکنواخت موجودی در کل عرض دستگاه بدون اثرات لبه یا جریان متقاطع دست یابید.
نسبت سرعت جت به سیم دقیق را برای کنترل جهت گیری فیبر و نرخ زهکشی اولیه حفظ کنید.
از پروفیل های جهت متقاطع (CD) و جهت ماشین (MD) در شرایط مختلف جریان و تغییرات سازگاری اطمینان حاصل کنید.
از لخته شدن الیاف بلافاصله قبل از باز شدن برش جلوگیری کنید تا تشکیل ورق یکنواخت تضمین شود.
افزایش سرعت دستگاه، ناپایداری های هیدرولیک را افزایش می دهد. همانطور که سرعت ذخیره افزایش می یابد، انرژی جنبشی در جریان، تغییرات جزئی فشار را به اختلالات پروفیل عظیم تبدیل می کند. سرعت های بالا باعث ایجاد آشفتگی آشفته می شود. اگر این آشفتگی مدیریت نشود، قبل از اینکه ورق روی سیم تشکیل شود، ماتریس فیبر را از بین می برد. موثر کنترل جریان خمیر مهم ترین متغیر در تولید کاغذ با سرعت بالا است. شما باید این جریان را مدیریت کنید تا از پرش های هیدرولیکی جلوگیری کنید، اثرات بیداری را حذف کنید و از پراکندگی یکنواخت فیبر در کل بخش شکل دهی اطمینان حاصل کنید.
عملکرد هیدرولیک تجهیزات مرطوب شما به طور مستقیم بر سودآوری آسیاب تأثیر می گذارد. خواص نهایی کاغذ را تعیین می کند. شکل گیری ضعیف باعث ایجاد نقاط ضعیف در ورق می شود. این نقاط ضعیف باعث شکستگی شبکه در بخش پرس یا خشک کن می شود. شکست های وب کارایی ماشین را از بین می برد، انرژی را هدر می دهد و نرخ رد را افزایش می دهد. پایداری هیدرولیکی برتر استحکام کششی ثابت، کدورت یکنواخت و ویژگی های سطح صاف را تضمین می کند. بهینهسازی این مرحله خاص، زمان توقف برنامهریزی نشده را کاهش میدهد، بازده فیبر را به حداکثر میرساند و با اجازه دادن به شما برای اجرای حداکثر سرعت طراحی، سودآوری کلی را افزایش میدهد.
هدباکس بالشتک هوا: قابلیت ها و محدودیت ها
را هدباکس بالشتک هوا از یک پد هوای تحت فشار که بالاتر از سطح انبار قرار دارد استفاده می کند. این پد هوا به عنوان یک ضربه گیر غیرفعال عمل می کند. پالسهای فشار فرکانس پایین ناشی از پمپ فن، صفحهنمایش فشار و لولهکشی نزدیک را مینکند. حوض داخلی شامل رول های یکسو کننده دوار است که معمولاً رول های سوراخ نامیده می شوند. این سیلندرهای سوراخ دار می چرخند تا ماکرو آشفتگی ایجاد کنند. این آشفتگی الیاف را معلق نگه می دارد و جریان را به طور مساوی در عرض برش توزیع می کند. اپراتورها سطح مایع و فشار هوا را برای مدیریت کل هد کنترل می کنند که سرعت جت نهایی را دیکته می کند.
این طراحی ارتباط را برای برنامه های خاص حفظ می کند. در ماشین های کندتر که بین 400 تا 900 متر در دقیقه کار می کنند، عملکرد خوبی دارد. آسیاب هایی که کاربردهای سنگین تولید می کنند اغلب به این فناوری متکی هستند. کاغذهای کرافت، گریدهای تخته سنگین و خمیرهای مخصوص از تلاطم ملایم تولید شده توسط رول های یکسو کننده بهره می برند. حجم داخلی بزرگ، میرایی عالی را برای ضربانهای فرکانس پایین رایج در سیستمهای جریان رویکرد قدیمیتر و کمتر بهینهشده فراهم میکند. اپراتورها می توانند به صورت بصری تلاطم حوضچه را از طریق عینک دید نظارت کنند و به صورت دستی سیستم کمپرسور هوا را برای حفظ ثبات تنظیم کنند.
فیزیک یک تنگنای سختگیرانه با سرعت بالا را برای این تجهیزات دیکته می کند. با افزایش نرخ جریان برای پشتیبانی از سرعت های بالاتر از 900 متر در دقیقه، پد هوا بسیار ناپایدار می شود. سرعت بالا باعث ایجاد تلاطم بیش از حد در حوضچه می شود. این باعث می شود که سطح سهام به شدت نوسان کند. این رزونانس به طور کامل توانایی میرایی پد هوا را مختل می کند. نوسانات سطح مایع مستقیماً به تغییرات فشار در لبه برش ترجمه می شود. این تغییرات باعث پایداری ضعیف جت، زوایای برخورد ناهموار، و به خطر افتادن پروفایل وزن پایه می شود. رول های یکسو کننده مکانیکی نیز به محدودیت های چرخشی خود می رسند. آنها نمی توانند فلوکولاسیون کافی را در توان عملیاتی بالا فراهم کنند که منجر به ریسندگی شدید فیبر، رشته شدن و شکل گیری ضعیف می شود.
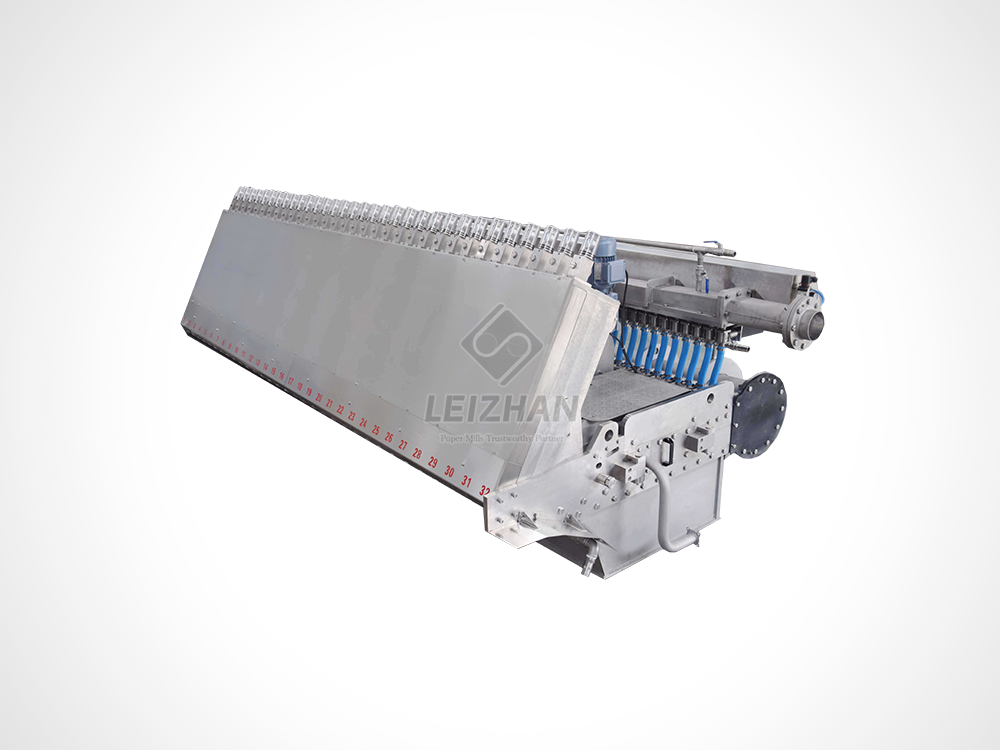
هدباکس هیدرولیک: مهندسی برای ماشین کاغذ پرسرعت
تولید مدرن با سرعت بالا به رویکرد متفاوتی نیاز دارد. مهندسان پد هوا را به طور کامل حذف کردند تا یک سیستم کاملاً پر از مایع و فشار بالا ایجاد کنند. این معماری به یک هدر مخروطی دقیقا مهندسی شده و یک بلوک لوله پله ای متکی است. هدر مخروطی استوک را به طور مساوی در عرض دستگاه توزیع می کند. فشار و سرعت را از سمت درایو به سمت در حال حرکت ثابت نگه می دارد. یک خط چرخش در انتهای هدر از رکود انبار جلوگیری می کند و فشار متقاطع دستگاه را متعادل می کند. سپس ذخایر از طریق یک بانک لولهای که برای مدیریت شتاب و کاهش سرعت سیال طراحی شدهاند، جریان مییابد.
مدیریت سرعت و تلاطم این فناوری را تعریف می کند. این سیستم ریز آشفتگی کنترل شده ای را برای دستیابی به فلوکولاسیون بهینه تولید می کند. همانطور که استوک از لوله های پله-دیفیوزر عبور می کند، با انبساط ناگهانی در قطر لوله مواجه می شود. این مراحل فیزیکی نیروهای برشی شدید و موضعی ایجاد می کنند. این ریز آشفتگی ناشی از اصطکاک، لخته های فیبر را فورا می شکند. این سوسپانسیون الیافی بسیار یکنواخت را درست قبل از رسیدن استوک به برش تضمین می کند. این مکانیسم در سرعت های فوق العاده بی عیب و نقص عمل می کند. این مانع از لخته شدن مجدد می شود که طرح های قدیمی را در هنگام اجرای سهام با ثبات بالا آزار می دهد.
ارائه یک جریان استوک دقیق و کم قوام به سیم Fourdrinier نیاز به هندسه جت استوک دقیق دارد. برای حفظ پایداری جت در سرعت های بیش از 1200 متر در دقیقه، باید به طور مداوم این هندسه را کنترل و تنظیم کنید. زاویه برخورد زهکشی اولیه و جهت گیری فیبر را دیکته می کند. سنسورهای پیشرفته باز شدن برش و فشار هدر را در زمان واقعی نظارت می کنند. این نظارت مداوم تضمین می کند که سرعت جت کاملاً با سرعت سیم مطابقت دارد. شما نسبت جت به سیم را برای تشکیل ورق برتر و حداکثر ماندگاری بهینه می کنید. دریچه های کنترل جریان لبه نیز برای جلوگیری از مشکلات جهت گیری فیبر در لبه های انتهایی ورق استفاده می شود و کیفیت یکنواخت را در کل قرقره تضمین می کند.
ارزیابی فنی سر به سر: بالشتک هیدرولیک در مقابل هوا
کنترل جریان پالپ و دفلوکولاسیون
طرحهای بالشتک هوا از رولهای یکسو کننده چرخان برای مدیریت پراکندگی فیبر استفاده میکنند. این سیلندرهای سوراخ دار ماکرو آشفتگی ایجاد می کنند. در حالی که در سرعتهای پایینتر مؤثر هستند، رولهای یکسوکننده باعث ایجاد ریسمان و چرخش فیبر در سرعتهای بالاتر میشوند. آنها برای از بین بردن لخته های محکم در برنامه های کاربردی با ثبات بالا تلاش می کنند. چرخش مکانیکی متغیری را معرفی می کند که دینامیک جریان ظریف در نزدیکی برش را مختل می کند. شما اغلب اثرات بیداری را در پایین دست رول ها می بینید که به صورت رگه های قابل مشاهده در صفحه نهایی ظاهر می شوند.
طرح های هیدرولیک از عناصر اصطکاک ایستا و دیفیوزر پله ای استفاده می کنند. آنها حاوی هیچ بخش متحرکی در مسیر جریان نیستند. انبساط ناگهانی در لوله های دیفیوزر باعث ایجاد میکرو آشفتگی با فرکانس بالا می شود. این روش پراکندگی فیبر برتر را فراهم می کند. از لخته شدن در انسجام های مختلف جلوگیری می کند و در سرعت های بالا برتری می یابد. ماهیت استاتیکی دیفیوزرها ثبات مطلق را در تولید آشفتگی تضمین می کند. هر بار یک سوسپانسیون استوک کاملاً همگن به لبه برش میدهید و متغیرهای مکانیکی را که باعث ایجاد رگه میشوند حذف میکند.
کنترل وزن پایه و اصلاح مشخصات
سیستمهای قدیمیتر به شدت به تنظیمات مکانیکی لبههای برش برای کنترل پروفایل وزن پایه CD وابسته هستند. اپراتورها یا محرک های موتوری لبه برش را خم می کنند تا جریان را به صورت موضعی محدود یا باز کنند. این خمش مکانیکی محدودیت های شدیدی دارد. تنظیم یک منطقه اغلب بر مناطق مجاور تأثیر می گذارد. این یک مشکل تصحیح آبشاری در عرض دستگاه ایجاد می کند. دقت لازم برای استانداردهای کیفی مدرن را ندارد و اغلب منجر به تغییر شکل دائمی لب برش در طول زمان میشود و نیاز به تعویض گران قیمت دارد.
سیستم های هیدرولیک به طور یکپارچه با سیستم های مدرن رقیق سازی خودکار یکپارچه می شوند. این ادغام سخت تر می شود وزن پایه کنترل به جای خم کردن لبه برش، کنترل رقت، مقادیر دقیق آب سفید را با استفاده از دریچههای دوار پلاگین به مناطق خاصی از هدر تزریق میکند. این امر ثبات محلی را بدون تغییر هندسه برش یا سرعت محلی تغییر می دهد. این امکان تصحیح سریع و بیدرنگ انحرافهای پروفایل CD و MD را فراهم میکند. شما به نمایه وزنی پایه به میزان قابل توجهی مسطح تر می رسید. این امر باعث کاهش هدایای فیبر شده و کیفیت ساخت رول در سیم پیچ را به شدت بهبود می بخشد.
مکانیسم های کاهش ضربان
پد هوای داخلی و غیرفعال طراحی بالشتک هوا به طور طبیعی امواج فشار فرکانس پایین را جذب می کند. هوای تراکم پذیر مانند فنر عمل می کند. قبل از اینکه به برش برسد جریان را صاف می کند. این باعث میشود تا سیستم نسبتاً تغییرات فشار بالادست ناشی از پمپهای فن قدیمیتر، سیستمهای غربالگری با طراحی ضعیف یا لولههای ارتعاشی را برطرف کند. می تواند نقص های قابل توجهی در جریان رویکرد مرطوب را بپوشاند.
سیستم های هیدرولیک فاقد این حجم تراکم پذیر داخلی هستند. آنها به عنوان مجرای سیال سفت و سخت عمل می کنند. هرگونه ضربان فشاری که وارد هدر می شود مستقیماً به لبه برش منتقل می شود. این باعث تغییرات فوری وزن پایه MD می شود. بنابراین، راهاندازیهای هیدرولیک به تضعیفکنندههای تپش فعال خارجی نیاز دارند که در لولههای نزدیک نصب شده باشند. این میراگرها باید دقیقاً تنظیم شوند تا ضربانهای جریان با فرکانس بالا را جذب کنند. اگر میرایی خارجی به اندازه کافی یا ضعیف تنظیم شود، سیستم هیدرولیک به شدت در برابر ناپایداری بالادست آسیب پذیر می شود. همچنین باید از سیستمهای هوازدایی مانند Deculators برای حذف هوای حبابشده استفاده کنید، زیرا واحدهای هیدرولیک نمیتوانند هوا را به داخل تخلیه کنند.
معاملات عملیاتی و سودآوری آسیاب
ارتقاء قسمت مرطوب شما شامل تغییرات عملیاتی قابل توجهی است. نیازهای انرژی و پمپاژ به شدت تغییر می کند. سیستمهای هیدرولیک با افت فشار بسیار بالاتر در سراسر دیفیوزرهای پلهای عمل میکنند تا ریز آشفتگی لازم را ایجاد کنند. این به پمپ های فن بزرگتر و قدرتمندتر نیاز دارد. شما شاهد افزایش مصرف انرژی پایه برای سیستم جریان رویکرد خواهید بود. شما باید این هزینه انرژی را در مقابل دستاوردهای عظیم در سرعت تولید، کاهش شکست و بازده کلی ماشین بسنجید.
پروتکلهای نگهداری و تمیز کردن نیز تغییر میکنند. واحدهای هیدرولیک قطعات متحرک مانند رول های یکسو کننده و درایوها، بلبرینگ ها و مهر و موم های مرتبط با آنها را حذف می کنند. این به شدت سایش و پارگی مکانیکی را کاهش می دهد. شما زمان کمتری را برای تعویض بلبرینگ ها در طول قطعی سالانه صرف می کنید. با این حال، لوله های استپ دیفیوزر نیاز به تمیزی داخلی دقیق دارند. هر گونه رسوب، رشد بیولوژیکی یا زباله هایی که در دیفیوزرها گیر کرده باشد باعث ایجاد رشته و خراب شدن مشخصات ورق می شود. شما باید روشهای دقیق جوش شیمیایی را اجرا کنید. برای حفظ سطوح داخلی بسیار صیقلی و جلوگیری از هرگونه تجمع در مناطق اصطکاک، به شستشوهای سوزاننده با سرعت بالا نیاز دارید.
ردپای فیزیکی به شدت به طراحی هیدرولیک کمک می کند. این واحدها به طور قابل توجهی فشرده تر هستند زیرا به حجم حوض داخلی بزرگ یا محفظه پد هوای عظیم نیاز ندارند. این مزیت های فضایی قابل توجهی را در طول بازسازی فراهم می کند. شما به راحتی می توانید یک واحد هیدرولیک را در فضای موجود یک بخش قدیمی Fourdrinier قرار دهید. این اغلب فضایی را برای اضافه کردن سیمسازهای بالا، ارتقاء عناصر زهکشی یا نصب جعبههای خلاء اضافی برای مدیریت بار آب افزایش یافته از سرعتهای بالاتر دستگاه باقی میگذارد.
هزینه سرمایه اولیه را در مقابل سودآوری بلندمدت ارزیابی کنید. هزینه اولیه یک واحد هیدرولیک، همراه با تغییرات جریان رویکرد، قابل توجه است. با این حال، بازگشت سرمایه به سرعت تحقق می یابد. رد کاغذ به حداقل، شکستگی کمتر وب و توزیع بهینه فیبر باعث کاهش هزینه هر تن می شود. شما به اثربخشی کلی تجهیزات بالاتر (OEE) دست مییابید و درجههای برتری را تولید میکنید که قیمتهای بازار بهتری دارند.
| پارامتر عملیاتی |
هدباکس بالشتک هوا |
جعبه هیدرولیک |
| محدوده سرعت بهینه |
400 - 900 متر در دقیقه |
1200 - 2200+ متر در دقیقه |
| روش دفلوکاسیون |
مکانیکی (رول های یکسو کننده) |
استاتیک (لوله های پخش کننده مرحله ای) |
| میرایی ضربان |
داخلی (پد هوای غیرفعال) |
خارجی (تضعیف کننده های فعال) |
| مکانیسم کنترل پروفایل |
برش لب خم شدن |
کنترل رقیق سازی خودکار |
| رد پای فیزیکی |
بزرگ / حجیم |
فشرده / کارآمد |
| تمرکز اصلی تعمیر و نگهداری |
سایش مکانیکی (رول / بلبرینگ) |
تمیزی داخلی (دیفیوزر) |
| مصرف انرژی |
پایین تر (افت فشار کمتر) |
بالاتر (افت فشار بالا) |
ریسک های پیاده سازی و استراتژی های کاهش
نصب تجهیزات جدید بدون آماده سازی زیرساخت های اطراف باعث خرابی های عملیاتی فوری می شود. آمادگی سیستم جریان رویکرد عامل خطر اصلی شماست. شما نمی توانید یک واحد هیدرولیک سفت و سخت را روی یک جریان نزدیک به شدت ضربان دار پیچ کنید. شما باید یک ممیزی جامع نبض پایان مرطوب انجام دهید. پالس های فشار را در تخلیه پمپ فن، صفحه نمایش و ورودی هدر اندازه گیری کنید. برای از بین بردن پاهای مرده، آرنج های تیز، و لوله های بدون پشتیبانی که باعث ایجاد لرزش می شوند، لوله های جریان نزدیک خود را ارتقا دهید. به احتمال زیاد نیاز به نصب یک پمپ فن با ضربان پایین با پروانه پرهای خواهید داشت. همچنین باید صفحه نمایش فشار خود را با روتورهای تخصصی کم پالس ارتقا دهید تا تغییرات فشار پایه را به حداقل برسانید.
یکپارچه سازی سیستم کنترل مانع دیگری را ایجاد می کند. کنترل رقت هیدرولیک نیاز به زمان پاسخ سریع دارد. سیستمهای کنترل توزیعشده قدیمی (DCS) و سیستمهای کنترل کیفیت (QCS) اغلب فاقد سرعت پردازش برای مدیریت دادههای با وضوح بالا و تنظیمات سریع محرک مورد نیاز هستند. شما باید اسکنرهای QCS خود را ارتقا دهید تا داده های نمایه سی دی با وضوح بالا را ارائه دهید. اطمینان حاصل کنید که DCS شما می تواند این داده ها را پردازش کند و تنظیمات سوپاپ را در زمان واقعی انجام دهد. اگر دریچههای شما خیلی آهسته واکنش نشان میدهند، پروفیل رقیقسازی به جای تصحیح، خطاها را تعقیب میکند و منجر به پروفایلهای وزن پایه ناپایدار میشود.
پذیرش اپراتور نیازمند توجه متمرکز است. انتقال از مدیریت سطح موجودی بصری و دستی به مدیریت کاملاً محصور و مبتنی بر حسگر، گردش کار روزانه را تغییر میدهد. اپراتورها دیگر نمی توانند از شیشه دید برای اندازه گیری تلاطم حوضچه نگاه کنند. آنها باید یاد بگیرند که بازخوانی های فشار دیجیتال، معیارهای هندسه جت و پروفایل های رقیق سازی خودکار را تفسیر کنند. سرمایه گذاری زیادی روی آموزش شبیه سازها و کارگاه های آموزشی OEM انجام دهید. مطمئن شوید که تیم شما دینامیک سیال درون هدر محصور شده را درک می کند. آنها باید بدانند که چگونه تنظیمات شیر چرخش بر جریان لبه و تعادل کلی هدر تأثیر می گذارد.
نتیجه گیری
یک ممیزی جامع ضربان انتهای مرطوب با استفاده از مبدل های فشار فرکانس بالا برای ترسیم پایداری جریان نزدیک انجام دهید.
طراحی پروانه پمپ فن و روتورهای صفحه فشار موجود خود را برای شناسایی منابع تولید ضربان با فرکانس بالا ارزیابی کنید.
وضوح اسکنر QCS فعلی و سرعت پردازش DCS خود را ارزیابی کنید تا مشخص کنید که آیا از کنترل رقیق سازی خودکار بلادرنگ پشتیبانی می کنند یا خیر.
برای مدلسازی ردپای فیزیکی و تغییرات لوله کشی مورد نیاز برای بازسازی انتهای مرطوب، مشاوره با مهندسان برنامه OEM آغاز کنید.
سوالات متداول
س: حداکثر سرعت هدباکس بالشتک هوا چقدر است؟
A: هدباکس های بالشتک هوا معمولاً به حد عملیاتی خود در حدود 800 تا 900 متر در دقیقه می رسند. بالاتر از این آستانه، دبی حجمی بالا باعث ایجاد تلاطم شدید در حوضچه داخلی می شود. این تلاطم باعث بی ثباتی پد هوا می شود و باعث ایجاد رزونانس و نوسانات سطح مایع می شود که پایداری جت و تشکیل ورق را از بین می برد.
س: چگونه یک هدباکس هیدرولیک ضربان را بدون پد هوا کنترل می کند؟
پاسخ: از آنجایی که فاقد حجم هوای تراکم پذیر داخلی است، کاملاً به دمپنرهای ضربان خارجی متکی است. این تضعیف کننده های فعال مستقیماً در لوله کشی نزدیک قبل از هدر نصب می شوند. آنها دقیقا تنظیم شده اند تا امواج فشار فرکانس بالا تولید شده توسط پمپ فن و صفحه نمایش فشار را جذب کنند.
س: آیا می توان دستگاه کاغذ موجود را به هدباکس هیدرولیک ارتقا داد؟
ج: بله. واحدهای هیدرولیک بسیار فشرده هستند و آنها را برای بازسازی های مرطوب ایده آل می کند. آنها به راحتی در جای پای تجهیزات قدیمی قرار می گیرند. با این حال، ارتقاء مستلزم پیش نیازهای دقیقی است، از جمله سیستم جریان با رویکرد کم پالس، پمپهای فن ارتقا یافته، و سیستمهای کنترل خودکار مدرن برای مدیریت دینامیک سیال صلب.
س: کدام نوع هدباکس کنترل وزن پایه را بهتر می کند؟
A: سیستم های هیدرولیک کنترل بسیار عالی را ارائه می دهند. آنها به طور یکپارچه با پروفایل رقیق سازی خودکار ادغام می شوند. آنها با تزریق آب سفید به مناطق خاصی از هدر، قوام محلی را بدون تغییر هندسه برش تنظیم می کنند. این امکان تصحیح سریع و بیدرنگ انحرافهای پروفایل جهت متقاطع و جهت ماشین را فراهم میکند.
س: هدباکس چگونه بر خواص نهایی کاغذ تأثیر می گذارد؟
A: جهت گیری و توزیع اولیه الیاف را بر روی پارچه شکل دهنده دیکته می کند. جریان هیدرولیک یکنواخت و هندسه جت استوک دقیق پراکندگی فیبر را تضمین می کند. این به طور مستقیم معیارهای مهمی مانند استحکام کششی، کدورت، صافی سطح، و تشکیل ورق کلی را تعیین می کند که نقاط ضعیف و شکستگی های وب را کاهش می دهد.
س: تفاوت های تعمیر و نگهداری بین هدباکس های بالشتک هیدرولیک و هوا چیست؟
A: واحدهای بالشتک هوا برای رول های یکسو کننده چرخان، یاتاقان ها و درایوها نیاز به تعمیر و نگهداری مکانیکی دارند. واحدهای هیدرولیک فاقد قطعات متحرک هستند و سایش مکانیکی را از بین می برند. با این حال، واحدهای هیدرولیک به جوشهای شیمیایی دقیق و پروتکلهای تمیز کردن دقیق نیاز دارند تا از گرفتگی لولههای پخشکننده پلهای داخلی رسوب یا زباله جلوگیری شود.
س: آیا یک هدباکس هیدرولیک به سیستم جریان رویکرد متفاوتی نیاز دارد؟
ج: بله. به عنوان یک مجرای سفت و سخت عمل می کند و تغییرات فشار بالادست را مستقیماً به لبه برش منتقل می کند. شما باید با نصب پمپهای فن با ضربان پایین، روتورهای صفحهنمایش تخصصی و تضعیفکنندههای خارجی، جریان نزدیک را بهینه کنید تا از ثبات فشار پایه مطلق قبل از ورود استوک به هدر اطمینان حاصل کنید.


