製紙工場のオペレーターは、生産能力と機械速度を最大化するために常に装置を推進しています。シート形成、ウェブの安定性、またはミルマージンを低下させることなく、より高い生産量が必要です。生産をスケールアップすると、従来のウェットエンド装置がすぐに主なボトルネックになります。古い設計では、より高い体積流量を管理できません。この破損により、坪量が大幅に変動し、圧力脈動が制御されず、高速での繊維の解膠不良が発生します。工場管理者とプロセスエンジニアは、エンジニアリングに関する厳しい決定を迫られています。既存のセットアップが最適化に対応できるかどうか、または完全な資本アップグレードが必須かどうかを評価する必要があります。にアップグレードする 油圧ヘッドボックスは、 多くの場合、 高速抄紙機 環境。このアップグレードは最終的な紙の特性を直接決定し、長期的な運用の成功を決定します。
速度閾値: エアクッション ヘッドボックスは通常、約 800 ~ 900 m/min で動作上限に達しますが、油圧ヘッドボックスは 1,200 m/min から最大 2,200 m/min で動作する高速抄紙機をサポートするように設計されています。
品質と特性の測定基準: 油圧システムは、優れた坪量制御と高速での解膠を実現し、高度なストックジェット形状と微小乱流の生成を通じて重要な紙の特性 (引張強度や地合など) を直接決定します。
システムの前提条件: 油圧システムにアップグレードするには、アプローチ フロー システムの厳密な監査が必要です。これは、古いモデルのパッシブ エア パッド減衰機能がなく、外部の脈動減衰器に依存しているためです。
収益性: 油圧ヘッドボックスは資本集約的ですが、ウェブ切れの減少、リアルタイムのプロファイル修正、歩留まりの向上により、高速アプリケーションでのトン当たりの長期コストを削減します。
生産規模の拡大における抄紙機のヘッドボックスの役割
紙の生産を拡大するには、流体力学を完全に制御する必要があります。の 抄紙機のヘッドボックスは、 アプローチ配管からの紙料の円筒形の流れを取り込み、それを幅広で均一な長方形のジェットに変換します。このジェットは成形生地に直接衝突します。ウェットエンドがシートの完全性を損なうことなく増加した体積流量に確実に対応できるように、アップグレードを計画する前に厳密なベースライン要件を確立する必要があります。
エッジ効果やクロスフローを発生させずに、機械幅全体にわたって均一なストック分布を実現します。
ジェットとワイヤーの速度比を正確に維持して、繊維の配向と初期の排水速度を制御します。
さまざまな流れ条件や一貫性の変化の下でも、安定した横方向 (CD) および機械方向 (MD) プロファイルを確保します。
スライスを開く直前に繊維の凝集を防ぎ、均一なシート形成を保証します。
機械の速度を上げると、油圧の不安定性が増大します。材料の速度が増加すると、流れ内の運動エネルギーが小さな圧力変動を大規模なプロファイルの混乱に変えます。高速走行は無秩序な乱気流を引き起こします。この乱流を管理しないと、ワイヤー上にシートが形成される前に繊維マトリックスが破壊されます。効果的 パルプ流量制御は 、高速製紙において最も重要な変数です。この流れを管理して、水圧のジャンプを防ぎ、後流効果を排除し、成形セクション全体に均一な繊維の分散を確保する必要があります。
ウェットエンド装置の油圧性能は、工場の収益性に直接影響します。最終的な紙の特性が決まります。形成が不十分だとシートに弱い部分が生じます。これらの弱点により、印刷機または乾燥機セクションでウェブの破損が発生します。ウェブの破損は機械の効率を低下させ、エネルギーを無駄にし、不良品率を高めます。優れた水圧安定性により、一貫した引張強度、均一な不透明度、滑らかな表面特性が保証されます。この特定の段階を最適化すると、計画外のダウンタイムが削減され、ファイバーの歩留まりが最大化され、最大設計速度での実行が可能になるため、全体的な収益性が向上します。
エアクッションヘッドボックス: 機能と制限
の エアクッションヘッドボックスは 、純正レベルの上に配置された加圧エアパッドを使用します。このエアパッドは受動的ショックアブソーバーとして機能します。ファンポンプ、圧力スクリーン、アプローチ配管から発生する低周波圧力脈動を減衰します。内部の池には、一般にホール ロールと呼ばれる回転する整流器ロールが含まれています。これらの穴の開いたシリンダーが回転してマクロ乱流を生成します。この乱流により繊維が浮遊状態に保たれ、流れがスライス幅全体に均一に分散されます。オペレーターは液面と空気圧を制御して、最終的なジェット速度を決定する全揚程を管理します。
この設計は、特定のアプリケーションとの関連性を維持します。 400 ~ 900 m/min で動作する低速の機械でも良好なパフォーマンスを発揮します。重質アプリケーションを生産する工場は、多くの場合、このテクノロジーに依存しています。クラフト紙、厚板グレード、および特殊パルプは、整流ロールによって生成される穏やかな乱流の恩恵を受けます。内部容積が大きいため、最適化されていない古いアプローチ フロー システムによく見られる低周波脈動に対して優れた減衰が得られます。オペレーターは、サイトグラスを通して池の乱流を視覚的に監視し、空気圧縮機システムを手動で調整して安定性を維持できます。
物理学により、この機器には厳密な高速ボトルネックが発生します。 900 m/min を超える速度をサポートするために流量が増加すると、エア パッドは非常に不安定になります。速度が速いと、池内に過度の乱流が発生します。これにより、在庫レベルが大きく変動します。この共振により、エアパッドの減衰能力が完全に破壊されます。液面の変動は、スライスリップでの圧力変動に直接変換されます。これらの変動により、ジェットの安定性が低下し、衝突角度が不均一になり、坪量プロファイルが損なわれる原因になります。機械式整流器ロールも回転限界に達します。これらは、高処理量で適切な解膠を行うことができず、深刻な繊維の紡糸、糸引き、および形成不良を引き起こします。
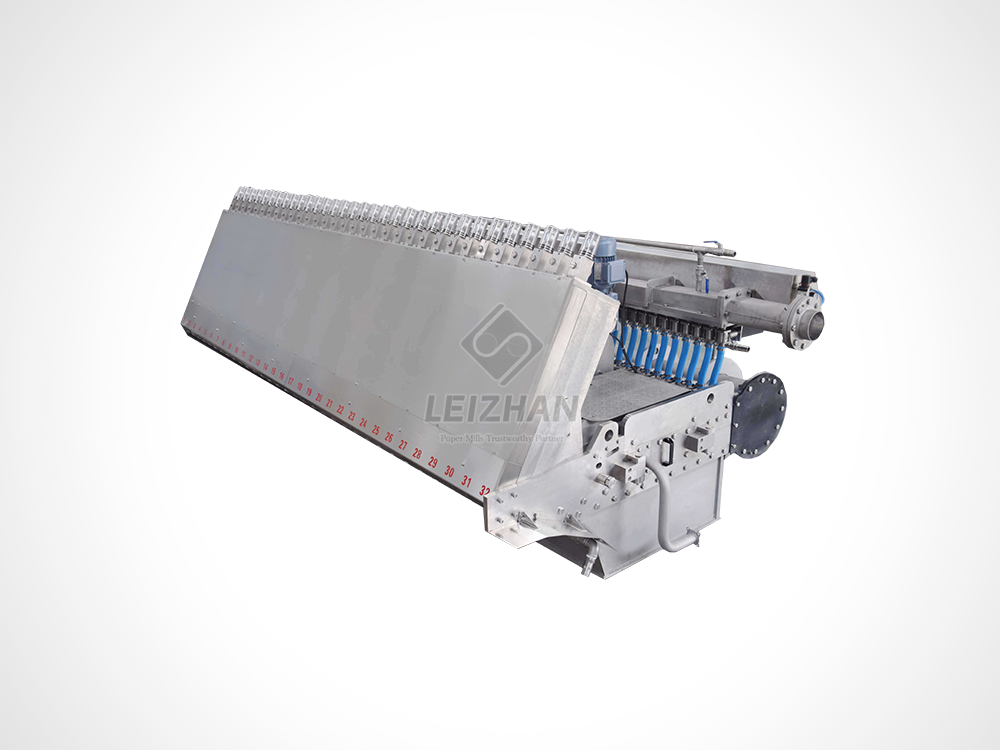
油圧ヘッドボックス: 高速抄紙機のエンジニアリング
現代の高速生産には、別のアプローチが必要です。エンジニアはエアパッドを完全に排除し、完全に液体で満たされた高圧システムを作成しました。このアーキテクチャは、精密に設計されたテーパーヘッダーとステップディフューザーチューブブロックに依存しています。テーパー付きヘッダーにより、材料が機械の幅全体に均等に分配されます。ドライブ側からテンディング側まで一定の圧力と速度を維持します。ヘッダーの端にある再循環ラインは、ストックの停滞を防ぎ、機械間の圧力のバランスをとります。次に、ストックは、流体の加速と減速を管理するように設計されたチューブのバンクを通って流れます。
速度と乱流の管理がこのテクノロジーを定義します。このシステムは制御された微小乱流を生成し、最適な凝集除去を実現します。ストックがステップディフューザーチューブを通過すると、チューブの直径が突然拡大します。これらの物理的なステップにより、局所的な強力なせん断力が発生します。この摩擦によって引き起こされる微小乱流により、繊維の凝集が瞬時に破壊されます。これにより、ストックがスライスに到達する直前に、非常に均一な繊維懸濁液が保証されます。この機構は、極度の速度でも完璧に動作します。これにより、高濃度のストックを実行する際に古い設計を悩ませる再凝集が防止されます。
正確で低濃度のストックストリームを長網抄紙ワイヤーに供給するには、正確なストックジェットの形状が必要です。 1,200 m/分を超える速度でジェットの安定性を維持するには、この形状を継続的に監視して調整する必要があります。衝突角度は、初期の排水と繊維の配向を決定します。高度なセンサーがスライスの開口部とヘッダーの圧力をリアルタイムで監視します。この継続的な監視により、ジェット速度がワイヤ速度と完全に一致することが保証されます。ジェットとワイヤーの比率を最適化して、優れたシート形成と最大の保持力を実現します。エッジフロー制御バルブは、シートの端での繊維配向の問題を防止するためにも利用され、リール全体で均一な品質を保証します。
直接的な技術評価: 油圧クッションとエアクッション
パルプの流量制御と解凝集
エアクッション設計では、回転する整流ロールを利用して繊維の分散を管理します。これらの穴の開いたシリンダーはマクロ乱流を生成します。整流ロールは低速では効果的ですが、高速では糸引きや繊維の紡績を引き起こします。粘稠度の高い用途では固い凝集物を分解するのに苦労します。機械的な回転により、スライス付近の繊細な流れのダイナミクスを乱す変数が導入されます。ロールの下流では、最終シートに目に見える縞として現れる航跡効果がよく見られます。
油圧設計では、静摩擦要素とステップディフューザー要素を利用します。流路内に可動部品がありません。ディフューザーチューブ内の急激な膨張により、高周波の微小乱流が発生します。この方法により、優れた繊維分散が得られます。さまざまな濃度での凝集を防ぎ、高速での優れた性能を発揮します。ディフューザーの静的な性質により、乱流生成における絶対的な一貫性が保証されます。毎回完全に均質なストックサスペンションがスライスリップに供給され、縞模様の原因となる機械的変動が排除されます。
坪量制御とプロファイル補正
古いシステムは、CD 坪量プロファイルを制御するために機械的なスライスリップ調整に大きく依存しています。オペレータまたは電動アクチュエータはスライスリップを曲げて、局所的に流れを制限または開放します。この機械的な曲げには厳しい制限があります。 1 つのゾーンを調整すると、隣接するゾーンに影響を与えることがよくあります。これにより、マシンの幅全体にわたってカスケード補正の問題が発生します。現代の品質基準に必要な精度が欠けており、時間が経つとスライスリップが永久に変形してしまうことが多く、高価な交換が必要になります。
油圧システムは、最新の自動希釈プロファイリング システムとシームレスに統合されます。この統合により、より緊密な統合が実現されます。 坪量コントロール。スライスリップを曲げる代わりに、ロータリープラグバルブを使用して希釈制御によりヘッダーの特定のゾーンに正確な量の白水を注入します。これにより、スライスのジオメトリやローカル速度を変更することなく、ローカルの一貫性が変更されます。 CD および MD のプロファイル偏差を迅速かつリアルタイムで修正できます。大幅に平坦な坪量プロファイルを実現します。これにより、繊維のはぎれが減少し、ワインダーでのロールの製造品質が大幅に向上します。
脈動減衰機構
エアクッション設計の内部のパッシブエアパッドは、低周波の圧力波を自然に吸収します。圧縮空気はバネとして働きます。スライスに到達する前に流れを滑らかにします。これにより、このシステムは、古いファンポンプ、不適切に設計されたスクリーニングシステム、または振動するアプローチ配管によって引き起こされる上流側の圧力変動を比較的許容できるようになります。ウェットエンドアプローチフローの重大な欠陥が隠れてしまう可能性があります。
油圧システムにはこの内部圧縮可能容積がありません。それらは硬い流体導管として機能します。ヘッダーに入る圧力脈動はスライスリップに直接伝わります。これにより、MD 坪量の変動が即座に発生します。したがって、油圧セットアップには、アプローチ配管に取り付けられた外部のアクティブ脈動減衰器が必要です。これらのダンパーは、特定の高周波進入流脈動を吸収するように正確に調整する必要があります。外部減衰器のサイズが不適切であるか調整が不十分な場合、油圧システムは上流の不安定性に対して非常に脆弱になります。また、油圧ユニットは内部で空気を排出できないため、デキュレーターなどの脱気システムを利用して、同伴空気を除去する必要があります。
操業上のトレードオフと工場の収益性
ウェットエンドのアップグレードには、大幅な運用変更が伴います。エネルギーとポンプの要件は大幅に変化します。油圧システムは、ステップディフューザー全体ではるかに高い圧力降下で動作し、必要な微小乱流を生成します。これには、より大型で強力なファン ポンプが必要です。アプローチ フロー システムのベースライン エネルギー消費量が増加していることがわかります。このエネルギーコストと、生産速度の大幅な向上、休憩時間の短縮、機械全体の効率を比較検討する必要があります。
メンテナンスとクリーニングのプロトコルも変化します。油圧ユニットにより、整流ロールやそれに関連するドライブ、ベアリング、シールなどの可動部品が不要になります。これにより、機械的な磨耗が大幅に軽減されます。年に一度の停止時にベアリングを交換する時間を短縮できます。ただし、ステップディフューザーチューブには厳格な内部清浄度が必要です。スケールの蓄積、生物学的増殖、またはディフューザーに巻き込まれた破片は糸引きを引き起こし、シートのプロファイルを台無しにします。厳密な化学的ボイルアウト手順を実行する必要があります。高度に研磨された内面を維持し、摩擦ゾーン内での蓄積を防ぐには、高速苛性洗浄が必要です。
物理的な設置面積により、油圧設計が非常に有利になります。これらのユニットは、大きな内部池容積や巨大なエアパッド チャンバーを必要としないため、大幅にコンパクトになります。これにより、再構築中に空間的に大きな利点が得られます。古い長網抄紙機セクションの既存スペースに油圧ユニットを簡単に取り付けることができます。これにより、機械の高速化による水負荷の増加に対処するために、トップワイヤーフォーマーを追加したり、排水エレメントをアップグレードしたり、追加の真空ボックスを設置したりする余地が生じることがよくあります。
初期資本支出を長期的な収益性と比較して評価します。油圧ユニットの初期費用は、進入流量の変更と合わせるとかなりの額になります。それでも、投資収益率は急速に実現します。紙の不良品を最小限に抑え、ウェブの破損を減らし、繊維の分布を最適化することで、トンあたりのコストを削減します。より高い総合設備効率 (OEE) を達成し、より良い市場価格で売れるプレミアム グレードを生産できます。
| 動作パラメータ |
エアクッションヘッドボックス |
油圧ヘッドボックス |
| 最適速度範囲 |
400~900m/分 |
1,200~2,200+m/分 |
| 解凝集法 |
機械式 (整流器ロール) |
静的 (ステップディフューザーチューブ) |
| 脈動減衰 |
内部 (パッシブ エア パッド) |
外部 (アクティブアッテネータ) |
| プロファイル制御機構 |
スライスリップベンディング |
自動希釈制御 |
| 物理的なフットプリント |
大きい・かさばる |
コンパクト/合理化 |
| メンテナンスの主な焦点 |
機械的摩耗(ロール/ベアリング) |
内部の清浄度(ディフューザー) |
| エネルギー消費量 |
低い (圧力損失が低い) |
高い(高い圧力損失) |
実装のリスクと軽減戦略
周囲のインフラを整備せずに新しい機器を設置すると、直ちに運用障害が発生します。アプローチ フロー システムの準備が主なリスク要因となります。脈動性の高い進入流に剛性の高い油圧ユニットをボルトで固定することはできません。包括的なウェットエンド脈動監査を実施する必要があります。ファンポンプの吐出口、スクリーンの受け入れ口、およびヘッダーの入口での圧力パルスを測定します。アプローチフロー配管をアップグレードして、振動の原因となるデッドレッグ、鋭いエルボ、サポートされていない配管を排除します。おそらく、千鳥配置羽根車を備えた低脈動ファン ポンプを設置する必要があるでしょう。また、ベースライン圧力の変動を最小限に抑えるために、圧力スクリーンを専用の低パルス ローターでアップグレードする必要があります。
制御システムの統合には別のハードルが存在します。油圧希釈制御には迅速な応答時間が必要です。従来の分散制御システム (DCS) や品質管理システム (QCS) には、高解像度データや必要なアクチュエータの迅速な調整を処理するための処理速度が不足していることがよくあります。高解像度の CD プロファイル データを提供するには、QCS スキャナをアップグレードする必要があります。 DCS がこのデータを処理し、バルブ調整をリアルタイムで実行できることを確認してください。バルブの反応が遅すぎる場合、希釈プロファイリングはエラーを修正するのではなく、エラーを追跡することになり、坪量プロファイルが不安定になります。
オペレーターの採用には集中的な注意が必要です。視覚的な手動の在庫レベル管理から、完全に密閉されたセンサー駆動の管理への移行により、日々のワークフローが変わります。オペレーターはもはや池の乱流を測定するためにサイトグラスを通して見ることができません。彼らは、デジタル圧力測定値、ジェット形状メトリクス、および自動希釈プロファイルを解釈する方法を学ばなければなりません。シミュレータ トレーニングや OEM 主導のワークショップに多額の投資を行います。チームが密閉されたヘッダー内で発生する流体力学を確実に理解できるようにします。彼らは、再循環バルブの調整がエッジフローと全体的なヘッダーバランスにどのような影響を与えるかを知る必要があります。
結論
高周波圧力トランスデューサーを使用して包括的なウェットエンド脈動監査を実施し、現在のアプローチの流れの安定性をマッピングします。
既存のファン ポンプ インペラの設計と圧力スクリーン ローターを評価して、高周波脈動の発生源を特定します。
現在の QCS スキャナーの解像度と DCS 処理速度を評価して、リアルタイムの自動希釈制御をサポートしているかどうかを判断します。
OEM アプリケーション エンジニアとの協議を開始し、ウェットエンドの再構築に必要な物理的な設置面積と配管の変更をモデル化します。
よくある質問
Q: エアクッションヘッドボックスの最高速度はどれくらいですか?
A: エアクッション ヘッドボックスは通常、800 ~ 900 m/min あたりで動作限界に達します。このしきい値を超えると、体積流量が高くなると、内部の池に激しい乱流が発生します。この乱流はエアパッドを不安定にし、共振と液面変動を引き起こし、ジェットの安定性とシート形成を破壊します。
Q: 油圧ヘッドボックスはエアパッドなしで脈動をどのように制御しますか?
A: 内部に圧縮空気量がないため、完全に外部のパルセーション ダンパーに依存します。これらのアクティブ減衰器は、ヘッダーの直前のアプローチ配管に直接取り付けられます。これらは、ファンポンプと圧力スクリーンによって生成される高周波圧力波を吸収するように正確に調整されています。
Q: 既存の抄紙機を油圧ヘッドボックスにアップグレードできますか?
A: はい。油圧ユニットは非常にコンパクトなので、ウェットエンドの再構築に最適です。古い機器の設置面積に簡単に収まります。ただし、アップグレードには、低脈動アプローチ フロー システム、アップグレードされたファン ポンプ、剛体流体力学に対応する最新の自動制御システムなど、厳しい前提条件が必要です。
Q: どのヘッドボックス タイプが坪量制御に優れていますか?
A: 油圧システムは非常に優れた制御を提供します。これらは自動希釈プロファイリングとシームレスに統合されます。ヘッダーの特定のゾーンに白水を注入することで、スライスの形状を変えることなく局所的な一貫性を調整します。これにより、横方向および機械方向のプロファイル偏差を迅速かつリアルタイムで修正できます。
Q: ヘッドボックスは最終的な紙の特性にどのような影響を与えますか?
A: 成形生地上の初期の繊維の配向と分布が決まります。均一な油圧の流れと正確なストックジェット形状により、繊維の均一な分散が保証されます。これにより、引張強度、不透明度、表面平滑性、シート全体の形成などの重要な指標が直接決定され、弱点やウェブの破損が軽減されます。
Q: 油圧ヘッドボックスとエアクッションヘッドボックスのメンテナンスの違いは何ですか?
A: エア クッション ユニットでは、回転する整流器ロール、ベアリング、ドライブの機械的メンテナンスが必要です。油圧ユニットには可動部品がないため、機械的磨耗がありません。ただし、油圧ユニットでは、スケールや破片が内部のステップディフューザーチューブに詰まるのを防ぐために、厳密な化学的煮沸と厳密な洗浄プロトコルが必要です。
Q: 油圧ヘッドボックスには別のアプローチフローシステムが必要ですか?
A: はい。これは堅い導管として機能し、上流の圧力変化をスライスリップに直接伝えます。原料がヘッダーに入る前に絶対的なベースライン圧力の安定性を確保するには、低脈動ファン ポンプ、特殊なスクリーン ローター、外部減衰器を設置してアプローチ フローを最適化する必要があります。


