Upravljavci papirnic nenehno potiskajo opremo, da povečajo proizvodno zmogljivost in hitrost strojev. Potrebujete večji izkoristek brez poslabšanja oblikovanja listov, stabilnosti spleta ali rezalnih robov. Ko povečate proizvodnjo, stara oprema za mokre naprave hitro postane primarno ozko grlo. Starejši modeli ne obvladujejo višjih volumetričnih pretokov. Ta okvara povzroči huda nihanja osnovne teže, nenadzorovano nihanje tlaka in slabo deflokulacijo vlaken pri povišanih hitrostih. Vodje mlinarjev in procesni inženirji se soočajo s strogo inženirsko odločitvijo. Oceniti morate, ali vaša obstoječa nastavitev zmore optimizacijo ali pa je popolna kapitalska nadgradnja obvezna. Nadgradnja na a Hidravlični nastavek je pogosto edina izvedljiva pot za podporo a visoke hitrosti papirnega stroja . okolju Ta nadgradnja neposredno narekuje končne lastnosti papirja in določa dolgoročni operativni uspeh.
Mejne vrednosti hitrosti: Naglavni predali na zračni blazini običajno dosežejo svojo operativno zgornjo mejo okoli 800–900 m/min, medtem ko so hidravlični nabiralniki zasnovani za podporo hitrih papirnih strojev, ki delujejo od 1200 m/min do 2200 m/min.
Meritve kakovosti in lastnosti: hidravlični sistemi ponujajo vrhunsko kontrolo osnovne teže in deflokulacijo pri visokih hitrostih, neposredno določajo kritične lastnosti papirja (kot je natezna trdnost in tvorba) z napredno geometrijo curka surovin in ustvarjanjem mikroturbulenc.
Sistemski predpogoji: Nadgradnja na hidravlični sistem zahteva natančno revizijo sistema priletnega toka, saj nima pasivnega blaženja z zračnimi blazinicami starejših modelov in se opira na zunanje dušilce pulziranja.
Dobičkonosnost: čeprav je kapitalsko intenziven, hidravlični nabiralnik zagotavlja nižjo dolgoročno ceno na tono pri aplikacijah visoke hitrosti z zmanjšanimi prelomi spleta, popravkom profila v realnem času in izboljšanim izkoristkom.
Vloga glavnega predala papirnega stroja pri povečanju proizvodnje
Proizvodnja papirja za skaliranje zahteva popoln nadzor nad dinamiko tekočin. The glava papirnega stroja sprejme cilindrični tok surovine iz pristopne cevi in ga pretvori v širok, enakomeren, pravokoten curek. Ta curek pade neposredno na oblikovalno tkanino. Pred načrtovanjem kakršnih koli nadgradenj morate določiti stroge osnovne zahteve, da zagotovite, da mokri del prenese povečane volumetrične pretoke brez ogrožanja celovitosti pločevine.
Dosezite enakomerno porazdelitev zaloge po celotni širini stroja brez robnih učinkov ali prečnih tokov.
Ohranjajte natančno razmerje hitrosti med curkom in žico, da nadzirate orientacijo vlaken in začetne stopnje drenaže.
Zagotovite stabilne profile navzkrižne smeri (CD) in strojne smeri (MD) pri različnih pogojih toka in spremembah konsistence.
Preprečite flokulacijo vlaken neposredno pred odprtjem rezine, da zagotovite enakomerno tvorbo lista.
Povečanje hitrosti stroja poveča hidravlične nestabilnosti. Ko se hitrost zaloge poveča, kinetična energija v toku spremeni manjše spremembe tlaka v velike motnje profila. Visoke hitrosti povzročajo kaotično turbulenco. Če je nenadzorovana, ta turbulenca uniči matrico vlaken, še preden se plošča sploh oblikuje na žici. Učinkovito nadzor pretoka celuloze je najbolj kritična spremenljivka pri izdelavi papirja pri visokih hitrostih. Ta tok morate upravljati, da preprečite hidravlične skoke, odpravite učinke prebujanja in zagotovite enakomerno razpršitev vlaken po celotnem oblikovalnem odseku.
Hidravlična zmogljivost vaše mokre opreme neposredno vpliva na donosnost mlina. Določa končne lastnosti papirja. Slaba tvorba ustvarja šibke točke v listu. Te šibke točke povzročajo lomljenje koprene v predelih stiskalnice ali sušilnika. Prekinitve spleta ubijajo učinkovitost stroja, zapravljajo energijo in povečujejo stopnjo zavrnitve. Vrhunska hidravlična stabilnost zagotavlja dosledno natezno trdnost, enakomerno motnost in lastnosti gladke površine. Optimizacija te specifične stopnje zmanjša nenačrtovane izpade, maksimira izkoristek vlaken in spodbuja splošno dobičkonosnost, saj vam omogoča delovanje pri največjih hitrostih.
Naglavni predal z zračno blazino: zmožnosti in omejitve
The naglavni predal z zračno blazino uporablja zračno blazino pod pritiskom, ki se nahaja nad nivojem zaloge. Ta zračna blazinica deluje kot pasivni amortizer. Duši nizkofrekvenčna tlačna nihanja, ki izvirajo iz ventilatorske črpalke, tlačnih zaslonov in pristopnih cevi. Notranji ribnik vsebuje rotirajoče usmerniške valje, običajno imenovane luknjaste valje. Ti perforirani valji se vrtijo in ustvarjajo makroturbulenco. Ta turbulenca ohranja vlakna v obešenem stanju in enakomerno porazdeli tok po širini rezine. Operaterji nadzirajo nivo tekočine in zračni tlak za upravljanje skupne višine, ki narekuje končno hitrost curka.
Ta oblika ohranja pomembnost za posebne aplikacije. Dobro se obnese na počasnejših strojih, ki delujejo med 400 in 900 m/min. Mlini, ki proizvajajo težke aplikacije, se pogosto zanašajo na to tehnologijo. Kraft papir, težke vrste kartona in posebna celuloza imajo koristi od nežne turbulence, ki jo ustvarjajo usmerniški valji. Velika notranja prostornina zagotavlja odlično dušenje nizkofrekvenčnih pulzacij, ki so pogosti v starejših, manj optimiziranih sistemih priletnega toka. Operaterji lahko vizualno spremljajo turbulenco ribnika skozi kontrolna stekla in ročno nastavijo sistem zračnega kompresorja, da ohranijo stabilnost.
Fizika narekuje strogo ozko grlo visoke hitrosti za to opremo. Ko se stopnje pretoka povečajo in podpirajo hitrosti nad 900 m/min, postane zračna blazina zelo nestabilna. Visoke hitrosti ustvarjajo pretirano turbulenco v ribniku. Zaradi tega raven zalog močno niha. Ta resonanca popolnoma prekine blažilno sposobnost zračne blazinice. Nihanja nivoja tekočine se neposredno prevedejo v nihanje tlaka na ustju rezine. Te spremembe povzročajo slabo stabilnost curka, neenakomerne udarne kote in ogrožene profile osnovne teže. Tudi valji mehanskega usmernika dosežejo svoje meje vrtenja. Ne zagotavljajo ustrezne deflokulacije pri visokih pretokih, kar vodi do močnega predenja vlaken, nizanja in slabega oblikovanja.
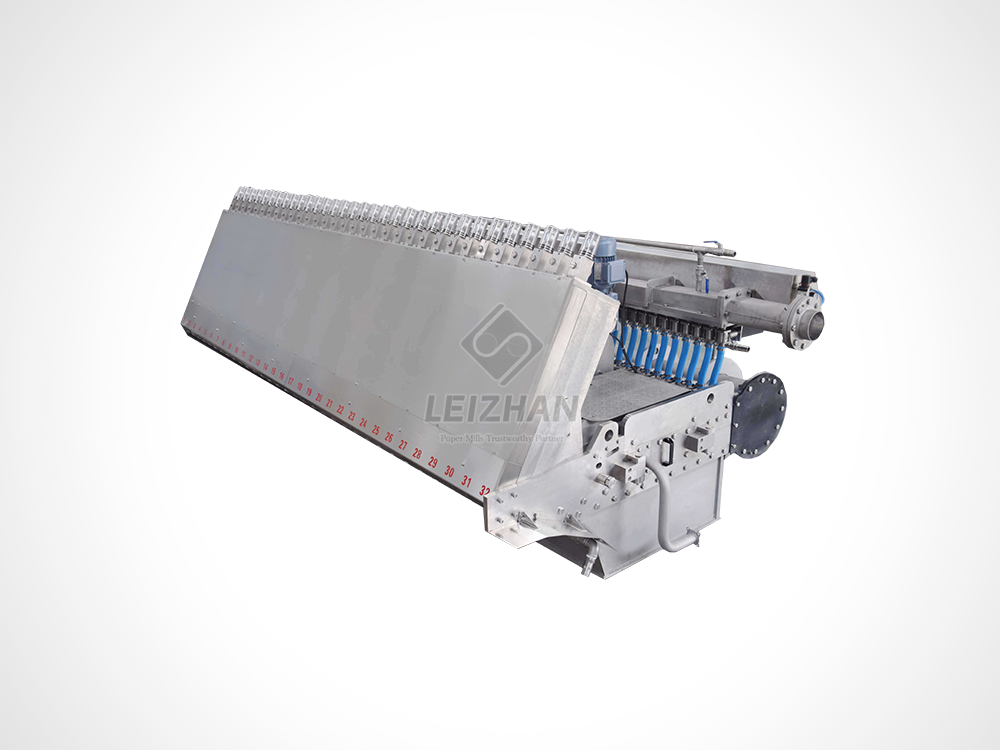
Hidravlični nastavek: inženiring za visokohitrostni papirni stroj
Sodobna hitra proizvodnja zahteva drugačen pristop. Inženirji so popolnoma odstranili zračno blazinico, da bi ustvarili popolnoma s tekočino napolnjen visokotlačni sistem. Ta arhitektura se opira na natančno zasnovano stožčasto glavo in cevni blok stopničastega difuzorja. Stožčasta glava enakomerno porazdeli material po širini stroja. Ohranja stalen tlak in hitrost od pogonske strani do oskrbovalne strani. Recirkulacijski vod na koncu zbiralnika preprečuje stagnacijo zalog in uravnava pritisk med stroji. Zaloga nato teče skozi skupino cevi, ki so zasnovane za upravljanje pospeševanja in zaviranja tekočine.
Upravljanje hitrosti in turbulence določa to tehnologijo. Sistem ustvarja nadzorovano mikroturbulenco za doseganje optimalne deflokulacije. Ko blago prehaja skozi cevi stopenjskega difuzorja, naleti na nenadne razširitve premera cevi. Ti fizični koraki ustvarjajo intenzivne, lokalizirane strižne sile. Ta mikroturbulenca, ki jo povzroči trenje, takoj razbije kosmiče vlaken. Zagotavlja zelo enakomerno suspenzijo vlaken, tik preden zaloga doseže rezino. Ta mehanizem brezhibno deluje pri ekstremnih hitrostih. Preprečuje reflokulacijo, ki prizadene starejše modele pri uporabi zalog visoke konsistence.
Dostava natančnega toka surovine z nizko konsistenco na žico Fourdrinier zahteva natančno geometrijo curka surovine. To geometrijo morate nenehno spremljati in prilagajati, da ohranite stabilnost curka pri hitrostih nad 1200 m/min. Udarni kot narekuje začetno drenažo in orientacijo vlaken. Napredni senzorji v realnem času spremljajo odpiranje rezine in tlak v glavi. To stalno spremljanje zagotavlja, da se hitrost curka popolnoma ujema s hitrostjo žice. Optimizirate razmerje med curkom in žico za vrhunsko oblikovanje listov in maksimalno zadrževanje. Ventili za nadzor pretoka robov se uporabljajo tudi za preprečevanje težav z orientacijo vlaken na skrajnih robovih lista, kar zagotavlja enakomerno kakovost po celotnem kolutu.
Neposredno tehnično ocenjevanje: hidravlična proti zračni blazini
Nadzor pretoka pulpe in deflokulacija
Zasnove z zračno blazino uporabljajo vrtljive usmerniške valje za upravljanje disperzije vlaken. Ti perforirani valji ustvarjajo makro turbulenco. Čeprav so usmerniški valji učinkoviti pri nižjih hitrostih, povzročajo nanizanje in vrtenje vlaken pri višjih hitrostih. Težko razbijejo tesne kosme v aplikacijah z visoko konsistenco. Mehanska rotacija uvaja spremenljivko, ki moti občutljivo dinamiko toka v bližini rezine. Pogosto opazite učinke prebujanja za zvitki, ki se pokažejo kot vidne črte na končnem listu.
Hidravlične konstrukcije uporabljajo elemente statičnega trenja in stopničaste difuzorje. Ne vsebujejo gibljivih delov znotraj pretočne poti. Nenadna ekspanzija v difuzorskih ceveh povzroči visokofrekvenčno mikroturbulenco. Ta metoda zagotavlja vrhunsko disperzijo vlaken. Preprečuje flokulacijo pri različnih konsistencah in se odlikuje pri visokih hitrostih. Statična narava difuzorjev zagotavlja absolutno doslednost pri ustvarjanju turbulence. Dobite popolnoma homogeno osnovno suspenzijo, ki jo vsakič dostavite na rob rezine, s čimer odpravite mehanske spremenljivke, ki povzročajo proge.
Nadzor osnovne teže in popravek profila
Starejši sistemi so v veliki meri odvisni od mehanskih prilagoditev rezinskega roba za nadzor profila teže CD-ja. Operaterji ali motorizirani aktuatorji upognejo rezano ustnico, da lokalno omejijo ali odprejo pretok. To mehansko upogibanje ima resne omejitve. Prilagoditev enega območja pogosto vpliva na sosednja območja. To ustvarja problem kaskadnega popravka po širini stroja. Nima natančnosti, ki jo zahtevajo sodobni standardi kakovosti, in sčasoma pogosto vodi do trajne deformacije roba rezine, kar zahteva drage zamenjave.
Hidravlični sistemi se brezhibno integrirajo s sodobnimi avtomatiziranimi sistemi za profiliranje redčenja. Ta integracija doseže tesnejše osnovna kontrola teže . Namesto upogibanja rezinskega roba, nadzor redčenja vbrizga natančne količine bele vode v določene cone razdelilnika s pomočjo rotacijskih čepnih ventilov. To spremeni lokalno konsistenco brez spreminjanja geometrije rezine ali lokalne hitrosti. Omogoča hitro korekcijo odstopanj CD in MD profila v realnem času. Dosežete bistveno bolj raven profil osnovne teže. To zmanjša odvajanje vlaken in drastično izboljša kakovost izdelave zvitka pri navijalnem stroju.
Mehanizmi za dušenje pulziranja
Notranja, pasivna zračna blazinica v obliki zračne blazine naravno absorbira nizkofrekvenčne tlačne valove. Stisljiv zrak deluje kot vzmet. Zgladi tok, preden doseže rezino. Zaradi tega je sistem razmeroma prizanesljiv do variacij tlaka navzgor, ki jih povzročajo starejše ventilatorske črpalke, slabo zasnovani presejni sistemi ali vibrirajoče pristopne cevi. Lahko prikrije pomembne napake v toku pristopa z mokrega konca.
Hidravlični sistemi nimajo tega notranjega stisljivega volumna. Delujejo kot togi vodi za tekočino. Kakršno koli pulziranje tlaka, ki vstopi v glavo, se prenese neposredno na rob rezine. To povzroči takojšnje spremembe osnovne teže MD. Zato hidravlične nastavitve zahtevajo zunanje, aktivne dušilce pulziranja, nameščene v pristopnem cevovodu. Ti dušilci morajo biti natančno nastavljeni, da absorbirajo specifične visokofrekvenčne pulzacije toka. Če je zunanje dušenje neustrezno dimenzionirano ali slabo nastavljeno, postane hidravlični sistem zelo ranljiv za nestabilnost navzgor. Uporabiti morate tudi odzračevalne sisteme, kot so dekulatorji, da odstranite vsebovani zrak, saj hidravlične enote ne morejo odzračevati zraka v notranjosti.
Operativni kompromisi in donosnost mlina
Nadgradnja vašega mokrega dela vključuje znatne operativne premike. Zahteve po energiji in črpanju se drastično spreminjajo. Hidravlični sistemi delujejo pri veliko višjih padcih tlaka v stopničastih difuzorjih, da ustvarijo potrebno mikroturbulenco. To zahteva večje, močnejše ventilatorske črpalke. Videli boste povečanje osnovne porabe energije za sistem pristopnega toka. Te stroške energije morate pretehtati z velikim povečanjem hitrosti proizvodnje, zmanjšanimi odmori in splošno učinkovitostjo stroja.
Spreminjajo se tudi protokoli vzdrževanja in čiščenja. Hidravlične enote odstranijo gibljive dele, kot so usmerniški valji in z njimi povezani pogoni, ležaji in tesnila. To drastično zmanjša mehansko obrabo. Med letnimi izpadi porabite manj časa za zamenjavo ležajev. Vendar pa stopničaste difuzorske cevi zahtevajo strogo notranjo čistočo. Kakršno koli kopičenje vodnega kamna, biološka rast ali ostanki, ki se ujamejo v difuzorje, bodo povzročili napenjanje in uničili profil pločevine. Izvajati morate stroge postopke kemičnega prekuhavanja. Potrebujete visokohitrostno jedko pranje, da ohranite visoko polirane notranje površine in preprečite kakršno koli kopičenje v območjih trenja.
Fizični odtis močno daje prednost hidravlični zasnovi. Te enote so bistveno bolj kompaktne, ker ne potrebujejo velike notranje prostornine ribnika ali velike komore z zračno blazino. To zagotavlja pomembne prostorske prednosti med obnovami. Hidravlično enoto lahko enostavno namestite v obstoječi prostor starejšega odseka Fourdrinier. To pogosto pusti prostor za dodajanje zgornjih oblikovalnikov žice, nadgradnjo drenažnih elementov ali namestitev dodatnih vakuumskih škatel za obvladovanje povečane obremenitve z vodo zaradi višjih hitrosti stroja.
Ocenite začetne kapitalske izdatke glede na dolgoročno donosnost. Predhodni stroški hidravlične enote, skupaj s spremembami pristopnega toka, so precejšnji. Kljub temu se naložba hitro povrne. Zmanjšano število zavrnjenih papirjev, manj prelomov papirja in optimizirana porazdelitev vlaken znižujejo ceno na tono. Dosežete večjo splošno učinkovitost opreme (OEE) in proizvajate vrhunske razrede, ki zahtevajo boljše tržne cene.
| Operativni parameter |
Zračna blazina, |
hidravlični nastavek |
| Optimalno območje hitrosti |
400 - 900 m/min |
1.200 - 2.200+ m/min |
| Metoda deflokulacije |
Mehanski (usmerniški zvitki) |
Statični (cevi stopenjskega difuzorja) |
| Dušenje pulziranja |
Notranja (pasivna zračna blazinica) |
Zunanji (aktivni atenuatorji) |
| Mehanizem za nadzor profila |
Slice Lip Bending |
Samodejni nadzor redčenja |
| Fizični odtis |
Velik / zajeten |
Kompakten / poenostavljen |
| Primarni fokus na vzdrževanje |
Mehanska obraba (zvitki/ležaji) |
Notranja čistoča (difuzorji) |
| Poraba energije |
Nižje (nižji padec tlaka) |
Višje (visok padec tlaka) |
Tveganja pri izvajanju in strategije ublažitve
Namestitev nove opreme brez priprave okoliške infrastrukture povzroči takojšnje okvare delovanja. Pripravljenost sistema pretoka pristopa je vaš glavni dejavnik tveganja. Toge hidravlične enote ne morete priviti na zelo pulziven pristopni tok. Izvesti morate celovito revizijo pulziranja na mokrem koncu. Izmerite tlačne impulze na izpustu črpalke ventilatorja, zaslon sprejema in vstop v glavo. Nadgradite cevovod pristopnega toka, da odpravite mrtve noge, ostre komolce in nepodprte cevovode, ki povzročajo tresljaje. Verjetno boste morali namestiti ventilatorsko črpalko z nizko pulzacijo in zamaknjenim rotorjem. Svoje tlačne zaslone morate nadgraditi tudi s specializiranimi rotorji z nizkim impulzom, da čim bolj zmanjšate razlike v osnovnem tlaku.
Integracija nadzornega sistema predstavlja še eno oviro. Hidravlični nadzor redčenja zahteva hitre odzivne čase. Podedovani porazdeljeni nadzorni sistemi (DCS) in sistemi za nadzor kakovosti (QCS) pogosto nimajo dovolj hitrosti obdelave za obdelavo podatkov visoke ločljivosti in zahtevanih hitrih prilagoditev aktuatorjev. Morate nadgraditi svoje optične bralnike QCS, da zagotovijo podatke o profilu CD-ja visoke ločljivosti. Zagotovite, da lahko vaš DCS obdela te podatke in izvede prilagoditve ventilov v realnem času. Če se vaši ventili odzivajo prepočasi, bo profiliranje redčenja napake namesto popravljalo, kar vodi do nestabilnih profilov osnovne teže.
Sprejemanje operaterja zahteva osredotočeno pozornost. Prehod z vizualnega, ročnega upravljanja ravni zaloge na popolnoma zaprto upravljanje s senzorji spremeni dnevni tok dela. Operaterji ne morejo več gledati skozi kontrolno steklo, da bi ocenili turbulenco v ribniku. Naučiti se morajo interpretirati digitalne odčitke tlaka, metrike geometrije curka in avtomatizirane profile redčenja. Veliko vlagajte v usposabljanje na simulatorju in delavnice, ki jih vodijo OEM. Zagotovite, da vaša ekipa razume dinamiko tekočin, ki se dogaja znotraj priložene glave. Vedeti morajo, kako prilagoditve obtočnega ventila vplivajo na robne tokove in splošno ravnotežje zbiralnika.
Zaključek
Izvedite obsežno revizijo pulziranja na mokrem koncu z uporabo visokofrekvenčnih pretvornikov tlaka za preslikavo stabilnosti trenutnega pristopnega toka.
Ocenite svojo obstoječo zasnovo rotorja črpalke ventilatorja in rotorje tlačnega zaslona, da prepoznate vire ustvarjanja visokofrekvenčnega pulziranja.
Ocenite svojo trenutno ločljivost skenerja QCS in hitrosti obdelave DCS, da ugotovite, ali podpirajo avtomatiziran nadzor redčenja v realnem času.
Začnite posvetovanja z inženirji aplikacij OEM za modeliranje fizičnega odtisa in sprememb cevi, ki so potrebne za obnovo mokrega dela.
pogosta vprašanja
V: Kakšna je največja hitrost naglavnega predala z zračno blazino?
O: Naglavni predali z zračno blazino običajno dosežejo svojo delovno mejo okoli 800 do 900 m/min. Nad tem pragom visoke volumetrične stopnje pretoka povzročijo hudo turbulenco v notranjem ribniku. Ta turbulenca destabilizira zračno blazino, kar povzroči resonanco in nihanja nivoja tekočine, ki uničijo stabilnost curka in oblikovanje plošč.
V: Kako hidravlični naglavni predal nadzoruje pulziranje brez zračne blazinice?
O: Ker nima notranje prostornine stisljivega zraka, se v celoti zanaša na zunanje dušilce pulziranja. Ti aktivni dušilci so nameščeni neposredno v pristopni cevovod tik pred zbiralnikom. Natančno so nastavljeni, da absorbirajo visokofrekvenčne tlačne valove, ki jih ustvarjajo črpalka ventilatorja in tlačni zasloni.
V: Ali je mogoče obstoječi papirni stroj nadgraditi na hidravlični nabiralnik?
O: Da. Hidravlične enote so zelo kompaktne, zaradi česar so idealne za obnovo na mokrem koncu. Z lahkoto se prilegajo odtisu starejše opreme. Vendar pa nadgradnja zahteva stroge predpogoje, vključno s pretočnim sistemom z nizko pulzacijo, nadgrajenimi ventilatorskimi črpalkami in sodobnimi avtomatiziranimi krmilnimi sistemi za obvladovanje dinamike toge tekočine.
V: Katera vrsta naglavnega predala zagotavlja boljši nadzor osnovne teže?
O: Hidravlični sistemi zagotavljajo izjemno boljši nadzor. Brezhibno se integrirajo z avtomatiziranim profiliranjem redčenja. Z vbrizgavanjem bele vode v določene cone glave prilagajajo lokalno konsistenco brez spreminjanja geometrije rezine. To omogoča hitro korekcijo v realnem času odstopanja profila prečne smeri in strojne smeri.
V: Kako nabiralnik vpliva na lastnosti končnega papirja?
O: Narekuje začetno usmeritev in porazdelitev vlaken na tkanini za oblikovanje. Enoten hidravlični pretok in natančna geometrija curka zagotavljata enakomerno razpršitev vlaken. To neposredno določa kritične metrike, kot so natezna trdnost, motnost, gladkost površine in celotna tvorba plošč, kar zmanjša šibke točke in lomljenje koprene.
V: Kakšne so razlike v vzdrževanju med hidravličnimi in zračnimi naglavnimi predali?
O: Enote z zračno blazino zahtevajo mehansko vzdrževanje za vrteče se usmerniške valje, ležaje in pogone. Hidravlične enote nimajo gibljivih delov, kar odpravlja mehansko obrabo. Vendar pa hidravlične enote zahtevajo strogo kemično prekuhavanje in stroge protokole čiščenja, da se prepreči, da bi vodni kamen ali ostanki zamašili notranje cevi stopenjskega difuzorja.
V: Ali hidravlični naglavni predal zahteva drugačen pristopni pretočni sistem?
O: Da. Deluje kot togi vod, ki prenaša spremembe tlaka navzgor neposredno na rob rezine. Optimizirati morate pristopni tok z namestitvijo ventilatorskih črpalk z nizkim pulziranjem, specializiranih zaslonskih rotorjev in zunanjih dušilcev, da zagotovite absolutno stabilnost osnovnega tlaka, preden zaloga vstopi v zbiralnik.


