Оператори паперової фабрики постійно просувають обладнання, щоб максимізувати виробничу потужність і швидкість машини. Вам потрібна більша продуктивність без погіршення формування аркуша, стабільності полотна або маржинальності. Коли ви розширюєте виробництво, застаріле мокре обладнання швидко стає основним вузьким місцем. Старіші конструкції не справляються з більшими об’ємними витратами. Ця несправність спричиняє значні коливання базової ваги, неконтрольовані пульсації тиску та погану дефлокуляцію волокна на підвищених швидкостях. Керівники заводів та інженери-технологи стикаються із суворим інженерним рішенням. Ви повинні оцінити, чи ваша існуюча установка може впоратися з оптимізацією, чи повне капітальне оновлення є обов’язковим. Оновлення до a Гідравлічний напірний ящик часто є єдиним життєздатним способом підтримки a високошвидкісної папероробної машини . середовище Це оновлення безпосередньо визначає кінцеві властивості паперу та визначає довгостроковий успіх роботи.
Порогові значення швидкості: напірні ящики на повітряній подушці зазвичай досягають робочої межі приблизно 800–900 м/хв, тоді як гідравлічні напірні ящики розроблені для підтримки високошвидкісних папероробних машин, що працюють від 1200 м/хв до 2200 м/хв.
Показники якості та властивостей: гідравлічні системи забезпечують чудовий контроль маси основи та дефлокуляцію на високих швидкостях, безпосередньо визначаючи критичні властивості паперу (наприклад, міцність на розтягування та формування) за допомогою вдосконаленої геометрії струменя матеріалу та створення мікротурбулентності.
Системні передумови: оновлення до гідравлічної системи вимагає ретельного аудиту системи потоку підходу, оскільки в ній відсутнє пасивне гасіння повітряною прокладкою, властиве старішим моделям, і вона покладається на зовнішні глушники пульсації.
Рентабельність: незважаючи на капіталомісткість, гідравлічний напірний ящик забезпечує нижчу довгострокову вартість тонни у високошвидкісних застосуваннях завдяки зменшенню розривів полотна, корекції профілю в режимі реального часу та підвищенню продуктивності.
Роль напірної коробки папероробної машини в масштабуванні виробництва
Масштабування виробництва паперу вимагає абсолютного контролю над динамікою рідини. The Напірний ящик папероробної машини приймає циліндричний потік матеріалу з підхідного трубопроводу та перетворює його на широкий рівномірний прямокутний струмінь. Цей струмінь потрапляє безпосередньо на формувальну тканину. Ви повинні встановити суворі базові вимоги перед плануванням будь-якої модернізації, щоб переконатися, що мокрий кінець може витримувати збільшені об’ємні потоки без шкоди для цілісності листа.
Досягніть рівномірного розподілу матеріалу по всій ширині машини без країв або перехресних потоків.
Підтримуйте точне співвідношення швидкості струменя до дроту, щоб контролювати орієнтацію волокна та початкову швидкість дренажу.
Забезпечення стабільних профілів поперечного (CD) і машинного (MD) напрямків за різних умов потоку та змін консистенції.
Запобігайте флокуляції волокна безпосередньо перед відкриттям шматочка, щоб гарантувати рівномірне формування листа.
Збільшення швидкості машини посилює гідравлічну нестабільність. Зі збільшенням швидкості запасу кінетична енергія всередині потоку перетворює незначні коливання тиску в значні порушення профілю. Високі швидкості викликають хаотичну турбулентність. Якщо нею не керувати, ця турбулентність руйнує волоконну матрицю ще до того, як лист утвориться на дроті. Ефективний Контроль потоку целюлози є найважливішою змінною у високошвидкісному виробництві паперу. Ви повинні керувати цим потоком, щоб запобігти гідравлічним стрибкам, усунути ефект сліду та забезпечити рівномірний розподіл волокон по всій секції формування.
Гідравлічна продуктивність вашого мокрого обладнання безпосередньо впливає на прибутковість заводу. Він визначає кінцеві властивості паперу. Погане формування створює слабкі місця в листі. Ці слабкі місця спричиняють розриви полотна в пресових або сушильних секціях. Розриви веб-сторінок вбивають ефективність роботи машини, марно витрачають енергію та підвищують кількість відмов. Чудова гідравлічна стабільність забезпечує постійну міцність на розрив, рівномірну непрозорість і характеристики гладкої поверхні. Оптимізація цього конкретного етапу зменшує час незапланованих простоїв, максимізує вихід волокна та підвищує загальну прибутковість, дозволяючи працювати на максимальних проектних швидкостях.
Напірна коробка на повітряній подушці: можливості та обмеження
The у напірній коробці з повітряною подушкою використовується повітряна подушка під тиском, розташована над рівнем запасу. Ця повітряна накладка діє як пасивний амортизатор. Він гасить низькочастотні пульсації тиску, що виникають від насоса вентилятора, екранів тиску та підхідних трубопроводів. Внутрішній резервуар містить обертові випрямні валки, які зазвичай називають отвірними валками. Ці перфоровані циліндри обертаються, створюючи макротурбулентність. Ця турбулентність утримує волокна у підвішеному стані та рівномірно розподіляє потік по ширині зрізу. Оператори контролюють рівень рідини та тиск повітря, щоб керувати загальним напором, який визначає кінцеву швидкість струменя.
Цей дизайн зберігає актуальність для конкретних застосувань. Він добре працює на повільніших машинах, що працюють від 400 до 900 м/хв. Млини, які виробляють важкі сорти, часто покладаються на цю технологію. Крафт-папір, щільний картон і спеціальна целюлоза виграють від легкої турбулентності, створюваної валками випрямляча. Великий внутрішній об’єм забезпечує відмінне пом’якшення низькочастотних пульсацій, поширених у старих, менш оптимізованих системах потоку підходу. Оператори можуть візуально контролювати турбулентність ставка через оглядові окуляри та вручну налаштовувати систему повітряного компресора для підтримки стабільності.
Фізика диктує суворе вузьке місце високої швидкості для цього обладнання. Коли швидкість потоку збільшується до підтримки швидкості вище 900 м/хв, повітряна подушка стає дуже нестабільною. Високі швидкості створюють надмірну турбулентність у ставку. Це призводить до різких коливань рівня запасів. Цей резонанс повністю порушує амортизаційну здатність повітряної подушки. Коливання рівня рідини перетворюються безпосередньо на зміни тиску на кромці зрізу. Ці варіації спричиняють погану стабільність струменя, нерівномірні кути зіткнення та погіршення профілів базової ваги. Валки механічного випрямляча також досягають своїх меж обертання. Вони не в змозі забезпечити адекватну дефлокуляцію при високій пропускній здатності, що призводить до сильного прядіння волокон, струн і поганого формування.
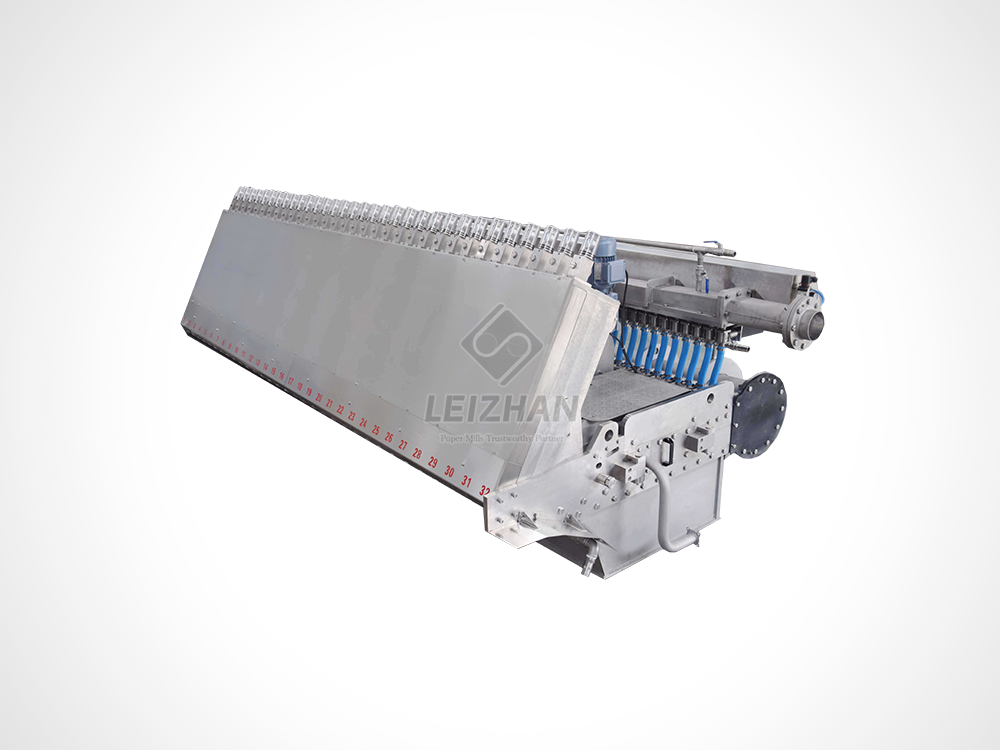
Гідравлічний напірний ящик: проектування високошвидкісної папероробної машини
Сучасне високошвидкісне виробництво вимагає іншого підходу. Інженери повністю усунули повітряну прокладку, щоб створити повністю заповнену рідиною систему високого тиску. Ця архітектура базується на точно сконструйованому конічному колекторі та ступінчастому трубному блоці дифузора. Конічна жатка рівномірно розподіляє матеріал по ширині машини. Він підтримує постійний тиск і швидкість від сторони приводу до сторони догляду. Лінія рециркуляції на кінці колектора запобігає застою маси та вирівнює тиск між машинами. Потім матеріал тече через ряд труб, призначених для керування прискоренням і уповільненням рідини.
Управління швидкістю та турбулентністю визначає цю технологію. Система генерує контрольовану мікротурбулентність для досягнення оптимальної дефлокуляції. Коли матеріал проходить через труби ступінчастого дифузора, він стикається з раптовим розширенням діаметра труби. Ці фізичні кроки створюють інтенсивні локалізовані сили зсуву. Ця мікротурбулентність, спричинена тертям, миттєво розбиває волокна. Це забезпечує однорідну суспензію волокон безпосередньо перед тим, як маса досягне скибочки. Цей механізм бездоганно працює на екстремальних швидкостях. Це запобігає рефлокуляції, яка загрожує старим конструкціям під час використання висококонсистенційного матеріалу.
Для доставки точного потоку сировини низької консистенції до дроту Фурдріньє потрібна точна геометрія струменя сировини. Ви повинні постійно контролювати та регулювати цю геометрію, щоб підтримувати стабільність струменя на швидкостях понад 1200 м/хв. Кут удару визначає початковий дренаж і орієнтацію волокна. Удосконалені датчики в режимі реального часу контролюють відкриття скибочки та тиск у колекторі. Цей постійний моніторинг гарантує, що швидкість струменя ідеально відповідає швидкості дроту. Ви оптимізуєте співвідношення струменя до дроту для чудового формування листа та максимального утримання. Крайові клапани регулювання потоку також використовуються для запобігання проблемам з орієнтацією волокон на крайніх краях аркуша, забезпечуючи однакову якість по всій бобіні.
Пряма технічна оцінка: гідравлічна проти повітряної подушки
Контроль потоку пульпи та дефлокуляція
Конструкції повітряної подушки використовують обертові випрямляючі ролики для керування дисперсією волокна. Ці перфоровані циліндри створюють макротурбулентність. Хоча випрямляючі ролики ефективні на низьких швидкостях, вони спричиняють натягування ниток і обертання волокон на вищих швидкостях. Їм важко розбити щільні пластівці в програмах з високою консистенцією. Механічне обертання вводить змінну, яка порушує делікатну динаміку потоку поблизу зрізу. Ви часто бачите ефект пробудження нижче за рулонами, який відображається як видимі смуги на останньому листі.
У гідравлічних конструкціях використовуються елементи статичного тертя і ступінчасті дифузори. Вони не містять рухомих частин на шляху потоку. Раптове розширення в трубках дифузора створює високочастотну мікротурбулентність. Цей метод забезпечує чудову дисперсію волокон. Він запобігає флокуляції в різних консистенціях і чудово працює при високих швидкостях. Статичний характер дифузорів забезпечує абсолютну послідовність генерації турбулентності. Ви отримуєте ідеально однорідну вихідну суспензію, яка щоразу доставляється до кромки зрізу, усуваючи механічні змінні, які викликають смуги.
Базовий контроль ваги та корекція профілю
Старіші системи в значній мірі покладаються на механічне регулювання кромки зрізу для контролю основного профілю ваги CD. Оператори або моторизовані приводи згинають зрізану губу, щоб локально обмежити або відкрити потік. Цей механічний згин має серйозні обмеження. Регулювання однієї зони часто впливає на сусідні зони. Це створює проблему каскадної корекції по ширині верстата. Їй не вистачає точності, необхідної для сучасних стандартів якості, і часто призводить до постійної деформації зрізу з часом, що вимагає дорогої заміни.
Гідравлічні системи бездоганно інтегруються з сучасними автоматизованими системами профілювання розведення. Така інтеграція досягається тіснішою Основний контроль ваги . Замість того, щоб згинати губу зрізу, контроль розведення вводить точну кількість білої води в певні зони колектора за допомогою поворотних пробкових клапанів. Це змінює локальну консистенцію без зміни геометрії зрізу або локальної швидкості. Це дозволяє швидко коригувати в режимі реального часу відхилення профілів CD і MD. Ви досягаєте значно більш плоского профілю базової ваги. Це зменшує віддачу волокон і суттєво покращує якість збірки рулону на мотальній машині.
Механізми гасіння пульсації
Внутрішня пасивна повітряна подушка конструкції повітряної подушки природним чином поглинає низькочастотні хвилі тиску. Стисле повітря діє як пружина. Він згладжує потік, перш ніж він досягне зрізу. Це робить систему відносно поблажливою до коливань тиску на вході, спричинених старими вентиляторними насосами, погано сконструйованими системами екранування або вібраційними під’їзними трубопроводами. Він може маскувати значні недоліки в потоці підходу з мокрого кінця.
Гідравлічні системи не мають цього внутрішнього стисливого об’єму. Вони діють як жорсткі канали рідини. Будь-яка пульсація тиску, що надходить у колектор, передається безпосередньо на кромку зрізу. Це викликає миттєві варіації базової ваги MD. Тому гідравлічні установки вимагають зовнішніх активних глушників пульсацій, встановлених у підхідному трубопроводі. Ці демпфери повинні бути точно налаштовані, щоб поглинати специфічні високочастотні пульсації потоку. Якщо зовнішнє демпфування має невідповідний розмір або погано налаштовано, гідравлічна система стає дуже вразливою до нестабільності нагорі. Ви також повинні використовувати системи деаерації, як-от декулятори, для видалення залученого повітря, оскільки гідравлічні блоки не можуть випускати повітря всередині.
Операційні компроміси та прибутковість млина
Модернізація мокрої частини передбачає значні робочі зміни. Потреби в енергії та накачуванні різко змінюються. Гідравлічні системи працюють із набагато більшим перепадом тиску на ступінчастих дифузорах, щоб створити необхідну мікротурбулентність. Для цього потрібні більші та потужніші вентиляторні насоси. Ви побачите збільшення базового споживання енергії для системи потоку підходу. Ви повинні зважити ці витрати на енергію з значним збільшенням швидкості виробництва, зменшенням перерв і загальною ефективністю машини.
Протоколи технічного обслуговування та очищення також змінюються. Гідравлічні блоки усувають рухомі частини, такі як ролики випрямляча та пов’язані з ними приводи, підшипники та ущільнення. Це значно зменшує механічний знос. Ви витрачаєте менше часу на заміну підшипників під час щорічних простоїв. Однак трубки ступінчастого дифузора вимагають суворої внутрішньої чистоти. Будь-яке накопичення накипу, біологічний ріст або сміття, що потрапило в дифузори, призведе до утворення ниток і руйнування профілю листа. Ви повинні застосувати суворі процедури хімічного виварювання. Вам потрібні високошвидкісні їдкі мийки, щоб підтримувати високополіровані внутрішні поверхні та запобігати накопиченню в зонах тертя.
Фізичний слід значною мірою сприяє гідравлічній конструкції. Ці агрегати є значно компактнішими, тому що не потребують великого внутрішнього об’єму водойми чи масивної повітряної камери. Це забезпечує значні просторові переваги під час перебудови. Ви можете легко розмістити гідравлічний блок у наявному просторі старішої секції Fourdrinier. Це часто залишає простір для додавання верхніх формувачів дроту, модернізації дренажних елементів або встановлення додаткових вакуумних коробів для обробки збільшеного водного навантаження через високі швидкості машини.
Оцініть початкові капітальні витрати порівняно з довгостроковою прибутковістю. Початкова вартість гідравлічного блоку в поєднанні з модифікаціями потоку підходу є значною. Проте окупність інвестицій швидко матеріалізується. Зменшення браку паперу, менше розривів полотна та оптимізований розподіл волокон знижують вартість тонни. Ви досягаєте вищої загальної ефективності обладнання (OEE) і виробляєте преміальні сорти, які мають кращі ринкові ціни.
| Робочий параметр |
Напірний ящик на повітряній подушці |
Гідравлічний напірний ящик |
| Оптимальний діапазон швидкості |
400 - 900 м/хв |
1200 - 2200+ м/хв |
| Метод дефлокуляції |
Механічні (валки випрямляча) |
Статичні (трубки зі ступінчастим дифузором) |
| Гасіння пульсації |
Внутрішній (пасивний Air Pad) |
Зовнішні (активні атенюатори) |
| Механізм контролю профілю |
Згинання губ |
Автоматизований контроль розведення |
| Фізичний слід |
Великий/громіздкий |
Компактний / Обтічний |
| Основний фокус на технічному обслуговуванні |
Механічний знос (ролики/підшипники) |
Внутрішня чистота (дифузори) |
| Енергоспоживання |
Lower (нижчий перепад тиску) |
Вище (високий перепад тиску) |
Ризики впровадження та стратегії пом'якшення
Встановлення нового обладнання без підготовки навколишньої інфраструктури спричиняє миттєві збої в роботі. Готовність системи потоку підходу є основним фактором ризику. Ви не можете закріпити жорсткий гідравлічний блок на сильно пульсуючому наближенні потоку. Ви повинні провести комплексну перевірку пульсації мокрого кінця. Виміряйте імпульси тиску на виході насоса вентилятора, приймальному екрані та вході колектора. Оновіть труби під’їзду, щоб усунути глухі ноги, гострі лікті та непідкріплені труби, які спричиняють вібрацію. Ймовірно, вам знадобиться встановити вентиляторний насос із низькою пульсацією та лопатевим робочим колесом у шаховому порядку. Ви також повинні оновити екрани тиску спеціальними роторами з низьким імпульсом, щоб мінімізувати коливання базового тиску.
Інтеграція системи керування становить ще одну перешкоду. Гідравлічний контроль розрідження вимагає швидкого часу реакції. Застарілим розподіленим системам керування (DCS) і системам контролю якості (QCS) часто не вистачає швидкості обробки для обробки даних високої роздільної здатності та необхідних швидких налаштувань приводу. Ви повинні оновити сканери QCS, щоб надавати дані профілю компакт-диска з високою роздільною здатністю. Переконайтеся, що ваш DCS може обробляти ці дані та виконувати налаштування клапана в реальному часі. Якщо ваші клапани реагують надто повільно, профіль розведення буде шукати помилки, а не виправляти їх, що призведе до нестабільних профілів базової ваги.
Прийняття оператора вимагає зосередженої уваги. Перехід від візуального ручного керування рівнем запасу до повністю закритого керування за допомогою датчиків змінює щоденний робочий процес. Оператори більше не можуть дивитися через оглядове скло, щоб оцінити турбулентність ставка. Вони повинні навчитися інтерпретувати цифрові показники тиску, метрики геометрії струменя та автоматизовані профілі розведення. Інвестуйте значні кошти в навчання на тренажерах і семінари під керівництвом OEM. Переконайтеся, що ваша команда розуміє динаміку рідини, що відбувається всередині вкладеного заголовка. Їм потрібно знати, як регулювання рециркуляційного клапана впливає на крайні потоки та загальний баланс колектора.
Висновок
Проведіть комплексний аудит пульсації мокрого кінця з використанням високочастотних перетворювачів тиску, щоб відобразити поточну стабільність потоку підходу.
Оцініть існуючу конструкцію крильчатки насоса вентилятора та ротори напірного екрану, щоб визначити джерела генерації високочастотних пульсацій.
Оцініть поточну роздільну здатність сканера QCS і швидкість обробки DCS, щоб визначити, чи підтримують вони автоматизований контроль розведення в реальному часі.
Розпочніть консультації з інженерами OEM для моделювання фізичного сліду та модифікації трубопроводів, необхідних для реконструкції мокрого кінця.
FAQ
З: Яка максимальна швидкість напірної коробки на повітряній подушці?
Відповідь: Напірні ящики на повітряній подушці зазвичай досягають свого робочого ліміту приблизно від 800 до 900 м/хв. Вищі за цей поріг високі об’ємні витрати спричиняють сильну турбулентність у внутрішньому ставку. Ця турбулентність дестабілізує повітряну прокладку, викликаючи резонанс і коливання рівня рідини, що руйнує стабільність струменя та формування листів.
Q: Як гідравлічний напірний ящик контролює пульсацію без повітряної подушки?
A: Оскільки йому не вистачає внутрішнього стисливого об’єму повітря, він повністю покладається на зовнішні гасники пульсацій. Ці активні аттенюатори встановлюються безпосередньо в підхідному трубопроводі безпосередньо перед колектором. Вони точно налаштовані на поглинання високочастотних хвиль тиску, створюваних вентиляторним насосом і напірними екранами.
З: Чи можна модернізувати наявну папероробну машину до гідравлічного напірного ящика?
A: Так. Гідравлічні блоки дуже компактні, що робить їх ідеальними для мокрого відновлення. Вони легко вписуються в площу старого обладнання. Однак для модернізації потрібні суворі передумови, зокрема система потоку з низькою пульсацією, модернізовані вентиляторні насоси та сучасні автоматизовані системи керування для роботи з динамікою жорстких рідин.
Питання: Який тип напірного ящика забезпечує кращий контроль ваги основи?
A: Гідравлічні системи забезпечують значно кращий контроль. Вони легко інтегруються з автоматизованим профілем розведення. Шляхом введення білої води в певні зони жатки вони регулюють локальну консистенцію без зміни геометрії зрізу. Це дозволяє швидко в режимі реального часу коригувати відхилення профілю в поперечному напрямку та машинному напрямку.
З: Як напорний ящик впливає на кінцеві властивості паперу?
A: Це визначає початкову орієнтацію волокон і розподіл на формувальній тканині. Рівномірний гідравлічний потік і точна геометрія струменя забезпечують рівномірний розподіл волокон. Це безпосередньо визначає критичні показники, такі як міцність на розрив, непрозорість, гладкість поверхні та загальне формування листа, що зменшує слабкі місця та розриви полотна.
Питання: Які відмінності в обслуговуванні між гідравлічними і повітряними напірними ящиками?
A: Блоки повітряної подушки вимагають механічного обслуговування обертових випрямних валків, підшипників і приводів. Гідравлічні агрегати не мають рухомих частин, що виключає механічний знос. Однак гідравлічні агрегати вимагають суворого хімічного кип’ятіння та суворих протоколів очищення, щоб запобігти засміченню внутрішніх труб ступінчастого дифузора накипом або сміттям.
З: Чи потрібна гідравлічна напірна коробка з іншою системою потоку?
A: Так. Він діє як жорсткий трубопровід, передаючи коливання тиску вгорі безпосередньо до кромки зрізу. Ви повинні оптимізувати потік на підході, встановивши вентиляторні насоси з низькою пульсацією, спеціалізовані ротори сит і зовнішні аттенюатори, щоб забезпечити абсолютну стабільність базового тиску до того, як маса потрапить у колектор.


