Operatorzy papierni nieustannie naciskają na sprzęt, aby zmaksymalizować wydajność produkcyjną i prędkość maszyny. Potrzebujesz wyższej wydajności bez pogorszenia formowania arkusza, stabilności wstęgi lub marginesów frezowania. W przypadku zwiększania skali produkcji starszy sprzęt części mokrej szybko staje się głównym wąskim gardłem. Starsze konstrukcje nie radzą sobie z wyższymi natężeniami przepływu objętościowego. Ta awaria powoduje poważne wahania gramatury, niekontrolowane pulsacje ciśnienia i słabą deflokulację włókien przy wyższych prędkościach. Kierownicy fabryk i inżynierowie zajmujący się procesami stają przed surową decyzją inżynierską. Musisz ocenić, czy istniejąca konfiguracja jest w stanie obsłużyć optymalizację, czy też wymagana jest pełna modernizacja kapitału. Aktualizacja do wersji A Wlew hydrauliczny jest często jedyną realną metodą obsługi: maszyn papierniczych o dużej prędkości . środowisko To ulepszenie bezpośrednio decyduje o ostatecznych właściwościach papieru i decyduje o długoterminowym sukcesie operacyjnym.
Progi prędkości: Wlewy z poduszką powietrzną zazwyczaj osiągają pułap operacyjny około 800–900 m/min, podczas gdy wlewy hydrauliczne są zaprojektowane do obsługi szybkich maszyn papierniczych pracujących z prędkością od 1200 m/min do 2200 m/min.
Wskaźniki jakości i właściwości: Układy hydrauliczne zapewniają doskonałą kontrolę gramatury i deflokulację przy dużych prędkościach, bezpośrednio określając krytyczne właściwości papieru (takie jak wytrzymałość na rozciąganie i formowanie) poprzez zaawansowaną geometrię strumienia surowca i generowanie mikroturbulencji.
Wymagania wstępne systemu: Modernizacja do układu hydraulicznego wymaga rygorystycznego audytu systemu przepływu podejścia, ponieważ brakuje mu pasywnego tłumienia poduszki powietrznej w starszych modelach i opiera się na zewnętrznych tłumikach pulsacji.
Rentowność: Chociaż wlew hydrauliczny jest kapitałochłonny, zapewnia niższy długoterminowy koszt na tonę w zastosowaniach wymagających dużych prędkości dzięki zmniejszonym przerwom wstęgi, korekcie profilu w czasie rzeczywistym i zwiększonej wydajności.
Rola wlewu maszyny papierniczej w skalowaniu produkcji
Skalowanie produkcji papieru wymaga całkowitej kontroli nad dynamiką płynów. The Wlew maszyny papierniczej pobiera cylindryczny strumień materiału z rurociągu dopływowego i przekształca go w szeroki, jednolity, prostokątny strumień. Strumień ten uderza bezpośrednio w tkaninę formującą. Przed zaplanowaniem jakiejkolwiek modernizacji należy ustalić rygorystyczne wymagania bazowe, aby mieć pewność, że część mokra będzie w stanie obsłużyć zwiększone przepływy objętościowe bez narażania integralności arkusza.
Osiągnij równomierny rozkład materiału na całej szerokości maszyny bez efektów krawędziowych i przepływów krzyżowych.
Utrzymuj precyzyjny stosunek prędkości strumienia do drutu, aby kontrolować orientację włókien i początkowe szybkości drenażu.
Zapewnij stabilne profile kierunku poprzecznego (CD) i kierunku maszynowego (MD) przy zmiennych warunkach przepływu i zmianach konsystencji.
Zapobiegaj flokulacji włókien bezpośrednio przed otwarciem plastra, aby zagwarantować równomierne utworzenie arkusza.
Zwiększanie prędkości maszyny zwiększa niestabilność hydrauliczną. Wraz ze wzrostem prędkości surowca energia kinetyczna przepływu zamienia niewielkie zmiany ciśnienia w ogromne zakłócenia profilu. Duże prędkości powodują chaotyczne turbulencje. Niekontrolowane turbulencje niszczą matrycę włókien, zanim arkusz uformuje się na drucie. Skuteczny kontrola przepływu masy celulozowej jest najważniejszą zmienną w szybkim wytwarzaniu papieru. Należy zarządzać tym przepływem, aby zapobiec skokom hydraulicznym, wyeliminować efekty wzbudzenia i zapewnić równomierne rozproszenie włókien w całej sekcji formującej.
Wydajność hydrauliczna sprzętu mokrego ma bezpośredni wpływ na rentowność walcowni. Określa ostateczne właściwości papieru. Złe formowanie powoduje powstawanie słabych punktów w arkuszu. Te słabe punkty powodują pęknięcia wstęgi w sekcjach prasy lub suszarki. Przerwy w sieci zmniejszają wydajność maszyn, marnują energię i zwiększają liczbę odrzutów. Doskonała stabilność hydrauliczna zapewnia stałą wytrzymałość na rozciąganie, równomierne nieprzezroczystość i gładką powierzchnię. Optymalizacja tego konkretnego etapu ogranicza nieplanowane przestoje, maksymalizuje wydajność włókien i zwiększa ogólną rentowność, umożliwiając pracę z maksymalnymi prędkościami projektowymi.
Wlew z poduszką powietrzną: możliwości i ograniczenia
The Wlew z poduszką powietrzną wykorzystuje poduszkę powietrzną pod ciśnieniem umieszczoną nad poziomem zapasów. Poduszka powietrzna pełni funkcję pasywnego amortyzatora. Tłumi pulsacje ciśnienia o niskiej częstotliwości pochodzące z pompy wentylatora, ekranów ciśnieniowych i rurociągów dopływowych. Wewnętrzny staw zawiera obrotowe walce prostownicze, powszechnie zwane rolkami otworowymi. Te perforowane cylindry obracają się, tworząc makroturbulencje. Ta turbulencja utrzymuje włókna w zawieszeniu i równomiernie rozprowadza przepływ na całej szerokości plastra. Operatorzy kontrolują poziom cieczy i ciśnienie powietrza, aby zarządzać całkowitą wysokością podnoszenia, która decyduje o końcowej prędkości strumienia.
Konstrukcja ta zachowuje znaczenie dla konkretnych zastosowań. Dobrze sprawdza się na wolniejszych maszynach pracujących z prędkością od 400 do 900 m/min. Fabryki produkujące produkty ciężkie często polegają na tej technologii. Papiery Kraft, ciężkie tektury i masy celulozowe korzystają z delikatnych turbulencji generowanych przez walce prostownicze. Duża objętość wewnętrzna zapewnia doskonałe tłumienie pulsacji o niskiej częstotliwości, powszechnych w starszych, mniej zoptymalizowanych systemach przepływu podejścia. Operatorzy mogą wizualnie monitorować turbulencje w stawie przez wzierniki i ręcznie dostrajać układ sprężarki powietrza, aby zachować stabilność.
Fizyka narzuca ścisłe wąskie gardło przy dużych prędkościach dla tego sprzętu. Gdy natężenie przepływu wzrasta do prędkości obsługi powyżej 900 m/min, poduszka powietrzna staje się bardzo niestabilna. Duże prędkości powodują nadmierne turbulencje w stawie. To powoduje, że poziom zapasów ulega gwałtownym wahaniom. Rezonans ten całkowicie zakłóca zdolność tłumienia poduszki powietrznej. Wahania poziomu cieczy przekładają się bezpośrednio na zmiany ciśnienia na krawędzi plastra. Te różnice powodują słabą stabilność strumienia, nierówne kąty uderzenia i pogorszone profile gramatury. Mechaniczne rolki prostownicze również osiągają swoje granice obrotu. Nie zapewniają odpowiedniej deflokulacji przy dużej przepustowości, co prowadzi do silnego przędzenia włókien, tworzenia się nitek i złego formowania.
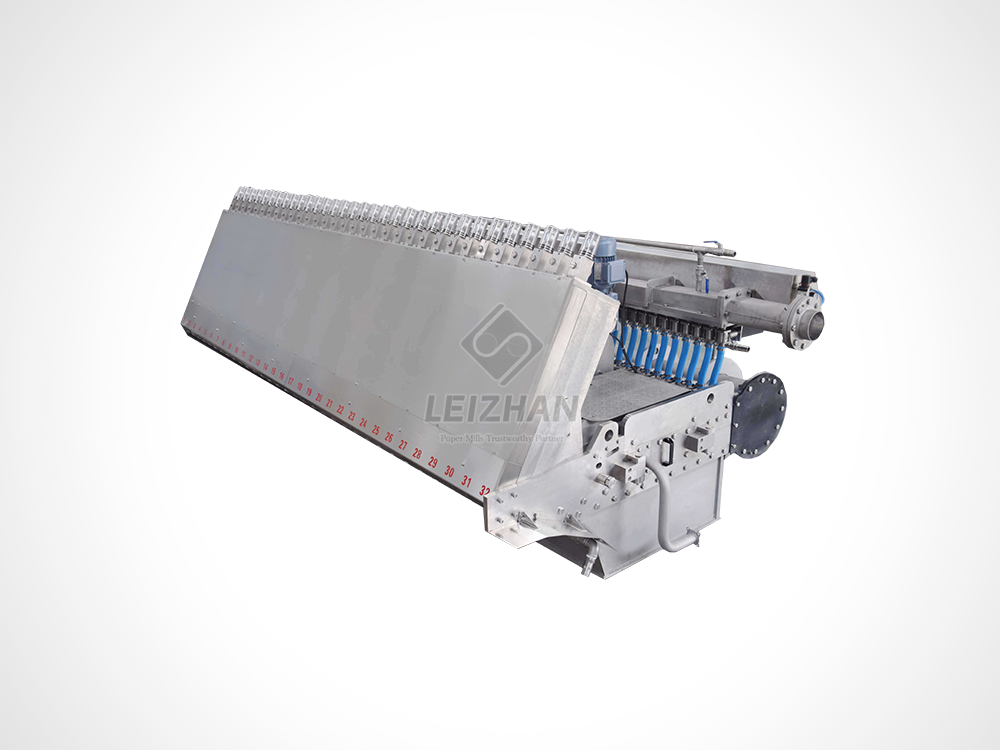
Wlew hydrauliczny: inżynieria dla szybkiej maszyny papierniczej
Nowoczesna, szybka produkcja wymaga innego podejścia. Inżynierowie całkowicie wyeliminowali poduszkę powietrzną, aby stworzyć całkowicie wypełniony cieczą układ wysokociśnieniowy. Architektura ta opiera się na precyzyjnie zaprojektowanej stożkowej głowicy i bloku rurek dyfuzora schodkowego. Zwężający się heder rozprowadza materiał równomiernie na całej szerokości maszyny. Utrzymuje stałe ciśnienie i prędkość od strony napędu do strony pielęgnacji. Linia recyrkulacyjna na końcu hedera zapobiega stagnacji surowca i równoważy ciśnienie między maszynami. Surowiec przepływa następnie przez zespół rur zaprojektowanych do kontrolowania przyspieszania i zwalniania płynu.
Zarządzanie prędkością i turbulencjami definiuje tę technologię. System generuje kontrolowane mikroturbulencje w celu osiągnięcia optymalnej deflokulacji. Gdy surowiec przechodzi przez rury dyfuzora schodkowego, następuje nagłe zwiększenie średnicy rury. Te fizyczne kroki powodują powstawanie intensywnych, zlokalizowanych sił ścinających. Ta wywołana tarciem mikroturbulencja natychmiast rozbija kłaczki włókien. Zapewnia bardzo równomierną zawiesinę włókien tuż przed dotarciem masy do plastra. Mechanizm ten działa bez zarzutu przy ekstremalnych prędkościach. Zapobiega ponownej flokulacji, która jest plagą dla starszych projektów w przypadku stosowania zapasów o wysokiej konsystencji.
Dostarczanie precyzyjnego strumienia materiału o niskiej konsystencji do drutu Fourdriniera wymaga dokładnej geometrii strumienia materiału. Należy stale monitorować i regulować tę geometrię, aby utrzymać stabilność strumienia przy prędkościach przekraczających 1200 m/min. Kąt uderzenia określa początkowy drenaż i orientację włókien. Zaawansowane czujniki monitorują otwarcie plastra i ciśnienie w hederze w czasie rzeczywistym. Dzięki temu ciągłemu monitorowaniu prędkość strumienia jest idealnie dopasowana do prędkości podawania drutu. Optymalizujesz stosunek strumienia do drutu, aby uzyskać doskonałe formowanie arkusza i maksymalną retencję. Zawory sterujące przepływem krawędziowym służą również do zapobiegania problemom z orientacją włókien na skrajnych krawędziach arkusza, zapewniając jednolitą jakość na całej szpuli.
Bezpośrednia ocena techniczna: poduszka hydrauliczna a poduszka powietrzna
Kontrola przepływu pulpy i deflokulacja
Konstrukcje poduszek powietrznych wykorzystują obrotowe rolki prostownicze do zarządzania dyspersją włókien. Te perforowane cylindry wytwarzają makroturbulencje. Chociaż rolki prostownicze są skuteczne przy niższych prędkościach, powodują powstawanie naciągów i wirowanie włókien przy wyższych prędkościach. Mają trudności z rozbiciem ciasnych kłaczków w zastosowaniach o wysokiej konsystencji. Obrót mechaniczny wprowadza zmienną, która zakłóca delikatną dynamikę przepływu w pobliżu plastra. Często można zaobserwować efekty wybudzania za rolkami, które pojawiają się jako widoczne smugi na ostatnim arkuszu.
W konstrukcjach hydraulicznych zastosowano elementy tarcia statycznego i dyfuzora stopniowego. Nie zawierają żadnych ruchomych części w ścieżce przepływu. Nagłe rozszerzanie się rur dyfuzora powoduje powstawanie mikroturbulencji o wysokiej częstotliwości. Metoda ta zapewnia doskonałą dyspersję włókien. Zapobiega flokulacji w przypadku różnych konsystencji i doskonale sprawdza się przy dużych prędkościach. Statyczny charakter dyfuzorów zapewnia absolutną spójność w generowaniu turbulencji. Za każdym razem otrzymujesz idealnie jednorodną zawiesinę dostarczaną do krawędzi plasterka, eliminując zmienne mechaniczne powodujące smugi.
Kontrola wagi podstawowej i korekta profilu
Starsze systemy w dużym stopniu opierają się na mechanicznej regulacji krawędzi plasterka, aby kontrolować profil gramatury płyty CD. Operatorzy lub siłowniki silnikowe wyginają wargę plastra, aby lokalnie ograniczyć lub otworzyć przepływ. To mechaniczne zginanie ma poważne ograniczenia. Dostosowanie jednej strefy często wpływa na sąsiednie strefy. Stwarza to problem kaskadowej korekcji na całej szerokości maszyny. Brakuje mu precyzji wymaganej we współczesnych standardach jakości i często prowadzi z czasem do trwałego odkształcenia krawędzi plastra, co wymaga kosztownych wymian.
Układy hydrauliczne płynnie integrują się z nowoczesnymi, zautomatyzowanymi systemami profilowania rozcieńczeń. Integracja ta jest ściślejsza kontrola gramatury . Zamiast zginać wargę plasterka, kontrola rozcieńczania wtryskuje precyzyjne ilości wody podsitowej do określonych stref kolektora za pomocą obrotowych zaworów grzybkowych. Zmienia to lokalną spójność bez zmiany geometrii plasterka lub lokalnej prędkości. Pozwala na szybką korektę w czasie rzeczywistym odchyleń profili CD i MD. Uzyskujesz znacznie bardziej płaski profil gramatury. Zmniejsza to wypadanie włókien i radykalnie poprawia jakość zwoju na nawijarce.
Mechanizmy tłumienia pulsacji
Wewnętrzna, pasywna poduszka powietrzna o konstrukcji poduszki powietrznej w naturalny sposób pochłania fale ciśnienia o niskiej częstotliwości. Ściśliwe powietrze działa jak sprężyna. Wygładza przepływ, zanim dotrze do plastra. To sprawia, że system stosunkowo toleruje wahania ciśnienia na wlocie spowodowane starszymi pompami wentylatorowymi, źle zaprojektowanymi systemami przesiewającymi lub wibrującymi rurociągami dopływowymi. Może maskować znaczące wady przepływu przy podejściu do mokrej części.
W układach hydraulicznych brakuje tej wewnętrznej objętości ściśliwej. Działają jak sztywne przewody płynowe. Jakakolwiek pulsacja ciśnienia wchodząca do kolektora jest przekazywana bezpośrednio do krawędzi plasterka. Powoduje to natychmiastowe zmiany gramatury MD. Dlatego układy hydrauliczne wymagają zewnętrznych, aktywnych tłumików pulsacji zainstalowanych na rurociągu dopływowym. Tłumiki te muszą być precyzyjnie dostrojone, aby pochłaniać określone pulsacje przepływu podejścia o wysokiej częstotliwości. Jeśli tłumienie zewnętrzne jest nieodpowiednio dobrane lub źle dostrojone, układ hydrauliczny staje się bardzo podatny na niestabilność przed silnikiem. Należy również zastosować systemy odpowietrzające, takie jak dekulatory, w celu usunięcia porwanego powietrza, ponieważ jednostki hydrauliczne nie mogą odprowadzać powietrza od wewnątrz.
Kompromisy operacyjne i rentowność młyna
Modernizacja części mokrej wiąże się ze znaczącymi zmianami operacyjnymi. Wymagania dotyczące energii i pompowania zmieniają się drastycznie. Układy hydrauliczne działają przy znacznie wyższych spadkach ciśnienia na dyfuzorach stopniowych, aby wytworzyć niezbędne mikroturbulencje. Wymaga to większych i mocniejszych pomp wentylatorowych. Zauważysz wzrost bazowego zużycia energii w systemie przepływu podejścia. Należy porównać ten koszt energii z ogromnym wzrostem szybkości produkcji, mniejszą liczbą przerw i ogólną wydajnością maszyny.
Zmieniają się także protokoły konserwacji i czyszczenia. Jednostki hydrauliczne eliminują ruchome części, takie jak rolki prostownicze i powiązane z nimi napędy, łożyska i uszczelki. To drastycznie zmniejsza zużycie mechaniczne. Spędzasz mniej czasu na wymianie łożysk podczas corocznych przestojów. Jednakże rurki dyfuzora schodkowego wymagają ścisłej czystości wewnętrznej. Wszelkie osadzanie się kamienia, rozwój biologiczny lub zanieczyszczenia uwięzione w dyfuzorach powodują powstawanie nitek i niszczą profil arkusza. Należy wdrożyć rygorystyczne procedury wygotowania chemicznego. Aby utrzymać wysoce wypolerowane powierzchnie wewnętrzne i zapobiec gromadzeniu się substancji w strefach tarcia, potrzebne są myjki żrące o dużej prędkości.
Fizyczny ślad zdecydowanie faworyzuje konstrukcję hydrauliczną. Jednostki te są znacznie bardziej kompaktowe, ponieważ nie wymagają dużej objętości wewnętrznego stawu ani masywnej komory powietrznej. Zapewnia to znaczne korzyści przestrzenne podczas przebudowy. Można łatwo zamontować jednostkę hydrauliczną w istniejącej przestrzeni starszej sekcji Fourdrinier. Często pozostawia to miejsce na dodanie elementów formujących górny drut, modernizację elementów drenażowych lub zainstalowanie dodatkowych skrzynek podciśnieniowych, aby poradzić sobie ze zwiększonym obciążeniem wodą wynikającym z wyższych prędkości maszyny.
Oceń początkowe nakłady inwestycyjne pod kątem długoterminowej rentowności. Początkowy koszt jednostki hydraulicznej, w połączeniu z modyfikacjami przepływu podejścia, jest znaczny. Jednak zwrot z inwestycji materializuje się szybko. Zminimalizowana liczba odrzutów papieru, mniej pęknięć wstęgi i zoptymalizowana dystrybucja włókien obniżają koszt w przeliczeniu na tonę. Osiągasz wyższą ogólną efektywność sprzętu (OEE) i produkujesz produkty klasy premium, które zapewniają lepsze ceny rynkowe.
| Parametr operacyjny Wlew |
z poduszką powietrzną |
hydrauliczny |
| Optymalny zakres prędkości |
400 - 900 m/min |
1200 - 2200+ m/min |
| Metoda deflokulacji |
Mechaniczne (rolki prostownicze) |
Statyczne (rury z dyfuzorem schodkowym) |
| Tłumienie pulsacji |
Wewnętrzna (pasywna poduszka powietrzna) |
Zewnętrzne (aktywne tłumiki) |
| Mechanizm kontroli profilu |
Zginanie warg w plasterkach |
Automatyczna kontrola rozcieńczania |
| Odcisk fizyczny |
Duży / nieporęczny |
Kompaktowy / opływowy |
| Główny cel konserwacji |
Zużycie mechaniczne (rolki/łożyska) |
Czystość wewnętrzna (dyfuzory) |
| Zużycie energii |
Niższy (niższy spadek ciśnienia) |
Wyższy (wysoki spadek ciśnienia) |
Ryzyka wdrożeniowe i strategie łagodzenia
Instalacja nowego sprzętu bez przygotowania otaczającej infrastruktury powoduje natychmiastowe awarie operacyjne. Gotowość systemu przepływu podejścia jest głównym czynnikiem ryzyka. Nie można przykręcić sztywnego modułu hydraulicznego do wysoce pulsacyjnego przepływu podejścia. Należy przeprowadzić kompleksowy audyt pulsacji części mokrej. Zmierz impulsy ciśnienia na wylocie pompy wentylatora, na sicie i na wlocie kolektora. Zmodernizuj rurociągi doprowadzające, aby wyeliminować martwe nogi, ostre kolanka i niepodparte przebiegi rur, które powodują wibracje. Prawdopodobnie będziesz musiał zainstalować pompę wentylatorową o niskiej pulsacji z wirnikiem łopatkowym. Należy także zmodernizować swoje ekrany ciśnieniowe za pomocą specjalistycznych wirników o niskim pulsie, aby zminimalizować wahania ciśnienia bazowego.
Integracja systemu sterowania stanowi kolejną przeszkodę. Hydrauliczna kontrola rozcieńczania wymaga szybkiego czasu reakcji. Starszym rozproszonym systemom sterowania (DCS) i systemom kontroli jakości (QCS) często brakuje szybkości przetwarzania, aby obsłużyć dane o wysokiej rozdzielczości i wymaganą szybką regulację siłownika. Aby zapewnić dane profili CD w wysokiej rozdzielczości, należy zaktualizować skanery QCS. Upewnij się, że Twój system DCS może przetwarzać te dane i przeprowadzać regulacje zaworów w czasie rzeczywistym. Jeśli zawory reagują zbyt wolno, profilowanie rozcieńczenia będzie raczej wyłapywać błędy niż je korygować, co prowadzi do niestabilnych profili gramatury.
Przyjęcie operatora wymaga skupienia uwagi. Przejście z wizualnego, ręcznego zarządzania poziomem zapasów do w pełni zamkniętego zarządzania opartego na czujnikach zmienia codzienny przepływ pracy. Operatorzy nie mogą już patrzeć przez wziernik, aby ocenić turbulencje w stawie. Muszą nauczyć się interpretować cyfrowe odczyty ciśnienia, metryki geometrii strumienia i zautomatyzowane profile rozcieńczania. Inwestuj dużo w szkolenia na symulatorach i warsztaty prowadzone przez producentów OEM. Upewnij się, że Twój zespół rozumie dynamikę płynów zachodzącą w załączonym nagłówku. Muszą wiedzieć, jak regulacje zaworów recyrkulacyjnych wpływają na przepływy krawędziowe i ogólną równowagę hedera.
Wniosek
Przeprowadzić kompleksowy audyt pulsacji części mokrej przy użyciu przetworników ciśnienia o wysokiej częstotliwości w celu zmapowania aktualnej stabilności przepływu podczas podejścia.
Oceń istniejącą konstrukcję wirnika pompy wentylatora i wirniki sit ciśnieniowych, aby zidentyfikować źródła generowania pulsacji o wysokiej częstotliwości.
Oceń aktualną rozdzielczość skanera QCS i prędkość przetwarzania DCS, aby określić, czy obsługują one automatyczną kontrolę rozcieńczeń w czasie rzeczywistym.
Rozpocznij konsultacje z inżynierami aplikacji OEM, aby zamodelować fizyczny ślad i modyfikacje rurociągów wymagane do przebudowy części mokrej.
Często zadawane pytania
P: Jaka jest maksymalna prędkość wlewu poduszki powietrznej?
Odp.: Wlewy z poduszką powietrzną zwykle osiągają granicę operacyjną około 800 do 900 m/min. Powyżej tego progu wysokie natężenia przepływu objętościowego powodują poważne turbulencje w stawie wewnętrznym. Ta turbulencja destabilizuje poduszkę powietrzną, powodując rezonans i wahania poziomu cieczy, które niszczą stabilność strumienia i tworzenie się arkusza.
P: W jaki sposób wlew hydrauliczny steruje pulsacją bez poduszki powietrznej?
Odp.: Ponieważ brakuje mu wewnętrznej objętości sprężonego powietrza, opiera się całkowicie na zewnętrznych tłumikach pulsacji. Te aktywne tłumiki są instalowane bezpośrednio w rurociągu dopływowym, tuż przed kolektorem. Są precyzyjnie dostrojone, aby pochłaniać fale ciśnienia o wysokiej częstotliwości generowane przez pompę wentylatora i ekrany ciśnieniowe.
P: Czy istniejącą maszynę papierniczą można zmodernizować do wlewu hydraulicznego?
O: Tak. Jednostki hydrauliczne są bardzo kompaktowe, co czyni je idealnymi do regeneracji części mokrej. Z łatwością mieszczą się w obudowie starszego sprzętu. Modernizacja wymaga jednak spełnienia rygorystycznych wymagań wstępnych, w tym układu przepływu podejścia o niskiej pulsacji, ulepszonych pomp wentylatorowych i nowoczesnych zautomatyzowanych systemów sterowania radzących sobie ze sztywną dynamiką płynów.
P: Który typ wlewu zapewnia lepszą kontrolę gramatury?
Odp.: Układy hydrauliczne zapewniają znacznie lepszą kontrolę. Bezproblemowo integrują się z automatycznym profilowaniem rozcieńczeń. Wstrzykując białą wodę do określonych stref nagłówka, dostosowują lokalną konsystencję bez zmiany geometrii plasterka. Pozwala to na szybką korektę w czasie rzeczywistym odchyleń profilu poprzecznego i kierunku maszyny.
P: W jaki sposób wlew wpływa na końcowe właściwości papieru?
Odp.: Określa początkową orientację i rozkład włókien na tkaninie formującej. Jednolity przepływ hydrauliczny i precyzyjna geometria strumienia materiału zapewniają równomierne rozproszenie włókien. To bezpośrednio określa krytyczne parametry, takie jak wytrzymałość na rozciąganie, nieprzezroczystość, gładkość powierzchni i ogólne tworzenie arkusza, co ogranicza słabe punkty i pęknięcia wstęgi.
P: Jakie są różnice w konserwacji między wlewami hydraulicznymi i pneumatycznymi?
Odp.: Zespoły poduszek powietrznych wymagają konserwacji mechanicznej obracających się rolek prostowniczych, łożysk i napędów. Jednostki hydrauliczne nie posiadają ruchomych części, co eliminuje zużycie mechaniczne. Jednakże jednostki hydrauliczne wymagają rygorystycznego wygotowania chemicznego i ścisłych protokołów czyszczenia, aby zapobiec zatykaniu wewnętrznych rur dyfuzora stopniowego przez kamień lub zanieczyszczenia.
P: Czy wlew hydrauliczny wymaga innego systemu przepływu podejścia?
O: Tak. Działa jak sztywny przewód, przenosząc zmiany ciśnienia przed zaworem bezpośrednio na krawędź plastra. Należy zoptymalizować przepływ podejścia, instalując pompy wentylatorowe o niskiej pulsacji, specjalistyczne wirniki przesiewacza i zewnętrzne tłumiki, aby zapewnić absolutną stabilność ciśnienia bazowego, zanim materiał wejdzie do hedera.


