Pappersbruksoperatörer pressar ständigt utrustning för att maximera produktionskapaciteten och maskinhastigheterna. Du behöver högre produktion utan att försämra plåtbildning, banstabilitet eller fräsmarginaler. När du skalar upp produktionen blir äldre våtutrustning snabbt den primära flaskhalsen. Äldre konstruktioner klarar inte högre volymetriska flöden. Detta fel orsakar allvarliga ytviktsvariationer, okontrollerade tryckpulseringar och dålig fiberavflockning vid förhöjda hastigheter. Brukschefer och processingenjörer står inför ett strikt ingenjörsbeslut. Du måste utvärdera om din befintliga installation kan hantera optimering eller om en fullständig kapitaluppgradering är obligatorisk. Uppgraderar till en Hydraulisk inloppslåda är ofta den enda gångbara vägen för att stödja en höghastighets pappersmaskinsmiljö . Denna uppgradering dikterar direkt de slutliga pappersegenskaperna och avgör långsiktig driftframgång.
Hastighetströsklar: Inloppslådor med luftkuddar når i allmänhet sitt driftstak runt 800–900 m/min, medan hydrauliska inloppslådor är konstruerade för att stödja höghastighetspappersmaskiner som arbetar från 1 200 m/min upp till 2 200 m/min.
Kvalitets- och egenskapsmått: Hydrauliska system erbjuder överlägsen ytviktskontroll och deflockulering vid höga hastigheter, vilket direkt bestämmer kritiska pappersegenskaper (som draghållfasthet och formation) genom avancerad materialjetgeometri och generering av mikroturbulens.
Systemförutsättningar: Uppgradering till ett hydrauliskt system kräver noggrann granskning av inflygningsflödessystemet, eftersom det saknar den passiva luftkuddedämpningen hos äldre modeller och är beroende av externa pulsationsdämpare.
Lönsamhet: Även om den är kapitalintensiv ger den hydrauliska inloppslådan en lägre långsiktig kostnad per ton i höghastighetsapplikationer genom minskade banbrott, profilkorrigering i realtid och förbättrad avkastning.
Pappersmaskinens huvudlådas roll i produktionsskalning
Skalning av pappersproduktion kräver absolut kontroll över vätskedynamik. De Inloppslåda för pappersmaskin tar ett cylindriskt flöde av lager från inloppsröret och omvandlar det till en bred, enhetlig, rektangulär stråle. Denna stråle träffar direkt på formningsväven. Du måste fastställa strikta baslinjekrav innan du planerar någon uppgradering för att säkerställa att den våta delen kan hantera ökade volymetriska flöden utan att kompromissa med arkintegriteten.
Uppnå jämn lagerfördelning över hela maskinens bredd utan kanteffekter eller tvärflöden.
Upprätthåll ett exakt hastighetsförhållande mellan jet och tråd för att kontrollera fiberorientering och initial dräneringshastighet.
Säkerställ stabila profiler i tvärriktningen (CD) och maskinriktningen (MD) under varierande flödesförhållanden och konsistensförändringar.
Förhindra fiberflockning omedelbart före skivans öppning för att garantera jämn arkbildning.
Ökad maskinhastighet förstorar hydraulisk instabilitet. När lagerhastigheten ökar, förvandlar den kinetiska energin i flödet mindre tryckvariationer till massiva profilavbrott. Höga hastigheter framkallar kaotisk turbulens. Om den inte hanteras förstör denna turbulens fibermatrisen innan arket ens formas på tråden. Effektiv massaflödeskontroll är den mest kritiska variabeln vid höghastighetspapperstillverkning. Du måste hantera detta flöde för att förhindra hydrauliska hopp, eliminera väckningseffekter och säkerställa en jämn fiberspridning över hela formningssektionen.
Den hydrauliska prestandan hos din våtändarutrustning påverkar direkt brukets lönsamhet. Det bestämmer slutgiltiga pappersegenskaper. Dålig formation skapar svaga punkter i plåten. Dessa svaga punkter orsakar banbrott i press- eller torksektionerna. Webbbrott dödar maskineffektivitet, slöser energi och ökar avvisningsfrekvensen. Överlägsen hydraulisk stabilitet säkerställer konsekvent draghållfasthet, enhetlig opacitet och jämna ytegenskaper. Att optimera detta specifika steg minskar oplanerad stilleståndstid, maximerar fiberutbytet och driver den totala lönsamheten genom att du kan köra med maximala designhastigheter.
Air Cushion Headbox: funktioner och begränsningar
De luftkudde inloppslådan använder en trycksatt luftkudde placerad ovanför lagernivån. Denna luftkudde fungerar som en passiv stötdämpare. Den dämpar lågfrekventa tryckpulseringar som kommer från fläktpumpen, tryckskärmar och inflygningsrör. Den inre dammen innehåller roterande likriktarrullar, vanligtvis kallade hålrullar. Dessa perforerade cylindrar roterar för att skapa makroturbulens. Denna turbulens håller fibrerna suspenderade och fördelar flödet jämnt över skivans bredd. Operatörer kontrollerar vätskenivån och lufttrycket för att hantera den totala tryckhöjden, vilket dikterar den slutliga strålhastigheten.
Denna design behåller relevans för specifika applikationer. Den fungerar bra på långsammare maskiner som kör mellan 400 och 900 m/min. Bruk som producerar tunga applikationer förlitar sig ofta på denna teknik. Kraftpapper, tjocka kartongkvaliteter och specialmassa drar nytta av den milda turbulensen som genereras av likriktarvalsar. Den stora inre volymen ger utmärkt dämpning för de lågfrekventa pulseringar som är vanliga i äldre, mindre optimerade inflygningsflödessystem. Operatörer kan visuellt övervaka damturbulensen genom synglas och manuellt ställa in luftkompressorsystemet för att bibehålla stabiliteten.
Fysiken dikterar en strikt höghastighetsflaskhals för denna utrustning. När flödeshastigheterna ökar till stödhastigheter över 900 m/min, blir luftkudden mycket instabil. Höga hastigheter skapar överdriven turbulens i dammen. Detta gör att lagernivån fluktuerar vilt. Denna resonans stör helt luftkuddens dämpningsförmåga. Vätskenivåfluktuationer översätts direkt till tryckvariationer vid skivans kant. Dessa variationer orsakar dålig jetstabilitet, ojämna anslagsvinklar och försämrade ytviktsprofiler. De mekaniska likriktarvalsarna når också sina rotationsgränser. De misslyckas med att tillhandahålla adekvat avflockning vid höga genomströmningar, vilket leder till kraftig fiberspinning, strängbildning och dålig bildning.
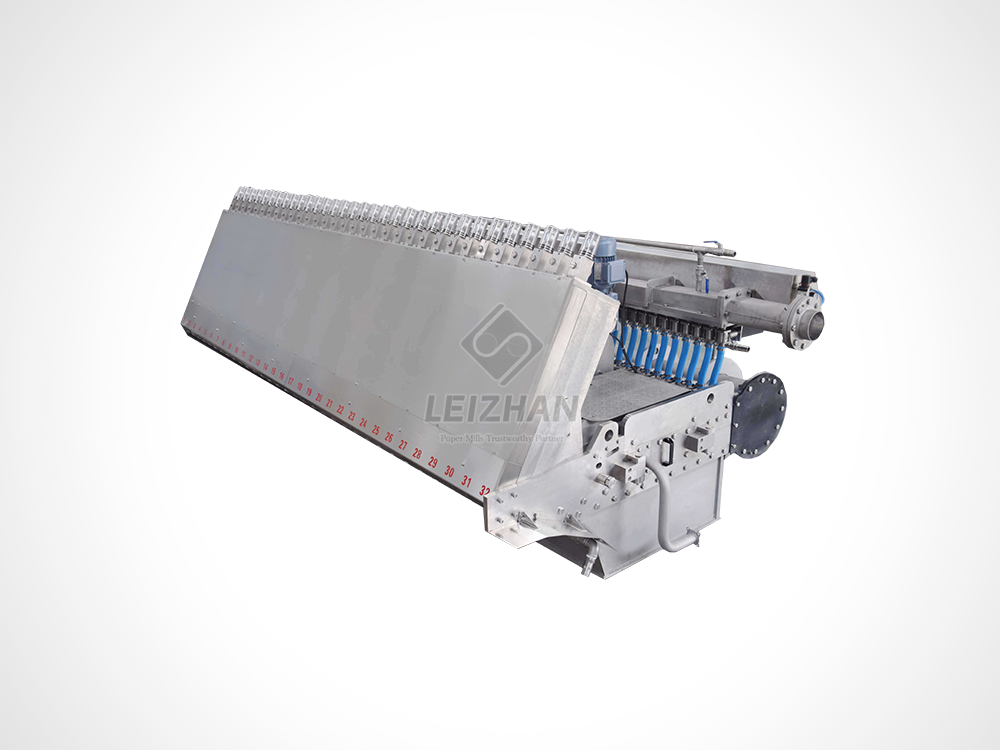
Hydraulisk inloppslåda: Engineering för höghastighetspappersmaskinen
Modern höghastighetsproduktion kräver ett annat tillvägagångssätt. Ingenjörer eliminerade luftkudden helt för att skapa ett helt vätskefyllt högtryckssystem. Denna arkitektur förlitar sig på en exakt konstruerad avsmalnande samlingsrör och ett stegdiffusorrörblock. Den avsmalnande samlingen fördelar mälden jämnt över maskinens bredd. Den upprätthåller konstant tryck och hastighet från drivsidan till vårdsidan. En återcirkulationsledning i änden av samlingsröret förhindrar lagerstagnation och balanserar trycket mellan maskinen. Beståndet strömmar sedan genom en rad rör som är utformade för att hantera vätskeacceleration och retardation.
Hastighets- och turbulenshantering definierar denna teknik. Systemet genererar kontrollerad mikroturbulens för att uppnå optimal avflockning. När lager passerar genom stegdiffusorrören, stöter det på plötsliga expansioner i rördiametern. Dessa fysiska steg skapar intensiva, lokaliserade skjuvkrafter. Denna friktionsinducerade mikroturbulens bryter upp fiberflockar direkt. Det säkerställer en mycket enhetlig fibersuspension precis innan beståndet når skivan. Denna mekanism fungerar felfritt vid extrema hastigheter. Det förhindrar omflyttning som plågar äldre konstruktioner vid körning av högkonsistent lager.
Att leverera en exakt, lågkonsistens ström till Fourdrinier-tråden kräver exakt mäldjetgeometri. Du måste kontinuerligt övervaka och justera denna geometri för att upprätthålla jetstabilitet vid hastigheter som överstiger 1 200 m/min. Anslagsvinkeln dikterar initial dränering och fiberorientering. Avancerade sensorer övervakar skivans öppning och huvudtrycket i realtid. Denna kontinuerliga övervakning säkerställer att jethastigheten perfekt matchar trådhastigheten. Du optimerar jet-till-wire-förhållandet för överlägsen plåtbildning och maximal retention. Kantflödeskontrollventiler används också för att förhindra fiberorienteringsproblem vid plåtens ytterkanter, vilket säkerställer enhetlig kvalitet över hela rullen.
Head-to-Head teknisk utvärdering: Hydraulisk kontra luftkudde
Massaflödeskontroll och avflockning
Luftkuddedesigner använder roterande likriktarrullar för att hantera fiberspridning. Dessa perforerade cylindrar skapar makroturbulens. Även om de är effektiva vid lägre hastigheter, orsakar likriktarvalsar strängning och fiberspinning vid högre hastigheter. De kämpar för att bryta upp täta flockar i applikationer med hög konsistens. Den mekaniska rotationen introducerar en variabel som stör den känsliga flödesdynamiken nära skivan. Du ser ofta vakna effekter nedströms rullarna som visar sig som synliga ränder i det sista arket.
Hydrauliska konstruktioner använder statisk friktion och stegdiffusorelement. De innehåller inga rörliga delar inom flödesbanan. Den plötsliga expansionen i diffusorrören skapar högfrekvent mikroturbulens. Denna metod ger överlägsen fiberdispersion. Den förhindrar flockning över varierande konsistenser och utmärker sig vid höga hastigheter. Den statiska karaktären hos diffusorerna säkerställer absolut konsistens i turbulensgenerering. Du får en perfekt homogen lagersuspension levererad till skivans läpp varje gång, vilket eliminerar de mekaniska variablerna som orsakar ränder.
Basviktskontroll och profilkorrigering
Äldre system förlitar sig starkt på mekaniska skivjusteringar för att kontrollera CD-basviktsprofilen. Operatörer eller motoriserade ställdon böjer skivans läpp för att begränsa eller öppna flödet lokalt. Denna mekaniska böjning har allvarliga begränsningar. Att justera en zon påverkar ofta angränsande zoner. Detta skapar ett kaskadkorrigeringsproblem över maskinens bredd. Det saknar den precision som krävs för moderna kvalitetsstandarder och leder ofta till permanent deformation av skivans läp över tid, vilket kräver dyra ersättningar.
Hydraulsystem integreras sömlöst med moderna automatiserade utspädningsprofileringssystem. Denna integration uppnås stramare basviktskontroll . Istället för att böja skivans läpp, injicerar utspädningskontrollen exakta mängder bakvatten i specifika zoner av samlingsröret med hjälp av roterande pluggventiler. Detta ändrar den lokala konsistensen utan att ändra skivgeometrin eller den lokala hastigheten. Det möjliggör snabb, realtidskorrigering av CD- och MD-profilavvikelser. Du uppnår en betydligt plattare ytviktsprofil. Detta minskar fiberutdelningen och förbättrar rullbyggekvaliteten vid rullmaskinen drastiskt.
Pulsationsdämpande mekanismer
Den inre, passiva luftkudden i luftkuddedesignen absorberar naturligt lågfrekventa tryckvågor. Den komprimerbara luften fungerar som en fjäder. Det jämnar ut flödet innan det når skivan. Detta gör systemet relativt förlåtande för uppströms tryckvariationer orsakade av äldre fläktpumpar, dåligt utformade skärmsystem eller vibrerande inflygningsrör. Det kan maskera betydande brister i flödet i våtänden.
Hydraulsystem saknar denna interna komprimerbara volym. De fungerar som stela vätskeledningar. All tryckpulsering som kommer in i samlingsröret överförs direkt till skivans läpp. Detta orsakar omedelbara MD-basviktsvariationer. Därför kräver hydrauliska inställningar externa, aktiva pulsationsdämpare installerade i inflygningsröret. Dessa dämpare måste vara exakt inställda för att absorbera specifika högfrekventa flödespulseringar. Om den externa dämpningen är otillräcklig dimensionerad eller dåligt inställd, blir hydraulsystemet mycket känsligt för instabilitet uppströms. Du måste också använda avluftningssystem, som dekulatorer, för att avlägsna medbringad luft, eftersom hydrauliska enheter inte kan ventilera luft internt.
Operativa avvägningar och brukslönsamhet
Att uppgradera din våta sida innebär betydande driftsförskjutningar. Energi- och pumpbehov förändras drastiskt. Hydraulsystem arbetar vid mycket högre tryckfall över stegdiffusorerna för att generera den nödvändiga mikroturbulensen. Detta kräver större, kraftfullare fläktpumpar. Du kommer att se en ökning av baslinjeenergiförbrukningen för inflygningsflödessystemet. Du måste väga denna energikostnad mot de enorma vinsterna i produktionshastighet, minskade pauser och total maskineffektivitet.
Underhålls- och rengöringsprotokoll ändras också. Hydrauliska enheter eliminerar rörliga delar som likriktarrullar och deras tillhörande drivenheter, lager och tätningar. Detta minskar drastiskt mekaniskt slitage. Du lägger mindre tid på att byta lager under årliga avbrott. Emellertid kräver stegdiffusorrören strikt inre renhet. All avlagring, biologisk tillväxt eller skräp som fastnar i diffusorerna kommer att orsaka strängning och förstöra plåtprofilen. Du måste implementera rigorösa kemiska utkokningsprocedurer. Du behöver frätande tvättar med hög hastighet för att bibehålla högpolerade invändiga ytor och förhindra ackumulering inom friktionszonerna.
Fysiska fotavtryck gynnar kraftigt den hydrauliska designen. Dessa enheter är betydligt mer kompakta eftersom de inte kräver en stor inre dammvolym eller en massiv luftkuddekammare. Detta ger betydande rumsliga fördelar under ombyggnader. Du kan enkelt montera en hydraulisk enhet i det befintliga utrymmet på en äldre Fourdrinier-sektion. Detta ger ofta utrymme för att lägga till topptrådsformare, uppgradera dräneringselementen eller installera ytterligare vakuumboxar för att hantera den ökade vattenbelastningen från högre maskinhastigheter.
Utvärdera de initiala investeringarna mot långsiktig lönsamhet. Förhandskostnaden för en hydraulisk enhet, i kombination med flödesmodifieringar, är betydande. Men avkastningen på investeringen materialiseras snabbt. Minimerat pappersavfall, färre banbrott och optimerad fiberdistribution minskar kostnaden per ton. Du uppnår högre total utrustningseffektivitet (OEE) och producerar premiumkvaliteter som kräver bättre marknadspriser.
| Driftsparameter |
Luftkudde Inloppslåda |
Hydraulisk inloppslåda |
| Optimalt hastighetsområde |
400 - 900 m/min |
1 200 - 2 200+ m/min |
| Avflockningsmetod |
Mekanisk (likriktarrullar) |
Statisk (stegspridare) |
| Pulsationsdämpning |
Intern (passiv luftdyna) |
Extern (aktiva dämpare) |
| Profil Styrmekanism |
Skiva läppböjning |
Automatisk utspädningskontroll |
| Fysiskt fotavtryck |
Stor / skrymmande |
Kompakt/strömlinjeformad |
| Primärt underhållsfokus |
Mekaniskt slitage (rullar/lager) |
Inre renlighet (diffusorer) |
| Energiförbrukning |
Lägre (lägre tryckfall) |
Högre (högt tryckfall) |
Implementeringsrisker och begränsningsstrategier
Att installera ny utrustning utan att förbereda den omgivande infrastrukturen orsakar omedelbara driftsfel. Beredskap för närmandeflödessystem är din primära riskfaktor. Du kan inte skruva fast en stel hydraulisk enhet på ett mycket pulserande inflygningsflöde. Du måste genomföra en omfattande pulseringsrevision i våtområdet. Mät tryckpulserna vid fläktpumpens utlopp, skärmen accepterar och samlingsrörets inlopp. Uppgradera ditt inflygningsflöde för att eliminera döda ben, vassa armbågar och ostödda rördragningar som orsakar vibrationer. Du kommer sannolikt att behöva installera en lågpulserande fläktpump med ett förskjutet skovelhjul. Du måste också uppgradera dina tryckskärmar med specialiserade lågpulsrotorer för att minimera baslinjetryckvariationer.
Integrering av kontrollsystem utgör ytterligare ett hinder. Hydraulisk utspädningskontroll kräver snabba svarstider. Legacy Distributed Control Systems (DCS) och Quality Control Systems (QCS) saknar ofta bearbetningshastigheten för att hantera högupplösta data och snabba ställdonjusteringar som krävs. Du måste uppgradera dina QCS-skannrar för att tillhandahålla högupplösta CD-profildata. Se till att din DCS kan behandla dessa data och utföra ventiljusteringar i realtid. Om dina ventiler reagerar för långsamt kommer utspädningsprofilen att jaga felen snarare än att rätta till dem, vilket leder till instabila ytviktsprofiler.
Operatörsantagande kräver fokuserad uppmärksamhet. Övergången från visuell, manuell lagernivåhantering till helt sluten, sensordriven hantering förändrar det dagliga arbetsflödet. Operatörer kan inte längre titta genom ett synglas för att mäta dammturbulens. De måste lära sig att tolka digitala tryckavläsningar, jetgeometrimetrik och automatiserade utspädningsprofiler. Satsa mycket på simulatorutbildning och OEM-ledda workshops. Se till att ditt team förstår vätskedynamiken som sker inuti den bifogade rubriken. De behöver veta hur justeringar av recirkulationsventiler påverkar kantflöden och den övergripande balansen i samlingsröret.
Slutsats
Genomför en omfattande pulseringsrevision i våtområdet med högfrekventa tryckgivare för att kartlägga strömningsstabilitet.
Utvärdera din befintliga fläktpumpsimpellerdesign och tryckskärmsrotorer för att identifiera källor till högfrekvent pulsationsgenerering.
Bedöm din nuvarande QCS-skannerupplösning och DCS-bearbetningshastigheter för att avgöra om de stöder automatiserad utspädningskontroll i realtid.
Inleda konsultationer med OEM-applikationsingenjörer för att modellera det fysiska fotavtrycket och rörmodifieringar som krävs för en våtände-ombyggnad.
FAQ
F: Vad är den maximala hastigheten för en luftkudde inloppslåda?
S: Inloppslådor med luftkuddar når vanligtvis sin operativa gräns runt 800 till 900 m/min. Över denna tröskel orsakar höga volymetriska flödeshastigheter kraftig turbulens i den inre dammen. Denna turbulens destabiliserar luftkudden, vilket orsakar resonans- och vätskenivåfluktuationer som förstör jetstabilitet och arkbildning.
F: Hur styr en hydraulisk inloppslåda pulsering utan luftdyna?
S: Eftersom den saknar en intern komprimerbar luftvolym, är den helt beroende av externa pulsationsdämpare. Dessa aktiva dämpare installeras direkt i inflygningsröret precis före samlingsröret. De är exakt inställda för att absorbera högfrekventa tryckvågor som genereras av fläktpumpen och tryckskärmarna.
F: Kan en befintlig pappersmaskin uppgraderas till en hydraulisk inloppslåda?
A: Ja. Hydrauliska enheter är mycket kompakta, vilket gör dem idealiska för våtändarekonstruktioner. De passar lätt in i fotavtrycket av äldre utrustning. Uppgraderingen kräver dock strikta förutsättningar, inklusive ett lågpulserande flödessystem, uppgraderade fläktpumpar och moderna automatiserade styrsystem för att hantera den stela vätskedynamiken.
F: Vilken typ av inloppslåda ger bättre basviktskontroll?
S: Hydraulsystem ger mycket överlägsen kontroll. De integreras sömlöst med automatisk utspädningsprofilering. Genom att injicera bakvatten i specifika zoner av rubriken, justerar de den lokala konsistensen utan att ändra skivgeometrin. Detta möjliggör snabb korrigering i realtid av profilavvikelser i tvärriktning och maskinriktning.
F: Hur påverkar inloppslådan slutliga pappersegenskaper?
S: Det dikterar den initiala fiberorienteringen och distributionen på formningstyget. Enhetligt hydrauliskt flöde och exakt materialstrålegeometri säkerställer en jämn fiberspridning. Detta bestämmer direkt kritiska mått som draghållfasthet, opacitet, ytjämnhet och övergripande plåtbildning, vilket minskar svaga punkter och banbrott.
F: Vilka är underhållsskillnaderna mellan hydrauliska och luftkudde inloppslådor?
S: Luftkuddeenheter kräver mekaniskt underhåll för roterande likriktarrullar, lager och drivenheter. Hydrauliska enheter har inga rörliga delar, vilket eliminerar mekaniskt slitage. Hydrauliska enheter kräver dock rigorösa kemiska utkokningar och strikta rengöringsprotokoll för att förhindra att glödskal eller skräp täpper igen de interna stegspridningsrören.
F: Kräver en hydraulisk inloppslåda ett annat flödessystem?
A: Ja. Den fungerar som en styv ledning som överför uppströms tryckvariationer direkt till skivans läpp. Du måste optimera inflygningsflödet genom att installera lågpulserande fläktpumpar, specialiserade silrotorer och externa dämpare för att säkerställa absolut baslinjetryckstabilitet innan lageret går in i skärbordet.


