Les opérateurs d’usines de papier poussent constamment leurs équipements pour maximiser la capacité de production et la vitesse des machines. Vous avez besoin d’un rendement plus élevé sans dégrader la formation de la feuille, la stabilité de la bande ou les marges du laminoir. Lorsque vous augmentez la production, les équipements de partie humide existants deviennent rapidement le principal goulot d'étranglement. Les conceptions plus anciennes ne parviennent pas à gérer des débits volumétriques plus élevés. Cette défaillance provoque de graves variations de grammage, des pulsations de pression incontrôlées et une mauvaise défloculation des fibres à des vitesses élevées. Les directeurs d'usine et les ingénieurs de procédés sont confrontés à une décision technique stricte. Vous devez évaluer si votre configuration existante peut gérer l'optimisation ou si une mise à niveau complète du capital est obligatoire. Mise à niveau vers un La caisse de tête hydraulique est souvent la seule voie viable pour prendre en charge un environnement de machine à papier à grande vitesse . Cette mise à niveau dicte directement les propriétés finales du papier et détermine le succès opérationnel à long terme.
Seuils de vitesse : les caisses d'arrivée à coussin d'air atteignent généralement leur plafond opérationnel autour de 800 à 900 m/min, tandis que les caisses d'arrivée hydrauliques sont conçues pour prendre en charge les machines à papier à grande vitesse fonctionnant de 1 200 m/min à 2 200 m/min.
Paramètres de qualité et de propriétés : les systèmes hydrauliques offrent un contrôle supérieur du grammage et une défloculation à des vitesses élevées, déterminant directement les propriétés critiques du papier (telles que la résistance à la traction et la formation) grâce à une géométrie avancée du jet de papier et à la génération de micro-turbulences.
Conditions préalables du système : La mise à niveau vers un système hydraulique nécessite un audit rigoureux du système de flux d'approche, car il ne dispose pas de l'amortissement passif des coussins d'air des anciens modèles et repose sur des atténuateurs de pulsations externes.
Rentabilité : Bien qu'elle soit à forte intensité de capital, la caisse d'arrivée hydraulique offre un coût par tonne à long terme inférieur dans les applications à grande vitesse grâce à une réduction des ruptures de bande, une correction de profil en temps réel et un rendement amélioré.
Le rôle de la caisse d'arrivée de la machine à papier dans la mise à l'échelle de la production
La production de papier à grande échelle nécessite un contrôle absolu sur la dynamique des fluides. Le La caisse d'arrivée de la machine à papier prélève un flux cylindrique de matière provenant de la tuyauterie d'approche et le transforme en un jet rectangulaire large et uniforme. Ce jet frappe directement le tissu en formation. Vous devez établir des exigences de base strictes avant de planifier toute mise à niveau afin de garantir que la partie humide peut gérer des débits volumétriques accrus sans compromettre l'intégrité de la feuille.
Obtenez une répartition uniforme du stock sur toute la largeur de la machine, sans effets de bord ni flux transversaux.
Maintenez un rapport précis de vitesse jet/fil pour contrôler l’orientation des fibres et les taux de drainage initiaux.
Garantissez des profils stables dans le sens transversal (CD) et dans le sens machine (MD) dans diverses conditions d'écoulement et changements de cohérence.
Empêcher la floculation des fibres immédiatement avant l’ouverture de la tranche pour garantir une formation uniforme de la feuille.
L’augmentation de la vitesse de la machine amplifie les instabilités hydrauliques. À mesure que la vitesse du stock augmente, l’énergie cinétique présente dans l’écoulement transforme des variations mineures de pression en perturbations massives du profil. Les vitesses élevées provoquent des turbulences chaotiques. Si elle n’est pas gérée, cette turbulence détruit la matrice fibreuse avant même que la feuille ne se forme sur le fil. Efficace Le contrôle du débit de pâte est la variable la plus critique dans la fabrication du papier à grande vitesse. Vous devez gérer ce flux pour éviter les sauts hydrauliques, éliminer les effets de sillage et assurer une dispersion homogène des fibres sur toute la section de formage.
Les performances hydrauliques de votre équipement de partie humide ont un impact direct sur la rentabilité de l'usine. Il détermine les propriétés finales du papier. Une mauvaise formation crée des points faibles dans la feuille. Ces points faibles provoquent des ruptures de bande dans les sections de presse ou de séchage. Les ruptures de bande nuisent à l'efficacité de la machine, gaspillent de l'énergie et augmentent les taux de rejet. La stabilité hydraulique supérieure garantit une résistance à la traction constante, une opacité uniforme et des caractéristiques de surface lisses. L'optimisation de cette étape spécifique réduit les temps d'arrêt imprévus, maximise le rendement en fibre et améliore la rentabilité globale en vous permettant de fonctionner aux vitesses de conception maximales.
Boîte de tête à coussin d'air : capacités et limites
Le La boîte de tête à coussin d'air utilise un coussin d'air sous pression situé au-dessus du niveau de stock. Ce coussin d'air agit comme un amortisseur passif. Il amortit les pulsations de pression basse fréquence provenant de la pompe du ventilateur, des écrans de pression et de la tuyauterie d'approche. Le bassin interne contient des rouleaux redresseurs rotatifs, communément appelés rouleaux à trous. Ces cylindres perforés tournent pour créer des macro-turbulences. Cette turbulence maintient les fibres en suspension et répartit le flux uniformément sur toute la largeur de la tranche. Les opérateurs contrôlent le niveau de liquide et la pression de l'air pour gérer la hauteur totale, qui dicte la vitesse finale du jet.
Cette conception reste pertinente pour des applications spécifiques. Il fonctionne bien sur les machines plus lentes fonctionnant entre 400 et 900 m/min. Les usines produisant des applications de qualité lourde s'appuient souvent sur cette technologie. Les papiers kraft, les cartons épais et les pâtes spéciales bénéficient de la douce turbulence générée par les rouleaux redresseurs. Le grand volume interne offre un excellent amortissement des pulsations basse fréquence courantes dans les systèmes de flux d'approche plus anciens et moins optimisés. Les opérateurs peuvent surveiller visuellement les turbulences de l'étang à travers des voyants et régler manuellement le système de compresseur d'air pour maintenir la stabilité.
La physique impose un goulot d'étranglement strict à grande vitesse pour cet équipement. À mesure que les débits augmentent pour supporter des vitesses supérieures à 900 m/min, le coussin d'air devient très instable. Les vitesses élevées créent des turbulences excessives dans l'étang. Cela entraîne de fortes fluctuations du niveau des stocks. Cette résonance perturbe complètement la capacité d'amortissement du coussin d'air. Les fluctuations du niveau de liquide se traduisent directement par des variations de pression au niveau de la lèvre de la tranche. Ces variations entraînent une mauvaise stabilité du jet, des angles d'impact inégaux et des profils de grammage compromis. Les rouleaux redresseurs mécaniques atteignent également leurs limites de rotation. Ils ne parviennent pas à assurer une défloculation adéquate à des débits élevés, ce qui entraîne un filage, un cordage et une mauvaise formation des fibres.
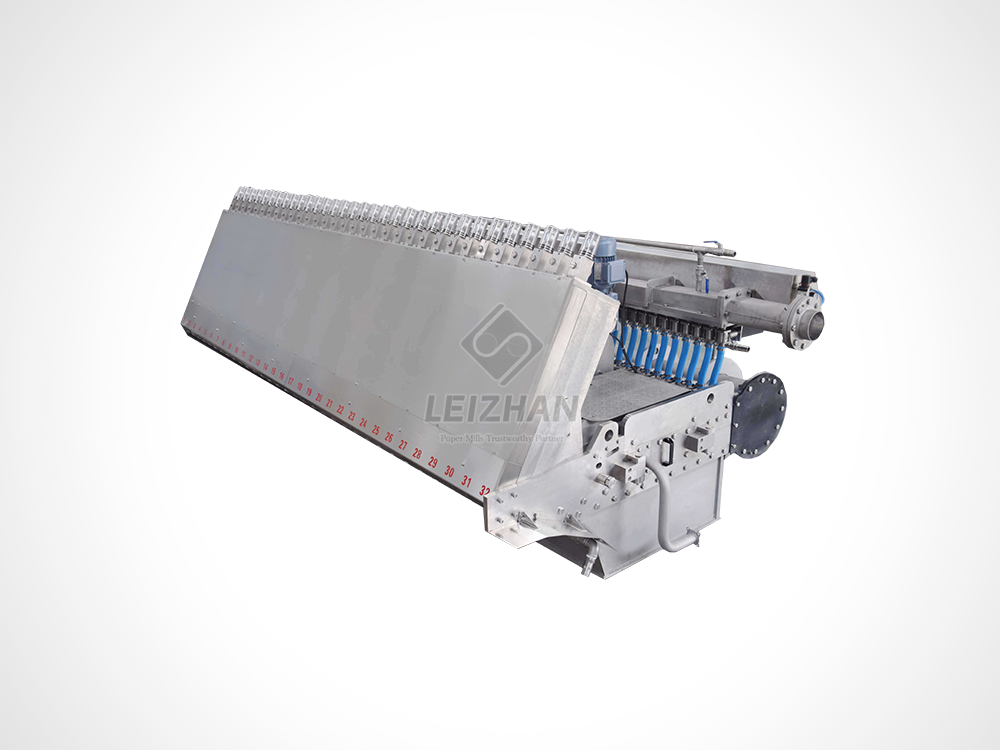
Caisse de tête hydraulique : ingénierie pour la machine à papier à grande vitesse
La production moderne à grande vitesse nécessite une approche différente. Les ingénieurs ont entièrement éliminé le coussin d’air pour créer un système haute pression entièrement rempli de liquide. Cette architecture repose sur un collecteur conique conçu avec précision et un bloc de tube diffuseur étagé. La plateforme conique répartit le matériau uniformément sur toute la largeur de la machine. Il maintient une pression et une vitesse constantes du côté entraînement au côté entretien. Une conduite de recirculation à l'extrémité du collecteur empêche la stagnation du stock et équilibre la pression transversale à la machine. Le stock circule ensuite à travers une banque de tubes conçus pour gérer l'accélération et la décélération des fluides.
La gestion de la vitesse et des turbulences définit cette technologie. Le système génère des micro-turbulences contrôlées pour obtenir une défloculation optimale. Lorsque le matériau passe à travers les tubes diffuseurs étagés, il rencontre des expansions soudaines du diamètre du tube. Ces étapes physiques créent des forces de cisaillement intenses et localisées. Cette micro-turbulence induite par le frottement brise instantanément les flocs de fibres. Il assure une suspension de fibres très uniforme juste avant que le stock n'atteigne la tranche. Ce mécanisme fonctionne parfaitement à des vitesses extrêmes. Il empêche la refloculation qui affecte les anciens modèles lors de l'utilisation de supports à haute consistance.
La fourniture d'un flux de matière précis et de faible consistance au fil Fourdrinier nécessite une géométrie exacte du jet d'origine. Vous devez surveiller et ajuster en permanence cette géométrie pour maintenir la stabilité du jet à des vitesses supérieures à 1 200 m/min. L’angle d’impaction dicte le drainage initial et l’orientation des fibres. Des capteurs avancés surveillent l’ouverture de la tranche et la pression du collecteur en temps réel. Cette surveillance continue garantit que la vitesse du jet correspond parfaitement à la vitesse du fil. Vous optimisez le rapport jet/fil pour une formation de feuille supérieure et une rétention maximale. Des vannes de contrôle du débit sur les bords sont également utilisées pour éviter les problèmes d'orientation des fibres aux bords extrêmes de la feuille, garantissant ainsi une qualité uniforme sur toute la bobine.
Évaluation technique face-à-face : coussin hydraulique ou coussin d'air
Contrôle du flux pulpaire et défloculation
Les conceptions à coussin d'air utilisent des rouleaux redresseurs rotatifs pour gérer la dispersion des fibres. Ces cylindres perforés créent des macro-turbulences. Bien qu'efficaces à des vitesses inférieures, les rouleaux redresseurs provoquent le cordage et le filage des fibres à des vitesses plus élevées. Ils ont du mal à briser les flocs serrés dans les applications à haute consistance. La rotation mécanique introduit une variable qui perturbe la dynamique délicate de l'écoulement à proximité de la tranche. Vous constatez souvent des effets de sillage en aval des rouleaux qui apparaissent sous forme de stries visibles sur la feuille finale.
Les conceptions hydrauliques utilisent des éléments à friction statique et à diffuseur étagé. Ils ne contiennent aucune pièce mobile dans le trajet d'écoulement. La dilatation soudaine des tubes diffuseurs crée des micro-turbulences haute fréquence. Cette méthode offre une dispersion supérieure des fibres. Il empêche la floculation sur différentes consistances et excelle à des vitesses élevées. La nature statique des diffuseurs garantit une cohérence absolue dans la génération de turbulences. Vous obtenez à chaque fois une suspension d'origine parfaitement homogène livrée à la lèvre de la tranche, éliminant les variables mécaniques qui provoquent des stries.
Contrôle du poids de base et correction du profil
Les systèmes plus anciens s'appuient fortement sur des ajustements mécaniques des lèvres de coupe pour contrôler le profil de grammage du CD. Des opérateurs ou des actionneurs motorisés plient la lèvre de la tranche pour restreindre ou ouvrir le flux localement. Cette flexion mécanique présente de sévères limitations. L'ajustement d'une zone affecte souvent les zones adjacentes. Cela crée un problème de correction en cascade sur toute la largeur de la machine. Il manque de la précision requise par les normes de qualité modernes et conduit souvent à une déformation permanente de la lèvre de la tranche au fil du temps, nécessitant des remplacements coûteux.
Les systèmes hydrauliques s’intègrent parfaitement aux systèmes modernes de profilage de dilution automatisés. Cette intégration permet d'obtenir une contrôle du grammage . Au lieu de plier la lèvre de la tranche, le contrôle de dilution injecte des quantités précises d'eau blanche dans des zones spécifiques du collecteur à l'aide de vannes à boisseau rotatif. Cela modifie la cohérence locale sans changer la géométrie de la tranche ou la vitesse locale. Il permet une correction rapide et en temps réel des écarts de profil CD et MD. Vous obtenez un profil de grammage nettement plus plat. Cela réduit les pertes de fibres et améliore considérablement la qualité de fabrication des rouleaux au niveau de l'enrouleur.
Mécanismes d'amortissement des pulsations
Le coussin d'air interne passif de la conception du coussin d'air absorbe naturellement les ondes de pression basse fréquence. L'air compressible agit comme un ressort. Il lisse le flux avant qu'il n'atteigne la tranche. Cela rend le système relativement tolérant aux variations de pression en amont causées par des pompes à ventilateur plus anciennes, des systèmes de criblage mal conçus ou des canalisations d'approche vibrantes. Cela peut masquer des défauts importants dans le flux d’approche de la partie humide.
Les systèmes hydrauliques ne disposent pas de ce volume interne compressible. Ils agissent comme des conduits de fluide rigides. Toute pulsation de pression entrant dans le collecteur est transmise directement à la lèvre de la tranche. Cela provoque des variations immédiates du grammage MD. Par conséquent, les configurations hydrauliques nécessitent des atténuateurs de pulsations actifs externes installés dans la tuyauterie d’approche. Ces amortisseurs doivent être réglés avec précision pour absorber les pulsations spécifiques du flux d’approche à haute fréquence. Si l’amortissement externe est insuffisamment dimensionné ou mal réglé, le système hydraulique devient très vulnérable aux instabilités en amont. Vous devez également utiliser des systèmes de désaération, comme les déculateurs, pour éliminer l'air entraîné, car les unités hydrauliques ne peuvent pas évacuer l'air en interne.
Compromis opérationnels et rentabilité de l’usine
La mise à niveau de votre partie humide implique des changements opérationnels importants. Les besoins en énergie et en pompage changent radicalement. Les systèmes hydrauliques fonctionnent avec des chutes de pression beaucoup plus élevées à travers les diffuseurs étagés pour générer les micro-turbulences nécessaires. Cela nécessite des pompes à ventilateur plus grandes et plus puissantes. Vous constaterez une augmentation de la consommation d’énergie de base pour le système de flux d’approche. Vous devez mettre en balance ce coût énergétique avec les gains massifs en termes de vitesse de production, de réduction des pauses et d’efficacité globale de la machine.
Les protocoles d’entretien et de nettoyage changent également. Les unités hydrauliques éliminent les pièces mobiles telles que les rouleaux redresseurs et leurs entraînements, roulements et joints associés. Cela réduit considérablement l’usure mécanique. Vous passez moins de temps à remplacer les roulements lors des pannes annuelles. Cependant, les tubes diffuseurs à étages nécessitent une propreté interne stricte. Toute accumulation de tartre, croissance biologique ou débris coincés dans les diffuseurs provoquera des cordages et ruinera le profil de la feuille. Vous devez mettre en œuvre des procédures rigoureuses d’ébullition chimique. Vous avez besoin de lavages caustiques à haute vitesse pour maintenir les surfaces internes hautement polies et empêcher toute accumulation dans les zones de friction.
L'empreinte physique favorise fortement la conception hydraulique. Ces unités sont nettement plus compactes car elles ne nécessitent pas un grand volume de bassin interne ni une chambre à coussin d'air massive. Cela offre des avantages spatiaux significatifs lors des reconstructions. Vous pouvez facilement installer une centrale hydraulique dans l'espace existant d'une ancienne section Fourdrinier. Cela laisse souvent de la place pour ajouter des formeurs de fil supérieur, améliorer les éléments de drainage ou installer des boîtes à vide supplémentaires pour gérer la charge d'eau accrue due à des vitesses de machine plus élevées.
Évaluez les dépenses en capital initiales par rapport à la rentabilité à long terme. Le coût initial d’une unité hydraulique, combiné aux modifications du débit d’approche, est substantiel. Pourtant, le retour sur investissement se matérialise rapidement. Des rejets de papier minimisés, moins de ruptures de bobine et une distribution optimisée des fibres réduisent le coût par tonne. Vous obtenez une efficacité globale de l'équipement (OEE) plus élevée et produisez des qualités haut de gamme qui se vendent à de meilleurs prix sur le marché.
| Paramètre opérationnel |
Caisse de tête à coussin d'air |
Caisse de tête hydraulique |
| Plage de vitesse optimale |
400 - 900 m/min |
1 200 - 2 200+ m/min |
| Méthode de défloculation |
Mécanique (rouleaux redresseurs) |
Statique (Tubes diffuseurs étagés) |
| Amortissement des pulsations |
Interne (coussin d'air passif) |
Externe (atténuateurs actifs) |
| Mécanisme de contrôle de profil |
Pliage des lèvres en tranches |
Contrôle de dilution automatisé |
| Empreinte physique |
Grand / Encombrant |
Compact / rationalisé |
| Objectif principal de la maintenance |
Usure mécanique (rouleaux/roulements) |
Propreté Interne (Diffuseurs) |
| Consommation d'énergie |
Inférieur (chute de pression inférieure) |
Plus élevé (chute de pression élevée) |
Risques de mise en œuvre et stratégies d’atténuation
L'installation de nouveaux équipements sans préparer l'infrastructure environnante entraîne des pannes opérationnelles immédiates. L’état de préparation du système de flux d’approche est votre principal facteur de risque. Vous ne pouvez pas fixer une unité hydraulique rigide sur un flux d'approche hautement pulsé. Vous devez effectuer un audit complet des pulsations de la partie humide. Mesurez les impulsions de pression au refoulement de la pompe du ventilateur, à l'admission du tamis et à l'entrée du collecteur. Améliorez votre tuyauterie d'approche pour éliminer les branches mortes, les coudes pointus et les conduites non supportées qui provoquent des vibrations. Vous devrez probablement installer une pompe à ventilateur à faible pulsation avec une turbine à palettes décalées. Vous devez également mettre à niveau vos tamis à pression avec des rotors spécialisés à faible impulsion pour minimiser les variations de pression de base.
L'intégration du système de contrôle présente un autre obstacle. Le contrôle de dilution hydraulique nécessite des temps de réponse rapides. Les systèmes de contrôle distribués (DCS) et les systèmes de contrôle qualité (QCS) existants n'ont souvent pas la vitesse de traitement nécessaire pour gérer les données haute résolution et les ajustements rapides des actionneurs requis. Vous devez mettre à niveau vos scanners QCS pour fournir des données de profil de CD haute résolution. Assurez-vous que votre DCS peut traiter ces données et exécuter des réglages de vanne en temps réel. Si vos vannes réagissent trop lentement, le profilage de dilution poursuivra les erreurs plutôt que de les corriger, conduisant à des profils de grammage instables.
L’adoption par les opérateurs nécessite une attention ciblée. La transition d’une gestion visuelle et manuelle du niveau de stock à une gestion entièrement fermée et pilotée par capteurs modifie le flux de travail quotidien. Les opérateurs ne peuvent plus regarder à travers un hublot pour évaluer les turbulences de l'étang. Ils doivent apprendre à interpréter les lectures numériques de pression, les mesures de géométrie des jets et les profils de dilution automatisés. Investissez massivement dans la formation sur simulateur et dans les ateliers dirigés par les OEM. Assurez-vous que votre équipe comprend la dynamique des fluides qui se produit à l’intérieur de l’en-tête ci-joint. Ils doivent savoir comment les réglages des vannes de recirculation affectent les débits de bord et l'équilibre global du collecteur.
Conclusion
Réalisez un audit complet des pulsations de la partie humide à l’aide de transducteurs de pression haute fréquence pour cartographier la stabilité du flux d’approche actuel.
Évaluez la conception de la turbine de votre pompe de ventilateur et les rotors du tamis de pression existants pour identifier les sources de génération de pulsations à haute fréquence.
Évaluez la résolution actuelle de votre scanner QCS et les vitesses de traitement DCS pour déterminer si elles prennent en charge le contrôle de dilution automatisé en temps réel.
Initier des consultations avec les ingénieurs d’application OEM pour modéliser l’empreinte physique et les modifications de tuyauterie requises pour une reconstruction de la partie humide.
FAQ
Q : Quelle est la vitesse maximale d’une caisse d’arrivée à coussin d’air ?
R : Les caisses d'arrivée à coussin d'air atteignent généralement leur limite opérationnelle autour de 800 à 900 m/min. Au-dessus de ce seuil, des débits volumétriques élevés provoquent de fortes turbulences dans le bassin interne. Cette turbulence déstabilise le coussin d'air, provoquant des fluctuations de résonance et de niveau de liquide qui détruisent la stabilité du jet et la formation de nappes.
Q : Comment une caisse de tête hydraulique contrôle-t-elle les pulsations sans coussin d'air ?
R : Comme il ne dispose pas d’un volume d’air compressible interne, il repose entièrement sur des amortisseurs de pulsations externes. Ces atténuateurs actifs sont installés directement dans la tuyauterie d'approche juste avant le collecteur. Ils sont réglés avec précision pour absorber les ondes de pression haute fréquence générées par la pompe du ventilateur et les écrans de pression.
Q : Une machine à papier existante peut-elle être transformée en caisse d'arrivée hydraulique ?
R : Oui. Les unités hydrauliques sont très compactes, ce qui les rend idéales pour les reconstructions de parties humides. Ils s’intègrent facilement dans l’empreinte des équipements plus anciens. Cependant, la mise à niveau nécessite des conditions préalables strictes, notamment un système de flux d'approche à faibles pulsations, des pompes à ventilateur améliorées et des systèmes de contrôle automatisés modernes pour gérer la dynamique des fluides rigides.
Q : Quel type de caisse d'arrivée offre un meilleur contrôle du grammage ?
R : Les systèmes hydrauliques offrent un contrôle bien supérieur. Ils s’intègrent parfaitement au profilage de dilution automatisé. En injectant de l'eau blanche dans des zones spécifiques du collecteur, ils ajustent la consistance locale sans altérer la géométrie des tranches. Cela permet une correction rapide et en temps réel des écarts de profil dans le sens transversal et dans le sens machine.
Q : Quel est l'impact de la caisse d'arrivée sur les propriétés finales du papier ?
R : Cela dicte l'orientation et la distribution initiales des fibres sur le tissu de formage. Un débit hydraulique uniforme et une géométrie précise du jet d'origine garantissent une dispersion uniforme des fibres. Cela détermine directement des mesures critiques telles que la résistance à la traction, l'opacité, la douceur de la surface et la formation globale de la feuille, ce qui réduit les points faibles et les ruptures de bande.
Q : Quelles sont les différences d’entretien entre les caisses d’arrivée hydrauliques et à coussin d’air ?
R : Les unités à coussin d'air nécessitent un entretien mécanique pour les rouleaux redresseurs rotatifs, les roulements et les entraînements. Les unités hydrauliques ne comportent aucune pièce mobile, éliminant ainsi l’usure mécanique. Cependant, les unités hydrauliques nécessitent des ébullitions chimiques rigoureuses et des protocoles de nettoyage stricts pour empêcher le tartre ou les débris d'obstruer les tubes internes du diffuseur étagé.
Q : Une caisse d'arrivée hydraulique nécessite-t-elle un système de débit d'approche différent ?
R : Oui. Il agit comme un conduit rigide, transmettant les variations de pression en amont directement à la lèvre de la tranche. Vous devez optimiser le débit d'approche en installant des pompes à ventilateur à faible pulsation, des rotors de tamis spécialisés et des atténuateurs externes pour garantir une stabilité absolue de la pression de base avant que le stock n'entre dans le collecteur.


