Les adhésifs résiduels, les thermofusibles, les colles synthétiques et les impuretés visibles créent des goulots d'étranglement opérationnels persistants dans la fabrication du papier recyclé. Ces contaminants provoquent des temps d'arrêt des machines, des ruptures de bobine et de graves défauts de papier. Les séparateurs de criblage primaire et de scories éliminent efficacement les macrocontaminants. Cependant, les micro-stickies contournent facilement ces premières étapes. Ces contaminants microscopiques voyagent en aval et s’agglomèrent pendant le processus de fabrication du papier. Cela entraîne de graves problèmes d’exécution et des dégradations de qualité. La solution définitive en bas de l'entonnoir repose sur une approche thermomécanique. Intégrer un Le système de dispersion de chaleur à disque sert de norme industrielle pour neutraliser les micro-collants. Il utilise une chaleur contrôlée et une action mécanique à cisaillement élevé pour décomposer la saleté visible et les matériaux collants. Ce processus garantit que la pâte recyclée répond aux exigences de qualité strictes pour la production de papier de haute qualité.
Mécanisme d'action : les systèmes de dispersion de chaleur à disques utilisent une combinaison de chauffage à la vapeur (pour ramollir) et d'une action mécanique à cisaillement élevé (pour décomposer) pour réduire les impuretés collantes et visibles en particules sub-visibles et non collantes.
Variables critiques : L'efficacité de la dispersion repose en grande partie sur trois paramètres contrôlables : une température élevée, un jeu étroit du disque et une consistance élevée de la pulpe.
Intégration du système : une élimination maximale des substances collantes nécessite une approche holistique, associant la dispersion thermique à une dilution post-dispersion, des processus de flottation ou des traitements enzymatiques ciblés.
Retour sur investissement et compromis : bien que très efficaces pour améliorer la qualité du papier, les propriétés optiques et la maniabilité de la machine, ces systèmes nécessitent une évaluation minutieuse de la consommation d'énergie (vapeur et énergie électrique) par rapport aux améliorations du rendement.
Le défi technique des collants dans la fabrication de pâte à papier
Macro vs Micro Stickies dans le flux de recyclage
Les produits en papier recyclé contiennent un mélange complexe de contaminants. Les exploitants d'usines classent ces contaminants en fonction de leur taille et de leur comportement au cours du processus de réduction en pâte. Les macro-stickies mesurent généralement plus de 0,10 mm à 0,15 mm. Ils proviennent des étiquettes d’expédition, des adhésifs pour enveloppes, des reliures de livres et des rubans d’emballage. En raison de leurs dimensions physiques plus grandes, les macro-collants sont relativement faciles à isoler au début du processus de réduction en pâte à l'aide de tamis grossiers et de nettoyants haute densité. Les opérateurs peuvent les retirer physiquement avant qu’ils ne s’effondrent davantage.
Les micro-adhésifs présentent un défi beaucoup plus difficile sur le terrain des machines. Ces particules tombent en dessous du seuil de 0,10 mm. Ils sont constitués d'adhésifs sensibles à la pression (PSA), de thermofusibles, de cires et d'encres synthétiques comme le caoutchouc styrène-butadiène (SBR) ou l'éthylène-acétate de vinyle (EVA). Lors de la réduction en pâte initiale, l'agitation mécanique de l'hydrapulpeur brise des films adhésifs plus gros en ces fragments microscopiques. Une fois dispersés dans la boucle d’eau, ils restent stables jusqu’à ce que des changements brusques de pH, de température ou de force de cisaillement les amènent à se réagglomérer. Lorsqu'ils s'agglomèrent sur les tissus de formage, les rouleaux de presse ou les cylindres de séchage, ils créent des dépôts collants qui arrachent les fibres de la feuille, provoquant des trous, des stries de revêtement et déchirant la bande de papier.
Les limites du dépistage et du nettoyage standard
La préparation traditionnelle des pâtes repose en grande partie sur des nettoyeurs centrifuges et des tamis à fines fentes. Les nettoyeurs centrifuges séparent les matériaux en fonction de leur densité. Les nettoyeurs avant éliminent les débris lourds comme le sable et le verre, tandis que les nettoyeurs inversés ciblent les plastiques légers. Malheureusement, la plupart des micro-collants possèdent une densité presque identique à celle de l'eau et des fibres de cellulose, généralement comprise entre 0,95 et 1,15. La force centrifuge ne peut pas faire la différence entre la fibre utilisable et le contaminant. Cette réalité physique permet aux collants de rester dans le flux d'acceptation et de se diriger vers la machine à papier.
Les écrans fins sont confrontés à une limitation mécanique différente. Les paniers de tamis utilisent des fentes étroites, souvent jusqu'à 0,15 mm ou 0,10 mm, pour bloquer les particules surdimensionnées. Cependant, les stickies sont très souples et déformables aux températures de fonctionnement standard. La différence de pression à travers le panier du tamis, générée par les feuilles du rotor, force ces adhésifs souples à s'extruder directement à travers les fentes. Ils se faufilent par les ouvertures étroites et se reforment de l’autre côté. Cela établit la nécessité d’une phase de traitement dédiée à haute cohérence. Un processus thermomécanique traite les contaminants souples et de densité neutre qui manquent intrinsèquement aux tamis et aux séparateurs de scories.
Mécanique de base d'un système de dispersion de chaleur à disque
Traitement thermomécanique à haute consistance expliqué
La dispersion thermique fonctionne selon un processus séquentiel strict : déshydratation, chauffage et dispersion mécanique. Le système doit d’abord faire passer la pâte d’une consistance faible ou moyenne à une consistance élevée. Les lignes de préparation de pâte utilisent généralement des épaississeurs inclinés ou des étages à gravité, suivis de presses à vis robustes ou de presses à double fil. La presse à double fil applique une pression de pincement croissante pour extraire l'eau jusqu'à ce que la pâte atteigne une consistance de 25 % à 30 %.
Une grande cohérence n’est pas négociable pour cette opération. Il crée la matrice de fibres denses nécessaire aux frottements mécaniques importants. Une fois épaissie, un alimentateur à vis à bouchon pousse la pulpe dense dans une vis ou un tube chauffant. Le bouchon à vis comprime la pulpe pour former un joint étanche et imperméable. Ce joint empêche la vapeur sous pression de s'échapper vers l'arrière dans l'équipement d'épaississement. À l’intérieur de la chambre de chauffage, la masse de pâte subit un traitement thermique précis, se mélangeant continuellement à la vapeur injectée avant de tomber dans l’unité de dispersion pour une action de cisaillement finale.
Le rôle du chauffage à la vapeur dans le ramollissement des impuretés
Le chauffage à la vapeur modifie l’état physique des adhésifs synthétiques. La vis chauffante injecte de la vapeur directe, généralement sous une pression de 3 à 5 bars, dans la masse de pâte à haute consistance. Les températures de fonctionnement varient généralement entre 85°C et 120°C. L'objectif exact dépend du fait que le système fonctionne dans des conditions atmosphériques ou sous pression, ainsi que de la composition spécifique de la composition.
Ce transfert thermique cible la température de transition vitreuse et le point de fusion des adhésifs synthétiques. À mesure que la température de la pâte augmente, les impuretés collantes se liquéfient et perdent leur intégrité structurelle. Les cires fondent, les thermofusibles se ramollissent et les adhésifs sensibles à la pression deviennent très souples. Cette phase thermique ne détruit pas les contaminants. Au lieu de cela, cela les prépare à une panne mécanique. Sans ce ramollissement préliminaire, le cisaillement mécanique déplacerait simplement les contaminants durs sans réduire leur taille physique. La vapeur aide également à détendre les fibres de cellulose, les rendant plus flexibles et moins sujettes à se couper lors de la phase de cisaillement élevé qui suit.
Cisaillement mécanique et turbulence intensifiée
La dispersion réelle se produit entre deux disques métalliques robustes. Un disque reste statique, boulonné au boîtier, tandis que l'autre tourne à des vitesses élevées, généralement entraîné par un énorme moteur électrique allant de 500 kW à 2 000 kW. Les deux disques comportent des rangées concentriques imbriquées de dents conçues avec précision. Les modèles de dents varient, comportant généralement des dents grossières au centre pour la décomposition initiale et des dents fines à la périphérie pour la dispersion finale. Lorsque la pâte chauffée et de haute consistance pénètre dans le centre du disperseur, la force centrifuge la chasse vers l'extérieur à travers l'espace étroit entre les disques.
Ce passage génère des turbulences intensifiées et des forces de cisaillement extrêmement élevées. L'action mécanique arrache les collants ramollis des fibres de cellulose. Il broie les adhésifs liquéfiés, les réduisant à des tailles microscopiques bien inférieures à 0,05 mm. A cette taille, les particules perdent leur caractère collant et ne s'aggloméreront pas sur la machine à papier.
Ce cisaillement intense apporte un bénéfice secondaire majeur. Il décompose de manière agressive les impuretés visibles telles que les flocons non réduits en pâte, les cires résiduelles et les taches d'encre tenaces. En dispersant uniformément ces particules sombres dans la matrice fibreuse, le système améliore considérablement les propriétés optiques et la luminosité globale de la feuille finale.
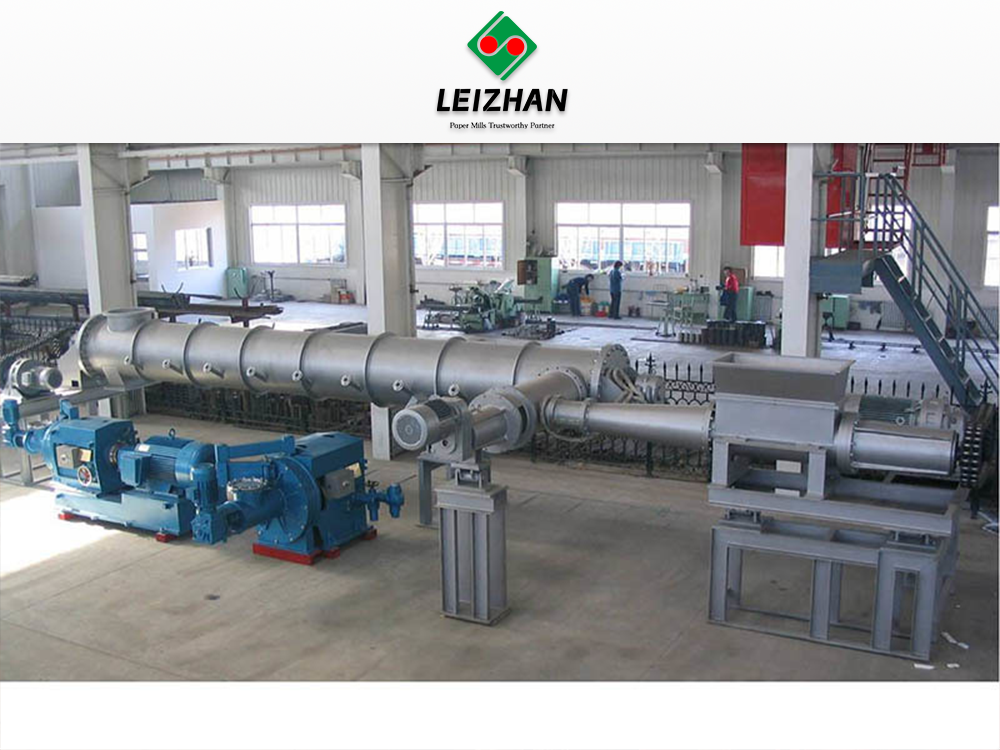
Variables opérationnelles clés pour une dispersion optimale
Exigences de cohérence de la pâte
Un cisaillement efficace exige une consistance de pulpe élevée. Les opérateurs doivent maintenir la consistance de l'aliment à 25 % à 30 % ou plus. À faible consistance, l'excès d'eau agit comme un lubrifiant. Les fibres glissent simplement les unes sur les autres et les disques ne parviennent pas à générer la friction nécessaire pour disperser les contaminants. Une consistance élevée force le frottement fibre à fibre et fibre à métal. Cet environnement dense garantit que les forces de cisaillement sont transférées directement dans les particules collantes ramollies, les déchirant efficacement. Le maintien de cette cohérence nécessite une surveillance constante du couple de la presse à vis en amont et des taux de drainage.
Contrôle de la température et temps de séjour
Les réglages de température doivent correspondre à la composition collante spécifique de la matière première. Des températures plus élevées sont nécessaires pour certains thermofusibles à point de fusion élevé. Une chaleur excessive gaspille la vapeur et risque d’endommager la fibre. Les opérateurs doivent équilibrer la température avec le temps de séjour dans la vis chauffante à l'aide de vannes mélangeuses de vapeur automatisées et de capteurs de température.
Le temps de séjour détermine la durée pendant laquelle la pâte reste exposée à la vapeur avant d'entrer dans le disperseur. Le tube chauffant doit fournir suffisamment de temps pour une répartition uniforme de la chaleur sur toute la masse de pâte. Les temps de rétention varient généralement de deux à cinq minutes. Si le temps de séjour est trop court, le noyau des morceaux de pulpe reste froid et les matières collantes à l'intérieur ne se ramolliront pas. Un calibrage approprié garantit une pénétration thermique complète sans dégrader la résistance inhérente des fibres.
Réglage du jeu du disque
L'écart entre les disques statiques et rotatifs contrôle l'intensité du cisaillement mécanique. Les opérateurs calibrent avec précision ce jeu de disque à l'aide de mécanismes de réglage hydrauliques ou électromécaniques, le réglant généralement entre 0,1 mm et 0,5 mm. L'ajustement de cet écart implique une relation inverse directe.
La réduction du jeu du disque améliore considérablement la dispersion des particules collantes et des taches d'encre. Un espace plus étroit entraîne une friction plus élevée et une réduction des particules plus petite. Un espace étroit augmente également la consommation d’énergie électrique du moteur d’entraînement principal. Un espace trop serré augmente le risque de couper les fibres de cellulose, ce qui dégrade la résistance à la déchirure et à la traction du papier final. Les ingénieurs de l'usine doivent constamment surveiller la charge du moteur en ampères et ajuster le jeu pour trouver l'équilibre optimal entre la dégradation des contaminants et la préservation des fibres.
Évaluation d'un disperseur de pâte à papier : des caractéristiques aux résultats
Systèmes de dispersion à disque ou de malaxeur (critères de décision)
Lors de la mise à niveau des lignes de préparation de pâte, les usines doivent choisir entre des disperseurs à disques et des systèmes de malaxage. Les deux traitent de la pâte à haute consistance, mais leurs approches mécaniques diffèrent fondamentalement. UN Le disperseur de pâte à papier utilise des disques rotatifs à grande vitesse avec un espace étroit pour fournir un cisaillement agressif. Les pétrins utilisent des arbres à rotation lente avec des vols imbriqués pour créer une douce friction fibre à fibre.
Comparaison opérationnelle : systèmes de dispersion à disques et
| systèmes |
de |
pétrissage |
| Vitesse de fonctionnement |
Haute vitesse (généralement 1 000 à 1 500 tr/min) |
Faible vitesse (généralement inférieure à 200 tr/min) |
| Dégagement des écarts |
Étroit et réglable (0,1 à 0,5 mm) |
Large et fixe |
| Mécanisme primaire |
Déchirure mécanique à fort cisaillement |
Frottement doux de fibre à fibre |
| Préservation des fibres |
Risque modéré de coupure de fibres |
Excellente préservation de la longueur des fibres |
| Répartition des contaminants |
Réduction agressive des micro-stickies |
Réduction modérée, meilleure pour les gros flocons |
| Amélioration de la luminosité |
Élevé (excellente dispersion de l’encre) |
Modéré |
Les équipes d'approvisionnement doivent fonder leur décision sur les exigences du produit final. Les disperseurs à disques sont supérieurs pour la dégradation agressive des micro-collants et de l'encre, ce qui les rend idéaux pour améliorer la luminosité du papier fin ou des emballages de haute qualité. Les malaxeurs sont choisis lorsque la préservation de la longueur maximale des fibres est prioritaire sur la réduction absolue des contaminants, comme dans les plis de base du testliner.
Compromis entre consommation d’énergie et efficacité de dispersion
La dispersion thermique est un processus gourmand en énergie. Il nécessite une quantité importante de vapeur pour la phase de chauffage et une puissance électrique massive pour le moteur principal du disperseur. La consommation d'énergie spécifique varie souvent de 40 à 80 kWh par tonne de pâte, en fonction de l'espacement et du type de composition. Les directeurs d'usine doivent évaluer ce coût opérationnel par rapport aux gains financiers liés à la réduction des temps d'arrêt des machines et à la diminution des défauts de papier.
Les systèmes modernes intègrent des fonctionnalités de récupération d’énergie pour améliorer cet équilibre. Les vis chauffantes avancées utilisent la récupération de vapeur en boucle fermée pour capturer et réutiliser la vapeur instantanée. Lors de l’évaluation des équipements, privilégiez les conceptions offrant un contrôle précis de la charge du moteur et des vannes mélangeuses de vapeur efficaces. L’objectif est de maximiser l’efficacité de dispersion par kilowattheure sans surtraiter la pâte.
Intégration avec les traitements de dilution, de post-flottation et enzymatiques
La dispersion thermique ne vaporise pas les substances collantes ; cela change leur taille physique et leur état. L’élimination maximale des substances collantes nécessite une intégration globale du système. Immédiatement après le disperseur, la pâte à haute consistance tombe dans un coffre de latence pour une phase critique de dilution post-dispersion. L'eau blanche est injectée sous forte agitation pour ramener la consistance à 4 % ou 5 % pour le traitement en aval.
La dispersion thermique modifie la chimie de surface des collants. La chaleur et le cisaillement intenses rendent ces particules plus hydrophobes et plus réactives au retrait après flottation. De nombreuses usines modernes acheminent la pâte dispersée directement vers une cellule de flottation secondaire pour éliminer physiquement les microparticules. L’ajout séquentiel d’enzymes propres après dilution aide à apaiser les particules collantes résiduelles. Les enzymes estérases ciblent les liaisons chimiques des adhésifs, les empêchant de se réagglomérer lorsque la pâte refroidit.
Durabilité des équipements et métallurgie
Les composants internes d’un disperseur sont confrontés à une usure extrême. Une friction de haute consistance combinée à des contaminants abrasifs résiduels comme le sable, le verre et les fragments métalliques dégrade rapidement les métaux standards. La métallurgie des disques disperseurs a un impact direct sur les calendriers de maintenance et la durée de vie opérationnelle.
Évaluer l'équipement en fonction de la dureté et de la composition des alliages de disques. Recherchez de l’acier inoxydable trempé, de la fonte à haute teneur en chrome ou des alliages spécialisés résistants à l’usure. Les conceptions à segments remplaçables sont fortement recommandées. Au lieu de remplacer un disque massif dans son intégralité, les équipes de maintenance peuvent remplacer des segments de dents usés individuels. Cette approche modulaire minimise les temps d'arrêt pour maintenance et réduit considérablement les coûts des pièces de rechange.
Risques de mise en œuvre et stratégies d’atténuation
Gestion de la dégradation des fibres et des propriétés optiques
Une chaleur élevée et un cisaillement mécanique intense introduisent un risque de dégradation des fibres. Faire fonctionner le système à une température trop élevée ou avec un espace trop serré provoque un raccourcissement des fibres, ce qui affaiblit la feuille finale et provoque une baisse de l'indice d'égouttage standard canadien (CSF). L'exposition de certaines pâtes mécaniques à des températures élevées provoque un jaunissement thermique, entraînant une baisse de la luminosité ISO.
L'atténuation nécessite un contrôle précis et une intervention chimique. Les opérateurs doivent surveiller strictement la température pour éviter de dépasser le point de ramollissement nécessaire des collants cibles. Pour lutter contre le jaunissement thermique, les usines intègrent des agents de blanchiment directement dans la phase de chauffage. L'injection de peroxyde d'hydrogène, de silicate de sodium, de soude caustique et d'agents chélateurs comme le DTPA, dans la vis chauffante utilise la température élevée pour accélérer la réaction de blanchiment. Cela préserve ou améliore les propriétés optiques de la pâte lors de la dispersion.
Atténuer les coûts élevés de vapeur et d’électricité
Le risque financier lié à l’exploitation d’un système à haute énergie est important. Un fonctionnement inefficace érode rapidement la rentabilité de l'utilisation de vieux papiers moins chers. Chauffer l’excès d’eau au lieu de fibres est la source la plus courante de gaspillage d’énergie.
L'atténuation commence au stade de l'épaississement. L'optimisation des presses à vis garantit que la pâte atteint l'objectif strict de consistance de 30 %, ce qui signifie que la vapeur chauffe la fibre, pas l'excès d'eau. La mise en œuvre d'entraînements à fréquence variable (VFD) sur le moteur principal du disperseur permet aux opérateurs d'ajuster la consommation électrique en fonction des conditions de fourniture en temps réel. Si un lot spécifique de vieux papiers contient moins de matières collantes, le VFD peut réduire la vitesse du moteur, économisant ainsi de l'électricité tout en maintenant une dispersion adéquate.
Encombrement du système et défis de mise à niveau
L'ajout d'un système de dispersion thermique à une ligne de préparation de pâte existante présente des défis spatiaux importants. L'équipement nécessite un encombrement important. Vous devez accueillir l'épaississeur incliné, la presse à vis robuste, l'alimentateur à vis à bouchon, le long tube chauffant, l'unité de dispersion elle-même et un centre de contrôle de moteur dédié (MCC).
La rénovation nécessite une planification spatiale 3D minutieuse et une ingénierie structurelle. Le sol doit supporter le poids extrême et les charges de vibrations dynamiques du disperseur à grande vitesse. Les usines doivent souvent construire des plates-formes surélevées pour permettre à la gravité de faciliter le flux de matière épaisse entre l'équipement d'épaississement et la vis chauffante. Une bonne planification de l'aménagement évite les goulots d'étranglement et garantit aux équipes de maintenance un accès sécurisé pour changer les lourds disques disperseurs à l'aide de ponts roulants.
Réalisez un audit complet de la pâte pour identifier les types spécifiques de micro-collants et d’impuretés visibles dans votre matière première actuelle.
Demandez des tests de dispersion à l’échelle pilote auprès des fabricants d’équipements en utilisant des échantillons de vos vieux papiers spécifiques.
Évaluez votre chaudière actuelle et votre capacité de vapeur pour vous assurer qu’elle peut répondre aux exigences de température élevée d’une phase de traitement thermomécanique.
Inspectez la métallurgie et la conception des segments des disques disperseurs proposés pour garantir une résistance à l'usure à long terme contre les contaminants abrasifs.
FAQ
Q : Quelle est la température idéale pour un système de dispersion de chaleur à disque ?
R : La température idéale se situe généralement entre 85°C et 120°C. Le réglage exact dépend du type de système, atmosphérique ou sous pression, et du point de fusion spécifique des contaminants cibles. Des températures plus élevées sont nécessaires pour certains thermofusibles synthétiques, tandis que des températures plus basses suffisent pour les cires basiques.
Q : En quoi un disperseur de pâte à papier diffère-t-il d'un pétrin ?
R : Les disperseurs utilisent des disques rotatifs à grande vitesse avec un espace étroit et réglable pour générer un cisaillement élevé, détruisant efficacement les micro-adhésifs et l'encre. Les malaxeurs fonctionnent à basse vitesse à l'aide d'arbres emboîtables pour créer une légère friction fibre à fibre, qui préserve la longueur des fibres mais offre une dégradation moins agressive des contaminants.
Q : La dispersion thermique peut-elle éliminer complètement les substances collantes ?
R : Non, la dispersion thermique ne vaporise pas et n’élimine pas les substances collantes de la masse de pulpe. Il les disperse jusqu'à une taille microscopique inférieure à 0,05 mm qui évite leur agglomération sur la machine à papier. L'élimination réelle nécessite une dilution en aval et une flottation secondaire.
Q : Quelle est la consistance optimale de la pâte pour la dispersion de la chaleur ?
R : La consistance optimale de la pulpe se situe entre 25 % et 30 %. Une consistance élevée est obligatoire pour créer la matrice de fibres dense nécessaire à un frottement mécanique intense. Des consistances plus faibles font glisser les fibres, réduisant considérablement la force de cisaillement nécessaire pour décomposer les matières collantes.
Q : Comment le dégagement du disque affecte-t-il la qualité finale du papier ?
R : Un jeu de disque plus étroit augmente la friction de cisaillement, ce qui améliore la décomposition des matières collantes et de l'encre, conduisant à une feuille plus propre et plus brillante. Cependant, si l'écart est trop serré, il risque de couper les fibres de cellulose, ce qui réduit la résistance à la déchirure et à la traction du papier.
Q : Pourquoi les usines ajoutent-elles des agents de blanchiment lors de la dispersion thermique ?
R : Les températures élevées lors de la dispersion thermique peuvent provoquer un jaunissement dû à la chaleur, ce qui diminue la luminosité ISO de la pâte. L'ajout d'agents de blanchiment comme le peroxyde d'hydrogène directement dans la phase de chauffage utilise la chaleur élevée pour accélérer la réaction de blanchiment, neutralisant l'effet de jaunissement et améliorant les propriétés optiques.


