Ostaci ljepila, topljiva ljepila, sintetička ljepila i vidljive nečistoće stvaraju stalna operativna uska grla u proizvodnji recikliranog papira. Ovi zagađivači uzrokuju prekid rada stroja, pucanje papira i ozbiljne nedostatke papira. Primarno prosijavanje i separatori troske učinkovito uklanjaju makrokontaminante. Međutim, mikro-ljepljivi komadi lako zaobilaze te rane faze. Ovi mikroskopski kontaminanti putuju nizvodno i aglomeriraju se tijekom procesa proizvodnje papira. To dovodi do ozbiljnih problema s radom i pada kvalitete. Definitivno rješenje na dnu lijevka oslanja se na termomehanički pristup. Integriranje a Disc Heat Dispersing System služi kao industrijski standard za neutralizaciju mikro-ljepljivih tvari. Koristi kontroliranu toplinu i mehaničko djelovanje visokog smicanja za razbijanje vidljive prljavštine i ljepljivih materijala. Ovaj proces osigurava da reciklirana celuloza ispunjava stroge zahtjeve kvalitete za proizvodnju visokokvalitetnog papira.
Mehanizam djelovanja: Sustavi za raspršivanje topline diska koriste kombinaciju zagrijavanja parom (za omekšavanje) i mehaničkog djelovanja visokog smicanja (za razgradnju) kako bi se smanjile ljepljive i vidljive nečistoće na manje vidljive, neljepljive čestice.
Kritične varijable: Učinkovitost disperzije uvelike se oslanja na tri parametra koja se mogu kontrolirati: povišena temperatura, uzak zazor diska i visoka konzistencija pulpe.
Integracija sustava: Maksimalno uklanjanje ljepljivih tvari zahtijeva holistički pristup, uparivanje toplinske disperzije s razrjeđivanjem nakon disperzije, procesima flotacije ili ciljanim enzimskim tretmanima.
ROI i kompromisi: Iako su vrlo učinkoviti u poboljšanju kvalitete papira, optičkih svojstava i pokretljivosti stroja, ovi sustavi zahtijevaju pažljivu procjenu potrošnje energije (pare i električne energije) u odnosu na poboljšanja prinosa.
Tehnički izazov ljepljivih tvari u proizvodnji otpadnog papira
Makro nasuprot mikro ljepljivim komadima u toku recikliranja
Namještaj od recikliranog papira sadrži složenu mješavinu zagađivača. Operateri mlina kategoriziraju ove kontaminante na temelju veličine i ponašanja tijekom procesa proizvodnje kaše. Makro-ljepljivi komadići obično mjere veće od 0,10 mm do 0,15 mm. Potječu od naljepnica za otpremu, ljepila za omotnice, uveza knjiga i vrpci za pakiranje. Zbog svojih većih fizičkih dimenzija, makro-ljepljive čestice je relativno lako izolirati u ranoj fazi procesa proizvodnje kaše korištenjem grubih sita i sredstava za čišćenje visoke gustoće. Operateri ih mogu fizički ukloniti prije nego što se dodatno pokvare.
Mikroljepljivi komadi predstavljaju mnogo teži izazov na podu stroja. Te čestice padaju ispod praga od 0,10 mm. Sastoje se od ljepila osjetljivih na pritisak (PSA), vrućih ljepila, voskova i sintetičkih boja poput stiren-butadien gume (SBR) ili etilen vinil acetata (EVA). Tijekom početnog pupanja, mehaničko miješanje hidrapulpera razbija veće ljepljive filmove u te mikroskopske fragmente. Nakon što se rasprše u vodenoj petlji, ostaju stabilni sve dok iznenadne promjene u pH, temperaturi ili smičnoj sili ne dovedu do ponovnog nakupljanja. Kada se aglomeriraju na tkaninama za oblikovanje, valjcima za prešanje ili cilindrima za sušenje, stvaraju ljepljive naslage koje skupljaju vlakna s lista, uzrokujući rupe, tragove premaza i kidanje papirne trake.
Ograničenja standardnog pregleda i čišćenja
Tradicionalna priprema temeljca uvelike se oslanja na centrifugalne čistače i sita s finim prorezima. Centrifugalni čistači odvajaju materijale na temelju specifične težine. Prednji čistači uklanjaju teške ostatke poput pijeska i stakla, dok obrnuti čistači ciljaju na laganu plastiku. Nažalost, većina mikroljepljivih materijala ima specifičnu težinu gotovo identičnu vodi i celuloznim vlaknima, obično u rasponu od 0,95 do 1,15. Centrifugalna sila ne može razlikovati upotrebljivo vlakno od onečišćenja. Ova fizička stvarnost omogućuje ljepljivim papirima da ostanu u prihvatnom toku i putuju naprijed do papirnog stroja.
Fini zasloni suočavaju se s različitim mehaničkim ograničenjima. Košare sita koriste uske proreze, često do 0,15 mm ili 0,10 mm, za blokiranje prevelikih čestica. Međutim, ljepljivi komadi su vrlo savitljivi i mogu se deformirati na standardnim radnim temperaturama. Razlika u tlaku preko košare sita, koju generiraju folije rotora, tjera ova mekana ljepila da ekstrudiraju izravno kroz utore. Provlače se kroz uske otvore i preoblikuju s druge strane. Time se utvrđuje potreba za posebnom fazom liječenja visoke konzistencije. Termomehanički proces obrađuje savitljive kontaminante neutralne gustoće koje sita i separatori troske inherentno propuštaju.
Temeljna mehanika sustava raspršivanja topline diska
Objašnjenje termomehaničke obrade visoke konzistencije
Toplinska disperzija djeluje prema strogom sekvencijalnom procesu: odvodnjavanje, zagrijavanje i mehanička disperzija. Sustav prvo mora prijeći pulpu iz niske ili srednje konzistencije u visoku konzistenciju. Linije za pripremu zaliha obično koriste nagnute zgušnjivače ili gravitacijske dekere nakon kojih slijede preše s vijcima za teške uvjete rada ili preše s dvostrukom žicom. Preša s dvostrukom žicom primjenjuje sve veći pritisak stiskanja kako bi izvukla vodu sve dok pulpa ne postigne konzistenciju od 25% do 30%.
O visokoj konzistentnosti nema pregovaranja za ovu operaciju. Stvara gustu matricu vlakana potrebnu za teško mehaničko trenje. Nakon zgušnjavanja, pužni dodavač gura gustu pulpu u grijaći vijak ili cijev. Vijak sa čepom komprimira pulpu kako bi se stvorila čvrsta, nepropusna brtva. Ova brtva sprječava da para pod tlakom pobjegne natrag u opremu za zgušnjavanje. Unutar komore za grijanje, masa pulpe prolazi preciznu toplinsku obradu, kontinuirano se miješajući s ubrizganom parom prije nego što padne u jedinicu za raspršivanje za konačno smicanje.
Uloga parnog zagrijavanja u omekšavanju nečistoća
Zagrijavanje parom mijenja fizičko stanje sintetičkih ljepila. Grijaći vijak ubrizgava izravnu paru, obično pod tlakom od 3 do 5 bara, u masu pulpe visoke konzistencije. Radne temperature obično se kreću između 85°C i 120°C. Točan cilj ovisi o tome radi li sustav u atmosferskim ili pod tlakom, kao io specifičnom sastavu materijala.
Ovaj prijenos topline cilja na temperaturu staklenog prijelaza i talište sintetičkih ljepila. Kako temperatura pulpe raste, ljepljive nečistoće se ukapljuju i gube svoj strukturni integritet. Voskovi se tope, ljepila omekšavaju, a ljepila osjetljiva na pritisak postaju vrlo savitljiva. Ova toplinska faza ne uništava onečišćenja. Umjesto toga, priprema ih za mehanički kvar. Bez ovog preliminarnog omekšavanja, mehaničko smicanje jednostavno bi pomicalo tvrde onečišćenja bez smanjenja njihove fizičke veličine. Para također pomaže u opuštanju celuloznih vlakana, čineći ih fleksibilnijima i manje sklonima rezanju tijekom sljedeće faze velikog smicanja.
Mehanički smik i pojačana turbulencija
Stvarna disperzija se događa između dva metalna diska za teške uvjete rada. Jedan disk ostaje statičan, pričvršćen za kućište, dok se drugi okreće velikim brzinama, obično pogonjen masivnim električnim motorom u rasponu od 500 kW do 2000 kW. Oba diska imaju isprepletene koncentrične redove precizno konstruiranih zubaca. Uzorci zuba variraju, obično imaju grube zube u sredini za početno razbijanje i fine zube na periferiji za konačno raspršivanje. Kako zagrijana pulpa visoke konzistencije ulazi u središte raspršivača, centrifugalna sila je tjera prema van kroz uski razmak između diskova.
Ovaj prolaz generira pojačanu turbulenciju i ekstremno visoke sile trenja. Mehaničko djelovanje odvaja omekšane ljepljive komade od celuloznih vlakana. Usitnjava ukapljena ljepila, smanjujući ih na mikroskopske veličine znatno ispod 0,05 mm. Na ovoj veličini, čestice gube svoju ljepljivost i neće se aglomerirati na papirnom stroju.
Ovo intenzivno smicanje pruža veliku sekundarnu korist. Agresivno razgrađuje vidljive nečistoće poput neobrađenih ljuskica, ostataka voska i tvrdokornih mrlja tinte. Ravnomjernim raspršivanjem ovih tamnih čestica kroz matricu vlakana, sustav značajno poboljšava optička svojstva i ukupnu svjetlinu konačnog lista.
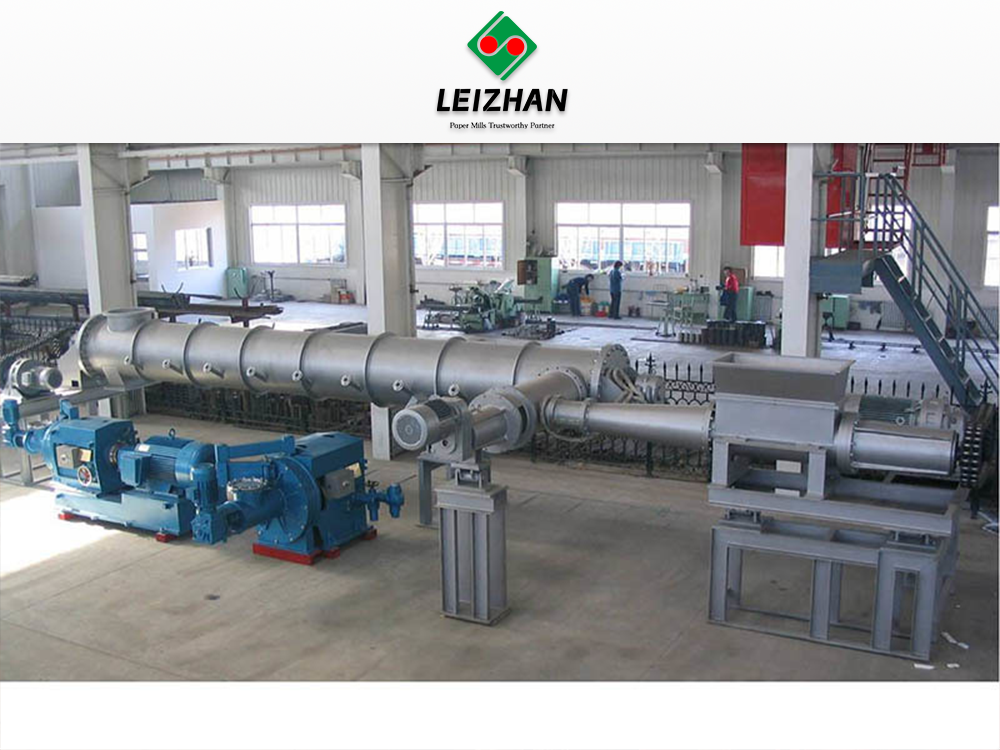
Ključne operativne varijable za optimalnu disperziju
Zahtjevi za konzistenciju pulpe
Učinkovito smicanje zahtijeva visoku konzistenciju pulpe. Operateri moraju održavati konzistenciju hrane od 25% do 30% ili više. Kod niske konzistencije, višak vode djeluje kao lubrikant. Vlakna jednostavno klize jedno pored drugoga, a diskovi ne uspijevaju stvoriti potrebno trenje za raspršivanje onečišćenja. Visoka konzistencija potiče trenje vlakno-vlakno i vlakno-metal. Ovo gusto okruženje osigurava da se sile smicanja izravno prenesu na omekšane ljepljive čestice, razbijajući ih učinkovito. Održavanje ove konzistencije zahtijeva stalno praćenje zakretnog momenta uzvodnog vijčanog pritiska i brzine odvodnje.
Kontrola temperature i vrijeme zadržavanja
Postavke temperature moraju biti u skladu sa specifičnim ljepljivim sastavom sirovine. Više temperature su potrebne za određene vruće taline s visokim talištem. Prekomjerna toplina gubi paru i postoji opasnost od oštećenja vlakna. Operateri moraju uravnotežiti temperaturu s vremenom zadržavanja u grijaćem vijku pomoću automatiziranih ventila za miješanje pare i temperaturnih senzora.
Vrijeme zadržavanja diktira koliko dugo pulpa ostaje izložena pari prije ulaska u raspršivač. Cijev za grijanje mora osigurati dovoljno vremena za ravnomjernu raspodjelu topline po cijeloj masi pulpe. Vremena zadržavanja obično se kreću od dvije do pet minuta. Ako je vrijeme zadržavanja prekratko, jezgra grudica pulpe ostaje hladna, a ljepljive tvari iznutra neće omekšati. Pravilna kalibracija osigurava potpunu toplinsku penetraciju bez smanjenja inherentne čvrstoće vlakana.
Podešavanje zazora diska
Razmak između statičnih i rotirajućih diskova kontrolira intenzitet mehaničkog smicanja. Operateri precizno kalibriraju ovaj zazor diska pomoću hidrauličkih ili elektromehaničkih mehanizama za podešavanje razmaka, obično ga postavljajući između 0,1 mm i 0,5 mm. Prilagodba ovog jaza uključuje izravni obrnuti odnos.
Smanjenje zazora diska značajno poboljšava disperziju ljepljivih čestica i mrlja tinte. Manji razmak dovodi do većeg trenja i manjeg smanjenja čestica. Uzak razmak također povećava potrošnju električne energije na glavnom pogonskom motoru. Preveliki razmak povećava rizik od rezanja celuloznih vlakana, što smanjuje otpornost na trganje i rastezanje konačnog papira. Inženjeri mlina moraju stalno pratiti opterećenje motora u amperima i prilagoditi zazor kako bi pronašli optimalnu ravnotežu između razgradnje onečišćenja i očuvanja vlakana.
Procjena raspršivača celuloze starog papira: značajke do rezultata
Raspršivač s diskom u odnosu na sustave gnječilice (kriteriji odluke)
Prilikom nadogradnje linija za pripremu sirovine, mlinovi moraju birati između disk disperzera i sustava mjesilica. Obje rade s pulpom visoke konzistencije, ali se njihovi mehanički pristupi bitno razlikuju. A Raspršivač celuloze otpadnog papira koristi rotirajuće diskove velike brzine s uskim razmakom za postizanje agresivnog smicanja. Gnječilice koriste sporo rotirajuće osovine s isprepletenim letvicama za stvaranje nježnog trenja između vlakana.
Operativna usporedba: Disperzori s diskom u odnosu na sustave za miješanje
| značajke |
za miješanje s diskom za raspršivanje |
Sustav |
| Brzina rada |
Velika brzina (obično 1000 do 1500 okretaja u minuti) |
Mala brzina (obično ispod 200 o/min) |
| Razmak praznina |
Uzak i podesiv (0,1 do 0,5 mm) |
Širok i fiksan |
| Primarni mehanizam |
Visoko smično mehaničko kidanje |
Nježno trljanje vlakno o vlakno |
| Očuvanje vlakana |
Umjereni rizik od rezanja vlakana |
Izvrsno očuvanje duljine vlakana |
| Razgradnja zagađivača |
Agresivno smanjenje mikro-ljepljiva |
Umjereno smanjenje, bolje za velike pahuljice |
| Poboljšanje svjetline |
Visoko (izvrsna disperzija tinte) |
Umjereno |
Timovi za nabavu moraju svoju odluku temeljiti na zahtjevima krajnjeg proizvoda. Diskovi za raspršivanje su superiorni za agresivno razlaganje mikro-ljepljivih materijala i tinte, što ih čini idealnim za poboljšanje svjetline u finom papiru ili visokokvalitetnoj ambalaži. Gnječilice se biraju kada je očuvanje maksimalne duljine vlakana prioritet nad apsolutnim smanjenjem onečišćenja, kao što je u osnovnim slojevima testlinera.
Potrošnja energije u odnosu na učinkovitost disperzije
Toplinska disperzija je energetski intenzivan proces. Zahtijeva značajnu količinu pare za fazu zagrijavanja i veliku električnu energiju za glavni motor raspršivača. Specifična potrošnja energije često se kreće od 40 do 80 kWh po toni celuloze, ovisno o postavkama razmaka i vrsti materijala. Menadžeri tvornice moraju procijeniti ovaj operativni trošak u odnosu na financijsku dobit smanjenog zastoja stroja i manje grešaka na papiru.
Moderni sustavi uključuju značajke povrata energije kako bi poboljšali ovu ravnotežu. Napredni grijaći vijci koriste povrat pare u zatvorenoj petlji za hvatanje i ponovno korištenje bljeskalice. Kada procjenjujete opremu, dajte prednost dizajnu koji nudi preciznu kontrolu opterećenja motora i učinkovite ventile za miješanje pare. Cilj je maksimizirati učinkovitost disperzije po kilovat-satu bez pretjerane obrade pulpe.
Integracija s razrjeđivanjem, post-flotacijom i enzimskim tretmanima
Toplinska disperzija ne isparava ljepljive tvari; mijenja njihovu fizičku veličinu i stanje. Maksimalno uklanjanje ljepljivih materijala zahtijeva holističku integraciju sustava. Odmah nakon raspršivača, pulpa visoke konzistencije pada u latentni spremnik za kritičnu fazu razrjeđivanja nakon disperzije. Bijela voda se ubrizgava uz snažno miješanje kako bi se konzistencija vratila na 4% ili 5% za daljnju obradu.
Toplinska disperzija mijenja površinski kemijski sastav ljepljivih materijala. Intenzivna toplina i smicanje čine ove čestice hidrofobnijim i osjetljivijima na uklanjanje nakon flotacije. Mnogi moderni mlinovi usmjeravaju raspršenu pulpu izravno u sekundarnu ćeliju flotacije kako bi se fizički uklonile mikročestice. Uzastopno dodavanje čistih enzima nakon razrjeđivanja pomaže u smirivanju zaostalih ljepljivih čestica. Enzimi esteraze ciljano djeluju na kemijske veze ljepila, sprječavajući njihovo ponovno nakupljanje dok se pulpa hladi.
Trajnost opreme i metalurgija
Unutarnje komponente raspršivača suočavaju se s ekstremnim habanjem. Trenje visoke konzistencije u kombinaciji s zaostalim abrazivnim onečišćenjima poput pijeska, stakla i metalnih fragmenata brzo razgrađuje standardne metale. Metalurgija diskova za raspršivanje izravno utječe na rasporede održavanja i vijek trajanja.
Ocijenite opremu na temelju tvrdoće i sastava legura diska. Potražite ojačani nehrđajući čelik, visokokromirano lijevano željezo ili specijalizirane legure otporne na habanje. Izmjenjivi dizajni segmenata se toplo preporučuju. Umjesto zamjene cijelog masivnog diska, timovi za održavanje mogu zamijeniti pojedinačne istrošene segmente zuba. Ovaj modularni pristup smanjuje vrijeme zastoja u održavanju i značajno smanjuje troškove zamjenskih dijelova.
Rizici provedbe i strategije ublažavanja
Upravljanje degradacijom vlakana i optičkim svojstvima
Visoka temperatura i intenzivno mehaničko smicanje predstavljaju rizik od degradacije vlakana. Pokretanje sustava prevruće ili s pretijesnim razmakom uzrokuje skraćivanje vlakana, što slabi konačni list i uzrokuje pad u kanadskom standardu slobodnosti (CSF). Izlaganje određene mehaničke pulpe visokim temperaturama uzrokuje toplinsko žutilo, što rezultira padom ISO svjetline.
Ublažavanje zahtjeva preciznu kontrolu i kemijsku intervenciju. Operateri moraju strogo nadzirati temperaturu kako bi izbjegli prekoračenje potrebne točke omekšavanja ciljnih ljepila. Kako bi spriječili požutilo zbog topline, mlinovi integriraju sredstva za izbjeljivanje izravno u fazu zagrijavanja. Ubrizgavanje vodikovog peroksida, zajedno s natrijevim silikatom, kaustičnom sodom i kelatnim agensima poput DTPA, u grijaći vijak koristi visoku temperaturu za ubrzavanje reakcije izbjeljivanja. Time se čuvaju ili poboljšavaju optička svojstva pulpe tijekom disperzije.
Ublažavanje visokih troškova pare i energije
Financijski rizik rada visokoenergetskog sustava je znatan. Neučinkovit rad brzo nagriza isplativost korištenja jeftinijeg materijala od starog papira. Zagrijavanje viška vode umjesto vlakana je najčešći izvor izgubljene energije.
Ublažavanje počinje u fazi zgušnjavanja. Optimiziranje pužnih preša osigurava da pulpa postigne striktno ciljnu konzistenciju od 30%, što znači da para zagrijava vlakna, a ne višak vode. Implementacija pogona varijabilne frekvencije (VFD) na glavnom motoru raspršivača omogućuje operaterima prilagodbu potrošnje energije na temelju uvjeta isporuke u stvarnom vremenu. Ako određena serija starog papira sadrži manje ljepljivih tvari, VFD može smanjiti brzinu motora, štedeći električnu energiju uz održavanje odgovarajuće disperzije.
Otisak sustava i izazovi naknadne opreme
Dodavanje toplinskog disperzijskog sustava postojećoj liniji za pripremu zaliha predstavlja značajne prostorne izazove. Oprema zahtijeva veliku površinu. Morate smjestiti nagnuti zgušnjivač, pužnu prešu za teške uvjete rada, pužni dodavač s čepom, dugu grijaću cijev, samu jedinicu za raspršivanje i namjenski centar za upravljanje motorom (MCC).
Naknadna oprema zahtijeva pažljivo 3D prostorno planiranje i konstrukcijsko inženjerstvo. Pod mora izdržati ekstremnu težinu i dinamička vibracijska opterećenja raspršivača velike brzine. Mlinovi često moraju izgraditi povišene platforme kako bi gravitacija omogućila protok gustog materijala između opreme za zgušnjavanje i grijaćeg puža. Ispravno planiranje rasporeda sprječava uska grla i osigurava timovima za održavanje siguran pristup za promjenu teških diskova raspršivača pomoću mostnih dizalica.
Provedite sveobuhvatnu reviziju pulpe kako biste identificirali specifične vrste mikro-ljepljivih i vidljivih nečistoća u vašoj trenutnoj sirovini.
Zatražite probne testove disperzije od proizvođača opreme koristeći uzorke vašeg specifičnog materijala otpadnog papira.
Procijenite svoj trenutni kapacitet kotla i pare kako biste bili sigurni da može podnijeti zahtjeve visoke temperature u fazi termo-mehaničke obrade.
Provjerite metalurgiju i dizajn segmenta predloženih diskova za raspršivanje kako biste zajamčili dugotrajnu otpornost na habanje od abrazivnih onečišćenja.
FAQ
P: Koja je idealna temperatura za sustav raspršivanja topline diska?
O: Idealna temperatura obično se kreće od 85°C do 120°C. Točna postavka ovisi o vrsti sustava, bilo da je atmosferski ili pod tlakom, i specifičnoj točki taljenja ciljnih onečišćenja. Više temperature su potrebne za određene sintetičke hot taline, dok su niže temperature dovoljne za osnovne voskove.
P: Kako se raspršivač stare papirne mase razlikuje od gnječilice?
O: Raspršivači koriste brze rotirajuće diskove s uskim, podesivim razmakom za stvaranje visokog smicanja, učinkovito usitnjavanje mikro-ljepljivih dijelova i tinte. Gnječilice rade pri niskim brzinama koristeći međusobno spojene osovine za stvaranje nježnog trenja između vlakana, koje čuva duljinu vlakana, ali nudi manje agresivno razlaganje onečišćenja.
P: Može li toplinska disperzija potpuno ukloniti ljepljive tvari?
O: Ne, toplinska disperzija ne isparava niti uklanja ljepljive tvari iz mase pulpe. Raspršuje ih do mikroskopske veličine ispod 0,05 mm što sprječava njihovo nakupljanje na papirnom stroju. Stvarno uklanjanje zahtijeva nizvodno razrjeđivanje i sekundarnu flotaciju.
P: Koja je optimalna konzistencija pulpe za raspršivanje topline?
O: Optimalna konzistencija pulpe je između 25% i 30%. Visoka konzistencija je obavezna za stvaranje guste vlaknaste matrice potrebne za intenzivno mehaničko trenje. Niža konzistencija uzrokuje klizanje vlakana, drastično smanjujući silu smicanja potrebnu za razgradnju ljepljivih materijala.
P: Kako zazor diska utječe na konačnu kvalitetu papira?
O: Uži razmak diska povećava trenje smicanja, što poboljšava razgradnju ljepljivih tvari i tinte, što dovodi do čišćeg i svjetlijeg lista. Međutim, ako je razmak pretijesan, postoji opasnost od rezanja celuloznih vlakana, što smanjuje otpornost na trganje i rastezanje papira.
P: Zašto mlinovi dodaju sredstva za izbjeljivanje tijekom toplinske disperzije?
O: Visoke temperature tijekom toplinske disperzije mogu uzrokovati toplinsko žutilo, što smanjuje ISO svjetlinu pulpe. Dodavanje sredstava za izbjeljivanje poput vodikovog peroksida izravno u fazu zagrijavanja koristi visoku toplinu za ubrzavanje reakcije izbjeljivanja, sprječavajući učinak žutila i poboljšavajući optička svojstva.


