Adezivii reziduali, topiturile la cald, lipiciurile sintetice și impuritățile vizibile creează blocaje operaționale persistente în fabricarea hârtiei reciclate. Acești contaminanți provoacă opriri ale mașinii, ruperi ale benzii și defecte grave ale hârtiei. Cernerea primară și separatoarele de zgură îndepărtează eficient macro-contaminanții. Cu toate acestea, micro-stickies-urile ocolesc cu ușurință aceste etape incipiente. Acești contaminanți microscopici călătoresc în aval și se aglomerează în timpul procesului de fabricare a hârtiei. Acest lucru duce la probleme grave de rulare și la retrogradări ale calității. Soluția definitivă pentru fundul pâlniei se bazează pe o abordare termomecanică. Integrarea a Sistemul de dispersare a căldurii pe disc servește ca standard industrial pentru neutralizarea micro-lipiciilor. Utilizează căldură controlată și acțiune mecanică de forfecare mare pentru a descompune murdăria vizibilă și materialele lipicioase. Acest proces asigură că celuloza reciclată îndeplinește cerințele stricte de calitate pentru producția de hârtie de înaltă calitate.
Mecanism de acțiune: Sistemele de dispersare a căldurii pe disc utilizează o combinație de încălzire cu abur (pentru a înmuia) și acțiune mecanică de forfecare mare (pentru a descompune) pentru a reduce adezivitatea și impuritățile vizibile la particule subvizibile, nelipicioase.
Variabile critice: Eficiența dispersiei se bazează în mare măsură pe trei parametri controlabili: temperatură ridicată, spațiu îngust al discului și consistență ridicată a pulpei.
Integrarea sistemului: Îndepărtarea maximă a adezivului necesită o abordare holistică, asociind dispersia termică cu diluția post-dispersie, procese de flotație sau tratamente enzimatice țintite.
Rentabilitatea investiției și compromisurile: Deși foarte eficiente în îmbunătățirea calității hârtiei, a proprietăților optice și a funcționalității mașinii, aceste sisteme necesită o evaluare atentă a consumului de energie (abur și energie electrică) în comparație cu îmbunătățirea randamentului.
Provocarea tehnică a stickies-urilor în deșeurile de hârtie
Macro vs. Micro Stickies în fluxul de reciclare
Furniturile din hârtie reciclată conțin un amestec complex de contaminanți. Operatorii fabricii clasifică acești contaminanți în funcție de dimensiune și comportament în timpul procesului de prelucrare a pastei. Macro-stickies-urile măsoară de obicei mai mult de 0,10 mm până la 0,15 mm. Acestea provin din etichete de expediere, adezivi pentru plicuri, legături de cărți și benzi de ambalare. Datorită dimensiunilor lor fizice mai mari, macro-stickies-urile sunt relativ ușor de izolat la începutul procesului de prelucrare a pastei, folosind site-uri grosiere și agenți de curățare de înaltă densitate. Operatorii le pot îndepărta fizic înainte de a se defecta în continuare.
Micro-stickies-urile reprezintă o provocare mult mai grea pe podeaua mașinii. Aceste particule cad sub pragul de 0,10 mm. Acestea constau din adezivi sensibili la presiune (PSA), topituri la cald, ceară și cerneluri sintetice precum cauciucul stiren-butadienă (SBR) sau acetat de etilenă vinil (EVA). În timpul pulverizării inițiale, agitația mecanică a hidrapulperului rupe filme adezive mai mari în aceste fragmente microscopice. Odată dispersate în bucla de apă, ele rămân stabile până când schimbările bruște ale pH-ului, temperaturii sau forței de forfecare le determină reaglomerarea. Când se aglomerează pe țesături, rulouri de presare sau cilindri de uscător, ele creează depuneri lipicioase care culeg fibrele din foaie, provocând găuri, acoperire cu dungi și ruperea benzii de hârtie.
Limitările screening-ului și curățării standard
Pregătirea tradițională a stocului se bazează în mare măsură pe agenți de curățare centrifugă și pe site-uri cu fante fine. Aparatele de curățare centrifuge separă materialele în funcție de greutatea specifică. Aparatele de curățare frontale îndepărtează resturile grele precum nisipul și sticla, în timp ce cele de curățare inversă vizează materialele plastice ușoare. Din păcate, majoritatea micro-lipiciilor posedă o greutate specifică aproape identică cu cea a apei și fibrelor de celuloză, de obicei variind de la 0,95 la 1,15. Forța centrifugă nu poate face diferența între fibra utilizabilă și contaminant. Această realitate fizică permite stickies-urilor să rămână în fluxul de accept și să se deplaseze înainte spre mașina de hârtie.
Ecranele fine se confruntă cu o limitare mecanică diferită. Coșurile de ecran folosesc fante înguste, adesea până la 0,15 mm sau 0,10 mm, pentru a bloca particulele supradimensionate. Cu toate acestea, stickies-urile sunt foarte flexibile și deformabile la temperaturi de funcționare standard. Diferența de presiune pe coșul ecranului, generată de foliile rotorului, forțează acești adezivi moi să extruda direct prin fante. Se strec prin deschiderile înguste și se reformează pe cealaltă parte. Acest lucru stabilește necesitatea unei faze de tratament dedicate de înaltă consistență. Un proces termo-mecanic gestionează contaminanții flexibili, neutri din punct de vedere al densității, pe care ecranele și separatoarele de zgură îi lipsesc în mod inerent.
Mecanica de bază a unui sistem de dispersie a căldurii pe disc
Tratamentul termo-mecanic de înaltă consistență explicat
Dispersia termică operează pe un proces secvenţial strict: deshidratare, încălzire şi dispersie mecanică. Sistemul trebuie să treacă mai întâi pulpa de la consistență scăzută sau medie la consistență ridicată. Liniile de pregătire a stocurilor folosesc de obicei agenți de îngroșare înclinați sau decker gravitaționali, urmate de prese cu șurub pentru sarcini grele sau prese cu sârmă dublă. Presa cu sârmă dublă aplică o presiune crescândă pentru a extrage apa până când pulpa atinge o consistență de 25% până la 30%.
Consistența ridicată nu este negociabilă pentru această operațiune. Creează matricea densă de fibre necesară frecării mecanice grele. Odată îngroșat, un dispozitiv de alimentare cu șurub împinge pulpa densă într-un șurub sau tub de încălzire. Șurubul dop comprimă pulpa pentru a forma o etanșare etanșă, impermeabilă. Această etanșare împiedică aburul sub presiune să scape înapoi în echipamentul de îngroșare. În interiorul camerei de încălzire, masa de pulpă suferă un tratament termic precis, amestecându-se continuu cu aburul injectat înainte de a cădea în unitatea de dispersie pentru acțiunea finală de forfecare.
Rolul încălzirii cu abur în înmuierea impurităților
Încălzirea cu abur modifică starea fizică a adezivilor sintetici. Șurubul de încălzire injectează abur direct, de obicei la o presiune de 3 până la 5 bar, în masa de pulpă de înaltă consistență. Temperaturile de funcționare variază de obicei între 85°C și 120°C. Ținta exactă depinde dacă sistemul funcționează în condiții atmosferice sau presurizate, precum și de compoziția specifică a furnizării.
Acest transfer de căldură vizează temperatura de tranziție sticloasă și punctul de topire al adezivilor sintetici. Pe măsură ce temperatura pulpei crește, impuritățile lipicioase se lichefiază și își pierd integritatea structurală. Cerurile se topesc, topurile fierbinți se înmoaie, iar adezivii sensibili la presiune devin foarte flexibili. Această fază termică nu distruge contaminanții. În schimb, îi pregătește pentru defecțiuni mecanice. Fără această înmuiere preliminară, forfecarea mecanică ar muta pur și simplu contaminanții duri fără a le reduce dimensiunea fizică. Aburul ajută, de asemenea, la relaxarea fibrelor de celuloză, făcându-le mai flexibile și mai puțin predispuse la tăiere în timpul fazei ulterioare de forfecare mare.
Forfecare mecanică și turbulență intensificată
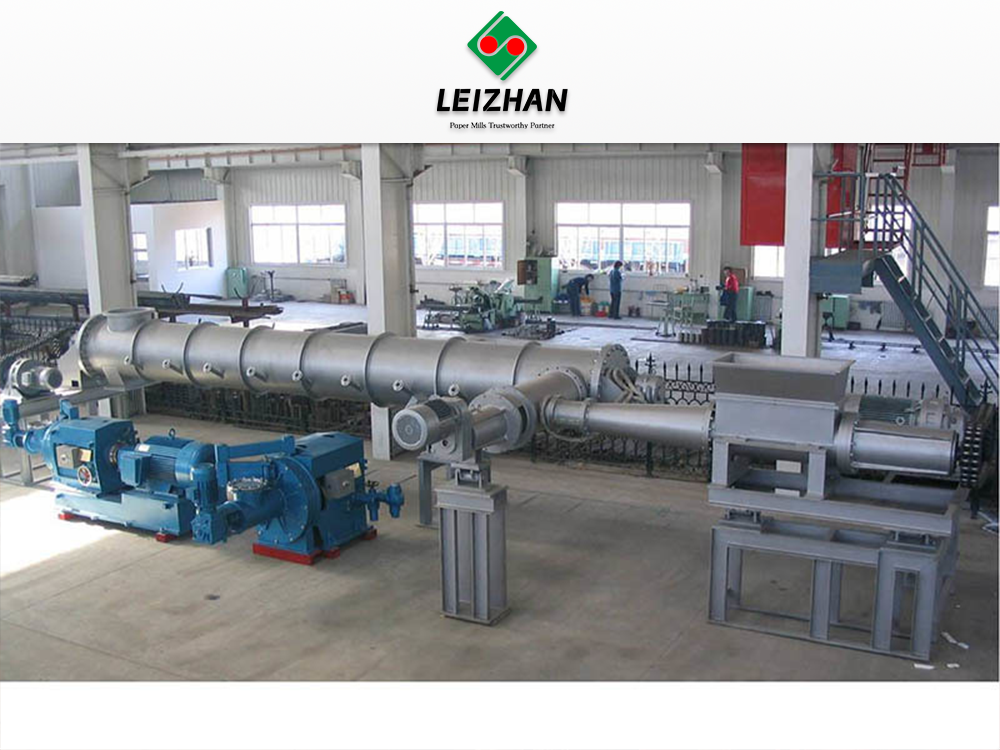
Dispersia reală are loc între două discuri metalice rezistente. Un disc rămâne static, fixat cu șuruburi pe carcasă, în timp ce celălalt se rotește la viteze mari, de obicei condus de un motor electric masiv care variază de la 500 kW la 2000 kW. Ambele discuri au șiruri concentrice interconectate de dinți proiectați cu precizie. Modelele dentare variază, prezentând de obicei dinți grosieri în centru pentru defalcarea inițială și dinți fini la periferie pentru dispersia finală. Pe măsură ce pulpa încălzită, de consistență ridicată, intră în centrul dispersorului, forța centrifugă o împinge spre exterior prin spațiul îngust dintre discuri.
Acest pasaj generează turbulențe intensificate și forțe de forfecare extreme cu frecare mare. Acțiunea mecanică smulge lipiciurile înmuiate de fibrele celulozice. Maruntește adezivii lichefiați, reducându-i la dimensiuni microscopice cu mult sub 0,05 mm. La această dimensiune, particulele își pierd adeziunea și nu se vor aglomera pe mașina de hârtie.
Această forfecare intensă oferă un beneficiu secundar major. Descompune în mod agresiv impuritățile vizibile, cum ar fi fulgii nepulpați, ceara reziduală și petele de cerneală încăpățânate. Prin dispersarea uniformă a acestor particule întunecate în întreaga matrice de fibre, sistemul îmbunătățește semnificativ proprietățile optice și luminozitatea generală a foii finale.
Variabile operaționale cheie pentru dispersie optimă
Cerințe de consistență a pulpei
Forfecarea eficientă necesită o consistență ridicată a pulpei. Operatorii trebuie să mențină hrana la o consistență de 25% până la 30% sau mai mare. La consistențe scăzute, excesul de apă acționează ca un lubrifiant. Fibrele pur și simplu alunecă unele pe lângă altele, iar discurile nu reușesc să genereze frecarea necesară pentru a dispersa contaminanții. Consistența ridicată forțează frecarea fibră-fibră și fibră-metal. Acest mediu dens asigură transferul forțelor de forfecare direct în particulele lipicioase înmuiate, rupându-le eficient. Menținerea acestei consistențe necesită monitorizarea constantă a cuplului de presare a șurubului din amonte și a ratelor de scurgere.
Controlul temperaturii și timpul de așteptare
Setările de temperatură trebuie să se alinieze cu compoziția specifică lipicioasă a materiei prime. Temperaturi mai ridicate sunt necesare pentru anumite topituri fierbinți cu punct de topire ridicat. Căldura excesivă irosește aburul și riscă să deterioreze fibra. Operatorii trebuie să echilibreze temperatura cu timpul de păstrare în șurubul de încălzire folosind supape automate de amestecare a aburului și senzori de temperatură.
Timpul de păstrare dictează cât timp pulpa rămâne expusă la abur înainte de a intra în dispersor. Tubul de încălzire trebuie să ofere suficient timp pentru distribuirea uniformă a căldurii pe întreaga masă de pulpă. Timpul de retenție variază de obicei între două și cinci minute. Dacă timpul de păstrare este prea scurt, miezul bulgărilor de pulpă rămâne rece, iar lipiciurile din interior nu se vor înmuia. Calibrarea corectă asigură penetrarea termică completă fără a degrada rezistența inerentă a fibrei.
Reglarea jocului discului
Distanța dintre discurile statice și cele rotative controlează intensitatea forfecării mecanice. Operatorii calibrează cu precizie acest joc de disc folosind mecanisme hidraulice sau electromecanice de reglare a distanței, setându-l de obicei între 0,1 mm și 0,5 mm. Ajustarea acestui decalaj implică o relație inversă directă.
Reducerea jocului discului îmbunătățește semnificativ dispersia particulelor lipicioase și a petelor de cerneală. Un spațiu mai strâns forțează o frecare mai mare și o reducere mai mică a particulelor. Un decalaj îngust crește, de asemenea, consumul de energie electrică la motorul de antrenare principal. Executarea prea strânsă a golului crește riscul tăierii fibrelor de celuloză, ceea ce degradează rezistența la rupere și la tracțiune a hârtiei finale. Inginerii fabricii trebuie să monitorizeze în mod constant sarcina motorului în amperi și să ajusteze spațiul liber pentru a găsi echilibrul optim între descompunerea contaminanților și conservarea fibrelor.
Evaluarea unui dispersor de pastă de deșeuri de hârtie: caracteristici ale rezultatelor
Disc Disperser vs. Sisteme de frământare (criterii de decizie)
La modernizarea liniilor de pregătire a stocurilor, morile trebuie să aleagă între dispersoare cu discuri și sisteme de frământare. Ambele manipulează celuloza de înaltă consistență, dar abordările lor mecanice diferă fundamental. O Dispersorul de pulpă de hârtie reziduală utilizează discuri rotative de mare viteză cu un spațiu îngust pentru a oferi forfecare agresivă. Framantatoarele folosesc arbori cu rotatie lenta cu zboruri interblocate pentru a crea o frecare usoara de la fibra la fibra.
Comparație operațională: Dispersoare cu discuri vs. Sistemele de frământare
| Caracteristică |
cu dispersare cu disc |
Sistemul de frământare |
| Viteza de operare |
Viteză mare (de obicei, 1000 până la 1500 RPM) |
Viteză mică (de obicei sub 200 RPM) |
| Gap Clearance |
Îngust și reglabil (0,1 până la 0,5 mm) |
Lat și fix |
| Mecanism primar |
Rupere mecanică cu forfecare mare |
Frecare delicată de la fibre la fibre |
| Conservarea fibrelor |
Risc moderat de tăiere a fibrelor |
Păstrarea excelentă a lungimii fibrei |
| Defalcarea contaminantului |
Reducerea agresivă a micro-lipiciilor |
Reducere moderată, mai bună pentru fulgi mari |
| Îmbunătățirea luminozității |
Ridicat (dispersie excelentă a cernelii) |
Moderat |
Echipele de achiziții trebuie să își bazeze decizia pe cerințele produsului final. Dispersoarele cu discuri sunt superioare pentru descompunerea agresivă a micro-lipiciilor și a cernelii, făcându-le ideale pentru îmbunătățirea luminozității hârtiei fine sau ambalajelor de calitate superioară. Framântatoarele sunt alese atunci când păstrarea lungimii maxime a fibrei este prioritară față de reducerea absolută a contaminanților, cum ar fi în straturile de bază ale testliner.
Compensații privind consumul de energie și eficiența dispersiei
Dispersia termică este un proces consumator de energie. Necesită abur semnificativ pentru faza de încălzire și putere electrică masivă pentru motorul principal de dispersie. Consumul specific de energie variază adesea între 40 și 80 kWh per tonă de pastă, în funcție de setarea decalajului și de tipul furnizării. Managerii fabricii trebuie să evalueze acest cost operațional în raport cu câștigurile financiare ale reducerii timpului de oprire a mașinii și mai puține defecte ale hârtiei.
Sistemele moderne încorporează caracteristici de recuperare a energiei pentru a îmbunătăți acest echilibru. Șuruburile avansate de încălzire utilizează recuperarea aburului în buclă închisă pentru a capta și reutiliza aburul flash. Atunci când evaluați echipamentele, acordați prioritate proiectelor care oferă un control precis al sarcinii motorului și supape eficiente de amestecare a aburului. Scopul este de a maximiza eficiența de dispersie pe kilowatt-oră, fără a supratrata pulpa.
Integrare cu tratamente de diluare, post-flotare și enzimatice
Dispersia termică nu vaporizează stickies-urile; le schimbă dimensiunea și starea fizică. Îndepărtarea maximă lipicioasă necesită o integrare holistică a sistemului. Imediat după dispersor, pulpa de înaltă consistență scade într-un cufăr de latență pentru o fază critică de diluare post-dispersie. Apa albă este injectată sub agitare puternică pentru a reduce consistența înapoi la 4% sau 5% pentru procesarea în aval.
Dispersia termică modifică chimia suprafeței lipiciilor. Căldura intensă și forfecarea fac aceste particule mai hidrofobe și mai sensibile la îndepărtarea post-flotație. Multe mori moderne direcţionează celuloza dispersată direct într-o celulă secundară de flotaţie pentru a îndepărta fizic micro-particulele. Adăugarea secvenţială de enzime curate după diluare ajută la calmarea particulelor lipicioase reziduale. Enzimele esterazelor vizează legăturile chimice ale adezivilor, împiedicându-le să se reaglomereze pe măsură ce pulpa se răcește.
Durabilitatea echipamentelor și metalurgie
Componentele interne ale unui dispersor se confruntă cu o uzură extremă. Frecarea de înaltă consistență, combinată cu contaminanți abrazivi reziduali, cum ar fi nisipul, sticlă și fragmente de metal, degradează rapid metalele standard. Metalurgia discurilor de dispersie are un impact direct asupra programelor de întreținere și a duratei de viață operaționale.
Evaluați echipamentul pe baza durității și compoziției aliajelor de disc. Căutați oțel inoxidabil întărit, fontă cu crom ridicat sau aliaje specializate rezistente la uzură. Modelele de segmente înlocuibile sunt foarte recomandate. În loc să înlocuiască un întreg disc masiv, echipele de întreținere pot schimba segmentele individuale de dinte uzate. Această abordare modulară minimizează timpul de întreținere și reduce semnificativ costurile pieselor de schimb.
Riscuri de implementare și strategii de atenuare
Gestionarea degradării fibrelor și a proprietăților optice
Căldura mare și forfecarea mecanică intensă introduc riscul de degradare a fibrei. Funcționarea sistemului prea fierbinte sau cu un spațiu prea strâns provoacă scurtarea fibrei, ceea ce slăbește foaia finală și provoacă o scădere a libertății standard canadian (CSF). Expunerea anumitor paste mecanice la temperaturi ridicate provoacă îngălbenirea termică, ducând la o scădere a luminozității ISO.
Atenuarea necesită un control precis și o intervenție chimică. Operatorii trebuie să monitorizeze cu strictețe temperatura pentru a evita depășirea punctului de înmuiere necesar al lipiciilor țintă. Pentru a contracara îngălbenirea termică, morile integrează agenți de albire direct în faza de încălzire. Injectarea de peroxid de hidrogen, împreună cu silicat de sodiu, sodă caustică și agenți de chelare precum DTPA, în șurubul de încălzire, utilizează temperatura ridicată pentru a accelera reacția de albire. Aceasta păstrează sau îmbunătățește proprietățile optice ale pastei în timpul dispersării.
Reducerea costurilor mari cu abur și energie
Riscul financiar al exploatării unui sistem de înaltă energie este substanțial. Funcționarea ineficientă erodează rapid profitabilitatea utilizării de deșeuri de hârtie mai ieftine. Încălzirea apei în exces în loc de fibre este cea mai comună sursă de energie risipită.
Atenuarea începe în stadiul de îngroșare. Optimizarea preselor cu șurub asigură că pulpa atinge ținta strictă de consistență de 30%, ceea ce înseamnă că aburul încălzește fibra, nu excesul de apă. Implementarea variatoarelor de frecvență (VFD) pe motorul principal de dispersie permite operatorilor să ajusteze consumul de energie pe baza condițiilor de furnizare în timp real. Dacă un anumit lot de deșeuri de hârtie conține mai puține materiale lipicioase, VFD poate reduce viteza motorului, economisind energie electrică, menținând în același timp o dispersie adecvată.
Amprenta sistemului și provocări de modernizare
Adăugarea unui sistem de dispersie termică la o linie existentă de pregătire a stocurilor prezintă provocări spațiale semnificative. Echipamentul necesită o amprentă mare. Trebuie să găzduiți dispozitivul de îngroșare înclinat, presa cu șurub de mare rezistență, alimentatorul șurubului cu dop, tubul lung de încălzire, unitatea de dispersie în sine și un centru dedicat de control al motorului (MCC).
Modernizarea necesită o planificare spațială 3D atentă și o inginerie structurală. Pardoseala trebuie să suporte greutatea extremă și sarcinile dinamice de vibrație ale dispersorului de mare viteză. Morile trebuie adesea să construiască platforme înalte pentru a permite gravitației să ajute fluxul de material gros între echipamentul de îngroșare și șurubul de încălzire. Planificarea corectă a amenajării previne blocajele și asigură echipelor de întreținere acces sigur pentru a schimba discurile de dispersie grele folosind macarale rulante.
Efectuați un audit complet al celulozei pentru a identifica tipurile specifice de micro-lipicioase și impurități vizibile din materia primă actuală.
Solicitați teste de dispersie la scară pilot de la producătorii de echipamente utilizând mostre din materialele dvs. de deșeuri specifice.
Evaluați-vă actualul cazan și capacitatea de abur pentru a vă asigura că poate suporta cerințele de temperatură ridicată ale unei faze de tratament termomecanic.
Inspectați metalurgia și designul segmentului discurilor de dispersie propuse pentru a garanta rezistența la uzură pe termen lung împotriva contaminanților abrazivi.
FAQ
Î: Care este temperatura ideală pentru un sistem de dispersare a căldurii pe disc?
R: Temperatura ideală variază de obicei între 85°C și 120°C. Setarea exactă depinde de tipul de sistem, indiferent dacă este atmosferic sau sub presiune, și de punctul de topire specific al contaminanților țintă. Sunt necesare temperaturi mai ridicate pentru anumite topituri sintetice la cald, în timp ce temperaturi mai scăzute sunt suficiente pentru ceara de bază.
Î: Cum diferă un dispersor de pastă de hârtie reziduală de un frământător?
R: Dispersatoarele folosesc discuri rotative de mare viteză cu un spațiu îngust, reglabil pentru a genera forfecare mare, distrugând eficient micro-lipiciile și cerneala. Framantatoarele functioneaza la viteze reduse folosind arbori de blocare pentru a crea o frecare usoara de la fibra la fibra, care pastreaza lungimea fibrei, dar ofera o descompunere mai putin agresiva a contaminantilor.
Î: Poate dispersia termică să elimine complet adezivii?
R: Nu, dispersia termică nu se vaporizează și nu îndepărtează substanțele lipicioase din masa de pulpă. Le dispersează la o dimensiune microscopică sub 0,05 mm care împiedică aglomerarea lor pe mașina de hârtie. Îndepărtarea efectivă necesită diluare în aval și flotare secundară.
Î: Care este consistența optimă a pulpei pentru dispersia căldurii?
R: Consistența optimă a pulpei este între 25% și 30%. Consistența ridicată este obligatorie pentru a crea matricea densă de fibre necesară pentru frecare mecanică intensă. Consistența mai scăzută provoacă alunecarea fibrelor, reducând drastic forța de forfecare necesară pentru a descompune adezivii.
Î: Cum afectează distanța discului calitatea finală a hârtiei?
R: Un joc mai îngust al discului crește frecarea prin forfecare, ceea ce îmbunătățește descompunerea lipiciilor și a cernelii, conducând la o foaie mai curată și mai strălucitoare. Cu toate acestea, dacă golul este prea strâns, riscă să taie fibrele celulozice, ceea ce reduce rezistența la rupere și la tracțiune a hârtiei.
Î: De ce morile adaugă agenți de albire în timpul dispersării termice?
R: Temperaturile ridicate în timpul dispersării termice pot provoca îngălbenirea termică, ceea ce scade luminozitatea ISO a pulpei. Adăugarea agenților de albire precum peroxidul de hidrogen direct în faza de încălzire utilizează căldura mare pentru a accelera reacția de albire, contracarând efectul de îngălbenire și îmbunătățind proprietățile optice.


