மீதமுள்ள பசைகள், சூடான உருகுதல், செயற்கை பசைகள் மற்றும் காணக்கூடிய அசுத்தங்கள் மறுசுழற்சி செய்யப்பட்ட காகித உற்பத்தியில் தொடர்ச்சியான செயல்பாட்டு இடையூறுகளை உருவாக்குகின்றன. இந்த அசுத்தங்கள் இயந்திர செயலிழப்பு, வலை முறிவுகள் மற்றும் கடுமையான காகித குறைபாடுகளை ஏற்படுத்துகின்றன. முதன்மை ஸ்கிரீனிங் மற்றும் கசடு பிரிப்பான்கள் மேக்ரோ அசுத்தங்களை திறம்பட நீக்குகின்றன. இருப்பினும், மைக்ரோ-ஸ்டிக்கிகள் இந்த ஆரம்ப நிலைகளை எளிதில் கடந்து செல்கின்றன. இந்த நுண்ணிய அசுத்தங்கள் கீழ்நோக்கி பயணித்து காகிதம் தயாரிக்கும் செயல்பாட்டின் போது ஒருங்கிணைகின்றன. இது கடுமையான இயங்கக்கூடிய சிக்கல்கள் மற்றும் தரக் குறைப்புகளுக்கு வழிவகுக்கிறது. உறுதியான பாட்டம்-ஆஃப்-புனல் தீர்வு ஒரு தெர்மோ-மெக்கானிக்கல் அணுகுமுறையை நம்பியுள்ளது. ஒருங்கிணைத்தல் டிஸ்க் ஹீட் டிஸ்பெர்சிங் சிஸ்டம் மைக்ரோ-ஸ்டிக்கிகளை நடுநிலையாக்குவதற்கான தொழில் தரமாக செயல்படுகிறது. இது கண்ணுக்குத் தெரியும் அழுக்கு மற்றும் ஒட்டும் பொருட்களை உடைக்க கட்டுப்படுத்தப்பட்ட வெப்பம் மற்றும் உயர்-வெட்டு இயந்திர செயல்பாட்டைப் பயன்படுத்துகிறது. மறுசுழற்சி செய்யப்பட்ட கூழ் உயர் தர காகித உற்பத்திக்கான கடுமையான தர தேவைகளை பூர்த்தி செய்வதை இந்த செயல்முறை உறுதி செய்கிறது.
செயல்பாட்டின் பொறிமுறை: டிஸ்க் வெப்பப் பரவல் அமைப்புகள் நீராவி வெப்பமாக்கல் (மென்மையாக்க) மற்றும் உயர்-வெட்டு இயந்திர நடவடிக்கை (உடைக்க) ஆகியவற்றின் கலவையைப் பயன்படுத்தி, ஒட்டும் மற்றும் புலப்படும் அசுத்தங்களை துணை-தெரியும், ஒட்டாத துகள்களாகக் குறைக்கின்றன.
முக்கியமான மாறிகள்: சிதறல் செயல்திறன் மூன்று கட்டுப்படுத்தக்கூடிய அளவுருக்களை பெரிதும் சார்ந்துள்ளது: உயர்ந்த வெப்பநிலை, குறுகிய வட்டு அனுமதி மற்றும் அதிக கூழ் நிலைத்தன்மை.
சிஸ்டம் ஒருங்கிணைப்பு: அதிகபட்ச ஒட்டும் நீக்குதலுக்கு ஒரு முழுமையான அணுகுமுறை தேவைப்படுகிறது, வெப்ப பரவலை பிந்தைய சிதறல் நீர்த்தல், மிதக்கும் செயல்முறைகள் அல்லது இலக்கு நொதி சிகிச்சைகளுடன் இணைத்தல்.
ROI மற்றும் டிரேட்-ஆஃப்கள்: காகிதத்தின் தரம், ஒளியியல் பண்புகள் மற்றும் இயந்திர இயக்கத்திறனை மேம்படுத்துவதில் மிகவும் பயனுள்ளதாக இருக்கும், இந்த அமைப்புகளுக்கு ஆற்றல் நுகர்வு (நீராவி மற்றும் மின்சாரம்) மற்றும் மகசூல் மேம்பாடுகள் ஆகியவற்றை கவனமாக மதிப்பீடு செய்ய வேண்டும்.
வேஸ்ட் பேப்பர் பல்பிங்கில் ஸ்டிக்கிகளின் தொழில்நுட்ப சவால்
மறுசுழற்சி ஸ்ட்ரீமில் உள்ள மேக்ரோ vs. மைக்ரோ ஸ்டிக்கிகள்
மறுசுழற்சி செய்யப்பட்ட காகித தளபாடங்கள் அசுத்தங்களின் சிக்கலான கலவையைக் கொண்டிருக்கின்றன. மில் ஆபரேட்டர்கள் இந்த அசுத்தங்களை கூழ் செய்யும் செயல்பாட்டின் போது அளவு மற்றும் நடத்தை அடிப்படையில் வகைப்படுத்துகின்றனர். மேக்ரோ-ஸ்டிக்கிகள் பொதுவாக 0.10 மிமீ முதல் 0.15 மிமீ வரை அதிகமாக இருக்கும். அவை ஷிப்பிங் லேபிள்கள், உறை பசைகள், புத்தக பிணைப்புகள் மற்றும் பேக்கேஜிங் டேப்களில் இருந்து உருவாகின்றன. அவற்றின் பெரிய இயற்பியல் பரிமாணங்கள் காரணமாக, மேக்ரோ-ஸ்டிக்கிகள் கரடுமுரடான திரைகள் மற்றும் அதிக அடர்த்தி கொண்ட கிளீனர்களைப் பயன்படுத்தி கூழ் உற்பத்தியின் ஆரம்பத்தில் தனிமைப்படுத்துவது ஒப்பீட்டளவில் எளிதானது. ஆபரேட்டர்கள் அவை மேலும் உடைவதற்கு முன்பு அவற்றை உடல் ரீதியாக அகற்றலாம்.
மைக்ரோ-ஸ்டிக்கிகள் இயந்திரத் தளத்தில் மிகவும் கடினமான சவாலை முன்வைக்கின்றன. இந்த துகள்கள் 0.10 மிமீ வாசலுக்கு கீழே விழும். அவை அழுத்தம்-உணர்திறன் பசைகள் (PSAக்கள்), சூடான உருகுதல்கள், மெழுகுகள் மற்றும் ஸ்டைரீன்-பியூடாடீன் ரப்பர் (SBR) அல்லது எத்திலீன் வினைல் அசிடேட் (EVA) போன்ற செயற்கை மைகளைக் கொண்டிருக்கும். ஆரம்ப கூழின் போது, ஹைட்ராபுல்பரின் இயந்திர கிளர்ச்சியானது இந்த நுண்ணிய துண்டுகளாக பெரிய பிசின் பிலிம்களை உடைக்கிறது. நீர் சுழற்சியில் சிதறிய பின், pH, வெப்பநிலை அல்லது வெட்டு விசையில் ஏற்படும் திடீர் மாற்றங்கள் அவற்றை மீண்டும் திரட்டும் வரை அவை நிலையாக இருக்கும். துணிகள், பிரஸ் ரோல்ஸ் அல்லது உலர்த்தி உருளைகளை உருவாக்கும் போது அவை ஒட்டும் படிவுகளை உருவாக்குகின்றன, அவை தாளில் இருந்து இழைகளை எடுக்கின்றன, துளைகள், பூச்சு கோடுகள் மற்றும் காகித வலையை கிழிக்கின்றன.
ஸ்டாண்டர்ட் ஸ்கிரீனிங் மற்றும் கிளீனிங்கின் வரம்புகள்
பாரம்பரிய பங்கு தயாரிப்பு மையவிலக்கு கிளீனர்கள் மற்றும் நன்றாக துளையிடப்பட்ட திரைகளை பெரிதும் நம்பியுள்ளது. மையவிலக்கு கிளீனர்கள் குறிப்பிட்ட புவியீர்ப்பு அடிப்படையில் பொருட்களை பிரிக்கின்றன. முன்னோக்கி கிளீனர்கள் மணல் மற்றும் கண்ணாடி போன்ற கனமான குப்பைகளை அகற்றுகின்றன, அதே சமயம் ரிவர்ஸ் கிளீனர்கள் இலகுரக பிளாஸ்டிக்குகளை குறிவைக்கின்றன. துரதிர்ஷ்டவசமாக, பெரும்பாலான மைக்ரோ-ஸ்டிக்கிகள் நீர் மற்றும் செல்லுலோஸ் இழைகளுக்கு கிட்டத்தட்ட ஒரே மாதிரியான குறிப்பிட்ட ஈர்ப்பு விசையைக் கொண்டுள்ளன, பொதுவாக 0.95 முதல் 1.15 வரை இருக்கும். மையவிலக்கு விசை பயன்படுத்தக்கூடிய ஃபைபர் மற்றும் அசுத்தத்தை வேறுபடுத்த முடியாது. இந்த இயற்பியல் எதார்த்தமானது ஸ்டிக்கிகளை ஏற்றுக்கொள்ளும் ஸ்ட்ரீமில் இருக்கவும், காகித இயந்திரத்திற்கு முன்னோக்கி பயணிக்கவும் அனுமதிக்கிறது.
நேர்த்தியான திரைகள் வேறுபட்ட இயந்திர வரம்பை எதிர்கொள்கின்றன. பெரிதாக்கப்பட்ட துகள்களைத் தடுக்க, திரை கூடைகள் குறுகிய இடங்களைப் பயன்படுத்துகின்றன, பெரும்பாலும் 0.15 மிமீ அல்லது 0.10 மிமீ வரை. இருப்பினும், ஸ்டிக்கிகள் நிலையான இயக்க வெப்பநிலையில் மிகவும் நெகிழ்வான மற்றும் சிதைக்கக்கூடியவை. திரை கூடை முழுவதும் அழுத்தம் வேறுபாடு, ரோட்டார் படலங்கள் மூலம் உருவாக்கப்படும், இந்த மென்மையான பசைகள் நேரடியாக ஸ்லாட்கள் மூலம் வெளியேற்றும். அவர்கள் குறுகிய திறப்புகள் மூலம் கசக்கி மற்றும் மறுபுறம் சீர்திருத்தம். இது ஒரு பிரத்யேக உயர்-நிலை சிகிச்சை கட்டத்தின் அவசியத்தை நிறுவுகிறது. ஒரு தெர்மோ-மெக்கானிக்கல் செயல்முறை நெகிழ்வான, அடர்த்தி-நடுநிலை அசுத்தங்களைக் கையாளுகிறது, அவை திரைகள் மற்றும் கசடு பிரிப்பான்கள் இயல்பாகவே தவறவிடுகின்றன.
வட்டு வெப்ப பரவல் அமைப்பின் முக்கிய இயக்கவியல்
தெர்மோ-மெக்கானிக்கல் உயர் நிலைத்தன்மை சிகிச்சை விளக்கப்பட்டது
வெப்பச் சிதறல் ஒரு கண்டிப்பான தொடர் செயல்பாட்டில் செயல்படுகிறது: நீர் நீக்கம், வெப்பமாக்கல் மற்றும் இயந்திர சிதறல். அமைப்பு முதலில் கூழ் குறைந்த அல்லது நடுத்தர நிலைத்தன்மையிலிருந்து உயர் நிலைத்தன்மைக்கு மாற்ற வேண்டும். ஸ்டாக் தயாரிப்பு கோடுகள் பொதுவாக சாய்ந்த தடிப்பான்கள் அல்லது ஈர்ப்பு அடுக்குகளைப் பயன்படுத்துகின்றன, அதைத் தொடர்ந்து கனரக திருகு அழுத்தங்கள் அல்லது இரட்டை கம்பி அழுத்தங்கள். கூழ் 25% முதல் 30% வரை நிலைத்தன்மையை அடையும் வரை தண்ணீரை பிரித்தெடுக்க இரட்டை கம்பி அழுத்தத்தை அதிகரிக்கும் நிப் அழுத்தத்தைப் பயன்படுத்துகிறது.
இந்த செயல்பாட்டிற்கு உயர் நிலைத்தன்மை பேச்சுவார்த்தைக்கு உட்பட்டது அல்ல. இது கனரக இயந்திர உராய்வுக்குத் தேவையான அடர்த்தியான ஃபைபர் மேட்ரிக்ஸை உருவாக்குகிறது. கெட்டியானவுடன், ஒரு பிளக் ஸ்க்ரூ ஃபீடர் அடர்த்தியான கூழ்களை வெப்பமூட்டும் திருகு அல்லது குழாயில் தள்ளுகிறது. பிளக் ஸ்க்ரூ ஒரு இறுக்கமான, ஊடுருவ முடியாத முத்திரையை உருவாக்க கூழ் அழுத்துகிறது. இந்த முத்திரை அழுத்தப்பட்ட நீராவியை தடிமனாக்கும் கருவிக்குள் பின்னோக்கிச் செல்வதைத் தடுக்கிறது. வெப்பமூட்டும் அறையின் உள்ளே, கூழ் நிறை துல்லியமான வெப்ப சிகிச்சைக்கு உட்படுகிறது, இறுதி வெட்டு நடவடிக்கைக்காக சிதறல் அலகுக்குள் விழுவதற்கு முன் உட்செலுத்தப்பட்ட நீராவியுடன் தொடர்ந்து கலக்கப்படுகிறது.
அசுத்தங்களை மென்மையாக்குவதில் நீராவி வெப்பமாக்கலின் பங்கு
நீராவி வெப்பமாக்கல் செயற்கை பசைகளின் உடல் நிலையை மாற்றுகிறது. வெப்பமூட்டும் திருகு நேரடி நீராவியை உட்செலுத்துகிறது, வழக்கமாக 3 முதல் 5 பார் அழுத்தத்தில், உயர்-நிலையான கூழ் வெகுஜனத்தில். இயக்க வெப்பநிலை பொதுவாக 85°C முதல் 120°C வரை இருக்கும். சரியான இலக்கு அமைப்பு வளிமண்டல அல்லது அழுத்த நிலைமைகளின் கீழ் செயல்படுகிறதா, அத்துடன் குறிப்பிட்ட பர்னிஷ் கலவையைப் பொறுத்தது.
இந்த வெப்ப பரிமாற்றமானது கண்ணாடி மாற்ற வெப்பநிலை மற்றும் செயற்கை பசைகளின் உருகுநிலையை குறிவைக்கிறது. கூழ் வெப்பநிலை உயரும் போது, ஒட்டும் அசுத்தங்கள் திரவமாக்கப்பட்டு அவற்றின் கட்டமைப்பு ஒருமைப்பாட்டை இழக்கின்றன. மெழுகுகள் உருகும், சூடான உருகுதல்கள் மென்மையாக்கப்படுகின்றன, மேலும் அழுத்தம்-உணர்திறன் பசைகள் மிகவும் நெகிழ்வானதாக மாறும். இந்த வெப்ப நிலை அசுத்தங்களை அழிக்காது. மாறாக, அது இயந்திர முறிவுக்கு அவர்களை தயார்படுத்துகிறது. இந்த பூர்வாங்க மென்மையாக்கம் இல்லாமல், இயந்திர கத்தரிக்கோல் கடினமான அசுத்தங்களை அவற்றின் உடல் அளவைக் குறைக்காமல் நகர்த்தும். நீராவி செல்லுலோஸ் இழைகளை தளர்த்தவும் உதவுகிறது, மேலும் அவை அதிக நெகிழ்வுத்தன்மையுடையதாகவும், அடுத்தடுத்த உயர்-வெட்டுக் கட்டத்தில் வெட்டுவதற்கான வாய்ப்புகள் குறைவாகவும் இருக்கும்.
இயந்திர வெட்டு மற்றும் தீவிரமான கொந்தளிப்பு
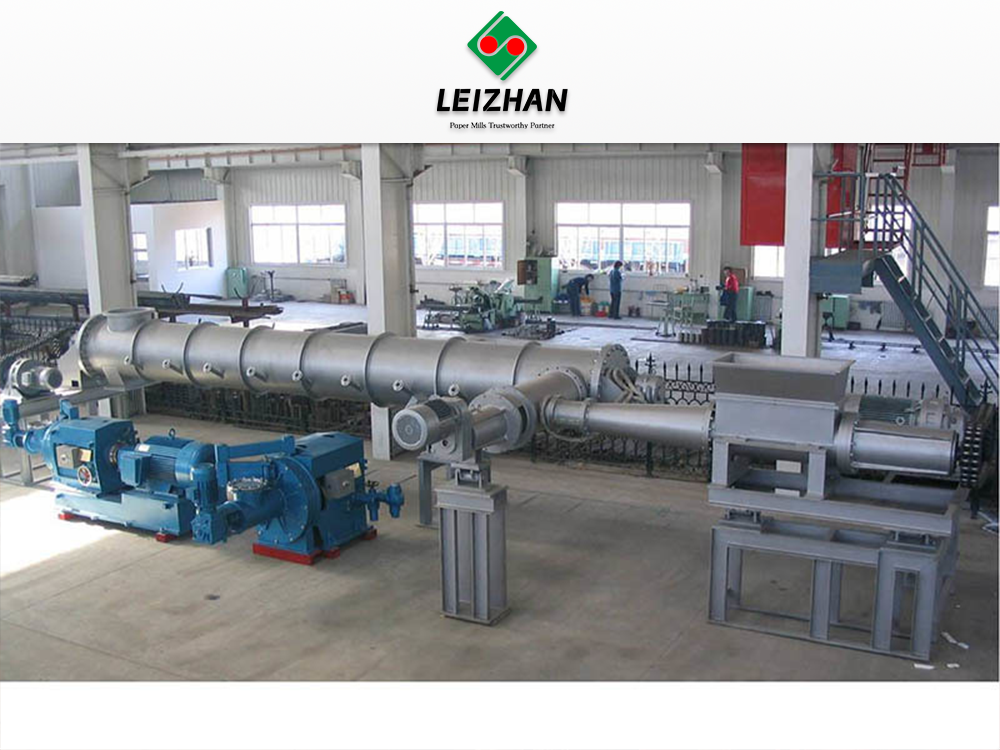
இரண்டு கனரக உலோக வட்டுகளுக்கு இடையில் உண்மையான சிதறல் ஏற்படுகிறது. ஒரு வட்டு நிலையானது, வீட்டுவசதிக்கு போல்ட் செய்யப்படுகிறது, மற்றொன்று அதிக வேகத்தில் சுழலும், பொதுவாக 500 kW முதல் 2000 kW வரையிலான ஒரு பெரிய மின்சார மோட்டார் மூலம் இயக்கப்படுகிறது. இரண்டு டிஸ்க்குகளும் ஒன்றோடொன்று இணைக்கப்பட்ட துல்லியமான-பொறிக்கப்பட்ட பற்களின் செறிவு வரிசைகளைக் கொண்டுள்ளன. பல் வடிவங்கள் மாறுபடும், பொதுவாக ஆரம்ப முறிவுக்கான மையத்தில் கரடுமுரடான பற்கள் மற்றும் இறுதி சிதறலுக்கு சுற்றளவில் மெல்லிய பற்கள் இருக்கும். வெப்பமான, உயர் நிலைத்தன்மை கொண்ட கூழ் சிதறலின் மையத்தில் நுழையும் போது, மையவிலக்கு விசை வட்டுகளுக்கு இடையே உள்ள குறுகிய இடைவெளி வழியாக அதை வெளிப்புறமாக இயக்குகிறது.
இந்த பாதை தீவிரமான கொந்தளிப்பு மற்றும் தீவிர உயர் உராய்வு வெட்டு சக்திகளை உருவாக்குகிறது. மெக்கானிக்கல் நடவடிக்கையானது செல்லுலோஸ் இழைகளிலிருந்து மென்மையாக்கப்பட்ட ஸ்டிக்கிகளை கிழிக்கிறது. இது திரவமாக்கப்பட்ட பசைகளை துண்டாக்கி, அவற்றை 0.05 மிமீக்குக் கீழே நுண்ணிய அளவுகளுக்குக் குறைக்கிறது. இந்த அளவில், துகள்கள் அவற்றின் ஒட்டும் தன்மையை இழந்து, காகித இயந்திரத்தில் ஒருங்கிணைக்காது.
இந்த தீவிர வெட்டு ஒரு பெரிய இரண்டாம் நிலை நன்மையை வழங்குகிறது. இது கூழாக்கப்படாத செதில்கள், எஞ்சியிருக்கும் மெழுகுகள் மற்றும் பிடிவாதமான மை புள்ளிகள் போன்ற புலப்படும் அசுத்தங்களை ஆக்ரோஷமாக உடைக்கிறது. இந்த இருண்ட துகள்களை ஃபைபர் மேட்ரிக்ஸ் முழுவதும் சமமாக சிதறடிப்பதன் மூலம், கணினி ஆப்டிகல் பண்புகளையும் இறுதி தாளின் ஒட்டுமொத்த பிரகாசத்தையும் கணிசமாக மேம்படுத்துகிறது.
உகந்த சிதறலுக்கான முக்கிய செயல்பாட்டு மாறிகள்
கூழ் நிலைத்தன்மை தேவைகள்
பயனுள்ள வெட்டு அதிக கூழ் நிலைத்தன்மையைக் கோருகிறது. ஆபரேட்டர்கள் ஊட்டத்தை 25% முதல் 30% நிலைத்தன்மை அல்லது அதற்கு மேல் பராமரிக்க வேண்டும். குறைந்த நிலைத்தன்மையில், அதிகப்படியான நீர் ஒரு மசகு எண்ணெய் போல் செயல்படுகிறது. இழைகள் வெறுமனே ஒன்றையொன்று கடந்து செல்கின்றன, மேலும் அசுத்தங்களை சிதறடிப்பதற்கு தேவையான உராய்வை உருவாக்க டிஸ்க்குகள் தோல்வியடைகின்றன. உயர் நிலைத்தன்மை ஃபைபர்-டு-ஃபைபர் மற்றும் ஃபைபர்-டு-மெட்டல் உராய்வை ஏற்படுத்துகிறது. இந்த அடர்த்தியான சூழல், வெட்டு சக்திகள் நேரடியாக மென்மையாக்கப்பட்ட ஒட்டும் துகள்களுக்கு மாற்றப்படுவதை உறுதிசெய்கிறது, அவற்றை திறமையாக கிழித்துவிடும். இந்த நிலைத்தன்மையை பராமரிக்க, அப்ஸ்ட்ரீம் திருகு அழுத்த முறுக்கு மற்றும் வடிகால் விகிதங்களை தொடர்ந்து கண்காணிக்க வேண்டும்.
வெப்பநிலை கட்டுப்பாடு மற்றும் தங்கும் நேரம்
வெப்பநிலை அமைப்புகள் மூலப்பொருளின் குறிப்பிட்ட ஒட்டும் கலவையுடன் சீரமைக்க வேண்டும். சில உயர் உருகுநிலை வெப்ப உருகுவதற்கு அதிக வெப்பநிலை அவசியம். அதிக வெப்பம் நீராவியை வீணாக்குகிறது மற்றும் நார்ச்சத்தை சேதப்படுத்தும் அபாயம் உள்ளது. ஆபரேட்டர்கள், தானியங்கி நீராவி கலவை வால்வுகள் மற்றும் வெப்பநிலை உணரிகளைப் பயன்படுத்தி வெப்பமூட்டும் திருகுகளில் தங்கும் நேரத்துடன் வெப்பநிலையை சமநிலைப்படுத்த வேண்டும்.
டிஸ்பர்சருக்குள் நுழைவதற்கு முன்பு கூழ் எவ்வளவு நேரம் நீராவிக்கு வெளிப்படும் என்பதை வசிக்கும் நேரம் தீர்மானிக்கிறது. வெப்பமூட்டும் குழாய் முழு கூழ் நிறை முழுவதும் சீரான வெப்ப விநியோகத்திற்கு போதுமான நேரத்தை வழங்க வேண்டும். தக்கவைக்கும் நேரம் பொதுவாக இரண்டு முதல் ஐந்து நிமிடங்கள் வரை இருக்கும். வசிக்கும் நேரம் மிகக் குறைவாக இருந்தால், கூழ் கட்டிகளின் மையப்பகுதி குளிர்ச்சியாக இருக்கும், மேலும் உள்ளே இருக்கும் ஒட்டும் தன்மை மென்மையாக இருக்காது. சரியான அளவுத்திருத்தம் உள்ளார்ந்த ஃபைபர் வலிமையைக் குறைக்காமல் முழுமையான வெப்ப ஊடுருவலை உறுதி செய்கிறது.
டிஸ்க் கிளியரன்ஸ் சரிசெய்தல்
நிலையான மற்றும் சுழலும் வட்டுகளுக்கு இடையே உள்ள இடைவெளி இயந்திர கத்தரியின் தீவிரத்தை கட்டுப்படுத்துகிறது. ஆபரேட்டர்கள் ஹைட்ராலிக் அல்லது எலக்ட்ரோ மெக்கானிக்கல் இடைவெளி சரிசெய்தல் வழிமுறைகளைப் பயன்படுத்தி இந்த டிஸ்க் கிளியரன்ஸ் துல்லியமாக அளவீடு செய்கின்றனர், பொதுவாக அதை 0.1 மிமீ முதல் 0.5 மிமீ வரை அமைக்கிறார்கள். இந்த இடைவெளியை சரிசெய்வது நேரடி தலைகீழ் உறவை உள்ளடக்கியது.
வட்டு அனுமதியைக் குறைப்பது ஒட்டும் துகள்கள் மற்றும் மை புள்ளிகளின் சிதறலை கணிசமாக மேம்படுத்துகிறது. ஒரு இறுக்கமான இடைவெளி அதிக உராய்வு மற்றும் சிறிய துகள் குறைப்பு ஆகியவற்றை கட்டாயப்படுத்துகிறது. ஒரு குறுகிய இடைவெளி முக்கிய டிரைவ் மோட்டாரில் மின் சக்தி நுகர்வு அதிகரிக்கிறது. இடைவெளியை மிகவும் இறுக்கமாக இயக்குவது செல்லுலோஸ் இழைகளை வெட்டுவதற்கான அபாயத்தை அதிகரிக்கிறது, இது இறுதி காகிதத்தின் கண்ணீர் மற்றும் இழுவிசை வலிமையைக் குறைக்கிறது. மில் பொறியியலாளர்கள் தொடர்ந்து ஆம்ப்களில் மோட்டார் சுமைகளை கண்காணிக்க வேண்டும் மற்றும் மாசுபடுத்தும் முறிவு மற்றும் ஃபைபர் பாதுகாப்பிற்கு இடையே உகந்த சமநிலையைக் கண்டறிய அனுமதியை சரிசெய்ய வேண்டும்.
ஒரு வேஸ்ட் பேப்பர் பல்ப் டிஸ்பெர்சரை மதிப்பீடு செய்தல்: விளைவுகளுக்கான அம்சங்கள்
டிஸ்க் டிஸ்பர்சர் வெர்சஸ். நீடர் சிஸ்டம்ஸ் (முடிவு அளவுகோல்)
ஸ்டாக் தயாரிப்பு வரிகளை மேம்படுத்தும் போது, ஆலைகள் டிஸ்க் டிஸ்பர்சர்கள் மற்றும் நெய்டர் அமைப்புகளுக்கு இடையே தேர்வு செய்ய வேண்டும். இரண்டும் உயர் நிலைத்தன்மை கொண்ட கூழ் கையாளுகின்றன, ஆனால் அவற்றின் இயந்திர அணுகுமுறைகள் அடிப்படையில் வேறுபடுகின்றன. ஏ வேஸ்ட் பேப்பர் பல்ப் டிஸ்பெர்சர் ஆக்கிரமிப்பு கத்தரிப்பை வழங்க குறுகிய இடைவெளியுடன் அதிவேக சுழலும் டிஸ்க்குகளைப் பயன்படுத்துகிறது. மென்மையான ஃபைபர்-டு-ஃபைபர் உராய்வை உருவாக்க, நெய்டர்கள் மெதுவாகச் சுழலும் தண்டுகளைப் பயன்படுத்துகின்றன.
செயல்பாட்டு ஒப்பீடு: டிஸ்க் டிஸ்பர்சர்ஸ் வெர்சஸ். நீடர் சிஸ்டம்ஸ்
| அம்சம் |
டிஸ்க் டிஸ்பெர்சர் |
க்னீடர் சிஸ்டம் |
| இயக்க வேகம் |
அதிக வேகம் (பொதுவாக 1000 முதல் 1500 ஆர்பிஎம்) |
குறைந்த வேகம் (பொதுவாக 200 RPMக்கு கீழ்) |
| இடைவெளி நீக்கம் |
குறுகிய மற்றும் அனுசரிப்பு (0.1 முதல் 0.5 மிமீ) |
பரந்த மற்றும் நிலையான |
| முதன்மை பொறிமுறை |
உயர் வெட்டு இயந்திர கிழிப்பு |
மென்மையான ஃபைபர்-டு-ஃபைபர் தேய்த்தல் |
| ஃபைபர் பாதுகாப்பு |
ஃபைபர் வெட்டும் மிதமான ஆபத்து |
ஃபைபர் நீளத்தின் சிறந்த பாதுகாப்பு |
| மாசுபடுத்தல் முறிவு |
மைக்ரோ-ஸ்டிக்கிகளின் தீவிரமான குறைப்பு |
மிதமான குறைப்பு, பெரிய செதில்களுக்கு சிறந்தது |
| பிரகாசம் மேம்பாடு |
உயர் (சிறந்த மை சிதறல்) |
மிதமான |
கொள்முதல் குழுக்கள் இறுதி தயாரிப்பு தேவைகளின் அடிப்படையில் தங்கள் முடிவை அடிப்படையாகக் கொள்ள வேண்டும். டிஸ்க் டிஸ்பர்சர்கள் மைக்ரோ-ஸ்டிக்கிகள் மற்றும் மை ஆகியவற்றின் ஆக்கிரமிப்பு முறிவுக்கு சிறந்தவை. டெஸ்ட்லைனர் பேஸ் பிளைஸ் போன்ற முழுமையான மாசுபாட்டைக் குறைப்பதை விட அதிகபட்ச ஃபைபர் நீளத்தை பாதுகாக்கும் போது பிசைந்து தேர்ந்தெடுக்கப்படுகிறது.
ஆற்றல் நுகர்வு மற்றும் சிதறல் திறன் வர்த்தகம்
வெப்பச் சிதறல் என்பது ஆற்றல் மிகுந்த செயல்முறையாகும். இது வெப்பமூட்டும் கட்டத்திற்கு குறிப்பிடத்தக்க நீராவி மற்றும் பிரதான சிதறல் மோட்டருக்கு பாரிய மின்சாரம் தேவைப்படுகிறது. குறிப்பிட்ட மின் நுகர்வு பெரும்பாலும் இடைவெளி அமைப்பு மற்றும் பர்னிஷ் வகையைப் பொறுத்து ஒரு டன் கூழ் ஒன்றுக்கு 40 முதல் 80 kWh வரை இருக்கும். மில் மேலாளர்கள் குறைக்கப்பட்ட இயந்திர செயலிழப்பு மற்றும் குறைவான காகித குறைபாடுகளின் நிதி ஆதாயங்களுக்கு எதிராக இந்த செயல்பாட்டு செலவை மதிப்பீடு செய்ய வேண்டும்.
இந்த சமநிலையை மேம்படுத்த நவீன அமைப்புகள் ஆற்றல்-மீட்பு அம்சங்களை இணைக்கின்றன. மேம்பட்ட வெப்பமூட்டும் திருகுகள் ஃப்ளாஷ் நீராவியைப் பிடிக்கவும் மீண்டும் பயன்படுத்தவும் மூடிய-லூப் நீராவி மீட்டெடுப்பைப் பயன்படுத்துகின்றன. உபகரணங்களை மதிப்பிடும்போது, துல்லியமான மோட்டார் சுமை கட்டுப்பாடு மற்றும் திறமையான நீராவி கலவை வால்வுகளை வழங்கும் வடிவமைப்புகளுக்கு முன்னுரிமை கொடுங்கள். கூழ் அதிகமாகச் சிகிச்சை செய்யாமல் ஒரு கிலோவாட்-மணி நேரத்திற்கு சிதறல் செயல்திறனை அதிகரிப்பதே குறிக்கோள்.
நீர்த்த, பிந்தைய மிதவை மற்றும் என்சைம் சிகிச்சைகளுடன் ஒருங்கிணைப்பு
வெப்ப சிதறல் ஒட்டும் தன்மையை ஆவியாக்காது; அது அவர்களின் உடல் அளவு மற்றும் நிலையை மாற்றுகிறது. அதிகபட்ச ஒட்டும் நீக்கம் ஒரு முழுமையான அமைப்பு ஒருங்கிணைப்பு தேவைப்படுகிறது. சிதறலைத் தொடர்ந்து உடனடியாக, உயர் நிலைத்தன்மை கொண்ட கூழ் ஒரு முக்கியமான பிந்தைய சிதறல் நீர்த்த கட்டத்திற்கு தாமதமான மார்பில் விழுகிறது. கீழ்நிலை செயலாக்கத்திற்காக 4% அல்லது 5% வரை நிலைத்தன்மையை மீண்டும் குறைக்க கடுமையான கிளர்ச்சியின் கீழ் வெள்ளை நீர் செலுத்தப்படுகிறது.
வெப்பச் சிதறல் ஒட்டும் பொருட்களின் மேற்பரப்பு வேதியியலை மாற்றுகிறது. கடுமையான வெப்பம் மற்றும் வெட்டு இந்த துகள்களை மிகவும் ஹைட்ரோபோபிக் மற்றும் பிந்தைய மிதவை அகற்றுதலுக்கு பதிலளிக்கக்கூடியதாக ஆக்குகிறது. பல நவீன ஆலைகள், நுண் துகள்களை உடல்ரீதியாக அகற்றுவதற்காக, சிதறிய கூழ்களை நேரடியாக இரண்டாம் நிலை மிதக்கும் கலத்திற்குள் செலுத்துகின்றன. தூய்மையான நொதிகளின் வரிசைமுறை சேர்ப்பு பிந்தைய நீர்த்த எஞ்சிய ஒட்டும் துகள்களை அமைதிப்படுத்த உதவுகிறது. எஸ்டெரேஸ் என்சைம்கள் பசைகளின் இரசாயனப் பிணைப்புகளை குறிவைத்து, கூழ் குளிர்ச்சியடையும் போது அவை மீண்டும் ஒன்றிணைவதைத் தடுக்கின்றன.
உபகரணங்களின் ஆயுள் மற்றும் உலோகம்
ஒரு டிஸ்பர்சரின் உள் கூறுகள் தீவிர தேய்மானம் மற்றும் கண்ணீரை எதிர்கொள்கின்றன. மணல், கண்ணாடி மற்றும் உலோகத் துண்டுகள் போன்ற எஞ்சிய சிராய்ப்பு அசுத்தங்களுடன் இணைந்த உயர்-நிலை உராய்வு நிலையான உலோகங்களை விரைவாகச் சிதைக்கிறது. டிஸ்ப்சர் டிஸ்க்குகளின் உலோகம் நேரடியாக பராமரிப்பு அட்டவணைகள் மற்றும் செயல்பாட்டு ஆயுட்காலம் ஆகியவற்றை பாதிக்கிறது.
வட்டு கலவைகளின் கடினத்தன்மை மற்றும் கலவையின் அடிப்படையில் உபகரணங்களை மதிப்பிடுங்கள். கடினப்படுத்தப்பட்ட துருப்பிடிக்காத எஃகு, உயர் குரோம் வார்ப்பிரும்பு அல்லது சிறப்பு உடைகள்-எதிர்ப்பு உலோகக்கலவைகளைத் தேடுங்கள். மாற்றக்கூடிய பிரிவு வடிவமைப்புகள் மிகவும் பரிந்துரைக்கப்படுகின்றன. ஒரு பெரிய வட்டை மாற்றுவதற்குப் பதிலாக, பராமரிப்பு குழுக்கள் தனிப்பட்ட தேய்ந்த பல் பகுதிகளை மாற்றலாம். இந்த மட்டு அணுகுமுறை பராமரிப்பு வேலையில்லா நேரத்தை குறைக்கிறது மற்றும் மாற்று பகுதி செலவுகளை கணிசமாக குறைக்கிறது.
நடைமுறைப்படுத்தல் அபாயங்கள் மற்றும் தணிப்பு உத்திகள்
ஃபைபர் சிதைவு மற்றும் ஆப்டிகல் பண்புகளை நிர்வகித்தல்
அதிக வெப்பம் மற்றும் தீவிர இயந்திர வெட்டு நார் சிதைவு அபாயத்தை அறிமுகப்படுத்துகிறது. கணினியை மிகவும் சூடாக அல்லது மிகவும் இறுக்கமான இடைவெளியுடன் இயக்குவது ஃபைபர் சுருக்கத்தை ஏற்படுத்துகிறது, இது இறுதித் தாளை பலவீனப்படுத்துகிறது மற்றும் கனடியன் ஸ்டாண்டர்ட் ஃப்ரீனஸில் (CSF) வீழ்ச்சியை ஏற்படுத்துகிறது. சில இயந்திரக் கூழ்களை அதிக வெப்பநிலையில் வெளிப்படுத்துவது வெப்ப மஞ்சள் நிறத்தை ஏற்படுத்துகிறது, இதன் விளைவாக ISO பிரகாசம் குறைகிறது.
தணிப்புக்கு துல்லியமான கட்டுப்பாடு மற்றும் இரசாயன தலையீடு தேவைப்படுகிறது. இலக்கு ஸ்டிக்கிகளின் தேவையான மென்மையாக்கும் புள்ளியை மீறுவதைத் தவிர்க்க, ஆபரேட்டர்கள் வெப்பநிலையை கண்டிப்பாக கண்காணிக்க வேண்டும். வெப்ப மஞ்சள் நிறத்தை எதிர்க்க, ஆலைகள் ப்ளீச்சிங் ஏஜெண்டுகளை நேரடியாக வெப்பப்படுத்தும் கட்டத்தில் ஒருங்கிணைக்கின்றன. ஹைட்ரஜன் பெராக்சைடு, சோடியம் சிலிக்கேட், காஸ்டிக் சோடா மற்றும் டிடிபிஏ போன்ற செலேட்டிங் ஏஜெண்டுகளை வெப்பமூட்டும் திருகுக்குள் செலுத்துவது, வெளுக்கும் வினையை துரிதப்படுத்த அதிக வெப்பநிலையைப் பயன்படுத்துகிறது. இது சிதறலின் போது கூழின் ஒளியியல் பண்புகளை பாதுகாக்கிறது அல்லது மேம்படுத்துகிறது.
அதிக நீராவி மற்றும் சக்தி செலவுகளை தணித்தல்
உயர் ஆற்றல் அமைப்பை இயக்குவதற்கான நிதி ஆபத்து கணிசமானது. திறமையற்ற செயல்பாடானது மலிவான கழிவு காகித அலங்காரங்களைப் பயன்படுத்துவதன் லாபத்தை விரைவாக அரிக்கிறது. நார்ச்சத்துக்குப் பதிலாக அதிகப்படியான தண்ணீரைச் சூடாக்குவது ஆற்றல் வீணாவதற்கு மிகவும் பொதுவான ஆதாரமாகும்.
தணிப்பு தடித்தல் கட்டத்தில் தொடங்குகிறது. திருகு அழுத்தங்களை மேம்படுத்துவது கூழ் கடுமையான 30% நிலைத்தன்மை இலக்கை அடைவதை உறுதி செய்கிறது, அதாவது நீராவி நார்ச்சத்தை வெப்பப்படுத்துகிறது, அதிகப்படியான தண்ணீரை அல்ல. பிரதான டிஸ்பர்சர் மோட்டாரில் மாறி அதிர்வெண் இயக்கிகளை (VFDs) செயல்படுத்துவது, நிகழ்நேர பர்னிஷ் நிலைமைகளின் அடிப்படையில் பவர் டிராவை சரிசெய்ய ஆபரேட்டர்களை அனுமதிக்கிறது. ஒரு குறிப்பிட்ட தொகுதி கழிவு காகிதத்தில் குறைவான ஒட்டுதல்கள் இருந்தால், VFD மோட்டார் வேகத்தை குறைத்து, போதுமான சிதறலை பராமரிக்கும் போது மின்சாரத்தை சேமிக்கும்.
கணினி தடம் மற்றும் மீள் பொருத்துதல் சவால்கள்
தற்போதுள்ள பங்கு தயாரிப்பு வரிசையில் வெப்ப சிதறல் அமைப்பைச் சேர்ப்பது குறிப்பிடத்தக்க இடஞ்சார்ந்த சவால்களை அளிக்கிறது. உபகரணங்களுக்கு ஒரு பெரிய தடம் தேவை. நீங்கள் சாய்ந்த தடிப்பாக்கி, கனரக திருகு பிரஸ், பிளக் ஸ்க்ரூ ஃபீடர், நீண்ட வெப்பமூட்டும் குழாய், டிஸ்பர்சர் யூனிட் மற்றும் ஒரு பிரத்யேக மோட்டார் கட்டுப்பாட்டு மையம் (MCC) ஆகியவற்றை நீங்கள் இடமளிக்க வேண்டும்.
மறுசீரமைப்பிற்கு கவனமாக 3D இடஞ்சார்ந்த திட்டமிடல் மற்றும் கட்டமைப்பு பொறியியல் தேவை. தரையானது அதிவேக டிஸ்பர்சரின் தீவிர எடை மற்றும் டைனமிக் அதிர்வு சுமைகளை ஆதரிக்க வேண்டும். தடிமனாக்கும் கருவிக்கும் வெப்பமூட்டும் திருகுக்கும் இடையே தடிமனான பங்குகளின் ஓட்டத்திற்கு ஈர்ப்பு விசையை அனுமதிக்க ஆலைகள் பெரும்பாலும் உயரமான தளங்களை உருவாக்க வேண்டும். முறையான தளவமைப்பு திட்டமிடல் இடையூறுகளைத் தடுக்கிறது மற்றும் மேல்நிலை கிரேன்களைப் பயன்படுத்தி கனமான சிதறல் டிஸ்க்குகளை மாற்றுவதற்கு பராமரிப்புக் குழுக்களுக்கு பாதுகாப்பான அணுகல் இருப்பதை உறுதி செய்கிறது.
உங்களின் தற்போதைய மூலப்பொருளில் உள்ள குறிப்பிட்ட வகை நுண்ணுயிர்கள் மற்றும் புலப்படும் அசுத்தங்களை அடையாளம் காண விரிவான கூழ் தணிக்கையை நடத்தவும்.
உங்கள் குறிப்பிட்ட கழிவு காகித அலங்காரத்தின் மாதிரிகளைப் பயன்படுத்தி உபகரண உற்பத்தியாளர்களிடமிருந்து பைலட் அளவிலான சிதறல் சோதனைகளைக் கோருங்கள்.
உங்கள் தற்போதைய கொதிகலன் மற்றும் நீராவி திறனை மதிப்பிடவும், அது ஒரு தெர்மோ-மெக்கானிக்கல் சிகிச்சை கட்டத்தின் உயர்-வெப்பநிலை கோரிக்கைகளை ஆதரிக்கும் என்பதை உறுதிப்படுத்தவும்.
சிராய்ப்பு அசுத்தங்களுக்கு எதிராக நீண்ட கால உடைகள் எதிர்ப்பிற்கு உத்தரவாதம் அளிக்க முன்மொழியப்பட்ட டிஸ்பர்சர் டிஸ்க்குகளின் உலோகம் மற்றும் பிரிவு வடிவமைப்பை ஆய்வு செய்யவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: வட்டு வெப்பப் பரவல் அமைப்புக்கு உகந்த வெப்பநிலை என்ன?
ப: சிறந்த வெப்பநிலை பொதுவாக 85°C முதல் 120°C வரை இருக்கும். சரியான அமைப்பானது வளிமண்டலமாகவோ அல்லது அழுத்தமாகவோ இருக்கும் கணினி வகை மற்றும் இலக்கு அசுத்தங்களின் குறிப்பிட்ட உருகுநிலையைப் பொறுத்தது. சில செயற்கை வெப்ப உருகலுக்கு அதிக வெப்பநிலை தேவைப்படுகிறது, அதே சமயம் அடிப்படை மெழுகுகளுக்கு குறைந்த வெப்பநிலை போதுமானது.
கே: ஒரு கழிவு காகித கூழ் சிதறல் ஒரு பிசைந்து இருந்து எப்படி வேறுபடுகிறது?
A: டிஸ்பர்சர்கள் அதிக கத்தரிப்பை உருவாக்கவும், மைக்ரோ-ஸ்டிக்கிகள் மற்றும் மைகளை திறம்பட துண்டாடவும் குறுகிய, சரிசெய்யக்கூடிய இடைவெளியுடன் அதிவேக சுழலும் டிஸ்க்குகளைப் பயன்படுத்துகின்றன. மெல்லிய ஃபைபர்-டு-ஃபைபர் உராய்வை உருவாக்க, இண்டர்லாக் ஷாஃப்ட்களைப் பயன்படுத்தி, குறைந்த வேகத்தில், ஃபைபர் நீளத்தைப் பாதுகாக்கும், ஆனால் குறைவான ஆக்கிரமிப்பு மாசு முறிவை வழங்குகிறது.
கே: வெப்ப பரவல் ஒட்டும் தன்மையை முற்றிலுமாக அகற்ற முடியுமா?
ப: இல்லை, வெப்பச் சிதறல் ஆவியாகாது அல்லது கூழ் வெகுஜனத்திலிருந்து ஒட்டும் தன்மையை அகற்றாது. இது அவற்றை 0.05 மிமீ கீழ் நுண்ணிய அளவில் சிதறடிக்கிறது, இது காகித இயந்திரத்தில் அவை திரட்டப்படுவதைத் தடுக்கிறது. உண்மையான அகற்றுதலுக்கு கீழ்நிலை நீர்த்தல் மற்றும் இரண்டாம் நிலை மிதத்தல் தேவைப்படுகிறது.
கே: வெப்பப் பரவலுக்கு உகந்த கூழ் நிலைத்தன்மை என்ன?
ப: உகந்த கூழ் நிலைத்தன்மை 25% முதல் 30% வரை இருக்கும். தீவிர இயந்திர உராய்வுக்குத் தேவையான அடர்த்தியான ஃபைபர் மேட்ரிக்ஸை உருவாக்க உயர் நிலைத்தன்மை கட்டாயமாகும். குறைந்த நிலைத்தன்மைகள் இழைகள் நழுவுவதற்கு காரணமாகின்றன, ஸ்டிக்கிகளை உடைக்க தேவையான வெட்டு விசையை வெகுவாகக் குறைக்கிறது.
கே: டிஸ்க் கிளியரன்ஸ் இறுதித் தாள் தரத்தை எவ்வாறு பாதிக்கிறது?
ப: ஒரு குறுகலான டிஸ்க் கிளியரன்ஸ் வெட்டு உராய்வை அதிகரிக்கிறது, இது ஸ்டிக்கிகள் மற்றும் மை முறிவை மேம்படுத்துகிறது, இது தூய்மையான, பிரகாசமான தாளுக்கு வழிவகுக்கும். இருப்பினும், இடைவெளி மிகவும் இறுக்கமாக இருந்தால், அது செல்லுலோஸ் இழைகளை வெட்டுவதால், காகிதத்தின் கண்ணீர் மற்றும் இழுவிசை வலிமையைக் குறைக்கிறது.
கே: வெப்பச் சிதறலின் போது ஆலைகள் ப்ளீச்சிங் ஏஜெண்டுகளை ஏன் சேர்க்கின்றன?
A: வெப்பச் சிதறலின் போது அதிக வெப்பநிலை வெப்ப மஞ்சள் நிறத்தை ஏற்படுத்தும், இது கூழின் ISO பிரகாசத்தைக் குறைக்கிறது. ஹைட்ரஜன் பெராக்சைடு போன்ற ப்ளீச்சிங் ஏஜெண்டுகளை நேரடியாக சூடாக்கும் கட்டத்தில் சேர்ப்பது அதிக வெப்பத்தைப் பயன்படுத்தி ப்ளீச்சிங் வினையை துரிதப்படுத்துகிறது, மஞ்சள் நிற விளைவை எதிர்க்கிறது மற்றும் ஒளியியல் பண்புகளை மேம்படுத்துகிறது.


