Zvyškové lepidlá, horúce taveniny, syntetické lepidlá a viditeľné nečistoty vytvárajú pretrvávajúce prevádzkové prekážky vo výrobe recyklovaného papiera. Tieto nečistoty spôsobujú prestoje stroja, zlomy pásu a vážne chyby papiera. Primárne triedenie a separátory trosky účinne odstraňujú makrokontaminanty. Mikrolepičky však tieto skoré štádiá ľahko obchádzajú. Tieto mikroskopické nečistoty sa pohybujú po prúde a aglomerujú sa počas procesu výroby papiera. To vedie k vážnym problémom s prevádzkou a zníženiu kvality. Definitívne riešenie dna lievika sa spolieha na termomechanický prístup. Integrácia a Diskový tepelný disperzný systém slúži ako priemyselný štandard na neutralizáciu mikrolepidiel. Využíva riadené teplo a mechanické pôsobenie s vysokým strihom na rozbitie viditeľných nečistôt a lepivých materiálov. Tento proces zabezpečuje, že recyklovaná buničina spĺňa prísne kvalitatívne požiadavky na výrobu vysokokvalitného papiera.
Mechanizmus účinku: Systémy na rozptyľovanie tepla disku využívajú kombináciu ohrevu parou (na zmäkčenie) a mechanického pôsobenia s vysokým strihom (na rozbitie) na zníženie lepkavých a viditeľných nečistôt na nelepivé častice.
Kritické premenné: Účinnosť disperzie závisí vo veľkej miere od troch regulovateľných parametrov: zvýšená teplota, úzka vôľa disku a vysoká konzistencia buničiny.
Systémová integrácia: Maximálne odstránenie lepkavosti vyžaduje holistický prístup, spárovanie tepelnej disperzie s postdisperzným riedením, flotačnými procesmi alebo cielenými enzymatickými úpravami.
ROI a kompromisy: Aj keď sú tieto systémy vysoko účinné pri zlepšovaní kvality papiera, optických vlastností a prevádzkyschopnosti stroja, vyžadujú starostlivé vyhodnotenie spotreby energie (pary a elektrickej energie) v porovnaní so zlepšením výťažnosti.
Technická výzva lepidiel pri výrobe odpadového papiera
Makro vs. Micro Stickies v recyklačnom streame
Nábytok z recyklovaného papiera obsahuje komplexnú zmes kontaminantov. Operátori mlynov kategorizujú tieto kontaminanty na základe veľkosti a správania počas procesu výroby buničiny. Macro-stickies typicky merajú viac ako 0,10 mm až 0,15 mm. Pochádzajú z prepravných štítkov, lepidiel na obálky, knižných väzieb a baliacich pások. Kvôli ich väčším fyzickým rozmerom sa makro-lepivé látky dajú pomerne ľahko izolovať na začiatku procesu rozvlákňovania pomocou hrubých sitiek a čističov s vysokou hustotou. Operátori ich môžu fyzicky odstrániť skôr, ako sa ďalej pokazia.
Mikrolepky predstavujú oveľa náročnejšiu výzvu na podlahe stroja. Tieto častice klesnú pod prah 0,10 mm. Pozostávajú z lepidiel citlivých na tlak (PSA), tavenín, voskov a syntetických atramentov, ako je styrén-butadiénová guma (SBR) alebo etylénvinylacetát (EVA). Počas počiatočného rozvlákňovania mechanické miešanie hydraulického rozvlákňovača rozbije väčšie adhézne filmy na tieto mikroskopické fragmenty. Po rozptýlení vo vodnej slučke zostávajú stabilné, kým náhle zmeny pH, teploty alebo šmykovej sily nespôsobia ich opätovné zhlukovanie. Keď sa aglomerujú na formovacích tkaninách, lisovacích valcoch alebo sušiacich valcoch, vytvárajú lepkavé usadeniny, ktoré odstraňujú vlákna z hárku, čo spôsobuje diery, šmuhy po povlaku a trhanie papierového pásu.
Obmedzenia štandardného skríningu a čistenia
Tradičná príprava látky sa vo veľkej miere spolieha na odstredivé čističe a jemné štrbinové sitá. Odstredivé čističe separujú materiály na základe špecifickej hmotnosti. Čistiace prostriedky vpredu odstraňujú ťažké nečistoty, ako je piesok a sklo, zatiaľ čo čistiace prostriedky vpredu sa zameriavajú na ľahké plasty. Bohužiaľ, väčšina mikrolepidiel má špecifickú hmotnosť takmer identickú s vodnými a celulózovými vláknami, typicky v rozmedzí od 0,95 do 1,15. Odstredivá sila nedokáže rozlíšiť medzi použiteľným vláknom a kontaminantom. Táto fyzikálna realita umožňuje lepkavkám zostať v akceptovanom prúde a cestovať dopredu do papierenského stroja.
Jemné obrazovky čelia inému mechanickému obmedzeniu. Sitá koše používajú úzke štrbiny, často do 0,15 mm alebo 0,10 mm, na blokovanie nadmerne veľkých častíc. Stickies sú však vysoko ohybné a deformovateľné pri štandardných prevádzkových teplotách. Tlakový rozdiel naprieč košom sita, generovaný fóliami rotora, núti tieto mäkké lepidlá vytláčať priamo cez štrbiny. Pretlačia sa cez úzke otvory a zreformujú sa na druhej strane. Z toho vyplýva nevyhnutnosť špecializovanej fázy liečby s vysokou konzistenciou. Termomechanický proces spracováva poddajné, hustoty neutrálne kontaminanty, ktoré sitá a separátory trosky prirodzene chýbajú.
Základná mechanika kotúčového systému rozptylu tepla
Vysvetlenie termomechanického spracovania s vysokou konzistenciou
Tepelná disperzia funguje v prísnom sekvenčnom procese: odvodnenie, ohrev a mechanická disperzia. Systém musí najskôr prejsť dužinou z nízkej alebo strednej konzistencie na vysokú konzistenciu. Linky na prípravu látky zvyčajne používajú naklonené zahusťovadlá alebo gravitačné plošiny, po ktorých nasledujú vysokovýkonné skrutkové lisy alebo lisy s dvojitým drôtom. Dvojitý drôtový lis aplikuje zvyšujúci sa tlak na extrakciu vody, kým buničina nedosiahne konzistenciu 25 % až 30 %.
Pri tejto operácii sa nedá vyjednávať o vysokej konzistencii. Vytvára hustú vláknitú matricu potrebnú pre silné mechanické trenie. Po zahustení vtlačí závitovkový podávač hustú dužinu do vyhrievacej závitovky alebo rúrky. Zátková skrutka stláča dužinu a vytvára tesné, nepriepustné tesnenie. Toto tesnenie zabraňuje úniku stlačenej pary späť do zahusťovacieho zariadenia. Vo vnútri ohrievacej komory sa hmota buničiny podrobuje presnému tepelnému spracovaniu, pričom sa kontinuálne mieša so vstrekovanou parou predtým, ako kvapne do dispergačnej jednotky na konečné strihové pôsobenie.
Úloha parného ohrevu pri zmäkčovaní nečistôt
Parný ohrev mení fyzikálny stav syntetických lepidiel. Ohrievacia skrutka vstrekuje priamu paru, zvyčajne pri tlaku 3 až 5 barov, do vysokokonzistentnej buničiny. Prevádzkové teploty sa zvyčajne pohybujú medzi 85 °C a 120 °C. Presný cieľ závisí od toho, či systém pracuje v atmosférických alebo tlakových podmienkach, ako aj od špecifického zloženia materiálu.
Tento prenos tepla sa zameriava na teplotu skleného prechodu a teplotu topenia syntetických lepidiel. Keď teplota buničiny stúpa, lepkavé nečistoty skvapalňujú a strácajú svoju štrukturálnu integritu. Vosky sa topia, horúce taveniny mäknú a lepidlá citlivé na tlak sa stávajú vysoko ohybnými. Táto tepelná fáza nezničí kontaminanty. Namiesto toho ich pripraví na mechanickú poruchu. Bez tohto predbežného zmäkčenia by mechanické šmyky jednoducho pohybovali tvrdými kontaminantmi bez toho, aby sa zmenšila ich fyzická veľkosť. Para tiež pomáha uvoľniť celulózové vlákna, vďaka čomu sú pružnejšie a menej náchylné na rezanie počas následnej fázy vysokého strihu.
Mechanický strih a zosilnená turbulencia
K skutočnému rozptylu dochádza medzi dvoma pevnými kovovými diskami. Jeden disk zostáva statický, priskrutkovaný k puzdru, zatiaľ čo druhý sa otáča vysokou rýchlosťou, zvyčajne poháňaný masívnym elektromotorom s výkonom od 500 kW do 2 000 kW. Oba kotúče sú vybavené do seba zapadajúcimi sústrednými radmi presne skonštruovaných zubov. Vzory zubov sa líšia, zvyčajne obsahujú hrubé zuby v strede pre počiatočné rozpadnutie a jemné zuby na okraji pre konečnú disperziu. Keď zahriata buničina s vysokou konzistenciou vstupuje do stredu rozptyľovača, odstredivá sila ju ženie smerom von cez úzku medzeru medzi kotúčmi.
Tento priechod vytvára zosilnenú turbulenciu a extrémne šmykové sily s vysokým trením. Mechanické pôsobenie odtrháva zmäknuté lepkavé látky od celulózových vlákien. Rozdrvuje skvapalnené lepidlá a zmenšuje ich na mikroskopické veľkosti výrazne pod 0,05 mm. Pri tejto veľkosti častice strácajú svoju lepivosť a nebudú sa na papierenskom stroji aglomerovať.
Tento intenzívny strih poskytuje hlavnú sekundárnu výhodu. Agresívne rozkladá viditeľné nečistoty, ako sú nerozvláknené vločky, zvyškové vosky a odolné atramentové škvrny. Rovnomerným rozptýlením týchto tmavých častíc v matrici vlákien systém výrazne zlepšuje optické vlastnosti a celkový jas konečného listu.
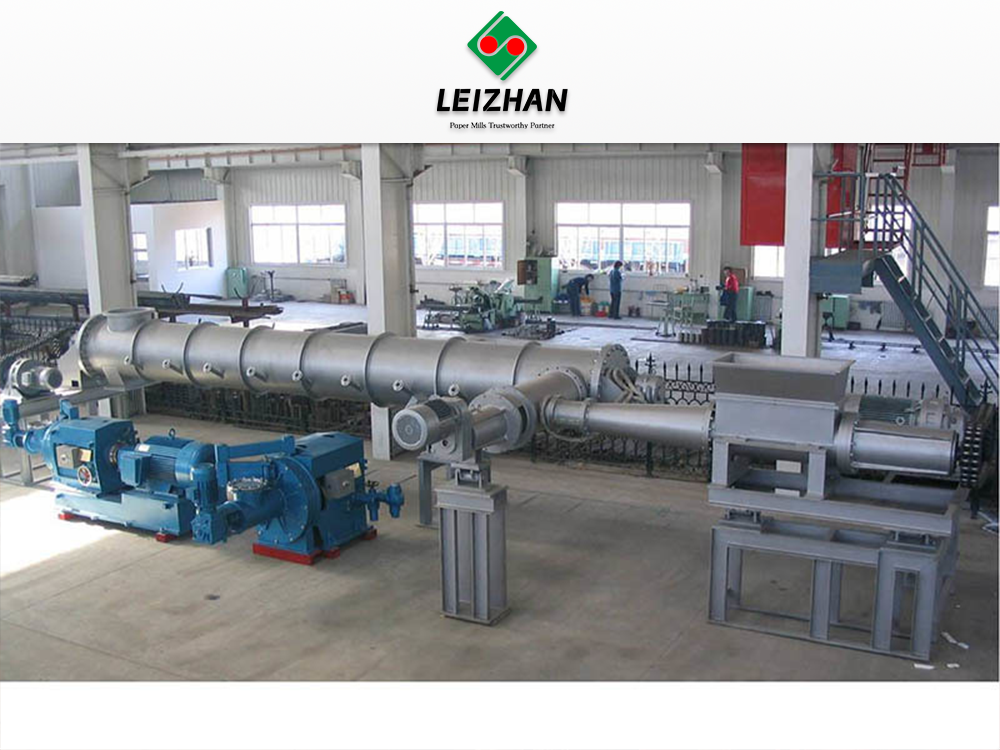
Kľúčové prevádzkové premenné pre optimálnu disperziu
Požiadavky na konzistenciu buničiny
Efektívny strih vyžaduje vysokú konzistenciu buničiny. Operátori musia udržiavať krmivo na konzistencii 25 % až 30 % alebo vyššej. Pri nízkych konzistenciách pôsobí prebytočná voda ako lubrikant. Vlákna jednoducho kĺžu okolo seba a kotúče nedokážu vytvoriť potrebné trenie na rozptýlenie kontaminantov. Vysoká konzistencia núti trenie vlákna o vlákno a vlákno o kov. Toto husté prostredie zaisťuje, že šmykové sily sa prenesú priamo do zmäknutých lepkavých častíc a efektívne ich roztrhnú. Udržiavanie tejto konzistencie vyžaduje neustále monitorovanie krútiaceho momentu a rýchlosti odvádzania závitovkového lisu.
Regulácia teploty a čas zotrvania
Nastavenie teploty musí byť v súlade so špecifickým lepivým zložením suroviny. Pre určité taveniny s vysokou teplotou topenia sú potrebné vyššie teploty. Nadmerné teplo plytvá parou a riskuje poškodenie vlákna. Operátori musia vyrovnávať teplotu s časom zotrvania vo vyhrievacej skrutke pomocou automatických parných zmiešavacích ventilov a teplotných snímačov.
Čas zotrvania určuje, ako dlho zostane buničina vystavená pare pred vstupom do dispergátora. Ohrievacia trubica musí poskytovať dostatok času na rovnomerné rozloženie tepla v celej hmote buničiny. Retenčné časy sa zvyčajne pohybujú od dvoch do piatich minút. Ak je doba zotrvania príliš krátka, jadro dužiny zostane chladné a lepkavé látky vo vnútri nezmäknú. Správna kalibrácia zaisťuje úplnú tepelnú penetráciu bez zníženia vlastnej pevnosti vlákna.
Nastavenie vôle disku
Medzera medzi statickým a rotujúcim kotúčom riadi intenzitu mechanického šmyku. Operátori presne kalibrujú túto vôľu disku pomocou hydraulických alebo elektromechanických mechanizmov nastavenia medzery, zvyčajne ju nastavujú medzi 0,1 mm a 0,5 mm. Úprava tejto medzery zahŕňa priamy inverzný vzťah.
Zníženie vôle disku výrazne zlepšuje rozptyl lepkavých častíc a atramentových škvŕn. Užšia medzera si vynúti vyššie trenie a menšie zníženie častíc. Úzka medzera tiež zvyšuje spotrebu elektrickej energie na hlavnom hnacom motore. Príliš tesné vedenie medzery zvyšuje riziko prerezania celulózových vlákien, čo znižuje pevnosť v roztrhnutí a v ťahu konečného papiera. Inžinieri mlynov musia neustále monitorovať zaťaženie motora v ampéroch a upravovať vôľu, aby našli optimálnu rovnováhu medzi rozkladom kontaminantov a zachovaním vlákien.
Hodnotenie dispergátora buničiny na odpadový papier: Vlastnosti k výsledkom
Dispergátor diskov vs. Hnetacie systémy (kritériá rozhodnutia)
Pri modernizácii liniek na prípravu látky si mlyny musia vybrať medzi diskovými dispergátormi a hnetacími systémami. Obidva spracovávajú buničinu s vysokou konzistenciou, ale ich mechanické prístupy sa zásadne líšia. A Disperzér odpadovej papierovej buničiny využíva vysokorýchlostné rotujúce kotúče s úzkou medzerou, ktoré poskytujú agresívny strih. Hnetače používajú pomaly sa otáčajúce hriadele s do seba zapadajúcimi lopatkami na vytvorenie jemného trenia medzi vláknami.
Prevádzkové porovnanie: Diskové dispergátory vs. Hnetacie systémy
| Funkcia |
Disc Disperser |
Hnetací systém |
| Prevádzková rýchlosť |
Vysoká rýchlosť (zvyčajne 1000 až 1500 ot./min.) |
Nízka rýchlosť (zvyčajne pod 200 ot./min.) |
| Klírens medzier |
Úzke a nastaviteľné (0,1 až 0,5 mm) |
Široký a pevný |
| Primárny mechanizmus |
Mechanické trhanie s vysokým strihom |
Jemné trenie vlákna na vlákno |
| Konzervácia vlákien |
Stredné riziko prerezania vlákna |
Vynikajúce zachovanie dĺžky vlákna |
| Rozklad kontaminantov |
Agresívne zníženie mikrolepivosti |
Mierna redukcia, lepšia pre veľké vločky |
| Zlepšenie jasu |
Vysoká (výborná disperzia atramentu) |
Mierne |
Tímy obstarávania musia založiť svoje rozhodnutie na požiadavkách na konečný produkt. Diskové dispergátory sú vynikajúce na agresívne odbúravanie mikrolepidiel a atramentu, vďaka čomu sú ideálne na zlepšenie jasu jemného papiera alebo vysokokvalitných obalov. Hnetače sa vyberajú vtedy, keď sa uprednostňuje zachovanie maximálnej dĺžky vlákna pred absolútnym znížením kontaminantov, ako napríklad v základných vrstvách testovacej vložky.
Kompromisy spotreby energie a účinnosti rozptylu
Tepelná disperzia je energeticky náročný proces. Vyžaduje značnú paru pre zahrievaciu fázu a masívnu elektrickú energiu pre hlavný motor rozprašovača. Špecifická spotreba energie sa často pohybuje od 40 do 80 kWh na tonu buničiny, v závislosti od nastavenia medzery a typu suroviny. Manažéri mlynov musia zhodnotiť tieto prevádzkové náklady v porovnaní s finančnými ziskami zo zníženia prestojov stroja a menšieho počtu chýb papiera.
Moderné systémy obsahujú funkcie na obnovu energie na zlepšenie tejto rovnováhy. Pokročilé vyhrievacie skrutky využívajú regeneráciu pary v uzavretej slučke na zachytenie a opätovné použitie bleskovej pary. Pri hodnotení zariadení uprednostňujte návrhy, ktoré ponúkajú presné riadenie zaťaženia motora a účinné ventily na zmiešavanie pary. Cieľom je maximalizovať účinnosť disperzie na kilowatthodinu bez nadmerného spracovania buničiny.
Integrácia s riedením, postflotáciou a enzýmovou liečbou
Tepelná disperzia nevyparuje lepkavé látky; mení ich fyzickú veľkosť a stav. Maximálne odstránenie lepkavosti vyžaduje integráciu holistického systému. Bezprostredne po dispergátore padá vysokokonzistentná dužina do latentnej komory pre kritickú fázu postdisperzného riedenia. Biela voda sa vstrekuje za silného miešania, aby sa konzistencia znížila späť na 4 % alebo 5 % pre následné spracovanie.
Tepelná disperzia mení chémiu povrchu lepidiel. Intenzívne teplo a strih spôsobujú, že tieto častice sú hydrofóbnejšie a reagujú na odstránenie po flotácii. Mnohé moderné mlyny smerujú dispergovanú buničinu priamo do sekundárnej flotačnej bunky, aby fyzicky odstránili mikročastice. Postupné pridávanie čistých enzýmov po zriedení pomáha upokojiť zvyškové lepkavé častice. Esterázové enzýmy sa zameriavajú na chemické väzby lepidiel, čím bránia ich opätovnému zhlukovaniu, keď sa buničina ochladzuje.
Trvanlivosť zariadenia a metalurgia
Vnútorné komponenty dispergátora čelia extrémnemu opotrebovaniu. Vysokokonzistentné trenie v kombinácii so zvyškovými abrazívnymi nečistotami ako piesok, sklo a kovové úlomky rýchlo degraduje štandardné kovy. Metalurgia dispergačných kotúčov priamo ovplyvňuje plán údržby a prevádzkovú životnosť.
Vyhodnoťte zariadenie na základe tvrdosti a zloženia zliatin disku. Hľadajte tvrdenú nehrdzavejúcu oceľ, liatinu s vysokým obsahom chrómu alebo špeciálne zliatiny odolné voči opotrebovaniu. Dôrazne sa odporúča dizajn vymeniteľných segmentov. Namiesto výmeny celého masívneho kotúča môžu údržbárske tímy vymeniť jednotlivé opotrebované zubové segmenty. Tento modulárny prístup minimalizuje prestoje pri údržbe a výrazne znižuje náklady na náhradné diely.
Implementačné riziká a stratégie zmierňovania
Riadenie degradácie vlákien a optických vlastností
Vysoké teplo a intenzívny mechanický strih predstavujú riziko degradácie vlákna. Prevádzka systému príliš horúca alebo s príliš tesnou medzerou spôsobuje skracovanie vlákien, čo oslabuje konečnú fóliu a spôsobuje pokles kanadskej štandardnej mrazuvzdornosti (CSF). Vystavenie určitých mechanických buničín vysokým teplotám spôsobuje žltnutie teplom, čo vedie k poklesu jasu ISO.
Zmiernenie si vyžaduje presnú kontrolu a chemický zásah. Operátori musia prísne sledovať teplotu, aby nedošlo k prekročeniu potrebného bodu mäknutia cieľových lepidiel. Aby sa zabránilo žltnutiu teplom, mlyny integrujú bieliace činidlá priamo do fázy zahrievania. Vstrekovanie peroxidu vodíka spolu s kremičitanom sodným, lúhom sodným a chelatačnými činidlami, ako je DTPA, do vyhrievacej skrutky využíva vysokú teplotu na urýchlenie bieliacej reakcie. To zachováva alebo zlepšuje optické vlastnosti buničiny počas disperzie.
Znižovanie vysokých nákladov na paru a energiu
Finančné riziko prevádzkovania vysokoenergetického systému je značné. Neefektívna prevádzka rýchlo narúša ziskovosť používania lacnejších materiálov na zberový papier. Ohrievanie prebytočnej vody namiesto vlákniny je najčastejším zdrojom plytvania energiou.
Zmiernenie začína v štádiu zahusťovania. Optimalizácia závitovkových lisov zaisťuje, že buničina dosiahne prísny cieľ 30% konzistencie, čo znamená, že para ohrieva vlákno, nie prebytočnú vodu. Implementácia pohonov s premenlivou frekvenciou (VFD) na hlavnom motore rozptyľovača umožňuje operátorom upraviť spotrebu energie na základe podmienok dodávky v reálnom čase. Ak konkrétna dávka zberového papiera obsahuje menej lepkavých látok, VFD môže znížiť otáčky motora, čím šetrí elektrickú energiu pri zachovaní primeraného rozptylu.
Výzvy týkajúce sa systémovej stopy a modernizácie
Pridanie systému tepelnej disperzie k existujúcej linke na prípravu látky predstavuje značné priestorové výzvy. Zariadenie vyžaduje veľkú plochu. Musíte umiestniť naklonené zahusťovadlo, vysokovýkonný skrutkový lis, podávač zátkovej skrutky, dlhú vykurovaciu trubicu, samotnú dispergátorovú jednotku a vyhradené riadiace centrum motora (MCC).
Dodatočné vybavenie si vyžaduje starostlivé 3D priestorové plánovanie a stavebné inžinierstvo. Podlaha musí niesť extrémnu hmotnosť a dynamické vibračné zaťaženie vysokorýchlostného dispergátora. Mlyny často potrebujú vybudovať vyvýšené plošiny, aby umožnili gravitácii napomáhať toku hustej suroviny medzi zahusťovacím zariadením a vyhrievacou závitovkou. Správne plánovanie rozloženia zabraňuje úzkym miestam a zaisťuje tímom údržby bezpečný prístup k výmene ťažkých diskov dispergátora pomocou mostových žeriavov.
Vykonajte komplexný audit buničiny, aby ste identifikovali špecifické typy mikrolepivých látok a viditeľných nečistôt vo vašej súčasnej surovine.
Vyžiadajte si pilotné testy disperzie od výrobcov zariadení s použitím vzoriek vašej špecifickej zanášky na odpadový papier.
Vyhodnoťte svoju aktuálnu kapacitu kotla a pary, aby ste sa uistili, že dokáže podporiť vysoké teplotné požiadavky vo fáze termomechanického spracovania.
Skontrolujte metalurgiu a dizajn segmentov navrhovaných dispergačných kotúčov, aby ste zaručili dlhodobú odolnosť voči opotrebovaniu voči abrazívnym nečistotám.
FAQ
Otázka: Aká je ideálna teplota pre kotúčový systém na rozptyl tepla?
Odpoveď: Ideálna teplota sa zvyčajne pohybuje od 85 °C do 120 °C. Presné nastavenie závisí od typu systému, či už atmosférického alebo tlakového, a špecifickej teploty topenia cieľových kontaminantov. Vyššie teploty sú potrebné pre niektoré syntetické horúce taveniny, zatiaľ čo nižšie teploty postačujú pre základné vosky.
Otázka: Ako sa líši dispergátor papierovej buničiny od miesiča?
Odpoveď: Dispergátory používajú vysokorýchlostné rotujúce kotúče s úzkou nastaviteľnou medzerou na vytvorenie vysokého strihu, efektívne rozdrvenie mikrolepidiel a atramentu. Hnetacie stroje pracujú pri nízkych rýchlostiach pomocou vzájomne prepojených hriadeľov na vytvorenie jemného trenia vlákna o vlákno, ktoré zachováva dĺžku vlákna, ale ponúka menej agresívne rozkladanie kontaminantov.
Otázka: Môže tepelná disperzia úplne eliminovať lepkavosť?
Odpoveď: Nie, tepelná disperzia sa neodparuje ani neodstraňuje lepkavú hmotu z buničiny. Rozptyľuje ich na mikroskopickú veľkosť pod 0,05 mm, čo zabraňuje ich aglomerácii na papierenskom stroji. Skutočné odstránenie vyžaduje následné riedenie a sekundárnu flotáciu.
Otázka: Aká je optimálna konzistencia buničiny na rozptyl tepla?
Odpoveď: Optimálna konzistencia dužiny je medzi 25 % a 30 %. Vysoká konzistencia je nevyhnutná na vytvorenie hustej vláknitej matrice potrebnej na intenzívne mechanické trenie. Nižšia konzistencia spôsobuje skĺznutie vlákien, čím sa drasticky znižuje šmyková sila potrebná na rozbitie lepkavých látok.
Otázka: Ako ovplyvní čistenie disku konečnú kvalitu papiera?
Odpoveď: Užšia vôľa disku zvyšuje šmykové trenie, čo zlepšuje rozklad lepkavých látok a atramentu, čo vedie k čistejšiemu a svetlejšiemu listu. Ak je však medzera príliš tesná, riskuje prerezanie celulózových vlákien, čo znižuje pevnosť papiera v roztrhnutí a v ťahu.
Otázka: Prečo mlyny pridávajú bieliace činidlá počas tepelnej disperzie?
Odpoveď: Vysoké teploty počas tepelnej disperzie môžu spôsobiť žltnutie teplom, ktoré znižuje jas ISO buničiny. Pridanie bieliacich činidiel, ako je peroxid vodíka, priamo do zahrievacej fázy využíva vysoké teplo na urýchlenie bieliacej reakcie, pôsobí proti žltnutiu a zlepšuje optické vlastnosti.


