Liimijäägid, kuumsulamid, sünteetilised liimid ja nähtavad lisandid tekitavad ringlussevõetud paberi valmistamisel püsivaid kitsaskohti. Need saasteained põhjustavad masina seisakuid, võrgukatkestusi ja tõsiseid paberidefekte. Esmane sõelumine ja räbu eraldajad eemaldavad tõhusalt makrosaasteained. Kuid mikrokleepuvad kleepuvad kergesti mööduvad nendest varastest etappidest. Need mikroskoopilised saasteained liiguvad allavoolu ja aglomereeruvad paberitootmisprotsessi käigus. See toob kaasa tõsiseid probleeme käitatavusega ja kvaliteedi halvenemist. Lõplik lehtri põhja lahendus põhineb termomehaanilisel lähenemisviisil. Integreerimine a Disc Heat Dispersing System toimib tööstusstandardina mikrokleepude neutraliseerimiseks. See kasutab kontrollitud kuumust ja suure nihkejõuga mehaanilist toimet nähtava mustuse ja kleepuvate materjalide lagundamiseks. See protsess tagab, et ringlussevõetud paberimass vastab kõrgekvaliteedilise paberi tootmise rangetele kvaliteedinõuetele.
Toimemehhanism: Ketassoojuse hajutamise süsteemid kasutavad aurukuumutuse (pehmendamiseks) ja suure nihkejõuga mehaanilise toime (lagundamiseks) kombinatsiooni, et vähendada kleepumist ja nähtavaid lisandeid vähemnähtavateks, mittekleepuvateks osakesteks.
Kriitilised muutujad: dispersioonitõhusus sõltub suuresti kolmest kontrollitavast parameetrist: kõrgem temperatuur, kitsas ketta kliirens ja tselluloosi kõrge konsistents.
Süsteemi integreerimine: kleepuvate ainete maksimaalne eemaldamine nõuab terviklikku lähenemist, termilise dispersiooni sidumist dispergeerimisjärgse lahjendamise, flotatsiooniprotsesside või sihipäraste ensümaatiliste töötlustega.
ROI ja kompromissid: Kuigi need süsteemid on väga tõhusad paberi kvaliteedi, optiliste omaduste ja masina käitavuse parandamisel, nõuavad need süsteemid energiatarbimise (aur ja elektrienergia) hoolikat hindamist võrreldes saagise suurenemisega.
Kleepuvate paberijäätmete tehniline väljakutse vanapaberi valmistamisel
Makro vs mikrokleepsud taaskasutusvoos
Taaskasutatud paberist mööbliesemed sisaldavad keerulist saasteainete segu. Tehaseoperaatorid liigitavad need saasteained suuruse ja käitumise alusel tselluloosi valmistamise protsessis. Makrokleepude mõõtmed on tavaliselt suuremad kui 0,10–0,15 mm. Need pärinevad saateetikettidest, ümbrikuliimidest, raamatuköitetest ja pakkelintidest. Suuremate füüsiliste mõõtmete tõttu on makrokleepuvad kleepuvad jämedate sõelade ja suure tihedusega puhastusvahendite abil suhteliselt lihtne isoleerida tselluloosi valmistamise alguses. Operaatorid saavad need füüsiliselt eemaldada, enne kui need edasi lagunevad.
Mikrokleepsud on masina põrandal palju raskem väljakutse. Need osakesed langevad alla 0,10 mm läve. Need koosnevad survetundlikest liimidest (PSA), kuumsulamitest, vahadest ja sünteetilistest tintidest, nagu stüreenbutadieenkumm (SBR) või etüleenvinüülatsetaat (EVA). Esialgse pulpimise ajal purustab hüdrapulberi mehaaniline segamine suuremad kleepuvad kiled nendeks mikroskoopilisteks fragmentideks. Kui need on veeringis hajutatud, jäävad need stabiilseks, kuni pH, temperatuuri või nihkejõu järsud muutused põhjustavad nende uuesti aglomereerumist. Kui need kleepuvad kangastele, pressrullidele või kuivatussilindritele kokku, tekitavad nad kleepuvaid ladestusi, mis tõmbavad lehelt kiud, tekitades auke, katteribasid ja rebenes paberivõrku.
Standardse sõelumise ja puhastamise piirangud
Traditsiooniline varude ettevalmistamine tugineb suurel määral tsentrifugaalpuhastitele ja peenetele piludega sõeladele. Tsentrifugaalpuhastid eraldavad materjalid erikaalu alusel. Eespidised puhastusvahendid eemaldavad raske prahi, nagu liiv ja klaas, samas kui tagurpidipuhastid on suunatud kergele plastikule. Kahjuks on enamiku mikrokleepuvate kleepide erikaal peaaegu identne vee ja tsellulooskiudude omaga, tavaliselt vahemikus 0,95 kuni 1,15. Tsentrifugaaljõud ei suuda eristada kasutatavat kiudu saasteainest. See füüsiline reaalsus võimaldab kleepuvatel ainetel jääda aktseptivoogu ja liikuda edasi paberimasinasse.
Peened ekraanid seisavad silmitsi erinevate mehaaniliste piirangutega. Sõelkorvides kasutatakse liiga suurte osakeste blokeerimiseks kitsaid pilusid, sageli kuni 0,15 mm või 0,10 mm. Kleepuvad aga on standardsetel töötemperatuuridel väga painduvad ja deformeeruvad. Rootori kilede tekitatud rõhuerinevus kogu sõela korvis sunnib neid pehmeid liime otse läbi pilude ekstrudeerima. Need pressivad kitsastest avadest läbi ja reformivad teiselt poolt. See loob vajaduse spetsiaalse kõrge konsistentsiga töötlemise etapi järele. Termomehaaniline protsess käsitleb painduvaid, tiheduse suhtes neutraalseid saasteaineid, mida sõelud ja räbu eraldajad oma olemuselt ei tunne.
Ketassoojuse hajutamise süsteemi põhimehaanika
Selgitatud termomehaaniline suure konsistentsiga töötlemine
Termiline dispersioon toimib rangelt järjestikusel protsessil: veetustamine, kuumutamine ja mehaaniline hajutamine. Süsteem peab esmalt viima paberimassi madala või keskmise konsistentsiga kõrgele. Lao ettevalmistamise liinidel kasutatakse tavaliselt kaldpaksendajaid või gravitatsiooniplatvorme, millele järgneb raskeveokite kruvipressid või kaksiktraadipressid. Topelttraatpress rakendab vee eraldamiseks suurenevat nipisurvet, kuni paberimass saavutab 25–30% konsistentsi.
Kõrge järjepidevus on selle toimingu puhul vaieldamatu. See loob tugeva mehaanilise hõõrdumise jaoks vajaliku tiheda kiudmaatriksi. Pärast paksenemist surub kruvisöötur tiheda paberimassi kuumutuskruvi või -torusse. Korgikruvi surub paberimassi kokku, moodustades tiheda ja läbilaskmatu tihendi. See tihend takistab survestatud auru paksendamisseadmesse tagasi pääsemist. Kuumutuskambris läbib tselluloosimass täpse termilise töötluse, segades pidevalt sissepritsetud auruga, enne kui see dispergeerimisseadmesse langeb lõplikuks nihketegevuseks.
Aurukütte roll lisandite pehmendamisel
Auruga kuumutamine muudab sünteetiliste liimide füüsilist olekut. Kuumutuskruvi süstib suure konsistentsiga tselluloosimassi otseauru, tavaliselt rõhul 3–5 baari. Töötemperatuurid jäävad tavaliselt vahemikku 85°C kuni 120°C. Täpne sihtmärk sõltub sellest, kas süsteem töötab atmosfääri- või rõhutingimustes, samuti konkreetsest materjali koostisest.
See soojusülekanne on suunatud sünteetiliste liimide klaasistumistemperatuurile ja sulamistemperatuurile. Tselluloosi temperatuuri tõustes kleepuvad lisandid veelduvad ja kaotavad oma struktuurse terviklikkuse. Vahad sulavad, kuumsulamid pehmenevad ja survetundlikud liimid muutuvad väga elastseks. See termiline faas ei hävita saasteaineid. Selle asemel valmistab see need ette mehaaniliseks rikkeks. Ilma selle esialgse pehmendamiseta liigutaks mehaaniline nihkejõud kõvad saasteained lihtsalt ümber, vähendamata nende füüsilist suurust. Aur aitab ka tselluloosikiude lõdvestada, muutes need järgnevas suure nihkejõufaasis paindlikumaks ja vähem altid lõikama.
Mehaaniline nihke ja tugevdatud turbulents
Tegelik hajutamine toimub kahe raskeveokite metallketta vahel. Üks ketas jääb korpuse külge poltidega staatiliseks, teine pöörleb aga suurel kiirusel, mida tavaliselt juhib massiivne elektrimootor, mille võimsus on vahemikus 500 kW kuni 2000 kW. Mõlemal kettal on omavahel ühendatud kontsentrilised täppiskonstrueeritud hammaste read. Hammaste mustrid on erinevad, tavaliselt on jämedad hambad keskosas esialgseks lagunemiseks ja peened hambad perifeeria jaoks lõplikuks hajutamiseks. Kui kuumutatud kõrge konsistentsiga pulp siseneb dispergeerija keskele, suunab tsentrifugaaljõud selle ketaste vahelise kitsa pilu kaudu väljapoole.
See läbipääs tekitab intensiivsemat turbulentsi ja äärmuslikke kõrge hõõrdumisega nihkejõude. Mehaaniline toime rebib pehmenenud kleepuvad tselluloosikiudude küljest lahti. See purustab veeldatud liimid, vähendades need mikroskoopilisteks suurusteks, mis on tunduvalt alla 0,05 mm. Selle suurusega osakesed kaotavad oma kleepuvuse ega kleepu paberimasinasse.
See intensiivne lõikamine annab olulise teisese kasu. See lagundab agressiivselt nähtavaid lisandeid, nagu tselluloosi helbed, vahajäägid ja tõrksad tindilaigud. Jaotades need tumedad osakesed ühtlaselt kogu kiudmaatriksis, parandab süsteem oluliselt lõpliku lehe optilisi omadusi ja üldist heledust.
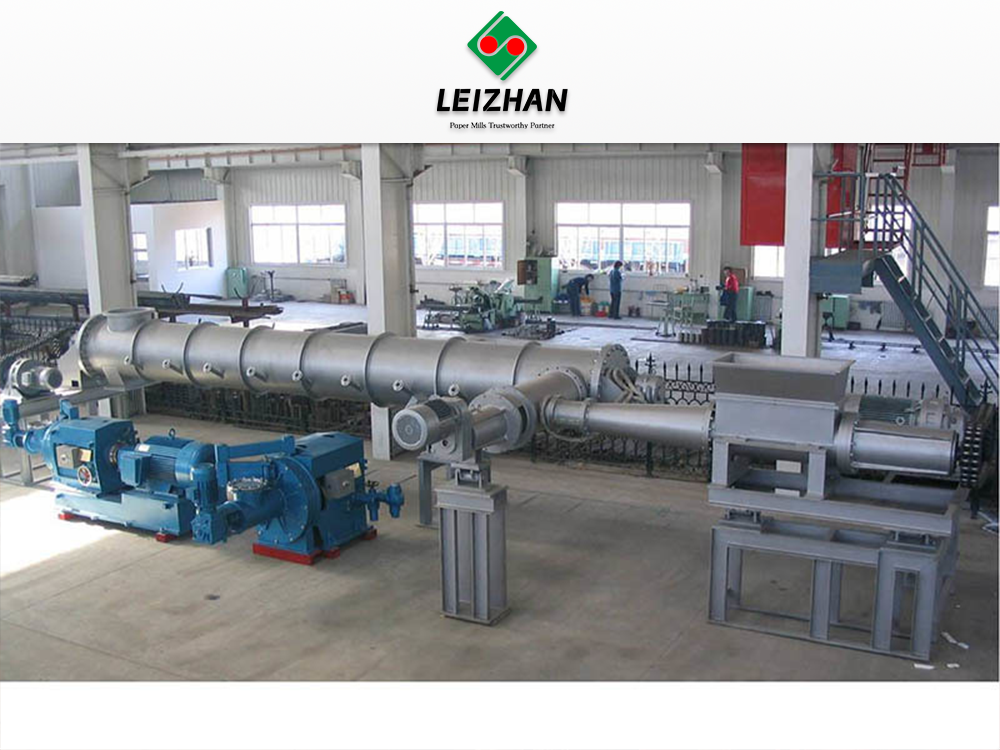
Optimaalse dispersiooni peamised töömuutujad
Tselluloosi konsistentsi nõuded
Tõhus lõikamine nõuab suurt paberimassi konsistentsi. Käitajad peavad hoidma sööda konsistentsi 25–30% või rohkem. Madala konsistentsi korral toimib liigne vesi määrdeainena. Kiud lihtsalt libisevad üksteisest mööda ja kettad ei tekita saasteainete hajutamiseks vajalikku hõõrdumist. Kõrge konsistents sunnib kiud-kiud- ja kiud-metalli-hõõrdumist. See tihe keskkond tagab, et nihkejõud kanduvad otse pehmendatud kleepuvatesse osakestesse, rebides need tõhusalt lahti. Selle konsistentsi säilitamine nõuab pidevat ülesvoolu kruvipressi pöördemomendi ja äravoolukiiruste jälgimist.
Temperatuuri kontroll ja ooteaeg
Temperatuuri seadistused peavad vastama tooraine konkreetsele kleepuvale koostisele. Teatud kõrge sulamistemperatuuriga kuumsulamite jaoks on vaja kõrgemat temperatuuri. Liigne kuumus raiskab auru ja võib kiudu kahjustada. Operaatorid peavad automaatsete auru segamisventiilide ja temperatuuriandurite abil tasakaalustama temperatuuri kuumutuskruvis viibimise ajaga.
Ooteaeg määrab, kui kaua paberimass jääb auruga kokku puutuma enne dispergaatorisse sisenemist. Kuumutustoru peab andma piisavalt aega ühtlaseks soojuse jaotumiseks kogu tselluloosimassi ulatuses. Retentsiooniajad on tavaliselt vahemikus kaks kuni viis minutit. Kui säilivusaeg on liiga lühike, jääb viljaliha tükkide südamik külmaks ja sees olevad kleepuvad ei pehmene. Õige kalibreerimine tagab täieliku termilise läbitungimise, vähendamata seejuures kiu loomupärast tugevust.
Plaadi kliirensi reguleerimine
Staatiliste ja pöörlevate ketaste vahe reguleerib mehaanilise nihke intensiivsust. Operaatorid kalibreerivad täpselt selle ketta kliirensi, kasutades hüdraulilisi või elektromehaanilisi vahe reguleerimise mehhanisme, seades selle tavaliselt vahemikku 0,1–0,5 mm. Selle lõhe reguleerimine hõlmab otsest pöördsuhet.
Ketta kliirensi vähendamine parandab oluliselt kleepuvate osakeste ja tindilaikude hajumist. Tihedam vahe suurendab hõõrdumist ja vähendab osakeste vähenemist. Kitsas vahe suurendab ka peaajami mootori elektrienergia tarbimist. Vahe liiga tihedaks tõmbamine suurendab tselluloosikiudude läbilõikamise ohtu, mis halvendab lõpliku paberi rebenemis- ja tõmbetugevust. Veskiinsenerid peavad pidevalt jälgima mootori koormust amprites ja reguleerima kliirensit, et leida optimaalne tasakaal saasteainete lagunemise ja kiudude säilimise vahel.
Vanapaberimassi dispergaatori hindamine: omadused ja tulemused
Ketasdispergeerija vs. sõtkumissüsteemid (otsusekriteeriumid)
Varude ettevalmistusliinide uuendamisel peavad veskid valima ketasdispersioonide ja sõtkumissüsteemide vahel. Mõlemad töötlevad suure konsistentsiga tselluloosi, kuid nende mehaanilised lähenemisviisid erinevad põhimõtteliselt. A Vanapaberimassi dispergeerija kasutab kiirelt pöörlevaid kitsa vahega kettaid agressiivse nihke tekitamiseks. Sõtkumismasinad kasutavad aeglaselt pöörlevaid võlli koos blokeerivate lendudega, et luua õrn kiudude vaheline hõõrdumine.
Toimimisvõrdlus: ketasdispergaatorid vs. sõtkumissüsteemide
| funktsioonid, |
ketasdispergaatorid |
sõtkumissüsteem |
| Töökiirus |
Suur kiirus (tavaliselt 1000 kuni 1500 p/min) |
Madal kiirus (tavaliselt alla 200 p/min) |
| Lõhe kliirens |
Kitsas ja reguleeritav (0,1–0,5 mm) |
Lai ja fikseeritud |
| Esmane mehhanism |
Suure nihkejõuga mehaaniline rebimine |
Õrn kiud-kiud-hõõrumine |
| Kiudude säilitamine |
Mõõdukas kiu lõikamise oht |
Suurepärane kiu pikkuse säilivus |
| Saasteainete lagunemine |
Mikrokleepude agressiivne vähendamine |
Mõõdukas vähenemine, parem suurte helveste jaoks |
| Heleduse parandamine |
Kõrge (suurepärane tindi dispersioon) |
Mõõdukas |
Hankemeeskonnad peavad oma otsuse tegemisel lähtuma lõpptoote nõuetest. Ketasdispergeerijad on suurepärased mikrokleepude ja tindi agressiivseks lagunemiseks, muutes need ideaalseks peene paberi või kvaliteetsete pakendite heleduse parandamiseks. Sõtkujad valitakse siis, kui kiu maksimaalse pikkuse säilitamine on eelistatud saasteainete absoluutsele vähendamisele, näiteks testlaineri aluskihtides.
Energiatarbimise ja dispersioonitõhususe kompromissid
Termiline dispersioon on energiamahukas protsess. See nõuab küttefaasi jaoks märkimisväärset auru ja peamise dispergeerimismootori jaoks tohutut elektrienergiat. Erivõimsustarve on sageli vahemikus 40 kuni 80 kWh tselluloosi tonni kohta, olenevalt vahe seadistusest ja materjali tüübist. Tehase juhid peavad hindama neid tegevuskulusid võrreldes masina seisakuaegade ja paberidefektide arvu vähenemisega.
Kaasaegsed süsteemid sisaldavad selle tasakaalu parandamiseks energia taastamise funktsioone. Täiustatud soojenduskruvid kasutavad välgauru kogumiseks ja taaskasutamiseks suletud ahelaga aurutaastust. Seadmete hindamisel seadke esikohale konstruktsioonid, mis pakuvad täpset mootori koormuse juhtimist ja tõhusaid auru segamisventiile. Eesmärk on maksimeerida dispersioonitõhusust kilovatt-tunni kohta ilma paberimassi ületöötlemiseta.
Integreerimine lahjendamise, flotatsioonijärgse ja ensüümraviga
Termiline dispersioon ei aurusta kleepuvaid aineid; see muudab nende füüsilist suurust ja olekut. Maksimaalne kleepuva eemaldamine nõuab terviklikku süsteemi integreerimist. Vahetult pärast dispergeerijat langeb suure konsistentsiga pulp kriitilise dispergeerimisjärgse lahjendusfaasi jaoks latentsusesse. Valget vett süstitakse tugeval segamisel, et konsistents langeks 4% või 5%ni järgnevaks töötlemiseks.
Termiline dispersioon muudab kleepuvate ainete pinnakeemiat. Tugev kuumus ja nihkejõud muudavad need osakesed hüdrofoobsemaks ja reageerivad flotatsioonijärgsele eemaldamisele. Paljud kaasaegsed tehased suunavad hajutatud paberimassi otse sekundaarsesse flotatsioonikambrisse, et mikroosakesed füüsiliselt eemaldada. Puhaste ensüümide järjestikune lisamine pärast lahjendamist aitab kleepuvaid jääkosakesi rahustada. Esteraasi ensüümid on suunatud liimide keemilistele sidemetele, takistades nende uuesti aglomeerumist paberimassi jahtumisel.
Seadmete vastupidavus ja metallurgia
Dispergeerija sisemised komponendid puutuvad kokku äärmise kulumisega. Suure konsistentsiga hõõrdumine koos abrasiivsete jääkainetega, nagu liiv, klaas ja metallikillud, lagundab kiiresti standardmetalle. Dispergeerimisketaste metallurgia mõjutab otseselt hooldusgraafikuid ja tööiga.
Hinnake seadmeid kettasulamite kõvaduse ja koostise põhjal. Otsige karastatud roostevaba terast, kõrge kroomiga malmi või spetsiaalseid kulumiskindlaid sulameid. Asendatavad segmentide kujundused on väga soovitatavad. Terve massiivse ketta väljavahetamise asemel saavad hooldusmeeskonnad välja vahetada üksikud kulunud hambasegmendid. See modulaarne lähenemisviis minimeerib hoolduse seisakuid ja vähendab oluliselt varuosade kulusid.
Rakendamise riskid ja nende leevendamise strateegiad
Kiudude lagunemise ja optiliste omaduste haldamine
Kõrge kuumus ja intensiivne mehaaniline nihkejõud põhjustavad kiudude lagunemise ohtu. Süsteemi käivitamine liiga kuumalt või liiga tiheda vahega põhjustab kiudude lühenemist, mis nõrgestab lõplikku lehte ja põhjustab Kanada standardfreenessi (CSF) languse. Teatud mehaaniliste paberimasside kokkupuude kõrge temperatuuriga põhjustab kuumuse kollaseks muutumise, mille tulemuseks on ISO heleduse langus.
Leevendus nõuab täpset kontrolli ja keemilist sekkumist. Operaatorid peavad rangelt jälgima temperatuuri, et vältida sihtkleepuvate kleepainete vajaliku pehmenemistemperatuuri ületamist. Kuumuse kollaseks muutumise vältimiseks integreerivad veskid pleegitusained otse kuumutamisfaasi. Vesinikperoksiidi, naatriumsilikaadi, seebikivi ja kelaativate ainete (nt DTPA) süstimisel kuumutuskruvi kasutatakse pleegitusreaktsiooni kiirendamiseks kõrget temperatuuri. See säilitab või parandab paberimassi optilisi omadusi dispersiooni ajal.
Kõrgete auru- ja elektrikulude leevendamine
Suure energiatarbega süsteemi käitamise finantsrisk on märkimisväärne. Ebaefektiivne toimimine kahandab kiiresti odavamate vanapaberimööbli kasutamise tasuvust. Liigse vee soojendamine kiudainete asemel on kõige levinum raisatud energiaallikas.
Leevendamine algab paksenemise etapist. Kruvipresside optimeerimine tagab, et pulp saavutab range 30% konsistentsi eesmärgi, mis tähendab, et aur soojendab kiudu, mitte liigset vett. Muutuva sagedusega ajamite (VFD) rakendamine peamisel hajutusmootoril võimaldab operaatoritel reguleerida energiatarbimist vastavalt reaalajas esitatavatele tingimustele. Kui konkreetne vanapaberi partii sisaldab vähem kleepuvaid aineid, võib VFD vähendada mootori kiirust, säästes elektrit, säilitades samal ajal piisava hajutatuse.
Süsteemi jalajälg ja moderniseerimise väljakutsed
Termilise dispersioonisüsteemi lisamine olemasolevale varude ettevalmistamise liinile kujutab endast olulisi ruumilisi väljakutseid. Seadmed nõuavad suurt jalajälge. Peate mahutama kaldpaksendaja, vastupidava kruvipressi, pistiku kruvisööturi, pika kuumutustoru, dispergeerimisseadme ja spetsiaalse mootori juhtimiskeskuse (MCC).
Ajakohastamine nõuab hoolikat 3D-ruumilist planeerimist ja ehituskonstruktsiooni. Põrand peab taluma kiirhajuti äärmist kaalu ja dünaamilist vibratsioonikoormust. Veskid peavad sageli ehitama kõrgendatud platvorme, et gravitatsioon soodustaks paksu materjali voolu paksendamisseadmete ja kuumutuskruvi vahel. Õige paigutuse planeerimine hoiab ära kitsaskohad ja tagab hooldusmeeskondadele turvalise juurdepääsu raskete dispergeerimisketaste vahetamiseks sildkraanade abil.
Viige läbi põhjalik tselluloosiaudit, et tuvastada konkreetsed mikrokleepuvad tüübid ja nähtavad lisandid teie praeguses tooraines.
Taotlege seadmetootjatelt pilootmastaabis hajutusteste, kasutades oma konkreetse vanapaberi materjali näidiseid.
Hinnake oma praegust boilerit ja auruvõimsust, et tagada, et see suudab rahuldada termomehaanilise töötlemise etapi kõrge temperatuuri nõudeid.
Kontrollige kavandatud dispergeerimisketaste metallurgiat ja segmentide disaini, et tagada pikaajaline kulumiskindlus abrasiivsete saasteainete vastu.
KKK
K: Mis on ideaalne temperatuur ketassoojuse hajutamise süsteemi jaoks?
V: Ideaalne temperatuur on tavaliselt vahemikus 85 °C kuni 120 °C. Täpne seadistus sõltub süsteemi tüübist, olgu see siis atmosfääri- või rõhu all, ja sihtsaasteainete spetsiifilisest sulamistemperatuurist. Teatud sünteetiliste kuumsulamite jaoks on vaja kõrgemat temperatuuri, põhivahade puhul piisab madalamast temperatuurist.
K: Mille poolest erineb vanapaberimassi dispergeerija sõtkumismassist?
V: Dispergeerijad kasutavad suure nihkejõu tekitamiseks suure kiirusega pöörlevaid kitsa reguleeritava vahega kettaid, mis purustavad tõhusalt mikrokleepuvad ja tinti. Sõtkumismasinad töötavad madalal kiirusel, kasutades blokeerivaid võlli, et luua õrn kiududevaheline hõõrdumine, mis säilitab kiu pikkuse, kuid pakub vähem agressiivset saasteainete lagunemist.
K: Kas termiline dispersioon suudab kleepuvad täielikult eemaldada?
V: Ei, termiline dispersioon ei aurustu ega eemalda tselluloosimassist kleepuvaid aineid. See hajutab need mikroskoopiliseks suuruseks alla 0,05 mm, mis takistab nende aglomeerumist paberimasinas. Tegelik eemaldamine nõuab allavoolu lahjendamist ja sekundaarset flotatsiooni.
K: Milline on tselluloosi optimaalne konsistents soojuse hajutamiseks?
V: Tselluloosi optimaalne konsistents on 25–30%. Tugeva mehaanilise hõõrdumise jaoks vajaliku tiheda kiudmaatriksi loomiseks on vajalik kõrge konsistents. Madalam konsistents põhjustab kiudude libisemist, vähendades drastiliselt kleepuvate ainete lagundamiseks vajalikku nihkejõudu.
K: Kuidas mõjutab ketta kliirens lõpliku paberi kvaliteeti?
V: Kitsam ketta kliirens suurendab nihkehõõrdumist, mis parandab kleepuvate ainete ja tindi lagunemist, mille tulemuseks on puhtam ja heledam leht. Kui vahe on aga liiga tihe, võib tekkida oht tselluloosikiudude lõikamiseks, mis vähendab paberi rebenemis- ja tõmbetugevust.
K: Miks lisavad veskid termilise dispersiooni ajal pleegitusaineid?
V: Kõrge temperatuur termilise dispersiooni ajal võib põhjustada kuumuse kollasust, mis vähendab paberimassi ISO heledust. Pleegitusainete (nt vesinikperoksiidi) lisamisel otse kuumutusfaasi kasutatakse kõrget kuumust, et kiirendada pleegitusreaktsiooni, neutraliseerides kollasuse efekti ja parandades optilisi omadusi.


