กาวที่ตกค้าง กาวร้อน กาวสังเคราะห์ และสิ่งสกปรกที่มองเห็นได้ ทำให้เกิดปัญหาคอขวดในการดำเนินงานอย่างต่อเนื่องในการผลิตกระดาษรีไซเคิล สิ่งปนเปื้อนเหล่านี้ทำให้เครื่องหยุดทำงาน รางขาด และกระดาษชำรุดอย่างรุนแรง การคัดกรองหลักและตัวแยกตะกรันช่วยขจัดสิ่งปนเปื้อนขนาดมหึมาได้อย่างมีประสิทธิภาพ อย่างไรก็ตาม ไมโครสติ๊กกี้สามารถข้ามขั้นตอนแรกๆ เหล่านี้ไปได้อย่างง่ายดาย สารปนเปื้อนระดับจุลภาคเหล่านี้จะเคลื่อนตัวไปตามกระแสน้ำและจับตัวเป็นก้อนในระหว่างกระบวนการผลิตกระดาษ สิ่งนี้นำไปสู่ปัญหาความสามารถในการรันที่รุนแรงและการลดระดับคุณภาพ วิธีแก้ปัญหาจากด้านล่างสุดของช่องทางขั้นสุดท้ายต้องอาศัยแนวทางเทอร์โมกล การบูรณาการ ระบบกระจายความร้อนของดิสก์ ทำหน้าที่เป็นมาตรฐานอุตสาหกรรมในการทำให้ไมโครสติคกี้เป็นกลาง ใช้ความร้อนที่ควบคุมและการกระทำเชิงกลที่มีแรงเฉือนสูงเพื่อสลายสิ่งสกปรกที่มองเห็นได้และวัสดุที่มีรสนิยมสูง กระบวนการนี้ทำให้มั่นใจได้ว่าเยื่อกระดาษรีไซเคิลมีคุณสมบัติตรงตามข้อกำหนดด้านคุณภาพที่เข้มงวดสำหรับการผลิตกระดาษคุณภาพสูง
กลไกการออกฤทธิ์: ระบบกระจายความร้อนของจานใช้การผสมผสานระหว่างการให้ความร้อนด้วยไอน้ำ (เพื่อทำให้อ่อนลง) และการดำเนินการทางกลที่มีแรงเฉือนสูง (เพื่อสลายตัว) เพื่อลดความเหนียวและสิ่งสกปรกที่มองเห็นได้ของอนุภาคที่มองเห็นได้น้อยและไม่เหนียวเหนอะหนะ
ตัวแปรวิกฤต: ประสิทธิภาพการกระจายตัวอาศัยพารามิเตอร์ที่ควบคุมได้สามประการอย่างมาก ได้แก่ อุณหภูมิที่สูงขึ้น ระยะห่างของแผ่นดิสก์แคบ และความสม่ำเสมอของเยื่อกระดาษสูง
การผสานรวมระบบ: การกำจัดความเหนียวสูงสุดต้องใช้แนวทางแบบองค์รวม โดยจับคู่การกระจายความร้อนกับการเจือจางภายหลังการกระจายตัว กระบวนการลอยอยู่ในน้ำ หรือการบำบัดด้วยเอนไซม์แบบกำหนดเป้าหมาย
ROI และการแลกเปลี่ยน: แม้ว่ามีประสิทธิภาพสูงในการปรับปรุงคุณภาพกระดาษ คุณสมบัติทางแสง และความสามารถในการเดินเครื่อง แต่ระบบเหล่านี้จำเป็นต้องมีการประเมินการใช้พลังงานอย่างรอบคอบ (ไอน้ำและพลังงานไฟฟ้า) เทียบกับการปรับปรุงผลผลิต
ความท้าทายทางเทคนิคของกระดาษเหนียวในการผลิตเยื่อกระดาษเหลือทิ้ง
มาโครกับไมโครสติคกี้ในกระแสการรีไซเคิล
เฟอร์นิเจอร์กระดาษรีไซเคิลมีส่วนผสมของสารปนเปื้อนที่ซับซ้อน ผู้ปฏิบัติงานในโรงงานจะจัดหมวดหมู่สิ่งปนเปื้อนเหล่านี้ตามขนาดและพฤติกรรมในระหว่างกระบวนการผลิตเยื่อกระดาษ โดยทั่วไปแล้ว Macro-stickies จะมีขนาดมากกว่า 0.10 มม. ถึง 0.15 มม. มีต้นกำเนิดมาจากฉลากในการขนส่ง กาวติดซองจดหมาย สันหนังสือ และเทปบรรจุภัณฑ์ เนื่องจากขนาดทางกายภาพที่ใหญ่กว่า แมโครเหนียวจึงค่อนข้างง่ายที่จะแยกออกตั้งแต่เนิ่นๆ ในกระบวนการผลิตเยื่อกระดาษโดยใช้ตะแกรงหยาบและน้ำยาทำความสะอาดที่มีความหนาแน่นสูง ผู้ปฏิบัติงานสามารถถอดพวกมันออกก่อนที่จะพังลงไปอีก
แท่งขนาดเล็กทำให้เกิดความท้าทายที่ยากขึ้นมากบนพื้นเครื่องจักร อนุภาคเหล่านี้อยู่ต่ำกว่าเกณฑ์ 0.10 มม. ประกอบด้วยกาวที่ไวต่อแรงกด (PSA) กาวร้อน แว็กซ์ และหมึกสังเคราะห์ เช่น ยางสไตรีนบิวทาไดอีน (SBR) หรือเอทิลีนไวนิลอะซิเตต (EVA) ในระหว่างการผลิตเยื่อเริ่มแรก การกวนเชิงกลของไฮดราพัลเปอร์จะทำให้ฟิล์มกาวที่มีขนาดใหญ่กว่าแตกเป็นชิ้นเล็กชิ้นน้อยเหล่านี้ เมื่อกระจายตัวในวงจรน้ำ พวกมันจะยังคงเสถียรจนกว่าค่า pH อุณหภูมิ หรือแรงเฉือนจะเปลี่ยนแปลงอย่างฉับพลันทำให้เกิดการรวมตัวกันอีกครั้ง เมื่อพวกมันรวมตัวกันในการขึ้นรูปผ้า กดม้วน หรือกระบอกอบผ้า พวกมันจะสร้างคราบเหนียวที่ดึงเส้นใยจากแผ่น ทำให้เกิดรู เคลือบเป็นริ้ว และฉีกแผ่นใยกระดาษ
ข้อจำกัดของการคัดกรองและการทำความสะอาดมาตรฐาน
การเตรียมสต๊อกแบบดั้งเดิมต้องใช้น้ำยาทำความสะอาดแบบแรงเหวี่ยงและตะแกรงเจาะรูแบบละเอียด เครื่องทำความสะอาดแบบแรงเหวี่ยงจะแยกวัสดุตามความถ่วงจำเพาะ น้ำยาทำความสะอาดด้านหน้าจะขจัดเศษหนัก เช่น ทรายและกระจก ในขณะที่น้ำยาทำความสะอาดแบบย้อนกลับจะมุ่งเป้าไปที่พลาสติกน้ำหนักเบา น่าเสียดายที่ไมโครแท่งส่วนใหญ่มีความถ่วงจำเพาะเกือบเหมือนกับน้ำและเส้นใยเซลลูโลส โดยทั่วไปจะอยู่ระหว่าง 0.95 ถึง 1.15 แรงเหวี่ยงไม่สามารถแยกความแตกต่างระหว่างเส้นใยที่ใช้งานได้และสิ่งปนเปื้อนได้ ความเป็นจริงทางกายภาพนี้ทำให้แท่งเหนียวยังคงอยู่ในกระแสรับและเคลื่อนที่ไปข้างหน้าไปยังเครื่องผลิตกระดาษ
หน้าจอแบบละเอียดต้องเผชิญกับข้อจำกัดทางกลไกที่แตกต่างกัน ตะกร้ากรองใช้ช่องแคบ ซึ่งมักจะมีขนาดเพียง 0.15 มม. หรือ 0.10 มม. เพื่อปิดกั้นอนุภาคขนาดใหญ่ อย่างไรก็ตาม กาวเหนียวมีความยืดหยุ่นสูงและเปลี่ยนรูปได้ที่อุณหภูมิการทำงานมาตรฐาน ส่วนต่างของแรงกดทั่วทั้งตะกร้าตะแกรงซึ่งสร้างโดยฟอยล์ของโรเตอร์ จะบังคับให้กาวชนิดอ่อนเหล่านี้หลุดออกมาผ่านช่องโดยตรง พวกเขาบีบผ่านช่องเปิดแคบ ๆ และปฏิรูปอีกด้านหนึ่ง สิ่งนี้ทำให้เกิดความจำเป็นสำหรับขั้นตอนการรักษาที่มีความสม่ำเสมอสูงโดยเฉพาะ กระบวนการทางความร้อนเชิงกลจะจัดการกับสารปนเปื้อนที่ยืดหยุ่นได้และมีความหนาแน่นเป็นกลาง ซึ่งตัวกรองและตัวแยกตะกรันมักจะพลาดไป
กลศาสตร์หลักของระบบกระจายความร้อนของดิสก์
อธิบายการรักษาความสม่ำเสมอสูงทางเทอร์โมกล
การกระจายความร้อนทำงานบนกระบวนการต่อเนื่องที่เข้มงวด: การแยกน้ำออก การทำความร้อน และการกระจายตัวทางกล ก่อนอื่นระบบจะต้องเปลี่ยนเยื่อกระดาษจากความสม่ำเสมอต่ำหรือปานกลางไปเป็นความสม่ำเสมอสูง โดยทั่วไปแล้ว สายการผลิตการเตรียมสต๊อกจะใช้เครื่องเพิ่มความหนาแบบเอียงหรือเครื่องวางด้วยแรงโน้มถ่วง ตามด้วยเครื่องอัดสกรูสำหรับงานหนักหรือเครื่องอัดลวดคู่ เครื่องรีดลวดคู่ใช้แรงบีบเพิ่มขึ้นเพื่อแยกน้ำจนกระทั่งเยื่อกระดาษมีความสม่ำเสมอที่ 25% ถึง 30%
ความสม่ำเสมอสูงไม่สามารถต่อรองได้สำหรับการดำเนินการนี้ มันสร้างเมทริกซ์ไฟเบอร์หนาแน่นที่จำเป็นสำหรับแรงเสียดทานทางกลหนัก เมื่อข้นขึ้นแล้ว เครื่องป้อนสกรูแบบปลั๊กจะดันเยื่อกระดาษที่มีความหนาแน่นสูงเข้าไปในสกรูหรือท่อทำความร้อน สกรูปลั๊กจะบีบอัดเยื่อกระดาษเพื่อสร้างซีลที่แน่นหนาและผ่านไม่ได้ ซีลนี้ป้องกันไม่ให้ไอน้ำแรงดันสูงไหลย้อนกลับเข้าไปในอุปกรณ์เพิ่มความหนา ภายในห้องทำความร้อน มวลเยื่อกระดาษจะผ่านการบำบัดด้วยความร้อนที่แม่นยำ โดยผสมอย่างต่อเนื่องกับไอน้ำที่ฉีดเข้าไป ก่อนที่จะปล่อยลงในหน่วยกระจายตัวเพื่อให้เกิดแรงเฉือนขั้นสุดท้าย
บทบาทของการให้ความร้อนด้วยไอน้ำในการทำให้สิ่งสกปรกอ่อนตัวลง
การทำความร้อนด้วยไอน้ำจะเปลี่ยนสถานะทางกายภาพของกาวสังเคราะห์ สกรูทำความร้อนจะฉีดไอน้ำโดยตรง โดยปกติจะอยู่ที่แรงดัน 3 ถึง 5 บาร์ ลงในมวลเยื่อกระดาษที่มีความสม่ำเสมอสูง อุณหภูมิในการทำงานมักจะอยู่ระหว่าง 85°C ถึง 120°C เป้าหมายที่แน่นอนขึ้นอยู่กับว่าระบบทำงานภายใต้สภาวะบรรยากาศหรือแรงดัน รวมถึงองค์ประกอบการตกแต่งเฉพาะ
การถ่ายเทความร้อนนี้มุ่งเป้าไปที่อุณหภูมิการเปลี่ยนสถานะคล้ายแก้วและจุดหลอมเหลวของกาวสังเคราะห์ เมื่ออุณหภูมิของเยื่อกระดาษสูงขึ้น สิ่งเจือปนที่ไม่มีรสนิยมจะกลายเป็นของเหลวและสูญเสียความสมบูรณ์ของโครงสร้าง แวกซ์ละลาย ร้อนละลายอ่อนตัวลง และกาวที่ไวต่อแรงกดจะมีความยืดหยุ่นสูง เฟสความร้อนนี้ไม่ทำลายสารปนเปื้อน แต่จะเตรียมพวกมันให้พร้อมสำหรับการชำรุดทางกล หากไม่มีการอ่อนตัวเบื้องต้นนี้ แรงเฉือนเชิงกลก็จะเคลื่อนย้ายสิ่งปนเปื้อนแข็งไปรอบๆ โดยไม่ลดขนาดทางกายภาพของพวกมัน ไอน้ำยังช่วยผ่อนคลายเส้นใยเซลลูโลส ทำให้มีความยืดหยุ่นมากขึ้นและเสี่ยงต่อการตัดน้อยลงในระหว่างช่วงที่มีแรงเฉือนสูงตามมา
แรงเฉือนทางกลและความปั่นป่วนที่รุนแรงขึ้น
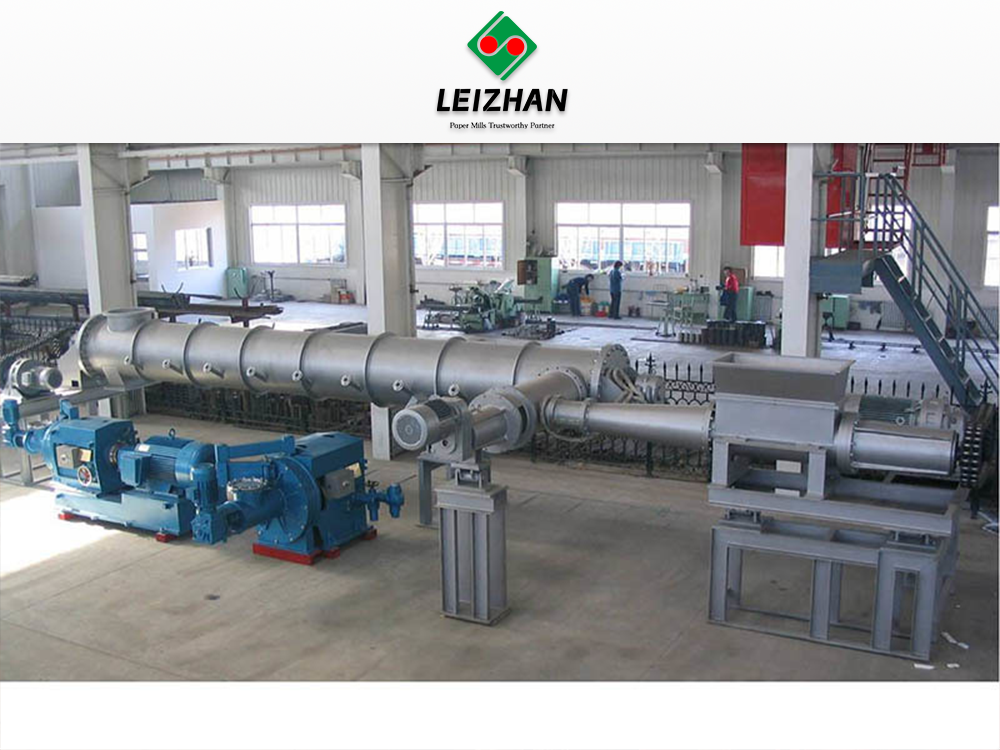
การกระจายตัวที่เกิดขึ้นจริงเกิดขึ้นระหว่างแผ่นโลหะสำหรับงานหนักสองแผ่น แผ่นดิสก์แผ่นหนึ่งยังคงอยู่กับที่ โดยยึดเข้ากับตัวเครื่อง ในขณะที่อีกแผ่นหมุนด้วยความเร็วสูง โดยทั่วไปจะขับเคลื่อนด้วยมอเตอร์ไฟฟ้าขนาดใหญ่ตั้งแต่ 500 กิโลวัตต์ถึง 2,000 กิโลวัตต์ แผ่นดิสก์ทั้งสองมีแถวศูนย์กลางที่ประสานกันของฟันที่ได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำ รูปแบบของฟันจะแตกต่างกันไป โดยทั่วไปจะมีฟันหยาบอยู่ตรงกลางสำหรับการสลายครั้งแรก และฟันละเอียดที่ขอบเพื่อการแพร่กระจายครั้งสุดท้าย เมื่อเยื่อกระดาษที่ได้รับความร้อนและมีความสม่ำเสมอสูงเข้าสู่ศูนย์กลางของตัวกระจาย แรงเหวี่ยงจะผลักเยื่อออกไปด้านนอกผ่านช่องว่างแคบระหว่างแผ่นดิสก์
ข้อความนี้สร้างความปั่นป่วนที่รุนแรงขึ้นและแรงเฉือนที่มีแรงเสียดทานสูงอย่างมาก การกระทำเชิงกลจะฉีกเหนียวที่อ่อนตัวออกจากเส้นใยเซลลูโลส โดยจะทำลายกาวเหลว โดยย่อให้เหลือขนาดจุลภาคที่ต่ำกว่า 0.05 มม. ด้วยขนาดนี้ อนุภาคจะสูญเสียความเหนียวและจะไม่จับตัวเป็นก้อนบนเครื่องผลิตกระดาษ
แรงเฉือนที่รุนแรงนี้ให้ประโยชน์รองที่สำคัญ โดยจะทำลายสิ่งสกปรกที่มองเห็นได้อย่างรุนแรง เช่น สะเก็ดที่ไม่เจือปน ขี้ผึ้งที่ตกค้าง และจุดหมึกที่ฝังแน่น ด้วยการกระจายอนุภาคสีเข้มเหล่านี้อย่างสม่ำเสมอทั่วทั้งเมทริกซ์ของไฟเบอร์ ระบบจะปรับปรุงคุณสมบัติทางแสงและความสว่างโดยรวมของแผ่นสุดท้ายได้อย่างมาก
ตัวแปรหลักในการปฏิบัติงานเพื่อการกระจายตัวที่เหมาะสมที่สุด
ข้อกำหนดด้านความสม่ำเสมอของเยื่อกระดาษ
แรงเฉือนที่มีประสิทธิภาพต้องอาศัยความสม่ำเสมอของเนื้อกระดาษสูง ผู้ปฏิบัติงานต้องรักษาฟีดให้มีความสม่ำเสมอ 25% ถึง 30% หรือสูงกว่า ที่มีความสม่ำเสมอต่ำ น้ำส่วนเกินจะทำหน้าที่เป็นสารหล่อลื่น เส้นใยเพียงแค่เลื่อนผ่านกันและกัน และจานเบรกไม่สามารถสร้างแรงเสียดทานที่จำเป็นในการกระจายสารปนเปื้อนได้ ความสม่ำเสมอสูงทำให้เกิดแรงเสียดทานระหว่างไฟเบอร์กับไฟเบอร์และไฟเบอร์กับโลหะ สภาพแวดล้อมที่หนาแน่นนี้ช่วยให้แน่ใจว่าแรงเฉือนจะถ่ายโอนโดยตรงไปยังอนุภาคเหนียวที่อ่อนตัวลง และแยกพวกมันออกจากกันอย่างมีประสิทธิภาพ การรักษาความสม่ำเสมอนี้จำเป็นต้องมีการตรวจสอบแรงบิดกดสกรูต้นน้ำและอัตราการระบายน้ำอย่างต่อเนื่อง
การควบคุมอุณหภูมิและเวลาพัก
การตั้งค่าอุณหภูมิต้องสอดคล้องกับองค์ประกอบเหนียวเฉพาะของวัตถุดิบ อุณหภูมิที่สูงขึ้นเป็นสิ่งจำเป็นสำหรับการหลอมร้อนที่มีจุดหลอมเหลวสูงบางชนิด ความร้อนที่มากเกินไปทำให้ไอน้ำสิ้นเปลืองและเสี่ยงต่อการทำลายเส้นใย ผู้ปฏิบัติงานต้องปรับอุณหภูมิให้สมดุลกับเวลาพักในสกรูทำความร้อนโดยใช้วาล์วผสมไอน้ำอัตโนมัติและเซ็นเซอร์อุณหภูมิ
เวลาคงตัวจะกำหนดระยะเวลาที่เยื่อกระดาษจะยังคงสัมผัสกับไอน้ำก่อนที่จะเข้าสู่เครื่องกระจายตัว ท่อทำความร้อนจะต้องมีเวลาเพียงพอในการกระจายความร้อนสม่ำเสมอทั่วทั้งมวลเยื่อกระดาษทั้งหมด โดยทั่วไปเวลาการเก็บรักษาจะอยู่ในช่วงสองถึงห้านาที หากระยะเวลาในการพักสั้นเกินไป แกนของก้อนเนื้อจะยังคงเย็น และเหนียวด้านในจะไม่นิ่มลง การสอบเทียบที่เหมาะสมช่วยให้มั่นใจได้ถึงการซึมผ่านความร้อนโดยสมบูรณ์ โดยไม่ทำให้ความแข็งแรงของเส้นใยโดยธรรมชาติลดลง
การปรับระยะห่างของดิสก์
ช่องว่างระหว่างจานคงที่และจานหมุนจะควบคุมความเข้มของแรงเฉือนเชิงกล ผู้ปฏิบัติงานปรับเทียบระยะห่างของแผ่นดิสก์นี้อย่างแม่นยำโดยใช้กลไกการปรับช่องว่างไฮดรอลิกหรือเครื่องกลไฟฟ้า โดยทั่วไปจะตั้งค่าไว้ระหว่าง 0.1 มม. ถึง 0.5 มม. การปรับช่องว่างนี้เกี่ยวข้องกับความสัมพันธ์แบบผกผันโดยตรง
การลดระยะห่างของแผ่นดิสก์จะช่วยเพิ่มการกระจายตัวของอนุภาคเหนียวและจุดหมึกได้อย่างมาก ช่องว่างที่แคบลงจะทำให้เกิดแรงเสียดทานมากขึ้นและลดอนุภาคลง ช่องว่างแคบยังเพิ่มการใช้พลังงานไฟฟ้าบนมอเตอร์ขับเคลื่อนหลักอีกด้วย การใช้ช่องว่างแน่นเกินไปจะเพิ่มความเสี่ยงในการตัดเส้นใยเซลลูโลส ซึ่งจะทำให้การฉีกขาดและความต้านทานแรงดึงของกระดาษขั้นสุดท้ายลดลง วิศวกรของโรงสีต้องตรวจสอบโหลดของมอเตอร์ในแอมป์อย่างต่อเนื่อง และปรับระยะห่างเพื่อค้นหาสมดุลที่เหมาะสมที่สุดระหว่างการสลายตัวของสารปนเปื้อนและการเก็บรักษาเส้นใย
การประเมินตัวกระจายเยื่อกระดาษเหลือทิ้ง: คุณลักษณะต่อผลลัพธ์
เครื่องกระจายแผ่นดิสก์กับระบบ Kneader (เกณฑ์การตัดสินใจ)
เมื่ออัพเกรดสายการผลิตการเตรียมสต็อค โรงงานจะต้องเลือกระหว่างเครื่องกระจายดิสก์และระบบนวด ทั้งสองประเภทจัดการกับเยื่อกระดาษที่มีความสม่ำเสมอสูง แต่วิธีการทางกลจะแตกต่างกันโดยพื้นฐาน ก เครื่องกระจายเยื่อกระดาษเสีย ใช้จานหมุนความเร็วสูงพร้อมช่องว่างแคบเพื่อให้เกิดแรงเฉือนที่รุนแรง Kneaders ใช้เพลาที่หมุนช้าพร้อมเที่ยวบินที่เชื่อมต่อกันเพื่อสร้างแรงเสียดทานระหว่างเส้นใยกับเส้นใยอย่างอ่อนโยน
การเปรียบเทียบการปฏิบัติงาน: เครื่องกระจายแผ่นดิสก์กับระบบ Kneader
| มี |
Disc Disperser Kneader |
ระบบ |
| ความเร็วในการทำงาน |
ความเร็วสูง (โดยทั่วไปคือ 1,000 ถึง 1,500 RPM) |
ความเร็วต่ำ (โดยทั่วไปจะต่ำกว่า 200 RPM) |
| การกวาดล้างช่องว่าง |
แคบและปรับได้ (0.1 ถึง 0.5 มม.) |
กว้างและคงที่ |
| กลไกเบื้องต้น |
การฉีกขาดทางกลแรงเฉือนสูง |
การถูแบบไฟเบอร์ต่อไฟเบอร์อย่างอ่อนโยน |
| การอนุรักษ์ไฟเบอร์ |
ความเสี่ยงปานกลางต่อการตัดไฟเบอร์ |
รักษาความยาวเส้นใยได้ดีเยี่ยม |
| การสลายสารปนเปื้อน |
การลดไมโครสติ๊กอย่างเข้มข้น |
ลดลงปานกลาง ดีกว่าสำหรับเกล็ดขนาดใหญ่ |
| การปรับปรุงความสว่าง |
สูง (การกระจายตัวของหมึกดีเยี่ยม) |
ปานกลาง |
ทีมจัดซื้อจะต้องตัดสินใจตามข้อกำหนดของผลิตภัณฑ์ขั้นสุดท้าย เครื่องกระจายแผ่นดิสก์มีความเหนือกว่าในการสลายไมโครกาวและหมึกอย่างรุนแรง ทำให้เหมาะอย่างยิ่งสำหรับการเพิ่มความสว่างในกระดาษเนื้อละเอียดหรือบรรจุภัณฑ์คุณภาพสูง เครื่องนวดจะถูกเลือกเมื่อต้องรักษาความยาวเส้นใยสูงสุดไว้เหนือการลดสิ่งปนเปื้อนสัมบูรณ์ เช่น ในชั้นฐานทดสอบ
การใช้พลังงานกับการแลกเปลี่ยนประสิทธิภาพการกระจายตัว
การกระจายความร้อนเป็นกระบวนการที่ใช้พลังงานมาก ต้องใช้ไอน้ำปริมาณมากสำหรับขั้นตอนการให้ความร้อนและพลังงานไฟฟ้าจำนวนมหาศาลสำหรับมอเตอร์ตัวกระจายตัวหลัก การใช้พลังงานจำเพาะมักจะอยู่ในช่วง 40 ถึง 80 kWh ต่อตันเยื่อกระดาษ ขึ้นอยู่กับการตั้งค่าช่องว่างและประเภทการตกแต่ง ผู้จัดการโรงงานจะต้องประเมินต้นทุนการดำเนินงานนี้โดยเทียบกับผลประโยชน์ทางการเงินจากการหยุดทำงานของเครื่องจักรที่ลดลงและข้อบกพร่องของกระดาษที่น้อยลง
ระบบสมัยใหม่รวมเอาคุณสมบัติการนำพลังงานกลับมาใช้ใหม่เพื่อปรับปรุงความสมดุลนี้ สกรูทำความร้อนขั้นสูงใช้การนำไอน้ำกลับมาใช้ใหม่เพื่อดักจับและนำไอน้ำแฟลชกลับมาใช้ใหม่ เมื่อประเมินอุปกรณ์ ให้จัดลำดับความสำคัญของการออกแบบที่ให้การควบคุมโหลดมอเตอร์ที่แม่นยำและวาล์วผสมไอน้ำที่มีประสิทธิภาพ เป้าหมายคือการเพิ่มประสิทธิภาพการกระจายตัวสูงสุดต่อกิโลวัตต์-ชั่วโมงโดยไม่ต้องบำบัดเยื่อกระดาษมากเกินไป
บูรณาการกับการเจือจาง การบำบัดหลังการลอยอยู่ในน้ำ และการบำบัดด้วยเอนไซม์
การกระจายตัวของความร้อนไม่ทำให้เกิดความเหนียวเหนอะหนะ มันเปลี่ยนขนาดและสถานะทางกายภาพของพวกเขา การกำจัดความเหนียวสูงสุดจำเป็นต้องบูรณาการระบบแบบองค์รวม ทันทีหลังจากเครื่องกระจายตัว เยื่อกระดาษที่มีความสม่ำเสมอสูงจะตกลงไปในช่องแฝงสำหรับเฟสเจือจางหลังการกระจายตัวที่สำคัญ น้ำสีขาวถูกฉีดภายใต้การกวนอย่างหนัก เพื่อลดความสอดคล้องกลับไปเป็น 4% หรือ 5% สำหรับการประมวลผลขั้นปลายน้ำ
การกระจายตัวของความร้อนจะเปลี่ยนคุณสมบัติทางเคมีของพื้นผิวของเหนียว ความร้อนและแรงเฉือนที่รุนแรงทำให้อนุภาคเหล่านี้ไม่ชอบน้ำมากขึ้นและตอบสนองต่อการกำจัดหลังการลอยอยู่ในน้ำ โรงสีสมัยใหม่หลายแห่งจะส่งเยื่อที่กระจายตัวไปยังเซลล์ลอยตัวที่สองโดยตรงเพื่อกำจัดอนุภาคขนาดเล็กออกทางกายภาพ การเติมเอนไซม์สะอาดตามลำดับภายหลังการเจือจางจะช่วยบรรเทาอนุภาคเหนียวที่ตกค้าง เอนไซม์เอสเทอเรสมุ่งเป้าไปที่พันธะเคมีของสารยึดติด เพื่อป้องกันไม่ให้รวมตัวกันอีกครั้งเมื่อเยื่อเย็นลง
ความทนทานของอุปกรณ์และโลหะผสม
ส่วนประกอบภายในของเครื่องกระจายตัวเผชิญกับการสึกหรออย่างรุนแรง แรงเสียดทานที่มีความสม่ำเสมอสูงรวมกับสารปนเปื้อนที่มีฤทธิ์กัดกร่อนตกค้าง เช่น ทราย แก้ว และเศษโลหะ จะทำให้โลหะมาตรฐานเสื่อมคุณภาพอย่างรวดเร็ว โลหะวิทยาของจานดิสเพอร์เซอร์ส่งผลโดยตรงต่อกำหนดการบำรุงรักษาและอายุการใช้งาน
ประเมินอุปกรณ์ตามความแข็งและองค์ประกอบของดิสก์อัลลอยด์ มองหาเหล็กกล้าไร้สนิมชุบแข็ง เหล็กหล่อโครเมียมสูง หรือโลหะผสมพิเศษที่ทนทานต่อการสึกหรอ ขอแนะนำการออกแบบส่วนที่สามารถถอดเปลี่ยนได้ แทนที่จะเปลี่ยนจานขนาดใหญ่ทั้งหมด ทีมบำรุงรักษาสามารถเปลี่ยนส่วนของฟันที่สึกหรอออกได้ วิธีการแบบโมดูลาร์นี้ช่วยลดเวลาหยุดทำงานของการบำรุงรักษาและลดต้นทุนชิ้นส่วนทดแทนได้อย่างมาก
ความเสี่ยงในการดำเนินการและกลยุทธ์การบรรเทาผลกระทบ
การจัดการการเสื่อมสลายของไฟเบอร์และคุณสมบัติทางแสง
ความร้อนสูงและแรงเฉือนเชิงกลที่รุนแรงทำให้เกิดความเสี่ยงต่อการเสื่อมสภาพของเส้นใย การใช้งานระบบที่ร้อนเกินไปหรือมีช่องว่างที่แน่นเกินไปจะทำให้เส้นใยสั้นลง ซึ่งจะทำให้แผ่นสุดท้ายอ่อนตัวลง และทำให้แคนาดา Standard Freeness (CSF) ลดลง การปล่อยให้เยื่อเชิงกลบางชนิดสัมผัสกับอุณหภูมิสูงจะทำให้เกิดความร้อนเหลือง ส่งผลให้ความสว่าง ISO ลดลง
การบรรเทาผลกระทบจำเป็นต้องมีการควบคุมที่แม่นยำและการแทรกแซงทางเคมี ผู้ปฏิบัติงานจะต้องตรวจสอบอุณหภูมิอย่างเคร่งครัดเพื่อหลีกเลี่ยงไม่ให้เกินจุดอ่อนตัวที่จำเป็นของแท่งกาวเป้าหมาย เพื่อแก้ปัญหาการเกิดสีเหลืองจากความร้อน โรงงานต่างๆ จะรวมสารฟอกขาวเข้ากับขั้นตอนการให้ความร้อนโดยตรง การฉีดไฮโดรเจนเปอร์ออกไซด์ พร้อมด้วยโซเดียมซิลิเกต โซดาไฟ และสารคีเลต เช่น DTPA ลงในสกรูทำความร้อนจะใช้อุณหภูมิสูงเพื่อเร่งปฏิกิริยาการฟอกขาว วิธีนี้จะรักษาหรือเพิ่มคุณสมบัติทางแสงของเยื่อกระดาษระหว่างการกระจายตัว
ลดต้นทุนด้านไอน้ำและพลังงานที่สูง
ความเสี่ยงทางการเงินของการดำเนินงานระบบพลังงานสูงนั้นมีอยู่อย่างมาก การดำเนินงานที่ไม่มีประสิทธิภาพจะกัดกร่อนความสามารถในการทำกำไรจากการใช้เฟอร์นิเจอร์เศษกระดาษราคาถูกอย่างรวดเร็ว การทำความร้อนน้ำส่วนเกินแทนการใช้เส้นใยเป็นแหล่งพลังงานที่สูญเปล่าที่พบบ่อยที่สุด
การบรรเทาผลกระทบเริ่มต้นที่ระยะหนาขึ้น การเพิ่มประสิทธิภาพการกดสกรูช่วยให้มั่นใจว่าเยื่อกระดาษบรรลุเป้าหมายความคงตัวที่เข้มงวด 30% ซึ่งหมายความว่าเส้นใยจะให้ความร้อนด้วยไอน้ำ ไม่ใช่น้ำส่วนเกิน การใช้ไดรฟ์ความถี่แปรผัน (VFD) บนมอเตอร์ดิสเพอร์เซอร์หลักช่วยให้ผู้ปฏิบัติงานสามารถปรับการดึงกำลังตามเงื่อนไขการตกแต่งแบบเรียลไทม์ หากเศษกระดาษชุดใดชุดหนึ่งมีกาวเหนียวน้อยกว่า VFD จะสามารถลดความเร็วของมอเตอร์ ซึ่งช่วยประหยัดไฟฟ้าในขณะที่ยังคงการกระจายตัวที่เพียงพอ
ความท้าทายในรอยเท้าของระบบและการปรับปรุงเพิ่มเติม
การเพิ่มระบบกระจายความร้อนให้กับสายการผลิตการเตรียมสต๊อกที่มีอยู่ทำให้เกิดความท้าทายเชิงพื้นที่ที่สำคัญ อุปกรณ์ต้องใช้พื้นที่ขนาดใหญ่ คุณต้องติดตั้งสารเพิ่มความหนาแบบเอียง เครื่องอัดสกรูสำหรับงานหนัก ตัวป้อนสกรูแบบปลั๊ก ท่อทำความร้อนแบบยาว ชุดกระจายตัว และศูนย์ควบคุมมอเตอร์เฉพาะ (MCC)
การติดตั้งเพิ่มเติมจำเป็นต้องมีการวางแผนเชิงพื้นที่ 3 มิติและวิศวกรรมโครงสร้างอย่างระมัดระวัง พื้นต้องรองรับน้ำหนักสูงสุดและแรงสั่นสะเทือนแบบไดนามิกของตัวกระจายความเร็วสูง โรงสีมักจะจำเป็นต้องสร้างแพลตฟอร์มยกระดับเพื่อให้แรงโน้มถ่วงช่วยการไหลของวัสดุหนาระหว่างอุปกรณ์เพิ่มความหนาและสกรูทำความร้อน การวางแผนเค้าโครงที่เหมาะสมจะป้องกันปัญหาคอขวดและช่วยให้ทีมบำรุงรักษาเข้าถึงได้อย่างปลอดภัยเพื่อเปลี่ยนจานกระจายน้ำหนักมากโดยใช้เครนเหนือศีรษะ
ดำเนินการตรวจสอบเยื่อกระดาษอย่างครอบคลุมเพื่อระบุประเภทไมโครสติกกี้และสิ่งสกปรกที่มองเห็นได้ในวัตถุดิบปัจจุบันของคุณ
ขอการทดสอบการกระจายตัวในระดับนำร่องจากผู้ผลิตอุปกรณ์โดยใช้ตัวอย่างการตกแต่งเศษกระดาษเฉพาะของคุณ
ประเมินความจุหม้อไอน้ำและไอน้ำปัจจุบันของคุณเพื่อให้แน่ใจว่าสามารถรองรับความต้องการที่อุณหภูมิสูงของขั้นตอนการบำบัดด้วยความร้อนเชิงกลได้
ตรวจสอบโลหะวิทยาและการออกแบบส่วนต่างๆ ของจานกระจายตัวที่นำเสนอเพื่อรับประกันความทนทานต่อการสึกหรอในระยะยาวต่อสารปนเปื้อนที่มีฤทธิ์กัดกร่อน
คำถามที่พบบ่อย
ถาม: อุณหภูมิที่เหมาะสมที่สุดสำหรับระบบกระจายความร้อนของดิสก์คือเท่าใด
ตอบ: โดยทั่วไปอุณหภูมิในอุดมคติจะอยู่ในช่วงตั้งแต่ 85°C ถึง 120°C การตั้งค่าที่แน่นอนขึ้นอยู่กับประเภทของระบบ ไม่ว่าจะเป็นบรรยากาศหรือแรงดัน และจุดหลอมเหลวจำเพาะของสารปนเปื้อนเป้าหมาย อุณหภูมิที่สูงกว่านั้นจำเป็นสำหรับการหลอมร้อนสังเคราะห์บางชนิด ในขณะที่อุณหภูมิที่ต่ำกว่าก็เพียงพอแล้วสำหรับแว็กซ์พื้นฐาน
ถาม: เครื่องกระจายเยื่อกระดาษเหลือใช้แตกต่างจากเครื่องนวดอย่างไร
ตอบ: เครื่องกระจายสารใช้จานหมุนความเร็วสูงที่มีช่องว่างแคบและปรับได้ เพื่อสร้างแรงเฉือนสูง ทำลายไมโครกาวและหมึกได้อย่างมีประสิทธิภาพ เครื่องนวดทำงานที่ความเร็วต่ำโดยใช้เพลาที่เชื่อมต่อกันเพื่อสร้างแรงเสียดทานระหว่างเส้นใยกับเส้นใยอย่างอ่อนโยน ซึ่งช่วยรักษาความยาวของเส้นใยแต่ให้การสลายสารปนเปื้อนที่รุนแรงน้อยกว่า
ถาม: การกระจายความร้อนสามารถกำจัดความเหนียวได้อย่างสมบูรณ์หรือไม่
ตอบ: ไม่ การกระจายความร้อนจะไม่ระเหยหรือขจัดคราบเหนียวออกจากมวลเยื่อกระดาษ โดยจะกระจายตัวเป็นขนาดจุลทรรศน์ต่ำกว่า 0.05 มม. เพื่อป้องกันไม่ให้จับตัวเป็นก้อนบนเครื่องผลิตกระดาษ การกำจัดจริงต้องใช้การเจือจางแบบดาวน์สตรีมและการลอยตัวทุติยภูมิ
ถาม: ความสม่ำเสมอของเนื้อกระดาษที่เหมาะสมที่สุดสำหรับการกระจายความร้อนคือเท่าใด
ตอบ: ความสม่ำเสมอของเยื่อกระดาษที่เหมาะสมที่สุดคือระหว่าง 25% ถึง 30% ความสม่ำเสมอสูงเป็นสิ่งจำเป็นในการสร้างเมทริกซ์ไฟเบอร์หนาแน่นซึ่งจำเป็นสำหรับการเสียดสีทางกลที่รุนแรง ความสม่ำเสมอที่ลดลงทำให้เส้นใยลื่น ช่วยลดแรงเฉือนที่จำเป็นในการสลายกาวได้อย่างมาก
ถาม: การกวาดล้างดิสก์ส่งผลต่อคุณภาพกระดาษขั้นสุดท้ายอย่างไร
ตอบ: ระยะห่างของแผ่นดิสก์ที่แคบลงจะเพิ่มแรงเสียดทานจากแรงเฉือน ซึ่งช่วยปรับปรุงการสลายของกาวและหมึก ส่งผลให้แผ่นงานสะอาดและสว่างขึ้น อย่างไรก็ตาม หากช่องว่างแน่นเกินไป อาจเสี่ยงต่อการตัดเส้นใยเซลลูโลส ซึ่งจะลดการฉีกขาดและความต้านทานแรงดึงของกระดาษ
ถาม: เหตุใดโรงงานจึงเติมสารฟอกขาวระหว่างการกระจายความร้อน
ตอบ: อุณหภูมิสูงในระหว่างการกระจายความร้อนอาจทำให้ความร้อนเหลือง ซึ่งจะทำให้ความสว่าง ISO ของเยื่อกระดาษลดลง การเติมสารฟอกขาว เช่น ไฮโดรเจนเปอร์ออกไซด์ลงในขั้นตอนการให้ความร้อนโดยตรงจะใช้ความร้อนสูงเพื่อเร่งปฏิกิริยาการฟอกสี ต่อต้านการเกิดสีเหลือง และปรับปรุงคุณสมบัติทางแสง


