Rückstände von Klebstoffen, Schmelzklebstoffen, synthetischen Klebern und sichtbaren Verunreinigungen führen zu anhaltenden betrieblichen Engpässen bei der Recyclingpapierherstellung. Diese Verunreinigungen verursachen Maschinenstillstände, Bahnrisse und schwerwiegende Papierfehler. Primärsiebung und Schlackeabscheider entfernen wirksam Makroverunreinigungen. Mikro-Stickies umgehen diese frühen Stadien jedoch problemlos. Diese mikroskopisch kleinen Verunreinigungen wandern stromabwärts und agglomerieren während des Papierherstellungsprozesses. Dies führt zu schwerwiegenden Problemen mit der Lauffähigkeit und Qualitätsminderungen. Die endgültige Bottom-of-Funnel-Lösung basiert auf einem thermomechanischen Ansatz. Integration von a Das Disc Heat Dispersing System dient als Industriestandard für die Neutralisierung von Mikroklebrigkeiten. Es nutzt kontrollierte Hitze und hohe mechanische Scherwirkung, um sichtbaren Schmutz und klebrige Materialien zu zersetzen. Dieser Prozess stellt sicher, dass recycelter Zellstoff die strengen Qualitätsanforderungen für die Herstellung hochwertiger Papiere erfüllt.
Wirkungsmechanismus: Scheibenwärmedispergiersysteme nutzen eine Kombination aus Dampferhitzung (zum Erweichen) und hoher mechanischer Scherwirkung (zum Zerkleinern), um klebrige und sichtbare Verunreinigungen in nicht sichtbare, nicht klebrige Partikel zu reduzieren.
Kritische Variablen: Die Dispersionseffizienz hängt stark von drei kontrollierbaren Parametern ab: erhöhte Temperatur, geringer Scheibenabstand und hohe Stoffkonsistenz.
Systemintegration: Eine maximale Entfernung klebriger Stoffe erfordert einen ganzheitlichen Ansatz, bei dem thermische Dispersion mit Verdünnung nach der Dispersion, Flotationsprozessen oder gezielten enzymatischen Behandlungen kombiniert wird.
ROI und Kompromisse: Diese Systeme sind zwar äußerst effektiv bei der Verbesserung der Papierqualität, der optischen Eigenschaften und der Maschinenlauffähigkeit, erfordern jedoch eine sorgfältige Bewertung des Energieverbrauchs (Dampf und Strom) im Vergleich zu Ertragsverbesserungen.
Die technische Herausforderung von Stickies bei der Altpapieraufbereitung
Makro- vs. Mikro-Stickies im Recyclingstrom
Recyclingpapier enthält eine komplexe Mischung von Schadstoffen. Mühlenbetreiber kategorisieren diese Verunreinigungen nach Größe und Verhalten während des Aufschlussprozesses. Makro-Stickies messen typischerweise mehr als 0,10 mm bis 0,15 mm. Sie stammen aus Versandetiketten, Umschlagklebern, Bucheinbänden und Verpackungsbändern. Aufgrund ihrer größeren physikalischen Abmessungen lassen sich Makrostickies relativ leicht zu Beginn des Aufschlussprozesses mithilfe von Grobsieben und hochdichten Reinigern isolieren. Bediener können sie physisch entfernen, bevor sie weiter ausfallen.
Mikroklebrige stellen am Maschinenboden eine weitaus größere Herausforderung dar. Diese Partikel unterschreiten die 0,10-mm-Grenze. Sie bestehen aus druckempfindlichen Klebstoffen (PSAs), Schmelzklebstoffen, Wachsen und synthetischen Tinten wie Styrol-Butadien-Kautschuk (SBR) oder Ethylenvinylacetat (EVA). Beim anfänglichen Aufschluss werden durch die mechanische Bewegung des Hydrapulpers größere Klebefilme in diese mikroskopisch kleinen Fragmente zerkleinert. Sobald sie im Wasserkreislauf dispergiert sind, bleiben sie stabil, bis plötzliche Änderungen des pH-Werts, der Temperatur oder der Scherkraft dazu führen, dass sie erneut agglomerieren. Wenn sie sich auf Formsieben, Presswalzen oder Trockenzylindern ansammeln, bilden sie klebrige Ablagerungen, die Fasern aus dem Blatt herausreißen, Löcher verursachen, Beschichtungsstreifen verursachen und die Papierbahn zerreißen.
Die Grenzen der Standardsiebung und -reinigung
Bei der herkömmlichen Stoffaufbereitung werden in hohem Maße Zentrifugalreiniger und Feinschlitzsiebe eingesetzt. Zentrifugalreiniger trennen Materialien anhand ihres spezifischen Gewichts. Vorwärtsreiniger entfernen schwere Ablagerungen wie Sand und Glas, während Rückwärtsreiniger auf leichte Kunststoffe abzielen. Leider haben die meisten Mikroklebstoffe ein spezifisches Gewicht, das nahezu identisch mit dem von Wasser und Zellulosefasern ist und typischerweise zwischen 0,95 und 1,15 liegt. Die Zentrifugalkraft kann nicht zwischen der nutzbaren Faser und dem Schadstoff unterscheiden. Aufgrund dieser physikalischen Realität bleiben Stickies im Gutstoffstrom und gelangen zur Papiermaschine.
Feinsiebe unterliegen einer anderen mechanischen Einschränkung. Siebkörbe verwenden schmale Schlitze, oft bis zu 0,15 mm oder 0,10 mm, um übergroße Partikel zu blockieren. Allerdings sind Stickies bei normalen Betriebstemperaturen sehr biegsam und verformbar. Der durch die Rotorfolien erzeugte Druckunterschied im Siebkorb zwingt diese weichen Klebstoffe dazu, direkt durch die Schlitze zu extrudieren. Sie zwängen sich durch die engen Öffnungen und formieren sich auf der anderen Seite. Daraus ergibt sich die Notwendigkeit einer speziellen Behandlungsphase mit hoher Konsistenz. Ein thermomechanischer Prozess verarbeitet die biegsamen, dichteneutralen Verunreinigungen, die Sieben und Schlackeabscheidern von Natur aus entgehen.
Kernmechanik eines Scheibenwärmeverteilungssystems
Erklärung der thermomechanischen Hochkonsistenzbehandlung
Bei der thermischen Dispergierung handelt es sich um einen strikt aufeinanderfolgenden Prozess: Entwässerung, Erhitzung und mechanische Dispergierung. Das System muss zunächst den Zellstoff von niedriger oder mittlerer Konsistenz auf hohe Konsistenz umstellen. Stoffaufbereitungslinien verwenden typischerweise geneigte Eindicker oder Schwerkraftdecker, gefolgt von Hochleistungsschneckenpressen oder Doppelsiebpressen. Die Doppelsiebpresse übt einen zunehmenden Spaltdruck aus, um Wasser zu extrahieren, bis der Zellstoff eine Konsistenz von 25 % bis 30 % erreicht.
Eine hohe Konsistenz ist für diesen Vorgang nicht verhandelbar. Es entsteht die dichte Fasermatrix, die für starke mechanische Reibung erforderlich ist. Sobald es eingedickt ist, schiebt ein Pfropfenschneckenförderer den dichten Brei in eine Heizschnecke oder ein Heizrohr. Die Stopfenschraube komprimiert den Zellstoff, um eine dichte, undurchlässige Dichtung zu bilden. Diese Dichtung verhindert, dass unter Druck stehender Dampf nach hinten in die Eindickanlage entweicht. In der Heizkammer wird die Zellstoffmasse einer präzisen thermischen Behandlung unterzogen und kontinuierlich mit eingespritztem Dampf vermischt, bevor sie zur endgültigen Scherwirkung in die Dispergiereinheit fällt.
Die Rolle der Dampferhitzung beim Erweichen von Verunreinigungen
Durch Dampferhitzung wird der physikalische Zustand synthetischer Klebstoffe verändert. Die Heizschnecke injiziert Direktdampf, meist mit 3 bis 5 bar Druck, in die hochkonsistente Zellstoffmasse. Die Betriebstemperaturen liegen normalerweise zwischen 85 °C und 120 °C. Das genaue Ziel hängt davon ab, ob das System unter Atmosphären- oder Druckbedingungen arbeitet, sowie von der spezifischen Stoffzusammensetzung.
Diese Wärmeübertragung zielt auf die Glasübergangstemperatur und den Schmelzpunkt synthetischer Klebstoffe ab. Mit steigender Zellstofftemperatur verflüssigen sich klebrige Verunreinigungen und verlieren ihre strukturelle Integrität. Wachse schmelzen, Schmelzklebstoffe werden weich und Haftklebstoffe werden sehr biegsam. Diese thermische Phase zerstört die Verunreinigungen nicht. Stattdessen bereitet es sie auf einen mechanischen Ausfall vor. Ohne diese vorherige Erweichung würde die mechanische Scherung die harten Verunreinigungen einfach verschieben, ohne ihre physikalische Größe zu verringern. Der Dampf trägt auch dazu bei, die Zellulosefasern zu entspannen, wodurch sie flexibler werden und in der anschließenden Hochscherphase weniger anfällig für Schnitte sind.
Mechanische Scherung und verstärkte Turbulenz
Die eigentliche Verteilung erfolgt zwischen zwei hochbelastbaren Metallscheiben. Eine Scheibe bleibt statisch und mit dem Gehäuse verschraubt, während die andere mit hoher Geschwindigkeit rotiert und typischerweise von einem riesigen Elektromotor mit einer Leistung von 500 kW bis 2000 kW angetrieben wird. Beide Scheiben verfügen über ineinandergreifende konzentrische Reihen präzisionsgefertigter Zähne. Die Zahnmuster variieren und weisen in der Regel grobe Zähne in der Mitte für die anfängliche Zerkleinerung und feine Zähne an der Peripherie für die endgültige Zerkleinerung auf. Wenn der erhitzte Zellstoff mit hoher Konsistenz in die Mitte des Dispergierers gelangt, wird er durch die Zentrifugalkraft durch den schmalen Spalt zwischen den Scheiben nach außen getrieben.
Dieser Durchgang erzeugt verstärkte Turbulenzen und extrem hohe Reibungsscherkräfte. Durch die mechanische Einwirkung werden die erweichten Stickies von den Zellulosefasern abgerissen. Es zerkleinert die verflüssigten Klebstoffe und zerkleinert sie auf mikroskopische Größen deutlich unter 0,05 mm. Bei dieser Größe verlieren die Partikel ihre Klebrigkeit und agglomerieren nicht auf der Papiermaschine.
Diese intensive Scherung bietet einen großen sekundären Vorteil. Es zersetzt sichtbare Verunreinigungen wie nicht zerkleinerte Flocken, Wachsreste und hartnäckige Tintenflecken aggressiv. Durch die gleichmäßige Verteilung dieser dunklen Partikel in der Fasermatrix verbessert das System die optischen Eigenschaften und die Gesamthelligkeit der endgültigen Folie erheblich.
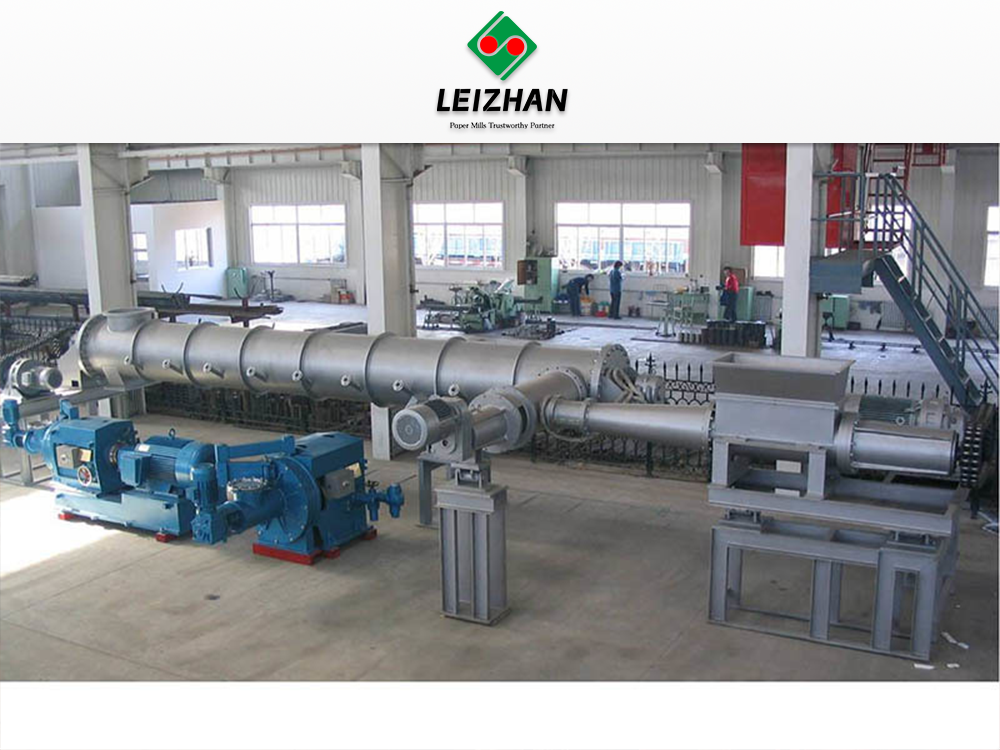
Wichtige Betriebsvariablen für eine optimale Streuung
Anforderungen an die Konsistenz des Zellstoffs
Eine wirksame Scherung erfordert eine hohe Stoffkonsistenz. Die Bediener müssen die Konsistenz des Futters auf 25 bis 30 % oder höher halten. Bei geringer Konsistenz wirkt überschüssiges Wasser als Gleitmittel. Die Fasern rutschen einfach aneinander vorbei und die Scheiben erzeugen nicht die nötige Reibung, um die Verunreinigungen zu verteilen. Eine hohe Konsistenz erzwingt die Reibung zwischen Fasern und Metallen. Diese dichte Umgebung sorgt dafür, dass die Scherkräfte direkt auf die erweichten klebrigen Partikel übertragen werden und diese effizient auseinanderreißen. Um diese Konsistenz aufrechtzuerhalten, ist eine ständige Überwachung des Drehmoments und der Entwässerungsraten der vorgeschalteten Schneckenpresse erforderlich.
Temperaturkontrolle und Verweilzeit
Die Temperatureinstellungen müssen auf die spezifische klebrige Zusammensetzung des Rohmaterials abgestimmt sein. Für bestimmte Hotmelts mit hohem Schmelzpunkt sind höhere Temperaturen erforderlich. Übermäßige Hitze verschwendet Dampf und birgt die Gefahr einer Beschädigung der Faser. Bediener müssen die Temperatur mit der Verweilzeit in der Heizschnecke ausgleichen, indem sie automatisierte Dampfmischventile und Temperatursensoren verwenden.
Die Verweilzeit bestimmt, wie lange der Zellstoff dem Dampf ausgesetzt bleibt, bevor er in den Dispergierer gelangt. Das Heizrohr muss genügend Zeit für eine gleichmäßige Wärmeverteilung über die gesamte Zellstoffmasse bieten. Die Aufbewahrungszeiten liegen typischerweise zwischen zwei und fünf Minuten. Bei einer zu kurzen Verweilzeit bleibt der Kern der Fruchtfleischklumpen kalt und die darin enthaltenen klebrigen Stoffe werden nicht weich. Durch die richtige Kalibrierung wird eine vollständige thermische Durchdringung gewährleistet, ohne dass die inhärente Faserfestigkeit beeinträchtigt wird.
Einstellen des Scheibenabstands
Der Spalt zwischen der statischen und der rotierenden Scheibe steuert die Intensität der mechanischen Scherung. Der Bediener kalibriert diesen Scheibenspalt mithilfe hydraulischer oder elektromechanischer Spalteinstellmechanismen präzise und stellt ihn typischerweise auf einen Wert zwischen 0,1 mm und 0,5 mm ein. Die Anpassung dieser Lücke beinhaltet eine direkt umgekehrte Beziehung.
Durch die Reduzierung des Scheibenspiels wird die Verteilung klebriger Partikel und Tintenflecken deutlich verbessert. Ein engerer Spalt erzwingt eine höhere Reibung und eine geringere Partikelreduktion. Ein schmaler Spalt erhöht auch die elektrische Leistungsaufnahme des Hauptantriebsmotors. Wenn der Spalt zu eng ist, besteht die Gefahr, dass die Zellulosefasern zerschnitten werden, was die Reiß- und Zugfestigkeit des Endpapiers beeinträchtigt. Mühleningenieure müssen die Motorlast ständig in Ampere überwachen und den Abstand anpassen, um das optimale Gleichgewicht zwischen Schadstoffabbau und Fasererhaltung zu finden.
Bewertung eines Altpapier-Zellstoff-Dispergierers: Merkmale und Ergebnisse
Scheibendispergierer vs. Knetersysteme (Entscheidungskriterien)
Bei der Modernisierung von Stoffaufbereitungslinien müssen Mühlen zwischen Scheibendispergierern und Knetersystemen wählen. Beide verarbeiten Zellstoff mit hoher Konsistenz, ihre mechanischen Ansätze unterscheiden sich jedoch grundlegend. A Der Altpapier-Zellstoff-Dispergierer verwendet rotierende Hochgeschwindigkeitsscheiben mit einem schmalen Spalt, um eine aggressive Scherung zu erzeugen. Kneter verwenden langsam rotierende Wellen mit ineinandergreifenden Flügeln, um eine sanfte Faser-zu-Faser-Reibung zu erzeugen.
Betriebsvergleich: Scheibendispergierer vs. Knetersysteme
| verfügen über |
ein Scheibendispergierer |
-Knetersystem |
| Betriebsgeschwindigkeit |
Hohe Geschwindigkeit (typischerweise 1000 bis 1500 U/min) |
Niedrige Geschwindigkeit (normalerweise unter 200 U/min) |
| Lückenbeseitigung |
Schmal und verstellbar (0,1 bis 0,5 mm) |
Breit und fest |
| Primärer Mechanismus |
Mechanisches Reißen mit hoher Scherung |
Sanftes Reiben von Faser zu Faser |
| Faserkonservierung |
Mäßiges Risiko des Faserschneidens |
Hervorragende Erhaltung der Faserlänge |
| Schadstoffabbau |
Aggressive Reduzierung von Mikroklebrigkeiten |
Mäßige Reduzierung, besser für große Flocken |
| Helligkeitsverbesserung |
Hoch (ausgezeichnete Tintenverteilung) |
Mäßig |
Beschaffungsteams müssen ihre Entscheidung auf die Anforderungen des Endprodukts stützen. Scheibendispergierer eignen sich hervorragend für den aggressiven Abbau von Mikroklebstoffen und Tinte und eignen sich daher ideal zur Verbesserung der Helligkeit in feinem Papier oder hochwertigen Verpackungen. Kneter werden eingesetzt, wenn der Erhalt der maximalen Faserlänge Vorrang vor der absoluten Reduzierung von Verunreinigungen hat, wie beispielsweise bei Testliner-Basislagen.
Kompromisse zwischen Energieverbrauch und Dispersionseffizienz
Die thermische Dispergierung ist ein energieintensiver Prozess. Es erfordert viel Dampf für die Heizphase und enorme elektrische Energie für den Hauptmotor des Dispergators. Der spezifische Stromverbrauch liegt oft zwischen 40 und 80 kWh pro Tonne Zellstoff, je nach Spalteinstellung und Stoffart. Fabrikmanager müssen diese Betriebskosten im Vergleich zu den finanziellen Vorteilen geringerer Maschinenstillstandszeiten und weniger Papierfehler abwägen.
Moderne Systeme verfügen über Funktionen zur Energierückgewinnung, um dieses Gleichgewicht zu verbessern. Fortschrittliche Heizschnecken nutzen einen geschlossenen Dampfrückgewinnungskreislauf, um Entspannungsdampf aufzufangen und wiederzuverwenden. Priorisieren Sie bei der Bewertung von Geräten Designs, die eine präzise Motorlaststeuerung und effiziente Dampfmischventile bieten. Das Ziel besteht darin, die Dispersionseffizienz pro Kilowattstunde zu maximieren, ohne den Zellstoff zu stark zu behandeln.
Integration mit Verdünnungs-, Nachflotations- und Enzymbehandlungen
Durch thermische Dispersion werden klebrige Stoffe nicht verdampft; es verändert ihre physische Größe und ihren Zustand. Eine maximale Entfernung von klebrigem Material erfordert eine ganzheitliche Systemintegration. Unmittelbar nach dem Dispergierer fällt der hochkonsistente Zellstoff in eine Latenzkiste für eine kritische Verdünnungsphase nach der Dispergierung. Unter starkem Rühren wird Siebwasser eingespritzt, um die Konsistenz für die Weiterverarbeitung wieder auf 4 % oder 5 % zu senken.
Die thermische Dispersion verändert die Oberflächenchemie der Stickies. Die intensive Hitze und Scherung machen diese Partikel hydrophober und reagieren besser auf die Entfernung nach der Flotation. Viele moderne Mühlen leiten den dispergierten Zellstoff direkt in eine sekundäre Flotationszelle, um die Mikropartikel physisch zu entfernen. Die sequenzielle Zugabe von sauberen Enzymen nach der Verdünnung trägt dazu bei, verbleibende klebrige Partikel zu beruhigen. Esterase-Enzyme zielen auf die chemischen Bindungen der Klebstoffe ab und verhindern, dass diese beim Abkühlen des Fruchtfleisches erneut agglomerieren.
Haltbarkeit und Metallurgie der Ausrüstung
Die internen Komponenten eines Dispergierers unterliegen einem extremen Verschleiß. Hochkonsistente Reibung in Kombination mit restlichen abrasiven Verunreinigungen wie Sand, Glas und Metallfragmenten führt zu einer schnellen Zersetzung von Standardmetallen. Die Metallurgie der Dispergierscheiben wirkt sich direkt auf die Wartungspläne und die Betriebslebensdauer aus.
Bewerten Sie die Ausrüstung anhand der Härte und Zusammensetzung der Scheibenlegierungen. Suchen Sie nach gehärtetem Edelstahl, Gusseisen mit hohem Chromgehalt oder speziellen verschleißfesten Legierungen. Austauschbare Segmentkonstruktionen werden dringend empfohlen. Anstatt eine ganze massive Scheibe auszutauschen, können Wartungsteams einzelne verschlissene Zahnsegmente austauschen. Dieser modulare Ansatz minimiert Wartungsausfallzeiten und reduziert die Ersatzteilkosten erheblich.
Implementierungsrisiken und Minderungsstrategien
Verwalten von Faserdegradation und optischen Eigenschaften
Hohe Hitze und starke mechanische Scherung bergen die Gefahr des Faserabbaus. Wenn das System zu heiß oder mit einem zu engen Spalt betrieben wird, führt dies zu einer Faserverkürzung, die das fertige Blatt schwächt und zu einem Abfall des Canadian Standard Freeness (CSF) führt. Wenn bestimmte Holzstoffe hohen Temperaturen ausgesetzt werden, kommt es zu einer Hitzevergilbung, was zu einem Abfall der ISO-Helligkeit führt.
Die Schadensbegrenzung erfordert eine präzise Kontrolle und chemische Eingriffe. Die Bediener müssen die Temperatur streng überwachen, um ein Überschreiten des erforderlichen Erweichungspunkts der Zielklebstoffe zu vermeiden. Um der Hitzevergilbung entgegenzuwirken, integrieren Mühlen Bleichmittel direkt in die Erhitzungsphase. Durch das Einspritzen von Wasserstoffperoxid zusammen mit Natriumsilikat, Natronlauge und Chelatbildnern wie DTPA in die Heizschnecke wird die hohe Temperatur genutzt, um die Bleichreaktion zu beschleunigen. Dadurch bleiben die optischen Eigenschaften des Zellstoffs während der Dispergierung erhalten oder werden verbessert.
Reduzierung hoher Dampf- und Stromkosten
Das finanzielle Risiko beim Betrieb einer Hochenergieanlage ist erheblich. Ineffizienter Betrieb schmälert schnell die Rentabilität der Verwendung billigerer Altpapierrohstoffe. Das Erhitzen von überschüssigem Wasser anstelle von Ballaststoffen ist die häufigste Energieverschwendung.
Die Abschwächung beginnt in der Verdickungsphase. Durch die Optimierung der Schneckenpressen wird sichergestellt, dass der Zellstoff das strenge Konsistenzziel von 30 % erreicht, d. h. der Dampf erhitzt die Fasern und nicht überschüssiges Wasser. Durch die Implementierung von Frequenzumrichtern (VFDs) am Hauptverteilermotor können Bediener die Leistungsaufnahme basierend auf den Materialbedingungen in Echtzeit anpassen. Wenn eine bestimmte Altpapiercharge weniger klebrige Stoffe enthält, kann der VFD die Motorgeschwindigkeit reduzieren, wodurch Strom gespart wird und gleichzeitig eine ausreichende Verteilung gewährleistet wird.
Herausforderungen beim System-Footprint und bei der Nachrüstung
Das Hinzufügen eines thermischen Dispergiersystems zu einer bestehenden Stoffaufbereitungslinie stellt erhebliche räumliche Herausforderungen dar. Die Ausrüstung erfordert eine große Stellfläche. Sie müssen den geneigten Eindicker, die Hochleistungsschneckenpresse, den Stopfschneckenförderer, das lange Heizrohr, die Dispergiereinheit selbst und ein spezielles Motorkontrollzentrum (MCC) unterbringen.
Nachrüstungen erfordern eine sorgfältige 3D-Raumplanung und Tragwerksplanung. Der Boden muss den extremen Gewichts- und dynamischen Vibrationsbelastungen des Hochgeschwindigkeitsdispergierers standhalten. Mühlen müssen oft erhöhte Plattformen bauen, damit die Schwerkraft den Fluss des Dickstoffs zwischen der Eindickanlage und der Heizschnecke unterstützen kann. Eine ordnungsgemäße Layoutplanung verhindert Engpässe und stellt sicher, dass Wartungsteams einen sicheren Zugang haben, um die schweren Dispergierscheiben mithilfe von Laufkränen auszutauschen.
Führen Sie ein umfassendes Zellstoffaudit durch, um die spezifischen Arten von Mikroklebrigkeiten und sichtbaren Verunreinigungen in Ihrem aktuellen Rohmaterial zu identifizieren.
Fordern Sie bei Geräteherstellern Dispersionstests im Pilotmaßstab mit Proben Ihrer spezifischen Altpapierbeschickung an.
Bewerten Sie Ihren aktuellen Kessel und Ihre Dampfkapazität, um sicherzustellen, dass sie den hohen Temperaturanforderungen einer thermomechanischen Behandlungsphase gerecht werden.
Überprüfen Sie die Metallurgie und das Segmentdesign der vorgeschlagenen Dispergierscheiben, um eine langfristige Verschleißfestigkeit gegenüber abrasiven Verunreinigungen zu gewährleisten.
FAQ
F: Was ist die ideale Temperatur für ein Scheibenwärmeverteilungssystem?
A: Die ideale Temperatur liegt normalerweise zwischen 85 °C und 120 °C. Die genaue Einstellung hängt vom Systemtyp, ob atmosphärisch oder unter Druck, und vom spezifischen Schmelzpunkt der Zielverunreinigungen ab. Für bestimmte synthetische Schmelzklebstoffe sind höhere Temperaturen erforderlich, während für Basiswachse niedrigere Temperaturen ausreichen.
F: Wie unterscheidet sich ein Altpapierbrei-Dispergierer von einem Kneter?
A: Dispergiergeräte verwenden rotierende Hochgeschwindigkeitsscheiben mit einem schmalen, einstellbaren Spalt, um eine hohe Scherung zu erzeugen und Mikroklebstoffe und Tinte effektiv zu zerkleinern. Kneter arbeiten mit niedrigen Geschwindigkeiten und nutzen ineinandergreifende Wellen, um eine sanfte Faser-zu-Faser-Reibung zu erzeugen, die die Faserlänge erhält, aber einen weniger aggressiven Abbau von Verunreinigungen ermöglicht.
F: Kann thermische Dispersion Stickies vollständig beseitigen?
A: Nein, die thermische Dispersion verdampft nicht und entfernt auch keine klebrigen Stoffe aus der Zellstoffmasse. Es dispergiert sie auf eine mikroskopische Größe von unter 0,05 mm und verhindert so, dass sie auf der Papiermaschine agglomerieren. Die tatsächliche Entfernung erfordert eine nachgeschaltete Verdünnung und sekundäre Flotation.
F: Was ist die optimale Zellstoffkonsistenz für die Wärmeverteilung?
A: Die optimale Fruchtfleischkonsistenz liegt zwischen 25 % und 30 %. Eine hohe Konsistenz ist zwingend erforderlich, um die dichte Fasermatrix zu erzeugen, die für intensive mechanische Reibung erforderlich ist. Niedrigere Konsistenzen führen dazu, dass die Fasern verrutschen, wodurch die Scherkraft, die zum Zerkleinern von klebrigen Stoffen erforderlich ist, drastisch reduziert wird.
F: Wie wirkt sich die Disc-Freigabe auf die endgültige Papierqualität aus?
A: Ein engerer Scheibenabstand erhöht die Scherreibung, was die Zersetzung von klebrigen Stoffen und Tinte verbessert und zu einem saubereren, helleren Blatt führt. Wenn der Spalt jedoch zu eng ist, besteht die Gefahr, dass die Zellulosefasern zerschnitten werden, was die Reiß- und Zugfestigkeit des Papiers verringert.
F: Warum fügen Mühlen während der thermischen Dispergierung Bleichmittel hinzu?
A: Hohe Temperaturen während der thermischen Dispergierung können zu einer Hitzevergilbung führen, die die ISO-Helligkeit des Zellstoffs verringert. Durch die direkte Zugabe von Bleichmitteln wie Wasserstoffperoxid in der Erhitzungsphase wird die hohe Hitze genutzt, um die Bleichreaktion zu beschleunigen, dem Vergilbungseffekt entgegenzuwirken und die optischen Eigenschaften zu verbessern.


