Pozostałości klejów, klejów topliwych, klejów syntetycznych i widocznych zanieczyszczeń tworzą trwałe wąskie gardła operacyjne w produkcji papieru makulaturowego. Zanieczyszczenia te powodują przestoje maszyn, pęknięcia wstęgi i poważne wady papieru. Przesiewacz wstępny i separatory żużla skutecznie usuwają makrozanieczyszczenia. Jednak mikroklejeczki łatwo omijają te wczesne etapy. Te mikroskopijne zanieczyszczenia przemieszczają się w dół strumienia i aglomerują podczas procesu wytwarzania papieru. Prowadzi to do poważnych problemów z wydajnością i pogorszenia jakości. Ostateczne rozwiązanie oparte na dnie lejka opiera się na podejściu termomechanicznym. Integracja A Dyskowy system rozpraszania ciepła służy jako standard branżowy w zakresie neutralizacji mikrocząstek. Wykorzystuje kontrolowane ciepło i działanie mechaniczne o dużej sile ścinania, aby rozbić widoczny brud i lepkie materiały. Proces ten zapewnia, że celuloza z recyklingu spełnia rygorystyczne wymagania jakościowe dotyczące produkcji papieru wysokiej jakości.
Mechanizm działania: Dyskowe systemy rozpraszające ciepło wykorzystują kombinację ogrzewania parą (w celu zmiękczenia) i działania mechanicznego o wysokim ścinaniu (w celu rozbicia), aby zredukować lepkość i widoczne zanieczyszczenia do niewidocznych, nielepkich cząstek.
Zmienne krytyczne: Wydajność dyspersji w dużym stopniu zależy od trzech kontrolowanych parametrów: podwyższonej temperatury, wąskiego prześwitu dysku i wysokiej konsystencji masy celulozowej.
Integracja systemu: Maksymalne usuwanie lepkich substancji wymaga holistycznego podejścia, połączenia dyspersji termicznej z rozcieńczaniem po dyspersji, procesami flotacji lub ukierunkowaną obróbką enzymatyczną.
Zwrot z inwestycji i kompromisy: chociaż systemy te są bardzo skuteczne w poprawianiu jakości papieru, właściwości optycznych i wydajności maszynowej, wymagają dokładnej oceny zużycia energii (pary i energii elektrycznej) w porównaniu z poprawą wydajności.
Wyzwanie techniczne związane z substancjami lepkimi w roztwarzaniu makulatury
Makro i mikro karteczki samoprzylepne w strumieniu recyklingu
Meble z papieru makulaturowego zawierają złożoną mieszaninę zanieczyszczeń. Operatorzy młynów kategoryzują te zanieczyszczenia na podstawie rozmiaru i zachowania podczas procesu roztwarzania. Makro-kleiste zazwyczaj mają wielkość większą niż 0,10 mm do 0,15 mm. Pochodzą z etykiet wysyłkowych, klejów kopertowych, opraw książkowych i taśm pakowych. Ze względu na większe wymiary fizyczne, substancje makrolepkie można stosunkowo łatwo wyizolować na początku procesu roztwarzania przy użyciu grubych sit i środków czyszczących o dużej gęstości. Operatorzy mogą je fizycznie usunąć, zanim ulegną dalszemu rozkładowi.
Mikrocząsteczki stanowią znacznie większe wyzwanie na podłodze maszyny. Cząstki te spadają poniżej progu 0,10 mm. Składają się z klejów wrażliwych na nacisk (PSA), materiałów topliwych, wosków i atramentów syntetycznych, takich jak kauczuk styrenowo-butadienowy (SBR) lub etylen i octan winylu (EVA). Podczas wstępnego roztwarzania mechaniczne mieszanie hydrapulpera rozbija większe warstwy kleju na te mikroskopijne fragmenty. Po rozproszeniu w pętli wodnej pozostają stabilne do czasu, aż nagłe zmiany pH, temperatury lub siły ścinającej spowodują ich ponowną aglomerację. Kiedy aglomerują na tkaninach formujących, rolkach prasujących lub cylindrach suszarki, tworzą lepkie osady, które zbierają włókna z arkusza, powodując dziury, smugi na powłoce i rozdzieranie wstęgi papieru.
Ograniczenia standardowego przesiewania i czyszczenia
Tradycyjne przygotowanie masy opiera się w dużej mierze na środkach czyszczących odśrodkowo i drobnych sitach szczelinowych. Odśrodkowe urządzenia czyszczące oddzielają materiały w oparciu o ciężar właściwy. Urządzenia czyszczące do przodu usuwają ciężkie zanieczyszczenia, takie jak piasek i szkło, natomiast środki czyszczące do tyłu usuwają lekkie tworzywa sztuczne. Niestety, większość mikrocząsteczek ma ciężar właściwy prawie identyczny z włóknami wody i celulozy, zwykle w zakresie od 0,95 do 1,15. Siła odśrodkowa nie jest w stanie rozróżnić włókna użytecznego od substancji zanieczyszczającej. Ta fizyczna rzeczywistość pozwala klejom pozostać w strumieniu akceptacji i podróżować dalej do maszyny papierniczej.
Drobne ekrany borykają się z innymi ograniczeniami mechanicznymi. W koszach sitowych zastosowano wąskie szczeliny, często o średnicy do 0,15 mm lub 0,10 mm, w celu blokowania cząstek o dużych rozmiarach. Jednakże materiały lepkie są bardzo giętkie i odkształcalne w standardowych temperaturach roboczych. Różnica ciśnień na koszu sitowym, generowana przez folie rotora, wymusza wytłaczanie miękkich klejów bezpośrednio przez szczeliny. Przeciskają się przez wąskie otwory i przechodzą na drugą stronę. Stwierdza to konieczność oddzielnej fazy leczenia o wysokiej konsystencji. Proces termomechaniczny usuwa giętkie, neutralne pod względem gęstości zanieczyszczenia, których z natury brakuje w sitach i separatorach żużla.
Podstawowa mechanika dyskowego systemu rozpraszania ciepła
Wyjaśnienie obróbki termomechanicznej o wysokiej konsystencji
Dyspersja termiczna opiera się na ściśle sekwencyjnym procesie: odwadnianiu, ogrzewaniu i dyspersji mechanicznej. System musi najpierw przekształcić masę celulozową z konsystencji o niskiej lub średniej do konsystencji o wysokiej. Linie przygotowania masy zazwyczaj wykorzystują nachylone zagęszczacze lub maszyny grawitacyjne, a następnie wysokowydajne prasy śrubowe lub prasy dwudrutowe. Prasa dwudrutowa przykłada coraz większy nacisk docisku w celu ekstrakcji wody, aż masa celulozowa osiągnie konsystencję od 25% do 30%.
Wysoka spójność nie podlega negocjacjom w przypadku tej operacji. Tworzy gęstą matrycę włóknistą wymaganą przy dużym tarciu mechanicznym. Po zagęszczeniu podajnik ślimakowy wpycha gęstą masę do ślimaka lub rury grzewczej. Śruba zamykająca ściska miazgę, tworząc szczelne, nieprzepuszczalne uszczelnienie. Uszczelnienie to zapobiega przedostawaniu się pary pod ciśnieniem do urządzenia zagęszczającego. Wewnątrz komory grzewczej masa celulozowa poddawana jest precyzyjnej obróbce termicznej, mieszając się w sposób ciągły z wtryskiwaną parą, zanim wpadnie do jednostki dyspergującej w celu ostatecznego ścinania.
Rola ogrzewania parowego w zmiękczaniu zanieczyszczeń
Ogrzewanie parowe zmienia stan fizyczny klejów syntetycznych. Ślimak grzewczy wtryskuje bezpośrednio parę wodną, zwykle pod ciśnieniem od 3 do 5 barów, do masy celulozowej o wysokiej konsystencji. Temperatury robocze zwykle mieszczą się w zakresie od 85°C do 120°C. Dokładny cel zależy od tego, czy system działa w warunkach atmosferycznych czy pod ciśnieniem, a także od konkretnego składu materiału.
Celem tego transferu ciepła jest temperatura zeszklenia i temperatura topnienia klejów syntetycznych. Wraz ze wzrostem temperatury miazgi lepkie zanieczyszczenia upłynniają się i tracą integralność strukturalną. Woski topią się, kleje termotopliwe miękną, a kleje wrażliwe na nacisk stają się bardzo giętkie. Ta faza termiczna nie niszczy zanieczyszczeń. Zamiast tego przygotowuje je na awarię mechaniczną. Bez tego wstępnego zmiękczenia mechaniczne ścinanie po prostu przemieszczałoby twarde zanieczyszczenia bez zmniejszania ich fizycznego rozmiaru. Para pomaga również rozluźnić włókna celulozowe, czyniąc je bardziej elastycznymi i mniej podatnymi na przecięcie w późniejszej fazie silnego ścinania.
Ścinanie mechaniczne i wzmożona turbulencja
Rzeczywista dyspersja zachodzi pomiędzy dwoma metalowymi dyskami o dużej wytrzymałości. Jedna tarcza pozostaje nieruchoma, przykręcona do obudowy, podczas gdy druga obraca się z dużymi prędkościami, zwykle napędzana przez masywny silnik elektryczny o mocy od 500 kW do 2000 kW. Obie tarcze posiadają zazębiające się, koncentryczne rzędy precyzyjnie zaprojektowanych zębów. Wzory zębów są różne, zwykle obejmują grube zęby w środku w celu początkowego rozbicia i drobne zęby na obrzeżach w celu ostatecznej dyspersji. Gdy podgrzana masa o wysokiej konsystencji dostaje się do środka dyspergatora, siła odśrodkowa wypycha ją na zewnątrz przez wąską szczelinę pomiędzy dyskami.
Przejście to generuje wzmożone turbulencje i ekstremalne siły ścinające o dużym tarciu. Działanie mechaniczne odrywa zmiękczone lepkie substancje od włókien celulozowych. Rozdrabnia upłynnione kleje, redukując je do mikroskopijnych rozmiarów znacznie poniżej 0,05 mm. Przy tej wielkości cząstki tracą swoją kleistość i nie będą aglomerować na maszynie papierniczej.
To intensywne ścinanie zapewnia główną korzyść drugorzędną. Agresywnie rozkłada widoczne zanieczyszczenia, takie jak niezmielone płatki, pozostałości wosków i uparte plamy atramentu. Dzięki równomiernemu rozproszeniu tych ciemnych cząstek w matrycy włóknistej system znacznie poprawia właściwości optyczne i ogólną jasność końcowego arkusza.
Kluczowe zmienne operacyjne zapewniające optymalną dyspersję
Wymagania dotyczące konsystencji miazgi
Skuteczne ścinanie wymaga wysokiej konsystencji miąższu. Operatorzy muszą utrzymywać paszę o konsystencji od 25% do 30% lub wyższej. Przy niskiej konsystencji nadmiar wody działa jak środek smarny. Włókna po prostu ślizgają się obok siebie, a tarcze nie wytwarzają tarcia niezbędnego do rozproszenia zanieczyszczeń. Wysoka konsystencja wymusza tarcie włókno-włókno i włókno-metal. To gęste środowisko zapewnia, że siły ścinające przenoszą się bezpośrednio na zmiękczone, lepkie cząstki, skutecznie je rozrywając. Utrzymanie tej konsystencji wymaga ciągłego monitorowania momentu obrotowego prasy śrubowej przed i szybkości drenażu.
Kontrola temperatury i czas przebywania
Ustawienia temperatury muszą być dostosowane do specyficznego lepkiego składu surowca. Wyższe temperatury są konieczne w przypadku niektórych materiałów topliwych o wysokiej temperaturze topnienia. Nadmierne ciepło powoduje straty pary i ryzyko uszkodzenia włókna. Operatorzy muszą równoważyć temperaturę i czas przebywania w ślimaku grzewczym, korzystając z automatycznych zaworów mieszających parę i czujników temperatury.
Czas przebywania określa, jak długo masa pozostaje wystawiona na działanie pary przed wejściem do dyspergatora. Rura grzewcza musi zapewniać wystarczająco dużo czasu na równomierne rozprowadzenie ciepła w całej masie miąższu. Czas przechowywania wynosi zazwyczaj od dwóch do pięciu minut. Jeśli czas przebywania jest zbyt krótki, rdzeń grudek miąższu pozostaje zimny, a lepkie substancje w środku nie zmiękną. Właściwa kalibracja zapewnia pełną penetrację termiczną bez pogorszenia naturalnej wytrzymałości włókna.
Regulacja luzu dysku
Szczelina pomiędzy tarczami statycznymi i obracającymi się reguluje intensywność ścinania mechanicznego. Operatorzy precyzyjnie kalibrują luz tarczy za pomocą hydraulicznych lub elektromechanicznych mechanizmów regulacji szczeliny, zwykle ustawiając go w zakresie od 0,1 mm do 0,5 mm. Korygowanie tej luki wiąże się z bezpośrednią zależnością odwrotną.
Zmniejszenie luzu dysku znacznie poprawia rozproszenie lepkich cząstek i plamek atramentu. Węższa szczelina wymusza większe tarcie i mniejszą redukcję cząstek. Wąska szczelina zwiększa również pobór mocy elektrycznej głównego silnika napędowego. Zbyt ciasne ustawienie szczeliny zwiększa ryzyko przecięcia włókien celulozowych, co pogarsza wytrzymałość gotowego papieru na rozdarcie i rozciąganie. Inżynierowie młyna muszą stale monitorować obciążenie silnika w amperach i regulować luz, aby znaleźć optymalną równowagę pomiędzy rozkładem zanieczyszczeń a ochroną włókien.
Ocena dyspergatora masy papierniczej: cechy wpływające na wyniki
Systemy dyspergatora dyskowego a systemy ugniatające (kryteria decyzji)
Modernizując linie przygotowania masy, młyny muszą wybierać pomiędzy dyspergatorami talerzowymi a systemami ugniatającymi. Obie metody przetwarzają masę celulozową o wysokiej konsystencji, ale ich podejście mechaniczne zasadniczo się różni. A Dyspergator masy papierniczej wykorzystuje szybko obracające się tarcze z wąską szczeliną, aby zapewnić agresywne ścinanie. Ugniatarki wykorzystują wolnoobrotowe wały z zazębiającymi się zgarniakami, aby zapewnić delikatne tarcie między włóknami.
Porównanie operacyjne: Dyspergatory dyskowe i systemy ugniatające
| Funkcja |
z dyspergatorem dyskowym |
System ugniatania |
| Prędkość robocza |
Wysoka prędkość (zwykle 1000 do 1500 obr./min) |
Niska prędkość (zwykle poniżej 200 obr./min) |
| Usuwanie szczelin |
Wąski i regulowany (0,1 do 0,5 mm) |
Szerokie i stałe |
| Podstawowy mechanizm |
Rozrywanie mechaniczne przy dużym ścinaniu |
Delikatne pocieranie między włóknami |
| Konserwacja włókien |
Umiarkowane ryzyko przecięcia włókien |
Doskonałe zachowanie długości włókna |
| Rozkład zanieczyszczeń |
Agresywna redukcja mikrosklejeń |
Umiarkowana redukcja, lepsza dla dużych płatków |
| Poprawa jasności |
Wysoka (doskonała dyspersja atramentu) |
Umiarkowany |
Zespoły zakupowe muszą opierać swoją decyzję na wymaganiach produktu końcowego. Dyspergatory dyskowe doskonale radzą sobie z agresywnym rozkładem mikrocząstek i tuszu, dzięki czemu idealnie nadają się do poprawy jasności cienkiego papieru lub opakowań wysokiej jakości. Ugniatacze wybiera się wtedy, gdy priorytetem jest zachowanie maksymalnej długości włókien przed bezwzględną redukcją zanieczyszczeń, jak ma to miejsce w przypadku warstw bazowych testlinera.
Zużycie energii a kompromisy w zakresie efektywności dyspersji
Dyspersja termiczna jest procesem energochłonnym. Wymaga znacznej ilości pary w fazie nagrzewania i ogromnej mocy elektrycznej dla głównego silnika dyspergatora. Specyficzne zużycie energii często waha się od 40 do 80 kWh na tonę masy celulozowej, w zależności od ustawienia szczeliny i rodzaju wsadu. Kierownicy papierni muszą porównać te koszty operacyjne z korzyściami finansowymi wynikającymi ze skrócenia przestojów maszyn i mniejszej liczby wad papieru.
Nowoczesne systemy zawierają funkcje odzyskiwania energii, aby poprawić tę równowagę. Zaawansowane śruby grzewcze wykorzystują odzysk pary w zamkniętej pętli do wychwytywania i ponownego wykorzystania pary rozprężnej. Oceniając sprzęt, należy priorytetowo traktować projekty zapewniające precyzyjną kontrolę obciążenia silnika i wydajne zawory mieszające parę. Celem jest maksymalizacja wydajności dyspersji na kilowatogodzinę bez nadmiernej obróbki masy celulozowej.
Integracja z rozcieńczaniem, obróbką po flotacji i enzymami
Dyspersja termiczna nie odparowuje lepkich substancji; zmienia ich rozmiar fizyczny i stan. Maksymalne usuwanie kleju wymaga całościowej integracji systemu. Natychmiast za dyspergatorem pulpa o wysokiej konsystencji spada do skrzyni utajenia, gdzie następuje krytyczna faza rozcieńczania po dyspersji. Wodę białą wtryskuje się z silnym mieszaniem, aby obniżyć konsystencję z powrotem do 4% lub 5% w celu dalszego przetwarzania.
Dyspersja termiczna zmienia chemię powierzchni substancji lepkich. Intensywne ciepło i ścinanie sprawiają, że cząstki te są bardziej hydrofobowe i reagują na usuwanie po flotacji. Wiele nowoczesnych młynów kieruje rozproszoną masę celulozową bezpośrednio do wtórnej komory flotacyjnej, aby fizycznie usunąć mikrocząstki. Sekwencyjne dodawanie czystych enzymów po rozcieńczeniu pomaga uspokoić pozostałości lepkich cząstek. Enzymy esterazy działają na wiązania chemiczne klejów, zapobiegając ich ponownemu zbrylaniu się w miarę schładzania masy celulozowej.
Trwałość sprzętu i metalurgia
Wewnętrzne elementy dyspergatora są narażone na ekstremalne zużycie. Tarcie o wysokiej konsystencji w połączeniu z resztkowymi zanieczyszczeniami ściernymi, takimi jak piasek, szkło i fragmenty metalu, szybko powoduje degradację standardowych metali. Metalurgia tarcz dyspergujących bezpośrednio wpływa na harmonogramy konserwacji i żywotność.
Oceń sprzęt na podstawie twardości i składu stopów tarcz. Szukaj hartowanej stali nierdzewnej, żeliwa o wysokiej zawartości chromu lub specjalistycznych stopów odpornych na zużycie. Zdecydowanie zalecane są konstrukcje z wymiennymi segmentami. Zamiast wymieniać całą masywną tarczę, zespoły konserwacyjne mogą wymieniać poszczególne zużyte segmenty zębów. To modułowe podejście minimalizuje przestoje konserwacyjne i znacznie zmniejsza koszty części zamiennych.
Ryzyka wdrożeniowe i strategie łagodzenia
Zarządzanie degradacją włókien i właściwościami optycznymi
Wysoka temperatura i intensywne ścinanie mechaniczne stwarzają ryzyko degradacji włókien. Praca systemu w zbyt wysokiej temperaturze lub ze zbyt małą szczeliną powoduje skracanie się włókien, co osłabia końcowy arkusz i powoduje spadek odwadności kanadyjskiej (CSF). Wystawienie niektórych mas mechanicznych na działanie wysokich temperatur powoduje żółknięcie pod wpływem ciepła, co skutkuje spadkiem jasności ISO.
Łagodzenie wymaga precyzyjnej kontroli i interwencji chemicznej. Operatorzy muszą ściśle monitorować temperaturę, aby uniknąć przekroczenia niezbędnej temperatury mięknienia docelowych substancji lepkich. Aby przeciwdziałać żółknięciu pod wpływem ciepła, młyny włączają środki wybielające bezpośrednio do fazy ogrzewania. Wstrzykiwanie nadtlenku wodoru wraz z krzemianem sodu, sodą kaustyczną i środkami chelatującymi, takimi jak DTPA, do ślimaka grzejnego wykorzystuje wysoką temperaturę do przyspieszenia reakcji wybielania. Zachowuje to lub poprawia właściwości optyczne masy celulozowej podczas dyspersji.
Ograniczenie wysokich kosztów pary i energii
Ryzyko finansowe związane z eksploatacją systemu wysokoenergetycznego jest znaczne. Nieefektywne działanie szybko zmniejsza opłacalność stosowania tańszych makulatury. Ogrzewanie nadmiaru wody zamiast włókien jest najczęstszym źródłem marnowanej energii.
Łagodzenie rozpoczyna się na etapie zagęszczania. Optymalizacja pras śrubowych gwarantuje, że masa celulozowa osiągnie rygorystyczny cel dotyczący konsystencji 30%, co oznacza, że para podgrzewa włókno, a nie nadmiar wody. Zastosowanie napędów o zmiennej częstotliwości (VFD) w głównym silniku dyspergatora umożliwia operatorom regulację poboru mocy w oparciu o warunki panujące w czasie rzeczywistym. Jeśli określona partia makulatury zawiera mniej lepkich substancji, VFD może zmniejszyć prędkość silnika, oszczędzając energię elektryczną przy jednoczesnym zachowaniu odpowiedniego rozproszenia.
Wyzwania dotyczące zasięgu systemu i modernizacji
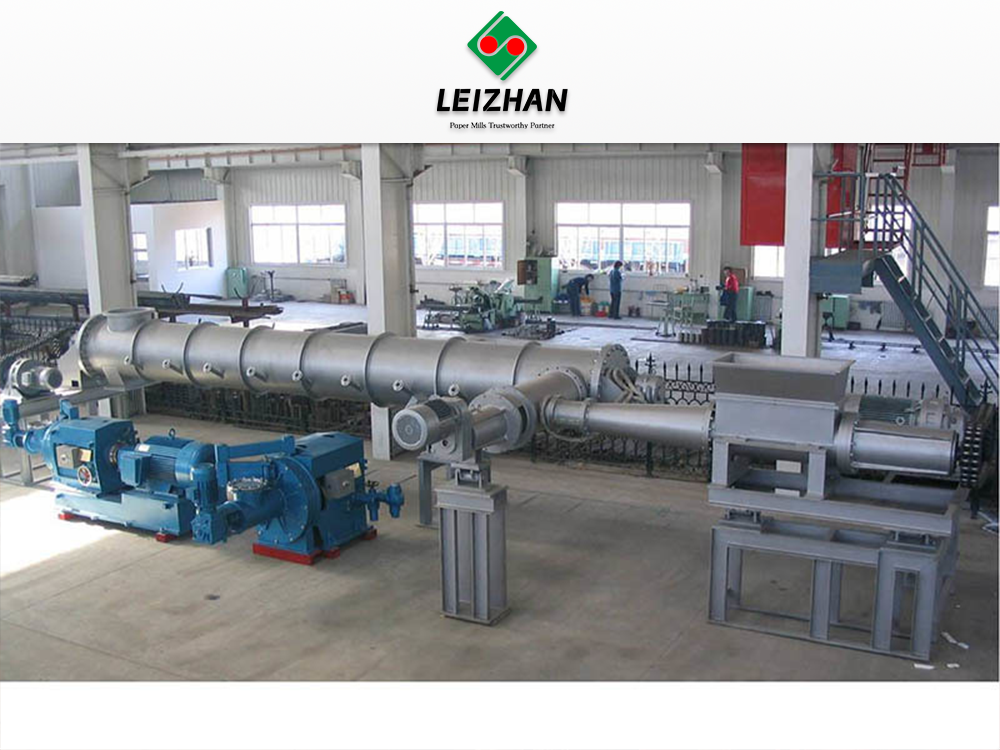
Dodanie systemu dyspersji termicznej do istniejącej linii przygotowania masy wiąże się ze znacznymi wyzwaniami przestrzennymi. Sprzęt wymaga dużej powierzchni. Należy uwzględnić nachylony zagęszczacz, wytrzymałą prasę śrubową, podajnik ślimakowy, długą rurę grzejną, sam zespół dyspergujący i dedykowane centrum sterowania silnikiem (MCC).
Modernizacja wymaga starannego planowania przestrzennego 3D i inżynierii konstrukcyjnej. Podłoga musi wytrzymać ekstremalny ciężar i dynamiczne obciążenia wibracyjne szybkobieżnego dyspergatora. Młyny często muszą budować podwyższone platformy, aby grawitacja wspomagała przepływ grubego surowca pomiędzy urządzeniami zagęszczającymi a ślimakiem grzewczym. Właściwe planowanie układu zapobiega powstawaniu wąskich gardeł i zapewnia zespołom konserwacyjnym bezpieczny dostęp w celu wymiany ciężkich tarcz rozsiewających za pomocą suwnic.
Przeprowadź kompleksowy audyt masy celulozowej, aby zidentyfikować określone rodzaje mikrocząsteczek i widocznych zanieczyszczeń w bieżącym surowcu.
Poproś producentów sprzętu o pilotażowe testy dyspersji, korzystając z próbek konkretnego surowca makulaturowego.
Oceń swój obecny kocioł i wydajność pary, aby upewnić się, że jest on w stanie sprostać wymaganiom wysokotemperaturowym fazy obróbki termomechanicznej.
Sprawdź metalurgię i konstrukcję segmentów proponowanych tarcz dyspergujących, aby zagwarantować długoterminową odporność na ścieranie i zanieczyszczenia ścierne.
Często zadawane pytania
P: Jaka jest idealna temperatura dla dyskowego systemu rozpraszania ciepła?
Odp.: Idealna temperatura zazwyczaj mieści się w zakresie od 85°C do 120°C. Dokładne ustawienie zależy od typu systemu, atmosferycznego lub ciśnieniowego, oraz konkretnej temperatury topnienia docelowych zanieczyszczeń. Wyższe temperatury są wymagane w przypadku niektórych syntetycznych klejów topliwych, podczas gdy niższe temperatury są wystarczające w przypadku wosków zasadowych.
P: Czym różni się dyspergator masy makulaturowej od ugniatarki?
Odp.: Dyspergatory wykorzystują szybko obracające się dyski z wąską, regulowaną szczeliną, aby generować silne ścinanie, skutecznie rozdrabniając mikrocząsteczki klejące i atrament. Ugniatarki pracują przy niskich prędkościach, wykorzystując zazębiające się wały, aby wytworzyć delikatne tarcie między włóknami, co pozwala zachować długość włókien, ale zapewnia mniej agresywny rozkład zanieczyszczeń.
P: Czy dyspersja termiczna może całkowicie wyeliminować lepkość?
Odp.: Nie, dyspersja termiczna nie odparowuje ani nie usuwa substancji lepkich z masy celulozowej. Rozprasza je do mikroskopijnych rozmiarów poniżej 0,05 mm, co zapobiega ich aglomeracji na maszynie papierniczej. Rzeczywiste usuwanie wymaga dalszego rozcieńczenia i wtórnej flotacji.
P: Jaka jest optymalna konsystencja masy celulozowej pod kątem rozpraszania ciepła?
Odp.: Optymalna konsystencja miąższu wynosi od 25% do 30%. Wysoka konsystencja jest wymagana do wytworzenia gęstej matrycy włóknistej potrzebnej do intensywnego tarcia mechanicznego. Niższa konsystencja powoduje poślizg włókien, drastycznie zmniejszając siłę ścinającą wymaganą do rozbicia lepkich substancji.
P: W jaki sposób prześwit dysku wpływa na ostateczną jakość papieru?
Odp.: Węższy luz dysku zwiększa tarcie ścinające, co poprawia rozkład substancji lepkich i atramentu, co prowadzi do czystszego i jaśniejszego arkusza. Jeśli jednak szczelina jest zbyt wąska, istnieje ryzyko przecięcia włókien celulozowych, co zmniejsza wytrzymałość papieru na rozdarcie i rozciąganie.
P: Dlaczego młyny dodają środki wybielające podczas dyspersji termicznej?
Odp.: Wysokie temperatury podczas dyspersji termicznej mogą powodować żółknięcie pod wpływem ciepła, co obniża jasność ISO masy celulozowej. Dodanie środków wybielających, takich jak nadtlenek wodoru, bezpośrednio do fazy grzewczej wykorzystuje wysoką temperaturę do przyspieszenia reakcji wybielania, przeciwdziałając efektowi żółknięcia i poprawiając właściwości optyczne.


