Starke Verunreinigungen, die in den nachgelagerten Aufschlussprozess gelangen, verursachen zusätzliche Betriebskosten. Fremdmetalle, Glasscherben, Sand, Schmutz und dichte Kunststoffe beschleunigen den Verschleiß an Refinerplatten und Siebkörben. Dies führt zu häufigen Wartungsstillständen und zerstörten Geräten. Die Verarbeitung von recyceltem Faserstoff oder stark verunreinigtem Frischzellstoff mit Konsistenzen zwischen 2 % und 6 % stellt eine besondere physikalische Herausforderung dar. Sie müssen dichte Verunreinigungen abtrennen, ohne übermäßigen Faserverlust zu verursachen, das System zu verstopfen oder große Verdünnungswassermengen zu benötigen, die den Wasserhaushalt der Mühle stören.
Der primäre Abwehrmechanismus in der groben Screening-Schleife ist die Hochkonsistenz-Zentrireiniger . Diese Ausrüstung wird häufig als High Density Cleaner oder HD Cleaner bezeichnet und basiert auf der Zentrifugalmechanik, um nachgeschaltete Anlagen zu schützen. Durch das Auffangen großer und schwerer Abfälle unmittelbar nach dem Pulper werden katastrophale Schäden an empfindlichen rotierenden Maschinen verhindert. Wir werden die Fluiddynamik, technischen Merkmale und Bewertungskriterien aufschlüsseln, die für die Spezifizierung der richtigen Einheit für bestimmte Stoffarten und Produktionskapazitäten erforderlich sind.
Mechanik der zentrifugalen Trennung: Zentrifugenreiniger mit hoher Konsistenz nutzen den tangentialen Materialeintrag, um einen Hochgeschwindigkeits-Rotationsfluss zu erzeugen, der Materialien auf der Grundlage des spezifischen Gewichts und nicht der physikalischen Größe trennt.
Schutz der nachgeschalteten Anlagen: Die effektive Entfernung von schwerer Schlacke, Sand und Metall in der Hochkonsistenzstufe verlängert direkt den Lebenszyklus nachgeschalteter Entstipper, Refiner und Feinsiebe.
Kritische Bewertungsmetriken: Beschaffungs- und Ingenieurteams müssen die Effizienz des Reinigers auf der Grundlage der Druckabfallanforderungen, der Ausschussaustragsmechanismen (intermittierend vs. kontinuierlich) und der Verschleißfestigkeit der Kegelmaterialien (z. B. Aluminiumoxidkeramik) bewerten.
Operative Kompromisse: Um ein Gleichgewicht zwischen maximaler Entfernung von Verunreinigungen und minimaler Faserabweisung zu erreichen, ist eine präzise Steuerung der Druckunterschiede und in einigen Designs die Anwendung von Abschlämmwasser erforderlich.
Die Mechanik: Wie ein Zentrireiniger mit hoher Konsistenz funktioniert
Tangentialer Eintritt und Fluiddynamik
Der Trennprozess beginnt in dem Moment, in dem die Zellstoffsuspension in die Anlage gelangt. Der Stoff gelangt tangential in den oberen zylindrischen Abschnitt unter erheblichem Förderpumpendruck, der je nach spezifischer Anlagenkonstruktion typischerweise zwischen 150 und 250 kPa liegt. Diese spezielle Eintrittsgeometrie drückt die Flüssigkeit gegen die Innenwand und wandelt die lineare Geschwindigkeit sofort in eine intensive Rotationsgeschwindigkeit um. Die Flüssigkeit erzeugt einen primären nach unten gerichteten Wirbel, der spiralförmig entlang des Innenumfangs des Zylinders und des Kegels verläuft. Diese Hochgeschwindigkeitsrotation erzeugt die notwendigen Zentrifugalkräfte, um schwerere Partikel nach außen zu drücken und sie von der Hauptfasersuspension zu trennen. Das Spiraldesign am Einlass minimiert Turbulenzen und gewährleistet einen reibungslosen Übergang in das Rotationsströmungsmuster.
Zentrifugalkraft vs. spezifisches Gewicht
Die Zentrifugalreinigung beruht ausschließlich auf dem Prinzip des spezifischen Gewichts und nicht auf physikalischen Abmessungen. Die Zentrifugalkraft wirkt auf schwere Verunreinigungen überproportional, da diese Verunreinigungen ein höheres spezifisches Gewicht besitzen als Zellulosefasern und Wasser. Wasser hat ein spezifisches Gewicht von 1,0 und gesättigte Zellulosefasern liegen bei etwa 1,5. Im Gegensatz dazu liegt Quarzsand bei 2,6 und Stahlfragmente über 7,8. Während sich die Suspension dreht, treibt die Rotationsenergie diese dichten Partikel nach außen gegen die Wand des Reinigers. Währenddessen bleiben die leichteren Zellulosefasern näher am Zentrum der rotierenden Flüssigkeitssäule schweben. Diese dichtebasierte Trennung isoliert kleine, schwere Partikel, die andernfalls durch die physikalischen Barrieren der nachgeschalteten Drucksiebe schlüpfen würden.
Die Rolle des kegelförmigen Körpers
Die Geometrie des Reinigers bestimmt seine Abscheideleistung. Die Ausstattung geht von einem breiten oberen Zylinder zu einem sich verjüngenden unteren Kegel über. Während sich die Flüssigkeit nach unten in die engeren Abschnitte des Kegels bewegt, beschleunigt sich die Rotationsgeschwindigkeit der Flüssigkeit aufgrund der Erhaltung des Drehimpulses schnell. Diese Beschleunigung verstärkt die auf die Aufhängung wirkende Zentrifugalkraft erheblich. Die verstärkte Kraft sorgt dafür, dass auch geringfügig schwerere Partikel zur Außenwand getrieben werden, bevor die Flüssigkeit die Ausschusszone am unteren Scheitelpunkt erreicht. Der genaue Winkel dieses Kegels bestimmt das Gleichgewicht zwischen Abscheideleistung und Druckabfall. Steilere Kegel bieten im Allgemeinen eine höhere Trenneffizienz, erfordern jedoch höhere Speisedrücke, um den Wirbel aufrechtzuerhalten.
Der sekundäre Aufwärtswirbel
An der Spitze des unteren Kegels verändert sich die Fluiddynamik dramatisch. Da das Gerät unter einem kontinuierlichen Druckunterschied arbeitet, kann die Flüssigkeit nicht einfach am Boden austreten. Der saubere Zellstoff, auch Gutstoff genannt, hat ein geringeres spezifisches Gewicht und sammelt sich in der Nähe der Mittelachse. Am Boden des Kegels kehrt dieser leichtere Akzeptstoff seine Richtung um und bildet einen inneren Niederdruckwirbel. Dieser sekundäre Wirbel bewegt sich schnell nach oben durch die exakte Mitte des Reinigers, passiert den Wirbelsucher und tritt über den Akzeptauslass oben am Gerät aus. Im absoluten Zentrum dieses nach oben gerichteten Wirbels bildet sich auf natürliche Weise ein Luftkern, der die Strömung stabilisiert und die Wiedervermischung abgeschiedener Schadstoffe verhindert.
Arten von Verunreinigungen, auf die ein hochkonsistenter Zellstoffreiniger abzielt
Kategorisierung schwerer Schadstoffe
Der Der High Consistency Pulp Cleaner zielt auf bestimmte Fremdmaterialien ab, die über Rohstoffballen in die Mühle gelangen. Zu den üblichen Abfällen gehören schwere Heftklammern, Bindedraht, Büroklammern, Kies, Sand, Glasscherben und dichter Schmutz. In Recyclingpapierfabriken, die alte Wellpappenbehälter (OCC) verarbeiten, stößt das System auch auf schwere Kunststoffe und Metallfragmente von Versandpaletten. Der Reiniger entfernt erfolgreich unverarbeitete Klumpen und dichte Faserklumpen, die weiter entstippt werden müssen, und verhindert so, dass sie nachfolgende Feinsiebe verstopfen. Bediener müssen das spezifische Gewicht dieser Verunreinigungen verstehen, um die Betriebsparameter des Reinigers zu optimieren.
Spezifisches Gewicht üblicher Mühlenverunreinigungen.
| Verunreinigungstyp. |
Durchschnittliches spezifisches Gewicht. |
Schwierigkeit bei der Entfernung |
| Tramp-Metall (Stahl/Eisen) |
7,5 - 8,0 |
Niedrig |
| Glasscherben |
2,4 - 2,8 |
Niedrig |
| Quarzsand/Kies |
2,6 - 2,7 |
Niedrig |
| Dichte Kunststoffe (PET/PVC) |
1,3 - 1,5 |
Hoch |
| Zellulosefaser (Referenz) |
1,5 (gesättigt) |
N / A |
Trennung zwischen Größe und Dichte
Mühleningenieure wissen, dass neben der herkömmlichen Barrieresiebung auch die Zentrifugalreinigung obligatorisch ist. Grobe und feine Siebe trennen Materialien streng nach ihrer physikalischen Größe und nutzen dabei präzisionsgefräste Schlitze oder gebohrte Löcher. Ein kleines Stück dichter Draht oder ein Quarzsandkorn kann sich leicht so ausrichten, dass es durch einen 0,15-mm-Siebschlitz passt. Centricleaner beheben diese Schwachstelle, indem sie kleine, hochdichte Partikel entfernen, die physische Barrieren umgehen. Die Kombination von Dichte- und Größentrennung bietet einen umfassenden Schutzmechanismus für die Stoffaufbereitungslinie. Beim Auffangen von schwerem, schmalem Schmutz kann man sich nicht allein auf Spaltsiebe verlassen.
Auswirkung nicht entfernter Schlacke
Gelingt es nicht, die schwere Schlacke in der Hochkonsistenzstufe zu entfernen, führt dies zu schweren mechanischen Schäden in der gesamten Mühle. Fremdmetall, das den Reiniger umgeht, schert Refinerplatten sofort ab, zerstört teure Metallverarbeitung und stoppt die Produktion. Scharfes Glas und Kies durchbohren feine Siebkörbe leicht, was zu einer massiven Faserverunreinigung führt und einen sofortigen Austausch des Korbes erfordert. Schwebsamer Sand verursacht starken abrasiven Verschleiß in der Rohrleitungsinfrastruktur, den Pumpenlaufrädern und den Ventilsitzen. Diese Erosion verkürzt die Betriebslebensdauer aller nachgeschalteten Flüssigkeitshandhabungsgeräte drastisch und zwingt zu vorzeitigen Umbauten teurer Kreiselpumpen.
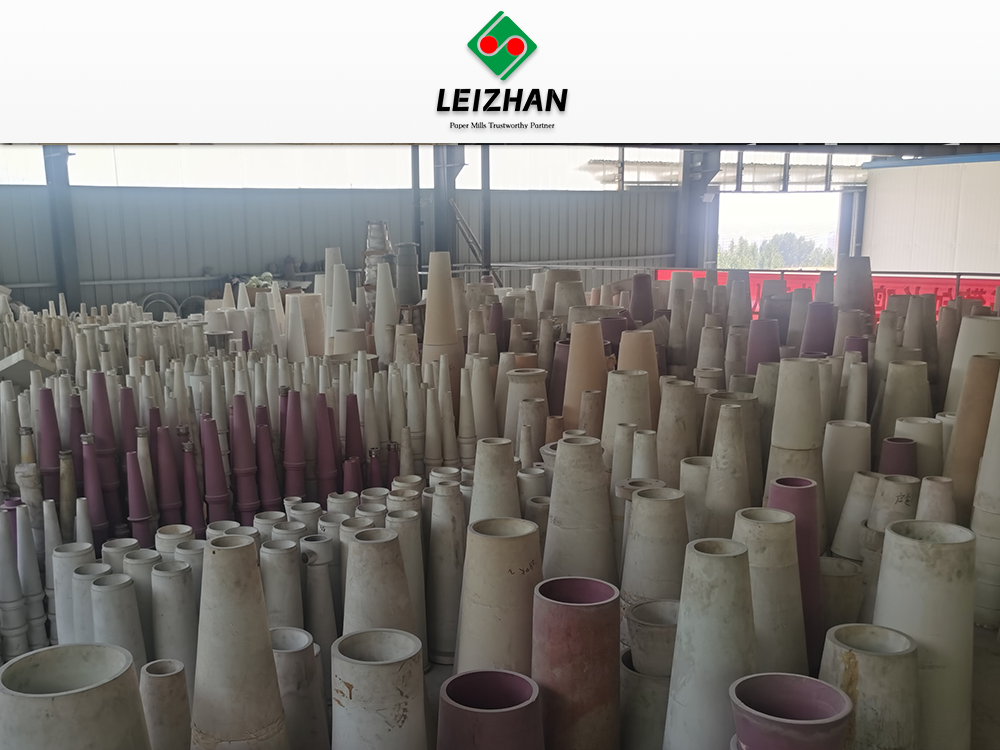
Technische Merkmale zur Evaluierung in einem Hochkonsistenz-Zentrireiniger
Verschleißfestigkeit und Materialauswahl
Die Betriebslebensdauer hängt stark von den Materialien ab, aus denen der untere Konus besteht, wo Zentrifugalkräfte und abrasiver Verschleiß am stärksten sind. Polyurethankegel bieten Flexibilität und Schlagfestigkeit, verschlechtern sich jedoch bei starker Sandbelastung schnell. Gusseisen bietet eine hervorragende strukturelle Festigkeit, leidet jedoch unter Korrosion und allmählicher Erosion. Keramik mit hohem Aluminiumoxidgehalt bietet eine außergewöhnliche Beständigkeit gegen stark abrasiven Sand und Metall, die sich mit hohen Geschwindigkeiten bewegen. Keramische Komponenten verhindern häufige Wartungsstillstände und behalten die für eine optimale Wirbelbildung erforderliche Innengeometrie bei. Bei der Inspektion des Kegels während Stillständen sollten Wartungsteams ein strenges Bewertungsprotokoll befolgen.
Trennen Sie die Förderpumpe und sperren Sie die Hauptstromversorgung ab.
Schließen Sie die manuellen Absperrventile sowohl an der Zufuhr- als auch an der Annahmeleitung.
Entlasten Sie den Innendruck mit dem dafür vorgesehenen Entlüftungsventil.
Entfernen Sie das untere Konusteil über die Flanschverbindung.
Untersuchen Sie die innere Keramik- oder Polyurethanauskleidung auf Rillen, Lochfraß oder ungleichmäßige Abnutzungsmuster.
Messen Sie den Innendurchmesser der Ausschussspitze und vergleichen Sie ihn mit den OEM-Spezifikationen.
Design der Ausschusskammer und Entladungsmechanismen
Ingenieure müssen bewerten, wie die Ausrüstung mit dem Ausschussmaterial umgeht. Intermittierende Entleerungssysteme nutzen eine Ausschusskammer, die mit pneumatischen Doppelventilen ausgestattet ist. Das obere Ventil öffnet sich, damit schwerer Schmutz in die Kammer fallen kann, und schließt sich dann, bevor das untere Ventil öffnet, um den Schmutz abzuwerfen und so einen Druckverlust zu verhindern. Kontinuierliche Entlüftungssysteme sorgen für einen konstanten, geringen Ausschussfluss, was einfacher ist, aber eine sekundäre Verarbeitung erfordert. Die meisten modernen Geräte verfügen über ein robustes Schauglas. Dieser transparente Abschnitt ermöglicht es dem Bediener, die Ausschusskammer visuell zu überwachen und sicherzustellen, dass sie nicht überfüllt wird und den internen Wirbel stört.
Vergleich des Entladungsmechanismus,
| Systemtyp, |
Betriebsmechanismus, |
potenzieller Faserverlust |
, Wartungsbedarf |
| Intermittierend (Doppelventil) |
Sequentielles Öffnen/Schließen von zwei Pneumatikventilen |
Sehr niedrig |
Hoch (Ventildichtungen, Aktuatoren) |
| Kontinuierliche Blutung |
Konstant offene Öffnung am Scheitelpunkt |
Hoch (Sekundärstufe erforderlich) |
Niedrig (Keine beweglichen Teile) |
Auswaschwasserinjektion
Um die Faserausbeute zu maximieren, verfügen viele fortschrittliche Reiniger über eine Spülwassereinspritzung an der Ausschussspitze. Elutriation oder Verdünnungswasser wird tangential nahe der Basis des Kegels eingespritzt. Dieser saubere Wasserfluss wirkt der Abwärtsbewegung guter Zellulosefasern entgegen, die mit dem schweren Schmutz mitgerissen werden. Das eingespritzte Wasser wäscht diese leichteren Fasern zurück in den Akzeptstrom. Durch die Implementierung der Abschlämmung wird der Faserverlust erheblich minimiert, während schwere Schlacke ungehindert in die Ausschusskammer fallen kann. Der Druck des Spülwassers muss 20 bis 50 kPa über dem Innendruck an der Einspritzstelle liegen, um zu verhindern, dass sich Stoff in den Wasserleitungen staut.
Druckabfall- und Energieverbrauchsmetriken
Um den inneren Wirbel aufrechtzuerhalten, ist eine bestimmte Druckdifferenz zwischen dem Zulaufeinlass und dem Gutstoffauslass erforderlich. Ingenieure müssen die Energieeffizienz der Förderpumpe im Vergleich zur Abscheideleistung des Reinigers bewerten. Ein höherer Druckabfall erhöht im Allgemeinen die Reinigungseffizienz, indem die Flüssigkeit schneller rotiert, erfordert jedoch deutlich mehr elektrische Energie von der Förderpumpe. Ein Standarddruckabfall (Delta P) liegt zwischen 100 und 150 kPa. Bediener müssen den optimalen Drucksollwert finden, der die erforderliche Menge an schwerem Schmutz entfernt, ohne Pumpenenergie zu verschwenden oder übermäßigen Verschleiß an den Innenwänden des Kegels zu verursachen.
Operative Kompromisse: Reinigung mit hoher Konsistenz vs. Reinigung mit mittlerer/niedriger Konsistenz
Konsistenzbereiche und Systemplatzierung
Zellstoffreiniger werden nach der Konsistenz des von ihnen verarbeiteten Stoffs kategorisiert. Hochkonsistenzanlagen arbeiten mit Feststoffgehalten zwischen 2 % und 6 %. Systeme mit mittlerer Konsistenz laufen mit 1,5 % bis 2 %, während Systeme mit niedriger Konsistenz stark verdünnte Bestände unter 1,5 % verarbeiten. Mühlen positionieren Hochkonsistenzeinheiten unmittelbar nach dem Stofflöser oder Blastank. In diesem Stadium ist der Bestand dick und die Trümmer groß und zerstörerisch. Die Platzierung dieser robusten Einheiten an der Spitze der Linie fungiert als erste Verteidigungslinie und schützt alle nachfolgenden Durchforstungs- und Siebstufen vor katastrophalen mechanischen Schäden.
Ausrichtung auf schwere und leichte Verunreinigungen
Hochkonsistenzgeräte sind ausschließlich für die Beseitigung von schwerem Schmutz mit einem hohen spezifischen Gewicht konzipiert. Sie eignen sich hervorragend zum Entfernen von Metall, Glas und Steinen. Sie sind bei der Entfernung leichter Verunreinigungen unwirksam. Nachgeschaltete Reiniger mittlerer und niedriger Konsistenz sind erforderlich, um leichte Verunreinigungen zu bekämpfen. Diese Vorwärts- und Rückwärtsreiniger beseitigen Kunststoffe, Styropor, klebrige Partikel, Splitter und feinen Schmutz. Ein komplettes Stoffaufbereitungssystem erfordert sowohl eine starke Entfernung mit hoher Konsistenz als auch eine leichte Entfernung mit niedriger Konsistenz, um die endgültige Papierqualität zu erreichen. Sie können einen einzelnen Reinigertyp nicht zwingen, beide Enden des spezifischen Gewichtsspektrums zu behandeln.
Faserrückgewinnungsraten im Vergleich zur Schadstoffentfernung
Die Zentrifugalreinigung erfordert einen inhärenten betrieblichen Kompromiss zwischen Sauberkeit und Ausbeute. Höhere Zentrifugalkräfte und breitere Ausschussöffnungen erhöhen die Entfernungsrate von Verunreinigungen und sorgen für einen saubereren Akzeptstrom. Bei diesen aggressiven Einstellungen besteht die Gefahr, dass gute Fasern stärker zurückgewiesen werden und wertvolle Zellulose auf der Mülldeponie landet. Die Betreiber müssen diese Kennzahlen auf der Grundlage der spezifischen Stoffqualität und der Endproduktanforderungen abwägen. Der Einsatz von Spülwasser und die Optimierung der automatischen Ventilsteuerung tragen dazu bei, diesen Kompromiss zu mildern und die Rückgewinnung zu maximieren, ohne die Sauberkeit zu beeinträchtigen. Die Anpassung der Verweilzeit des oberen Auswurfventils wirkt sich direkt auf das Faservolumen aus, das bei jedem Entleerungszyklus verloren geht.
Kapazität vs. Stellfläche
Bei der Gestaltung eines Mühlenlayouts ist die Stellfläche ein wichtiger Aspekt. Einzelne Hochkonsistenzeinheiten mit großem Durchmesser verarbeiten einen enormen Volumendurchsatz. Eine einzige Einheit kann oft den gesamten Produktionsfluss vom Pulper abwickeln und dabei zwischen 1.000 und 5.000 Liter pro Minute verarbeiten. Die Feinreinigung mit geringer Konsistenz erfordert aufgrund der enormen erforderlichen Verdünnungswassermengen umfangreiche Multizyklonbänke mit Hunderten von Kegeln mit kleinem Durchmesser, um die gleiche Fasermenge zu verarbeiten. Die großen Einzelgeräte sparen wertvolle Stellfläche und bieten gleichzeitig den Schutz von kritischem Grobgut.
Implementierungsrisiken und Minderungsstrategien
Risiko: Einstecken der Ausschusssteckdose
Der häufigste Betriebsfehler ist eine Verstopfung am Ausschussauslass. Dies geschieht aufgrund einer übermäßigen Ansammlung schwerer Feststoffe, der Einführung von übergroßem Fremdmetall, das die Öffnung überbrückt, oder eines Fehlers in der automatischen Ablassventilsequenz. Wenn der Auslass verstopft ist, sammeln sich schwere Rückstände im Kegel an, unterbrechen den Wirbel und befördern Sand und Metall direkt in den Akzeptstrom. Zur Schadensbegrenzung ist die Implementierung automatisierter Reinigungszyklen erforderlich, die vom DCS des Werks gesteuert werden. Der Einsatz leistungsstarker pneumatischer Plattenschieber verhindert ein Verstopfen. Durch die Gewährleistung einer ordnungsgemäßen Vorabsiebung mit Abfallfallen und Zerkleinerern im Pulper wird die Menge an übergroßem Schmutz, der den Reiniger erreicht, reduziert.
Risiko: Beschleunigter Rotor- und Kegelabbau
Die Verarbeitung stark abrasiver Recycling-Müllstoffe, wie z. B. OCC, das stark mit Straßensand verunreinigt ist, führt zu vorzeitigem Verschleiß des unteren Konusabschnitts. Wenn die Kegelwand erodiert, ändert sich die innere Geometrie, wodurch die für eine effiziente Trennung erforderliche Fluiddynamik zerstört wird. Um dieses Risiko zu mindern, sollten Ingenieure modulare Kegelkonstruktionen festlegen. Der modulare Aufbau ermöglicht es Wartungsteams, nur den stark verschleißenden unteren Scheitelpunkt und nicht die gesamte Einheit auszutauschen. Durch die Aufrüstung der unteren Abschnitte auf Keramik mit hohem Aluminiumoxidgehalt verlängern sich die Wartungsintervalle im Vergleich zu Standard-Polyurethan oder Stahl drastisch.
Risiko: Suboptimale Druckunterschiede
Die Zentrifugalabscheidung versagt, wenn der innere Wirbel zusammenbricht. Der Wirbelkollaps wird typischerweise durch Schwankungen des Förderpumpendrucks, plötzliche Änderungen der Stoffkonsistenz oder eingeschlossene Luft im System verursacht. Wenn die Druckdifferenz sinkt, hört die Trennung vollständig auf. Zur Abhilfe gehört die Installation von Präzisionsdrucktransmittern sowohl an der Zufuhr- als auch an der Annahmeleitung. Diese Sensoren müssen zur Echtzeitüberwachung direkt in das verteilte Steuerungssystem des Werks integriert werden. Das DCS kann dann den Frequenzumrichter (VFD) der Förderpumpe automatisch anpassen, um den genauen Druckabfall aufrechtzuerhalten, der für einen kontinuierlichen, stabilen Betrieb erforderlich ist.
Abschluss
Führen Sie ein umfassendes Stoffgutaudit durch, um das genaue spezifische Gewicht und Volumen der in Ihren Aufschlussprozess gelangenden Verunreinigungen zu bestimmen.
Installieren Sie Präzisionsdrucktransmitter an den Zufuhr- und Annahmeleitungen und integrieren Sie sie in das DCS für eine automatisierte VFD-Steuerung.
Rüsten Sie die unteren Kegelabschnitte bestehender Einheiten auf Keramik mit hohem Aluminiumoxidgehalt auf, wenn Sie stark abrasives OCC oder stark geschliffene Stoffe verarbeiten.
Implementieren Sie automatisierte Spülzyklen an den Ausschussauslassventilen, um Brückenbildung und Wirbelkollaps zu verhindern.
Fordern Sie von Geräteherstellern CFD-Modelle (Computational Fluid Dynamics) an, um die Anforderungen an den Druckabfall zu überprüfen, bevor Sie neue Installationen abschließen.
FAQ
F: Was ist der optimale Konsistenzbereich für einen hochkonsistenten Zentralreiniger?
A: Die optimale Betriebskonsistenz liegt typischerweise zwischen 2 % und 6 %. Der Betrieb innerhalb dieses spezifischen Bereichs ermöglicht es der Ausrüstung, schwere Rückstände effektiv abzutrennen, ohne dass große Mengen an Verdünnungswasser erforderlich sind, wodurch die Effizienz und der Wasserhaushalt des Grobsiebkreislaufs aufrechterhalten werden.
F: Ist ein High-Density-Reiniger (HD-Reiniger) dasselbe wie ein High-Consistency-Centriccleaner?
A: Ja. In der Zellstoff- und Papierindustrie werden diese Begriffe synonym verwendet. Beide beziehen sich auf die zentrifugale Trennausrüstung, die am Anfang der Stoffaufbereitungslinie positioniert ist, um schwere Verunreinigungen wie Metall, Glas und Sand aus dicken Zellstoffsuspensionen zu entfernen.
F: Wie unterscheidet sich ein Centriccleaner von einem Drucksieb bei der Zellstoffverarbeitung?
A: Ein Zentrifugalreiniger trennt Verunreinigungen basierend auf dem spezifischen Gewicht mithilfe der Zentrifugalkraft und drückt schwere Gegenstände nach außen. Ein Drucksieb trennt Materialien anhand ihrer physikalischen Größe mithilfe einer physikalischen Barriere mit bestimmten Schlitz- oder Lochabmessungen. Beides ist für eine vollständige Zellstoffreinigung notwendig.
F: Was führt dazu, dass ein hochkonsistenter Zellstoffreiniger verstopft, und wie kann dies verhindert werden?
A: Eine Verstopfung ist in der Regel auf eine übermäßige Ansammlung schwerer Feststoffe, übergroßes Fremdmetall, das die Lücke überbrückt, oder auf einen Fehler in der automatischen Entladesequenz zurückzuführen. Zur Vorbeugung sind automatisierte Spülzyklen, der Einsatz hochbelastbarer Pneumatikventile und die Sicherstellung einer ordnungsgemäßen Vorabsiebung am Pulper erforderlich.
F: Warum wird Abschlämmwasser in der Ausschusskammer eines Zentralreinigers verwendet?
A: Elutriationswasser wird an der Basis des Reinigers eingespritzt, um dem Abwärtsfluss guter Zellulosefasern entgegenzuwirken. Es wäscht diese leichteren Fasern zurück in den Akzeptstrom, wodurch der Faserverlust erheblich minimiert wird und schwere Schlacke normal abfließen kann.
F: Wie oft müssen die Keramikkegel in einem Zentralreiniger ausgetauscht werden?
A: Die Häufigkeit des Austauschs hängt vollständig von der Abrasivität des Materials und den Betriebsstunden ab. Stark abrasive Recyclingstoffe wie OCC mit hohem Sandanteil verschleißen die Kegel schneller. Modulare Designs ermöglichen es den Fräsern, nur den verschlissenen unteren Apex zu ersetzen, was Zeit und Ressourcen spart.
F: Wie hoch ist der Standarddruckabfall, der für eine effiziente Zentrifugalreinigung erforderlich ist?
A: Der erforderliche Druckabfall variiert je nach Gerätedesign und Einrichtungstyp. Die Aufrechterhaltung einer präzisen, konstanten Druckdifferenz zwischen der Zufuhr- und der Annahmeleitung, typischerweise zwischen 100 und 150 kPa, ist entscheidend für die Aufrechterhaltung des internen Wirbels und die Gewährleistung einer optimalen Trennung.


