Les lourdes impuretés entrant dans le processus de réduction en pâte en aval créent des coûts opérationnels aggravants. Les débris métalliques, les éclats de verre, le sable, la saleté et les plastiques denses accélèrent l'usure des plaques de raffinage et des paniers de tamisage. Cela entraîne des arrêts fréquents pour maintenance et des équipements en ruine. Le traitement de matières recyclées ou de pâte vierge fortement contaminée à des consistances comprises entre 2 % et 6 % présente un défi physique distinct. Vous devez séparer les contaminants denses sans provoquer de perte excessive de fibres, sans boucher le système ou sans nécessiter d'énormes volumes d'eau de dilution qui perturberaient l'équilibre hydrique de l'usine.
Le principal mécanisme de défense dans la boucle de filtrage grossier est le Centrifugeuse à haute consistance . Fréquemment appelé nettoyeur haute densité ou nettoyeur HD, cet équipement s'appuie sur une mécanique centrifuge pour protéger les actifs en aval. En interceptant les débris gros et lourds immédiatement après le pulpeur, il évite des dommages catastrophiques aux machines tournantes sensibles. Nous détaillerons la dynamique des fluides, les caractéristiques techniques et les critères d'évaluation nécessaires pour spécifier la bonne unité pour des types de fourniture et des capacités de production spécifiques.
Mécanique de séparation centrifuge : les centrifugeuses à haute consistance utilisent l'entrée tangentielle des matières pour créer un flux de rotation à grande vitesse, séparant les matériaux en fonction de leur gravité spécifique plutôt que de leur taille physique.
Protection des actifs en aval : l'élimination efficace des scories lourdes, du sable et des métaux au stade de haute consistance prolonge directement le cycle de vie des déflasseurs, des raffineurs et des cribles fins en aval.
Paramètres d'évaluation critiques : les équipes d'approvisionnement et d'ingénierie doivent évaluer l'efficacité du nettoyage en fonction des exigences de chute de pression, des mécanismes de décharge des rejets (intermittents ou continus) et de la résistance à l'usure des matériaux du cône (par exemple, céramique d'alumine).
Compromis opérationnels : Équilibrer l’élimination maximale des impuretés avec un rejet minimal des fibres nécessite un contrôle précis des différences de pression et, dans certaines conceptions, l’application d’eau d’élutriation.
La mécanique : comment fonctionne un centrifugeur à haute consistance
Entrée tangentielle et dynamique des fluides
Le processus de séparation commence au moment où la suspension de pulpe entre dans l’équipement. La matière pénètre tangentiellement dans la section cylindrique supérieure sous une pression de pompe d'alimentation importante, allant généralement de 150 à 250 kPa en fonction de la conception spécifique de l'unité. Cette géométrie d'entrée spécifique force le fluide contre la paroi interne, convertissant instantanément la vitesse linéaire en vitesse de rotation intense. Le fluide établit un vortex primaire descendant qui serpente le long de la circonférence intérieure du cylindre et du cône. Cette rotation à grande vitesse génère les forces centrifuges nécessaires pour pousser les particules plus lourdes vers l’extérieur, les séparant de la suspension de fibres principale. La conception en volute à l'entrée minimise les turbulences, assurant une transition en douceur vers le modèle d'écoulement rotationnel.
Force centrifuge et gravité spécifique
Le nettoyage centrifuge repose entièrement sur le principe de la gravité spécifique plutôt que sur les dimensions physiques. La force centrifuge agit de manière disproportionnée sur les impuretés lourdes, car ces contaminants possèdent une densité spécifique plus élevée que les fibres de cellulose et l’eau. L'eau a une densité spécifique de 1,0 et les fibres de cellulose saturées oscillent autour de 1,5. En revanche, le sable siliceux se situe à 2,6 et les fragments d’acier dépassent 7,8. Lorsque la suspension tourne, l’énergie de rotation chasse ces particules denses vers l’extérieur contre la paroi plus propre. Pendant ce temps, les fibres de cellulose plus légères restent suspendues plus près du centre de la colonne de fluide en rotation. Cette séparation basée sur la densité isole les petites particules lourdes qui autrement passeraient à travers les barrières physiques des tamis à pression en aval.
Le rôle du corps en forme de cône
La géométrie du nettoyeur dicte son efficacité de séparation. L'équipement passe d'un cylindre supérieur large à un cône inférieur plus étroit. À mesure que le fluide descend dans les sections les plus étroites du cône, la vitesse de rotation du fluide s'accélère rapidement en raison de la conservation du moment cinétique. Cette accélération intensifie considérablement la force centrifuge appliquée à la suspension. La force intensifiée garantit que même les particules légèrement plus lourdes sont entraînées vers la paroi extérieure avant que le fluide n'atteigne la zone de rejet au sommet inférieur. L'angle précis de ce cône détermine l'équilibre entre l'efficacité de la séparation et la chute de pression. Les cônes plus raides offrent généralement une efficacité de séparation plus élevée mais nécessitent des pressions d'alimentation plus élevées pour maintenir le vortex.
Le vortex ascendant secondaire
La dynamique des fluides change considérablement au sommet du cône inférieur. Étant donné que l'équipement fonctionne sous un différentiel de pression continu, le fluide ne peut pas simplement sortir par le bas. La pulpe propre, connue sous le nom d'accepte, possède une densité spécifique plus faible et se rassemble près de l'axe central. Au bas du cône, ce briquet accepte le stock inverse la direction pour former un vortex interne à basse pression. Ce vortex secondaire se déplace rapidement vers le haut à travers le centre exact du nettoyeur, passe par le chercheur de vortex et sort par la sortie d'acceptation située en haut de l'unité. Un noyau d'air se forme naturellement au centre absolu de ce vortex ascendant, stabilisant le flux et empêchant le remélange des contaminants séparés.
Types d'impuretés ciblées par un nettoyant à pâte à haute consistance
Catégoriser les contaminants lourds
Le Le nettoyant à pâte à haute consistance cible les matériaux indésirables spécifiques qui pénètrent dans l'usine par les balles de matières premières. Les débris courants comprennent les agrafes lourdes, le fil de reliure, les trombones, le gravier, le sable, les éclats de verre et la saleté dense. Dans les usines de papier recyclé traitant des vieux conteneurs de carton ondulé (OCC), le système rencontre également des plastiques lourds et des fragments métalliques provenant des palettes d'expédition. Le nettoyeur élimine avec succès les grumeaux non réduits en pâte et les nodules de fibres denses qui nécessitent un écaillage supplémentaire, les empêchant ainsi de boucher les tamis fins en aval. Les opérateurs doivent comprendre la gravité spécifique de ces contaminants pour optimiser les paramètres de fonctionnement du nettoyeur.
Densité spécifique des contaminants courants des usines
| Type de contaminant |
Densité spécifique moyenne |
Difficulté d'élimination |
| Tramp Metal (Acier/Fer) |
7,5 - 8,0 |
Faible |
| Éclats de verre |
2,4 - 2,8 |
Faible |
| Sable siliceux/gravier |
2,6 - 2,7 |
Faible |
| Plastiques denses (PET/PVC) |
1,3 - 1,5 |
Haut |
| Fibre de cellulose (référence) |
1,5 (saturé) |
N / A |
Séparation taille/densité
Les ingénieurs des usines comprennent que le nettoyage centrifuge est obligatoire parallèlement au tamisage traditionnel. Les tamis grossiers et fins séparent les matériaux en fonction strictement de leur taille physique, en utilisant des fentes fraisées avec précision ou des trous percés. Un petit morceau de fil dense ou un grain de sable siliceux peut facilement s'orienter pour passer à travers une fente de tamis de 0,15 mm. Les centrifugeuses corrigent cette vulnérabilité en éliminant les petites particules très denses qui contournent les barrières physiques. La combinaison de la séparation par densité et de la séparation par taille fournit un mécanisme de défense complet pour la ligne de préparation des stocks. Vous ne pouvez pas compter uniquement sur les grilles à fentes pour attraper les débris lourds et étroits.
Impact des scories non éliminées
Ne pas éliminer les scories lourdes au stade de consistance élevée provoque de graves dommages mécaniques dans tout le broyeur. Les débris de métal qui contournent le nettoyeur cisailleront instantanément les plaques du raffineur, détruisant ainsi une métallurgie coûteuse et interrompant la production. Le verre tranchant et le gravier perforent facilement les paniers de tamis fins, entraînant une contamination massive des fibres et nécessitant le remplacement immédiat du panier. Le sable en suspension introduit une usure abrasive importante dans l'infrastructure de tuyauterie, les roues des pompes et les sièges de vannes. Cette érosion réduit considérablement la durée de vie opérationnelle de tous les équipements de traitement des fluides en aval, obligeant à des reconstructions prématurées de pompes centrifuges coûteuses.
Caractéristiques techniques à évaluer dans un centrifugeur à haute consistance
Résistance à l'usure et sélection des matériaux
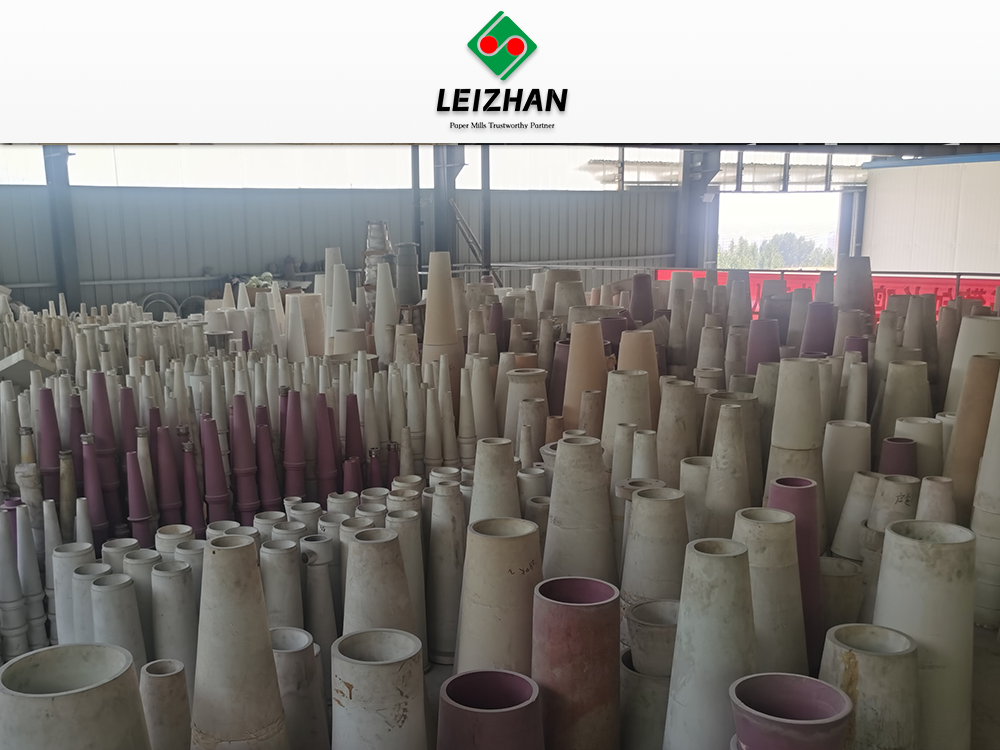
La durée de vie opérationnelle dépend fortement des matériaux utilisés pour construire le cône inférieur, là où les forces centrifuges et l'usure abrasive sont les plus intenses. Les cônes en polyuréthane offrent flexibilité et résistance aux chocs mais se dégradent rapidement sous de fortes charges de sable. La fonte offre une excellente résistance structurelle mais souffre de corrosion et d’érosion progressive. Les céramiques à haute teneur en alumine offrent une résistance exceptionnelle au sable hautement abrasif et au métal se déplaçant à grande vitesse. Les composants en céramique évitent les arrêts de maintenance fréquents et maintiennent la géométrie interne requise pour une formation optimale du vortex. Lors de l’inspection du cône pendant les arrêts, les équipes de maintenance doivent suivre un protocole d’évaluation strict.
Isolez la pompe d'alimentation et verrouillez l'alimentation électrique principale.
Fermez les vannes d'isolement manuelles sur les conduites d'alimentation et d'acceptation.
Soulagez la pression interne à l’aide de la vanne de purge désignée.
Retirez la section inférieure du cône via le raccord à bride.
Inspectez le revêtement intérieur en céramique ou en polyuréthane pour déceler des rainures, des piqûres ou des traces d'usure inégales.
Mesurez le diamètre interne du sommet de rejet et comparez-le aux spécifications OEM.
Conception de la chambre de rejet et mécanismes de décharge
Les ingénieurs doivent évaluer la manière dont l'équipement gère les matériaux rejetés. Les systèmes de décharge intermittente utilisent une chambre de rejet équipée de doubles vannes pneumatiques. La vanne supérieure s'ouvre pour permettre aux débris lourds de tomber dans la chambre, puis se ferme avant que la vanne inférieure ne s'ouvre pour évacuer les débris, empêchant ainsi la perte de pression. Les systèmes de purge continue maintiennent un faible flux constant de rejets, ce qui est plus simple mais nécessite un traitement secondaire. La plupart des unités modernes sont équipées d'un voyant robuste. Cette section transparente permet aux opérateurs de surveiller visuellement la chambre de rejet, en s'assurant qu'elle ne se remplit pas trop et ne perturbe pas le vortex interne.
Comparaison des mécanismes de décharge
| Type de système |
Mécanisme opérationnel |
Potentiel de perte de fibre |
Exigence de maintenance |
| Intermittent (double valve) |
Ouverture/fermeture séquentielle de deux vannes pneumatiques |
Très faible |
Élevé (Joints de vanne, actionneurs) |
| Saignement continu |
Orifice ouvert constant au sommet |
Élevé (nécessite un étage secondaire) |
Faible (pas de pièces mobiles) |
Injection d’eau d’élutriation
Pour maximiser le rendement en fibres, de nombreux nettoyeurs avancés disposent d'une injection d'eau d'élutriation au niveau de la pointe de rejet. L'eau d'élutriation, ou eau de dilution, est injectée tangentiellement près de la base du cône. Ce flux d’eau propre contrecarre le mouvement vers le bas des bonnes fibres de cellulose qui sont entraînées avec les gros débris. L’eau injectée ramène ces fibres plus légères dans le flux accepté. La mise en œuvre de l'élutriation minimise considérablement la perte de fibres tout en permettant aux scories lourdes de tomber sans entrave dans la chambre de rejet. La pression de l'eau d'élutriation doit être maintenue entre 20 et 50 kPa au-dessus de la pression interne au point d'injection pour empêcher le stock de refouler dans les conduites d'eau.
Mesures de chute de pression et de consommation d’énergie
Le maintien du vortex interne nécessite un différentiel de pression spécifique entre l'entrée d'alimentation et la sortie d'acceptation. Les ingénieurs doivent évaluer l'efficacité énergétique de la pompe d'alimentation par rapport à l'efficacité de séparation du nettoyeur. Une chute de pression plus élevée augmente généralement l’efficacité du nettoyage en faisant tourner le fluide plus rapidement, mais elle demande beaucoup plus d’énergie électrique à la pompe d’alimentation. Une chute de pression standard (Delta P) varie de 100 à 150 kPa. Les opérateurs doivent trouver le point de consigne de pression optimal qui élimine la quantité requise de débris lourds sans gaspiller l'énergie de la pompe ni provoquer une usure excessive des parois internes du cône.
Compromis opérationnels : nettoyage à haute consistance ou nettoyage à consistance moyenne/faible
Plages de cohérence et placement du système
Les nettoyeurs de pâte sont classés en fonction de la consistance du stock qu'ils traitent. Les unités à haute consistance fonctionnent entre 2 % et 6 % de solides. Les systèmes à consistance moyenne fonctionnent entre 1,5 % et 2 %, tandis que les systèmes à faible consistance traitent des produits fortement dilués en dessous de 1,5 %. Les usines positionnent les unités à haute consistance immédiatement après le pulpeur ou le réservoir de soufflage. À ce stade, le stock est épais et les débris sont volumineux et destructeurs. Placer ces unités robustes en première ligne agit comme la première ligne de défense, protégeant toutes les étapes ultérieures d’éclaircissage et de criblage contre des dommages mécaniques catastrophiques.
Ciblage des impuretés lourdes ou légères
Les unités à haute consistance sont strictement conçues pour cibler les débris lourds ayant une densité spécifique élevée. Ils excellent dans l’élimination du métal, du verre et des pierres. Ils sont inefficaces pour éliminer les contaminants légers. Des nettoyants de consistance moyenne et faible en aval sont nécessaires pour cibler les impuretés légères. Ces nettoyeurs avant et arrière traitent les plastiques, la mousse de polystyrène, les matières collantes, les anas et la saleté fine. Un système complet de préparation du support nécessite à la fois un enlèvement lourd à haute consistance et un enlèvement léger à faible consistance pour obtenir la qualité finale du papier. Vous ne pouvez pas forcer un seul type de nettoyeur à gérer les deux extrémités du spectre de gravité spécifique.
Taux de récupération des fibres par rapport à l'élimination des contaminants
Le nettoyage centrifuge implique un compromis opérationnel inhérent entre propreté et rendement. Des forces centrifuges plus élevées et des ouvertures de rejet plus larges augmentent les taux d'élimination des impuretés, garantissant ainsi un flux d'acceptation plus propre. Ces paramètres agressifs risquent un rejet plus élevé de bonnes fibres, envoyant ainsi la précieuse cellulose à la décharge. Les opérateurs doivent équilibrer ces mesures en fonction de la qualité spécifique de la fourniture et des exigences du produit final. L'utilisation de l'eau d'élutriation et l'optimisation du calage automatisé des soupapes permettent d'atténuer ce compromis, en maximisant la récupération sans sacrifier la propreté. Le réglage du temps de séjour de la vanne de rejet supérieure a un impact direct sur le volume de fibre perdu au cours de chaque cycle de décharge.
Capacité vs empreinte
Lors de la conception d’une usine, l’empreinte au sol est un facteur majeur à prendre en compte. Les unités uniques de grand diamètre et à haute consistance traitent un débit volumétrique massif. Une seule unité peut souvent gérer la totalité du flux de production provenant du pulpeur, traitant entre 1 000 et 5 000 litres par minute. Le nettoyage fin à faible consistance nécessite de vastes banques multi-cyclones contenant des centaines de cônes de petit diamètre pour traiter la même quantité de fibre, en raison des volumes d'eau de dilution massifs requis. Les grandes unités individuelles permettent d'économiser un espace au sol précieux tout en offrant une protection critique des stocks grossiers.
Risques de mise en œuvre et stratégies d’atténuation
Risque : brancher la prise de rejet
La défaillance opérationnelle la plus courante est le branchement au niveau de la sortie de rejet. Cela se produit en raison d'une accumulation excessive de solides lourds, de l'introduction de débris métalliques surdimensionnés qui comblent l'ouverture ou d'une défaillance dans la séquence de la vanne de décharge automatisée. Lorsque la sortie se bouche, de gros débris remontent dans le cône, perturbant le vortex et envoyant du sable et du métal directement dans le flux accepté. L'atténuation nécessite la mise en œuvre de cycles de purge automatisés contrôlés par le DCS de l'usine. L’utilisation de vannes à guillotine pneumatiques robustes empêche le blocage. Assurer un pré-criblage approprié avec des pièges à déchets et des raggers dans le pulpeur réduit le volume de débris surdimensionnés atteignant le nettoyeur.
Risque : Dégradation accélérée du rotor et du cône
Le traitement de matériaux recyclés très abrasifs, tels que l'OCC fortement contaminé par du sable de rue, provoque une usure prématurée de la section inférieure du cône. À mesure que la paroi du cône s'érode, la géométrie interne change, détruisant la dynamique des fluides nécessaire à une séparation efficace. Pour atténuer ce risque, les ingénieurs doivent spécifier des conceptions de cônes modulaires. La construction modulaire permet aux équipes de maintenance de remplacer uniquement le sommet inférieur à forte usure plutôt que l'unité entière. La mise à niveau des sections inférieures vers de la céramique à haute teneur en alumine prolonge considérablement les intervalles d'entretien par rapport au polyuréthane ou à l'acier standard.
Risque : différentiels de pression sous-optimaux
La séparation centrifuge échoue si le vortex interne s'effondre. L'effondrement du vortex est généralement provoqué par des fluctuations de la pression de la pompe d'alimentation, des changements soudains dans la consistance du stock ou de l'air entraîné dans le système. Lorsque la différence de pression chute, la séparation s'arrête complètement. L'atténuation implique l'installation de transmetteurs de pression de précision sur les conduites d'alimentation et d'acceptation. Ces capteurs doivent s'intégrer directement au système de contrôle distribué de l'usine pour une surveillance en temps réel. Le DCS peut ensuite ajuster automatiquement le variateur de fréquence (VFD) de la pompe d'alimentation pour maintenir la chute de pression exacte requise pour un fonctionnement continu et stable.
Conclusion
Effectuez un audit complet de la fourniture pour déterminer la densité spécifique exacte et le volume des contaminants entrant dans votre processus de fabrication de pâte.
Installez des transmetteurs de pression de précision sur les conduites d'alimentation et d'acceptation, en les intégrant dans le DCS pour un contrôle automatisé du VFD.
Améliorez les sections coniques inférieures des unités existantes en céramique à haute teneur en alumine si vous traitez de l'OCC très abrasif ou des meubles fortement poncés.
Mettez en œuvre des cycles de purge automatisés sur les vannes de décharge pour éviter les pontages et l'effondrement du vortex.
Demandez des modèles de dynamique des fluides informatiques (CFD) aux fabricants d'équipements pour vérifier les exigences en matière de chute de pression avant de finaliser de nouvelles installations.
FAQ
Q : Quelle est la plage de consistance optimale pour un nettoyeur centrifuge à haute consistance ?
R : La cohérence de fonctionnement optimale varie généralement de 2 % à 6 %. Le fonctionnement dans cette plage spécifique permet à l'équipement de séparer efficacement les débris lourds sans nécessiter d'énormes volumes d'eau de dilution, maintenant ainsi l'efficacité et l'équilibre hydrique de la boucle de criblage grossier.
Q : Un nettoyeur haute densité (HD) est-il identique à un nettoyeur centrifuge à haute consistance ?
R : Oui. Dans l’industrie des pâtes et papiers, ces termes sont utilisés de manière interchangeable. Les deux font référence à l'équipement de séparation centrifuge placé au début de la chaîne de préparation de la pâte pour éliminer les contaminants lourds comme le métal, le verre et le sable des suspensions de pâte épaisse.
Q : En quoi un nettoyeur centrifuge diffère-t-il d'un tamis à pression dans le traitement de la pâte à papier ?
R : Un nettoyeur centrifuge sépare les contaminants en fonction de leur gravité spécifique en utilisant la force centrifuge, poussant les objets lourds vers l'extérieur. Un écran à pression sépare les matériaux en fonction de leur taille physique à l'aide d'une barrière physique avec des dimensions de fentes ou de trous spécifiques. Les deux sont nécessaires à une purification complète de la pulpe.
Q : Qu'est-ce qui cause le colmatage d'un nettoyeur de pulpe à haute consistance et comment peut-on l'éviter ?
R : Le colmatage résulte généralement d'une accumulation excessive de solides lourds, d'un débris métallique surdimensionné comblant l'espace ou d'une défaillance dans la séquence de décharge automatisée. La prévention nécessite la mise en œuvre de cycles de purge automatisés, l’utilisation de vannes pneumatiques robustes et la garantie d’un pré-criblage approprié au niveau du pulpeur.
Q : Pourquoi l'eau d'élutriation est-elle utilisée dans la chambre de rejet d'un nettoyeur centrifuge ?
R : L'eau d'élutriation est injectée à la base du nettoyeur pour contrecarrer le flux descendant des bonnes fibres de cellulose. Il lave ces fibres plus légères dans le flux accepté, minimisant considérablement la perte de fibres tout en permettant aux scories lourdes de s'écouler normalement.
Q : À quelle fréquence les cônes en céramique d’un nettoyeur centrifuge doivent-ils être remplacés ?
R : La fréquence de remplacement dépend entièrement du caractère abrasif de la finition et des heures de fonctionnement. Les matériaux recyclés très abrasifs comme l'OCC avec une teneur élevée en sable useront les cônes plus rapidement. Les conceptions modulaires permettent aux usines de remplacer uniquement le sommet inférieur usé, économisant ainsi du temps et des ressources.
Q : Quelle est la chute de pression standard requise pour un nettoyage centrifuge efficace ?
R : La chute de pression requise varie selon la conception spécifique de l'équipement et le type de fourniture. Le maintien d'une différence de pression précise et constante entre les conduites d'alimentation et d'acceptation, généralement comprise entre 100 et 150 kPa, est essentiel pour maintenir le vortex interne et garantir une séparation optimale.


