Os operadores das fábricas de papel pressionam constantemente os equipamentos para maximizar a capacidade de produção e a velocidade das máquinas. Você precisa de maior produção sem degradar a formação da folha, a estabilidade da folha ou as margens de fresagem. Quando você aumenta a produção, o equipamento legado rapidamente se torna o principal gargalo. Projetos mais antigos não conseguem gerenciar vazões volumétricas mais altas. Esta falha causa variações severas de peso base, pulsações de pressão descontroladas e má defloculação da fibra em velocidades elevadas. Os gerentes de fábrica e engenheiros de processo enfrentam uma decisão de engenharia rigorosa. Você deve avaliar se sua configuração existente pode lidar com a otimização ou se uma atualização completa de capital é obrigatória. Atualizando para um A caixa de entrada hidráulica é muitas vezes o único caminho viável para suportar um ambiente de máquina de papel de alta velocidade . Esta atualização determina diretamente as propriedades finais do papel e determina o sucesso operacional a longo prazo.
Limites de velocidade: As caixas de entrada com almofada de ar geralmente atingem seu teto operacional em torno de 800–900 m/min, enquanto as caixas de entrada hidráulicas são projetadas para suportar máquinas de papel de alta velocidade operando de 1.200 m/min a 2.200 m/min.
Métricas de qualidade e propriedades: Os sistemas hidráulicos oferecem controle superior de gramatura e defloculação em altas velocidades, determinando diretamente propriedades críticas do papel (como resistência à tração e formação) por meio de geometria avançada de jato de estoque e geração de microturbulência.
Pré-requisitos do sistema: A atualização para um sistema hidráulico requer uma auditoria rigorosa do sistema de fluxo de aproximação, pois ele não possui o amortecimento passivo da almofada de ar dos modelos mais antigos e depende de atenuadores de pulsação externos.
Rentabilidade: Embora exija muito capital, a caixa de entrada hidráulica proporciona um custo por tonelada mais baixo a longo prazo em aplicações de alta velocidade através de quebras de folha reduzidas, correção de perfil em tempo real e rendimento melhorado.
O papel da caixa de entrada da máquina de papel no dimensionamento da produção
O dimensionamento da produção de papel requer controle absoluto sobre a dinâmica dos fluidos. O A caixa de entrada da máquina de papel pega um fluxo cilíndrico de estoque da tubulação de abordagem e o transforma em um jato largo, uniforme e retangular. Este jato incide diretamente no tecido de formação. Você deve estabelecer requisitos básicos rigorosos antes de planejar qualquer atualização para garantir que a extremidade úmida possa lidar com fluxos volumétricos maiores sem comprometer a integridade da folha.
Obtenha uma distribuição uniforme do material em toda a largura da máquina, sem efeitos de borda ou fluxos cruzados.
Mantenha uma relação precisa de velocidade do jato para o fio para controlar a orientação da fibra e as taxas de drenagem iniciais.
Garanta perfis estáveis de direção cruzada (CD) e direção de máquina (MD) sob diversas condições de fluxo e alterações de consistência.
Evite a floculação da fibra imediatamente antes da abertura da fatia para garantir a formação uniforme da folha.
O aumento da velocidade da máquina aumenta as instabilidades hidráulicas. À medida que a velocidade do estoque aumenta, a energia cinética dentro do fluxo transforma pequenas variações de pressão em enormes rupturas do perfil. Altas velocidades induzem turbulência caótica. Se não for gerenciada, essa turbulência destrói a matriz da fibra antes mesmo que a folha se forme no fio. Eficaz o controle do fluxo de celulose é a variável mais crítica na fabricação de papel de alta velocidade. Você precisa gerenciar esse fluxo para evitar saltos hidráulicos, eliminar efeitos de esteira e garantir uma dispersão uniforme da fibra em toda a seção de formação.
O desempenho hidráulico do seu equipamento da parte úmida impacta diretamente a lucratividade da fábrica. Determina as propriedades finais do papel. A má formação cria pontos fracos na folha. Esses pontos fracos causam quebras de folha nas seções de prensa ou secador. As quebras da banda matam a eficiência da máquina, desperdiçam energia e aumentam as taxas de rejeição. A estabilidade hidráulica superior garante resistência à tração consistente, opacidade uniforme e características de superfície lisa. A otimização desse estágio específico reduz o tempo de inatividade não planejado, maximiza o rendimento da fibra e impulsiona a lucratividade geral, permitindo que você opere nas velocidades máximas do projeto.
Caixa de entrada com almofada de ar: capacidades e limitações
O A caixa de entrada com almofada de ar usa uma almofada de ar pressurizada localizada acima do nível do estoque. Esta almofada de ar atua como um amortecedor passivo. Ele amortece as pulsações de pressão de baixa frequência originadas da bomba do ventilador, das telas de pressão e da tubulação de aproximação. A lagoa interna contém rolos retificadores rotativos, comumente chamados de rolos perfurados. Esses cilindros perfurados giram para criar macroturbulência. Esta turbulência mantém as fibras suspensas e distribui o fluxo uniformemente ao longo da largura da fatia. Os operadores controlam o nível do líquido e a pressão do ar para gerenciar a altura manométrica total, que determina a velocidade final do jato.
Este design mantém relevância para aplicações específicas. Ele funciona bem em máquinas mais lentas operando entre 400 e 900 m/min. As fábricas que produzem aplicações de alta qualidade geralmente contam com essa tecnologia. Papéis Kraft, cartões pesados e polpas especiais se beneficiam da suave turbulência gerada pelos rolos retificadores. O grande volume interno proporciona excelente amortecimento para pulsações de baixa frequência comuns em sistemas de fluxo de aproximação mais antigos e menos otimizados. Os operadores podem monitorar visualmente a turbulência do lago através de visores e ajustar manualmente o sistema do compressor de ar para manter a estabilidade.
A física dita um gargalo estrito de alta velocidade para este equipamento. À medida que as taxas de fluxo aumentam para suportar velocidades acima de 900 m/min, a almofada de ar torna-se altamente instável. Altas velocidades criam turbulência excessiva dentro da lagoa. Isso faz com que o nível de estoque flutue enormemente. Esta ressonância perturba completamente a capacidade de amortecimento da almofada de ar. As flutuações do nível do líquido se traduzem diretamente em variações de pressão na borda da fatia. Essas variações causam baixa estabilidade do jato, ângulos de impacto desiguais e perfis de gramatura comprometidos. Os rolos retificadores mecânicos também atingem seus limites rotacionais. Eles não conseguem fornecer defloculação adequada em altos rendimentos, levando a fiação severa da fibra, encordoamento e má formação.
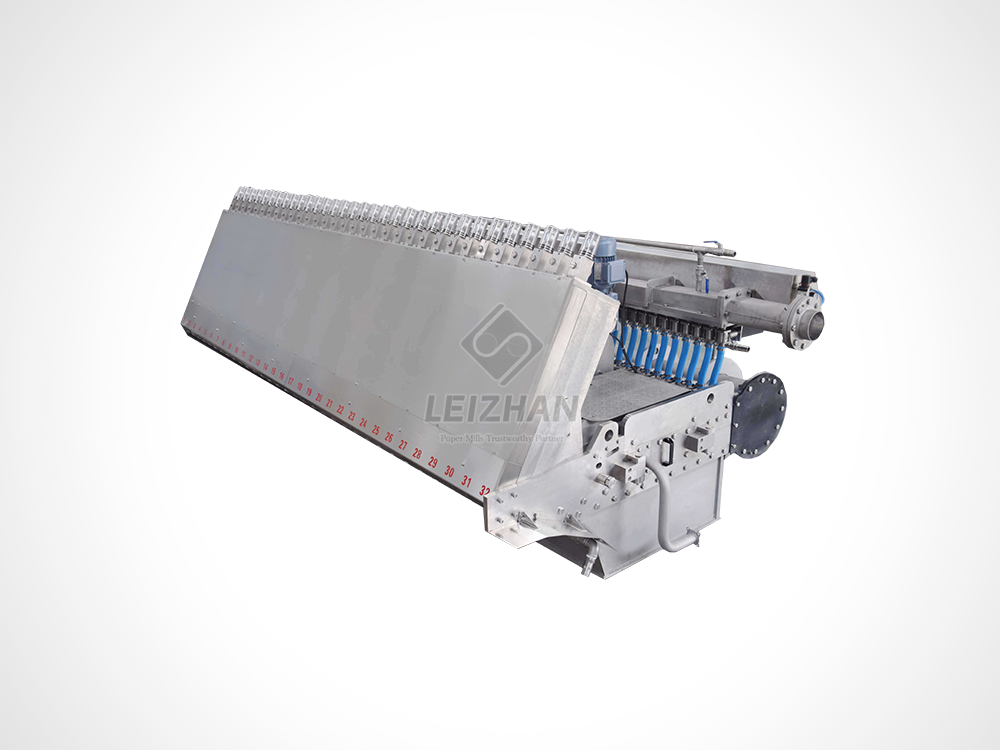
Caixa de entrada hidráulica: engenharia para máquina de papel de alta velocidade
A produção moderna de alta velocidade requer uma abordagem diferente. Os engenheiros eliminaram totalmente a almofada de ar para criar um sistema de alta pressão totalmente preenchido com líquido. Esta arquitetura depende de um cabeçote cônico projetado com precisão e de um bloco de tubo difusor escalonado. A plataforma cônica distribui o material uniformemente em toda a largura da máquina. Ele mantém pressão e velocidade constantes do lado de acionamento para o lado de atendimento. Uma linha de recirculação na extremidade da plataforma evita a estagnação do estoque e equilibra a pressão transversal à máquina. O estoque então flui através de um banco de tubos projetados para gerenciar a aceleração e desaceleração do fluido.
O gerenciamento de velocidade e turbulência define esta tecnologia. O sistema gera microturbulência controlada para obter uma defloculação ideal. À medida que o material passa pelos tubos do difusor escalonado, ele encontra expansões repentinas no diâmetro do tubo. Essas etapas físicas criam forças de cisalhamento intensas e localizadas. Esta microturbulência induzida por fricção quebra os flocos de fibra instantaneamente. Garante uma suspensão de fibra altamente uniforme pouco antes do caldo chegar à fatia. Este mecanismo funciona perfeitamente em velocidades extremas. Ele evita a refloculação que assola projetos mais antigos quando se utiliza estoque de alta consistência.
Fornecer um fluxo de estoque preciso e de baixa consistência ao fio Fourdrinier requer uma geometria exata do jato de estoque. Você deve monitorar e ajustar continuamente essa geometria para manter a estabilidade do jato em velocidades superiores a 1.200 m/min. O ângulo de impacto determina a drenagem inicial e a orientação da fibra. Sensores avançados monitoram a abertura da fatia e a pressão da plataforma em tempo real. Este monitoramento contínuo garante que a velocidade do jato corresponda perfeitamente à velocidade do arame. Você otimiza a relação jato-fio para uma formação de folha superior e máxima retenção. Válvulas de controle de fluxo nas bordas também são utilizadas para evitar problemas de orientação das fibras nas bordas extremas da folha, garantindo qualidade uniforme em toda a bobina.
Avaliação técnica frente a frente: almofada hidráulica vs. almofada de ar
Controle de fluxo de polpa e defloculação
Os projetos de almofada de ar utilizam rolos retificadores rotativos para gerenciar a dispersão da fibra. Esses cilindros perfurados criam macroturbulência. Embora eficazes em velocidades mais baixas, os rolos retificadores causam encordoamento e fiação de fibras em velocidades mais altas. Eles lutam para quebrar flocos compactos em aplicações de alta consistência. A rotação mecânica introduz uma variável que perturba a delicada dinâmica do fluxo próximo à fatia. Freqüentemente, você vê efeitos de despertar a jusante dos rolos que aparecem como listras visíveis na folha final.
Os projetos hidráulicos utilizam fricção estática e elementos difusores escalonados. Eles não contêm partes móveis dentro do caminho do fluxo. A expansão repentina nos tubos difusores cria microturbulência de alta frequência. Este método fornece dispersão de fibra superior. Impede a floculação em consistências variadas e se destaca em altas velocidades. A natureza estática dos difusores garante consistência absoluta na geração de turbulência. Você obtém sempre uma suspensão de estoque perfeitamente homogênea entregue na borda da fatia, eliminando as variáveis mecânicas que causam estrias.
Controle de peso básico e correção de perfil
Os sistemas mais antigos dependem fortemente de ajustes mecânicos das bordas das fatias para controlar o perfil de peso base do CD. Operadores ou atuadores motorizados dobram a borda da fatia para restringir ou abrir o fluxo localmente. Esta flexão mecânica tem limitações severas. Ajustar uma zona geralmente afeta zonas adjacentes. Isto cria um problema de correção em cascata em toda a largura da máquina. Falta a precisão exigida pelos padrões de qualidade modernos e muitas vezes leva à deformação permanente da borda da fatia ao longo do tempo, exigindo substituições caras.
Os sistemas hidráulicos integram-se perfeitamente com os modernos sistemas automatizados de perfil de diluição. Esta integração atinge uma maior controle de peso base . Em vez de dobrar a borda da fatia, o controle de diluição injeta quantidades precisas de água branca em zonas específicas do coletor usando válvulas macho rotativas. Isto altera a consistência local sem alterar a geometria da fatia ou a velocidade local. Ele permite a correção rápida e em tempo real de desvios de perfil CD e MD. Você consegue um perfil de gramatura significativamente mais plano. Isto reduz a perda de fibra e melhora drasticamente a qualidade de construção do rolo na bobinadeira.
Mecanismos de amortecimento de pulsação
A almofada de ar passiva interna do design da almofada de ar absorve naturalmente ondas de pressão de baixa frequência. O ar compressível atua como uma mola. Suaviza o fluxo antes de atingir a fatia. Isso torna o sistema relativamente tolerante às variações de pressão a montante causadas por bombas de ventilador mais antigas, sistemas de peneiramento mal projetados ou tubulações de abordagem vibratórias. Pode mascarar falhas significativas no fluxo de abordagem da extremidade úmida.
Os sistemas hidráulicos não possuem esse volume compressível interno. Eles atuam como condutos de fluidos rígidos. Qualquer pulsação de pressão que entra na plataforma é transmitida diretamente para a borda da fatia. Isto causa variações imediatas de peso base MD. Portanto, as configurações hidráulicas requerem atenuadores de pulsação ativos externos instalados na tubulação de abordagem. Esses amortecedores devem ser ajustados com precisão para absorver pulsações específicas de fluxo de aproximação de alta frequência. Se o amortecimento externo for dimensionado inadequadamente ou mal ajustado, o sistema hidráulico torna-se altamente vulnerável à instabilidade a montante. Você também deve utilizar sistemas de desaeração, como Deculadores, para remover o ar aprisionado, pois as unidades hidráulicas não podem liberar o ar internamente.
Trade-offs operacionais e rentabilidade da fábrica
A atualização do seu wet end envolve mudanças operacionais significativas. Os requisitos de energia e bombeamento mudam drasticamente. Os sistemas hidráulicos operam com quedas de pressão muito maiores nos difusores escalonados para gerar a microturbulência necessária. Isso requer bombas de ventilador maiores e mais potentes. Você verá um aumento no consumo de energia da linha de base para o sistema de fluxo de aproximação. Você deve pesar esse custo de energia em relação aos enormes ganhos em velocidade de produção, redução de interrupções e eficiência geral da máquina.
Os protocolos de manutenção e limpeza também mudam. As unidades hidráulicas eliminam peças móveis, como rolos retificadores e seus acionamentos, rolamentos e vedações associados. Isto reduz drasticamente o desgaste mecânico. Você gasta menos tempo substituindo rolamentos durante interrupções anuais. No entanto, os tubos difusores escalonados exigem uma limpeza interna rigorosa. Qualquer acúmulo de incrustações, crescimento biológico ou detritos presos nos difusores causará encordoamento e arruinará o perfil da chapa. Você deve implementar procedimentos rigorosos de fervura química. Você precisa de lavagens cáusticas de alta velocidade para manter superfícies internas altamente polidas e evitar qualquer acúmulo nas zonas de atrito.
A pegada física favorece fortemente o projeto hidráulico. Estas unidades são significativamente mais compactas porque não requerem um grande volume interno de lago ou uma enorme câmara de almofada de ar. Isto proporciona vantagens espaciais significativas durante as reconstruções. Você pode facilmente encaixar uma unidade hidráulica no espaço existente de uma seção Fourdrinier mais antiga. Isso geralmente deixa espaço para adicionar formadores de arame superior, atualizar os elementos de drenagem ou instalar caixas de vácuo adicionais para lidar com o aumento da carga de água proveniente de velocidades mais altas da máquina.
Avalie as despesas de capital iniciais em relação à rentabilidade a longo prazo. O custo inicial de uma unidade hidráulica, combinado com modificações no fluxo de aproximação, é substancial. No entanto, o retorno do investimento materializa-se rapidamente. Rejeições minimizadas de papel, menos quebras de folha e distribuição otimizada de fibra reduzem o custo por tonelada. Você alcança maior eficácia geral do equipamento (OEE) e produz qualidades premium que geram melhores preços de mercado.
| Parâmetro operacional |
Caixa de entrada com almofada de ar |
Caixa de entrada hidráulica |
| Faixa de velocidade ideal |
400 - 900m/min |
1.200 - 2.200+ m/min |
| Método de Defloculação |
Mecânico (Rolos Retificadores) |
Estático (tubos difusores escalonados) |
| Amortecimento de pulsação |
Interno (almofada de ar passiva) |
Externo (Atenuadores Ativos) |
| Mecanismo de controle de perfil |
Fatia de flexão labial |
Controle Automatizado de Diluição |
| Pegada Física |
Grande/volumoso |
Compacto / Simplificado |
| Foco de Manutenção Primária |
Desgaste Mecânico (Rolos/Rolamentos) |
Limpeza Interna (Difusores) |
| Consumo de energia |
Inferior (queda de pressão inferior) |
Maior (queda de alta pressão) |
Riscos de implementação e estratégias de mitigação
A instalação de novos equipamentos sem a preparação da infraestrutura envolvente provoca falhas operacionais imediatas. A prontidão do sistema de fluxo de abordagem é o seu principal fator de risco. Você não pode parafusar uma unidade hidráulica rígida em um fluxo de aproximação altamente pulsante. Você deve realizar uma auditoria abrangente de pulsação na parte úmida. Meça os pulsos de pressão na descarga da bomba do ventilador, na tela e na entrada do coletor. Atualize sua tubulação de fluxo de aproximação para eliminar pernas mortas, cotovelos afiados e tubulações sem suporte que causam vibração. Provavelmente, você precisará instalar uma bomba de ventilador de baixa pulsação com impulsor de palhetas escalonado. Você também deve atualizar suas telas de pressão com rotores especializados de baixo pulso para minimizar as variações de pressão da linha de base.
A integração do sistema de controle apresenta outro obstáculo. O controle da diluição hidráulica requer tempos de resposta rápidos. Os sistemas de controle distribuído (DCS) e os sistemas de controle de qualidade (QCS) legados muitas vezes não possuem velocidade de processamento para lidar com os dados de alta resolução e os ajustes rápidos do atuador necessários. Você deve atualizar seus scanners QCS para fornecer dados de perfil de CD de alta resolução. Garanta que seu DCS possa processar esses dados e executar ajustes de válvula em tempo real. Se as suas válvulas reagirem muito lentamente, o perfil de diluição irá perseguir os erros em vez de corrigi-los, levando a perfis de peso base instáveis.
A adoção do operador requer atenção concentrada. A transição do gerenciamento visual e manual do nível de estoque para o gerenciamento totalmente fechado e orientado por sensores altera o fluxo de trabalho diário. Os operadores não podem mais olhar através de um visor para avaliar a turbulência do lago. Eles devem aprender a interpretar leituras digitais de pressão, métricas de geometria de jato e perfis de diluição automatizados. Invista pesadamente em treinamento em simuladores e workshops conduzidos por OEMs. Certifique-se de que sua equipe entenda a dinâmica dos fluidos que ocorre dentro do cabeçalho fechado. Eles precisam saber como os ajustes da válvula de recirculação afetam os fluxos nas bordas e o equilíbrio geral da plataforma.
Conclusão
Realize uma auditoria abrangente de pulsação na extremidade úmida usando transdutores de pressão de alta frequência para mapear a estabilidade do fluxo de aproximação atual.
Avalie o projeto existente do impulsor da bomba do ventilador e os rotores da tela de pressão para identificar fontes de geração de pulsação de alta frequência.
Avalie a resolução atual do scanner QCS e as velocidades de processamento do DCS para determinar se eles suportam controle de diluição automatizado em tempo real.
Inicie consultas com engenheiros de aplicação OEM para modelar a área física e as modificações na tubulação necessárias para uma reconstrução da parte úmida.
Perguntas frequentes
P: Qual é a velocidade máxima de uma caixa de entrada com almofada de ar?
R: As caixas de entrada com almofada de ar normalmente atingem seu limite operacional em torno de 800 a 900 m/min. Acima deste limite, altas vazões volumétricas causam turbulência severa na lagoa interna. Esta turbulência desestabiliza a almofada de ar, causando ressonância e flutuações no nível do líquido que destroem a estabilidade do jato e a formação de folhas.
P: Como uma caixa de entrada hidráulica controla a pulsação sem uma almofada de ar?
R: Como não possui volume interno de ar compressível, ele depende inteiramente de amortecedores de pulsação externos. Esses atenuadores ativos são instalados diretamente na tubulação de abordagem, logo antes do coletor. Eles são ajustados com precisão para absorver ondas de pressão de alta frequência geradas pela bomba do ventilador e pelas telas de pressão.
P: Uma máquina de papel existente pode ser atualizada para uma caixa de entrada hidráulica?
R: Sim. As unidades hidráulicas são altamente compactas, tornando-as ideais para reconstruções em áreas úmidas. Eles cabem facilmente no espaço ocupado por equipamentos mais antigos. No entanto, a atualização requer pré-requisitos rigorosos, incluindo um sistema de fluxo de aproximação de baixa pulsação, bombas de ventilador atualizadas e modernos sistemas de controle automatizados para lidar com a rígida dinâmica de fluidos.
P: Qual tipo de caixa de entrada oferece melhor controle de gramatura?
R: Os sistemas hidráulicos proporcionam um controle muito superior. Eles se integram perfeitamente ao perfil de diluição automatizado. Ao injetar água branca em zonas específicas da plataforma, eles ajustam a consistência local sem alterar a geometria da fatia. Isto permite a correção rápida e em tempo real de desvios de perfil na direção cruzada e na direção da máquina.
P: Como a caixa de entrada afeta as propriedades finais do papel?
R: Dita a orientação e distribuição inicial da fibra no tecido formador. O fluxo hidráulico uniforme e a geometria precisa do jato garantem uma dispersão uniforme da fibra. Isso determina diretamente métricas críticas como resistência à tração, opacidade, suavidade da superfície e formação geral da folha, o que reduz pontos fracos e quebras da folha.
P: Quais são as diferenças de manutenção entre caixas de entrada hidráulicas e com almofada de ar?
R: As unidades de amortecimento de ar requerem manutenção mecânica para rolos retificadores rotativos, rolamentos e acionamentos. As unidades hidráulicas não possuem peças móveis, eliminando o desgaste mecânico. No entanto, as unidades hidráulicas exigem fervuras químicas rigorosas e protocolos de limpeza rigorosos para evitar que incrustações ou detritos obstruam os tubos internos do difusor escalonado.
P: Uma caixa de entrada hidráulica requer um sistema de fluxo de abordagem diferente?
R: Sim. Ele atua como um conduíte rígido, transmitindo variações de pressão a montante diretamente para a borda da fatia. Você deve otimizar o fluxo de aproximação instalando bombas de ventilador de baixa pulsação, rotores de tela especializados e atenuadores externos para garantir a estabilidade absoluta da pressão de linha de base antes que o material entre no coletor.


