Paperin kuivausprosessi kuluttaa eniten lämpöenergiaa millään tehtaalla. Muovaus- ja puristusvaiheet poistavat noin 98 % vedestä levystä mekaanisesti. Tyypillisesti lanka käsittelee 92 %, kun taas puristin poistaa vielä 6 %. Veden lopullinen jae vaatii haihdutusta, mikä vaatii massiivisen höyryn syöttöä. Kun höyryn laatu heikkenee tai kondenssivesi toimii väärin, sylinterin sisälle muodostuu lämpöesteitä. Nämä esteet pilaavat kosteusprofiileja, aiheuttavat arkkien käpristymistä ja heikentävät ajettavuutta. Lopulta hukkaat höyryä tuottaessasi erikoislaatuista paperia.
Optimointi a Höyrylämmitetty kuivausrumpu tarkoittaa höyrynpainedynamiikan ja nopean lauhteen käyttäytymisen hallintaa. Tarvitset mekaanisia järjestelmiä, jotka poistavat veden puhaltamatta ylimääräistä höyryä läpi. Tässä oppaassa selvitetään näiden järjestelmien päivittämisen tekniset realiteetit koneen vakauttamiseksi, poikkisuuntaisten kosteusprofiilien parantamiseksi ja energiahukkaa vähentämiseksi.
Lauhde on lämpöeriste: Jopa millimetri jäännöskondensaattia muodostaa esteen, joka vähentää merkittävästi sylinterin vaipan lämmönsiirtokerrointa.
Märkä höyry heikentää laitteita: Märkä höyry ei vain vähennä saatavilla olevaa piilevää lämpöä, vaan myös nopeuttaa putken sisäistä kulumista ja hilseilyä.
Ylävirran optimointi on kriittinen: Koska kuivausrumpu poistaa alle 1 % vedestä, kuivausosaan tulevan levyn kosteuden väheneminen 1 % vähentää tarvittavaa kuivaushöyryä eksponentiaalisesti.
Järjestelmän synergia: Kondenssivedenpoistojärjestelmän päivittäminen on sovitettava yhteen tarkan höyrynpaineen säädön, toiminta-alueen joustavuuden ja kuvun ilman tasapainon kanssa todellisen ROI:n saavuttamiseksi.
Lämmönsiirron mekaniikka paperikoneen kuivaussylinterissä
Lämmönsiirto kuivaussylinterin sisällä riippuu täysin vaiheen muutoksesta. Kyllästynyt höyry tulee sylinteriin pyörivän liitoksen kautta ja koskettaa vaipan viileämpää sisäpintaa. Kun höyry tiivistyy nestemäiseksi vedeksi, se vapauttaa piilevää lämpöä. Tämä lämpöenergia kulkee metallikuoren läpi ja siirtyy märän paperirainaan, joka on kääritty ulkopuolelta. Kyllästetyn höyryn paineen ja pintalämpötilan välinen suhde on suora ja ennustettavissa. Korkeampi höyrynpaine tuottaa korkeamman sisälämpötilan. Tämän siirron tehokkuus riippuu suuresti siitä, että sisäkuori pidetään vapaana eristävistä vesikerroksista.
Piilevä lämpö- ja kondensaatiodynamiikka
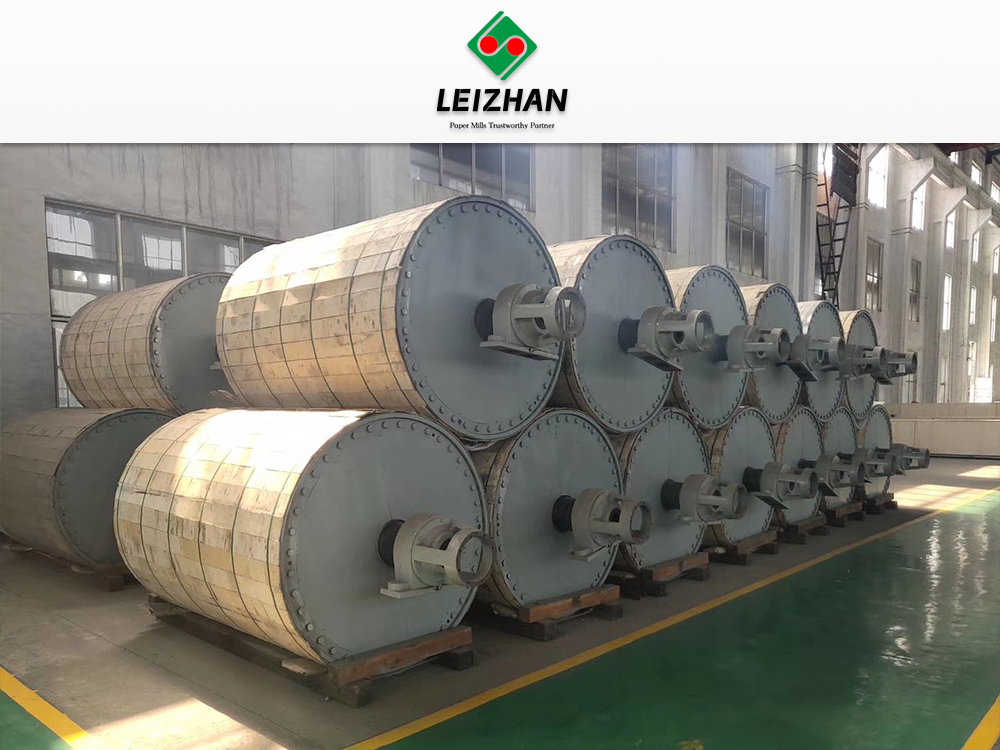
Vaiheenmuutosprosessi ohjaa koko kuivaustoimintoa. Höyry kuljettaa sekä aistillista lämpöä että piilevää lämpöä. Piilevä lämpö tarjoaa haihtumiseen tarvittavan massiivisen energian vapautumisen. Kun höyry osuu a Paperikoneen kuivaussylinteri , se romahtaa nestemäiseksi kondensaatiksi. Tämä nopea tilavuuden pieneneminen luo paikallisen painehäviön, joka vetää enemmän höyryä sylinteriin kokoojasta.
Jos syntynyttä kondensaattia ei poisteta välittömästi, se muodostaa fyysisen esteen. Vedellä on kauhea lämmönjohtavuus verrattuna valuraudaan. Paksu vesikerros pakottaa höyryn lämmittämään lauhdealtaan ennen kuin energia pääsee kuoreen. Tämä alentaa yleistä lämmönsiirtokerrointa ja pakottaa käyttäjät lisäämään höyryn painetta vain säilyttääkseen saman kuivausnopeuden.
Sylinterin materiaali ja lämmönjohtavuus
Vakiosylinterit luottavat tiettyihin metallurgisiin ominaisuuksiin tasapainottaakseen lämmönsiirron rakenteellisen eheyden kanssa. Standardi valurautainen kuivaussylinteri tarjoaa erinomaisen lämmönjohtavuuden ja tärinänvaimennuksen. Valurauta tarjoaa vakaan perustan tavallisille pakkaus-, painatus- ja kirjoituslaaduille. Kuoren paksuus sanelee suurimman sallitun työpaineen. Paksummat seinät kestävät korkeampia höyrypaineita, mutta lisäävät lämmönkestävyyttä. Vuosikymmenten käytön aikana materiaalin väsyminen ja sisäinen korroosio voivat pakottaa tehtaat alentamaan maksimipainetta, mikä rajoittaa tuotantonopeuksia.
Kudosten tuotanto vaatii täysin erilaista lähestymistapaa. A Yankee-kuivaussylinteri kestää äärimmäisen korkean paineen ja korkean haihtumistarpeen. Nämä sylinterit ovat massiivisia, ja ne toimivat usein paljon korkeammalla sisäisellä paineella kuin tavalliset valurautayksiköt. Yankee-sylintereissä on sisäinen ura, joka lisää sisäpinta-alaa ja vähentää tehollista vaipan paksuutta. Tämä muotoilu maksimoi lämmönsiirtonopeudet kevyille kudoslaaduille, jotka kuivuvat sekunnin murto-osissa.
| Ominaisuus |
Vakiovalurautainen sylinteri |
Yankee Sylinteri |
| Ensisijainen sovellus |
Pakkaus, hienopaperi, sanomalehtipaperi |
Pehmopaperia, pyyhettä, koneella lasitettuja papereita |
| Sisäinen pinta |
Sileä, koneistettu valurauta |
Syväuritettu pinta-alan lisäämiseksi |
| Käyttöpaine |
Tyypillisesti 3-10 bar |
Usein yli 10 bar, jopa 15 bar |
| Haihtumisnopeus |
Kohtalainen, levitetty yli 40 sylinteriin |
Äärimmäinen, keskittynyt yhteen massiiviseen sylinteriin |
| Hupun integrointi |
Vakiona suljettu tai avoin katoshuppu |
Suurinopeuksinen, korkean lämpötilan iskuhuppu |
Kuinka höyrynpaine määrää kuivaustuloksen
Höyrynpaine toimii ensisijaisena kuivausnopeuksien säätövivuna. Käyttäjät säätävät painetta eri neliöpainojen ja koneennopeuksien erityisten haihdutusvaatimusten mukaan. Nykyaikaiset koneet käyttävät kaskadihöyryjärjestelmiä maksimoidakseen lämpötehokkuuden useissa kuivainryhmissä, mikä varmistaa, ettei höyryä mene hukkaan.
Tasapainottavat painealueet optimaalista pintalämpötilaa varten
Kaskadihöyryjärjestelmä jakaa kuivausosan erillisiin paineryhmiin. Korkeapainehöyry syöttää pääkuivausryhmiä, joissa haihdutustarve on suurin. Näistä korkeapainesylintereistä puhallettava höyry ja leimahtanut höyry kulkevat takaisin syöttämään alemman paineen ryhmiä lähellä märkää päätä. Tämä asetus estää lämpöshokin kostealle levylle ja saa samalla maksimaalisen työn höyrystä.
Suuremman paineen painaminen nostaa pintalämpötilaa ja nopeuttaa kuivumista. Tämä mahdollistaa suuremmat tuotantonopeudet. Liiallisen lämmön levittäminen erittäin märille levyille saa kuitujen sisällä olevan veden leimahtamaan höyryksi liian nopeasti. Tämä nopea laajeneminen johtaa arkin delaminaatioon, pinnan poimimiseen ja nukkaamiseen sylinterin pinnalla. Käyttäjien on tasapainotettava painekäyrät lämmittääkseen levyä vähitellen muutaman ensimmäisen sylinterin yli.
Toiminta-alueen joustavuus määrittää, kuinka hyvin kone käsittelee laatumuutoksia. Jäykkä höyryjärjestelmä pakottaa kuljettajat hidastamaan konetta siirtymien aikana. Kehittyneet paineensäätöjärjestelmät tarjoavat laajan toiminta-alueen. Ne käyttävät lämpökompressoreita tehostamaan matalapaineista höyryä, jolloin kone pystyy ylläpitämään vakaat paine-erot useilla neliöpainoilla horjuttamatta kaskadia.
Wet Steamin piilokustannukset
Höyryn laatu vaikuttaa suoraan laitteiden käyttöikään ja lämpötehokkuuteen. Märkä höyry sisältää haihtumattomia vesipisaroita. Tämä kosteus pääsee sisään paperin kuivausosa huonosta kattilan ohjauksesta, riittämättömästä höyrynkeräämisestä pääkokoojassa tai puuttuvista kosteuserottimista.
Märän höyryn mekaaniset seuraukset ovat vakavia. Suurinopeuksiset vesipisarat toimivat kuin hankaavia aineita. Ne syövyttävät sisäisiä putkia, pyöriviä höyryliitoksia ja sifonikengät. Tämä eroosio johtaa ennenaikaiseen mekaaniseen vikaan ja odottamattomiin seisokkeihin. Lämpövaikutukset ovat yhtä haitallisia. Märkä höyry kuljettaa vähemmän piilevää lämpöä kilogrammaa kohti. Kattilan siirto sisältää usein kemiallisia epäpuhtauksia. Kun märkä höyry haihtuu sylinterin sisällä, nämä epäpuhtaudet leimautuvat sylinterin sisäseinään. Tämä hilseily heikentää pysyvästi lämmönsiirtotehokkuutta.
Märkähöyryongelmien poistamiseksi tehtaiden on suoritettava tiukat mekaaniset tarkastukset:
Asenna tehokkaat keskipakoiset kosteudenerottimet päähöyrynsäätöventtiilien eteen.
Tarkista ja vaihda vialliset höyrylukot pääjakeluputkissa estääksesi kondenssiveden tunkeutumisen sylintereihin.
Tarkkaile kattilan syöttöveden kemiaa vaahtoamisen ja leviämisen estämiseksi suuren kysynnän aikoina.
Eristä kaikki ulkoiset höyrylinjat estääksesi ennenaikaisen kondensaation, ennen kuin höyry pääsee koneeseen.
Kondenssivedenpoistojärjestelmän kriittinen rooli
Veden poistaminen pyörivästä sylinteristä on monimutkainen nestedynamiikan haaste. The kondenssivedenpoistojärjestelmän on voitettava keskipakovoima, painovoima ja sisäiset paine-erot pitämään vaippa puhtaana. Jos näin ei tehdä, koneen tehokkuus heikkenee ja paperi pilaa.
Kondensaatiosuojavaikutuksen ymmärtäminen
Kondenssiveden käyttäytyminen muuttuu voimakkaasti koneen nopeuden kasvaessa. Hitailla nopeuksilla vesi muodostaa lätäkön sylinterin pohjalle. Nopeuden kasvaessa lätäkkö alkaa kiivetä seinää pitkin ja putoaa takaisin alas kaoottisella kaatumisliikkeellä. Tämä kaskadivaihe kuluttaa valtavia määriä käyttötehoa ja aiheuttaa voimakasta mekaanista tärinää. Suurilla nopeuksilla keskipakovoima voittaa painovoiman. Vesi muodostaa yhtenäisen, yhtenäisen kerroksen koko sisäkehän ympärille. Tämä tunnetaan nimellä rimming.
Reunustava kondenssivesikerros toimii täydellisenä lämmöneristeenä. Jopa 2 mm vesikerros voi vähentää lämmönsiirtonopeutta yli 30 %. Höyryn on johdettava lämpöä seisovan vesikerroksen läpi ennen kuin se saavuttaa valuraudan. Jos evakuointijärjestelmä ei pysty pitämään tätä kerrosta erittäin ohuena, lämpötehokkuus laskee.
Puutteellinen kondenssiveden poisto heikentää suoraan tuotteen laatua. Jos vesi tiivistyy epätasaisesti tai sifonit eivät pysty puhdistamaan reunoja, sylinterin pintalämpötilat eivät ole tasaisia. Sylinterin kylmänauhat siirtyvät suoraan paperirainaan. Tämä luo märkiä raitoja, epäjohdonmukaisia poikkisuuntaisia kosteusprofiileja ja arkin voimakasta käpristymistä. Käyttäjät kuivaavat usein koko arkin yli poistaakseen yhden märän juovan, mikä tuhlaa valtavia määriä energiaa ja heikentää kuidun lujuutta.
Evakuointitekniikoiden arviointi
Oikean sisäisen laitteiston valinta riippuu täysin koneen nopeudesta ja käyttöpaineesta. Tavoitteena on sijoittaa evakuointipiste mahdollisimman lähelle sisäkuorta mekaanisesti ilman fyysistä kosketusta.
| Teknologiamekanismi |
sovelluksen |
Paras |
ylläpitonäkökohta |
| Pyörivät sifonit |
Pyörii sylinterin mukana ja kerää kondenssivettä kuoresta. |
Hitaalla tai keskinopealla koneet, jotka toimivat lätäkkö- tai peräkkäisvaiheessa. |
Altis mekaaniselle kulumiselle kiertoliitoksessa; vaatii säännöllisiä välystarkastuksia kuoren iskemisen estämiseksi. |
| Kiinteät sifonit |
Kiinnitetty paikoilleen, kun sylinteri pyörii sen ympärillä, käyttämällä erittäin suunniteltua kenkää. |
Nopeat koneet, jotka toimivat tiukasti vannevaiheessa. |
Vaatii tarkan asennuksen 1,5 mm:n välyksen säilyttämiseksi; erittäin herkkä paine-eron pudotuksille. |
| Spoileripalkit |
Sisäkuoreen kiinnitetyt metallitangot rikkovat reunavesikerroksen. |
Nopeat koneet, jotka vaativat maksimaalista lämmönsiirron tasaisuutta ja kapasiteettia. |
Työvaltainen asennus, joka vaatii sisäänpääsyn ahtaaseen tilaan; nolla liikkuvia osia asennuksen jälkeen. |
Kiinteät sifonit tarjoavat erinomaisen suorituskyvyn suurilla nopeuksilla. Koska ne eivät pyöri, ne voidaan asettaa erittäin tiukoille välyksille kuoreen. Tämä minimoi reunan lauhdekerroksen paksuuden. Spoileripalkit vievät tämän askeleen pidemmälle. Tuomalla fyysistä turbulenssia reunakerrokseen turbulaattorin tangot rikkovat seisovan veden esteen. Tämä turbulenssi sekoittaa lauhteen, mikä parantaa merkittävästi lämmönsiirron tasaisuutta ja yleistä kuivauskapasiteettia.
Läpipuhallushöyry ja paine-ero
Sifonit eivät pumppaa vettä ulos sylinteristä. Ne ovat täysin riippuvaisia paine-erosta. Sylinterin sisällä olevan paineen on oltava korkeampi kuin lauhteen paluuputken paine. Tämä paine-ero pakottaa veden ylös sifoniputkea pitkin ja ulos pyörivän liitoksen kautta.
Veden nostamiseksi tehokkaasti, jonkin verran höyryä on poistuttava sifonista kondensaatin mukana. Tätä kutsutaan läpipuhallushöyryksi. Se vähentää nestepylvään tiheyttä sifoniputken sisällä, mikä helpottaa nostoa. Jos paine-ero laskee liian pieneksi, sifoni ei voi voittaa keskipakovoimaa. Sylinteri tulvii. Jos paine-ero asetetaan liian suureksi, järjestelmä hukkaa valtavia määriä läpipuhallushöyryä, mikä ylittää alavirran erottimet ja lämpökompressorit. Optimaalisen paine-eron ylläpitäminen on kuivausosan kriittisin toimintaparametri.
Paperinkuivausosaston päivitysten arviointi
Kuivausosan päivittäminen vaatii systemaattista lähestymistapaa. Rahan heittäminen uusiin sifoneihin ei ratkaise taustalla olevia valvontaongelmia. Sinun on määriteltävä selkeät onnistumiskriteerit ja arvioitava koko termodynaaminen silmukka kattilasta liesituulettimeen.
Ongelman kehystys ja menestyskriteerit
Ennen kuin määrität laitteiston, määritä mitattavissa olevat tulokset. Onnistuneen päivityksen pitäisi saada aikaan mitattavissa oleva vähennys ominaishöyrynkulutuksessa. Sen on parannettava poikkisuuntaista kosteusprofiilia ja mahdollistettava koneen nopeuksia. Tarvitset kovia tietoja perustellaksesi pääomakustannukset.
Sinun on myös otettava huomioon alkupään tehokkuus. Puristinosa sanelee kuivausrummun perustyökuorman. Jos puristimen suunnittelukonsepti on vanhentunut tai nippipaineet on huonosti optimoitu, arkki menee kuivaimeen liian märkänä. Puristimesta poistuvan arkin kosteuden väheneminen 1 % vähentää tarvittavaa kuivaushöyryä eksponentiaalisesti. Arvioi puristinosan suorituskyky ennen uusien kuivauskomponenttien mitoitusta. Uuden höyryjärjestelmän mitoitus tehottomaksi puristimeksi takaa ylimitoitettujen, tehottomien laitteiden.
Ratkaisukategoriat ja lähestymistavat
Päivitykset jakautuvat kolmeen eri tasoon pääomasijoituksen ja sijoitetun pääoman odotetun tuoton perusteella. Tehtaan johdon tulee sovittaa tekninen ratkaisu pitkän aikavälin tuotantostrategiaan.
Taso 1: Komponenttien jälkiasennus. Tämä tarkoittaa kuluneiden höyryliitosten vaihtamista, pyörivistä sifoneista kiinteisiin sifoneihin päivittämistä tai spoileritankojen asentamista olemassa oleviin sylintereihin. Tämä lähestymistapa kohdistuu tiettyihin pullonkaulasylintereihin eikä koko koneeseen.
Taso 2: Ohjausjärjestelmän päivitykset. Tämä keskittyy höyryn syöttö- ja poistosilmukkaan. Kehittyneiden lämpökompressorien ja automaattisten paine-eron säätöjen käyttöönotto laajentaa toiminta-aluetta. Tämän ansiosta kone pystyy käsittelemään erilaisia laatuja ilman manuaalista venttiilin säätöä.
Taso 3: Täydelliset kunnostukset. Tämä edellyttää koko höyry- ja lauhdejärjestelmän vaihtamista. Pehmopaperisovelluksissa tämä saattaa tarkoittaa täysin uuden jenkkisylinterin ja nopean ilmakuvun asentamista. Tämä taso on varattu koneille, joiden nopeus kasvaa merkittävästi tai luokkaa muutetaan.
Arvioinnin mitat
Kun arvioit ehdotettuja ratkaisuja, katso tekniset tiedot pidemmälle. Skaalautuvuus on kriittistä. Pystyykö ehdotettu järjestelmä käsittelemään koneen tulevia nopeuden nousuja? Tiukasti tämän päivän tuotantotahdille suunnitellusta järjestelmästä tulee pullonkaula kahdessa vuodessa. Arvioi turndown-suhde. Järjestelmän on tarjottava eri paperilajeille tarvittava joustavuus ja toimittava tehokkaasti sekä suurilla että pienillä haihdutuskuormilla.
Ylläpidon saavutettavuus sanelee pitkän aikavälin menestyksen. Pyörivät liitokset vaativat usein tiivisteiden vaihtoa. Sifonit vaativat määräajoin tarkastuksia. Sisäiset tarkastukset vaativat sisäänpääsyä suljettuun tilaan. Valitse järjestelmät, jotka minimoivat sisäiset liikkuvat osat ja joissa on ulkoiset kulumisilmaisimet pyöriviin liitoksiin. Jos huolto on vaikeaa, tehtaan henkilökunta lykkää sitä, mikä johtaa sylintereiden tulvimiseen ja sifonien rikkoutumiseen.
Toteutustodellisuudet ja riskien vähentäminen
Kuivausosan päivityksen toteuttamiseen liittyy merkittäviä logistisia haasteita. Fyysinen ympäristö on vihamielinen ja seisokit ovat kalliita. Oikea suunnittelu vähentää riskejä, jotka liittyvät koneen rungon sisäisiin raskaisiin mekaanisiin muutoksiin.
Seisokit ja asennuksen rajoitukset
Sisäiset sylinterimuutokset edellyttävät sisäänpääsyä rajoitettuun tilaan. Spoileritankojen asentaminen tai sisäisten sifoniputkien vaihtaminen on hidasta ja uuvuttavaa työtä. Ympäristön lämpö ja ahtaat olosuhteet rajoittavat sitä, kuinka kauan teknikot voivat työskennellä kuoren sisällä. Tämä todellisuus pidentää asennuksessa tarvittavaa seisokkiaikaa.
Normaali lieventämisstrategia sisältää vaiheittaiset asennukset. Älä yritä päivittää koko kuivausosaa yhden käyttökatkon aikana. Suunnittele työ useiden vuosihuoltojen kesken. Aloita kriittisimmistä kuivausryhmistä – tyypillisesti päähaihdutusosastosta, jossa käytetään korkeimman paineen höyryä. Tämä vaiheittainen lähestymistapa rajoittaa seisokkeja ja parantaa samalla välittömiä, mitattavissa olevia parannuksia kuivauskapasiteettiin.
Järjestelmän viritys ja konepellin ilman tasapaino
Uusi lauhteenpoistoasetus ei tuota tuloksia, jos ympäröivät järjestelmät jätetään huomiotta. Sifonien päivitys lisää lämmönsiirtonopeutta. Tämä tarkoittaa, että levystä haihtuu enemmän vettä lyhyemmässä ajassa. Huuvan poisto- ja lisäilmajärjestelmien on kyettävä kestämään tämä lisääntynyt kosteuskuormitus.
Jos liesituulettimen ilmatasapainoa ei ole viritetty samanaikaisesti, liesituulettimen sisällä oleva ilma kyllästyy. Höyrystynyt vesi ei pääse mihinkään, ja kuivuminen pysähtyy riippumatta siitä, kuinka kuumat sylinterit ovat. Sinun on arvioitava poistopuhaltimen teho, lisäilmalämmitys ja lämmöntalteenottojärjestelmät varmistaaksesi, että ne vastaavat uutta haihtumisnopeutta. Ilmajärjestelmän alioptimointi kumoaa mekaaniset päivitykset sylintereiden sisällä.
Valvonta ja todentaminen
Asennuksen jälkeinen tarkastus varmistaa, että laite toimii suunnitellulla tavalla. Ota käyttöön jatkuva höyryn kuivuuden valvonta pääotsikoissa, jotta märkä höyry ei vahingoita uutta laitteistoa. Et voi hallita sitä, mitä et mittaa.
Käytä sylinterin pintojen termografista skannausta koneen ollessa käynnissä. Lämpökamerat paljastavat välittömästi kylmät nauhat, jotka osoittavat sifonin viasta tai vääristä välyksistä. Luo peruslämpökartta välittömästi asennuksen jälkeen. Vertaa tulevia skannauksia tähän lähtötasoon havaitaksesi sisäiset mekaaniset ongelmat ennen kuin ne aiheuttavat arkin katkeamista tai laatuvirheitä. Jatkuva paine-erotrendien ja läpipuhallushöyryn nopeuden valvonta antaa varhaisen varoituksen järjestelmän tulvimisesta.
Johtopäätös
Aloita nykyisen kuivausosan peruslämpötarkastus keskittyen paine-erotrendeihin, läpipuhallushöyrynopeuksiin ja pintalämpötilan vaihteluihin kaikissa sylintereissä.
Tarkista kaikki pyörivät liitokset ja mittaa sisäiset sifonien välykset seuraavan ajoitetun seisokin aikana välittömien mekaanisten pullonkaulojen tunnistamiseksi.
Kalibroi huuvan poisto- ja lisäilmajärjestelmät uudelleen varmistaaksesi, että ne kestävät lisääntynyttä haihtumisnopeutta, ennen kuin asennat uuden sisäisen sylinterin laitteiston.
Päivitä manuaaliset paine-eroventtiilit automatisoiduiksi säätösilmukoiksi estääksesi sylinterin tulvimisen nopeiden laatumuutosten aikana.
FAQ
K: Mikä aiheuttaa paperikoneen kuivaussylinterin tulvimisen?
V: Vuotaminen tapahtuu, kun paine-ero on liian alhainen voittamaan keskipakovoimaa ja nostamaan kondenssivettä sifonin läpi. Se voi johtua myös itse sifonin mekaanisesta viasta, kuten rikkoutuneesta putkesta tai kuluneesta kengästä, joka menettää imunsa.
K: Miten kondenssivedenpoistojärjestelmä vaikuttaa paperin laatuun?
V: Tehokas poisto estää sylinterin pintalämpötilojen epätasaisuuden. Tasaiset lämpötilat eliminoivat suoraan lopullisen arkin märät juovat, käpristymisen ja epäjohdonmukaiset poikkisuuntaiset kosteusprofiilit, mikä varmistaa tasaisen lujuuden ja painettavuuden.
K: Miksi Yankee-kuivaussylinteriä käytetään eri tavalla kuin tavallista valurautakuivaussylinteriä?
V: Yankee-sylinterit ovat huomattavasti suurempia, ne toimivat korkeammilla sisäisillä paineilla ja käyttävät suurinopeuksisia ilmakupuja saavuttaakseen massiivisen haihtumisnopeuden kevyelle pehmopaperille. Ne vaativat erityisiä sisäisiä uritus- ja kokoojajärjestelmiä kestämään äärimmäisiä lämpökuormia.
K: Miten märkä höyry vaikuttaa höyrylämmitettyyn kuivausrumpuun?
V: Märkä höyry tuo ylimääräistä vettä, joka on poistettava, mikä vähentää kuivaukseen käytettävissä olevaa piilevää lämpöä. Se aiheuttaa myös fyysistä eroosiota höyryliitoksissa ja johtaa sylinterin vaipan hilseilyyn, mikä heikentää pysyvästi lämmönsiirtotehokkuutta.
K: Mikä on 'reunus' vaihe paperin kuivausosassa?
V: Vannetta tapahtuu suuremmilla koneen nopeuksilla, kun keskipakovoima saa kondensaatin muodostamaan tasaisen, jatkuvan kerroksen sylinterin sisäkehän ympärille. Tämä tila vaatii erityisiä kiinteitä sifoneja ja tarkkoja paine-eroja veden poistamiseksi.
K: Voiko sifonien päivittäminen vähentää kokonaisenergiankulutusta?
V: Kyllä. Päivittäminen nykyaikaisiin kiinteisiin sifoneihin, joissa on tiukemmat välykset, vähentää kondenssivesisulun paksuutta. Tämä parantaa lämmönsiirtoa, jolloin kone saavuttaa saman kuivausnopeuden pienemmällä höyrynpaineella, mikä säästää energiaa.


