Dans les opérations modernes de recyclage du papier, la marge entre une récupération rentable des fibres et un gaspillage d’énergie excessif se résume souvent à des ajustements mécaniques au millimètre près et à une dynamique des fluides précise. Les ingénieurs d'usine et les directeurs de production luttent quotidiennement pour équilibrer l'efficacité du défibrage et la consommation d'énergie. Des paramètres opérationnels sous-optimaux entraînent une consommation d’énergie spécifique élevée et des taux de rejet excessifs. Ils provoquent également une usure accélérée des machines critiques. Les usines de recyclage modernes sont confrontées à des niveaux de contamination de plus en plus élevés des matières premières. Cela rend l’étalonnage précis des équipements plus important que jamais. Maximiser le retour sur investissement d'un Le pulpeur hydraulique de type D nécessite une compréhension technique de ses deux variables opérationnelles les plus critiques. Ces variables sont la consistance de la pulpe et le jeu entre le rotor et le tamis. Vous ne pouvez pas optimiser l’un sans ajuster l’autre. Ce guide explique comment évaluer et calibrer ces paramètres avec précision. Vous apprendrez comment obtenir un cisaillement hydraulique optimal, maximiser le rendement en fibres et réduire les temps d'arrêt opérationnels.
Points clés à retenir
La cohérence dicte le cisaillement : le fonctionnement au seuil de cohérence précis (généralement 14 à 18 % pour les modèles à haute cohérence ou 4 à 6 % pour les modèles continus à faible cohérence) maximise la friction entre fibres, réduisant ainsi la charge mécanique sur le rotor du pulpeur.
Contrôle du dégagement Qualité du défibrage : Un jeu plus serré du rotor du pulpeur augmente l'efficacité du défibrage mais augmente de façon exponentielle la consommation d'énergie et l'usure de la plaque d'extraction.
Variables interdépendantes : Ajuster la cohérence sans évaluer simultanément le jeu du rotor entraîne un goulot d'étranglement de l'équipement, une surcharge du moteur ou des flocons de papier non réduits en pâte entrant dans le processus en aval.
L'automatisation est la nouvelle norme : les équipements modernes de préparation des stocks s'appuient sur des systèmes de contrôle distribués (DCS) pour surveiller en permanence la charge du moteur et ajuster automatiquement la cohérence, évitant ainsi les erreurs d'étalonnage manuel.
La maintenance prédictive est obligatoire : des performances durables nécessitent une surveillance continue de l'écartement du rotor et des transmetteurs de consistance afin d'atténuer l'usure rapide inhérente au traitement du papier recyclé abrasif.
Évaluation de la dynamique d'écoulement du pulpeur hydraulique de type D dans la préparation des stocks
L'objectif premier de tout La machine à pâte à papier recyclée sépare les fibres individuelles des vieux papiers en balles. Vous devez réaliser cette séparation avec un minimum de dommages aux fibres et un minimum d'énergie électrique. Le succès repose sur l’évaluation de trois mesures de performance spécifiques dans l’usine. Nous mesurons l'indice de défibrage, la consommation d'énergie spécifique et la préservation de la longueur des fibres. L'efficacité élevée du défibrage signifie que moins de flocons non réduits en pâte sont envoyés au criblage en aval. Une consommation d’énergie spécifique plus faible améliore directement la rentabilité de l’usine en réduisant les kilowattheures requis par tonne de pâte transformée.
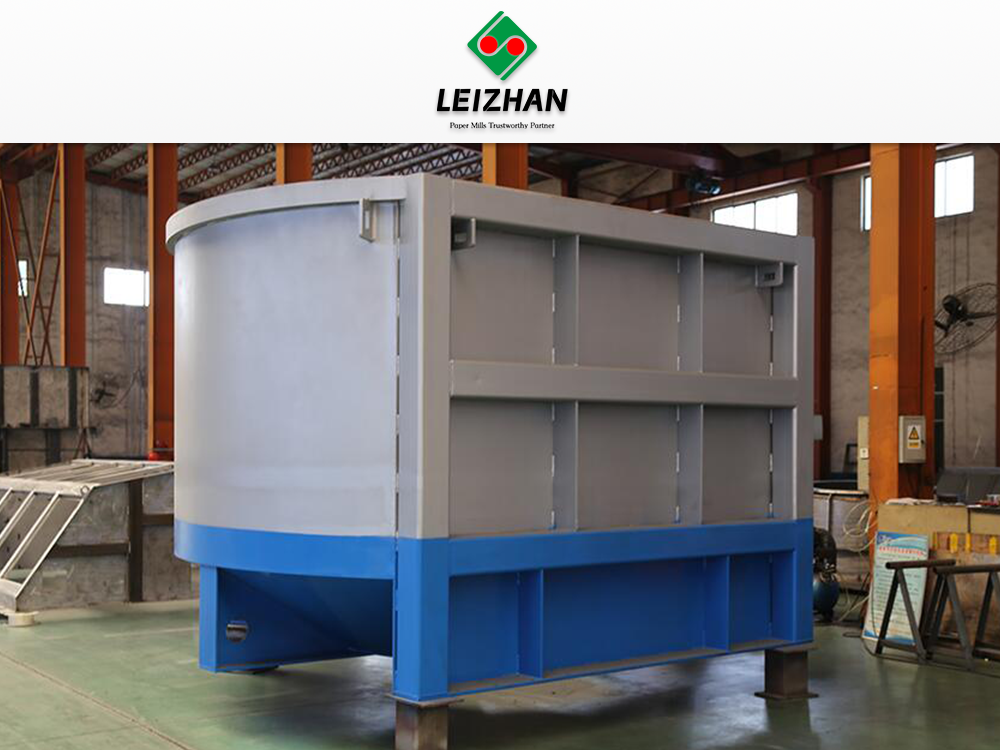
Les cuves circulaires traditionnelles sont souvent confrontées à une grave stagnation du débit pendant leur fonctionnement. Ils créent un effet de tasse de thé tourbillonnant où les balles tournent sans fin sans se briser. La forme asymétrique en « D » résout entièrement ce problème fondamental de dynamique des fluides. Le côté plat perturbe physiquement le modèle d’écoulement circulaire du lisier. Cette perturbation crée un frein hydraulique contre la masse en rotation. Il force les balles de papier directement dans le vortex central beaucoup plus rapidement. Il élimine complètement les zones mortes. Les temps de traitement des lots diminuent considérablement en conséquence directe de cette géométrie spécifique.
Comprendre les capacités de base des équipements est absolument nécessaire à l’optimisation. Vous devez définir clairement les paramètres de fonctionnement standards avant de procéder à tout réglage mécanique. Cela inclut la vérification de la capacité volumétrique et la garantie du dimensionnement approprié du moteur pour votre fourniture spécifique. Une norme L'installation d'un pulpeur de vieux papier nécessite des attentes spécifiques en matière de débit pour maintenir une production continue. L’intégration de la gestion des rejets est également très importante pour un fonctionnement continu. Les déchiqueteuses et les tours à déchets doivent correspondre parfaitement à la capacité du pulpeur.
Si le ragger tire trop lentement, de lourds contaminants s'accumulent dans la cuve. Cette accumulation détruit rapidement l'efficacité du défibrage et endommage le rotor. Les opérateurs doivent surveiller en permanence la tension du câble et la vitesse d'extraction. Lorsque des déchets lourds s’accumulent, le volume disponible pour le traitement du papier diminue. Cela oblige le moteur à travailler plus fort pour maintenir le vortex. Vous perdez simultanément de la capacité de production et gaspillez de l’énergie.
Vérifier la capacité volumétrique maximale de la cuve sous charge normale.
Confirmez les limites d’ampérage du moteur d’entraînement principal et la consommation de fonctionnement de base.
Établir l’indice de défibrage de base à l’aide d’une analyse en laboratoire du stock accepté.
Mesurez la durée moyenne du lot depuis la chute de la balle jusqu'à l'extraction complète.
Calculez la consommation d’énergie spécifique de base en kilowattheures par tonne.
Comment la consistance de la pulpe dicte l’efficacité du défibrage et la consommation d’énergie
La consistance de la pâte détermine exactement la manière dont un pulpeur consomme de l'énergie électrique. Il contrôle directement le mécanisme physique de l’efficacité du défibrage. Nous classons les solutions opérationnelles en deux gammes principales de cohérence en fonction de la conception de l'équipement. La mise en pâte continue utilise généralement des paramètres de faible consistance. Cela varie de 3 à 6 % de matière solide. Il repose en grande partie sur une action mécanique directe. Le rotor frappe physiquement le matériau pour le déchirer. Une extraction rapide à travers la plaque de tamisage s'ensuit immédiatement.
La réduction en pâte par lots utilise à la place des paramètres de consistance moyenne à élevée. Cela varie de 10 à 18 % de matière solide. Il repose sur une friction intense de fibre à fibre plutôt que sur des impacts métalliques. Une consistance élevée crée une action de pétrissage semblable à une pâte épaisse. Ce pétrissage frotte doucement l’encre et les revêtements des fibres. Il sépare les fibres sans les couper mécaniquement. L'action chimique joue également un rôle majeur dans cet environnement. La forte concentration de fibres permet aux produits chimiques d’agir plus efficacement.
Une consistance plus élevée augmente la viscosité apparente de la pâte de papier. Cela amplifie considérablement les forces de cisaillement hydrauliques internes. Le cisaillement hydraulique permet un défibrage beaucoup plus doux que le cisaillement mécanique. Il préserve beaucoup mieux la longueur des fibres et l’intégrité structurelle. Les températures élevées interagissent puissamment avec ces boues à haute consistance. Les produits chimiques de réduction en pâte comme l'hydroxyde de sodium accélèrent le processus de dégradation. Ils dissolvent rapidement les résines résistantes à l'humidité et les encres tenaces à des consistances élevées.
La consommation d’énergie présente des compromis opérationnels stricts pour les ingénieurs d’usine. Une consistance trop élevée surcharge rapidement le moteur d’entraînement. Le vortex central calera complètement sous une charge excessive. Une régularité de fonctionnement trop faible gaspille d’énormes quantités d’énergie électrique. Vous finissez par déplacer l’excès d’eau au lieu de briser le papier. La valeur globale dépend de plusieurs facteurs d’influence concurrents. Considérez le coût élevé du chauffage de l’eau de dilution. Ajoutez à cela les dépenses liées à la consommation de produits chimiques de consistance inférieure. Comparez cela au coût électrique lié à l’entraînement d’une boue à haute viscosité.
Les opérateurs doivent surveiller en permanence les vannes d’eau de dilution pour maintenir la cohérence cible. Une chute soudaine de la pression de l’eau peut augmenter la consistance de manière inattendue. Cela provoque une surcharge immédiate du moteur et un glissement potentiel de la courroie d'entraînement. À l’inverse, une valve de dilution qui fuit diminue lentement la consistance au fil du temps. Cela réduit le cisaillement hydraulique et augmente le temps de traitement nécessaire pour atteindre l'indice de défibrage cible. Maintenir un contrôle strict sur le rapport eau/fibre n’est pas négociable pour un fonctionnement efficace.
Le type de matière première dicte également l’objectif de consistance optimale. Les papiers de gros format nécessitent des consistances plus élevées pour générer suffisamment de friction pour se briser. Les matériaux de petite taille comme la pâte de papier journal peuvent facilement être utilisés à des consistances inférieures. Vous devez ajuster vos objectifs en fonction des balles spécifiques entrant dans le système. Ne pas s'adapter aux changements de composition entraîne une consommation d'énergie irrégulière et une qualité de pâte incohérente.
| Paramètre opérationnel |
Faible cohérence (3-6 %) |
Haute cohérence (10-18 %) |
| Mécanisme de cisaillement primaire |
Impact mécanique du rotor |
Frottement hydraulique fibre à fibre |
| Consommation d'énergie |
Plus élevé par tonne (déplacement de l’excès d’eau) |
Faible par tonne (défibrage efficace) |
| Synergie chimique |
Action chimique diluée et moins efficace |
Dégradation chimique très concentrée et rapide |
| Dégradation des contaminants |
Risque élevé de briser les plastiques fragiles |
Séparation douce, préserve la taille des contaminants |
| Préservation de la longueur des fibres |
Risque de coupure modéré à élevé |
Excellente conservation des fibres longues |
| Temps de lot |
Fonctionnement continu (rapide) |
Cycles de lots plus longs requis |
| Profil de charge du moteur |
Ampérage de crête stable et inférieur |
Ampérage de pointe élevé lors de la panne initiale |
Calibrage du jeu du rotor du pulpeur pour un rendement et une durée de vie optimaux du tamis
L’écart mécanique définit l’efficacité et le débit global du pulpeur. Il s'agit de la distance critique entre les pales du rotor inférieur et la plaque de tamis d'extraction. Nous commençons généralement cette mesure d'écart entre 1,5 mm et 3 mm. La mesure de départ exacte dépend fortement du type de meuble spécifique. Vous devez mesurer cet écart à l'aide de jauges d'épaisseur spécialisées ou de fils conducteurs. Les mesures doivent être effectuées en plusieurs points autour de la circonférence du rotor. Cela garantit la Le rotor du pulpeur est parfaitement parallèle à la plaque de tamisage.
Un dégagement serré maximise considérablement l’action de coupe et de pompage. Cet environnement de cisaillement élevé est idéal pour le traitement de papiers résistants à l'humidité. Cependant, cela entraîne une consommation d’énergie nettement plus élevée. Cela provoque également une dégradation plus rapide des bords d’attaque du rotor. Un jeu large réduit la consommation d’énergie et l’usure mécanique. Cette configuration à faible cisaillement permet le passage de plus gros flocons de papier. Certains flocons restent piégés et circulent sans fin dans la cuve. Cela réduit considérablement l’efficacité globale du défibrage. Cela augmente considérablement la charge mécanique des déflasseurs en aval.
Le dégagement a un impact direct sur l’efficacité de l’élimination des contaminants importants. Cela affecte la vitesse de balayage à travers la plaque de tamis d'extraction. Une vitesse de balayage appropriée pousse les contaminants lourds dans le piège à déchets. Une faible vitesse broie ces contaminants en particules beaucoup plus petites. Ces particules plus petites deviennent beaucoup plus difficiles à filtrer par la suite. Ils passent par les trous d'extraction et contaminent le stock accepté. La géométrie des trous de la plaque d'extraction compte également ici. Les trous fraisés empêchent le colmatage mais nécessitent des vitesses de balayage précises pour fonctionner.
Les réalités de mise en œuvre imposent une vigilance mécanique constante de la part des équipes de maintenance. Le jeu s’élargit naturellement avec le temps en fonctionnement normal. Les vieux papiers contiennent des contaminants cachés hautement abrasifs. Les agrafes de sable, de verre et de métal usent continuellement le métal. Vous ne pouvez pas définir l'autorisation une seule fois et l'oublier. Un étalonnage régulier est obligatoire pour un succès opérationnel durable.
Lors du réglage du jeu, le personnel de maintenance doit suivre des procédures strictes de verrouillage et d'étiquetage. L'inertie de rotation massive du système d'entraînement présente de graves risques pour la sécurité. Une fois sécurisés, les techniciens desserrent les boulons de réglage du boîtier de roulement. Ils utilisent des vis de vérin pour soulever ou abaisser l'ensemble de l'ensemble rotatif. Les indicateurs à cadran vérifient le mouvement vertical exact. Après avoir verrouillé l’ensemble en place, ils font tourner l’arbre à la main. Cela garantit qu'aucun point élevé ne frotte contre la plaque de tamisage. Un seul point de contact détruira la plaque quelques minutes après le démarrage.
Vous devez documenter chaque ajustement de jeu dans le journal de maintenance. Suivez la mesure des écarts par rapport aux heures de fonctionnement. Ces données permettent de prédire quand le rotor ou la plaque devra être remplacé. Il fait passer votre stratégie de maintenance de réactive à prédictive. Vous pouvez commander des pièces de rechange bien avant qu’une panne catastrophique ne se produise. Cela minimise les temps d’arrêt imprévus et assure le bon déroulement de la production.
L'interdépendance de la cohérence et de l'autorisation dans les pulpeurs de vieux papiers
La cohérence et le jeu ne fonctionnent pas en isolation mécanique. Vous devez ajuster systématiquement ces deux variables ensemble. Ne pas le faire garantit une éventuelle défaillance du système. Considérons un scénario avec une cohérence élevée et un dégagement extrêmement serré. Cela crée un risque énorme de déclenchement du moteur. Des blocages se produisent fréquemment à mesure que la boue s'épaissit. Les contraintes mécaniques atteignent très rapidement des niveaux destructeurs. La plaque d'extraction peut se déformer sous l'extrême pression hydraulique.
Pensez maintenant à utiliser une faible consistance avec un jeu trop large. Cela crée un risque élevé de mauvaise qualité de défibrage. La teneur en flocons dans les stocks acceptés monte immédiatement en flèche. Vous gaspillez une capacité volumétrique précieuse en déplaçant de l’eau mal traitée. Les écrans de pression en aval s’éblouissent rapidement. Ils ne peuvent pas gérer le volume élevé de flocons non réduits en pâte. L’ensemble de la chaîne de préparation des stocks se heurte à des goulots d’étranglement au stade du criblage primaire.
Différentes matières premières nécessitent des bases opérationnelles spécifiques à la fourniture. Les vieux conteneurs en carton ondulé exigent un équilibre très délicat. Vous devez avant tout donner la priorité à l’élimination des contaminants lourds. Vous ne pouvez pas sur-raffiner les précieuses fibres longues trouvées dans l’OCC. Les déchets de bureau mixtes présentent des défis de traitement totalement différents. Il faut souvent des dégagements plus serrés pour briser les encollages durs. Des consistances spécifiques aident à gérer efficacement les encres et toners synthétiques.
L’établissement d’un cadre d’optimisation rigide est absolument nécessaire. Vous devez trouver le point idéal exact pour votre matière première. Utilisez l’ampérage de charge du moteur pour guider vos réglages initiaux. Effectuer en permanence des analyses visuelles et en laboratoire du stock accepté. Affinez l’équilibre sur la base de ces données empiriques concrètes. Si la teneur en flocons augmente, vérifiez d'abord le jeu. Si l'ampérage augmente de manière erratique, vérifiez la cohérence des transmetteurs.
Lors du traitement de meubles fortement contaminés, vous devrez peut-être faire des compromis sur l'efficacité du défibrage pour protéger l'équipement. L'ouverture du jeu réduit légèrement l'usure due au sable et au verre. Vous compensez cela en augmentant la durée du batch ou en ajustant la consistance. Ce compromis préserve l’intégrité mécanique du pulpeur. Cela évite les pannes catastrophiques qui interrompent la production pendant des jours. Vous devez constamment évaluer ces compromis en fonction de la qualité de la balle entrante.
Analysez la fourniture entrante pour connaître les niveaux de contamination et la teneur en résistance à l'humidité.
Réglez le jeu initial du rotor en fonction des spécifications du fabricant pour cette fourniture spécifique.
Établissez la consistance cible à l’aide de contrôles automatisés de l’eau de dilution.
Surveillez l'ampérage du moteur d'entraînement principal pendant les premiers lots.
Extrayez des échantillons de stock de la ligne d’extraction pour vérifier la présence de flocons non réduits en pâte.
Ajustez d'abord la consistance si la charge du moteur est trop élevée.
Ajustez le jeu du rotor uniquement si l’indice de défibrage reste inacceptable après un réglage de cohérence.
Automatisation et surveillance en temps réel dans la préparation des stocks
Les usines de papier modernes s'appuient fortement sur les systèmes de contrôle distribués. L'intégration DCS se transforme de l'équipement de préparation des stocks, de la conjecture à la science. fonctionnement Ces systèmes relient directement les transmetteurs de consistance aux vannes d'eau de dilution automatisées. Les contrôleurs logiques programmables traitent ces données en millisecondes. Ils ajustent le débit d’eau pour maintenir la consistance cible exacte. Cela élimine les oscillations massives causées par les réglages manuels de l'opérateur.
Les boucles de rétroaction de charge du moteur évitent le décrochage catastrophique de l’équipement. Les variateurs de fréquence surveillent constamment l’ampérage du moteur pendant le fonctionnement. Ils ajustent automatiquement les débits du convoyeur d’alimentation en cas de besoin. Ils ajoutent de l'eau de dilution d'urgence lorsque le rotor rencontre de lourdes charges. Cette réponse dynamique permet d'économiser d'énormes quantités d'énergie électrique. Il empêche le moteur de tirer des ampères à rotor bloqué pendant un bourrage.
L’évaluation des données entraîne une amélioration mécanique continue dans toute l’usine. Vous devez enregistrer méticuleusement les données opérationnelles historiques. Suivez quotidiennement la consommation d’énergie spécifique par rapport aux temps de lot. Cela permet d'identifier le moment exact où l'usure du rotor a un impact négatif sur la rentabilité. Lorsque la consommation d’énergie par tonne augmente de 10 %, une maintenance est nécessaire. Vous pouvez planifier le remplacement des plaques avant que des pannes catastrophiques ne surviennent.
Les systèmes de surveillance avancés suivent également les signatures de vibrations sur le boîtier de roulement principal. Les changements de fréquence de vibration indiquent une usure inégale des pales du rotor. Ils peuvent également signaler une garniture mécanique défaillante. La détection précoce de ces problèmes évite les fuites massives de stocks et les saisies de roulements. L'intégration des données de vibration avec les mesures de charge du moteur et de cohérence fournit une image complète de l'état de la machine. Les opérateurs peuvent prendre des décisions éclairées sur le moment où pousser l’équipement et quand planifier les temps d’arrêt.
L'étalonnage de ces systèmes automatisés nécessite une discipline stricte. La qualité d’un DCS dépend des données qu’il reçoit. Si un transmetteur de consistance s'écarte de l'étalonnage, toute la boucle de contrôle tombe en panne. Le système ajoutera trop ou pas assez d’eau en fonction de fausses lectures. Les équipes de maintenance doivent vérifier chaque semaine la précision du transmetteur par rapport à des échantillons physiques de laboratoire. Ils doivent ajuster les compensations DCS pour correspondre aux conditions réelles dans la cuve.
Risques de mise en œuvre et réalités de la maintenance
La mise en œuvre comporte des risques mécaniques et opérationnels inévitables. Le traitement du papier recyclé hautement contaminé accélère l’usure de façon exponentielle. Le rotor et la plaque de tamis se dégradent rapidement dans ces conditions. Cela modifie le jeu mécanique de manière imprévisible pendant les cycles de production. Une usure inégale des pales du rotor provoque de fortes vibrations. Cette vibration détruit prématurément les roulements principaux et les garnitures mécaniques.
La dérive du capteur présente un autre risque opérationnel majeur. Des transmetteurs de cohérence inexacts provoquent un chaos absolu dans les systèmes automatisés. Les vannes d'eau automatisées inonderont ou affameront le pulpeur hydraulique . Les inondations détruisent le cisaillement hydraulique et gaspillent l’énergie thermique. Le fait d'affamer le pulpeur provoque une surcharge et un blocage immédiats du moteur. Vous devez faire confiance à vos capteurs, mais vérifier constamment leur précision.
Les stratégies d’atténuation protègent votre investissement massif en capital. Établissez un calendrier strict pour la mesure manuelle des écarts. Effectuez ces ajustements physiques lors de chaque arrêt de maintenance planifié. Spécifiez des alliages hautement résistants à l’usure lors de la phase d’approvisionnement initiale. Le revêtement en carbure de tungstène prolonge considérablement la durée de vie des composants. Inclure une analyse coûts-avantages rigoureuse de la métallurgie haut de gamme. Comparez le coût initial avec la réduction massive des temps d’arrêt.
Mettre en œuvre des protocoles d’étalonnage de routine pour toutes les boucles de contrôle de cohérence. Les systèmes automatisés doivent agir sur des données parfaitement précises. Un étalonnage régulier garantit que cette précision reste intacte dans le temps. Extrayez quotidiennement des échantillons physiques de la cuve. Testez ces échantillons en laboratoire pour vérifier les lectures du transmetteur. Ajustez les décalages DCS en fonction de ces résultats de laboratoire physique.
Inspectez la plaque de tamis d’extraction pour déceler tout éblouissement et toute usure des trous à chaque arrêt. Les contaminants endommagent souvent les bords des trous au fil du temps. Cela réduit la zone ouverte et restreint le flux. Les techniciens doivent dégager manuellement les trous borgnes et vérifier les fissures structurelles. Si la plaque présente des signes de déformation, remplacez-la immédiatement. Une plaque déformée rend impossible le maintien d’un jeu uniforme du rotor. Cela conduit à des frottements localisés et à une défaillance catastrophique rapide.
La lubrification de l’ensemble d’entraînement principal nécessite le strict respect des calendriers du fabricant. Les charges de poussée massives générées lors de la réduction en pâte exercent une immense pression sur les roulements. Utilisez uniquement la graisse spécifiée pour les hautes températures et résistante à l’eau. Un surgraissage peut faire exploser les joints, tandis qu'un sous-graissage entraîne une destruction rapide des roulements. Mettez en œuvre un programme de graissage par ultrasons pour garantir des volumes de lubrification précis basés sur le frottement réel des roulements.
Conclusion
Réalisez un audit immédiat de la consommation d’énergie spécifique actuelle et des mesures d’efficacité du défibrage.
Planifiez une fenêtre de maintenance dédiée pour mesurer avec précision le jeu du rotor existant à l’aide de jauges d’épaisseur.
Étalonnez tous les transmetteurs de cohérence par rapport à des échantillons physiques de laboratoire pour éliminer la dérive du capteur.
Analysez les taux de rejet des tamis à pression en aval pour identifier les inefficacités de la réduction en pâte en amont.
Mettez à niveau les pales de rotor en acier inoxydable standard vers des alternatives revêtues de carbure de tungstène lors du prochain cycle de remplacement.
FAQ
Q : Quelle est la consistance idéale de la pâte pour un pulpeur hydraulique de type D ?
R : La cohérence idéale dépend entièrement de votre configuration opérationnelle spécifique. Les opérations continues à faible cohérence ciblent généralement 4 % à 6 %. Cela repose sur le cisaillement mécanique. Les opérations par lots à haute cohérence ciblent 14 % à 18 %. Cela maximise la friction hydraulique fibre à fibre. Adaptez toujours la consistance à votre type de composition spécifique et à votre stratégie de dosage de produits chimiques.
Q : À quelle fréquence le jeu du rotor du pulpeur doit-il être ajusté ?
R : La fréquence de réglage dépend fortement de l’abrasivité du matériau. Les vieux papiers très contaminés nécessitent des contrôles plus fréquents. En règle générale, vous devez effectuer des mesures d’écart physique lors de chaque arrêt majeur pour maintenance. Vous devez également vérifier immédiatement le jeu si la charge du moteur chute de manière inattendue ou si la teneur en flocons en aval augmente.
Q : Que se passe-t-il si le jeu du rotor est trop large ?
R : Un espace libre réduit considérablement l’efficacité du défibrage. Vous constaterez une augmentation massive des flocons de papier non réduits en pâte. Il réduit la vitesse de balayage nécessaire pour pousser les contaminants lourds dans le piège à déchets. Cela oblige les équipements de criblage et de démoulage en aval à travailler plus fort, augmentant ainsi la consommation énergétique globale de l'usine.
Q : En quoi un pulpeur de type D diffère-t-il d'un pulpeur hydraulique circulaire ?
R : La cuve asymétrique en forme de D perturbe physiquement l'écoulement circulaire du lisier. Les cuves circulaires créent souvent un effet de tasse à thé tourbillonnante avec des zones mortes. Le côté plat de la cuve D agit comme un déflecteur. Il force les balles de papier directement dans le rotor, garantissant ainsi une réduction en pâte plus rapide et plus efficace.
Q : L'ajustement de la cohérence peut-il réduire la consommation d'énergie dans une machine à fabriquer de la pâte à papier recyclé ?
R : Oui, l’optimisation de la cohérence réduit la consommation d’énergie spécifique. L'exécution avec une consistance élevée correcte maximise la friction fibre à fibre. Cela permet à l’opération d’atteindre un défibrage cible avec moins d’énergie mécanique par tonne. Un fonctionnement trop bas gaspille de l’énergie en déplaçant l’excès d’eau au lieu de traiter les fibres.
Q : Comment la température affecte-t-elle la consistance et les performances du pulpeur ?
R : Des températures plus élevées diminuent la viscosité physique de l’eau. Cela modifie la dynamique du cisaillement hydraulique au sein de la cuve. Les températures élevées accélèrent également la dégradation chimique des papiers et des encres résistants à l’humidité. Cette synergie est particulièrement efficace lorsque l’on opère à des consistances élevées avec des ajouts d’hydroxyde de sodium.


