Nelle moderne operazioni di riciclaggio della carta, il margine tra un recupero redditizio delle fibre e un eccessivo spreco di energia spesso si riduce a regolazioni meccaniche a livello millimetrico e ad una precisa fluidodinamica. Gli ingegneri di stabilimento e i responsabili della produzione lottano quotidianamente per bilanciare l’efficienza di sfibramento con il consumo di energia. Parametri operativi non ottimali portano ad un elevato consumo energetico specifico e ad eccessivi tassi di scarto. Inoltre causano un’usura accelerata dei macchinari critici. I moderni stabilimenti di riciclaggio devono far fronte a livelli di contaminazione sempre più elevati delle materie prime. Ciò rende la calibrazione precisa delle apparecchiature più importante che mai. Massimizzare il ritorno sull'investimento di a La pompa idraulica di tipo D richiede una comprensione tecnica delle sue due variabili operative più critiche. Queste variabili sono la consistenza della polpa e la distanza tra il rotore e il vaglio. Non è possibile ottimizzarne uno senza modificare l'altro. Questa guida spiega come valutare e calibrare accuratamente questi parametri. Imparerai come ottenere un taglio idraulico ottimale, massimizzare la resa delle fibre e ridurre i tempi di fermo operativo.
Punti chiave
La consistenza impone il taglio: il funzionamento alla soglia di consistenza precisa (tipicamente 14-18% per modelli ad alta consistenza o 4-6% per modelli continui a bassa consistenza) massimizza l'attrito tra fibra e fibra, riducendo il carico meccanico sul rotore spappolatore.
Il gioco controlla la qualità della sfibratura: un gioco più stretto del rotore del pulper aumenta l'efficienza della sfibratura ma aumenta esponenzialmente il consumo di energia e l'usura della piastra di estrazione.
Variabili interdipendenti: la regolazione della consistenza senza valutare simultaneamente il gioco del rotore porta a colli di bottiglia dell'attrezzatura, sovraccarico del motore o scaglie di carta non spappolate che entrano nel processo a valle.
L'automazione è il nuovo standard: le moderne apparecchiature per la preparazione delle scorte si basano su sistemi di controllo distribuito (DCS) per monitorare continuamente il carico del motore e regolare automaticamente la consistenza, prevenendo errori di calibrazione manuale.
La manutenzione predittiva è obbligatoria: prestazioni durature richiedono il monitoraggio continuo della distanza del rotore e dei trasmettitori di consistenza per mitigare la rapida usura inerente alla lavorazione della carta riciclata abrasiva.
Valutazione delle dinamiche di flusso della pompa idraulica di tipo D nella preparazione dell'impasto
L'obiettivo primario di qualsiasi La macchina per la produzione di pasta di carta riciclata separa le singole fibre dalla carta straccia imballata. È necessario ottenere questa separazione con un danno minimo alla fibra e un apporto minimo di energia elettrica. Il successo si basa sulla valutazione di tre parametri prestazionali specifici in fabbrica. Misuriamo l'indice di sfibratura, il consumo energetico specifico e la preservazione della lunghezza delle fibre. L'elevata efficienza di sfibratura significa che un minor numero di fiocchi non spappolati procedono alla vagliatura a valle. Un consumo energetico specifico inferiore migliora direttamente la redditività dell'impianto riducendo i kilowattora richiesti per tonnellata di pasta di legno lavorata.
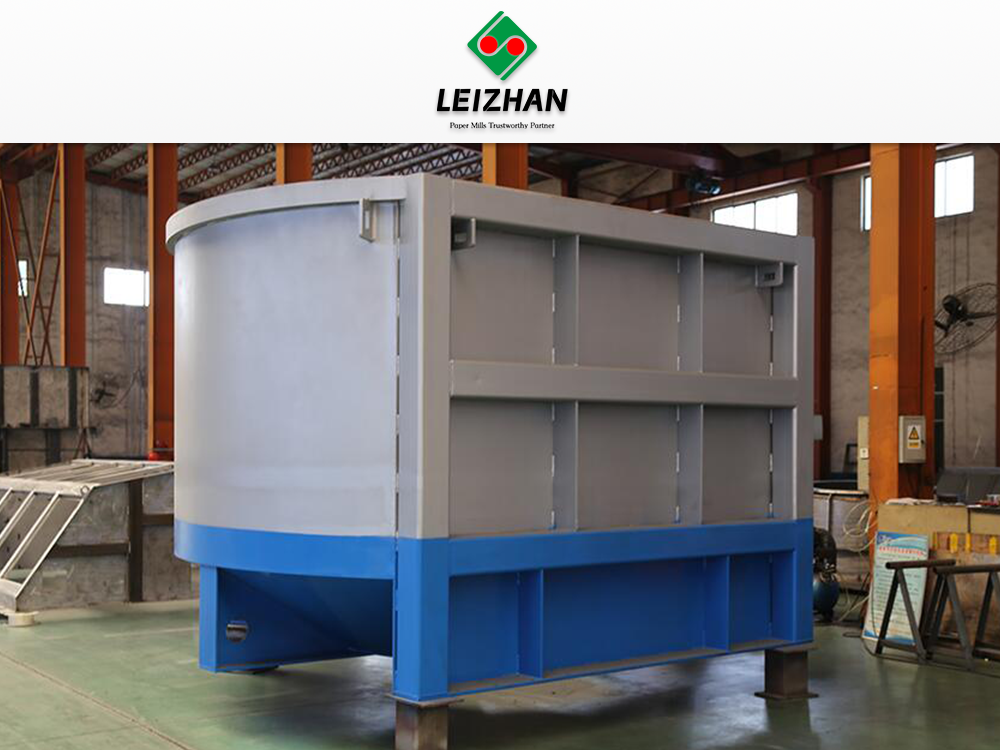
I tradizionali tini circolari spesso soffrono di un forte ristagno del flusso durante il funzionamento. Creano un effetto vorticoso a forma di tazza da tè in cui le balle girano all'infinito senza rompersi. La forma asimmetrica a 'D' risolve interamente questo problema fondamentale della fluidodinamica. Il lato piatto interrompe fisicamente il modello di flusso circolare del liquame. Questa interruzione crea un freno idraulico contro la massa rotante. Forza le balle di carta direttamente nel vortice centrale molto più velocemente. Elimina completamente le zone morte. I tempi di batch diminuiscono significativamente come risultato diretto di questa geometria specifica.
Comprendere le capacità delle apparecchiature di base è assolutamente necessario per l'ottimizzazione. È necessario definire chiaramente i parametri operativi standard prima di apportare qualsiasi regolazione meccanica. Ciò include la verifica della capacità volumetrica e la garanzia del corretto dimensionamento del motore per il tuo arredamento specifico. Una norma La configurazione del pulper per carta straccia richiede aspettative di produttività specifiche per mantenere la produzione continua. Anche l’integrazione della gestione degli scarti è importante per il funzionamento continuo. Gli stracci e le torri di spazzatura devono corrispondere perfettamente alla capacità del pulper.
Se il trascinatore tira troppo lentamente, nella vasca si accumulano contaminanti pesanti. Questo accumulo distrugge rapidamente l'efficienza della sfibratura e danneggia il rotore. Gli operatori devono monitorare costantemente la tensione della fune e la velocità di estrazione. Quando si accumula un pesante volume di spazzatura, il volume disponibile per l’elaborazione della carta si riduce. Ciò costringe il motore a lavorare di più per mantenere il vortice. Perderai capacità produttiva e allo stesso tempo sprecherai energia.
Verificare la capacità volumetrica massima della vasca a carico normale.
Confermare i limiti di amperaggio del motore principale e l'assorbimento operativo di base.
Stabilire l'indice di defibering di base utilizzando l'analisi di laboratorio delle scorte accettate.
Misura il tempo medio del batch dalla caduta della balla all'estrazione completa.
Calcolare il consumo energetico specifico di riferimento in kilowattora per tonnellata.
In che modo la consistenza della polpa determina l'efficienza della sfibratura e il consumo di energia
La consistenza della polpa determina esattamente il modo in cui uno spappolatore consuma energia elettrica. Controlla direttamente il meccanismo fisico dell'efficienza della sfibratura. Classifichiamo le soluzioni operative in due principali gamme di coerenza in base alla progettazione dell'apparecchiatura. La produzione continua di pasta utilizza tipicamente parametri di consistenza bassa. Questo varia dal 3% al 6% di contenuto solido. Si basa fortemente sull'azione meccanica diretta. Il rotore colpisce fisicamente il materiale facendolo a pezzi. Segue immediatamente una rapida estrazione attraverso la piastra del vaglio.
La produzione in batch utilizza invece parametri di consistenza medio-alti. Questo varia dal 10% al 18% di contenuto solido. Si basa sull'intenso attrito tra fibre e fibre piuttosto che sugli impatti metallici. L'elevata consistenza crea un'azione impastatrice simile all'impasto denso. Questo impasto rimuove delicatamente l'inchiostro e i rivestimenti dalle fibre. Separa le fibre senza tagliarle meccanicamente. Anche l’azione chimica gioca un ruolo importante in questo ambiente. L'elevata concentrazione di fibre consente alle sostanze chimiche di agire in modo più efficace.
Una maggiore consistenza aumenta la viscosità apparente dell'impasto liquido di carta. Ciò amplifica notevolmente le forze di taglio idrauliche interne. La cesoia idraulica fornisce una sfibratura molto più delicata rispetto alla cesoia meccanica. Preserva molto meglio la lunghezza delle fibre e l'integrità strutturale. Le temperature elevate interagiscono potentemente con questi liquami ad alta consistenza. Le sostanze chimiche spappolate come l'idrossido di sodio accelerano il processo di decomposizione. Dissolvono rapidamente le resine resistenti all'umidità e gli inchiostri ostinati ad alte consistenze.
Il consumo energetico presenta seri compromessi operativi per gli ingegneri dell’impianto. Una consistenza di spinta troppo elevata sovraccarica rapidamente il motore di azionamento. Il vortice centrale si bloccherà completamente sotto carico eccessivo. Una consistenza di funzionamento troppo bassa spreca enormi quantità di energia elettrica. Finisci per spostare l'acqua in eccesso invece di rompere la carta. Il valore complessivo dipende da diversi fattori d’influenza concorrenti. Considerare l'alto costo del riscaldamento dell'acqua di diluizione. Aggiungi la spesa per il consumo di prodotti chimici a consistenze inferiori. Confronta questo con il costo elettrico della guida di un liquame ad alta viscosità.
Gli operatori devono monitorare costantemente le valvole dell'acqua di diluizione per mantenere la consistenza target. Un improvviso calo della pressione dell'acqua può aumentare inaspettatamente la consistenza. Ciò provoca un sovraccarico immediato del motore e un potenziale slittamento della cinghia di trasmissione. Al contrario, una valvola di diluizione che perde riduce lentamente la consistenza nel tempo. Ciò riduce il taglio idraulico e aumenta il tempo di batch necessario per raggiungere l'indice di sfibratura target. Mantenere uno stretto controllo sul rapporto acqua/fibra non è negoziabile per un funzionamento efficiente.
Il tipo di materia prima determina anche l'obiettivo di consistenza ottimale. Le carte di formato pesante richiedono consistenze più elevate per generare un attrito sufficiente per la rottura. Materiali di dimensioni leggere come la polpa di carta da giornale facilmente a consistenze inferiori. È necessario modificare gli obiettivi in base alle balle specifiche che entrano nel sistema. Il mancato adeguamento ai cambiamenti dell’impasto porta a un consumo energetico irregolare e a una qualità della pasta incoerente.
| Parametro operativo |
Bassa consistenza (3-6%) |
Alta consistenza (10-18%) |
| Meccanismo di taglio primario |
Impatto meccanico del rotore |
Attrito idraulico da fibra a fibra |
| Consumo energetico |
Superiore per tonnellata (spostamento dell'acqua in eccesso) |
Inferiore per tonnellata (defibrazione efficiente) |
| Sinergia chimica |
Azione chimica diluita e meno efficace |
Decomposizione chimica altamente concentrata e rapida |
| Degradazione dei contaminanti |
Elevato rischio di frantumare le plastiche fragili |
Separazione delicata, preserva la dimensione del contaminante |
| Conservazione della lunghezza delle fibre |
Rischio di taglio da moderato ad alto |
Ottima conservazione delle fibre lunghe |
| Tempo di batch |
Funzionamento continuo (rapido) |
Sono necessari cicli batch più lunghi |
| Profilo di carico del motore |
Amperaggio di picco stabile e inferiore |
Amperaggio di picco elevato durante il guasto iniziale |
Calibrazione della distanza del rotore del pulper per una resa e una durata del vaglio ottimali
Lo spazio meccanico definisce l'efficienza e la produttività complessiva del pulper. Questa è la distanza critica tra le pale inferiori del rotore e la piastra del vaglio di estrazione. In genere iniziamo questa misurazione dello spazio tra 1,5 mm e 3 mm. La misura iniziale esatta dipende fortemente dal tipo di arredamento specifico. È necessario misurare questo divario utilizzando spessimetri specializzati o filo conduttore. Le misurazioni devono avvenire in più punti attorno alla circonferenza del rotore. Ciò garantisce il il rotore spappolatore è perfettamente parallelo al piatto vaglio.
Un gioco stretto massimizza significativamente l'azione di taglio e pompaggio. Questo ambiente ad alto taglio è ideale per la lavorazione di carte resistenti all'umidità. Tuttavia, ciò si traduce in un consumo energetico sostanzialmente più elevato. Inoltre provoca un degrado più rapido dei bordi anteriori del rotore. Un ampio gioco riduce il consumo di energia e l'usura meccanica. Questa configurazione a basso taglio consente il passaggio di scaglie di carta più grandi. Alcuni fiocchi rimangono intrappolati circolando all'infinito nel tino. Ciò riduce drasticamente l’efficienza complessiva della sfibratura. Aumenta significativamente il carico meccanico sui deflaker a valle.
La rimozione influisce direttamente sull'efficienza di rimozione dei contaminanti pesanti. Influisce sulla velocità di spazzamento della piastra del vaglio di estrazione. Una velocità di spazzamento adeguata spinge i contaminanti pesanti nella trappola dei rifiuti. La scarsa velocità macina questi contaminanti in particelle molto più piccole. Queste particelle più piccole diventano molto più difficili da eliminare in seguito. Passano attraverso i fori di estrazione e contaminano lo stock accettato. Anche in questo caso è importante la geometria dei fori della piastra di estrazione. I fori svasati impediscono l'ostruzione ma richiedono velocità di spazzamento precise per funzionare.
Le realtà di implementazione impongono una costante vigilanza meccanica da parte dei team di manutenzione. Il gioco si allarga naturalmente nel tempo durante il normale funzionamento. La carta straccia contiene contaminanti nascosti altamente abrasivi. Sabbia, vetro e graffette metalliche consumano continuamente il metallo. Non è possibile impostare l'autorizzazione una volta e dimenticarsene. La calibrazione regolare è obbligatoria per un successo operativo duraturo.
Quando si regola la distanza, il personale di manutenzione deve seguire rigorose procedure di lockout-tagout. L'enorme inerzia rotazionale del sistema di azionamento pone gravi rischi per la sicurezza. Una volta fissati, i tecnici allentano i bulloni di regolazione dell'alloggiamento del cuscinetto. Usano viti di sollevamento per sollevare o abbassare l'intero gruppo rotante. I comparatori verificano l'esatto movimento verticale. Dopo aver bloccato il gruppo in posizione, ruotano manualmente l'albero. Ciò garantisce che i punti più alti non sfreghino contro la piastra dello schermo. Un singolo punto di contatto distruggerà la piastra entro pochi minuti dall'avvio.
È necessario documentare ogni regolazione del gioco nel registro di manutenzione. Tieni traccia della misurazione del gap rispetto alle ore di funzionamento. Questi dati aiutano a prevedere quando sarà necessario sostituire il rotore o la piastra. Trasforma la tua strategia di manutenzione da reattiva a predittiva. È possibile ordinare le parti di ricambio molto prima che si verifichi un guasto catastrofico. Ciò riduce al minimo i tempi di inattività non pianificati e mantiene la produzione senza intoppi.
L'interdipendenza tra consistenza e pulizia negli spappolatori per carta straccia
La coerenza e il gioco non funzionano in isolamento meccanico. È necessario mettere a punto queste due variabili insieme in modo sistematico. In caso contrario si garantisce un eventuale guasto del sistema. Considera uno scenario con elevata coerenza e distanza estremamente ridotta. Ciò crea un enorme rischio di inciampo del motore. Gli inceppamenti si verificano frequentemente quando il liquame si addensa. Lo stress meccanico raggiunge livelli distruttivi molto rapidamente. La piastra di estrazione può deformarsi sotto l'estrema pressione idraulica.
Consideriamo ora l'esecuzione di una consistenza bassa con un gioco eccessivamente ampio. Ciò crea un rischio elevato di scarsa qualità della sfibratura. Il contenuto di scaglie nelle azioni accettate sale alle stelle immediatamente. Si spreca preziosa capacità volumetrica spostando acqua scarsamente trattata. Gli schermi a pressione a valle si accecheranno rapidamente. Non sono in grado di gestire l'elevato volume di fiocchi non spappolati. L'intera linea di preparazione della pasta presenta colli di bottiglia nella fase di screening primario.
Materie prime diverse richiedono linee di base operative specifiche per l'arredamento. I vecchi contenitori in cartone ondulato richiedono un equilibrio molto delicato. È necessario dare priorità alla rimozione dei contaminanti pesanti sopra ogni altra cosa. Non è possibile raffinare eccessivamente le preziose fibre lunghe presenti nell'OCC. I rifiuti misti degli uffici presentano sfide di trattamento completamente diverse. Spesso sono necessarie distanze più strette per abbattere il dimensionamento rigido. Consistenze specifiche aiutano a gestire in modo efficace inchiostri e toner sintetici.
È assolutamente necessario stabilire un rigido quadro di ottimizzazione. Devi trovare l'esatto punto debole per la tua materia prima. Utilizzare l'amperaggio del carico del motore per guidare le regolazioni iniziali. Condurre costantemente analisi visive e di laboratorio dello stock accettato. Ottimizzare l’equilibrio sulla base di questi dati empirici concreti. Se il contenuto di scaglie aumenta, controllare prima la distanza. Se l'amperaggio aumenta in modo irregolare, verificare la coerenza dei trasmettitori.
Durante la lavorazione di materiali fortemente contaminati, potrebbe essere necessario scendere a compromessi sull'efficienza della sfibratura per proteggere l'attrezzatura. L'apertura dello spazio riduce leggermente l'usura dovuta a sabbia e vetro. Puoi compensare questo aumentando il tempo di batch o regolando la consistenza. Questo compromesso preserva l'integrità meccanica dello spappolatore. Previene guasti catastrofici che bloccano la produzione per giorni. È necessario valutare costantemente questi compromessi in base alla qualità delle balle in entrata.
Analizzare l'impasto in entrata per i livelli di contaminazione e il contenuto di resistenza all'umidità.
Impostare il gioco iniziale del rotore in base alle specifiche del produttore per quella specifica fornitura.
Stabilire la consistenza target utilizzando controlli automatizzati dell'acqua di diluizione.
Monitorare l'amperaggio del motore principale durante i primi lotti.
Estrarre campioni di stock dalla linea di estrazione per verificare la presenza di scaglie non spappolate.
Regolare prima la consistenza se il carico del motore è troppo elevato.
Regolare il gioco del rotore solo se l'indice di sfibratura rimane inaccettabile dopo la regolazione della consistenza.
Automazione e monitoraggio in tempo reale nella preparazione delle scorte
Le moderne cartiere fanno molto affidamento sui sistemi di controllo distribuito. Trasformazioni di integrazione DCS il funzionamento delle apparecchiature per la preparazione delle scorte dalle congetture alla scienza. Questi sistemi collegano i trasmettitori di consistenza direttamente alle valvole automatizzate dell'acqua di diluizione. I controllori logici programmabili elaborano questi dati in millisecondi. Regolano il flusso dell'acqua per mantenere l'esatta consistenza target. Ciò elimina le massicce oscillazioni causate dalle regolazioni manuali dell'operatore.
I circuiti di feedback del carico del motore prevengono stalli catastrofici delle apparecchiature. Gli azionamenti a frequenza variabile monitorano costantemente l'amperaggio del motore durante il funzionamento. Regolano automaticamente la velocità del trasportatore di alimentazione quando necessario. Aggiungono acqua di diluizione di emergenza quando il rotore incontra carichi pesanti. Questa risposta dinamica consente di risparmiare enormi quantità di energia elettrica. Impedisce al motore di assorbire amplificatori a rotore bloccato durante un inceppamento.
La valutazione dei dati guida il miglioramento meccanico continuo in tutto l'impianto. È necessario registrare meticolosamente i dati operativi storici. Monitora quotidianamente il consumo energetico specifico rispetto ai tempi batch. Ciò aiuta a identificare il momento esatto in cui l'usura del rotore influisce negativamente sulla redditività. Quando il consumo di energia per tonnellata aumenta del 10%, è necessaria la manutenzione. È possibile programmare la sostituzione delle piastre prima che si verifichino guasti catastrofici.
I sistemi di monitoraggio avanzati tengono traccia anche delle tracce di vibrazione sull'alloggiamento del cuscinetto principale. I cambiamenti nella frequenza di vibrazione indicano un'usura irregolare delle pale del rotore. Possono anche segnalare una tenuta meccanica difettosa. Affrontare tempestivamente questi problemi previene massicce perdite di stock e grippaggi dei cuscinetti. L'integrazione dei dati sulle vibrazioni con il carico del motore e le letture della consistenza fornisce un quadro completo dello stato della macchina. Gli operatori possono prendere decisioni informate su quando spingere l'attrezzatura e quando programmare i tempi di inattività.
La calibrazione di questi sistemi automatizzati richiede una disciplina rigorosa. Un DCS è valido quanto lo sono i dati che riceve. Se un trasmettitore di coerenza esce dalla calibrazione, l'intero circuito di controllo fallisce. Il sistema aggiungerà troppa o troppo poca acqua in base a letture errate. I team di manutenzione devono verificare settimanalmente l'accuratezza del trasmettitore rispetto ai campioni fisici di laboratorio. Devono regolare gli offset DCS per adattarli alle condizioni reali nella vasca.
Rischi di implementazione e realtà di manutenzione
L'implementazione comporta inevitabili rischi meccanici e operativi. Il trattamento di carta riciclata altamente contaminata accelera l'usura in modo esponenziale. Il rotore e la piastra di vagliatura si degradano rapidamente in queste condizioni. Ciò altera il gioco meccanico in modo imprevedibile durante i cicli di produzione. L'usura irregolare delle pale del rotore provoca forti vibrazioni. Questa vibrazione distrugge prematuramente i cuscinetti principali e le tenute meccaniche.
La deriva del sensore rappresenta un altro grave rischio operativo. I trasmettitori di coerenza imprecisi causano il caos assoluto nei sistemi automatizzati. Le valvole automatizzate dell'acqua allagheranno o moriranno di fame spappolatore idraulico . Le inondazioni distruggono il taglio idraulico e sprecano energia per il riscaldamento. Affamare lo spappolatore provoca un sovraccarico e un inceppamento immediato del motore. Devi fidarti dei tuoi sensori, ma verificarne costantemente l'accuratezza.
Le strategie di mitigazione proteggono il tuo massiccio investimento di capitale. Stabilire un programma rigoroso per la misurazione manuale del gap. Eseguire queste regolazioni fisiche durante ogni arresto di manutenzione pianificato. Specificare le leghe altamente resistenti all'usura durante la fase iniziale di approvvigionamento. Il rivestimento in carburo di tungsteno prolunga significativamente la durata dei componenti. Includere una rigorosa analisi costi-benefici della metallurgia premium. Confronta il costo iniziale con la massiccia riduzione dei tempi di inattività.
Implementare protocolli di calibrazione di routine per tutti i cicli di controllo della coerenza. I sistemi automatizzati devono agire su dati perfettamente accurati. La calibrazione regolare garantisce che questa precisione rimanga intatta nel tempo. Estrarre quotidianamente campioni fisici dalla vasca. Testare questi campioni in laboratorio per verificare le letture del trasmettitore. Regolare gli offset DCS in base a questi risultati di laboratorio fisico.
Ispezionare la piastra dello schermo di estrazione per verificare l'eventuale presenza di otturazioni e usura dei fori durante ogni arresto. I contaminanti spesso segnano i bordi dei fori nel tempo. Ciò riduce l'area aperta e limita il flusso. I tecnici devono pulire manualmente i fori ciechi e verificare la presenza di crepe strutturali. Se la piastra presenta segni di deformazione, sostituirla immediatamente. Una piastra deformata rende impossibile mantenere un gioco uniforme del rotore. Ciò porta a sfregamenti localizzati e rapidi guasti catastrofici.
La lubrificazione del gruppo di trasmissione principale richiede il rigoroso rispetto dei programmi del produttore. I massicci carichi di spinta generati durante la lavorazione della pasta esercitano uno sforzo enorme sui cuscinetti. Utilizzare solo il grasso specificato resistente all'acqua e alle alte temperature. Un ingrassaggio eccessivo può far saltare le guarnizioni, mentre un ingrassaggio insufficiente porta alla rapida distruzione dei cuscinetti. Implementare un programma di ingrassaggio a ultrasuoni per garantire volumi di lubrificazione precisi in base all'attrito effettivo del cuscinetto.
Conclusione
Condurre un audit immediato del consumo energetico specifico attuale e dei parametri di efficienza di defibering.
Pianifica una finestra di manutenzione dedicata per misurare accuratamente il gioco del rotore esistente con gli spessimetri.
Calibrare tutti i trasmettitori di coerenza rispetto ai campioni fisici di laboratorio per eliminare la deriva del sensore.
Analizzare i tassi di scarto del vaglio a pressione a valle per identificare le inefficienze della produzione di pasta a monte.
Aggiorna le pale del rotore standard in acciaio inossidabile con alternative rivestite in carburo di tungsteno durante il successivo ciclo di sostituzione.
Domande frequenti
D: Qual è la consistenza ideale della polpa per un pulper idraulico di tipo D?
R: La coerenza ideale dipende interamente dalla configurazione operativa specifica. Le operazioni continue a bassa coerenza in genere mirano al 4%-6%. Questo si basa sul taglio meccanico. Le operazioni batch ad alta coerenza hanno come target una percentuale compresa tra il 14% e il 18%. Ciò massimizza l'attrito idraulico da fibra a fibra. Abbina sempre la consistenza al tipo di prodotto specifico e alla strategia di dosaggio dei prodotti chimici.
D: Con quale frequenza è necessario regolare il gioco del rotore del pulper?
R: La frequenza di regolazione dipende fortemente dall'abrasività del materiale. La carta straccia altamente contaminata richiede controlli più frequenti. In generale, è necessario effettuare misurazioni del gap fisico durante ogni arresto importante per manutenzione. È inoltre necessario controllare immediatamente il gioco se il carico del motore diminuisce inaspettatamente o se il contenuto di scaglie a valle aumenta.
D: Cosa succede se il gioco del rotore è troppo ampio?
R: Uno spazio ampio riduce drasticamente l'efficienza della sfibratura. Vedrai un massiccio aumento dei fiocchi di carta non spappolati. Riduce la velocità di spazzamento necessaria per spingere i contaminanti pesanti nella trappola per rifiuti. Ciò costringe le apparecchiature di vagliatura e sfogliatura a valle a lavorare di più, aumentando il consumo energetico complessivo dell'impianto.
D: In cosa differisce uno spappolatore di tipo D da uno spappolatore idraulico circolare?
R: La vasca asimmetrica a forma di D interrompe fisicamente il flusso circolare del liquame. Le vasche circolari spesso creano un effetto tazza da tè vorticoso con zone morte. Il lato piatto della vasca a D funge da deflettore. Spinge le balle di carta direttamente nel rotore, garantendo una produzione di pasta più rapida ed efficiente.
D: La regolazione della consistenza può ridurre il consumo di energia in una macchina per la produzione di pasta di carta riciclata?
R: Sì, l'ottimizzazione della coerenza riduce il consumo energetico specifico. Il funzionamento alla consistenza elevata corretta massimizza l'attrito tra fibre. Ciò consente all'operazione di raggiungere l'obiettivo di sfibratura con un minore apporto di energia meccanica per tonnellata. Un consumo troppo basso spreca energia spostando l’acqua in eccesso invece di lavorare la fibra.
D: In che modo la temperatura influisce sulla consistenza e sulle prestazioni del pulper?
R: Temperature più elevate riducono la viscosità fisica dell'acqua. Ciò altera la dinamica del taglio idraulico all'interno della vasca. Le temperature elevate accelerano anche la decomposizione chimica della carta e degli inchiostri resistenti all'umidità. Questa sinergia è particolarmente efficace quando si opera a consistenze elevate con aggiunte di idrossido di sodio.


