Nykyaikaisessa paperinkierrätystoiminnassa marginaali kannattavan kuidun talteenoton ja liiallisen energiahukan välillä laskeutuu usein millimetritason mekaanisiin säätöihin ja tarkaan nestedynamiikkaan. Tehdasinsinöörit ja tuotantopäälliköt kamppailevat päivittäin tasapainottaakseen kuidutustehokkuutta energiankulutukseen. Alioptimaaliset toimintaparametrit johtavat korkeaan ominaisenergiankulutukseen ja liiallisiin hylkäysmääriin. Ne aiheuttavat myös kriittisten koneiden nopeutettua kulumista. Nykyaikaiset kierrätyslaitokset kohtaavat yhä korkeampia raaka-aineiden saasteita. Tämä tekee laitteiden tarkasta kalibroinnista tärkeämpää kuin koskaan. Sijoitetun pääoman tuoton maksimointi a D-tyypin hydraulipulperi vaatii teknistä ymmärrystä sen kahdesta kriittisimmästä toimintamuuttujasta. Nämä muuttujat ovat massan sakeus ja roottorin välinen välys. Et voi optimoida toista säätämättä toista. Tässä oppaassa kerrotaan, kuinka nämä parametrit arvioidaan ja kalibroidaan tarkasti. Opit saavuttamaan optimaalisen hydraulisen leikkauksen, maksimoimaan kuidun tuoton ja vähentämään käyttökatkoksia.
Key Takeaways
Konsistenssi määrää leikkausvoiman: Tarkalla sakeuden kynnysarvolla (yleensä 14-18 % korkean sakeuden malleissa tai 4-6 % jatkuvassa matalassa malleissa) käyttö maksimoi kuitujen välisen kitkan, mikä vähentää pulpperin roottorin mekaanista rasitusta.
Välys säätelee kuidutuslaatua: Tiukempi pulpperin roottorin välys lisää kuidutustehoa, mutta lisää eksponentiaalisesti energianottoa ja poistolevyn kulumista.
Keskinäiset muuttujat: Tasaisuuden säätäminen ilman roottorin välyksen samanaikaista arviointia johtaa laitteiden pullonkaulan muodostumiseen, moottorin ylikuormitukseen tai selluttoman paperin hiutaleisiin pääsyn loppupään prosessiin.
Automaatio on uusi standardi: Nykyaikaiset massankäsittelylaitteet käyttävät hajautettua ohjausjärjestelmää (DCS), joka valvoo jatkuvasti moottorin kuormitusta ja säätää tasaisuutta automaattisesti, mikä estää manuaaliset kalibrointivirheet.
Ennakoiva huolto on pakollinen: Jatkuva suorituskyky edellyttää roottorivälin ja tasaisuuslähettimien jatkuvaa seurantaa hiovan kierrätyspaperin käsittelyn nopean kulumisen vähentämiseksi.
D-tyypin hydraulipulpperin virtausdynamiikan arviointi varaston valmistelussa
Minkä tahansa ensisijaisena tavoitteena kierrätyspaperinvalmistuskone erottaa yksittäisiä kuituja paalatusta jätepaperista. Sinun on saavutettava tämä erottelu minimaalisella kuituvauriolla ja minimaalisella sähköenergian kulutuksella. Menestys riippuu kolmen erityisen tehokkuusmittarin arvioinnista tehtaan lattialla. Mittaamme kuidutusindeksin, ominaisenergiankulutuksen ja kuidun pituuden säilyvyyden. Korkea kuidutustehokkuus tarkoittaa, että vähemmän sellua sisältämättömiä hiutaleita siirtyy jatkoseulontaan. Pienempi ominaisenergiankulutus parantaa suoraan tehtaan kannattavuutta vähentämällä jalostettua sellutonnia kohden tarvittavia kilowattituntia.
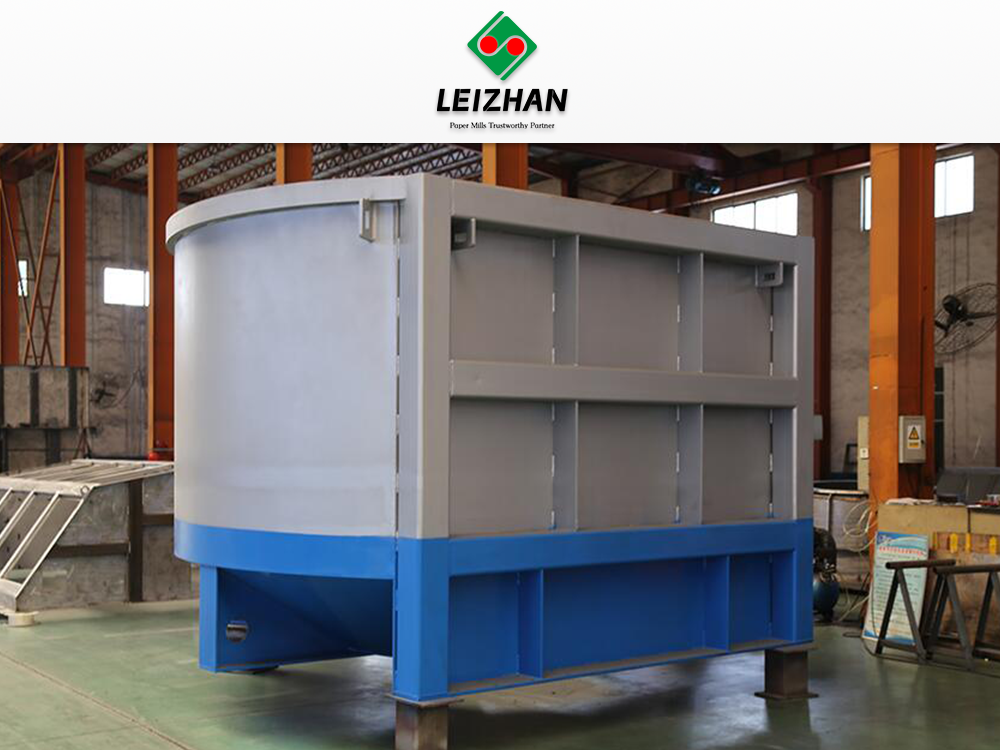
Perinteiset pyöreät sammiot kamppailevat usein voimakkaan virtauksen pysähtymisen kanssa käytön aikana. Ne luovat pyörivän teekuppivaikutelman, jossa paalit pyörivät loputtomasti hajoamatta. Epäsymmetrinen 'D'-muoto ratkaisee tämän perustavanlaatuisen nestedynamiikan ongelman kokonaan. Tasainen puoli häiritsee fyysisesti lietteen pyöreää virtauskuviota. Tämä häiriö saa aikaan hydraulisen jarrun pyörivää massaa vasten. Se pakottaa paperipaalit suoraan keskipyörteeseen paljon nopeammin. Se poistaa kuolleet alueet kokonaan. Eräajat laskevat merkittävästi tämän tietyn geometrian suorana seurauksena.
Peruslaitteiden ominaisuuksien ymmärtäminen on ehdottoman välttämätöntä optimoinnin kannalta. Normaalit toimintaparametrit on määriteltävä selkeästi ennen kuin teet mitään mekaanisia säätöjä. Tämä sisältää tilavuuskapasiteetin tarkistamisen ja oikean moottorin koon varmistamisen tietylle kalusteelle. Standardi jätepaperipulpperin asennus vaatii erityisiä tuotantoodotuksia jatkuvan tuotannon ylläpitämiseksi. Hylkäyksen käsittelyn integraatiolla on myös suuri merkitys jatkuvan toiminnan kannalta. Raggerien ja roskatornien on vastattava pulpperin kapasiteettia täydellisesti.
Jos ragger vetää liian hitaasti, raskaita epäpuhtauksia kerääntyy altaaseen. Tämä kerääntyminen tuhoaa kuidutuksen tehokkuuden nopeasti ja vaurioittaa roottoria. Käyttäjien on valvottava jatkuvasti räjähdysköyden kireyttä ja ulosvetonopeutta. Kun kerääntyy paljon roskaa, paperinkäsittelyssä käytettävissä oleva tilavuus pienenee. Tämä pakottaa moottorin työskentelemään kovemmin pyörteen ylläpitämiseksi. Menetät tuotantokapasiteettia ja hukkaat energiaa samanaikaisesti.
Tarkista altaan suurin tilavuus normaalilla kuormituksella.
Vahvista pääkäyttömoottorin ampeerimäärät ja perustason käyttöarvo.
Määritä kuidutuksen perusindeksi käyttämällä hyväksytyn massan laboratorioanalyysiä.
Mittaa keskimääräinen eräaika paalin pudotuksesta täydelliseen poistoon.
Laske perustilan ominaisenergiankulutus kilowattitunteina per tonni.
Kuinka massan konsistenssi määrää kuidun tehokkuuden ja energiankulutuksen
Massan sakeus määrää tarkalleen kuinka pulpperi kuluttaa sähköenergiaa. Se ohjaa suoraan kuidunpoistotehokkuuden fyysistä mekanismia. Luokittelemme toiminnalliset ratkaisut kahteen pääasialliseen yhtenäisyysalueeseen laitesuunnittelun perusteella. Jatkuvassa massan valmistuksessa käytetään tyypillisesti alhaisia sakeusparametreja. Tämä vaihtelee 3 %:sta 6 %:iin kiintoainepitoisuutta. Se on vahvasti riippuvainen suorasta mekaanisesta vaikutuksesta. Roottori iskee materiaaliin fyysisesti repiäkseen sen irti. Nopea uutto seulalevyn läpi seuraa välittömästi.
Erämassan valmistuksessa käytetään sen sijaan keski- tai korkeita sakeusparametreja. Tämä vaihtelee 10 %:sta 18 %:iin kiintoainepitoisuutta. Se perustuu voimakkaaseen kuitujen väliseen kitkaan metallien iskujen sijaan. Korkea konsistenssi saa aikaan paksun taikinan kaltaisen vaivaamisen. Tämä vaivaaminen hieroo mustetta ja pinnoittaa kuidut hellävaraisesti. Se erottaa kuidut leikkaamatta niitä mekaanisesti. Kemiallisilla vaikutuksilla on myös tärkeä rooli tässä ympäristössä. Kuitujen korkea pitoisuus mahdollistaa kemikaalien tehokkaamman toiminnan.
Suurempi sakeus lisää paperilietteen näennäistä viskositeettia. Tämä vahvistaa sisäisiä hydraulisia leikkausvoimia dramaattisesti. Hydraulinen leikkaus tarjoaa paljon hellävaraisemman kuidun kuin mekaaninen leikkaus. Se säilyttää kuidun pituuden ja rakenteellisen eheyden paljon paremmin. Korkeat lämpötilat vaikuttavat voimakkaasti näiden sakeiden lietteiden kanssa. Pulpingkemikaalit, kuten natriumhydroksidi, nopeuttavat hajoamisprosessia. Ne liuottavat märkälujat hartsit ja pinttyneet musteet nopeasti korkeissa konsistenssissa.
Energiankulutus asettaa laitosinsinööreille tiukkoja toiminnallisia kompromisseja. Liian korkealle työntäminen ylikuormittaa käyttömoottoria nopeasti. Keskipyörre pysähtyy kokonaan liiallisella kuormituksella. Liian alhainen juoksevuus kuluttaa valtavia määriä sähköenergiaa. Päädyt siirtämään ylimääräistä vettä sen sijaan, että hajottaisit paperia. Kokonaisarvo riippuu useista kilpailevista vaikuttavista tekijöistä. Ota huomioon laimennusveden lämmityksen korkea hinta. Lisää kustannukset, jotka aiheutuvat kemikaalien kuluttamisesta alhaisemmilla konsistenssilla. Vertaa tätä korkeaviskoosisen lietteen ajamisen sähkökustannuksiin.
Käyttäjien on tarkkailtava laimennusvesiventtiilejä jatkuvasti, jotta tavoitetasaisuus säilyy. Vedenpaineen äkillinen lasku voi muuttaa koostumusta yllättäen. Tämä aiheuttaa välittömän moottorin ylikuormituksen ja mahdollisen käyttöhihnan luiston. Sitä vastoin vuotava laimennusventtiili alentaa sakeutta hitaasti ajan myötä. Tämä vähentää hydraulista leikkausta ja pidentää eräaikaa, joka tarvitaan tavoitekuituindeksin saavuttamiseen. Vesi-kuitusuhteen tiukan valvonnan ylläpitäminen ei ole neuvoteltavissa tehokkaan toiminnan takaamiseksi.
Raaka-aineen tyyppi sanelee myös optimaalisen sakeustavoitteen. Suuren kokoiset paperit vaativat suuremman sakeuden synnyttääkseen tarpeeksi kitkaa hajoamista varten. Kevyet materiaalit, kuten sanomalehtipaperimassa, helposti pienemmillä sakeuksilla. Sinun on säädettävä tavoitteesi järjestelmään tulevien tiettyjen paalien perusteella. Epäonnistuminen massamuutoksiin johtaa epätasaiseen energiankulutukseen ja epätasaiseen sellun laatuun.
| Toimintaparametri |
Matala konsistenssi (3-6 %) |
Korkea konsistenssi (10-18 %) |
| Ensisijainen leikkausmekanismi |
Mekaaninen roottorin isku |
Hydraulinen kuitu-kuitukitka |
| Energiankulutus |
Korkeampi per tonni (liikaa ylimääräistä vettä) |
Alempi per tonni (tehokas kuidutus) |
| Kemiallinen synergia |
Laimennettu, vähemmän tehokas kemiallinen vaikutus |
Erittäin väkevä, nopea kemiallinen hajoaminen |
| Epäpuhtauksien hajoaminen |
Suuri riski hauraiden muovien rikkoutumisesta |
Hellävarainen erottelu, säilyttää epäpuhtauksien koon |
| Kuidun pituuden säilytys |
Kohtalainen tai korkea leikkausriski |
Erinomainen pitkien kuitujen säilyvyys |
| Erän aika |
Jatkuva toiminta (nopea) |
Pidempiä eräjaksoja tarvitaan |
| Moottorin kuormitusprofiili |
Tasainen, pienempi huippuvirta |
Suuri huippuvirta alkuhäiriön aikana |
Pulpperin roottorin välyksen kalibrointi optimaalisen tuoton ja seulan käyttöiän saavuttamiseksi
Mekaaninen rako määrittää pulpperin kokonaishyötysuhteen ja suorituskyvyn. Tämä on kriittinen etäisyys alaroottorin siipien ja poistosiivilälevyn välillä. Aloitamme tämän raon mittauksen tyypillisesti 1,5–3 mm:stä. Tarkka aloitusmitta riippuu suuresti tietystä materiaalityypistä. Sinun on mitattava tämä rako erityisillä rakotulkeilla tai lyijylangalla. Mittaukset on tehtävä useissa pisteissä roottorin kehän ympärillä. Tämä varmistaa pulpperin roottori on täysin yhdensuuntainen sihtilevyn kanssa.
Tiukka välys maksimoi leikkaus- ja pumppaustoiminnan merkittävästi. Tämä korkean leikkausvoiman ympäristö on ihanteellinen märkälujien paperien käsittelyyn. Se kuitenkin johtaa huomattavasti korkeampaan virrankulutukseen. Se aiheuttaa myös roottorin etureunojen nopeampaa hajoamista. Leveä välys vähentää energianottoa ja mekaanista kulumista. Tämä pieni leikkausvoima mahdollistaa suurempien paperihiutaleiden kulkemisen läpi. Jotkut hiutaleet jäävät loukkuun kiertämään altaassa loputtomasti. Tämä alentaa kokonaiskuitutehokkuutta dramaattisesti. Se lisää merkittävästi alavirran deflakereiden mekaanista rasitusta.
Puhdistus vaikuttaa suoraan raskaiden epäpuhtauksien poistotehokkuuteen. Se vaikuttaa pyyhkäisynopeuteen poistosiivilälevyn poikki. Oikea lakaisunopeus työntää raskaat epäpuhtaudet roskaloukkuun. Huono nopeus jauhaa nämä epäpuhtaudet paljon pienemmiksi hiukkasiksi. Näitä pienempiä hiukkasia on paljon vaikeampi seuloa myöhemmin. Ne kulkevat poistoreikien läpi ja saastuttavat hyväksytyn massan. Poistolevyn reikien geometrialla on myös tässä väliä. Upotetut reiät estävät tukkeutumisen, mutta vaativat tarkan lakaisunopeuden toimiakseen.
Käyttöönoton realiteetit edellyttävät jatkuvaa mekaanista valppautta huoltotiimiltä. Välys levenee luonnollisesti ajan myötä normaalikäytössä. Jätepaperi sisältää erittäin hankaavia piilossa olevia epäpuhtauksia. Hiekka, lasi ja metalliniitit kuluttavat metallia jatkuvasti. Et voi asettaa välystä kerran ja unohtaa sitä. Säännöllinen kalibrointi on pakollista jatkuvan toiminnan onnistumiseksi.
Säädessään välystä huoltohenkilöstön on noudatettava tiukkoja lukitus-merkintämenettelyjä. Käyttöjärjestelmän massiivinen pyörimishitaus aiheuttaa vakavia turvallisuusriskejä. Kun se on kiinnitetty, teknikot löysäävät laakeripesän säätöpultit. He käyttävät nostoruuveja koko pyörivän kokoonpanon nostamiseen tai laskemiseen. Kellotaulut osoittavat tarkan pystysuuntaisen liikkeen. Kun kokoonpano on lukittu paikalleen, he pyörittävät akselia käsin. Tämä varmistaa, että korkeat kohdat eivät hankaa näyttölevyä vasten. Yksi kosketuspiste tuhoaa levyn muutamassa minuutissa käynnistyksen jälkeen.
Sinun on kirjattava jokainen välyksen säätö huoltopäiväkirjaan. Seuraa välimittausta käyttötuntien funktiona. Nämä tiedot auttavat ennustamaan, milloin roottori tai levy on vaihdettava. Se muuttaa ylläpitostrategiasi reaktiivisesta ennakoivaksi. Voit tilata varaosia hyvissä ajoin ennen katastrofaalista vikaa. Tämä minimoi suunnittelemattomat seisokit ja pitää tuotannon sujuvana.
Sakeuden ja välyksen keskinäinen riippuvuus jätepaperipulppereissa
Johdonmukaisuus ja välys eivät toimi mekaanisesti eristetyssä. Sinun on viritettävä nämä kaksi muuttujaa yhteen systemaattisesti. Jos näin ei tehdä, järjestelmä voi epäonnistua. Harkitse skenaariota, jossa on suuri johdonmukaisuus ja erittäin tiukka välys. Tämä aiheuttaa valtavan moottorin kompastumisriskin. Tukkeutumista tapahtuu usein, kun liete sakeutuu. Mekaaninen rasitus saavuttaa tuhoisan tason hyvin nopeasti. Poistolevy voi vääntyä äärimmäisen hydraulisen paineen alaisena.
Harkitse nyt alhaisen konsistenssin käyttöä liian leveällä välyksellä. Tämä aiheuttaa suuren riskin huonosta kuidunlaadusta. Hyväksytyssä varastossa oleva hiutalepitoisuus nousee pilviin välittömästi. Hukkaat arvokasta tilavuuskapasiteettia huonosti käsitellyn veden siirtämiseen. Alavirran painesuojat sokeutuvat nopeasti. Ne eivät pysty käsittelemään suurta määrää hiutaleita. Koko massan valmistuslinja pullonkauloja ensiseulontavaiheessa.
Erilaiset raaka-aineet vaativat kalustekohtaiset toimintaperustat. Vanhat aaltopahvisäiliöt vaativat erittäin herkkää tasapainoa. Sinun on asetettava raskaiden epäpuhtauksien poisto etusijalle ennen kaikkea. Et voi ylihientää OCC:ssä olevia arvokkaita pitkiä kuituja. Mixed Office Waste asettaa täysin erilaisia käsittelyhaasteita. Se vaatii usein tiukempia välyksiä kovan mitoituksen rikkomiseksi. Tietyt koostumukset auttavat käsittelemään synteettisiä musteita ja väriaineita tehokkaasti.
Jäykän optimointikehyksen luominen on ehdottoman välttämätöntä. Sinun on löydettävä raaka-aineellesi tarkka makea paikka. Käytä moottorin kuormitusampeeria ohjataksesi alkusäätöjäsi. Suorita hyväksytyn varaston visuaalinen ja laboratorioanalyysi jatkuvasti. Hienosäädä tasapaino näiden kovien empiiristen tietojen perusteella. Jos hiutalepitoisuus nousee, tarkista ensin välys. Jos ampeerihuippu nousee epätasaisesti, tarkista tasaisuuslähettimet.
Kun käsittelet voimakkaasti saastuneita raaka-aineita, saatat joutua tinkimään kuidun tehokkuudesta laitteiden suojaamiseksi. Välyksen avaaminen vähentää hieman hiekan ja lasin kulumista. Voit kompensoida tämän pidentämällä eräaikaa tai säätämällä sakeutta. Tämä kompromissi säilyttää pulpperin mekaanisen eheyden. Se estää katastrofaaliset häiriöt, jotka pysäyttävät tuotannon päiviksi. Sinun on arvioitava näitä kompromisseja jatkuvasti saapuvan paalin laadun perusteella.
Analysoi saapuvan raaka-aineen kontaminaatiotasot ja märkälujuus.
Aseta roottorin alkuperäinen välys kyseisen materiaalin valmistajan ohjeiden mukaan.
Määritä tavoitekonsistenssi käyttämällä automaattisia laimennusveden säätimiä.
Tarkkaile pääkäyttömoottorin ampeeria useiden ensimmäisten erien aikana.
Vedä varastonäytteitä uuttolinjasta tarkistaaksesi, onko massahiutaleita.
Säädä ensin sakeutta, jos moottorin kuormitus on liian suuri.
Säädä roottorin välystä vain, jos kuidutusindeksi ei ole hyväksyttävä tasaisuuden virityksen jälkeen.
Automaatio ja reaaliaikainen seuranta varaston valmistelussa
Nykyaikaiset paperitehtaat ovat vahvasti riippuvaisia hajautetuista ohjausjärjestelmistä. DCS-integraatiomuunnos varastonkäsittelylaitteiden käyttö arvailusta tieteeseen. Nämä järjestelmät yhdistävät sakeuslähettimet suoraan automatisoituihin laimennusvesiventtiileihin. Ohjelmoitavat logiikkaohjaimet käsittelevät nämä tiedot millisekunneissa. Ne säätävät veden virtausta säilyttääkseen tarkan tavoitekonsistenssin. Tämä eliminoi manuaalisten säätöjen aiheuttamat massiiviset heilahtelut.
Moottorin kuorman takaisinkytkentäsilmukat estävät katastrofaaliset laitteiden pysähtymiset. Taajuusmuuttajat valvovat moottorin ampeeria jatkuvasti käytön aikana. Ne säätävät automaattisesti syöttökuljettimen nopeuksia tarvittaessa. Ne lisäävät hätälaimennusvettä, kun roottori kohtaa raskaan kuormituksen. Tämä dynaaminen vaste säästää valtavia määriä sähköenergiaa. Se estää moottoria vetämästä lukitun roottorin vahvistimia tukoksen aikana.
Tietojen arviointi edistää jatkuvaa mekaanista parantamista koko tehtaalla. Sinun on kirjattava historialliset toimintatiedot huolellisesti. Seuraa ominaisenergiankulutusta päivittäisten eräaikkojen perusteella. Tämä auttaa tunnistamaan tarkan hetken, jolloin roottorin kuluminen vaikuttaa negatiivisesti kannattavuuteen. Kun energiankulutus tonnia kohden nousee 10 %, tarvitaan huoltoa. Voit ajoittaa levyjen vaihdot ennen katastrofaalisia vikoja.
Kehittyneet valvontajärjestelmät seuraavat myös päälaakeripesän tärinämerkkejä. Muutokset värähtelytaajuudessa osoittavat roottorin siipien epätasaista kulumista. Ne voivat myös ilmoittaa viallisesta mekaanisesta tiivisteestä. Näiden ongelmien varhainen havaitseminen estää massiiviset varastovuodot ja laakerien jumiutumiset. Tärinätietojen integrointi moottorin kuormitus- ja tasaisuuslukemiin antaa täydellisen kuvan koneen kunnosta. Käyttäjät voivat tehdä tietoon perustuvia päätöksiä siitä, milloin laitteita työnnetään ja milloin ajastaa seisokit.
Näiden automatisoitujen järjestelmien kalibrointi vaatii tiukkaa kurinalaisuutta. DCS on vain niin hyvä kuin sen vastaanottama data. Jos konsistenssilähetin ajautuu pois kalibroinnista, koko ohjaussilmukka epäonnistuu. Järjestelmä lisää liikaa tai liian vähän vettä väärien lukemien perusteella. Huoltoryhmien on tarkistettava lähettimen tarkkuus fyysisiä laboratorionäytteitä vastaan viikoittain. Heidän on säädettävä DCS-siirtymät vastaamaan altaassa vallitsevia todellisia olosuhteita.
Käyttöönoton riskit ja ylläpidon realiteetit
Toteutus sisältää väistämättömiä mekaanisia ja toiminnallisia riskejä. Erittäin saastuneen kierrätyspaperin käsittely nopeuttaa kulumista eksponentiaalisesti. Roottori ja seulalevy hajoavat nopeasti näissä olosuhteissa. Tämä muuttaa mekaanista välystä odottamattomasti tuotantoajojen aikana. Roottorin siipien epätasainen kuluminen aiheuttaa voimakasta tärinää. Tämä tärinä tuhoaa päälaakerit ja mekaaniset tiivisteet ennenaikaisesti.
Anturin ajautuminen on toinen suuri toiminnallinen vaara. Epätarkat konsistenssilähettimet aiheuttavat täydellisen kaaoksen automatisoiduissa järjestelmissä. Automaattiset vesiventtiilit joko tulvivat tai näkevät veden hydraulinen pulpperi . Tulva tuhoaa hydrauliset leikkausleikkaukset ja tuhlaa lämmitysenergiaa. Pulpperin nälkiintyminen aiheuttaa välittömän moottorin ylikuormituksen ja tukkeutumisen. Sinun täytyy luottaa antureihisi, mutta tarkista niiden tarkkuus jatkuvasti.
Lieventämisstrategiat suojaavat massiivisia pääomasijoituksiasi. Laadi tiukka aikataulu manuaaliselle rakomittaukselle. Suorita nämä fyysiset säädöt jokaisen suunnitellun huoltoseisokin aikana. Määritä erittäin kulutusta kestävät seokset hankintavaiheessa. Volframikarbidipinnoite pidentää komponenttien käyttöikää merkittävästi. Sisällytä huippumetallurgian tiukka kustannus-hyötyanalyysi. Vertaa etukäteiskustannuksia seisokkien valtavaan vähenemiseen.
Ota käyttöön rutiinikalibrointiprotokollat kaikille yhdenmukaisuuden ohjaussilmukoille. Automaattisten järjestelmien on toimittava täysin tarkkojen tietojen perusteella. Säännöllinen kalibrointi varmistaa, että tämä tarkkuus pysyy muuttumattomana ajan kuluessa. Ota fyysisiä tarranäytteitä altaasta päivittäin. Testaa nämä näytteet laboratoriossa lähettimen lukemien tarkistamiseksi. Säädä DCS-siirtymiä näiden fyysisten laboratoriotulosten perusteella.
Tarkasta poistosiivilälevy sokeuden ja reikien kulumisen varalta jokaisen sammutuksen aikana. Epäpuhtaudet tunkeutuvat usein reikien reunoihin ajan myötä. Tämä vähentää avointa aluetta ja rajoittaa virtausta. Teknikkojen on tyhjennettävä sokeat reiät manuaalisesti ja tarkistettava rakenteellisia halkeamia. Jos levyssä on vääntymisen merkkejä, vaihda se välittömästi. Vääntynyt levy tekee mahdottomaksi säilyttää tasaisen roottorin välyksen. Tämä johtaa paikalliseen hankautumiseen ja nopeaan katastrofaaliseen vikaan.
Pääkäyttöyksikön voitelu edellyttää valmistajan aikataulujen tiukkaa noudattamista. Sellun valmistuksen aikana syntyneet massiiviset työntövoimat rasittavat laakereita valtavasti. Käytä vain määriteltyä korkean lämpötilan, vedenkestävää rasvaa. Ylirasvaus voi räjäyttää tiivisteet, kun taas alirasvaus johtaa laakerien nopeaan tuhoutumiseen. Suorita ultraäänivoiteluohjelma varmistaaksesi tarkat voitelumäärät laakerien todellisen kitkan perusteella.
Johtopäätös
Suorita välitön tarkastus nykyisestä ominaisenergiankulutuksesta ja kuidun tehokkuusmittareista.
Suunnittele oma huoltoikkuna, jotta voit mitata olemassa olevan roottorin välyksen tarkasti rakotulkeilla.
Kalibroi kaikki konsistenssilähettimet fyysisiä laboratorionäytteitä vastaan anturien ajautuman poistamiseksi.
Analysoi alavirran paineseulan hylkäysprosentit tunnistaaksesi ylävirran massan valmistuksen tehottomuudet.
Päivitä tavalliset ruostumattomasta teräksestä valmistetut roottorin siivet volframikarbidilla päällystetyiksi vaihtoehdoiksi seuraavan vaihtojakson aikana.
FAQ
K: Mikä on ihanteellinen massan konsistenssi D-tyypin hydraulipulperille?
V: Ihanteellinen johdonmukaisuus riippuu täysin erityisestä käyttöasetuksestasi. Jatkuvat matalasakeustoiminnot tavoittelevat tyypillisesti 4–6 %. Tämä perustuu mekaaniseen leikkaukseen. Erätoimitusten tavoite on 14–18 %. Tämä maksimoi kuitujen välisen hydraulisen kitkan. Sovita sakeus aina massatyyppisi ja kemikaalien annostelustrategiasi mukaan.
K: Kuinka usein pulpperin roottorin välystä tulee säätää?
V: Säätötiheys riippuu suuresti materiaalin hankaavuudesta. Erittäin saastunut jätepaperi vaatii useammin tarkastuksia. Yleensä fyysiset välimittaukset tulee tehdä jokaisen suuren huoltoseisokin yhteydessä. Sinun on myös tarkastettava välys välittömästi, jos moottorin kuormitus laskee odottamatta tai jos hiutalepitoisuus kasvaa.
K: Mitä tapahtuu, jos roottorin välys on liian leveä?
V: Leveä välys vähentää merkittävästi kuidun tehokkuutta. Sellupaperihiutaleiden määrä lisääntyy valtavasti. Se vähentää lakaisunopeutta, joka tarvitaan raskaiden epäpuhtauksien työntämiseen roskaloukkuun. Tämä pakottaa alavirran seulonta- ja hiutaleenpoistolaitteet työskentelemään kovemmin, mikä lisää kasvien kokonaisenergiankulutusta.
K: Miten D-tyypin pulpperi eroaa pyöreästä hydraulisesta pulpperista?
V: Epäsymmetrinen D-muotoinen säiliö häiritsee fyysisesti lietteen pyöreää virtausta. Pyöreät altaat luovat usein pyörteisen teekuppivaikutelman kuolleilla alueilla. D-altaan tasainen puoli toimii välilevynä. Se pakottaa paperipaalit suoraan alas roottoriin, mikä varmistaa nopeamman ja tehokkaamman massan valmistuksen.
K: Voiko sakeuden säätäminen vähentää energiankulutusta kierrätyspaperimassakoneessa?
V: Kyllä, johdonmukaisuuden optimointi vähentää ominaisenergiankulutusta. Oikealla korkealla sakeudella ajaminen maksimoi kuitujen välisen kitkan. Tämä mahdollistaa toiminnan saavuttamisen tavoitekuidulla pienemmällä mekaanisen energian kulutuksella tonnia kohti. Liian alhainen juoksu tuhlaa energiaa ylimääräisen veden siirtämiseen kuidun käsittelyn sijaan.
K: Miten lämpötila vaikuttaa pulpperin sakeuteen ja suorituskykyyn?
V: Korkeammat lämpötilat alentavat veden fyysistä viskositeettia. Tämä muuttaa hydraulisen leikkausdynamiikan altaassa. Korkeat lämpötilat nopeuttavat myös märkälujien paperien ja musteiden kemiallista hajoamista. Tämä synergia on erityisen tehokas käytettäessä suuria sakeuksia natriumhydroksidilisäysten kanssa.


