Olen viettänyt vuosia kävelemässä raskaiden tuotantolaitosten lattioita, ja hämmästyisit kuinka usein mikroskooppiset roskat suistavat kokonaan teollisuustuotannon. Paperitehtaalla ja painotiloissa likaiset konerullat ovat suurin syy valtaviin seisokkiin ja vakaviin tuotevirheisiin. Juuri täällä teollisen kunnossapidon laulamaton sankari astuu sisään. Erittäin suunniteltu Doctor Blade System ratkaisee nämä kalliit ongelmat. Se kaapii epäpuhtaudet tarkasti pois pyörivistä sylintereistä varmistaen jatkuvan nopean toiminnan ilman hankaluuksia.
Tässä kattavassa suunnitteluoppaassa kerromme tarkasti, kuinka tämä mekaaninen kokoonpano toimii tehtaan kerroksessa. Opit sen ydinkomponenteista, saatavilla olevista materiaalivaihtoehdoista ja kriittisistä huoltokäytännöistä, joita tarvitaan laitteiden tehokkuuden maksimoimiseksi. Olitpa laitoksen johtaja, huoltoinsinööri tai hankintapäällikkö, näiden toiminnallisten vivahteiden ymmärtäminen on elintärkeää. Se pidentää rullan käyttöikää ja suojaa suoraan lopputulosta.
Avaimet takeawayt
Tarkka kaavinta toimii kohdistamalla tasaista lineaarista painetta liikkuvaa rullaa vasten epäpuhtauksien, veden tai ylimääräisen musteen leikkaamiseksi pois herkkää rullan pintaa vahingoittamatta.
Koko mekanismi perustuu kolmen pääkomponentin: kulutusreunan, kiinnitysmekanismin ja värähtelyrakenteen saumattomaan integrointiin.
Oikean materiaalin valinta on ratkaisevan tärkeää siivoustehokkuuden ja rullasuojauksen tasapainottamisessa koneen eri osissa.
Laadukas pidike on asennuksen perusta. Se on ehdottoman välttämätöntä tarkan kosketuskulman ylläpitämiseksi ja telan pinnan epätasaisuuksien dynaamiseksi kompensoimiseksi.
Investointi ensiluokkaiseen, räätälöityyn ratkaisuun vähentää merkittävästi koneen seisokkeja, pidentää telan käyttöikää ja parantaa huomattavasti valmistetun tuotteen lopullista laatua.
Mikä on rullanpuhdistuskokoonpano?
Pohjimmiltaan tämä järjestelmä on pitkälle erikoistunut mekaaninen kokoonpano, jota käytetään laajasti useilla raskaan teollisuuden aloilla. Löydät niitä pääasiassa paperinvalmistuksessa, painokoneissa ja teollisissa päällystyskoneissa. Niiden ensisijainen suunnittelutarkoitus on yksinkertainen mutta kriittinen. Ne pitävät pyörivät sylinterit – joita kutsutaan yleisesti rulliksi – puhtaina, sileinä ja täysin toimivina jatkuvan, nopean käytön aikana. Teollisuustelat ovat alttiina uskomattoman ankarille olosuhteille. Ilman luotettavaa puhdistusmekanismia ne keräävät nopeasti ei-toivottuja aineita, jotka vaarantavat koko valmistusprosessin.
Erityisesti massa- ja paperiteollisuudessa näillä laitteilla on erittäin erikoistunut rooli. Koko paperinvalmistusprosessin ajan, märästä päästä kuivaan päähän, telat ovat jatkuvasti alttiina vedelle, tahmealle pihalle, kuoripalasille ja irtonaisille selluloosakuiduille. Järjestelmä vastaa ylimääräisen veden poistamisesta puristinosassa. Lisäksi se kuorii turvallisesti herkän paperirainan pois rullalta odottamattomien arkinkatkojen aikana ja raapii jatkuvasti pois liimakertymiä.
Lopputulos on kiistaton. Ilman toimivaa puhdistusmekanismia tuotantolinjat kärsivät jatkuvista toimintahäiriöistä. Epäpuhtauksien kerääntyminen johtaa toistuviin rainan katkeamiseen, paperin epätasaisiin kosteusprofiileihin ja viime kädessä telojen päällystysten katastrofaalisiin vaurioihin. Koska massiivisen teollisuustelan vaihtaminen tai pinnoittaminen vaatii huomattavia pääomakustannuksia, tämä kaavinkokoonpano toimii välttämättömänä vakuutussopimuksena koko laitoksellesi.
Kokoonpanon ydinanatomia
Tämän laitteen toiminnan ymmärtäminen edellyttää sen fyysisten komponenttien yksityiskohtaista erittelyä. Jokainen osa on suunniteltu toimimaan täydellisessä synkronoinnissa. Tämä varmistaa, että kaapiminen pysyy yhtenäisenä koko koneen pituudella.
Scraping Edge
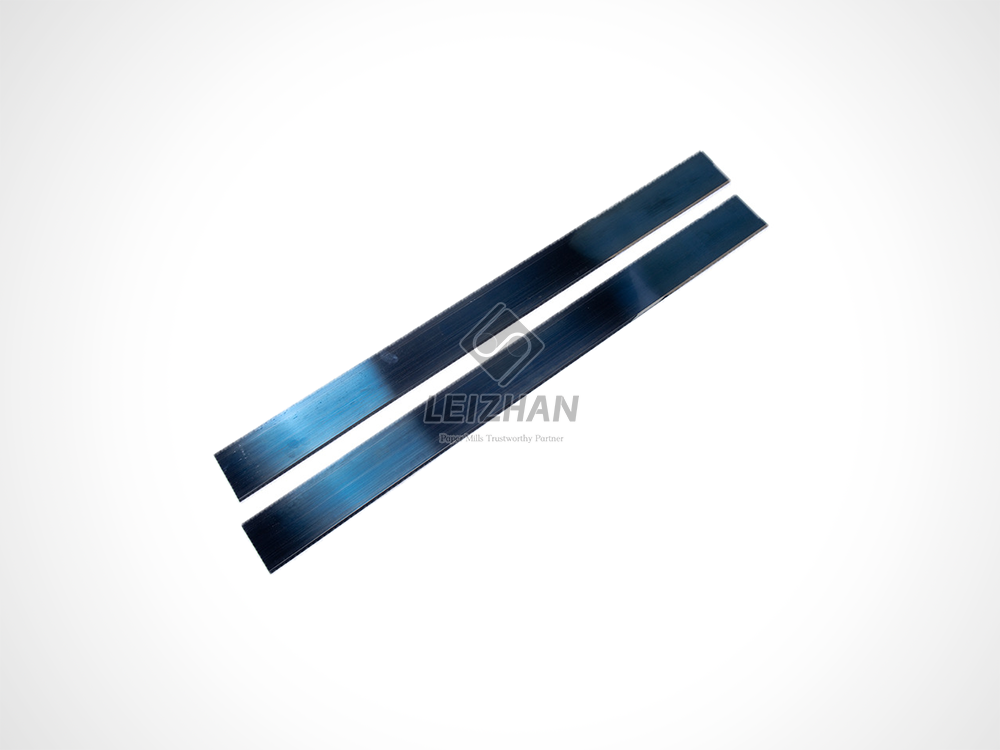
Tämä on kokoonpanon varsinainen kulutusosa, joka on suorassa fyysisessä kosketuksessa pyörivän telan kanssa. Toimii ensisijainen kaavin, korkealaatuinen Doctor Blade on pitkä, ohut materiaalikaistale, joka kattaa sylinterin koko leveyden. Koska se on alttiina jatkuvalle kitkalle ja ankarille käyttöympäristöille, se on suunniteltu kulumaan ajan myötä. Tästä syystä huoltotiimien on vaihdettava se säännöllisesti optimaalisen puhdistustehon ylläpitämiseksi.
Tarkkuuskiinnitysmekanismi
The Doctor Blade Holder on tarkkuusmekanismi, joka kiinnittää kulutusosan tiukasti paikalleen. Sen tehtävä on kuitenkin paljon muutakin kuin vain materiaaliin tarttuminen. Teollisuustelat voivat olla useita metrejä leveitä, ja ne ovat harvoin täysin yhtenäisiä. Premium-pidike on suunniteltu jakamaan lineaarisen paineen tasaisesti koko rullan pituudelle. Se kompensoi aktiivisesti pieniä pintavaihteluita ja lämpölaajenemista varmistaakseen tasaisen, rakottoman kosketuksen.
Rakennepalkki
Pidintä tukee raskas rakenteellinen runko, joka tunnetaan myös nimellä palkki. Tämä vankka rakenne kattaa koneen kokonaisleveyden. Palkin ensisijainen tehtävä on tarjota absoluuttinen jäykkyys. Mahdollinen taipuma tai taipuminen rakenteessa muuttaisi kosketuskulmaa tai vähentäisi painetta telan keskellä. Lisäksi palkin pelkkä massa ja rakenteellinen eheys estävät haitallisen tärinän siirtymisen kaavinta reunaan.
Lataus- ja värähtelymekanismit
Jotta kokoonpano puhdistaisi tehokkaasti, se on työnnettävä rullaa vasten hallitulla voimalla. Tämä saavutetaan kuormitusmekanismeilla, jotka voivat olla joko pneumaattisia – paineilmaputkia käyttäviä – tai mekaanisia. Pneumaattiset järjestelmät ovat yleensä edullisia nykyaikaisissa myllyissä, koska ne pystyvät kohdistamaan jatkuvaa, tasaista painetta dynaamisesti.
Lisäksi järjestelmä käyttää oskillaattoria. Tämä mekanismi liikuttaa koko kokoonpanoa hitaasti edestakaisin vaakasuunnassa. Tämä jatkuva mikroliike on ratkaisevan tärkeä. Se estää loukkuun jääviä hiomahiukkasia leikkaamasta syviä, paikallisia uria kalliiseen telan pintaan.
| Komponentti |
Ensisijainen toiminto |
Mahdollinen riski, jos toimintahäiriö |
| Wear Edge |
Suora kosketus ja epäpuhtauksien leikkaaminen. |
Huono puhdistus, raitoja tai rullapisteitä. |
| Pidin |
Reunan kiinnitys ja paineen tasainen jakautuminen. |
Epätasainen kuluminen, voimakas tärinä ja ohitetut osat. |
| Säde |
Antaa rakenteellista jäykkyyttä koneen leveydeltä. |
Taipuma aiheuttaa keskikontaktin menetyksen. |
| Oskillaattori |
Vaakasuora liike jakaa kulumisen tasaisesti. |
Telan kannen ura ja pysyvä vaurio. |
Askel askeleelta: Toimintafysiikka tehdaskerroksessa
Tämän laitteen toiminta perustuu sovelletun fysiikkaan ja tarkaan mekaaniseen toimintaan. Käytön aikana tapahtuu useita erillisiä vaiheita samanaikaisesti täydellisen puhtaan telan pinnan saavuttamiseksi.
Tarkka paikannus ja kulman säätö
Ennen kuin kone edes alkaa rullata, järjestelmä on kalibroitava huolellisesti. Kulma, jossa reuna kohtaa telan, on kriittinen. Alan standardit määräävät tämän kulman asettamisen välille 25 - 30 astetta erityisestä sovelluksesta ja rullamateriaalista riippuen. Jos kulma on liian jyrkkä, reuna toimii kuin taltta ja taltioi rullaa aggressiivisesti. Toisaalta, jos se on liian matala, epäpuhtaudet yksinkertaisesti kiilautuvat sen alle ja nostavat sen kokonaan pois pinnasta.
Tasainen painesovellus
Kun geometrinen kulma on asetettu, latausmekanismi aktivoituu. Tämä koskee tasaista, lineaarista painetta - mitataan usein punnissa lineaarista tuumaa kohden tai PLI - pidikkeen kautta. Lopullisena tavoitteena on varmistaa, että reuna koskettaa rullaa tasaisesti päästä päähän. Tämä ei jätä lainkaan mikroskooppisia aukkoja veden, musteen tai roskien läpikulkua varten. Nykyaikaiset pneumaattiset järjestelmät käyttävät ilmaputkia tämän paineen mikrosäätämiseen dynaamisesti olosuhteiden muuttuessa.
Leikkaustoiminta
Massiivisen teollisuustelan pyöriessä paikallaan olevaa reunaa vasten valtavat hydrodynaamiset voimat tulevat peliin. Käytetty paine yhdistettynä tarkaan kulmaan luo voimakkaan leikkaustoiminnan. Tämä erottaa fyysisesti vesi-, massa- tai mustekerroksen telan pinnasta. Poistettu materiaali ohjataan sitten tasaisesti kokoonpanon yläosan yli ja putoaa määrättyyn keräilyastiaan, joka ohjataan turvallisesti pois liikkuvasta paperirainasta.
Toimialan trendit: muutos kohti älykästä lääkäritoimintaa
Teollisen valmistussektorin viimeaikaista kehitystä tarkasteltaessa on selvä suuntaus kohti automaatiota ja ennakoivaa kunnossapitoa. Nykyaikaiset tilat siirtyvät yhä enemmän pois puhtaasti mekaanisista järjestelyistä ja ottavat käyttöön älykkäitä telojen puhdistustekniikoita. Teollisuusanalyytikot huomauttavat, että IoT-anturien integrointi palkki- ja pidikekokoonpanoihin antaa käyttäjille mahdollisuuden seurata dynaamista kulumista, tärinätaajuuksia ja paineen jakautumista reaaliajassa.
Tämä datalähtöinen lähestymistapa siirtää ylläpidon reaktiivisesta sekoitusjärjestelmästä ennakoitavaan aikatauluun. Anturit voivat esimerkiksi havaita hienovaraisia muutoksia kitkassa ennen katastrofaalista radan katkeamista. Sopeutumisesta näihin edistyneisiin diagnostiikkaominaisuuksiin on nopeasti tulossa kilpailun välttämättömyys pelkän ylellisyyden sijaan, mikä minimoi dramaattisesti äkilliset seisokit ja optimoi kalliiden kulutustarvikkeiden elinkaaren.
Materiaaliteknologioiden tutkiminen
Materiaalin valinta vaikuttaa olennaisesti järjestelmän toimintaan. Tuotantolaitoksen eri osat kohtaavat hurjasti erilaisia haasteita. Tämä vaatii erikoismateriaaleja, jotka tasapainottavat puhdistustehokkuuden ja laitteiden suojauksen.
Komposiittiratkaisut
Premium Carbon Fiber Doctor Blade on valmistettu edistyneistä komposiittimateriaaleista. Valmistajat sitovat tyypillisesti hiilikuidut erittäin lujaan epoksihartsimatriisiin. Nämä yksiköt ovat poikkeuksellisen kevyitä, mutta uskomattoman vahvoja.
Ne tarjoavat korkean jäykkyyden, mikä estää hydrodynaamisen taipumisen raskaan kuormituksen aikana. Lisäksi ne kestävät hyvin äärimmäistä lämpöä ja ankaria teollisuuskemikaaleja. Ne ovat ensisijainen valinta nopeisiin paperikoneisiin, raskaisiin kaavinympäristöihin ja sovelluksiin, joissa absoluuttisen jäykkyyden ylläpitäminen on etusijalla.
Kehittyneet keramiikkatekniikat
Erittäin hankaavissa ympäristöissä insinöörit kääntyvät a Keraaminen Doctor Blade . Tässä tyypissä käytetään joko kiinteää keraamista koostumusta tai erityistä lämpösuihkepinnoitetta, joka levitetään perusmateriaaliin. Huipputason keraamisten vaihtoehtojen huokoisuus on alle 1 prosentti ja mikrokovuus ylittää HV 1200:n.
Keramiikka on erittäin kestävää ja tarjoaa erinomaisen kulutuskestävyyden. Tämän materiaalin ensisijainen etu on sen kyky säilyttää täydellisen terävä, tarkka annostelureuna pitkän ajan ilman huononemista. Nämä ovat ihanteellisia herkille teloille, joissa tarkan reunan säilyttäminen on kriittistä tuotteen laadun kannalta, kuten erikoispinnoitusprosesseissa.
Teräs, pronssi ja polymeerit
Perinteisillä materiaaleilla on edelleen merkittävä arvo tietyissä toimintaskenaarioissa. Terästä käytetään usein raskaisiin kreppaussovelluksiin, joissa vaaditaan maksimaalista voimaa. Pronssia, joka on pehmeämpi metalli, käytetään pehmeämpien telojen puhdistamiseen, joissa teräs aiheuttaisi välitöntä vahinkoa. Polymeerejä, kuten ultrakorkean molekyylipainon polyeteeniä, käytetään hellävaraiseen vedenpoistoon erittäin herkistä kansista. Tämä varmistaa, että puhdistus tapahtuu ilman naarmuuntumisriskiä.
Miksi haltija on kokoonpanon sydän
Vaikka reuna muodostaa fyysisen kosketuksen, se on täysin hyödytön ilman kunnolla suunniteltua pidikettä. Pidike sanelee, kuinka hyvin koko kokoonpano suorittaa sille tarkoitettua tehtävää tehdaskerroksessa.
Tasapainottaa jäykkyyttä ja joustavuutta
Nykyaikaiset pidikkeet ovat todellisia tekniikan ihmeitä. Ne tasapainottavat rakenteellisen jäykkyyden tarpeen paikallisen joustavuuden kanssa. Edistyneissä malleissa on joustavat ylälevyt, joita tukevat pneumaattiset ilmaputket. Tämän ilmakuormitetun rakenteen ansiosta pidike voidaan mikrosäätää rullan tarkan muodon mukaan. Koska teollisuusteloissa on usein pieni kruunu – paksumpi halkaisija keskellä taivutuksen kompensoimiseksi – pidikkeen on taiputtava tarkasti tasaisen kosketuspaineen ylläpitämiseksi.
Nopeat kulutustarvikkeiden muutokset
Teollisessa valmistuksessa koneiden seisokit ovat uskomattoman kalliita. Hyvin suunniteltu pidike mahdollistaa huoltohenkilöstön nopean kulutusosien muuttamisen. Ulosvedettävällä mekanismilla tai pikakiinnittimillä suunnitellut järjestelmät varmistavat, että kulunut reuna voidaan vaihtaa minuuteissa tuntien sijaan. Tämä pitää tuotantolinjan liikkeessä ja minimoi taloudelliset tappiot.
Liiketoiminnan vaikutus ja ROI
Tehdaspäälliköille ja hankintapäälliköille laitteiden arviointi on pohjimmiltaan sijoitetun pääoman tuotto ja riskien vähentäminen. Päivittäminen nykyaikaiseen, pitkälle suunniteltuun kokoonpanoon tuottaa merkittäviä ja mitattavissa olevia liiketoimintaetuja.
Massiivisten pääomalaitteiden suojaaminen
Teollisuustelat ovat massiivisia, pitkälle suunniteltuja komponentteja. Ne ovat uskomattoman kalliita valmistaa ja ylläpitää. Mieti sitä. Yksi syvä ura graniittirullassa maksaa tuhansia dollareita uudelleenhionta. Tarkka kaavintajärjestelmä estää naarmuuntumista, uritusta ja kemiallisia vaurioita telan kanteen. Säilyttämällä telan eheyden tilat säästävät satoja tuhansia dollareita ennenaikaisessa rullan pinnoituksessa tai suorassa vaihdossa.
Lopputuotteen laadun parantaminen
Valmistetun lopputuotteen laatu on suoraan sidottu koneen puhtauteen. Täysin puhdas rulla varmistaa virheettömän paperin viimeistelyn, tasaiset kosteusprofiilit ja täydellisen musteen jakautumisen. Järjestelmän päivittäminen poistaa arkkijäljet ja pinnoitevirheet. Tämä johtaa korkeampiin tuotteiden hyväksymisasteisiin ja vähemmän asiakkaiden hylkäyksiin.
Ennakoiva huolto ja vianmääritys
Ennakoivan huoltostrategian toteuttaminen on tehokkain tapa varmistaa tasainen tuotteiden laatu ja estää katastrofaaliset konevauriot. Pelkästään reaktiiviseen huoltoon luottaminen johtaa aina pitkiin ja kalliisiin käyttökatkoihin.
Dynaaminen ja staattinen valvonta
Rutiinitarkastukset tulisi jakaa dynaamisiin havaintoihin koneen ollessa käynnissä ja staattisiin arviointeihin suunniteltujen seisokkien aikana. Dynaamisten tarkastusten aikana käyttäjien on tarkkailtava huolellisesti laitteita tärinän tai tärinän varalta. Jännitystä tapahtuu, kun reuna pomppii nopeasti telan pintaa vasten sen sijaan, että se säilyttäisi tasaisen kosketuksen. Tämä on tyypillisesti oire riittämättömästä kuormituspaineesta tai kuluneista laakereista.
Kriittisin kalibrointi
Toimintakulma on luultavasti kriittisin parametri koko asennuksessa. Jos kulma on liian jyrkkä, se lisää kitkaa huomattavasti ja aiheuttaa vakavan telan kannen talttausriskin. Huoltoryhmien on käytettävä tarkkuuskaltevuusmittareita jokaisen muutoksen yhteydessä toleranssien tarkistamiseksi.
Oikean istuvuuden varmistaminen
Fyysinen pidike on jatkuvasti alttiina ankaralle ympäristölle, joka on täynnä märkää massaa, tahmeaa pihaa ja kemikaalijäämiä. Jos roskien annetaan kerääntyä kiinnitysmekanismin sisään, uusi materiaali ei istu täysin tasaisesti. Jopa kuivatun massan aiheuttama mikroskooppinen poikkeama aiheuttaa paine-eron. Pitimen perusteellinen puhdistaminen jokaisen kulutustarvikkeen vaihdon yhteydessä on ehdottoman välttämätöntä.
| Havaittava oire |
Mahdollinen alkusyy |
Suositeltu korjaava toimenpide |
| Puhuminen ja tärinä |
Väärä kulma, riittämätön kuormituspaine tai vialliset oskillaattorin laakerit. |
Kalibroi kulma uudelleen 25-30 asteeseen. Lisää pneumaattista painetta. Vaihda kuluneet laakerit. |
| Raitoja pinnalla |
Paikallinen roskien kerääntyminen pidikkeeseen, vaurioitunut reuna tai epätasainen rullan pinta. |
Puhdista pidikkeen kiristysmekanismi huolellisesti. Vaihda vaurioitunut kulutusosa. |
| Ennenaikainen kuluminen |
Liiallinen kuormituspaine, väärä materiaalivalinta tai erittäin hankaavia epäpuhtauksia. |
Vähennä kuormituspainetta. Päivitä erittäin kestävään keraamiseen tai hiilikuitumateriaaliin. |
Standardoitu opas laitteiden valintaan
Oikean telanpuhdistuslaitteiston valinta on monimutkainen insinööripäätös. Koska teollisuuskoneet toimivat hyvin erilaisissa olosuhteissa, yksikokoinen lähestymistapa on täysin tehoton. Käytä näitä standardoituja kriteerejä hankintasi ohjaamiseen.
Sääntö 1: Kovuuden sovitus
Valinnan perussääntö on, että kaavinmateriaalin tulee olla luonnostaan pehmeämpää kuin sen puhdistettava telan kansi. Muuten se koneistaa hitaasti kalliin pinnan pois. Pehmeällä kumilla tai synteettisillä polymeereillä päällystetyt telat vaativat erittäin joustavia, vähäkitkaisia kaavinmateriaaleja, kuten polyeteeniä. Sen sijaan graniittista tai jäähdytetystä raudasta valmistetut kovat telat kestävät paljon kovempia materiaaleja, kuten komposiittihiiltä.
Sääntö 2: Nopeuden ja lämpötilan kompensointi
Koneen nopeus ja käyttölämpötila vaikuttavat merkittävästi rakenteellisiin vaatimuksiin. Nopeat sovellukset tuottavat merkittävää kineettistä energiaa, joka on taipuvainen taivuttamaan perinteistä muovia taaksepäin. Tämän torjumiseksi nopeat koneet vaativat materiaaleja, joilla on poikkeuksellisen korkea lujuus-painosuhde. Samoin käyttölämpötila on kriittinen kuivausosissa, joissa synteettiset polymeerit sulavat. Tämä edellyttää lämpökäsiteltyjä metalliseoksia tai erikoislasikuituja.
Sääntö 3: Osiokohtainen mukauttaminen
Teolliset tuotantolinjat on jaettu erillisiin toimintalohkoihin. Siksi laitteet on suunniteltava räätälöitynä vastaamaan tarkasti tietyn koneosan leveyttä, halkaisijaa ja ympäristöolosuhteita.
Muotoiluosasto: Käsittelee ensisijaisesti bulkkiveden poistoa. Komponenttien tulee olla täysin korroosionkestäviä.
Lehdistöosasto: Käsittelee tahmeita epäpuhtauksia, kuten pikeä. Latausmekanismien on annettava tarkka paine pinttyneiden jäännösten poistamiseksi.
Kuivausosa: Jolle on ominaista äärimmäinen kuumuus ja paistuneet epäpuhtaudet. Tämä vaatii raskaita rakenteellisia palkkeja lämmön vääntymisen estämiseksi.
Johtopäätös
Tarkka kaavintusasetus on ehdoton suoja, jolla teollisuusrullat pysyvät täysin puhtaina ja täysin toimivina. Se on täysin riippuvainen kulutusreunan, tarkkuuspitimen ja käytetyn pneumaattisen paineen välisestä herkästä synergiasta. Laadukkaat komponentit estävät helposti kalliit konevauriot päivittäisten toimintojen aikana. Lisäksi materiaalien päivittäminen vähentää merkittävästi kalliita käyttökatkoksia.
Loppujen lopuksi ylivertaiset pidikkeet suojaavat pääomalaitteitasi ja parantavat tuotteiden yleistä laatua. Arvioi nykyiset tehdasasetuksesi jo tänään varmistaaksesi maksimaalisen puhdistustehon. Suosittelen erittäin tehokkaiden, räätälöityjen ratkaisujen hankkimista luotetuilta alan johtajilta, kuten Leizhan Paper Tech. Investoimalla luotettavaan tekniikkaan nyt suojaat arvokkaita teollisuuskoneesi vuosia.
FAQ
Kuinka usein kulumisreuna tulee vaihtaa?
Se riippuu täysin käyttöympäristöstä, koneen nopeudesta ja käytetystä materiaalista. Erittäin hankaavissa olosuhteissa tavalliset polymeerivaihtoehdot voivat kestää vain muutaman päivän. Päivitys premium-hiilikuitu- tai keramiikkavaihtoehtoon voi kuitenkin pidentää käyttöikää merkittävästi, usein useiden kuukausien ajan. Vaihto on ehdottomasti tarpeen aina, kun etureuna pyöristyy näkyvästi, ilmaantuu lastuja tai kun järjestelmä alkaa jättää rullan pinnalle vesiraitoja.
Mitä tapahtuu, jos toimintakulma on väärä?
Väärässä kulmassa käyttäminen johtaa vakaviin mekaanisiin ja laatuongelmiin. Jos kulma on liian matala, telan pyörimisvoima ajaa vettä ja roskat reunan alle, nostaen sen ylös ja tekee siitä hyödyttömän. Jos kulma on liian jyrkkä, se toimii kuin taltta. Tämä liiallinen jyrkkyys aiheuttaa voimakasta tärinää, nopeuttaa kulumista ja luo suuren todennäköisyyden kalliin telan päällyksen pysyvälle naarmuuntumiselle.
Voinko käyttää samaa asetusta puristinosassa ja kuivausosassa?
Ei, et voi käyttää identtisiä järjestelmiä koneen eri osissa. Puristinosa toimii märässä ympäristössä, joka käsittelee tahmeaa pihaa ja kosteutta, mikä vaatii korroosionkestäviä materiaaleja ja erityistä joustavuutta. Kuivausosa sitä vastoin toimii erittäin korkeissa lämpötiloissa paisuneiden kuitujen poistamiseksi. Jokainen osa vaatii räätälöidyn pidikkeen, lastausmekanismin ja materiaalin toimiakseen turvallisesti ja tehokkaasti.
Mikä on oikea paine kaapimiseen?
Oikea lineaaripaine vaihtelee telan kannen ja sovelluksen mukaan, yleensä mitattuna PLI:nä. Pehmeiden kumitelojen hellävaraiseen vedenpoistoon riittää usein matala paine 1,0-1,5 PLI. Raskaissa sovelluksissa, kuten paisuneiden epäpuhtauksien kaapimisessa kuivausosassa, paine on ehkä nostettava 3,0 PLI:ään tai korkeampaan. Lue aina valmistajan tiedot välttääksesi ylikuormituksen ja rullan vaurioitumisen.
Miksi koneessa esiintyy kolinaa?
Värinä on nopeaa, tuhoisaa tärinää, joka aiheutuu reunan ja telan välisen tasaisen kitkan katkeamisesta. Se johtuu yleensä liian jyrkästä kosketuskulmasta, riittämättömästä paineilmaputkien kuormituspaineesta tai kuluneista oskillaattorin laakereista. Jos kuulet tai näet kolinaa, käyttäjien on pysäytettävä leikkaus välittömästi, tarkistettava kulma kaltevuusmittarilla ja tarkastettava, ettei pidikkeeseen ole kertynyt roskia.


