Jag har tillbringat åratal med att gå på golven i tunga tillverkningsanläggningar, och du skulle bli förvånad över hur ofta mikroskopiskt skräp helt spårar ur industriproduktionen. I pappersbruk och tryckerier är smutsiga maskinrullar den främsta orsaken till massiva stillestånd och allvarliga produktdefekter. Det är precis här den obesjungna hjälten inom industriellt underhåll kliver in. En högkonstruerad Doctor Blade System löser dessa dyra problem. Den skrapar bort föroreningar exakt från roterande cylindrar, vilket säkerställer kontinuerliga höghastighetsoperationer utan problem.
I denna omfattande ingenjörsguide kommer vi att dela upp exakt hur denna mekaniska montering fungerar på fabriksgolvet. Du kommer att lära dig om dess kärnkomponenter, de olika materialalternativen som är tillgängliga och de kritiska underhållsmetoderna som krävs för att maximera utrustningens effektivitet. Oavsett om du är anläggningschef, underhållsingenjör eller inköpsansvarig är det viktigt att förstå dessa operativa nyanser. Det förlänger rullens livslängd och skyddar direkt din vinst.
Nyckel takeaways
En exakt skrapningsinställning fungerar genom att applicera enhetligt linjärt tryck mot en rörlig rulle för att klippa bort föroreningar, vatten eller överflödigt bläck utan att skada den känsliga valsens yta.
Hela mekanismen är beroende av den sömlösa integrationen av tre primära komponenter: slitagekanten, klämmekanismen och oscillationsstrukturen.
Att välja rätt material är avgörande för att balansera rengöringseffektivitet och rullskydd över olika maskinsektioner.
En högkvalitativ hållare är grunden för installationen. Det är absolut nödvändigt för att bibehålla den exakta kontaktvinkeln och dynamiskt kompensera för ojämnheter i rullytan.
Att investera i en förstklassig, skräddarsydd lösning minskar avsevärt maskinens stilleståndstid, förlänger rulllivslängden och förbättrar dramatiskt den slutliga kvaliteten på den tillverkade produkten.
Vad är en rullrengöringsenhet?
Kärnan är detta system en mycket specialiserad mekanisk sammansättning som används flitigt inom olika tunga industrier. Du hittar dem främst i papperstillverkning, tryckpressar och industriella bestrykningsmaskiner. Deras primära tekniska syfte är okomplicerat men ändå kritiskt. De håller roterande cylindrar – vanligtvis kallade rullar – rena, smidiga och fullt funktionella under kontinuerlig drift med hög hastighet. Industrirullar utsätts för otroligt tuffa förhållanden. Utan en pålitlig rengöringsmekanism ackumulerar de snabbt oönskade ämnen som äventyrar hela tillverkningsprocessen.
Specifikt inom massa- och pappersindustrin spelar denna utrustning en mycket specialiserad roll. Under hela papperstillverkningsprocessen, från den våta änden till den torra änden, utsätts rullar ständigt för vatten, klibbigt beck, barkfragment och lösa cellulosafibrer. Systemet ansvarar för att ta bort överskottsvatten i pressdelen. Dessutom drar den på ett säkert sätt bort den ömtåliga pappersbanan från rullen under oväntade arkavbrott och skrapar kontinuerligt bort adhesiv.
Summan av kardemumman är obestridlig. Utan en fungerande rengöringsmekanism lider produktionslinjer av konstanta funktionsfel. Ansamling av föroreningar leder till frekventa banbrott, ojämna fuktprofiler i papperet och i slutändan katastrofala skador på rullskydden. Eftersom att byta ut eller bearbeta en massiv industrirulle kräver betydande kapitalutgifter, fungerar denna skrapenhet som en viktig försäkring för hela din anläggning.
Uppställningens kärnanatomi
För att förstå hur den här utrustningen fungerar krävs en detaljerad uppdelning av dess fysiska komponenter. Varje del är konstruerad för att fungera i perfekt synkronisering. Detta säkerställer att skrapningen förblir konsekvent över hela maskinens längd.
Den skrapande kanten
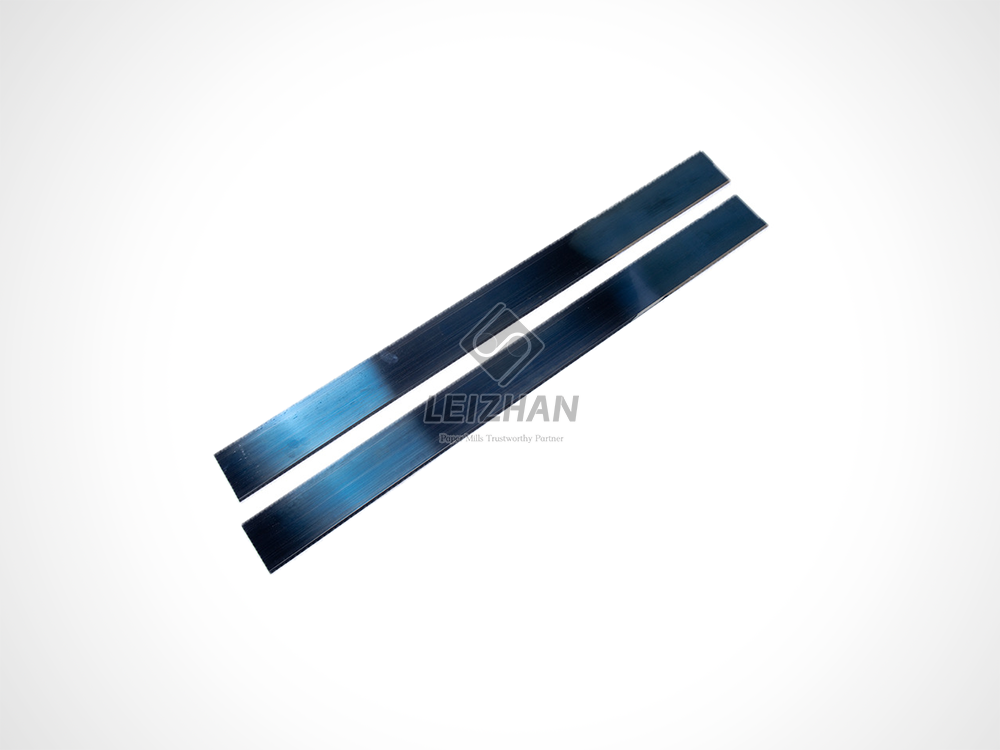
Detta är den faktiska slitdelen av aggregatet som gör direkt fysisk kontakt med den roterande rullen. Agerar som den primära skrapan, en hög kvalitet Doctor Blade är en lång, tunn remsa av material som sträcker sig över hela cylinderns bredd. Eftersom den utsätts för konstant friktion och tuffa driftsmiljöer är den designad för att slitas ner med tiden. Följaktligen måste underhållsteam byta ut den med jämna mellanrum för att bibehålla optimal rengöringsprestanda.
Precisionsspännmekanismen
De Doctor Blade Holder är precisionsmekanismen som håller slitdelen stadigt på plats. Dess roll sträcker sig dock långt utöver att bara greppa materialet. Industrirullar kan sträcka sig över flera meter i bredd och de är sällan helt enhetliga. En premiumhållare är konstruerad för att fördela linjärt tryck jämnt över hela rullens längd. Den kompenserar aktivt för mindre ytvariationer och termisk expansion för att säkerställa konsekvent, gapfri kontakt.
Den strukturella balken
Stöd för hållaren är den tunga strukturella ramen, även känd som balken. Denna robusta struktur spänner över maskinens totala bredd. Balkens primära funktion är att ge absolut styvhet. Varje avböjning eller böjning i strukturen skulle förändra kontaktvinkeln eller minska trycket i valsens centrum. Dessutom förhindrar balkens rena massa och strukturella integritet skadliga vibrationer från att överföras till skrapkanten.
Laddnings- och oscillationsmekanismer
För att uppställningen ska rengöra effektivt måste den tryckas mot rullen med kontrollerad kraft. Detta uppnås genom laddningsmekanismer, som antingen kan vara pneumatiska – med hjälp av tryckluftsrör – eller mekaniska. Pneumatiska system är i allmänhet föredragna i moderna fabriker för deras förmåga att anbringa kontinuerligt, enhetligt tryck dynamiskt.
Dessutom använder systemet en oscillator. Denna mekanism flyttar långsamt hela enheten något fram och tillbaka horisontellt. Denna kontinuerliga mikrorörelse är avgörande. Det förhindrar infångade slipande partiklar från att skära djupa, lokaliserade spår i den dyra rullytan.
| Komponent |
Primär funktion |
Potentiell risk vid felfunktion |
| Bär Edge |
Direkt kontakt och klippning av föroreningar. |
Dålig rengöring, ränder eller rullning. |
| Hållare |
Säkra kanten och fördela trycket jämnt. |
Ojämnt slitage, kraftiga vibrationer och överhoppade sektioner. |
| Balk |
Ger strukturell styvhet över maskinens bredd. |
Böjning som orsakar förlust av centrumkontakt. |
| Oscillator |
Horisontell rörelse för att fördela slitaget jämnt. |
Spår och permanent skada på rullkåpan. |
Steg-för-steg: Operationell fysik på fabriksgolvet
Driften av denna utrustning är beroende av tillämpad fysik och exakt mekanisk verkan. Under drift inträffar flera distinkta faser samtidigt för att uppnå en perfekt ren valsyta.
Exakt positionering och vinkeljustering
Innan maskinen ens börjar rulla måste systemet noggrant kalibreras. Vinkeln vid vilken kanten möter rullen är kritisk. Branschstandarder dikterar inställning av denna vinkel mellan 25 till 30 grader, beroende på den specifika applikationen och rullmaterialet. Om vinkeln är för brant, fungerar eggen som en mejsel och hackar aggressivt rullen. Omvänt, om det är för grunt, kilar sig föroreningar helt enkelt under det och lyfter bort det från ytan helt.
Applicering av enhetligt tryck
När den geometriska vinkeln är inställd, aktiveras laddningsmekanismen. Detta gäller konsekvent, linjärt tryck – ofta mätt i Pounds per Linear Inch, eller PLI – via hållaren. Det slutliga målet är att säkerställa att kanten vidrör rullen jämnt från ände till ände. Detta lämnar absolut inga mikroskopiska luckor för vatten, bläck eller skräp att passera igenom. Moderna pneumatiska system använder luftrör för att mikrojustera detta tryck dynamiskt när förhållandena förändras.
Klippningsaktionen
När den massiva industriella rullen snurrar mot den stationära kanten kommer enorma hydrodynamiska krafter in i bilden. Det applicerade trycket i kombination med den exakta vinkeln skapar en kraftfull klippverkan. Detta separerar fysiskt lagret av vatten, massa eller bläck från valsens yta. Det borttagna materialet riktas sedan jämnt över toppen av aggregatet och faller ned i en avsedd uppfångningspanna, säkert avledd bort från den rörliga pappersbanan.
Branschtrender: övergången till smart läkare
Om man tittar på den senaste utvecklingen inom den industriella tillverkningssektorn finns en tydlig trend mot automatisering och förutsägande underhåll. Moderna anläggningar går allt mer bort från rent mekaniska inställningar och antar smarta rullrengöringstekniker. Branschanalytiker noterar att genom att integrera IoT-sensorer i balk- och hållarenheterna kan operatörer övervaka dynamiskt slitage, vibrationsfrekvenser och tryckfördelning i realtid.
Detta datadrivna tillvägagångssätt skiftar underhåll från en reaktiv scramble till ett förutsägbart schema. Till exempel kan sensorer upptäcka subtila förändringar i friktion innan ett katastrofalt nätbrott inträffar. Att anpassa sig till dessa avancerade diagnostiska funktioner blir snabbt en konkurrenskraftig nödvändighet snarare än bara en lyx, vilket drastiskt minimerar plötsliga driftstopp och optimerar livscykeln för dyra förbrukningsvaror.
Utforska materialteknik
Materialvalet påverkar i grunden hur systemet fungerar. Olika delar av en tillverkningsanläggning står inför mycket olika utmaningar. Detta kräver specialiserade material för att balansera rengöringseffektivitet med utrustningsskydd.
Sammansatta lösningar
En premie Carbon Fiber Doctor Blade är konstruerad av avancerade kompositmaterial. Tillverkare binder vanligtvis kolfibrer i en höghållfast epoxihartsmatris. Dessa enheter är exceptionellt lätta men ändå otroligt starka.
De erbjuder hög styvhet, vilket förhindrar hydrodynamisk avböjning under tung belastning. Dessutom är de mycket motståndskraftiga mot extrem värme och starka industrikemikalier. De är det främsta valet för höghastighetspappersmaskiner, tunga skrapmiljöer och applikationer där bibehållande av absolut styvhet är en högsta prioritet.
Avancerad keramisk teknik
För mycket slitande miljöer vänder sig ingenjörer till en Keramiskt Doctor Blade . Denna typ använder antingen en fast keramisk komposition eller en specialiserad termisk spraybeläggning applicerad på ett basmaterial. Top-tier keramiska alternativ har en porositet på mindre än 1 procent och en mikrohårdhet som överstiger HV 1200.
Keramik är extremt hållbart och ger överlägsen slitstyrka. Den främsta fördelen med detta material är dess förmåga att bibehålla en perfekt skarp, exakt mätkant under en längre period utan att försämras. Dessa är idealiska för känsliga valsar där att upprätthålla en exakt kant är avgörande för produktkvaliteten, till exempel i specialiserade beläggningsprocesser.
Stål, brons och polymerer
Traditionella material har fortfarande ett betydande värde i specifika driftsscenarier. Stål används ofta för tunga kräppningsapplikationer där maximal kraft krävs. Brons, som är en mjukare metall, används för rengöring av mjukare rullar där stål skulle orsaka omedelbar skada. Polymerer - som polyeten med ultrahög molekylvikt - används för skonsam vattenborttagning på mycket känsliga höljen. Detta säkerställer att rengöring sker utan risk för repor.
Varför innehavaren är hjärtat i församlingen
Även om kanten får fysisk kontakt, är den helt värdelös utan en korrekt konstruerad hållare. Hållaren bestämmer hur väl hela monteringen utför sin avsedda funktion på fabriksgolvet.
Balanserar styvhet och flexibilitet
Moderna hållare är verkliga tekniska underverk. De balanserar behovet av strukturell styvhet med lokal flexibilitet. Avancerad design har flexibla toppplattor som stöds av pneumatiska luftrör. Denna luftladdade design gör att hållaren kan mikrojustera till rullens exakta kontur. Eftersom industrirullar ofta har en liten krona - en tjockare diameter i mitten för att kompensera för böjning - måste hållaren böjas exakt för att bibehålla ett jämnt kontakttryck.
Snabba förändringar av förbrukningsmaterial
Inom industriell tillverkning är maskinstillestånd otroligt dyrt. En välkonstruerad hållare tillåter underhållspersonal att utföra snabba byten av förbrukningsmaterial. System designade med utskjutningsmekanismer eller snabbkopplingsklämmor säkerställer att en sliten kant kan bytas ut på minuter snarare än timmar. Detta håller produktionslinjen i rörelse och minimerar ekonomiska förluster.
Affärspåverkan och ROI
För anläggningschefer och inköpsansvariga handlar utvärdering av utrustning i grunden om avkastning på investeringar och riskreducering. Uppgradering till en modern, högkonstruerad installation ger betydande och mätbara affärsfördelar.
Skydda massiv kapitalutrustning
Industriella rullar är massiva, högkonstruerade komponenter. De är otroligt dyra att tillverka och underhålla. Tänk på det. Ett enda djupt spår på en granitrulle kostar tusentals dollar att slipa om. Ett exakt skrapsystem förhindrar skåror, räfflor och kemiska skador på rullkåpan. Genom att bevara rullens integritet sparar anläggningar hundratusentals dollar i för tidig rullning av ytan eller direkt utbyte.
Förbättring av slutproduktens kvalitet
Kvaliteten på den slutliga produkten är direkt kopplad till maskinens renhet. En perfekt ren rulle säkerställer en felfri pappersfinish, konsekventa fuktprofiler och perfekt bläckfördelning. Uppgradering av systemet eliminerar plåtmärken och beläggningsdefekter. Detta leder till högre produktacceptansgrader och färre kundavslag.
Proaktivt underhåll och felsökning
Att implementera en proaktiv underhållsstrategi är det mest effektiva sättet att säkerställa konsekvent produktkvalitet och förhindra katastrofala maskinfel. Att enbart förlita sig på reaktivt underhåll leder alltid till förlängda, kostsamma driftstopp.
Dynamisk och statisk övervakning
Rutininspektioner bör delas upp i dynamiska observationer medan maskinen är igång och statiska utvärderingar under schemalagda avstängningar. Under dynamiska inspektioner måste operatörerna noggrant övervaka utrustningen för eventuella tecken på vibrationer eller pladder. Smattning uppstår när kanten snabbt studsar mot rullytan istället för att bibehålla jämn kontakt. Detta är vanligtvis ett symptom på otillräckligt lasttryck eller slitna lager.
Den mest kritiska kalibreringen
Arbetsvinkeln är utan tvekan den mest kritiska parametern i hela installationen. Om vinkeln är för brant ökar det friktionen drastiskt och skapar en allvarlig risk för att rullskyddet slits sönder. Underhållsteam måste använda precisionslutningsmätare under varje förändring för att verifiera toleranser.
Säkerställer rätt sittplatser
Den fysiska hållaren utsätts ständigt för en hård miljö fylld med våt massa, klibbigt beck och kemikalierester. Om skräp tillåts samlas inuti klämmekanismen kommer det nya materialet inte att sitta helt plant. Även en mikroskopisk snedställning orsakad av torkad massa skapar en tryckskillnad. Att rengöra hållaren noggrant vid varje byte av förbrukningsmaterial är en absolut nödvändighet.
| Observerbart symtom |
Potentiell rotorsak |
Rekommenderad korrigerande åtgärd |
| Prat och vibration |
Felaktig vinkel, otillräckligt lasttryck eller trasiga oscillatorlager. |
Kalibrera om vinkeln till 25-30 grader. Öka det pneumatiska trycket. Byt ut slitna lager. |
| Stränder på ytan |
Lokalt skräp ansamlas i hållaren, skadad kant eller ojämn rullyta. |
Rengör hållarens klämmekanism noggrant. Byt ut den skadade slitdelen. |
| För tidigt slitage |
Överdrivet lasttryck, felaktigt materialval eller mycket nötande föroreningar. |
Minska lasttrycket. Uppgradera till ett mycket hållbart keramiskt eller kolfibermaterial. |
En standardiserad guide till val av utrustning
Att välja rätt rullrengöringsutrustning är ett komplicerat tekniskt beslut. Eftersom industriella maskiner fungerar under mycket olika förhållanden, är en enstaka metod helt ineffektiv. Använd dessa standardiserade kriterier för att vägleda din upphandling.
Regel 1: Hårdhetsmatchning
Grundregeln för valet är att skrapmaterialet måste vara mjukare i sig än rullskyddet som det rengör. Annars kommer den långsamt att bearbeta den dyra ytan. Rullar täckta med mjukt gummi eller syntetiska polymerer kräver mycket flexibla skrapmaterial med låg friktion som polyeten. I skarp kontrast kan hårda rullar gjorda av granit eller kylt järn tåla mycket hårdare material, som kompositkol.
Regel 2: Hastighets- och temperaturkompensation
Maskinhastighet och driftstemperatur påverkar dramatiskt strukturella krav. Höghastighetsapplikationer genererar betydande kinetisk energi, som är benägen att böja traditionell plast bakåt. För att motverka detta kräver höghastighetsmaskiner material med ett exceptionellt högt förhållande mellan styrka och vikt. På samma sätt är driftstemperaturen kritisk i torksektioner, där syntetiska polymerer kommer att smälta. Detta kräver värmebehandlade metallegeringar eller specialiserad glasfiber.
Regel 3: Avsnittsspecifik anpassning
Industriella tillverkningslinjer är indelade i distinkta operativa sektioner. Därför måste utrustningen specialkonstrueras för att matcha den exakta bredden, diametern och miljöförhållandena för den specifika maskinsektionen.
Formningssektionen: Handlar främst om borttagning av bulkvatten. Komponenter måste vara helt korrosionsbeständiga.
Presssektionen: Hanterar klibbiga föroreningar som beck. Lastmekanismer måste leverera exakt tryck för att klippa bort envisa rester.
Torktumlarsektionen: Kännetecknas av extrem värme och fasta föroreningar. Detta kräver kraftiga strukturella balkar för att förhindra termisk skevhet.
Slutsats
En exakt skrapningsinställning är det definitiva skyddet för att hålla industrirullarna helt rena och fullt funktionella. Den förlitar sig helt och hållet på den känsliga synergin mellan slitkanten, precisionshållaren och applicerat pneumatiskt tryck. Kvalitetskomponenter förhindrar enkelt kostsamma maskinskador under daglig drift. Dessutom minskar uppgraderingen av ditt material avsevärt kostsamma driftstopp.
I slutändan skyddar överlägsna innehavare din kapitalutrustning och förbättrar den övergripande produktkvaliteten. Utvärdera din nuvarande fabriksinställning idag för att säkerställa maximal rengöringseffektivitet. Jag rekommenderar starkt att du skaffar högeffektiva, specialkonstruerade lösningar från pålitliga branschledare som Leizhan Paper Tech. Att investera i pålitlig teknik nu kommer att skydda dina värdefulla industrimaskiner i många år framöver.
FAQ
Hur ofta ska slitkanten bytas ut?
Det beror helt på driftsmiljön, maskinens hastighet och det specifika material som används. Under mycket nötande förhållanden kan standardpolymeralternativ bara vara några dagar. Men att uppgradera till ett premiumalternativ i kolfiber eller keramik kan förlänga livslängden avsevärt, ofta i flera månader. Byte är absolut nödvändigt när framkanten blir synligt rundad, spån dyker upp eller när systemet börjar lämna strimmor av vatten på valsens yta.
Vad händer om arbetsvinkeln är fel?
Att arbeta i en felaktig vinkel leder till allvarliga mekaniska och kvalitetsproblem. Om vinkeln är för liten driver rullens rotationskraft vatten och skräp under kanten, lyfter upp den och gör den oanvändbar. Om vinkeln är för brant fungerar den som en mejsel. Denna överdrivna branthet orsakar kraftigt skrammel, påskyndar slitaget och skapar en hög sannolikhet för att permanent skaka det dyra rullskyddet.
Kan jag använda samma inställning för pressdelen och torkdelen?
Nej, du kan inte använda identiska system över olika maskinsektioner. Pressdelen arbetar i en våt miljö som hanterar klibbig beck och fukt, vilket kräver korrosionsbeständiga material och specifik flexibilitet. Däremot arbetar torksektionen vid extremt höga temperaturer för att ta bort fastbrända fibrer. Varje sektion kräver en specialanpassad hållare, lastmekanism och material för att fungera säkert och effektivt.
Vilket är rätt tryck för skrapning?
Det korrekta linjära trycket varierar beroende på valsskyddet och applikationen, vanligtvis mätt i PLI. För skonsam vattenborttagning på mjuka gummirullar räcker ofta ett lågt tryck på 1,0 till 1,5 PLI. För tunga applikationer som att skrapa fasta föroreningar i en torksektion kan trycket behöva ökas till 3,0 PLI eller högre. Konsultera alltid tillverkarens specifikationer för att undvika överbelastning och skador på rullen.
Varför uppstår chatt på maskinen?
Slamring är en snabb, destruktiv vibration som orsakas av ett sammanbrott i jämn friktion mellan kanten och rullen. Det beror vanligtvis på en alltför brant kontaktvinkel, otillräckligt lasttryck från de pneumatiska rören eller slitna oscillatorlager. Om du hör eller ser tjatt måste operatörerna stoppa sektionen omedelbart, kontrollera vinkeln med en lutningsmätare och inspektera hållaren för att se om det har ansamlats skräp.


