Leta sem hodil po tleh težkih proizvodnih obratov in presenečeni bi bili, kako pogosto mikroskopski odpadki popolnoma iztirijo industrijsko proizvodnjo. V papirnicah in tiskarnah so umazani zvitki strojev glavni vzrok množičnih izpadov in resnih okvar izdelkov. Točno tukaj nastopi neopevani junak industrijskega vzdrževanja. Visoko zgrajen Sistem Doctor Blade rešuje te drage težave. Natančno postrga onesnaževalce stran od vrtečih se valjev, kar zagotavlja neprekinjeno delovanje pri visokih hitrostih brez težav.
V tem obsežnem inženirskem vodniku bomo podrobno razčlenili, kako ta mehanski sklop deluje v tovarni. Spoznali boste njegove glavne komponente, različne možnosti materialov, ki so na voljo, in kritične vzdrževalne prakse, potrebne za povečanje učinkovitosti opreme. Ne glede na to, ali ste vodja obrata, inženir vzdrževanja ali uradnik za nabavo, je razumevanje teh operativnih nians ključnega pomena. Podaljša življenjsko dobo zvitka in neposredno ščiti vaš rezultat.
Ključni zaključki
Natančna nastavitev strganja deluje z enakomernim linearnim pritiskom na premikajoči se zvitek, da odstrani onesnaževalce, vodo ali odvečno črnilo, ne da bi poškodoval občutljivo površino zvitka.
Celoten mehanizem temelji na brezhibni integraciji treh primarnih komponent: obrabnega roba, vpenjalnega mehanizma in nihajne strukture.
Izbira pravega materiala je ključnega pomena za uravnoteženje učinkovitosti čiščenja in zaščite pred kotaljenjem v različnih delih stroja.
Kakovostno držalo je temelj postavitve. Absolutno je bistvenega pomena za vzdrževanje natančnega kontaktnega kota in dinamično kompenzacijo nepravilnosti na površini valja.
Naložba v vrhunsko, po meri izdelano rešitev znatno zmanjša čas izpadov stroja, podaljša življenjsko dobo zvitkov in dramatično izboljša končno kakovost izdelanega izdelka.
Kaj je sklop za čiščenje zvitka?
V svojem jedru je ta sistem visoko specializiran mehanski sklop, ki se v veliki meri uporablja v različnih težkih industrijah. Najdete jih predvsem v proizvodnji papirja, tiskarskih strojih in strojih za industrijsko premazovanje. Njihov glavni inženirski namen je preprost, a kritičen. Ohranjajo vrteče se valje – ki jih običajno imenujemo zvitki – čiste, gladke in popolnoma funkcionalne med neprekinjenim delovanjem pri visoki hitrosti. Industrijski zvitki so izpostavljeni neverjetno težkim pogojem. Brez zanesljivega čistilnega mehanizma se v njih hitro naberejo neželene snovi, ki ogrožajo celoten proizvodni proces.
Natančneje, v industriji celuloze in papirja ima ta oprema visoko specializirano vlogo. Skozi celoten proces izdelave papirja, od mokrega do suhega konca, so zvitki nenehno izpostavljeni vodi, lepljivi smoli, delcem lubja in ohlapnim celuloznim vlaknom. Sistem je odgovoren za odstranjevanje odvečne vode v stiskalnici. Poleg tega varno odlušči občutljiv papirni trak z zvitka med nepričakovanimi zlomi listov in nenehno strga nakopičeno lepilo.
Bistvo je neizpodbitno. Brez delujočega čistilnega mehanizma pride do stalnih napak v delovanju proizvodnih linij. Kopičenje onesnaževal vodi do pogostih prelomov traku, neenakomernih profilov vlage v papirju in na koncu do katastrofalnih poškodb pokrovov zvitkov. Ker zamenjava ali preplastitev masivnega industrijskega zvitka zahteva znatne kapitalske izdatke, ta sklop za strganje deluje kot bistvena zavarovalna polica za vaš celoten objekt.
Osnovna anatomija nastavitve
Razumevanje delovanja te opreme zahteva podrobno razčlenitev njenih fizičnih komponent. Vsak del je zasnovan za popolno sinhronizacijo. To zagotavlja, da ostane strganje enakomerno po celotni dolžini stroja.
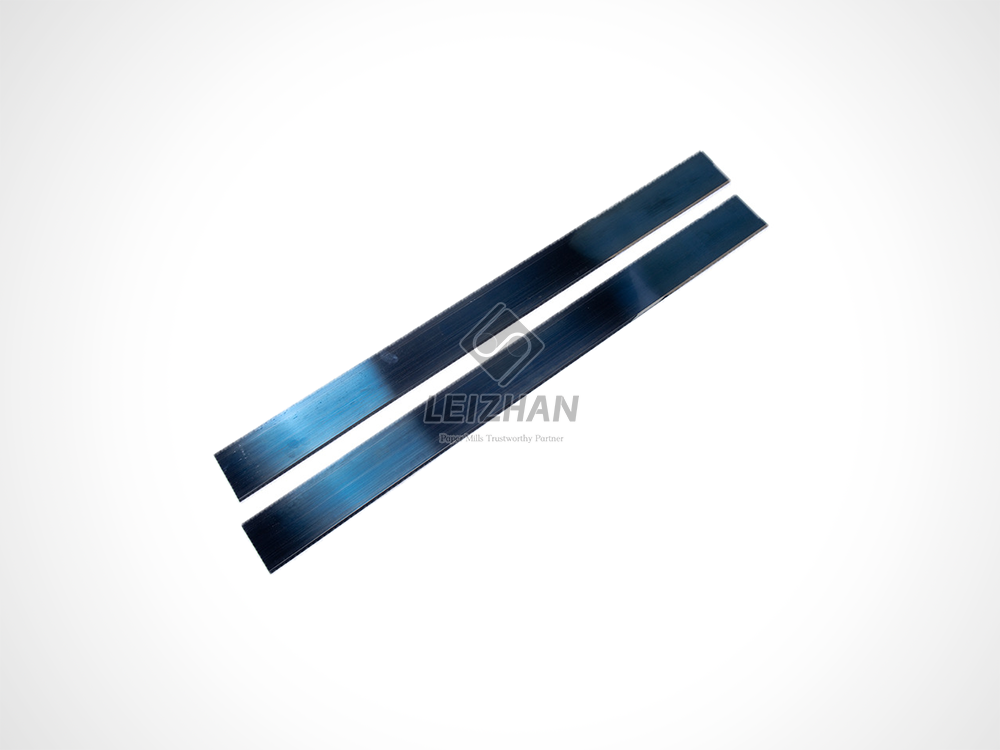
Rob za strganje
To je dejanski obrabni del sklopa, ki je v neposrednem fizičnem stiku z vrtljivim valjem. Deluje kot primarno strgalo, visoke kakovosti Doctor Blade je dolg, tanek trak materiala, ki se razteza čez celotno širino valja. Ker je izpostavljen stalnemu trenju in težkim delovnim okoljem, je zasnovan tako, da se sčasoma obrabi. Zato ga morajo vzdrževalne ekipe občasno zamenjati, da ohranijo optimalno učinkovitost čiščenja.
Natančni vpenjalni mehanizem
The Držalo za rezilo Doctor Blade je natančen mehanizem, ki obrabljivi del trdno pritrdi na svoje mesto. Vendar pa njegova vloga daleč presega zgolj prijemanje materiala. Industrijski zvitki lahko obsegajo več metrov v širino in redko so popolnoma enotni. Vrhunsko držalo je zasnovano za enakomerno porazdelitev linearnega pritiska po celotni dolžini zvitka. Aktivno kompenzira manjše površinske spremembe in toplotno raztezanje, da zagotovi dosleden stik brez rež.
Strukturni nosilec
Držalo podpira težko strukturno ogrodje, znano tudi kot tram. Ta robustna struktura obsega celotno širino stroja. Primarna funkcija nosilca je zagotoviti absolutno togost. Kakršen koli odklon ali upogib v strukturi bi spremenil kontaktni kot ali zmanjšal pritisk v središču zvitka. Poleg tega sama masa in strukturna celovitost nosilca preprečujeta prenos škodljivih vibracij na rob strgala.
Obremenitveni in nihajni mehanizmi
Za učinkovito čiščenje je treba nastavitev potisniti proti zvitku z nadzorovano silo. To se doseže z nakladalnimi mehanizmi, ki so lahko pnevmatski – z uporabo cevi za stisnjen zrak – ali mehanski. Pnevmatski sistemi so na splošno prednostni v sodobnih mlinih zaradi svoje zmožnosti dinamičnega izvajanja neprekinjenega enakomernega pritiska.
Poleg tega sistem uporablja oscilator. Ta mehanizem počasi premika celoten sklop rahlo naprej in nazaj vodoravno. To nenehno mikro-gibanje je ključnega pomena. Preprečuje, da bi ujeti abrazivni delci zarezali globoke, lokalizirane utore v drago površino valja.
| komponente v primeru okvare |
primarne funkcije |
Možna nevarnost |
| Wear Edge |
Neposreden stik in striženje onesnaževal. |
Slabo čiščenje, proge ali zareze. |
| Nosilec |
Zavarovanje roba in enakomerna porazdelitev pritiska. |
Neenakomerna obraba, močne vibracije in preskočeni deli. |
| Žarek |
Zagotavlja strukturno togost po celotni širini stroja. |
Upogibanje povzroči izgubo sredinskega stika. |
| Oscilator |
Vodoravno gibanje za enakomerno porazdelitev obrabe. |
Utori in trajne poškodbe pokrova zvitka. |
Korak za korakom: operativna fizika v tovarni
Delovanje te opreme temelji na uporabni fiziki in natančnem mehanskem delovanju. Med delovanjem poteka več različnih faz hkrati, da se doseže popolnoma čista površina valja.
Natančno pozicioniranje in nastavitev kota
Preden se stroj sploh začne premikati, je treba sistem natančno umeriti. Kot, pod katerim se rob sreča z zvitkom, je kritičen. Industrijski standardi narekujejo nastavitev tega kota med 25 in 30 stopinj, odvisno od posebne uporabe in materiala zvitka. Če je kot prestrm, rob deluje kot dleto in agresivno zarezuje zvitek. Nasprotno, če je preplitko, se onesnaževalci preprosto zagozdijo pod njim in ga v celoti dvignejo stran od površine.
Uporaba enotnega tlaka
Ko je geometrijski kot nastavljen, se aktivira nakladalni mehanizem. To velja za dosleden, linearni tlak – pogosto merjen v funtih na linearni palec ali PLI – preko držala. Končni cilj je zagotoviti, da se rob enakomerno dotika zvitka od konca do konca. To ne pušča prav nobenih mikroskopskih vrzeli, skozi katere bi lahko prehajala voda, črnilo ali smeti. Sodobni pnevmatski sistemi uporabljajo zračne cevi za mikroprilagoditev tega tlaka dinamično, ko se razmere spreminjajo.
Akcija striženja
Ko se ogromen industrijski zvitek vrti ob mirujočem robu, pridejo v poštev ogromne hidrodinamične sile. Uporabljeni pritisk v kombinaciji z natančnim kotom ustvari močno strižno delovanje. To fizično loči plast vode, celuloze ali črnila od površine valja. Odstranjeni material se nato gladko usmeri čez vrh sklopa in pade v določeno lovilno posodo, varno preusmerjeno stran od premikajočega se papirnega traku.
Industrijski trendi: premik k pametnemu zdravniku
Če pogledamo nedavni razvoj v sektorju industrijske proizvodnje, obstaja jasen trend k avtomatizaciji in prediktivnemu vzdrževanju. Sodobni obrati se vse bolj odmikajo od čisto mehanskih nastavitev in sprejemajo pametne tehnologije čiščenja valjev. Industrijski analitiki ugotavljajo, da integracija IoT senzorjev v nosilce in držala omogoča operaterjem, da spremljajo dinamično obrabo, frekvence tresljajev in porazdelitev tlaka v realnem času.
Ta pristop, ki temelji na podatkih, preusmeri vzdrževanje z reaktivnega premešavanja na predvidljiv urnik. Senzorji lahko na primer zaznajo subtilne spremembe v trenju, preden pride do katastrofalnega zloma mreže. Prilagajanje tem naprednim diagnostičnim zmogljivostim hitro postane konkurenčna nuja in ne le razkošje, kar drastično zmanjša nenadne izpade in optimizira življenjski cikel dragega potrošnega materiala.
Raziskovanje materialnih tehnologij
Izbira materiala bistveno vpliva na delovanje sistema. Različni deli proizvodnega obrata se soočajo z zelo različnimi izzivi. To zahteva posebne materiale za uravnoteženje učinkovitosti čiščenja z zaščito opreme.
Kompozitne rešitve
Premija Rezilo Doctor Blade iz ogljikovih vlaken je izdelano z uporabo naprednih kompozitnih materialov. Proizvajalci običajno vežejo ogljikova vlakna v visoko trdno matriko iz epoksi smole. Te enote so izjemno lahke, a neverjetno močne.
Ponujajo visoko togost, ki preprečuje hidrodinamični upogib pod velikimi obremenitvami. Poleg tega so zelo odporni na ekstremno vročino in močne industrijske kemikalije. So najboljša izbira za hitre papirne stroje, težka okolja strganja in aplikacije, kjer je ohranjanje absolutne togosti glavna prednostna naloga.
Napredne keramične tehnologije
Za zelo abrazivna okolja se inženirji obrnejo na a Keramično doktorsko rezilo . Ta vrsta uporablja trdno keramično sestavo ali specializirano toplotno brizgalno prevleko, ki se nanese na osnovni material. Vrhunske keramične možnosti imajo poroznost manj kot 1 odstotek in mikrotrdoto, ki presega HV 1200.
Keramika je izjemno trpežna in zagotavlja vrhunsko odpornost proti obrabi. Glavna prednost tega materiala je njegova sposobnost ohranjanja popolnoma ostrega, natančnega merilnega roba v daljšem časovnem obdobju brez poslabšanja. Ti so idealni za občutljive zvitke, kjer je ohranjanje natančnega roba ključnega pomena za kakovost izdelka, na primer pri posebnih postopkih premazovanja.
Jeklo, bron in polimeri
Tradicionalni materiali imajo še vedno pomembno vrednost v posebnih operativnih scenarijih. Jeklo se pogosto uporablja za težke krepalne aplikacije, kjer je potrebna največja sila. Bron, ki je mehkejša kovina, se uporablja za čiščenje mehkejših zvitkov, kjer bi jeklo povzročilo takojšnje poškodbe. Polimeri, kot je polietilen z ultra visoko molekulsko maso, se uporabljajo za nežno odstranjevanje vode na zelo občutljivih pokrovih. To zagotavlja čiščenje brez nevarnosti prask.
Zakaj je nosilec srce skupščine
Čeprav ima rob fizični stik, je popolnoma neuporaben brez pravilno zasnovanega držala. Nosilec narekuje, kako dobro celoten sklop opravlja svojo predvideno funkcijo v tovarniških prostorih.
Uravnoteženje togosti in prožnosti
Sodobna držala so pravi čudeži tehnike. Uravnavajo potrebo po strukturni togosti z lokalno prožnostjo. Napredne zasnove vključujejo prilagodljive zgornje plošče, podprte s pnevmatskimi zračnimi cevmi. Ta zračna zasnova omogoča, da se držalo mikro prilagodi natančnemu obrisu zvitka. Ker imajo industrijski zvitki pogosto rahlo krono - debelejši premer na sredini, da se kompenzira upogibanje - se mora držalo natančno upogniti, da ohrani enakomeren kontaktni pritisk.
Hitra menjava potrošnega materiala
V industrijski proizvodnji so izpadi strojev neverjetno dragi. Dobro zasnovano držalo vzdrževalnemu osebju omogoča hitro menjavo potrošnega materiala. Sistemi, zasnovani z drsnimi mehanizmi ali sponkami za hitro sprostitev, zagotavljajo, da je obrabljeni rob mogoče zamenjati v minutah in ne urah. To omogoča neprekinjeno delovanje proizvodne linije in zmanjšuje finančne izgube.
Vpliv na poslovanje in donosnost naložbe
Za vodje obratov in uradnike za nabavo je ocenjevanje opreme v osnovi povezano z donosnostjo naložbe in zmanjševanjem tveganja. Nadgradnja na sodobno, visoko zasnovano nastavitev prinaša znatne in merljive poslovne koristi.
Zaščita masivne kapitalske opreme
Industrijski zvitki so masivni, visoko inženirski sestavni deli. Njihova izdelava in vzdrževanje sta neverjetno draga. Razmisli o tem. En sam globok utor na granitnem zvitku stane na tisoče dolarjev za ponovno brušenje. Natančen sistem strganja preprečuje zareze, utore in kemične poškodbe pokrova zvitka. Z ohranjanjem celovitosti zvitka objekti prihranijo na stotine tisoč dolarjev pri prezgodnji preplastitvi zvitka ali popolni zamenjavi.
Izboljšanje kakovosti končnega izdelka
Kakovost končnega izdelanega izdelka je neposredno povezana s čistočo strojev. Popolnoma čist zvitek zagotavlja brezhiben zaključek papirja, dosledne profile vlage in popolno porazdelitev črnila. Z nadgradnjo sistema se odpravijo sledi listov in napake na prevleki. To vodi do višjih stopenj sprejemljivosti izdelkov in manjšega števila zavrnitev strank.
Proaktivno vzdrževanje in odpravljanje težav
Izvajanje proaktivne strategije vzdrževanja je najučinkovitejši način za zagotavljanje stalne kakovosti izdelkov in preprečevanje katastrofalnih okvar strojev. Zanašanje zgolj na reaktivno vzdrževanje vedno povzroči podaljšane, drage izpade delovanja.
Dinamični in statični nadzor
Rutinske preglede je treba razdeliti na dinamična opazovanja med delovanjem stroja in statične ocene med načrtovanimi zaustavitvami. Med dinamičnimi pregledi morajo operaterji skrbno spremljati opremo glede morebitnih znakov vibracij ali tresljajev. Do tresenja pride, ko se rob hitro odbije od površine valja, namesto da bi ohranil gladek stik. To je običajno simptom neustreznega obremenitvenega tlaka ali obrabljenih ležajev.
Najbolj kritična kalibracija
Delovni kot je nedvomno najbolj kritičen parameter v celotni postavitvi. Če je kot pretirano strm, drastično poveča trenje in ustvari resno tveganje za vdolbino pokrova valja. Vzdrževalne ekipe morajo med vsako spremembo uporabiti natančne merilnike naklona, da preverijo tolerance.
Zagotavljanje pravilnega sedenja
Fizično držalo je nenehno izpostavljeno težkemu okolju, polnem mokre celuloze, lepljive smole in kemičnih ostankov. Če se smeti naberejo znotraj vpenjalnega mehanizma, novi material ne bo popolnoma ravno sedel. Tudi mikroskopska neusklajenost, ki jo povzroči posušena pulpa, povzroči razliko v tlaku. Temeljito čiščenje držala med vsako menjavo potrošnega materiala je nujno potrebno.
| Opazen simptom |
Možen temeljni vzrok |
Priporočeni korektivni ukrep |
| Klepetanje in vibracije |
Nepravilen kot, nezadosten obremenitveni tlak ali okvara ležajev oscilatorja. |
Ponovno umerite kot na 25-30 stopinj. Povečajte pnevmatski tlak. Zamenjajte obrabljene ležaje. |
| Črtanje na površini |
Lokalno kopičenje umazanije v držalu, poškodovan rob ali neravna površina valja. |
Temeljito očistite vpenjalni mehanizem držala. Zamenjajte poškodovani obrabni del. |
| Prezgodnja obraba |
Prevelik obremenitveni tlak, nepravilna izbira materiala ali zelo abrazivni onesnaževalci. |
Zmanjšajte obremenitveni tlak. Nadgradite na zelo vzdržljiv material iz keramike ali ogljikovih vlaken. |
Standardiziran vodnik za izbiro opreme
Izbira pravilne opreme za čiščenje valjev je zapletena inženirska odločitev. Ker industrijski stroji delujejo v zelo različnih pogojih, je pristop, ki ustreza vsem, popolnoma neučinkovit. Uporabite ta standardizirana merila za vodenje svojega javnega naročila.
Pravilo 1: Ujemanje trdote
Temeljno pravilo izbire je, da mora biti material za strganje sam po sebi mehkejši od pokrova zvitka, ki ga čisti. V nasprotnem primeru bo drago površino počasi odstranil. Zvitki, prevlečeni z mehko gumo ali sintetičnimi polimeri, zahtevajo zelo prožne materiale za strganje z nizkim trenjem, kot je polietilen. V popolnem nasprotju pa lahko trdi zvitki iz granita ali ohlajenega železa prenesejo veliko trše materiale, kot je kompozitni ogljik.
2. pravilo: Kompenzacija hitrosti in temperature
Hitrost stroja in delovna temperatura dramatično vplivata na konstrukcijske zahteve. Visokohitrostne aplikacije ustvarjajo znatno kinetično energijo, ki je nagnjena k upogibanju tradicionalne plastike nazaj. Da bi se temu izognili, visokohitrostni stroji zahtevajo materiale z izjemno visokim razmerjem med trdnostjo in težo. Podobno je delovna temperatura kritična v sušilnih delih, kjer se sintetični polimeri stopijo. Za to so potrebne toplotno obdelane kovinske zlitine ali posebna steklena vlakna.
3. pravilo: Prilagoditev, specifična za oddelek
Industrijske proizvodne linije so razdeljene na ločene operativne dele. Zato mora biti oprema izdelana po meri, da ustreza natančni širini, premeru in okoljskim pogojem določenega dela stroja.
Oddelek za oblikovanje: Ukvarja se predvsem z odstranjevanjem velike količine vode. Sestavni deli morajo biti v celoti odporni proti koroziji.
Oddelek za tisk: obravnava lepljive onesnaževalce, kot je smola. Nakladalni mehanizmi morajo zagotavljati natančen pritisk, da odstranijo trdovratne ostanke.
Sušilni del: zanj je značilna ekstremna vročina in zapečeni onesnaževalci. To zahteva močne konstrukcijske nosilce za preprečevanje toplotnega zvijanja.
Zaključek
Natančna nastavitev strganja je dokončno varovalo za ohranjanje popolnoma čistih in popolnoma funkcionalnih industrijskih zvitkov. V celoti temelji na občutljivi sinergiji med obrabnim robom, natančnim držalom in uporabljenim pnevmatskim pritiskom. Kakovostne komponente zlahka preprečijo drage poškodbe stroja med vsakodnevnim delovanjem. Poleg tega nadgradnja vaših materialov bistveno zmanjša drage izpade delovanja.
Navsezadnje vrhunska držala ščitijo vašo osnovno opremo in izboljšajo splošno kakovost izdelkov. Danes ocenite svojo trenutno tovarniško nastavitev, da zagotovite največjo učinkovitost čiščenja. Toplo priporočam, da pridobite visoko učinkovite rešitve po meri pri zaupanja vrednih vodilnih v industriji, kot je Leizhan Paper Tech. Naložba v zanesljivo tehnologijo zdaj bo zaščitila vaše dragocene industrijske stroje v prihodnjih letih.
pogosta vprašanja
Kako pogosto je treba zamenjati obrabni rob?
Popolnoma je odvisno od delovnega okolja, hitrosti stroja in specifičnega uporabljenega materiala. V zelo abrazivnih pogojih lahko standardne polimerne možnosti zdržijo le nekaj dni. Vendar pa lahko nadgradnja na vrhunsko možnost iz ogljikovih vlaken ali keramike znatno podaljša življenjsko dobo delovanja, ki pogosto traja več mesecev. Zamenjava je nujno obvezna, kadar postane vodilni rob vidno zaobljen, se pojavijo odkruški ali ko sistem začne puščati proge vode na površini valja.
Kaj se zgodi, če je delovni kot napačen?
Delovanje pod nepravilnim kotom vodi do resnih mehanskih in kakovostnih težav. Če je kot prenizek, rotacijska sila zvitka požene vodo in ostanke pod rob, ga dvigne in postane neuporaben. Če je kot prestrm, deluje kot dleto. Ta pretirana strmina povzroča hudo tresenje, pospešuje obrabo in ustvarja visoko verjetnost trajne poškodbe dragega pokrova zvitka.
Ali lahko uporabim isto nastavitev za stiskalni in sušilni del?
Ne, enakih sistemov ne morete uporabljati v različnih delih stroja. Oddelek za stiskanje deluje v mokrem okolju, ki se ukvarja z lepljivo smolo in vlago, kar zahteva materiale, odporne proti koroziji, in posebno fleksibilnost. Nasprotno pa sušilni del deluje pri izjemno visokih temperaturah, da odstrani zapečena vlakna. Vsak del zahteva po meri določeno držalo, nakladalni mehanizem in material za varno in učinkovito delovanje.
Kakšen je pravi pritisk za strganje?
Pravilni linearni tlak se razlikuje glede na pokrov zvitka in uporabo, običajno se meri v PLI. Za nežno odstranjevanje vode na valjih iz mehke gume pogosto zadostuje nizek tlak od 1,0 do 1,5 PLI. Za težke aplikacije, kot je strganje zapečenih kontaminantov v sušilnem delu, bo morda treba tlak povečati na 3,0 PLI ali več. Vedno upoštevajte specifikacije proizvajalca, da preprečite preobremenitev in poškodbe zvitka.
Zakaj se na stroju pojavi tresenje?
Trepetanje je hitro, uničujoče tresenje, ki ga povzroči prekinitev gladkega trenja med robom in zvitkom. Običajno izvira iz preveč strmega kontaktnega kota, nezadostnega obremenitvenega tlaka iz pnevmatskih cevi ali izrabljenih oscilatorskih ležajev. Če slišite ali vidite klepetanje, morajo operaterji takoj ustaviti odsek, preveriti kot z merilnikom naklona in pregledati držalo, da se naberejo odpadki.


