Olen veetnud aastaid raskete tootmisettevõtete põrandatel kõndides ja te oleksite üllatunud, kui sageli mikroskoopiline praht tööstusliku tootmise rööpast täielikult välja viib. Paberitehastes ja trükikodades on masinate määrdunud rullid massiliste seisakute ja tõsiste tootedefektide peamine põhjus. See on just see koht, kus astub sisse tööstushoolduse laulmatu kangelane. Kõrgelt projekteeritud Doctor Blade System lahendab need kallid probleemid. See kraabib saasteained täpselt pöörlevatelt silindritelt eemale, tagades pideva kiire töö ilma tõrgeteta.
Selles põhjalikus insenerijuhendis kirjeldame täpselt, kuidas see mehaaniline koost tehase põrandal töötab. Saate teada selle põhikomponentide, erinevate saadaolevate materjalivalikute ja seadmete tõhususe maksimeerimiseks vajalike kriitiliste hooldustavade kohta. Olenemata sellest, kas olete tehase juht, hooldusinsener või hankeametnik, on nende töönüansside mõistmine ülioluline. See pikendab rulli eluiga ja kaitseb otseselt teie lõpptulemust.
Võtmed kaasavõtmiseks
Täpne kraapimise seadistus toimib, rakendades ühtlast lineaarset survet liikuvale rullile, et eemaldada saasteained, vesi või liigne tint ilma tundlikku rulli pinda kahjustamata.
Kogu mehhanism tugineb kolme peamise komponendi – kulumisserva, kinnitusmehhanismi ja võnkestruktuuri – sujuvale integreerimisele.
Õige materjali valimine on väga oluline puhastamise tõhususe ja veeremiskaitse tasakaalustamiseks masina eri osades.
Kvaliteetne hoidik on seadistuse aluseks. See on hädavajalik täpse kontaktnurga säilitamiseks ja rullpinna ebatasasuste dünaamiliseks kompenseerimiseks.
Investeerimine esmaklassilisse eritellimusel väljatöötatud lahendusse vähendab märkimisväärselt masina seisakuaega, pikendab rulli eluiga ja parandab oluliselt valmistatud toote lõppkvaliteeti.
Mis on rullide puhastusseade?
Oma põhiolemuselt on see süsteem väga spetsialiseerunud mehaaniline koost, mida kasutatakse laialdaselt erinevates rasketööstuses. Leiate neid peamiselt paberitootmises, trükipressides ja tööstuslikes katmismasinates. Nende esmane tehniline eesmärk on lihtne, kuid kriitiline. Need hoiavad pöörlevad silindrid, mida tavaliselt nimetatakse rullideks, puhtad, sujuvad ja täielikult töökorras pideva ja suure kiirusega töötamise ajal. Tööstuslikud rullid on allutatud uskumatult karmidele tingimustele. Ilma usaldusväärse puhastusmehhanismita kogunevad nad kiiresti soovimatud ained, mis kahjustavad kogu tootmisprotsessi.
Täpsemalt, tselluloosi- ja paberitööstuses on sellel seadmel väga spetsiifiline roll. Kogu paberitootmisprotsessi jooksul, alates märjast otsast kuni kuiva lõpuni, puutuvad rullid pidevalt kokku vee, kleepuva pigi, kooretükkide ja lahtiste tselluloosikiududega. Süsteem vastutab pressiosa liigse vee eemaldamise eest. Lisaks eemaldab see ootamatute lehekatkestuste ajal õrna paberirulli rullilt ohutult ja kraabib pidevalt ära liimikoguseid.
Lõpptulemus on vaieldamatu. Ilma toimiva puhastusmehhanismita kannatavad tootmisliinid pidevate töövigade all. Saasteainete kogunemine põhjustab sagedasi paberikatkestusi, ebaühtlaseid niiskusprofiile paberis ja lõpuks rullikatete katastroofilisi kahjustusi. Kuna massiivse tööstusliku rulli asendamine või taastamine nõuab märkimisväärseid kapitalikulutusi, toimib see kraapimissõlm kogu teie rajatise olulise kindlustuspoliisina.
Seadistuse põhianatoomia
Selle seadme toimimise mõistmine nõuab selle füüsiliste komponentide üksikasjalikku jaotust. Iga osa on loodud töötama täiuslikus sünkroniseerimises. See tagab, et kraapimistegevus jääb ühtlaseks kogu masina pikkuses.
Kraapimisserv
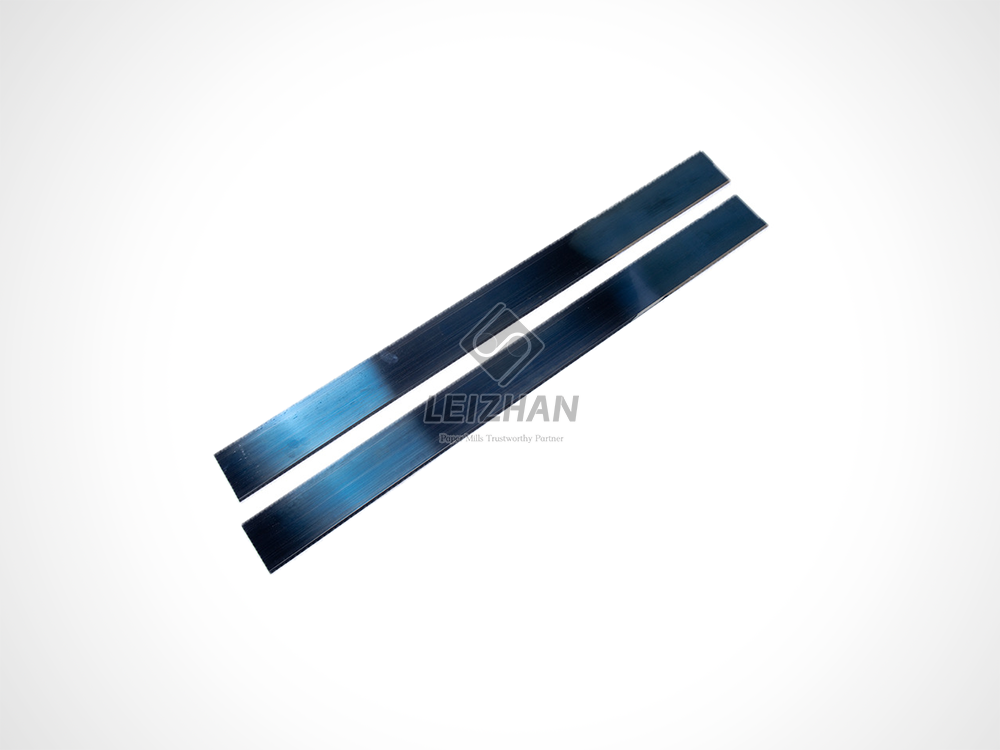
See on koostu tegelik kuluv osa, mis puutub pöörleva rulliga otse kokku. Peamise kaabitsana toimiv kvaliteetne Doctor Blade on pikk ja õhuke materjaliriba, mis katab silindri kogu laiuse. Kuna see allub pidevale hõõrdumisele ja karmile töökeskkonnale, on see mõeldud aja jooksul kuluma. Järelikult peavad hooldusmeeskonnad seda perioodiliselt vahetama, et säilitada optimaalne puhastusjõudlus.
Täppiskinnitusmehhanism
The Doctor Blade Holder on täppismehhanism, mis kinnitab kuluva osa kindlalt paigale. Kuid selle roll ulatub palju kaugemale pelgalt materjali haaramisest. Tööstuslikud rullid võivad olla mitme meetri laiused ja harva on need täiesti ühtlased. Esmaklassiline hoidik on konstrueeritud jaotama lineaarset survet ühtlaselt kogu rulli pikkuses. See kompenseerib aktiivselt väiksemaid pinnamuutusi ja soojuspaisumist, et tagada järjepidev ja lünkadeta kontakt.
Struktuurne tala
Hoidjat toetab raske konstruktsiooniline raamistik, tuntud ka kui tala. See tugev struktuur katab masina kogulaiuse. Tala peamine ülesanne on tagada absoluutne jäikus. Konstruktsiooni mis tahes läbipaine või paindumine muudaks kontaktnurka või vähendaks survet rulli keskel. Lisaks takistab tala suur mass ja struktuurne terviklikkus kahjulike vibratsioonide kandumist kraapimisservale.
Laadimis- ja võnkemehhanismid
Seadistuse tõhusaks puhastamiseks tuleb see suruda kontrollitud jõuga vastu rulli. See saavutatakse laadimismehhanismide abil, mis võivad olla kas pneumaatilised (kasutades suruõhutorusid) või mehaanilised. Kaasaegsetes veskites eelistatakse üldiselt pneumaatilisi süsteeme, kuna need suudavad dünaamiliselt rakendada pidevat ühtlast survet.
Lisaks kasutab süsteem ostsillaatorit. See mehhanism liigutab kogu sõlme aeglaselt horisontaalselt edasi-tagasi. See pidev mikroliikumine on ülioluline. See takistab kinnijäänud abrasiivsete osakeste lõikamist kallistesse rullipindadesse sügavaid lokaliseeritud sooni.
| Osa |
esmane funktsioon |
Võimalik risk rikke korral |
| Wear Edge |
Saasteainete otsene kokkupuude ja lõikamine. |
Halb puhastus, triibud või rullide punktid. |
| Hoidja |
Serva kinnitamine ja surve ühtlane jaotamine. |
Ebaühtlane kulumine, tugev vibratsioon ja vahele jäetud lõigud. |
| Tala |
Tagab konstruktsiooni jäikuse kogu masina laiuse ulatuses. |
Läbipaine, mis põhjustab keskkontakti kaotuse. |
| Ostsillaator |
Horisontaalne liikumine kulumise ühtlaseks jaotamiseks. |
Rullkatte sooned ja püsivad kahjustused. |
Samm-sammult: tööfüüsika tehasekorrusel
Selle seadme töö põhineb rakendusfüüsikal ja täpsel mehaanilisel tegevusel. Töötamise ajal toimub üheaegselt mitu erinevat faasi, et saavutada täiesti puhas rullpind.
Täpne positsioneerimine ja nurga reguleerimine
Enne kui masin veerema hakkab, tuleb süsteem põhjalikult kalibreerida. Nurk, mille all serv rulliga kokku puutub, on kriitiline. Tööstusstandardid nõuavad selle nurga seadmist vahemikku 25–30 kraadi, olenevalt konkreetsest rakendusest ja rullmaterjalist. Kui nurk on liiga järsk, toimib serv nagu peitel ja raiub rulli agressiivselt. Ja vastupidi, kui see on liiga madal, kiiluvad saasteained lihtsalt selle alla, tõstes selle pinnast täielikult eemale.
Ühtlane surverakendus
Kui geomeetriline nurk on seatud, aktiveeritakse laadimismehhanism. See kehtib pideva lineaarse rõhu kohta, mida mõõdetakse sageli naelades lineaarse tolli kohta või PLI-s, hoidiku kaudu. Lõppeesmärk on tagada, et serv puudutaks rulli ühtlaselt otsast lõpuni. See ei jäta mikroskoopilisi lünki vee, tindi või prahi läbimiseks. Kaasaegsed pneumaatilised süsteemid kasutavad õhutorusid selle rõhu dünaamiliseks reguleerimiseks vastavalt tingimuste muutumisele.
Lõikamise tegevus
Kui massiivne tööstuslik rull pöörleb vastu statsionaarset serva, hakkavad mängu tohutud hüdrodünaamilised jõud. Rakendatud surve koos täpse nurgaga loob võimsa nihketegevuse. See eraldab vee-, paberimassi või tindikihi rulli pinnast füüsiliselt. Eemaldatud materjal suunatakse seejärel sujuvalt üle sõlme ülaosa ja see kukub selleks ettenähtud kogumisnõusse, mis suunatakse ohutult liikuvast paberivõrgust eemale.
Tööstuse suundumused: nihe aruka arstitöö poole
Vaadates hiljutisi arenguid tööstuslikus tootmissektoris, on selge suundumus automatiseerimise ja prognoositava hoolduse poole. Kaasaegsed rajatised eemalduvad üha enam puhtalt mehaanilistest seadistustest ja võtavad kasutusele nutikad rullide puhastamise tehnoloogiad. Tööstusanalüütikud märgivad, et asjade Interneti-andurite integreerimine tala ja hoidiku sõlmedesse võimaldab operaatoritel jälgida reaalajas dünaamilist kulumist, vibratsiooni sagedusi ja rõhu jaotust.
See andmepõhine lähenemine nihutab hoolduse reaktiivse segamise asemel prognoositavale ajakavale. Näiteks suudavad andurid enne katastroofilist võrgukatkestumist tuvastada peeneid muutusi hõõrdumises. Nende täiustatud diagnostikavõimalustega kohanemine on kiiresti muutumas pigem konkurentsivajaduseks kui lihtsalt luksuseks, minimeerides drastiliselt ootamatuid seisakuid ja optimeerides kallite tarbekaupade elutsüklit.
Materjalitehnoloogiate uurimine
Materjali valik mõjutab põhimõtteliselt süsteemi toimimist. Tootmistehase erinevad osad seisavad silmitsi pööraselt erinevate väljakutsetega. Selleks on vaja spetsiaalseid materjale, et tasakaalustada puhastamise tõhusust seadmete kaitsega.
Komposiitlahendused
Lisatasu Carbon Fiber Doctor Blade on valmistatud täiustatud komposiitmaterjalidest. Tootjad seovad tavaliselt süsinikkiud ülitugeva epoksüvaigu maatriksi sees. Need üksused on erakordselt kerged, kuid samas uskumatult tugevad.
Need pakuvad suurt jäikust, mis hoiab ära hüdrodünaamilise läbipainde suurte koormuste korral. Lisaks on need väga vastupidavad äärmuslikule kuumusele ja karmidele tööstuskemikaalidele. Need on parim valik kiirete paberimasinate, suure koormusega kraapimiskeskkondade ja rakenduste jaoks, kus absoluutse jäikuse säilitamine on esmatähtis.
Täiustatud keraamikatehnoloogiad
Väga abrasiivsete keskkondade puhul pöörduvad insenerid a Keraamiline Doctor Blade . Seda tüüpi kasutatakse kas tahket keraamilist koostist või spetsiaalset alusmaterjalile kantud termopihustuskatet. Tipptasemel keraamilistel valikutel on poorsus alla 1 protsendi ja mikrokõvadus ületab HV 1200.
Keraamika on äärmiselt vastupidav ja tagab suurepärase kulumiskindluse. Selle materjali peamiseks eeliseks on selle võime säilitada täiesti terav ja täpne doseerimisserv pikema aja jooksul ilma halvenemiseta. Need sobivad ideaalselt tundlikele rullidele, kus täpse serva säilitamine on toote kvaliteedi seisukohalt ülioluline, näiteks spetsiaalsetes katmisprotsessides.
Teras, pronks ja polümeerid
Traditsioonilistel materjalidel on konkreetsetes tööstsenaariumides endiselt märkimisväärne väärtus. Terast kasutatakse sageli rasketes kreppimisrakendustes, kus on vaja maksimaalset jõudu. Pronksi, kuna see on pehmem metall, kasutatakse pehmemate rullide puhastamiseks, kus teras võib koheselt kahjustada. Polümeere, nagu ülikõrge molekulmassiga polüetüleen, kasutatakse õrnalt vee eemaldamiseks väga tundlikelt katetelt. See tagab, et puhastamine toimub ilma kriimustusohuta.
Miks omanik on assamblee süda?
Kuigi serv loob füüsilise kontakti, on see ilma korralikult projekteeritud hoidikuta täiesti kasutu. Hoidja määrab, kui hästi kogu koost tehasepõrandal ettenähtud funktsiooni täidab.
Jäikuse ja paindlikkuse tasakaalustamine
Kaasaegsed hoidikud on tõelised tehnikaimed. Need tasakaalustavad struktuurilise jäikuse vajaduse lokaliseeritud paindlikkusega. Täiustatud konstruktsioonidel on painduvad pealisplaadid, mida toetavad pneumaatilised õhutorud. See õhuga täidetud disain võimaldab hoidikul mikroreguleerida vastavalt rulli kontuurile. Kuna tööstusrullidel on sageli väike kroon – painde kompenseerimiseks keskel paksem läbimõõt –, peab hoidik ühtlase kontaktsurve säilitamiseks täpselt painduma.
Kiired kulumaterjalide vahetused
Tööstuslikus tootmises on masinate seisakuaeg uskumatult kallis. Hästi konstrueeritud hoidik võimaldab hoolduspersonalil kiiresti kulumaterjale vahetada. Väljalibisevate mehhanismide või kiirkinnitusklambritega projekteeritud süsteemid tagavad, et kulunud serva saab asendada minutite, mitte tundidega. See hoiab tootmisliini liikumas ja minimeerib rahalisi kahjusid.
Ettevõtte mõju ja ROI
Tehasejuhtide ja hankeametnike jaoks on seadmete hindamine põhiliselt seotud investeeringutasuvuse ja riskide maandamisega. Üleminek kaasaegsele ja kõrgelt konstrueeritud seadistusele annab märkimisväärset ja mõõdetavat ärikasu.
Massiivsete kapitaliseadmete kaitsmine
Tööstuslikud rullid on massiivsed, kõrgelt konstrueeritud komponendid. Nende tootmine ja hooldamine on uskumatult kallid. Mõelge sellele. Graniitrulli ühe sügava soone uuesti lihvimine maksab tuhandeid dollareid. Täpne kraapimissüsteem väldib rullkatte täkkeid, sooni ja keemilisi kahjustusi. Säilitades rulli terviklikkuse, säästavad rajatised enneaegselt rulli pinnakatte või otsese väljavahetamise pealt sadu tuhandeid dollareid.
Lõpptoote kvaliteedi parandamine
Valmistatud lõpptoote kvaliteet on otseselt seotud masinate puhtusega. Täiesti puhas rull tagab veatu paberi viimistluse, ühtlase niiskusprofiili ja täiusliku tindi jaotumise. Süsteemi uuendamine kõrvaldab lehtede jäljed ja kattedefektid. See toob kaasa kõrgemad toodete vastuvõtmise määrad ja vähem klientide tagasilükkamisi.
Ennetav hooldus ja tõrkeotsing
Ennetava hooldusstrateegia rakendamine on kõige tõhusam viis tagada toote ühtlane kvaliteet ja vältida masina katastroofilisi rikkeid. Ainuüksi reaktiivhooldusele lootmine viib alati pikema ja kuluka tööseisakuni.
Dünaamiline ja staatiline jälgimine
Rutiinsed ülevaatused tuleks jagada dünaamilisteks vaatlusteks masina töötamise ajal ja staatiliseks hindamiseks plaanitud seiskamiste ajal. Dünaamiliste ülevaatuste ajal peavad operaatorid hoolikalt jälgima seadmeid vibratsiooni või loksumise nähtude suhtes. Pragunemine tekib siis, kui serv põrkub kiiresti vastu rulli pinda, mitte ei säilita sujuvat kontakti. See on tavaliselt ebapiisava koormusrõhu või kulunud laagrite sümptom.
Kõige kriitilisem kalibreerimine
Töönurk on vaieldamatult kogu seadistuse kõige kriitilisem parameeter. Kui nurk on liiga järsk, suurendab see järsult hõõrdumist ja tekitab suure riski rullkatte läbilõikamiseks. Hooldusmeeskonnad peavad tolerantside kontrollimiseks kasutama iga muudatuse ajal täpseid kaldemõõtjaid.
Õige istumiskoha tagamine
Füüsiline hoidik puutub pidevalt kokku karmi keskkonnaga, mis on täidetud märja viljaliha, kleepuva pigi ja keemiliste jääkidega. Kui praht lastakse kinnitusmehhanismi sisse koguneda, ei istu uus materjal ideaalselt tasaseks. Isegi kuivatatud viljalihast põhjustatud mikroskoopiline kõrvalekalle tekitab rõhuerinevuse. Hoidiku põhjalik puhastamine iga kulumaterjali vahetamise ajal on absoluutselt vajalik.
| Täheldatav sümptom |
Võimalik algpõhjus |
Soovitatavad parandusmeetmed |
| Lobisemine ja vibratsioon |
Vale nurk, ebapiisav koormusrõhk või ostsillaatori laagrite rike. |
Kalibreerige nurk uuesti 25-30 kraadini. Suurendage pneumaatilist rõhku. Vahetage kulunud laagrid välja. |
| Triibud pinnal |
Lokaalne prahi kogunemine hoidikusse, kahjustatud serv või ebaühtlane rulli pind. |
Puhastage hoidiku kinnitusmehhanism põhjalikult. Asendage kahjustatud kuluv osa. |
| Enneaegne kulumine |
Liigne laadimisrõhk, vale materjalivalik või väga abrasiivsed saasteained. |
Vähendage laadimisrõhku. Minge üle väga vastupidavale keraamilisele või süsinikkiust materjalile. |
Standardiseeritud juhend seadmete valikuks
Õige rullipuhastusseadme valimine on keeruline insenertehniline otsus. Kuna tööstuslikud masinad töötavad väga erinevates tingimustes, on kõigile sobiv lähenemisviis täiesti ebaefektiivne. Kasutage oma hanke juhtimiseks neid standardkriteeriume.
Reegel 1: kõvaduse sobitamine
Valiku põhireegel on, et kraapimismaterjal peab olema oma olemuselt pehmem kui puhastatav rullkate. Vastasel juhul töötleb see kalli pinna aeglaselt ära. Pehme kummi või sünteetiliste polümeeridega kaetud rullide jaoks on vaja väga paindlikke, madala hõõrdumisega kraapivaid materjale, nagu polüetüleen. Selle kontrastiks on graniidist või jahutatud rauast valmistatud kõvad rullid, mis taluvad palju kõvemaid materjale, näiteks komposiit süsinikku.
Reegel 2: kiiruse ja temperatuuri kompenseerimine
Masina kiirus ja töötemperatuur mõjutavad oluliselt konstruktsiooninõudeid. Kiired rakendused toodavad märkimisväärset kineetilist energiat, mis kaldub traditsioonilist plastikut tahapoole painutama. Selle vastu võitlemiseks vajavad kiired masinad erakordselt kõrge tugevuse ja kaalu suhtega materjale. Samamoodi on töötemperatuur kriitiline kuivatisektsioonides, kus sünteetilised polümeerid sulavad. Selleks on vaja kuumtöödeldud metallisulameid või spetsiaalset klaaskiudu.
Reegel 3: jaotisespetsiifiline kohandamine
Tööstuslikud tootmisliinid on jagatud eraldiseisvateks töösektsioonideks. Seetõttu peavad seadmed olema eritellimusel projekteeritud, et need vastaksid konkreetse masinaosa täpsele laiusele, läbimõõdule ja keskkonnatingimustele.
Vormimise osa: tegeleb peamiselt veekoguse eemaldamisega. Komponendid peavad olema täielikult korrosioonikindlad.
Pressiosakond: käsitleb kleepuvaid saasteaineid nagu pigi. Laadimismehhanismid peavad tugevate jääkide eemaldamiseks avaldama täpset survet.
Kuivatiosa: seda iseloomustab äärmuslik kuumus ja küpsenud saasteained. Selleks on vaja tugevaid konstruktsioonitalasid, et vältida termilist väändumist.
Järeldus
Täpne kraapimise seadistus on lõplik kaitse, et hoida tööstuslikud rullid täiesti puhtana ja täielikult töökorras. See tugineb täielikult kulumisserva, täppishoidiku ja rakendatud pneumaatilise rõhu vahelisele õrnale sünergiale. Kvaliteetsed komponendid hoiavad kergesti ära kulukaid masinakahjustusi igapäevatöö käigus. Lisaks vähendab materjalide uuendamine märkimisväärselt kulukaid tööseisakuid.
Lõppkokkuvõttes kaitsevad suurepärased hoidikud teie põhivarustust ja parandavad toote üldist kvaliteeti. Maksimaalse puhastamise tõhususe tagamiseks hinnake oma praegust tehaseseadet juba täna. Soovitan tungivalt hankida tõhusaid ja kohandatud lahendusi usaldusväärsetelt tööstusharu liidritelt, nagu Leizhan Paper Tech. Usaldusväärsesse tehnoloogiasse investeerimine praegu kaitseb teie väärtuslikku tööstusmasinat veel aastaid.
KKK
Kui tihti tuleks kulumisserva vahetada?
See sõltub täielikult töökeskkonnast, masina kiirusest ja konkreetsest kasutatavast materjalist. Väga abrasiivsetes tingimustes võivad standardsed polümeerid kesta vaid paar päeva. Kuid üleminek esmaklassilisele süsinikkiust või keraamikale võib kasutusiga oluliselt pikendada, kestes sageli mitu kuud. Vahetamine on rangelt vajalik, kui esiserv muutub nähtavalt ümaraks, ilmuvad laastud või kui süsteem hakkab jätma rulli pinnale veetriipe.
Mis juhtub, kui töönurk on vale?
Vale nurga all töötamine põhjustab tõsiseid mehaanilisi ja kvaliteediprobleeme. Kui nurk on liiga madal, ajab rulli pöörlemisjõud vee ja prahi serva alla, tõstes selle üles ja muutes selle kasutuks. Kui nurk on liiga järsk, toimib see nagu peitel. See liigne järsus põhjustab tugevat pragunemist, kiirendab kulumist ja loob suure tõenäosuse, et kallis rullkate saab püsivalt kriimustada.
Kas ma saan kasutada sama seadistust pressi- ja kuivatisektsiooni jaoks?
Ei, te ei saa kasutada identseid süsteeme erinevates masinaosades. Pressiosa töötab märjas keskkonnas, mis tegeleb kleepuva pigi ja niiskusega, mis nõuab korrosioonikindlaid materjale ja spetsiifilist paindlikkust. Seevastu kuivatisektsioon töötab väga kõrgetel temperatuuridel, et eemaldada küpsenud kiud. Iga sektsioon vajab ohutuks ja tõhusaks toimimiseks spetsiaalselt määratud hoidikut, laadimismehhanismi ja materjali.
Milline on kraapimiseks õige rõhk?
Õige lineaarrõhk varieerub olenevalt rulli kattest ja rakendusest, mõõdetuna tavaliselt PLI-s. Pehmete kummirullide õrnaks vee eemaldamiseks piisab sageli madalast rõhust 1,0–1,5 PLI. Raskete rakenduste jaoks, nagu kuivatussektsioonis küpsenud saasteainete kraapimine, võib olla vaja rõhku tõsta 3,0 PLI-ni või kõrgemale. Rulli ülekoormamise ja kahjustamise vältimiseks järgige alati tootja spetsifikatsioone.
Miks masinal lobiseb?
Pursumine on kiire, hävitav vibratsioon, mis on põhjustatud serva ja rulli vahelise sujuva hõõrdumise katkemisest. Tavaliselt tuleneb see liiga järsust kontaktnurgast, pneumaatiliste torude ebapiisavast koormusrõhust või kulunud ostsillaatori laagritest. Kui kuulete või näete lobisemist, peavad operaatorid lõigu viivitamatult peatama, kontrollima kaldemõõturiga nurka ja kontrollima hoidikust prahi kogunemise suhtes.


