Strávil jsem roky procházením podlah těžkých výrobních závodů a divili byste se, jak často mikroskopické úlomky úplně vykolejí průmyslovou výrobu. V papírnách a tiskařských zařízeních jsou špinavé válce hlavní příčinou masivních prostojů a vážných vad produktů. To je přesně to místo, kde vstoupí neopěvovaný hrdina průmyslové údržby. Vysoce propracovaný Doctor Blade System řeší tyto drahé problémy. Precizně seškrabuje nečistoty z rotujících válců a zajišťuje nepřetržité vysokorychlostní operace bez problémů.
V této obsáhlé technické příručce přesně rozebereme, jak tato mechanická sestava funguje v továrně. Dozvíte se o jeho hlavních součástech, různých dostupných materiálových možnostech a kritických postupech údržby vyžadovaných k maximalizaci účinnosti zařízení. Ať už jste manažer závodu, technik údržby nebo referent nákupu, pochopení těchto provozních nuancí je životně důležité. Prodlužuje životnost role a přímo chrání vaši spodní linii.
Klíčové věci
Přesné nastavení stírání funguje tak, že se na pohybující se válec aplikuje rovnoměrný lineární tlak, aby se odstranily nečistoty, voda nebo přebytečný inkoust, aniž by došlo k poškození citlivého povrchu válce.
Celý mechanismus se opírá o bezproblémovou integraci tří primárních součástí: otěrové hrany, upínacího mechanismu a oscilační struktury.
Výběr správného materiálu je zásadní pro vyvážení účinnosti čištění a ochrany proti rolování napříč různými sekcemi stroje.
Základem nastavení je kvalitní držák. Je to naprosto nezbytné pro udržení přesného kontaktního úhlu a dynamické vyrovnávání nerovností povrchu válce.
Investice do prémiového řešení navrženého na míru výrazně snižuje prostoje stroje, prodlužuje životnost role a dramaticky zlepšuje konečnou kvalitu vyráběného produktu.
Co je sestava na čištění rolí?
Ve svém jádru je tento systém vysoce specializovanou mechanickou sestavou, která se široce používá v různých těžkých průmyslových odvětvích. Najdete je především ve výrobě papíru, tiskařských strojích a průmyslových lakovacích strojích. Jejich primární inženýrský účel je přímočarý, ale kritický. Udržují rotující válce – běžně označované jako válce – čisté, plynulé a plně funkční během nepřetržitého vysokorychlostního provozu. Průmyslové válce jsou vystaveny neuvěřitelně drsným podmínkám. Bez spolehlivého čisticího mechanismu se v nich rychle hromadí nežádoucí látky, které ohrožují celý výrobní proces.
Konkrétně v celulózovém a papírenském průmyslu hraje toto zařízení vysoce specializovanou roli. Během celého procesu výroby papíru, od mokrého po suchý konec, jsou role neustále vystaveny vodě, lepkavé smoli, úlomkům kůry a uvolněným celulózovým vláknům. Systém je zodpovědný za odstranění přebytečné vody v lisovací sekci. Kromě toho bezpečně odlupuje jemný papírový pás z role při neočekávaném přetržení archu a průběžně seškrabuje nahromaděné lepidlo.
Závěr je nepopiratelný. Bez funkčního čisticího mechanismu trpí výrobní linky neustálými provozními závadami. Hromadění nečistot vede k častým přetržením pásu, nerovnoměrnému profilu vlhkosti v papíru a nakonec ke katastrofálnímu poškození obalů rolí. Protože výměna nebo obnova povrchu masivní průmyslové role vyžaduje značné kapitálové výdaje, tato škrabací sestava funguje jako základní pojistka pro celé vaše zařízení.
Základní anatomie nastavení
Pochopení toho, jak toto zařízení funguje, vyžaduje podrobný rozpis jeho fyzických součástí. Každá část je navržena tak, aby fungovala v dokonalé synchronizaci. Tím je zajištěno, že škrábání zůstane konzistentní po celé délce stroje.
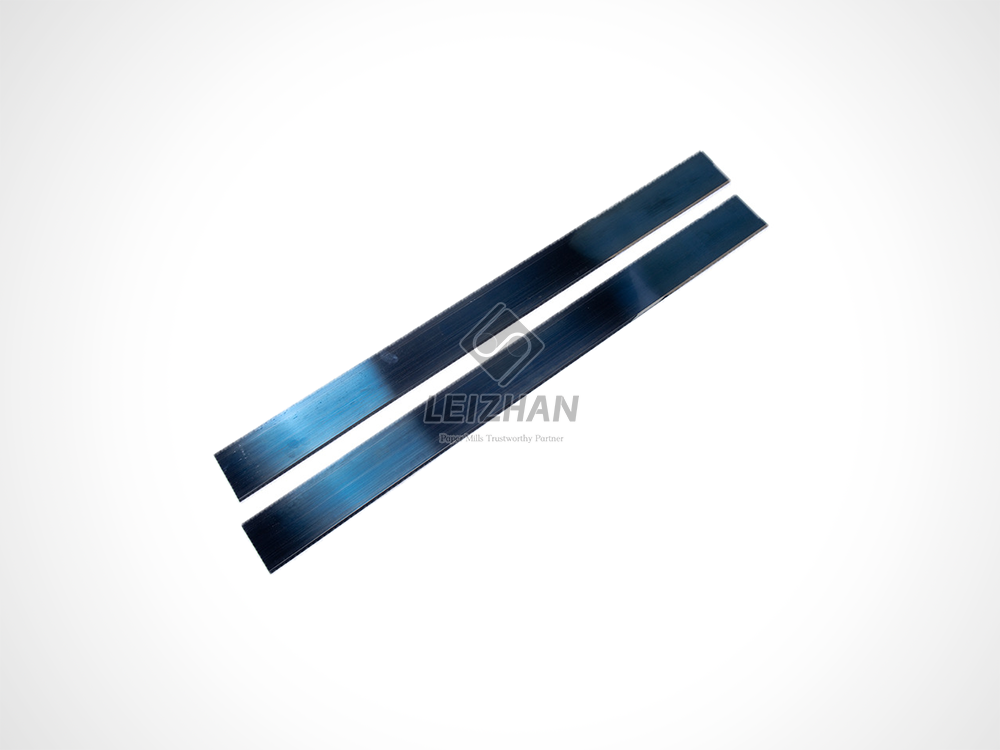
Škrabací hrana
Toto je skutečná opotřebitelná část sestavy, která má přímý fyzický kontakt s rotujícím válcem. Působí jako primární škrabka, vysoce kvalitní Doctor Blade je dlouhý tenký pás materiálu, který se klene po celé šířce válce. Protože je vystaven neustálému tření a drsnému provoznímu prostředí, je navržen tak, aby se časem opotřeboval. Týmy údržby jej proto musí pravidelně vyměňovat, aby byl zachován optimální výkon čištění.
Přesný upínací mechanismus
The Doctor Blade Holder je přesný mechanismus, který zajišťuje opotřebitelný díl pevně na místě. Jeho role však daleko přesahuje pouhé uchopení materiálu. Průmyslové role mohou mít šířku několika metrů a zřídka jsou dokonale jednotné. Prémiový držák je navržen tak, aby rozděloval lineární tlak rovnoměrně po celé délce role. Aktivně kompenzuje drobné odchylky povrchu a tepelnou roztažnost, aby zajistil konzistentní kontakt bez mezer.
Strukturální paprsek
Držák podpírá těžký konstrukční rám, také známý jako nosník. Tato robustní konstrukce pokrývá celou šířku stroje. Primární funkcí nosníku je zajistit absolutní tuhost. Jakékoli vychýlení nebo ohnutí v konstrukci by změnilo kontaktní úhel nebo snížilo tlak ve středu válce. Kromě toho samotná hmotnost a strukturální integrita nosníku zabraňují přenosu škodlivých vibrací na stírací hranu.
Zatěžovací a oscilační mechanismy
Aby se sestava účinně čistila, musí být přitlačena k válci kontrolovanou silou. Toho je dosaženo pomocí nakládacích mechanismů, které mohou být buď pneumatické – pomocí hadic stlačeného vzduchu – nebo mechanické. Pneumatické systémy jsou obecně preferovány v moderních mlýnech pro jejich schopnost dynamicky vyvíjet nepřetržitý, rovnoměrný tlak.
Kromě toho systém využívá oscilátor. Tento mechanismus pomalu pohybuje celou sestavou vodorovně mírně dopředu a dozadu. Tento nepřetržitý mikropohyb je zásadní. Zabraňuje zachyceným abrazivním částicím ve vyřezávání hlubokých lokalizovaných drážek do drahého povrchu válce.
| Součást |
Primární funkce |
Potenciální riziko v případě poruchy |
| Wear Edge |
Přímý kontakt a střih kontaminantů. |
Špatné čištění, šmouhy nebo rýhování. |
| Držák |
Zajištění okraje a rovnoměrné rozložení tlaku. |
Nerovnoměrné opotřebení, silné vibrace a přeskakované sekce. |
| Paprsek |
Zajištění strukturální tuhosti po celé šířce stroje. |
Deformace způsobující ztrátu středového kontaktu. |
| Oscilátor |
Horizontální pohyb pro rovnoměrné rozložení opotřebení. |
Drážkování a trvalé poškození krytu role. |
Krok za krokem: Provozní fyzika v továrně
Provoz tohoto zařízení se opírá o aplikovanou fyziku a přesné mechanické působení. Během provozu probíhá několik různých fází současně, aby se dosáhlo dokonale čistého povrchu válce.
Přesné polohování a nastavení úhlu
Než se stroj vůbec rozjede, musí být systém přísně zkalibrován. Úhel, pod kterým se hrana dotýká role, je kritický. Průmyslové normy předepisují nastavení tohoto úhlu mezi 25 až 30 stupni, v závislosti na konkrétní aplikaci a materiálu role. Pokud je úhel příliš strmý, hrana působí jako dláto a agresivně drásá válec. Naopak, pokud je příliš mělká, nečistoty se pod ní jednoduše zaklíní a zcela ji zvednou pryč z povrchu.
Aplikace jednotného tlaku
Po nastavení geometrického úhlu se aktivuje nakládací mechanismus. To vytváří konzistentní lineární tlak – často měřený v librách na lineární palec neboli PLI – prostřednictvím držáku. Konečným cílem je zajistit, aby se hrana dotýkala role rovnoměrně od konce ke konci. To nezanechává absolutně žádné mikroskopické mezery pro průchod vody, inkoustu nebo nečistot. Moderní pneumatické systémy používají vzduchové trubky k dynamickému mikronastavení tohoto tlaku při změně podmínek.
Střihací akce
Jak se masivní průmyslový válec otáčí proti stacionární hraně, do hry vstupují obrovské hydrodynamické síly. Aplikovaný tlak v kombinaci s přesným úhlem vytváří silný střih. Tím se fyzicky oddělí vrstva vody, buničiny nebo inkoustu od povrchu role. Odebraný materiál je pak hladce směrován přes horní část sestavy a padá do určené záchytné misky, bezpečně odkloněný pryč od pohybujícího se pásu papíru.
Trendy v oboru: Posun směrem k chytrému lékařství
Při pohledu na nedávný vývoj v průmyslovém výrobním sektoru je jasný trend směrem k automatizaci a prediktivní údržbě. Moderní zařízení se stále více odklánějí od čistě mechanických zařízení a přijímají chytré technologie čištění rolí. Průmysloví analytici poznamenávají, že integrace senzorů IoT do sestav nosníku a držáku umožňuje operátorům monitorovat dynamické opotřebení, frekvence vibrací a rozložení tlaku v reálném čase.
Tento přístup založený na datech posouvá údržbu z reaktivního scramble na předvídatelný plán. Senzory mohou například detekovat jemné změny tření předtím, než dojde ke katastrofickému přetržení pásu. Přizpůsobení se těmto pokročilým diagnostickým schopnostem se rychle stává konkurenční nutností spíše než pouhým luxusem, drasticky minimalizuje náhlé prostoje a optimalizuje životní cyklus drahého spotřebního materiálu.
Zkoumání materiálových technologií
Výběr materiálu zásadně ovlivňuje fungování systému. Různé části výrobního závodu čelí velmi odlišným výzvám. To vyžaduje speciální materiály, které vyváží účinnost čištění a ochranu zařízení.
Kompozitní řešení
Prémie Doktorská čepel z uhlíkových vláken je vyrobena z pokročilých kompozitních materiálů. Výrobci obvykle vážou uhlíková vlákna do matrice z vysoce pevné epoxidové pryskyřice. Tyto jednotky jsou výjimečně lehké a přitom neuvěřitelně pevné.
Nabízejí vysokou tuhost, která zabraňuje hydrodynamickému průhybu při velkém zatížení. Kromě toho jsou vysoce odolné vůči extrémnímu teplu a drsným průmyslovým chemikáliím. Jsou prvotřídní volbou pro vysokorychlostní papírenské stroje, těžká škrabací prostředí a aplikace, kde je nejvyšší prioritou zachování absolutní tuhosti.
Pokročilé keramické technologie
Pro vysoce abrazivní prostředí se inženýři obracejí na a Keramická doktorská čepel . Tento typ využívá buď pevnou keramickou kompozici, nebo speciální tepelný nástřikový povlak aplikovaný na základní materiál. Špičkové keramické varianty se vyznačují porézností menší než 1 procento a mikrotvrdostí přesahující HV 1200.
Keramika je extrémně odolná a poskytuje vynikající odolnost proti opotřebení. Primární výhodou tohoto materiálu je jeho schopnost udržet dokonale ostrou a přesnou odměřovací hranu po dlouhou dobu bez degradace. Jsou ideální pro citlivé role, kde je udržení přesného okraje rozhodující pro kvalitu produktu, jako například u specializovaných procesů potahování.
Ocel, bronz a polymery
Tradiční materiály mají stále významnou hodnotu ve specifických provozních scénářích. Ocel se často používá pro těžké krepovací aplikace, kde je vyžadována maximální síla. Bronz, který je měkčím kovem, se používá k čištění měkčích válců, kde by ocel způsobila okamžité poškození. Polymery – jako je ultravysokomolekulární polyetylen – se používají k šetrnému odstranění vody z vysoce citlivých krytů. To zajišťuje, že čištění proběhne bez rizika poškrábání.
Proč je držák srdcem shromáždění
Hrana má sice fyzický kontakt, ale bez správně navrženého držáku je zcela k ničemu. Držák určuje, jak dobře celá sestava plní svou zamýšlenou funkci v továrně.
Vyvážení tuhosti a flexibility
Moderní držáky jsou skutečnými zázraky techniky. Vyvažují potřebu strukturální tuhosti s lokalizovanou flexibilitou. Pokročilé konstrukce zahrnují flexibilní horní desky podložené pneumatickými vzduchovými trubicemi. Tento vzduchem plněný design umožňuje držáku mikropřizpůsobit přesnému obrysu role. Vzhledem k tomu, že průmyslové válce mají často mírnou korunu – silnější průměr ve středu, aby se kompenzovalo ohýbání – držák se musí přesně ohýbat, aby byl zachován rovnoměrný kontaktní tlak.
Rychlé změny spotřebního materiálu
V průmyslové výrobě jsou prostoje strojů neuvěřitelně drahé. Dobře navržený držák umožňuje personálu údržby provádět rychlé výměny spotřebního materiálu. Systémy navržené s vysouvacími mechanismy nebo rychloupínacími svorkami zajišťují výměnu opotřebované hrany během několika minut, nikoli hodin. To udržuje výrobní linku v pohybu a minimalizuje finanční ztráty.
Obchodní dopad a návratnost investic
Pro manažery závodů a pracovníky zásobování je hodnocení zařízení v zásadě o návratnosti investic a zmírňování rizik. Upgrade na moderní, vysoce propracované nastavení přináší významné a měřitelné obchodní výhody.
Ochrana masivního kapitálového vybavení
Průmyslové válce jsou masivní, vysoce zpracované komponenty. Jejich výroba a údržba jsou neuvěřitelně drahé. Přemýšlejte o tom. Přebroušení jedné hluboké drážky na žulové roli stojí tisíce dolarů. Přesný systém škrábání zabraňuje poškrábání, drážkování a chemickému poškození krytu role. Zachováním celistvosti role ušetří zařízení stovky tisíc dolarů za předčasnou obnovu povrchu role nebo přímou výměnu.
Zlepšení kvality konečného produktu
Kvalita finálního vyrobeného produktu přímo souvisí s čistotou strojů. Dokonale čistá role zajišťuje bezchybný povrch papíru, konzistentní profily vlhkosti a perfektní distribuci inkoustu. Upgrade systému eliminuje stopy po plechu a vady povlaku. To vede k vyšší míře akceptace produktů a menšímu počtu odmítnutí zákazníkem.
Proaktivní údržba a odstraňování problémů
Implementace strategie proaktivní údržby je nejúčinnějším způsobem, jak zajistit stálou kvalitu produktu a předejít katastrofálnímu selhání stroje. Spoléhat se pouze na reaktivní údržbu vždy vede k delším a nákladným provozním prostojům.
Dynamické a statické monitorování
Rutinní kontroly by měly být rozděleny na dynamická pozorování za chodu stroje a statické vyhodnocení během plánovaných odstávek. Během dynamických kontrol musí operátoři pečlivě sledovat, zda zařízení nevykazuje známky vibrací nebo chvění. K drnčení dochází, když se hrana rychle odrazí od povrchu válce, místo aby udržovala hladký kontakt. To je typicky příznak nedostatečného zatěžovacího tlaku nebo opotřebovaných ložisek.
Nejkritičtější kalibrace
Pracovní úhel je pravděpodobně nejkritičtějším parametrem v celém nastavení. Pokud je úhel příliš strmý, drasticky zvyšuje tření a vytváří vážné riziko proražení krytu role. Týmy údržby musí při každé změně používat přesné sklonoměry k ověření tolerancí.
Zajištění správného sezení
Fyzický držák je neustále vystaven drsnému prostředí naplněnému vlhkou buničinou, lepkavou smůlou a zbytky chemikálií. Pokud se uvnitř upínacího mechanismu hromadí nečistoty, nový materiál nebude sedět dokonale plochý. Dokonce i mikroskopické vychýlení způsobené vysušenou buničinou vytváří tlakový rozdíl. Důkladné čištění držáku při každé výměně spotřebního materiálu je naprostou nutností.
| Pozorovatelný příznak |
Potenciální kořenová příčina |
Doporučené nápravné opatření |
| Cvakání a vibrace |
Nesprávný úhel, nedostatečný zatěžovací tlak nebo vadná ložiska oscilátoru. |
Překalibrujte úhel na 25-30 stupňů. Zvyšte pneumatický tlak. Vyměňte opotřebovaná ložiska. |
| Pruhy na povrchu |
Lokalizované nahromadění nečistot v držáku, poškozený okraj nebo nerovný povrch role. |
Důkladně vyčistěte upínací mechanismus držáku. Vyměňte poškozený opotřebitelný díl. |
| Předčasné opotřebení |
Nadměrný plnicí tlak, nesprávný výběr materiálu nebo vysoce abrazivní nečistoty. |
Snižte nakládací tlak. Upgradujte na vysoce odolný materiál z keramiky nebo uhlíkových vláken. |
Standardizovaný průvodce výběrem vybavení
Výběr správného zařízení na čištění rolí je složité technické rozhodnutí. Protože průmyslové stroje pracují za velmi odlišných podmínek, je univerzální přístup zcela neúčinný. Použijte tato standardizovaná kritéria jako vodítko při zadávání zakázek.
Pravidlo 1: Shoda tvrdosti
Základním pravidlem výběru je, že škrabací materiál musí být ze své podstaty měkčí než potah role, který čistí. V opačném případě bude drahý povrch pomalu obrábět. Role pokryté měkkou pryží nebo syntetickými polymery vyžadují vysoce flexibilní škrabací materiály s nízkým třením, jako je polyethylen. Naproti tomu tvrdé role ze žuly nebo chlazeného železa snesou mnohem tvrdší materiály, jako je kompozitní uhlík.
Pravidlo 2: Kompenzace rychlosti a teploty
Rychlost stroje a provozní teplota dramaticky ovlivňují konstrukční požadavky. Vysokorychlostní aplikace generují významnou kinetickou energii, která je náchylná k ohýbání tradičního plastu dozadu. Aby se tomu zabránilo, vysokorychlostní stroje vyžadují materiály s výjimečně vysokým poměrem pevnosti k hmotnosti. Podobně je provozní teplota kritická v sušicích sekcích, kde dochází k tání syntetických polymerů. To vyžaduje tepelně zpracované kovové slitiny nebo speciální sklolaminát.
Pravidlo 3: Přizpůsobení specifické pro sekci
Průmyslové výrobní linky jsou rozděleny do samostatných provozních sekcí. Proto musí být zařízení navrženo tak, aby přesně odpovídalo šířce, průměru a okolním podmínkám konkrétní části stroje.
Sekce tváření: Zabývá se především odstraňováním objemové vody. Komponenty musí být zcela odolné proti korozi.
Tisková sekce: Zvládá lepkavé nečistoty, jako je smola. Nakládací mechanismy musí vyvíjet přesný tlak, aby odstřihly nepoddajné zbytky.
Sekce sušičky: Vyznačuje se extrémním teplem a připečenými nečistotami. To vyžaduje silné konstrukční nosníky, aby se zabránilo tepelné deformaci.
Závěr
Přesné nastavení škrábání je definitivní zárukou pro udržení průmyslových rolí dokonale čistých a plně funkčních. Spoléhá se výhradně na jemnou synergii mezi otěrovou hranou, přesným držákem a aplikovaným pneumatickým tlakem. Kvalitní komponenty snadno zabrání nákladnému poškození stroje při každodenním provozu. Kromě toho modernizace vašich materiálů výrazně snižuje nákladné provozní prostoje.
Špičkové držáky v konečném důsledku chrání vaše kapitálové vybavení a zlepšují celkovou kvalitu produktu. Vyhodnoťte své aktuální tovární nastavení ještě dnes, abyste zajistili maximální účinnost čištění. Vřele doporučuji získávat vysoce účinná řešení na míru od důvěryhodných lídrů v oboru, jako je Leizhan Paper Tech. Investice do spolehlivé technologie nyní ochrání vaše cenné průmyslové stroje na mnoho let.
FAQ
Jak často by se měla otěrová hrana vyměňovat?
Zcela závisí na provozním prostředí, rychlosti stroje a konkrétním použitém materiálu. Ve vysoce abrazivních podmínkách mohou standardní polymerové varianty vydržet pouze několik dní. Upgrade na prémiovou variantu z uhlíkových vláken nebo keramiky však může výrazně prodloužit provozní životnost, která často trvá několik měsíců. Výměna je bezpodmínečně nutná vždy, když se přední hrana viditelně zaoblí, objeví se třísky nebo když systém začne zanechávat pruhy vody na povrchu válce.
Co se stane, když je pracovní úhel nesprávný?
Provoz v nesprávném úhlu vede k vážným mechanickým problémům a problémům s kvalitou. Pokud je úhel příliš mělký, rotační síla válce zažene vodu a nečistoty pod okraj, zvedne ho a znehodnotí. Pokud je úhel příliš strmý, působí jako dláto. Tato nadměrná strmost způsobuje silné chvění, urychluje opotřebení a vytváří vysokou pravděpodobnost trvalého poškození drahého krytu role.
Mohu použít stejné nastavení pro sekci lisu a sekci sušičky?
Ne, nemůžete používat stejné systémy v různých částech stroje. Lisovací sekce pracuje ve vlhkém prostředí s lepkavou smolou a vlhkostí, vyžadující korozivzdorné materiály a specifickou flexibilitu. Naproti tomu sušicí sekce pracuje při extrémně vysokých teplotách, aby se odstranila napečená vlákna. Každá sekce vyžaduje vlastní držák, nakládací mechanismus a materiál, aby fungovaly bezpečně a efektivně.
Jaký je správný tlak pro škrábání?
Správný lineární tlak se liší v závislosti na krytu role a aplikaci, obvykle se měří v PLI. Pro šetrné odstranění vody z měkkých pryžových válců často postačuje nízký tlak 1,0 až 1,5 PLI. Pro náročné aplikace, jako je seškrabávání připečených nečistot v sekci sušičky, může být nutné zvýšit tlak na 3,0 PLI nebo vyšší. Vždy se řiďte specifikacemi výrobce, aby nedošlo k přetížení a poškození role.
Proč na stroji dochází k drnčení?
Drnčení je rychlé, destruktivní vibrace způsobené porušením hladkého tření mezi okrajem a válcem. Obvykle pramení z příliš strmého kontaktního úhlu, nedostatečného zatěžovacího tlaku z pneumatických trubek nebo opotřebovaných ložisek oscilátoru. Pokud slyšíte nebo vidíte chvění, obsluha musí sekci okamžitě zastavit, zkontrolovat úhel sklonem a zkontrolovat držák, zda se na něm nenahromadily nečistoty.


